
اختيار أفضل ماكينة وسم بالليزر للإنتاج يعني الإجابة عن سؤالين بالترتيب: هل يمكن لليزر إنشاء الوسم المطلوب على المادة والسطح الفعليين، وهل يمكن للماكينة الكاملة تكرار تلك النتيجة المقبولة عند معدل الإنتاجية المطلوب؟ لا يمكن أن تأتي الإجابة من القدرة بالواط أو نوع المصدر أو نمط الماكينة وحده.
قد يُنشئ الليزر عينة ممتازة لكنه يظل الخيار الإنتاجي الخاطئ بمجرد تضمين التحميل وتحديد الموضع ومعالجة البيانات والفحص. قد يختصر مصدر أقوى خطوة المعالجة بالليزر لكنه لا يفعل الكثير لمحطة يغلب عليها التعامل.
يمكن أن تكون الرؤية أو الحركة الدورانية أو تحديد الموضع XY أو التركيز ثلاثي الأبعاد ذات قيمة عندما تحل مشكلة إنتاجية محددة، لكنها لا تجعل الماكينة أفضل لمجرد إضافة مزيد من الوظائف. لذلك تنتقل عملية اختيار عملية من ملاءمة العملية إلى متطلبات زمن الدورة، وعنق الزجاجة، وبنية الماكينة، والتحقق النهائي.
أكّد ملاءمة العملية أولاً: المادة ونتيجة الوسم يضيّقان مسار الليزر
يجب أن يبدأ اختيار ماكينة وسم بالليزر من القطعة الفعلية بدلاً من القدرة بالواط أو نمط الماكينة. الفحص الأول هو المادة التي سيتفاعل معها الشعاع، وحالة سطحها، والنتيجة الفيزيائية التي يجب أن يُنشئها الوسم.
المادة والسطح يضيّقان المسار الأول
قد تؤدي التسميات العريضة مثل المعدن أو البلاستيك أو الألومنيوم إلى تضييق البحث الأول، لكنها نادراً ما تحدد العملية النهائية. فقد تكون قطعة المعدن مكشوفة أو مؤكسدة أنودياً أو مطليّة بالدهان أو بالبودرة، بينما يمكن أن يتصرف بلاستيكان من عائلة الراتنج نفسها بشكل مختلف بسبب الأصباغ أو الحشوات أو تغييرات أخرى في التركيبة.
في العديد من التطبيقات، إن معرفة ما يوجد على المادة والسطح الفعليين لا يقل أهمية عن معرفة الركيزة الموجودة تحته. قد تتطلب قطعة العمل المطلية أن يغيّر الليزر الطبقة السطحية أو يزيلها بدلاً من معالجة المادة الأساسية نفسها.

خصائص الطول الموجي والمصدر مفيدة للفحص الأولي، لكنها ليست قواعد عامة تنطبق على جميع المواد. تضيّق المقارنة أدناه المسارات الجديرة بالاختبار مع إبقاء المادة والسطح والوسم المطلوب في الاعتبار.
| المسار الليزري | الطول الموجي النموذجي | تطبيقات مفيدة للتمريرة الأولى | ما يمكن أن يغيّر القرار |
|---|---|---|---|
| ألياف Q-switched | ~1064 نانومتر | العديد من المهام التقليدية لوسم المعادن ونقشها | السبيكة، وتشطيب السطح، والطلاء، والعمق أو التباين المطلوب، والتأثير الحراري |
| ليزر MOPA الليفي | ~1064 نانومتر | المهام المتوافقة مع الألياف حيث قد يؤدي تحكم أوسع في النبضات إلى تحسين النتيجة المطلوبة | ما إذا كانت عملية الألياف Q-switched التقليدية تفي بالفعل بمتطلبات الوسم والدورة |
| UV | 355 nm | البلاستيكات الحساسة، والأغشية، والأعمال دقيقة التفاصيل، والتطبيقات التي يهم فيها تقليل الحمل الحراري | تركيبة البوليمر، والأصباغ، والإضافات، وحالة السطح، والنتيجة المستهدفة |
| CO₂ | تشمل الخيارات الصناعية الشائعة 9.3 و10.2 و10.6 ميكرومتر | الورق والخشب والزجاج والعديد من التطبيقات العضوية أو البوليمرية | المادة المحددة، أو الطلاء، أو الطبقة السطحية، وسلوك الامتصاص، وآلية الوسم المطلوبة |
توفّر مواصفات المصنّعين مراجع الأطوال الموجية المستخدمة هنا: يورد JPT طولًا موجيًا مركزيًا قدره 1064 نانومتر وعرضًا نبضيًا وتردد تكرار قابلين للضبط بشكل مستقل لسلسلة ألياف MOPA من طراز M7؛ وتورد Coherent 355 نانومتر لمنصة Matrix UV الخاصة بها؛ وتناقش Novanta/Synrad الأطوال الموجية لليزر ثاني أكسيد الكربون الصناعي عند 9.3 و10.2 و10.6 ميكرومتر2 وامتصاصها المعتمد على المادة. راجع مواصفات مصدر JPT M7،, وورقة بيانات Coherent Matrix 355، و وإرشادات Novanta/Synrad2 بشأن الأطوال الموجية لثاني أكسيد الكربون. تساعد مواصفات المصدر هذه في فرز مسار الليزر؛ وهي لا تحدد أداء الآلة الكاملة على قطعة معينة.
يمكن أن يغيّر الوسم المطلوب العملية
قد تتطلب المادة الأساسية نفسها عمليات ليزر مختلفة عندما تتغير النتيجة المستهدفة. فالجزء المصنوع من الفولاذ المقاوم للصدأ الذي يحتاج إلى وسم داكن منخفض الإزالة يمثل مشكلة مختلفة عن المادة نفسها التي تتطلب عمق نقش قابلًا للقياس.
قد يحتاج مكوّن مطلّى إلى إزالة الطبقة السطحية دون معالجة الركيزة بلا داعٍ. وقد يحتاج هيكل بلاستيكي إلى تغيير لوني عالي التباين مع الحفاظ على تشطيب سطحي دقيق. إن مجرد السؤال عما إذا كانت المادة “يمكن وسمها بالليزر” يدمج هذه الأهداف المختلفة في سؤال واحد.
يسهل تصنيف MOPA بشكل خاطئ بشكل خاص. فهو ليس عائلة طول موجي منفصلة إلى جانب الألياف والأشعة فوق البنفسجية وCO₂؛ بل هو بنية ليزر ألياف. وتأتي قيمته الإضافية من تحكم أكبر في سلوك النبضة، ما قد يفتح نافذة عملية مختلفة عندما تكون النتيجة المطلوبة حساسة لمدة النبضة والتفاعل الحراري.
بعد هذا الفرز، ينبغي أن تبقى عملية ليزر واحدة أو عمليتان لاختبارهما على قطع تمثيلية. المشروعات التي لا تزال بحاجة إلى مقارنة أوسع بين الطول الموجي وسلوك النبضة والبصريات وحجم المجال يمكنها استخدام دليلنا لاختيار آلة الوسم بالليزر دليل اختيار ماكينة وسم بالليزر. وبمجرد إرساء مسار عملية قابل للتطبيق، ينتقل قرار الإنتاج إلى متطلبات زمن الدورة، والمناولة، والاختناقات، وقابلية التكرار.
ترجمة حجم الإنتاج إلى متطلب دورة كاملة
لا يصبح حجم الإنتاج مفيدًا لاختيار الآلة إلا بعد ترجمته إلى متطلب زمني. فالقول إن مصنعًا يحتاج إلى 5,000 جزء مقبول يوميًا لا يكشف ما إذا كان الليزر يحتاج إلى أن يكون أسرع، أو ما إذا كان ينبغي معالجة عدة أجزاء في مثبّت واحد، أو ما إذا كانت الفرصة الأكبر تكمن في التحميل والمناولة.
تحويل طلب الإنتاج إلى فاصل زمني مطلوب
يجب أولًا ربط المخرجات المطلوبة بوقت الإنتاج المتاح فعليًا. لنفترض أن عملية ما لديها 420 دقيقة إنتاج قابلة للاستخدام ويجب أن تنتج 4,200 جزء مقبول. وهذا يعطي 25,200 ثانية متاحة مقسومة على 4,200 جزء، أو متطلب إنتاج متوسط قدره جزء مقبول واحد كل ست ثوانٍ.
يصف رقم الست ثوانٍ هذا الإيقاع الذي يجب أن يدعمه نظام الإنتاج. وهو ليس بالضرورة زمن الدورة المقاس للآلة، لأن الدورة الواحدة قد تُكمل قطعة واحدة، أو عدة قطع في مثبّت، أو عدة مواضع وسم على قطعة العمل نفسها. وإذا كان رقم 420 دقيقة يمثل زمن تشغيل مجدول بدلاً من زمن الإنتاج الصافي القابل للاستخدام، فينبغي التعامل مع التوقف المتوقع ومردود المحاولة الأولى بشكل منفصل حتى لا يُخلط بين سعة الدورة النظرية والمخرجات المقبولة.
ابنِ الدورة الكاملة حول وحدة الإنتاج الحقيقية
بالنسبة لماكينة وسم بالليزر الصناعية،, وقت تشغيل الليزر هو جزء واحد فقط من دورة المحطة. قد يحتاج النظام أيضًا إلى تحميل وتحديد موقع قطعة العمل، وتحريك محور، وفهرسة مثبت، وإعداد بيانات متغيرة، وفحص النتيجة، وتفريغ الجزء النهائي.
ليس بالضرورة أن تحدث كل عملية في تسلسل. يمكن لترتيب فهرسة مزدوج الموضع أن يسمح بتحميل أو تفريغ جزء بينما يتم وسم جزء آخر، مما يخفي بعض وقت المناولة خلف عملية الليزر. مزيج المنتجات مهم أيضًا لأن التغييرات المتكررة توزع وقت الإعداد على أجزاء أقل.
| مدخلات الإنتاج | مثال أو تعريف | لماذا يهم |
|---|---|---|
| الأجزاء الجيدة المطلوبة | 4,200 لكل وردية | يحدد المخرجات التي يجب قبولها فعليًا، وليس مجرد وسمها |
| صافي وقت الإنتاج المتاح | 420 دقيقة = 25,200 ثانية | يوفر الوقت المتاح لتلبية الطلب |
| الفاصل الزمني المتوسط المطلوب | 25,200 ث ÷ 4,200 = 6.0 ث لكل قطعة صالحة | يحدد الوتيرة المتوسطة التي يجب أن يدعمها النظام |
| عدد القطع لكل مثبّت أو دورة | خاص بالمشروع | يمنع الافتراض الخاطئ بأن دورة واحدة تساوي دائمًا قطعة واحدة |
| زمن الوسم بالليزر | القياس على العلامة التمثيلية | يُظهر فقط مساهمة المعالجة بالليزر في الدورة |
| المناولة والحركة والتحقق | التحميل، وتحديد الموضع، والفهرسة، والفحص، والتفريغ حسب الحاجة | يمكن أن تهيمن هذه الخطوات على الإنتاجية الفعلية حتى عندما يكون الوسم سريعًا |
| تغيير الإعداد | الزمن لكل تغيير × تكرار التغيير | يصبح مهمًا في الإنتاج عالي التنوع أو قصير الدفعات |
| العمليات المتداخلة | حدّد الخطوات التي يمكن تنفيذها على التوازي | يمنع المبالغة في تقدير زمن الدورة المنقضي بإضافة كل خطوة على التوالي |
بمجرد معرفة هذه المدخلات، لم تعد عبارات “الحجم المنخفض” و“الحجم المتوسط” و“الحجم المرتفع” دقيقة بما يكفي لاختيار الآلة. إذا كانت الدورة الكاملة لا تزال غير قادرة على تلبية الفاصل الزمني المطلوب، فالمهمة التالية هي تحديد أي جزء من تلك الدورة هو الذي يعيق الإنتاج فعليًا.
حدّد عنق الزجاجة قبل تغيير القدرة أو ميزات الآلة
قد ينشأ نقص الإنتاج من عملية الليزر، لكنه قد يأتي أيضًا بسهولة من التحميل أو التموضع أو حركة الآلة أو الفحص أو معالجة البيانات أو التغيير. وإلى أن تُفصل تلك المساهمات، فإن إضافة قدرة أو وظائف للآلة تظل تخمينًا إلى حد كبير.
متى يمكن لقدرة ليزر أكبر أن تساعد فعليًا
تصبح قدرة الليزر الأعلى ذات أهمية عندما تستهلك عملية الليزر نفسها حصة معتبرة من الدورة. وفي بعض التطبيقات، يمكن للقدرة الإضافية القابلة للاستخدام أن تقصّر زمن المعالجة أو تقلل عدد التمريرات اللازمة لتحقيق النتيجة المقبولة نفسها.
لا يُعد مقدار الواط وحده مقياسًا كاملًا لأداء المعالجة. فسلوك النبضة وحجم البقعة وكثافة القدرة وظروف المسح واستجابة المادة تحدد مدى فعالية استخدام القدرة المتاحة. لذلك فإن مصدرًا ذا قدرة أعلى هو أمر ينبغي تقييمه داخل عملية محددة، وليس اختصارًا شاملًا لتحقيق إنتاجية أعلى.
سرعة الماسح لها القيد نفسه. ولا تفيد زيادة السرعة إلا ما دامت العلامة المطلوبة ضمن نافذة القبول الخاصة بها. وإذا فقدت العملية الأسرع التباين، أو غيّرت العمق، أو أتلفت السطح، أو شوّهت الأحرف الصغيرة، فإن مكسب الإنتاجية الظاهري يختفي.
عندما تكون عنق الزجاجة خارج عملية الليزر
يسهل رؤية أثر استهداف عنق الزجاجة الخاطئ من خلال دورة بسيطة. إذا كانت المحطة تستهلك ثلاث ثوانٍ في وسم الجزء وسبع ثوانٍ في تحميله وتحديد موضعه والتحقق منه، فإن دورتها الكاملة تستغرق عشر ثوانٍ. ولا يؤدي تقليص خطوة الليزر من ثلاث ثوانٍ إلى 1.5 ثانية إلا إلى تقليل الدورة الكاملة إلى 8.5 ثوانٍ.
عندما تهيمن العمليات غير الليزرية، تصبح بنية الماكينة وسير العمل أكثر أهمية من قدرة المصدر. فقد يُقلل زمن التحميل أو يُتداخل مع غيره، وقد يُحسَّن تحديد الموضع المتكرر من خلال مثبت أو استراتيجية حركة، وقد يتطلب زمن كبير للبيانات أو التحقق انتباهًا إلى الاتصالات والفحص.
لذلك ينبغي أن تتبع ميزات الآلة قيدًا مقيسًا. تكون الرؤية، ومحاور الحركة الإضافية، والتموضع الدوار، والتحكم في التركيز ذات قيمة عندما تزيل مشكلة إنتاجية محددة؛ أما إضافتها دون تلك المشكلة فقد تُدخل أعمال إعداد أو تكامل دون تحسين الخطوة التي تحد من المخرجات.
وائم بنية الآلة مع سير عمل الإنتاج
يحل مصدر الليزر وبنية الآلة مشكلتين مختلفتين. يصف ليزر الألياف Q-switched، وألياف MOPA، والأشعة فوق البنفسجية UV أو CO₂ مسار عملية الليزر المستخدم. وتحدد بنية الآلة كيفية تحميل قطعة العمل وتحديد موقعها وتحريكها وضبط تركيزها ووسمها وفحصها.
عندما يكفي تثبيت بسيط أو حركة XY
بالنسبة إلى قطعة ثابتة ذات موقع قابل للتكرار، وارتفاع مستقر، وعلامة تتسع داخل مجال عمل واحد، قد توفر محطة عمل تعتمد على تجهيزة تثبيت بالفعل كل ما تتطلبه العملية. وتصبح الحركة الإضافية مفيدة عندما يجب أن يصل الليزر إلى مواقع متعددة لا يمكن تغطيتها من موضع واحد.
قبل تحديد مجال بصري أكبر أو حركة XY إضافية، افصل بين الحجم الكلي لقطعة العمل وحجم العلامة الفعلية. قد لا تزال قطعة كبيرة ذات منطقة وسم موضعية واحدة تحتاج فقط إلى مجال بصري متواضع إذا أمكن تقديم تلك المنطقة بشكل صحيح، بينما يجب مع ذلك فحص علامة كبيرة حقيقية مقابل حجم الميزة وحالة التركيز والنتيجة المقبولة.
يمكن لترتيب XY أو XYZ تحريك قطعة العمل أو رأس الوسم عبر مواقع محددة، سواء كانت المهمة تتضمن صينية من المكونات، أو قطعة كبيرة، أو عدة مناطق وسم. السبب وراء المحاور الإضافية هو الوصول الفيزيائي والتسلسل، وليس حجم الدفعة بحد ذاته.
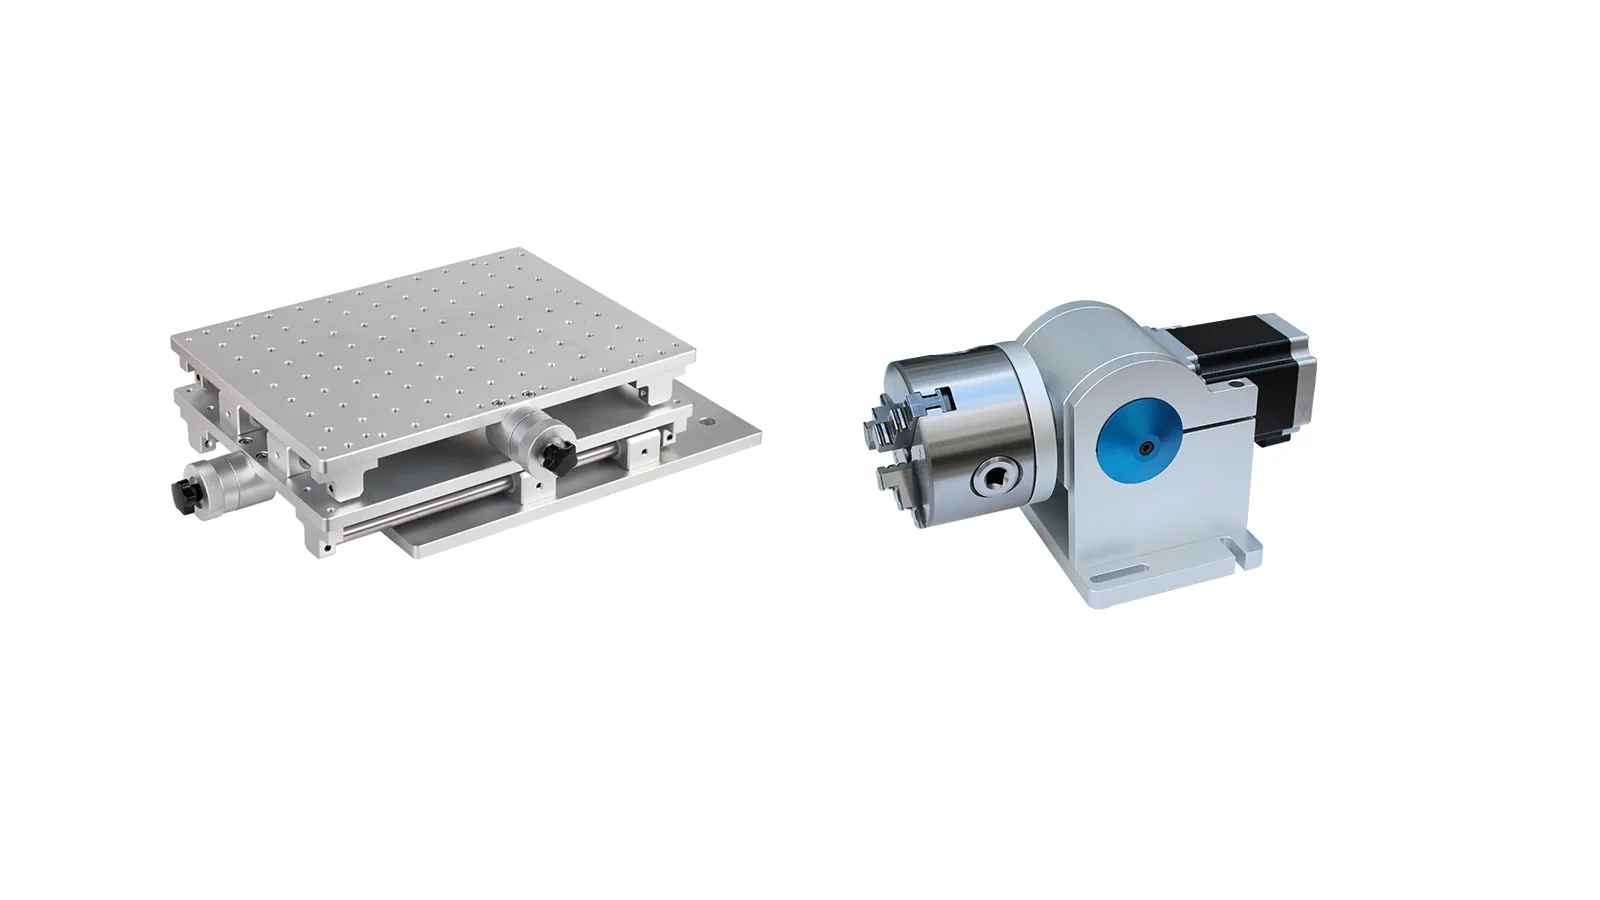
المحور الدوّار والرؤية والتركيز التلقائي والحلول ثلاثية الأبعاد تحل مشكلات مختلفة
تطرح الهندسة الأسطوانية مشكلة مختلفة. عندما تمتد العلامة المطلوبة حول محيط، يمكن للمحور الدوّار أن يدير قطعة العمل بحيث يدخل السطح المعني إلى منطقة الوسم. ويختلف ذلك عن المحور الدوّار ثنائي الموضع أو طاولة الفهرسة المستخدمة لتحسين تدفق الإنتاج.
تحديد الموضع بالرؤية يعالج تباين الموضع X/Y أو تغيّر الاتجاه. إذا كان التباين الرئيسي هو مسافة العمل، فإن ضبط المحور Z المزوّد بمحرك أو التركيز التلقائي هو القدرة الأكثر ملاءمة. وإذا كانت العلامة نفسها تمتد عبر انحناء كبير أو ميل أو مستويات Z متعددة، فقد يكون نهج ثلاثي الأبعاد أو التركيز الديناميكي مبررًا. تصف وثائق KEYENCE الفنية بشكل منفصل تصحيح X/Y/Z/θ المعتمد على الرؤية ووظائف ثلاثية الأبعاد مثل تتبع Z ورسم خرائط السطح في صفحاتها الخاصة بـ الوسم الموجّه بالرؤية و والوسم بالليزر ثلاثي الأبعاد صفحات.
| ظروف الإنتاج | اتجاه الماكينة المطلوب تقييمه | ما الذي يحلّه |
|---|---|---|
| قطعة ثابتة، وموضع قابل للتكرار، وارتفاع مستقر | محطة عمل قائمة على التثبيت | تقديم بسيط قابل للتكرار دون حركة أو رؤية غير ضرورية |
| عدة قطع أو مناطق وسم خارج مجال ثابت واحد | حركة XY / XYZ | إعادة التموضع التسلسلي عبر مواقع متعددة |
| المحيط الأسطواني | المحور الدوار | يقوم بتدوير قطعة العمل بحيث يدخل السطح المحيطي المطلوب إلى منطقة الوسم |
| موقع أو اتجاه X/Y متغير | تحديد الموضع بالرؤية | يحدد موقع القطعة ويحاذي العلامة مع موضعها الفعلي |
| ارتفاع القطعة المتغير | محور Z مُشغَّل بمحرك / تركيز تلقائي | يستعيد مسافة العمل المطلوبة أو موضع التركيز |
| يمتد الوسم عبر هندسة منحنية أو متعددة المستويات ذات دلالة | تركيز ثلاثي الأبعاد / ديناميكي | يتعامل مع تفاوت المحور Z على طول مسار الوسم الفعلي |
| تحميل يدوي مع دورة زمنية ضيقة | هيكل ثنائي الموضع / فهرسة | يسمح بتداخل التحميل أو التفريغ مع عملية الوسم |
| يبقى المنتج في حالة حركة أثناء الوسم | الوسم أثناء الحركة / الوسم الطائر | يزامن الوسم مع تدفق المنتجات المتحركة |
عندما يتطلب تدفق الإنتاج الفهرسة أو الوسم أثناء الحركة
عندما لا تزال القطع تُحمَّل يدويًا لكن زمن الدورة المسموح به ضيق، قد يساعد ترتيب مزدوج الموضع أو مفهرس على تداخل التحميل والوسم. وعندما يجب أن يظل المنتج في حركة، تتحول المتطلبات إلى الوسم الطائر أو الوسم أثناء الحركة.
يجب أن يراعي الوسم على خط متحرك حركة المنتج الفعلية، بما في ذلك الكشف وسرعة الخط والتباعد ونافذة الوسم المتاحة والعلاقة الزمنية بين قطعة العمل والليزر. ومجرد تركيب ليزر بجانب ناقل لا يحل هذه المتطلبات.
قد ينتمي الفحص أيضًا إلى تسلسل الآلة. إذا كان يجب تأكيد رمز أو علامة قبل مغادرة القطعة للمحطة، فإن موضع الكاميرا وتدفق البيانات ومعالجة النجاح/الفشل تصبح جزءًا من بنية الإنتاج ومن الدورة الكاملة معًا.
اختر أبسط بنية للماكينة تعرض القطعة بشكل موثوق، وتصل إلى موضع الوسم المطلوب، وتتعامل مع التباين الذي يحدث فعلاً من دورة إلى دورة، وتكمل أي تحقق مطلوب قبل أن تغادر القطعة المحطة.
التحقق من جودة العملية وقابلية التكرار في الإنتاج قبل اعتماد الماكينة نهائيًا
تُعد أول عينة ناجحة علامة فارقة مهمة، لكنها دليل على الجدوى في ظل الظروف المختبَرة، وليست دليلًا على أن إعداد الإنتاج الكامل جاهز.
عرّف المقصود بالوسم المقبول
قد تكون العلامة الداكنة بصريًا كافية لمنتج واحد، بينما قد يتطلب منتج آخر عمق نقش معينًا، أو اضطرابًا محدودًا للسطح، أو موقعًا ثابتًا، أو رمزًا قابلًا للقراءة آليًا. ومن دون تعريف متفق عليه لمصطلح «مقبول»، يمكن أن تتحول مقارنة العينات بسهولة إلى اختيار العلامة التي تبدو الأفضل فقط.
لا يُعد الرمز القابل لفك الترميز مكافئًا تلقائيًا لرمز اجتاز متطلبًا رسميًا لجودة الرمز. وبالنسبة للرموز ثنائية الأبعاد المعلَّمة مباشرة على الجزء، ISO/IEC 29158:2025 توفر ISO/IEC 29158:2025 مواصفة اختبار جودة رموز DPM الحالية، بينما يظل متطلب القبول المنطبق مصدره التطبيق.
اختبار تباين الإنتاج التمثيلي
يجب أن تمثل الأجزاء المستخدمة في التحقق ما ستراه الآلة في الإنتاج. يمكن أن تؤثر تركيبة المادة والطلاء والتشطيب والهندسة جميعها في العملية. وهذا مهم بشكل خاص للبلاستيكات التي تحتوي على أصباغ أو إضافات، أو الأسطح المطلية، أو التطبيقات التي قد لا يكون سلوك دفعات المواد فيها متطابقًا.

| مسار الاختبار | التكوين النموذجي | لماذا يُستخدم التشغيل الأطول |
|---|---|---|
| 24 ساعة | ماكينات الوسم بالليزر القياسية من دون حركة مضافة معقدة أو رؤية أو وظائف عبر الإنترنت | يفحص التشغيل الأساسي للآلة بالكامل، ووضع العلامات بالليزر، والتواصل بين وحدة التحكم/غالفا، والبرمجيات، والتبريد عند الاقتضاء، والتوصيلات الكهربائية |
| 48 ساعة | الأنظمة المجهزة بخيارات مثل CCD، أو محور Z المزوّد بمحرك، أو XY، أو الدوارة، أو التكوينات الطائرة/المتصلة بالخط، أو ثلاثية الأبعاد | تخلق الوحدات الإضافية مزيدًا من الحركة والتموضع والاتصال وتفاعلات التحكم التي تحتاج إلى تشغيل متكرر |
| 72 ساعة | آلات من نوع المشروعات ذات تعقيد أكبر في الميكانيكا، أو تعدد المحاور، أو الرؤية، أو التحكم، أو دمج الليزر الخاص | كلما زادت متغيرات التكامل، زادت نقاط الفشل المحتملة التي قد لا تظهر خلال فحص وظيفي قصير |
تعد مدد 24 و48 و72 ساعة مسارات اختبار الاستقرار الداخلية الخاصة بـ Zhurui Laser’s. ويتم اختيارها وفقاً لتكوين الآلة المؤكد ومتطلبات المشروع، ولا تُستخدم كتصنيف للجودة أو كمعيار على مستوى الصناعة.
يجب التحقق من وظائف الآلة المقترحة بالطريقة نفسها. فقد تتصرف عملية تنجح على عيّنة واحدة موضوعة بعناية بشكل مختلف عندما تُحمَّل الأجزاء بشكل متكرر في ملحق تثبيت، أو تُقدَّم على ارتفاعات مختلفة، أو يُحدَّد موقعها بواسطة نظام رؤية.
| مستوى التحقق | ما الذي يثبته | ما الذي لا يثبته |
|---|---|---|
| عينة الجدوى | يمكن إحداث التأثير المستهدف في ظل الظروف التي جرى اختبارها | قابلية تكرار الإنتاج، أو أداء الدورة الكاملة، أو تحمّل التباين |
| عينة القبول | تستوفي القطعة المختبرة المعايير المحددة مثل التباين، أو العمق، أو الموقع، أو متطلبات الرمز | أن تظل النتيجة نفسها صحيحة عبر تباين الإنتاج التمثيلي |
| التحقق التمثيلي | تظل العملية مقبولة عبر التباين ذي الصلة في المادة أو الهندسة أو الإعداد | قدرة العملية الإحصائية الرسمية ما لم تُجرَ الدراسة المطلوبة فعليًا |
| اختبار ظروف الإنتاج | يمكن لسير العمل المُدمج إنتاج أجزاء مقبولة بشكل متكرر ضمن الدورة الكاملة المطلوبة | جميع دفعات المواد أو البيئات أو ظروف الإنتاج المستقبلية |
| دراسة القدرة الرسمية | قدرة العملية الإحصائية مقابل المواصفات المحددة عند الحاجة | لا يمكن استنتاجه من بضع عينات ناجحة |
التحقق من الجودة والدورة الكاملة معًا
قد يُنتج أحد التكوينات علامة ممتازة ومع ذلك يظل الآلة غير المناسبة إذا لم تستطع عمليات التحميل وتحديد الموضع والوسم ومعالجة البيانات والتحقق تلبية المخرجات المطلوبة. وعلى العكس، لا قيمة لدورة أسرع إذا دفعت التغيير التباين أو العمق أو قابلية القراءة أو حالة السطح خارج نافذة القبول.
تحتاج بعض التطبيقات أيضًا إلى الفحص بعد الوسم. وإذا كان التنظيف أو الطلاء أو التسخين أو التعقيم أو أي عملية لاحقة أخرى يمكن أن يغيّر السطح أو قابلية القراءة، فينبغي تضمين تلك الحالة عندما تكون جزءًا من متطلب القبول الفعلي.
وبمجرد أن تستوفي الأجزاء التمثيلية المتطلبات المحددة بشكل متكرر في ظل ظروف الإنتاج ذات الصلة، وتدعم الدورة الكاملة المخرجات المطلوبة، يمكن اختيار التكوين النهائي بثقة أكبر بكثير. ويظل ذلك مختلفًا عن ادّعاء قدرة العملية الإحصائية الرسمية ما لم تكن الدراسة المقابلة قد أُجريت فعليًا.
لذلك، فإن أفضل آلة وسم بالليزر ليست الآلة ذات قائمة المواصفات الأكبر. بل هي التكوين الذي تدعم فيه المادة ونتيجة الوسم عملية الليزر المختارة، وتدعم فيه الدورة الكاملة هدف الإنتاج، ويعالج فيه هيكل الآلة قيود المناولة والهندسة الفعلية، ويُظهر التحقق أن النظام المدمج يمكنه تحقيق النتيجة المهمة بشكل متكرر.
إذا كنت مستعدًا لمقارنة عائلات الماكينات الفعلية، فراجع ماكينات وسم بالليزر. إذا كانت لديك قطعة العمل، والعلامة المستهدفة، ومتطلبات الإنتاج، اطلب عرض سعر حتى يمكن مراجعة التكوين مقابل المهمة الفعلية بدلًا من اختياره بناءً على القدرة بالواط وحدها.





