
بمجرد أن يكون الليزر الليفي هو عائلة الليزر المناسبة لتطبيقك، ينبغي أن يعتمد الاختيار بين 20W و30W و50W على متطلبات العملية بدلاً من الرقم الذي يبدو أكثر قوة. الأسئلة الرئيسية هي مقدار العمل الذي يجب أن يؤديه الليزر على كل قطعة، ومدى السرعة التي يجب أن يكتمل بها هذا العمل.
بالنسبة لعلامات التعريف الروتينية ذات إزالة المواد المحدودة والطلب الإنتاجي المعتدل، قد يوفر ليزر ألياف بقدرة 20W سعة كافية بالفعل. يصبح نظام 30W أكثر فائدة عندما تحتاج إلى هامش عملية إضافي، أو أوقات دورة أقصر، أو نقش واستئصال أكثر تكرارًا. يكون تبرير نظام 50W أسهل عندما تصبح إزالة المواد، أو التمريرات المتكررة، أو حجم إنتاج أعلى، أو أهداف وقت دورة أكثر إحكامًا متطلبات رئيسية.
20W ليس خيارًا أقل جودة، و30W ليس تلقائيًا أفضل خيار شامل، و50W لا ينتج علامة أفضل لمجرد أن قدرته بالواط أعلى. متوسط قدرة الليزر ليس سوى جزء واحد من العملية. تؤثر خصائص النبض، والبصريات، والتركيز، ومعلمات المسح، واستجابة المادة، والعمق المطلوب، وأهداف الإنتاج جميعًا في النتيجة.
20W مقابل 30W مقابل 50W ليزر الألياف: الإجابة المختصرة
تتداخل فئات القدرة الثلاث في العديد من تطبيقات الوسم. وتصبح اختلافاتها أكثر أهمية عندما تتطلب المهمة إزالة المزيد من المواد، أو وقت معالجة أقصر، أو هامش إنتاج أكبر.
- 20 واط: اختره عندما يكون وسم التعريف الروتيني هو المهمة الأساسية، وتكون إزالة المواد محدودة، وزمن الدورة المطلوب قابلاً للتحقيق بالفعل.
- 30 واط: انتقل إلى فئة أعلى عندما تحتاج إلى هامش عملية أكبر، أو نقش خفيف أو متوسط منتظم، أو دورات إنتاج أقصر.
- 50 واط: قيّمه عندما تكون إزالة المواد المتكررة، أو النقش الأعمق، أو أهداف زمن الدورة الصارمة، أو معدل الإنتاجية الأعلى هي القيود الحقيقية.
| متطلب القرار | 20 واط | 30 واط | 50 واط | لماذا يهم ذلك |
|---|---|---|---|---|
| وسم سطحي روتيني | مرشح قوي | مرشح قوي | غالبًا ما تكون القدرة أكبر مما تتطلبه العملية | إذا كان الوسم يستوفي بالفعل أهداف الجودة وزمن الدورة، فقد لا تضيف زيادة القدرة بالواط سوى القليل |
| إزالة خفيفة للمواد | ممكن عندما يكون زمن الدورة مقبولاً | هامش أكبر للعملية | هامش إنتاجية أكبر | الطلب على الإزالة يجعل القدرة المتاحة أكثر أهمية |
| النقش العميق أو المتكرر | ممكن، لكنه قد يتطلب وقتًا أطول أو تمريرات أكثر | أكثر ملاءمة لأحمال الإزالة المعتدلة | مرشح أقوى لأحمال الإزالة الشاقة | يتطلب الحفر إزالة متكررة للمادة بدلاً من تعديل السطح فقط |
| هدف صارم لزمن الدورة | هامش إنتاجية أقل | هامش إضافي | إنتاجية محتملة أعلى | قد يلزم إنتاج العلامة المقبولة نفسها في ثوانٍ أقل |
| حجم إنتاج أعلى | يمكن أن يكون كافيًا | غالبًا ما يستحق التقييم | من المرجح أن يكون مبررًا أكثر عندما يكون وقت الليزر قيدًا إنتاجيًا | يمكن أن تصبح وفورات الوقت الصغيرة لكل قطعة مهمة عند التوسع |
| السبب الرئيسي للاختيار | سعة كافية دون تجاوز غير ضروري للمواصفات | هامش تشغيلي وإنتاجي إضافي | طلب أعلى على إزالة المواد أو الإنتاجية | تكون الطاقة الإضافية ذات قيمة فقط عندما تحل حاجة عملية قابلة للقياس |
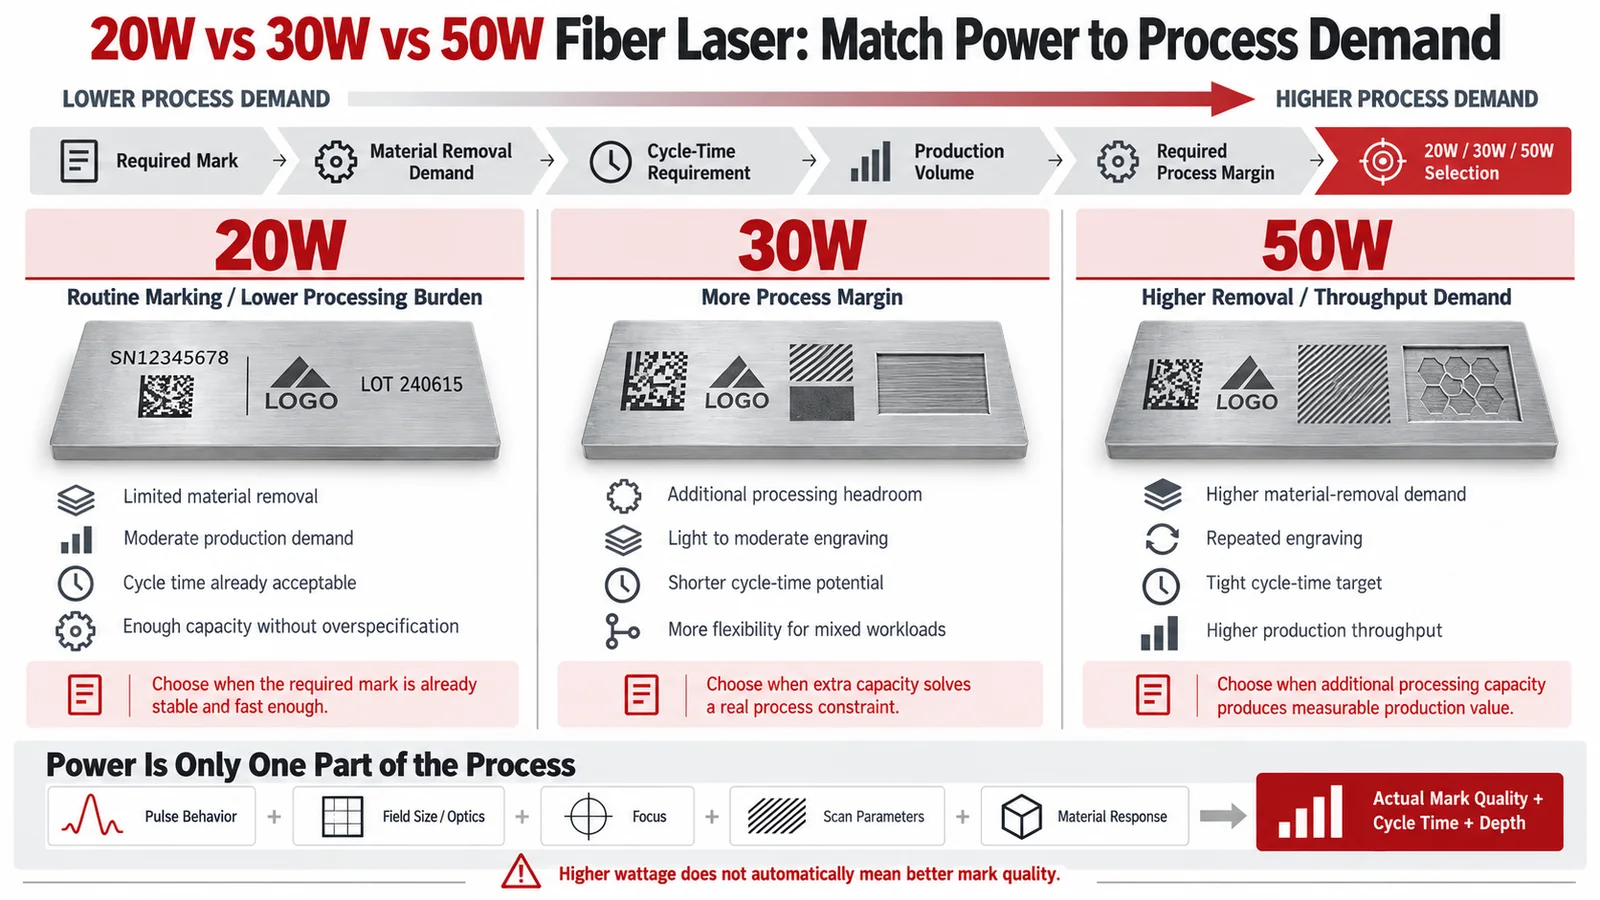
اعتبر الجدول نقطة انطلاق، وليس حدًا للقدرات. يمكن لليزر بقدرة 20 واط تنفيذ بعض أعمال النقش، ويمكن لليزر بقدرة 50 واط تنفيذ وسم سطحي عادي. ما يهم هو ما إذا كانت القدرة الإضافية تحقق فائدة قابلة للقياس في العمل الفعلي.
ماذا يعني 20 واط أو 30 واط أو 50 واط فعليًا؟
القدرة بالواط هي متوسط قدرة خرج الليزر.
في ليزر الألياف النبضي، يصف تصنيف 20 واط أو 30 واط أو 50 واط بشكل أساسي متوسط قدرة الخرج الاسمية. فهو يخبرك بكمية طاقة الليزر التي يمكن تسليمها بمرور الوقت، لكنه لا يخبرك بالضبط كيف تُسلَّم تلك الطاقة إلى قطعة العمل.
بالنسبة لمصدر نبضي يعمل عند معدل تكرار ثابت، فإن العلاقة المبسطة المفيدة هي:
متوسط القدرة = طاقة النبضة × معدل التكرار.
لذلك لا ينبغي افتراض أن مصدرًا بقدرة 50 واط ينتج نبضات منفردة بطاقة تساوي 2.5 ضعف طاقة مصدر بقدرة 20 واط. قد تأتي القدرة المتوسطة الأعلى من مزيج مختلف من طاقة النبضة ومعدل التكرار ومدة النبضة وتصميم المصدر.
عمليًا، يمكن لمصادر الألياف الصناعية بقدرة 20 واط و30 واط و50 واط أن تستخدم نطاقات مختلفة لمعدل التكرار مع امتلاكها قيمًا متشابهة لأقصى طاقة نبضية. كما توفر بعض عائلات المصادر عرض نبضة قابلًا للتعديل. تُعد القدرة بالواط مواصفة مهمة، لكنها ليست وصفًا كاملًا لنبضة الليزر.
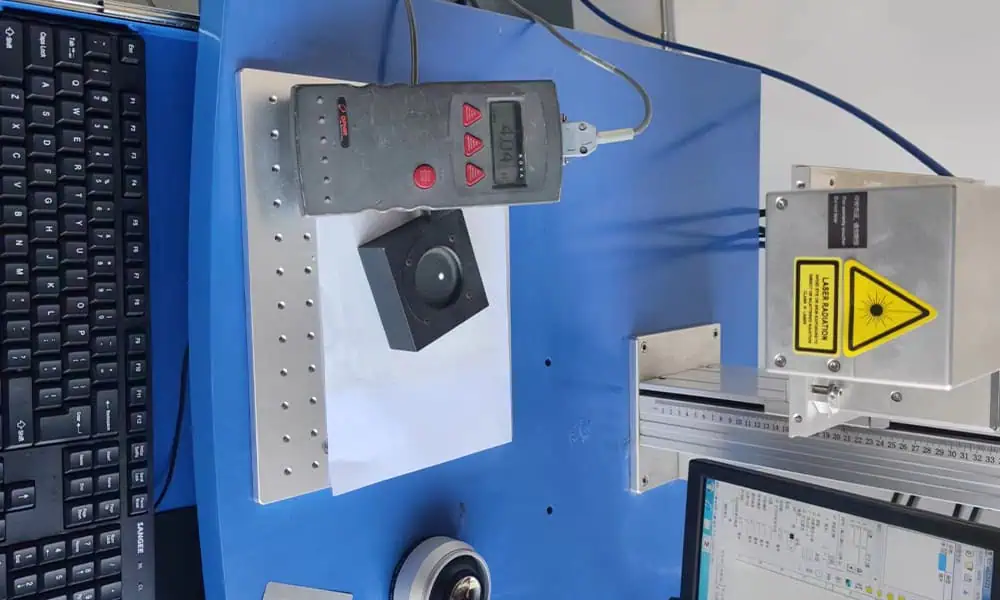
لماذا قد يتصرف ليزران بنفس القدرة بالواط بشكل مختلف
قد يكون لماكينتين تُباعان كلتاهما باسم “ليزر ألياف 30 واط” نافذتا معالجة مختلفتان بشكل ملحوظ. تتضمن الفروق ذات الصلة ما يلي:
- طاقة النبضة؛;
- مدة النبضة؛;
- تردد التكرار؛;
- قدرة الذروة؛;
- جودة الشعاع؛;
- قطر الشعاع والتكوين البصري؛;
- مجال الوسم المتاح والطول البؤري؛;
- سرعة المسح واستراتيجية التظليل؛;
- دقة التركيز.
وهذا مهم بشكل خاص عند مقارنة ليزرات الألياف التقليدية Q-switched مع مصادر الألياف MOPA. إذا كانت المهمة تعتمد على التحكم في عرض النبضة، أو إدخال الحرارة، أو تكوين اللون، أو نافذة استجابة سطحية ضيقة، فإن زيادة متوسط القدرة قد لا تعالج متطلب العملية الفعلي.
لإجراء مقارنة عادلة بين 20 واط و30 واط و50 واط، حافظ على بنية المصدر والبصريات والتكوين الأساسي للآلة متشابهة قدر الإمكان. إذا استخدم أحد المرشحين بنية نبضات مختلفة أو عدسة مجال مختلفة جوهريًا، فإن الاختبار يقارن أنظمة ليزر كاملة وليس القدرة بالواط وحدها.

السؤال الحقيقي: هل يمكنه إنشاء العلامة، أم يمكنه إنشاؤها بالسرعة الكافية؟
افصل بين سؤالين قبل اختيار القدرة:
- هل يمكن لليزر إنشاء العلامة المطلوبة؟
- هل يمكنه إنشاء تلك العلامة بالعمق والجودة وزمن الدورة وحجم الإنتاج المطلوبة؟
قد تجتاز إحدى العمليات الاختبار الأول ومع ذلك تفشل في الاختبار الثاني.
عادةً ما يتطلب الوسم السطحي إزالة مواد أقل.
تكون العديد من المهام الصناعية في الأساس مهام تعريف: شعارات، وأرقام تسلسلية، وأرقام أجزاء، ورموز QR، ورموز Data Matrix، ولوحات بيانات، وعلامات تتبع. واعتمادًا على المادة وآلية الوسم، قد تتطلب هذه المهام إزالة مادة قليلة نسبيًا.
إذا كان نظام بقدرة 20 واط ينتج بالفعل العلامة المطلوبة بشكل موثوق، فإن الانتقال إلى 30 واط أو 50 واط لا يجعل النتيجة تلقائيًا أكثر دقة أو أوضح في القراءة. وعادةً ما تكون المكاسب المحتملة الرئيسية هي هامش العملية ووقت معالجة أقصر.
لذا فإن السؤال “هل يمكن لنظام 20 واط وسم هذه المادة؟” ليس سوى السؤال الأول. قد تكون عدة فئات قدرة قادرة على إنشاء الشعار أو الرمز نفسه. وبالنسبة للإنتاج، فإن السؤال الأهم هو ما إذا كان النظام الأقل قدرة قادرًا على إنتاجه بسرعة كافية وباتساق كافٍ.

إزالة المادة تغيّر قرار القدرة
تصبح القدرة أكثر أهمية عندما تتحول المهمة من تعديل السطح نحو الإزالة الفيزيائية للمادة.
يتطلب الحفر، والاستئصال المتكرر، والرموز الغائرة، والتجاويف الأعمق إزالة المادة بدلاً من مجرد تعديلها على السطح. ومع زيادة العمق المطلوب، قد تحتاج العملية إلى تمريرات أكثر، وسرعات مسح أقل، وتباعد حشو أضيق، أو استراتيجية مختلفة للمعاملات. وكل ذلك يمكن أن يزيد وقت المعالجة.
يمكن للقدرة المتوسطة الأعلى أن توفر سعة إضافية مفيدة، لكن عمق النقش لا يزال غير قابل للتنبؤ من القدرة بالواط وحدها. يمكن لليزر بقدرة 20 واط أن يزيل المعدن في ظروف مناسبة، في حين أن عملية بقدرة 50 واط سيئة التحسين قد تعطي نتيجة سيئة.
مثال منشور من Trotec للنقش العميق على الفولاذ المقاوم للصدأ يوضح مدى أهمية استراتيجية المعلمات حتى عندما تظل قدرة الليزر ثابتة. باستخدام الليزر MOPA نفسه بقدرة 20 واط مع عدسة F-160 على مساحة 5 × 5 مم واستهداف عمق نقش يبلغ نحو 200 μm، تطلبت عملية مُحسَّنة زمنيًا 112 ثانية، بينما تطلبت عملية مُحسَّنة الجودة 375 ثانية. هذه الأرقام ليست معدل نقش عامًا لليزر 20 واط؛ بل تُظهر مدى قوة تأثير متطلبات جودة السطح، واستراتيجية التمريرات، والسرعة، والتردد في تغيير زمن المعالجة عند القدرة الاسمية نفسها.
كم يمكن أن يكون 30 واط أو 50 واط أسرع؟
يمكن للقدرة الأعلى أن تقلل زمن الدورة عندما تستطيع العملية الاستفادة منها
السبب الشائع للانتقال من 20 واط إلى 30 واط أو 50 واط ليس أن الليزر المنخفض الطاقة لا يستطيع وسم القطعة. بل أن إنتاج نتيجة مقبولة يستغرق وقتًا طويلاً جدًا بالنسبة لهدف الإنتاج.
نشرت Laserax اختبارًا لوسم الألومنيوم يوفر مثالاً مفيدًا. قام فريقه بتحسين معدل التكرار، وتباعد الخطوط، وطاقة النبضة، وسرعة المسح، وحجم بقعة التركيز، واستراتيجية التعبئة للألومنيوم 380 والألومنيوم 6061. بالنسبة لرمز 16 × 16 Data Matrix بقياس 10 × 10 مم، كانت أزمنة الوسم المعلنة:
| القدرة المختبرة | زمن الوسم المنشور |
|---|---|
| 20 واط | 5.25 ثانية |
| 30 واط | 3.62 ثانية |
| 50 واط | 2.37 ثانية |
في ذلك الاختبار، أدت القدرة الأعلى إلى تقليل زمن الوسم بشكل كبير. لا تحدد هذه الأرقام نسبة سرعة عالمية لمهام الليزر الليفي الأخرى.
هذه هي النتائج المنشورة من Laserax، وليست بيانات اختبار Zhuorui أو مواصفات آلة مضمونة. وهي مفيدة كمثال على كيفية تغير الإنتاجية في ظروف محددة. غيّر المادة، أو التباين المطلوب، أو عمق النقش، أو مجال الوسم، أو خصائص المصدر، أو هندسة الكود، أو معلمات العملية، وقد تتغير النتيجة أيضًا.
لماذا لا تزداد السرعة بمضاعف ثابت
لا تكون آلة بقدرة 50 واط أسرع تلقائيًا بمقدار 2.5 مرة من آلة بقدرة 20 واط لمجرد أن قدرتها المتوسطة الاسمية أعلى بمقدار 2.5 مرة.
يعتمد زمن المعالجة الفعلي على:
- هندسة العلامة والمساحة المملوءة؛;
- العمق المطلوب أو التباين؛;
- حالة المادة والسطح؛;
- خصائص النبضة؛;
- تردد التكرار؛;
- سرعة المسح؛;
- تباعد التهشير؛;
- عدد التمريرات؛;
- العدسة ومجال الوسم؛;
- موضع التركيز؛;
- معايير القبول للعلامة النهائية.
الخلاصة العملية بسيطة: لا يمكن أن تؤدي القدرة المتاحة الأعلى إلى تقصير زمن المعالجة إلا عندما تكون المادة والعملية قادرتين على الاستفادة الإنتاجية من تلك السعة الإضافية.
متى يكون ليزر الألياف بقدرة 20 واط الخيار الأكثر منطقية؟
ينبغي الحكم على ليزر الألياف بقدرة 20 واط وفقًا لمتطلبات العمل، لا رفضه لمجرد أنه الأدنى بين فئات القدرة الثلاث هذه.
يمكن أن يكون خيارًا معقولًا عندما يكون العمل أساسًا عبارة عن وسم تعريف روتيني، وإزالة المادة محدودة، وحجم الإنتاج متوسط، ويمكن بالفعل إنتاج العلامة المطلوبة ضمن زمن الدورة المتاح.
يستحق 20 واط دراسة جادة عندما:
- يكون العمل أساسًا عبارة عن أرقام تسلسلية وشعارات ورموز وعلامات تتبع قياسية؛;
- تكون أعمال الحفر أو إزالة الطلاء محدودة؛;
- لا يوجد متطلب شاق للحفر العميق؛;
- زمن الدورة يلبي بالفعل هدف الإنتاج؛;
- حجم الدفعة لا يبرر سعة إنتاجية إضافية؛;
- العملية لديها نافذة معلمات مستقرة عند مستوى الطاقة المنخفض.
السؤال الأساسي هو:
ما المتطلب القابل للقياس الذي سيفشل إذا بقيت على 20 واط؟
إذا لم يكن هناك متطلب يتعلق بزمن الدورة، أو إزالة المواد، أو هامش العملية، أو عبء عمل مستقبلي واقعي يحتاج إلى سعة أكبر، فإن الانتقال إلى واط أعلى قد يقدم عائدًا عمليًا ضئيلًا.
لا يزال نظام 20 واط قادرًا على النقش. تصبح المسألة اقتصادية بشكل متزايد مع ارتفاع حجم الإزالة أو العمق: يمكن أن تجعل التمريرات الإضافية وأوقات المعالجة الأطول نظامًا ذا قدرة أعلى أكثر جاذبية.
متى تكون قدرة 30 واط جديرة بالترقية؟
السبب الرئيسي لاختيار 30 واط بدلاً من 20 واط ليس أن 30 واط تفتح فجأة مجموعة مختلفة تمامًا من المعادن. في كثير من التطبيقات، يتداخل مستويا القدرة هذان في قدرة الوسم الأساسية.
ما تضيفه قدرة 30 واط بشكل أساسي هو هامش معالجة أكبر.
يصبح نظام 30 واط أكثر جاذبية عندما:
- عملية 20W تقترب من الحد المقبول لزمن الدورة؛;
- أصبح الحفر الخفيف أو المتوسط متطلبًا منتظمًا؛;
- تحتاج المهمة إلى إزالة متكررة أو تمريرات متعددة؛;
- أحجام الدفعات تتزايد؛;
- تتطلب مهام الإنتاج المختلطة مرونة تشغيلية أكبر؛;
- من المرجح أن يتطلب الطلب المستقبلي الواقعي معدل إنتاجية أكبر.
هذا يجعل 30W فئة قدرة متوسطة مفيدة، لكنها ليست تلقائيًا الخيار الأفضل قيمة لكل مشترٍ. ولا تكون السعة الإضافية مهمة إلا عندما تحل قيدًا حقيقيًا في الإنتاج أو المعالجة.
إذا كانت آلة 20W تلبي بالفعل متطلبات جودة الوسم وزمن الدورة بهامش عملية مريح، فقد لا يغيّر 30W الجدوى الاقتصادية جوهريًا. وإذا كان حمل الحفر أو حجم الإنتاج كبيرًا بالفعل، فقد يكون الفرق بين 30W و50W أكثر أهمية من الفرق بين 20W و30W.
متى يصبح 50 واط الخيار الأفضل؟
يصبح ليزر الألياف بقدرة 50 واط أكثر منطقية عندما يمكن للتطبيق فعليًا الاستفادة من قدرة المعالجة الإضافية.
ارتفاع الطلب على إزالة المواد
التطبيقات المعتمدة على الحفر بشكل مكثّف تُعد أحد أوضح الأسباب لتقييم 50 واط. يمكن أن تستهلك التجاويف الأعمق، وإزالة المواد المتكررة، والإزالة الكبيرة للطلاء، أو العلامات التي تتطلب تمريرات عديدة، وقتًا كبيرًا من الليزر.
عندما تنتقل العملية من تغيير السطح إلى إزالة المادة فعليًا، تصبح الإنتاجية أكثر أهمية. قد يقلل مصدر أعلى قدرة من المقايضة بين العمق المطلوب، وجودة السطح، ووقت المعالجة.
لا تزال لا توجد قاعدة عالمية تقول إن 50 واط مطلوبة فوق عمق حفر معين. تظل المادة، وخصائص المصدر، وتوصيل الشعاع، واستراتيجية المسح، ومتطلبات الجودة جزءًا من النتيجة.
أهداف أكثر إحكامًا لزمن الدورة
قد تنجح العملية تقنيًا ومع ذلك تظل غير مناسبة للإنتاج لأنها تستغرق وقتًا طويلًا.
إذا استغرق رمز مقبول عدة ثوانٍ عند 20 واط لكن محطة الإنتاج تحتاج إلى دورة أقصر بكثير، فقد يكون للقدرة الإضافية قيمة اقتصادية مباشرة. المقياس المفيد ليس أقصى سرعة مسح. بل الوقت اللازم لإنتاج الوسم المقبول.
يشمل ذلك كل تمريرة وخطوة معالجة مطلوبة لتلبية التباين والعمق ووضوح الحواف وقابلية القراءة وحالة السطح المحددة.
إنتاجية أعلى
يغيّر حجم الإنتاج قيمة حتى التحسين البسيط في زمن الدورة.
قد لا يهم توفير ثانية أو ثانيتين كثيرًا في الدفعات المتفرقة. وقد يصبح التوفير نفسه مهمًا عند معالجة آلاف الأجزاء أو عندما يكون وسم الليزر عنق الزجاجة في خط الإنتاج.
لهذا السبب، من الأفضل التعامل مع 50 واط باعتباره قراراً متعلقاً بسعة الإنتاج بدلاً من مجرد نسخة أقوى من آلة وسم 20 واط أو 30 واط.
متى لن تحل زيادة القدرة بالواط المشكلة؟
لا تساعد زيادة القدرة إلا عندما تكون سعة المعالجة غير الكافية هي القيد الفعلي. فالعديد من مشكلات الوسم الشائعة تنشأ من شيء آخر.
عندما تكون خصائص النبضة هي العامل المحدِّد
إذا كان التطبيق يعتمد بشدة على مدة النبضة، أو قدرة الذروة، أو المدخل الحراري، أو تفاعل سطحي معين، فقد لا يعالج الانتقال من 30 واط إلى 50 واط المتطلب الحقيقي.
وهذا ذو صلة خاصة عند مقارنة مصادر الألياف القياسية المزودة بمفتاح Q (Q-switched) بمعماريات MOPA. يمكن أن توفر أنظمة MOPA تحكماً أوسع في عرض النبضة والتردد، مما قد يكون أكثر أهمية من مجرد زيادة في القدرة المتوسطة بالنسبة لبعض العمليات الحساسة للسطح.
لذلك ينبغي تقييم التطبيقات التي تتضمن تكويناً لونياً مضبوطاً، أو أسطحاً حساسة للحرارة، أو نافذة معالجة ضيقة، بناءً على سلوك المصدر وكذلك القدرة الاسمية بالواط.
عندما تكون البصريات أو حجم المجال هي المتغير المحدِّد
يمكن أن يغيّر الإعداد البصري العملية بنفس القدر من التأثير.
A مجال وسم أكبر يتطلب عادةً إعداداً بصرياً مختلفاً، ويغيّر حجم البقعة وتوزيع الطاقة عند قطعة العمل. لا ينبغي توقع أن تتصرف ماكينتان تستخدمان المصدر نفسه بقدرة 50 واط ولكن بعدسات مجال مختلفة بالطريقة نفسها.
إذا بدا الوسم ضعيفاً أو لا يحقق النتيجة المتوقعة، فإن زيادة قدرة المصدر دون التحقق من حجم المجال، والتركيز، وخصائص البقعة، ومسافة العمل قد لا تؤدي إلا إلى إخفاء المشكلة الحقيقية.
عندما تكون جودة الوسم، لا الإنتاجية، هي الهدف
لا ينبغي الخلط بين قدرة الواط الأعلى والدقة الأعلى.
يعتمد النص الدقيق، والحواف الحادة للكود، والتحكم في مدخلات الحرارة، وأسطح الحفر الملساء، والتباين القابل للتكرار على الإعداد البصري وإعداد العملية الكامل. يمكن لليزر منخفض القدرة المُهيأ بشكل صحيح أن ينتج نتيجة أفضل من آلة أعلى قدرة تعمل بمعايير غير مناسبة.
تمنحك قدرة الواط الأعلى سعة معالجة متاحة أكبر، لكنها لا تمنحك تلقائيًا جودة وسم أفضل.
كيف تختار قدرة ليزر الألياف المناسبة لمهمتك
بدلاً من اختيار القدرة من مخطط مواد عام، ابدأ بمتطلب الإنتاج الفعلي وتناوله بالترتيب.
الخطوة 1: حدّد الوسم المطلوب
ابدأ بالنتيجة، لا بالليزر.
حدد ما إذا كنت بحاجة إلى:
- علامة تعريف قابلة للقراءة؛;
- تباين بصري عالٍ؛;
- رمز QR أو Data Matrix؛;
- إزالة الطلاء؛;
- إحداث نسيج على السطح؛;
- نقش ضحل؛;
- عمق نقش محدد؛;
- علامة يجب أن تصمد أمام عملية لاحقة معينة أو ظرف من ظروف الخدمة.
تحدد النتيجة المطلوبة مقدار عمل المعالجة الذي يحتاج الليزر إلى تنفيذه.
الخطوة 2: فصل تعديل السطح عن إزالة المادة
اسأل عن مقدار المادة التي يجب إزالتها فعليًا.
إذا كان التطبيق يغيّر بشكل أساسي اللون أو التباين أو حالة الأكسيد أو طبقة سطحية رقيقة، فقد تكون الفائدة من القدرة الإضافية بالواط أقل مما هي عليه في النقش المتكرر أو الإزالة الأعمق.
هذا التمييز أكثر فائدة من القول بأن معدنًا معينًا “يحتاج” قدرة معينة بالواط.
الخطوة 3: ضع هدفًا واقعيًا لزمن الدورة
لا تسأل فقط عن أي آلة أسرع. حدد متطلبات الإنتاج:
كم ثانية لكل قطعة يمكن أن تستخدمها عملية الوسم؟
بمجرد معرفة هذا الهدف، يمكن لاختبار العينات أن يوضح ما إذا كان 20 واط يلبيه بالفعل أو ما إذا كان 30 واط أو 50 واط يوفر ميزة جوهرية.
الخطوة 4: تضمين حجم الإنتاج
يمكن أن تبرر العلامة نفسها آلات مختلفة عند أحجام إنتاج مختلفة.
قد تكون عملية بقدرة 20 واط تستغرق بضع ثوانٍ إضافية معقولة تمامًا للدفعات المتفرقة. عند الحجم اليومي المرتفع، تتراكم تلك الثواني لتصبح قيودًا على استغلال الآلة، والعمالة، وموازنة الخط، ومعدل الإنتاج.
لذلك ينبغي أن يراعي اختيار القدرة ليس فقط ما يمكن للآلة إنتاجه، بل عدد المرات التي يجب أن تنتجه فيها.
الخطوة 5: حدد مقدار هامش العملية الذي تحتاجه فعليًا
يمكن أن تكون السعة الإضافية مفيدة عندما:
- تتفاوت أسطح الأجزاء؛;
- قد يزداد عمق العلامة لاحقًا؛;
- من المتوقع أن ينمو حجم الدفعة؛;
- ستتعامل الآلة مع عدة أعمال مختلفة؛;
- من المرجح أن تتطلب المشاريع المستقبلية إزالة مزيد من المواد.
لكن "الجاهزية المستقبلية" الغامضة ليست سببًا قويًا لشراء أعلى قدرة واط متاحة. للقدرة الإضافية قيمة أكبر عندما تحمي من قيد مستقبلي واقعي.
الخطوة 6: قارن مصدر الليزر الفعلي، وليس ملصق القدرة بالواط فقط
بعد أن يقتصر الاختيار على مستوى قدرة واحد أو مستويين، قارن مواصفات المصدر والمواصفات البصرية الفعلية.
تشمل الأسئلة ذات الصلة:
- هل المصدر مبدّل Q (Q-switched) أم MOPA؟
- ما نطاق طاقة النبضة المتاح؟
- ما نطاق تردد التكرار المتاح؟
- هل عرض النبضة ثابت أم قابل للتعديل؟
- ما جودة الشعاع المحددة؟
- ما عدسة المجال ومنطقة الوسم التي ستُستخدم؟
- ما نافذة العملية التي تم إثباتها على المادة الفعلية؟
تتجنب هذه المقارنة خطأً شرائيًا شائعًا: الاختيار بين الآلات بناءً على القدرة بالواط والسعر مع تجاهل المواصفات التي تحدد كيف يمكن فعليًا استخدام تلك القدرة.
إذا كانت الآلات المدرجة في القائمة المختصرة تستخدم بنيات مصادر مختلفة، أو مواصفات نبض مختلفة، أو عدسات مجال مختلفة، فسجّل تلك الاختلافات. تكون النتيجة بعد ذلك مقارنة على مستوى النظام, ، وليست دليلاً على أن القدرة بالواط وحدها تسببت في فرق الأداء.
متى ينبغي اختبار 20 واط و30 واط و50 واط على الجزء الفعلي؟
إذا كان التطبيق يناسب فئة قدرة واحدة بوضوح، فقد لا يكون اختبار الثلاث جميعها ضروريًا. ومع ذلك، عندما يظل الاختيار بين تكوينين، يكون اختبار عينة خاضع للتحكم عادةً أكثر فائدة من مقارنة ورقة مواصفات أخرى.
يكون اختبار العينات مفيدًا بشكل خاص من أجل:
- النقش العميق أو المتكرر؛;
- متطلبات زمن دورة صارمة؛;
- أسطح معدنية مطلية أو معالَجة؛;
- سبائك غير معتادة أو تشطيبات سطحية؛;
- رموز QR أو Data Matrix صغيرة عالية الكثافة؛;
- تطبيقات ذات معايير قبول بصرية أو أبعادية صارمة.

قارِن كل آلة مقابل النتيجة المطلوبة نفسها, ، وليس بتشغيل كل ليزر عند إعدادات قصوى اعتباطية. حافظ على قطعة العمل وهندسة العلامة ومنطقة الوسم ومعايير القبول ثابتة، مع السماح بتحسين كل آلة مرشحة لتحقيق الهدف نفسه. إن فرض إعدادات متطابقة للسرعة أو التردد أو التهشير أو التمريرات عبر فئات قدرة مختلفة قد ينتج مقارنة مصطنعة.
سجّل على الأقل:
- قابلية قراءة العلامة والتباين؛;
- عمق الحفر؛;
- زمن الدورة؛;
- عدد التمريرات؛;
- وضوح الحواف؛;
- التأثير الحراري أو تغيّر اللون؛;
- حالة السطح بعد المعالجة؛;
- قابلية التكرار عبر أجزاء متعددة.
إذا كان كل من 30 واط و50 واط ينتج علامة مقبولة، فإن 50 واط ليس تلقائيًا هو الشراء الأفضل. يتوقف القرار على ما إذا كانت ميزته المقاسة في زمن الدورة أو هامش العملية كبيرة بما يكفي لتبرير التكوين الأعلى.
أي قدرة يجب أن تختار؟
قاعدة اختيار جيدة هي:
اختر أدنى فئة قدرة يمكنها تحقيق العلامة والعمق وزمن الدورة وحجم الإنتاج المطلوبة بشكل موثوق، مع هامش عملية كافٍ للتطبيق الفعلي.
20 واط ليزر الألياف يمكن أن يكون الخيار المناسب عندما يكون الوسم الروتيني هو المهمة الرئيسية وتكون سرعة الإنتاج كافية بالفعل. يصبح نظام 30 واط مجدياً عندما يحل هامش معالجة إضافي قيداً حقيقياً يتعلق بزمن الدورة أو النقش أو عبء العمل. يصبح نظام 50 واط أكثر جاذبية مع ارتفاع الطلب على إزالة المواد وحجم الإنتاج وضغط الإنتاجية.
لا تزال القدرة بالواط مجرد مواصفة واحدة. إذا كان التطبيق حساساً لخصائص النبضة، أو حجم المجال، أو سلوك البقعة، أو التركيز، أو الحرارة المدخلة، أو بنية المصدر، فإن الانتقال من 20 واط إلى 30 واط أو 50 واط قد لا يحل مشكلة العملية الفعلية.
ابدأ المقارنة النهائية للآلات بالقطعة ومتطلبات الإنتاج: المادة والسطح، والعلامة المطلوبة، والعمق المطلوب، ومنطقة الوسم، والهدف الزمني للدورة، وحجم الدفعة، ومعايير الجودة، وعبء العمل المستقبلي الواقعي. بعد تحديد هذه المدخلات، يمكن اختبار 20 واط و30 واط و50 واط كخيارات هندسية بدلاً من التعامل معها كمستويات قدرة بسيطة “جيد، أفضل، الأفضل”.




