
Если волоконный лазер — подходящее семейство лазеров для вашего применения, выбор между 20 Вт, 30 Вт и 50 Вт должен основываться на потребностях процесса, а не на том, какое число выглядит более мощным. Основные вопросы таковы: сколько работы лазер должен выполнить на каждой детали и как быстро эта работа должна быть завершена.
Для стандартных идентификационных маркировок с ограниченным удалением материала и умеренной производственной нагрузкой волоконного лазера мощностью 20 Вт уже может быть достаточно. Система мощностью 30 Вт становится более полезной, когда вам нужен дополнительный технологический запас, более короткое время цикла или более частое гравирование и абляция. Систему мощностью 50 Вт легче обосновать, когда удаление материала, повторные проходы, больший объем производства или более жесткие целевые показатели времени цикла становятся основными требованиями.
20 Вт — это не выбор более низкого качества, 30 Вт не является автоматически лучшим универсальным вариантом, а 50 Вт не создает лучшую маркировку только потому, что его мощность выше. Средняя мощность лазера — лишь одна составляющая процесса. Характеристики импульсов, оптика, фокусировка, параметры сканирования, реакция материала, требуемая глубина и производственные цели — все влияют на результат.
Волоконный лазер: 20 Вт против 30 Вт против 50 Вт — краткий ответ
Три класса мощности пересекаются во многих задачах маркировки. Их различия становятся важнее, когда задача требует большего удаления материала, более короткого времени обработки или большего производственного запаса.
- 20 Вт: Выбирайте его, когда основная задача — рутинная идентификационная маркировка, удаление материала ограничено, а требуемое время цикла уже достижимо.
- 30 Вт: Переходите на него, когда нужно больше технологического запаса, регулярное лёгкое или умеренное гравирование или более короткие производственные циклы.
- 50 Вт: Оцените его, когда повторяющееся удаление материала, более глубокое гравирование, жёсткие целевые показатели времени цикла или более высокая производительность производства являются реальными ограничениями.
| Требование к решению | 20 Вт | 30W | 50W | Почему это важно |
|---|---|---|---|---|
| Стандартная маркировка поверхности | Отличный кандидат | Отличный кандидат | Часто мощность превышает потребности процесса | Если маркировка уже соответствует требованиям по качеству и времени цикла, увеличение мощности может мало что добавить |
| Незначительное удаление материала | Возможно при приемлемом времени цикла | Больший запас по процессу | Больший запас по производительности | Потребность в съёме материала повышает важность доступной мощности |
| Глубокая или многократная гравировка | Возможно, но может потребоваться больше времени или проходов | Лучше подходит для умеренных рабочих нагрузок по удалению | Более предпочтительный вариант для требовательных рабочих нагрузок по удалению | Гравировка требует многократного удаления материала, а не только модификации поверхности |
| Жёсткая цель по времени цикла | Меньший запас по пропускной способности | Дополнительный запас | Более высокая потенциальная пропускная способность | Ту же приемлемую маркировку, возможно, потребуется наносить за меньшее количество секунд |
| Более высокий объем производства | Может быть достаточно | Часто стоит оценить | Скорее будет оправдано, когда время работы лазера является ограничивающим фактором производства | Небольшая экономия времени на деталь может стать важной при масштабировании |
| Основная причина для выбора | Достаточная производительность без ненужного завышения характеристик | Дополнительный эксплуатационный и производственный запас | Повышенная потребность в съёме материала или пропускной способности | Дополнительная мощность ценна только тогда, когда она решает измеримую потребность процесса |
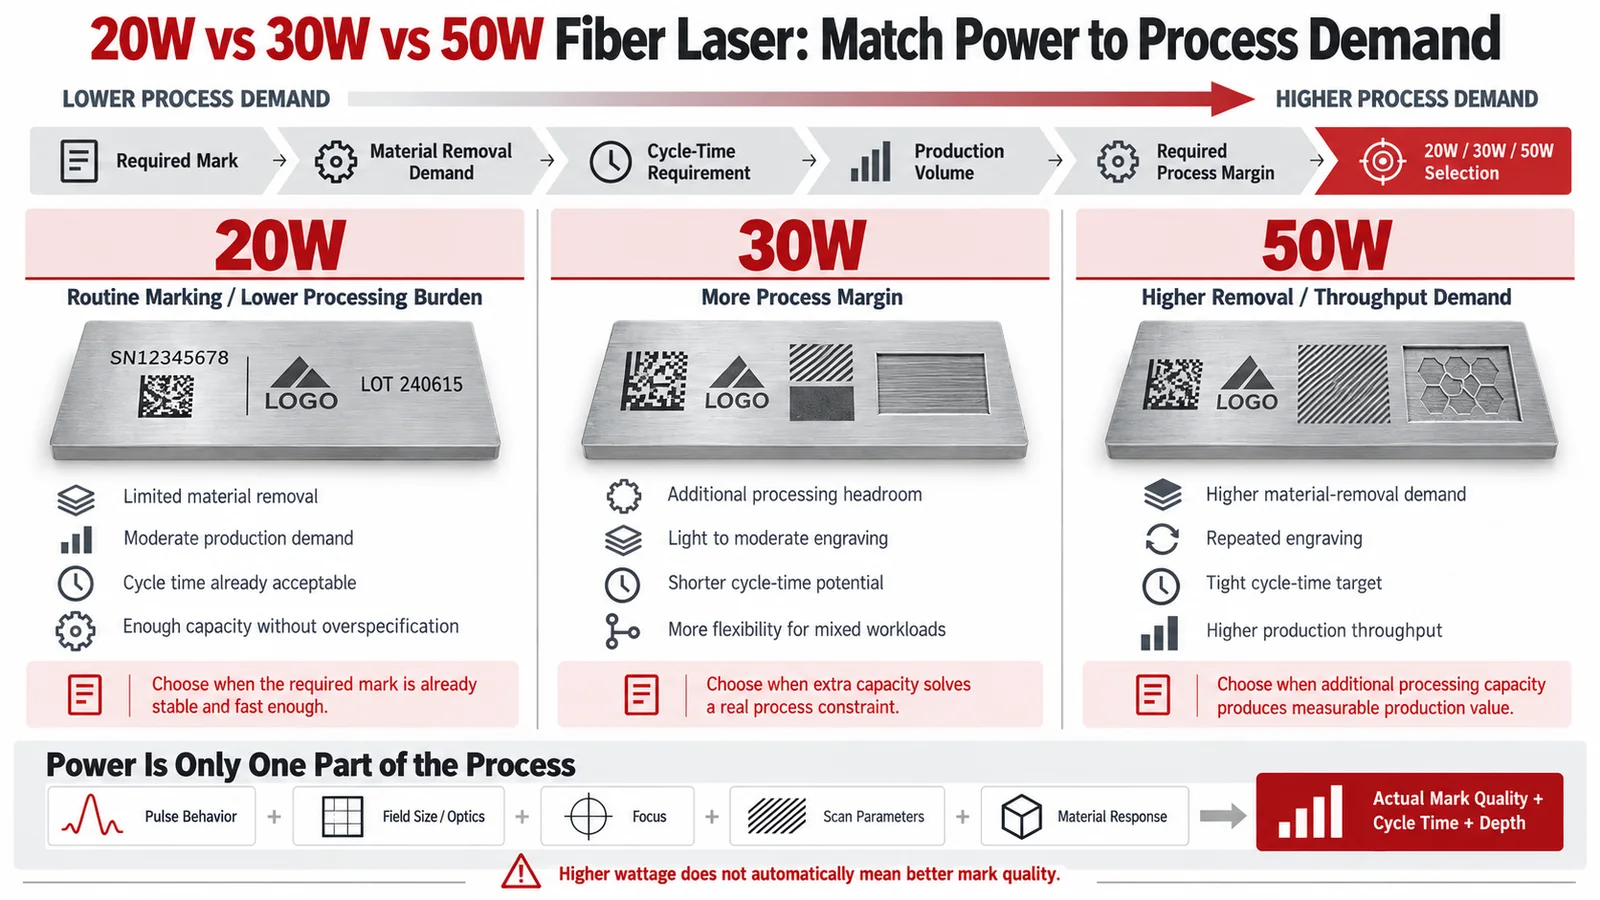
Рассматривайте таблицу как отправную точку, а не как ограничение возможностей. Лазер мощностью 20 Вт может выполнять некоторые гравировальные работы, а лазер мощностью 50 Вт может выполнять обычную поверхностную маркировку. Важно то, даёт ли дополнительная мощность измеримое преимущество на конкретной задаче.
Что на самом деле означают 20 Вт, 30 Вт или 50 Вт?
Мощность в ваттах — это средняя выходная мощность лазера
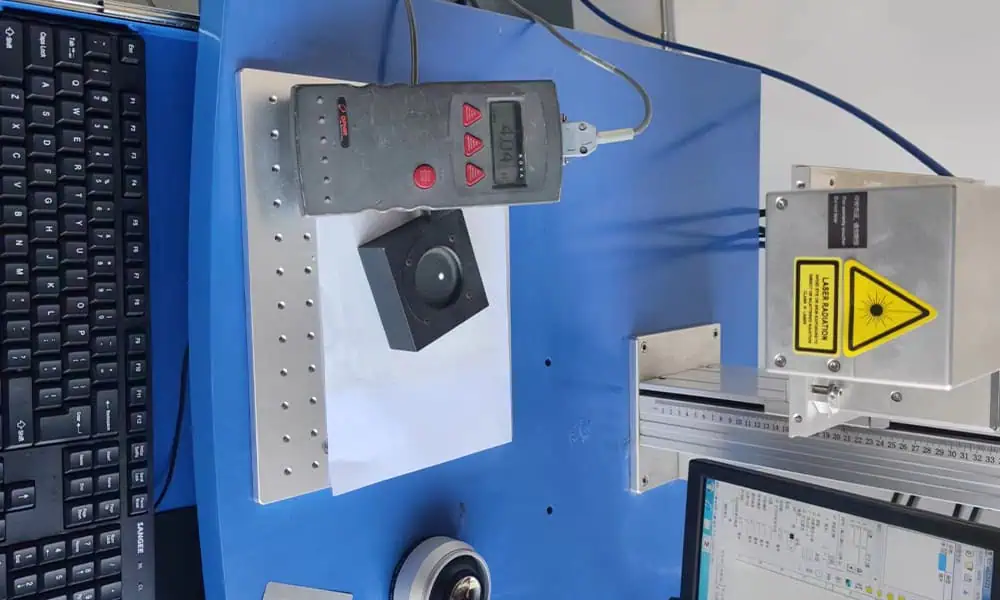
У импульсного волоконного лазера значение 20 Вт, 30 Вт или 50 Вт в первую очередь описывает номинальную среднюю выходную мощность. Оно показывает, сколько лазерной энергии может быть доставлено за определённое время, но не говорит точно, как эта энергия доставляется к заготовке.
Для импульсного источника, работающего с постоянной частотой повторения, полезное упрощённое соотношение выглядит так:
Средняя мощность = энергия импульса × частота повторения.
Поэтому не следует предполагать, что источник мощностью 50 Вт создаёт отдельные импульсы с энергией в 2,5 раза больше, чем у источника мощностью 20 Вт. Более высокая средняя мощность может быть получена за счёт другого сочетания энергии импульса, частоты повторения, длительности импульса и конструкции источника.
На практике промышленные волоконные источники мощностью 20 Вт, 30 Вт и 50 Вт могут использовать разные диапазоны частоты повторения, имея при этом сходные значения максимальной энергии импульса. Некоторые семейства источников также имеют регулируемую длительность импульса. Мощность в ваттах — важная характеристика, но она не является полным описанием лазерного импульса.
Почему два лазера с одинаковой мощностью могут вести себя по-разному
Два станка, продаваемых как “30-Вт волоконные лазеры”, могут иметь заметно различающиеся технологические окна. К значимым различиям относятся:
- энергия импульса;
- длительность импульса;
- частота повторения;
- пиковая мощность;
- качество пучка;
- диаметр пучка и оптическая конфигурация;
- доступное поле маркировки и фокусное расстояние;
- скорость сканирования и стратегия штриховки;
- точность фокусировки.
Это особенно важно, когда сравнивают обычные волоконные лазеры с модуляцией добротности (Q-switched) с волоконными источниками MOPA. Если задача зависит от управления длительностью импульса, подвода тепла, формирования цвета или узкого окна отклика поверхности, увеличение средней мощности может не отвечать реальному требованию процесса.
Для корректного сравнения 20 Вт, 30 Вт и 50 Вт сохраняйте архитектуру источника, оптику и базовую конфигурацию станка как можно более схожими. Если один из кандидатов использует другую архитектуру импульсов или существенно иную полевую линзу, тест сравнивает целые лазерные системы, а не только ваттность.

Настоящий вопрос: может ли он нанести маркировку, или может ли он сделать это достаточно быстро?
Разделите два вопроса перед выбором мощности:
- Может ли лазер создать требуемую маркировку?
- Может ли он создать эту маркировку с требуемой глубиной, качеством, временем цикла и объёмом производства?
Процесс может пройти первый тест и всё равно не пройти второй.
Поверхностная маркировка обычно требует меньшего удаления материала
Многие промышленные задачи в первую очередь являются задачами идентификации: логотипы, серийные номера, номера деталей, QR-коды, коды Data Matrix, шильдики и метки прослеживаемости. В зависимости от материала и механизма маркировки такие задачи могут требовать относительно небольшого удаления материала.
Если система мощностью 20 Вт уже надежно создает требуемую маркировку, переход на 30 Вт или 50 Вт не делает результат автоматически более точным или более читаемым. Основные потенциальные преимущества обычно заключаются в технологическом запасе и сокращении времени обработки.
Итак, “Может ли 20 Вт нанести маркировку на этот материал?” — это только первый вопрос. Несколько классов мощности могут быть способны создать один и тот же логотип или код. Для производства более важный вопрос — может ли система меньшей мощности сделать это достаточно быстро и достаточно стабильно.

Удаление материала меняет выбор мощности
Мощность становится важнее, когда задача смещается от модификации поверхности к физическому удалению материала.
Гравировка, повторная абляция, углублённые коды и более глубокие полости требуют удаления материала, а не только модификации поверхности. По мере увеличения требуемой глубины процессу может потребоваться больше проходов, более низкие скорости сканирования, более плотный шаг штриховки или другая стратегия параметров. Всё это может увеличить время обработки.
Более высокая средняя мощность может обеспечить полезную дополнительную производительность, но глубину гравировки всё равно нельзя предсказать только по мощности в ваттах. Лазер мощностью 20 Вт может удалять металл при подходящих условиях, тогда как плохо оптимизированный процесс с 50 Вт всё равно может дать плохой результат.
Опубликованный пример глубокой гравировки нержавеющей стали Trotec показывает, насколько важна стратегия параметров, даже когда мощность лазера остаётся неизменной. При использовании того же 20-Вт MOPA-лазера с линзой F-160 на площади 5 × 5 мм и целевой глубине гравировки около 200 мкм процесс, оптимизированный по времени, требовал 112 секунд, тогда как процесс, оптимизированный по качеству, требовал 375 секунд. Эти цифры не являются универсальной скоростью гравировки для 20 Вт; они показывают, насколько сильно требования к качеству поверхности, стратегия проходов, скорость и частота могут изменять время обработки при одной и той же номинальной мощности.
Насколько быстрее могут быть 30 Вт или 50 Вт?
Более высокая мощность может сократить время цикла, когда процесс может её использовать
Распространённая причина перехода с 20 Вт на 30 Вт или 50 Вт не в том, что лазер меньшей мощности не может маркировать деталь. А в том, что получение приемлемого результата занимает слишком много времени для производственной цели.
Laserax опубликовала тест по маркировке алюминия что даёт полезный пример. Его команда оптимизировала частоту повторения, межстрочный интервал, энергию импульса, скорость сканирования, размер фокусного пятна и стратегию заполнения для алюминия 380 и алюминия 6061. Для конкретного кода Data Matrix 16 × 16 размером 10 × 10 мм заявленное время маркировки составило:
| Проверенная мощность | Опубликованное время маркировки |
|---|---|
| 20 Вт | 5,25 секунды |
| 30W | 3,62 секунды |
| 50W | 2,37 секунды |
В этом тесте более высокая мощность существенно сократила время маркировки. Эти показатели не определяют универсальное соотношение скоростей для других задач на волоконном лазере.
Это опубликованные результаты Laserax, а не данные испытаний Zhuorui или гарантированная спецификация станка. Они полезны как пример того, как производительность может меняться в заданных условиях. Измените материал, требуемый контраст, глубину гравировки, поле маркировки, характеристики источника, геометрию кода или параметры процесса — и результат тоже может измениться.
Почему скорость не увеличивается в фиксированное число раз
Станок мощностью 50 Вт не становится автоматически в 2,5 раза быстрее станка мощностью 20 Вт только потому, что его номинальная средняя мощность в 2,5 раза выше.
Фактическое время обработки зависит от:
- геометрия метки и заполненная область;
- требуемая глубина или контраст;
- материал и состояние поверхности;
- характеристики импульса;
- частота повторения;
- скорость сканирования;
- шаг штриховки;
- количество проходов;
- линза и поле маркировки;
- положение фокуса;
- критерии приемки готовой маркировки.
Практический вывод прост: более высокая доступная мощность может сократить время обработки только тогда, когда материал и процесс могут продуктивно использовать эту дополнительную мощность.
Когда 20-ваттный волоконный лазер наиболее оправдан?
Волоконный лазер мощностью 20 Вт следует оценивать по требованиям задачи, а не отвергать только потому, что он является самым низким из этих трех классов мощности.
Он может быть разумным выбором, когда работа в основном представляет собой рутинную идентификационную маркировку, съём материала ограничен, объём производства умеренный, а требуемая маркировка уже может быть нанесена в пределах доступного времени цикла.
20 Вт заслуживает серьёзного рассмотрения, когда:
- работа в основном заключается в нанесении серийных номеров, логотипов, кодов и стандартных знаков прослеживаемости;
- гравировка или удаление покрытия ограничены;
- нет повышенных требований к глубокой гравировке;
- время цикла уже соответствует производственной цели;
- размер партии не оправдывает дополнительную пропускную способность;
- У процесса стабильное окно параметров при более низком уровне мощности.
Ключевой вопрос:
Какое измеримое требование окажется невыполненным, если вы останетесь на 20 Вт?
Если нет требования по времени цикла, удалению материала, технологическому запасу или реалистичной будущей рабочей нагрузке, требующего большей производительности, переход на более высокую мощность может дать мало практической отдачи.
Система мощностью 20 Вт всё ещё может гравировать. Экономическая сторона вопроса становится всё более значимой по мере увеличения объёма удаляемого материала или глубины: дополнительные проходы и более длительное время обработки могут сделать систему более высокой мощности более привлекательной.
Когда переход на 30 Вт оправдан?
Основная причина выбрать 30 Вт вместо 20 Вт не в том, что 30 Вт внезапно открывает совершенно другой набор металлов. Во многих применениях эти два уровня мощности перекрываются по базовым возможностям маркировки.
Что в основном добавляет 30 Вт, — это больший запас по процессу.
Система мощностью 30 Вт становится более привлекательной, когда:
- процесс мощностью 20 Вт приближается к допустимому пределу времени цикла;
- лёгкая или умеренная гравировка становится регулярным требованием;
- задание требует повторной абляции или нескольких проходов;
- размеры партий растут;
- смешанные производственные задания требуют большей операционной гибкости;
- реалистичный будущий спрос, вероятно, потребует более высокой пропускной способности.
Это делает 30 Вт полезным средним классом мощности, но не автоматически выбором с наилучшим соотношением цены и качества для каждого покупателя. Дополнительная мощность имеет значение только тогда, когда она решает реальное производственное или технологическое ограничение.
Если 20-ваттный станок уже соответствует требованиям к качеству маркировки и времени цикла при комфортном технологическом запасе, 30 Вт может не изменить экономику существенно. Если нагрузка по гравировке или объём производства уже значительны, разница между 30 Вт и 50 Вт может быть важнее, чем разница между 20 Вт и 30 Вт.
Когда 50 Вт становится лучшим выбором?
50-ваттный волоконный лазер более оправдан, когда конкретное применение действительно может использовать дополнительную производительность обработки.
Повышенная потребность в удалении материала
Задачи с интенсивной гравировкой являются одной из самых очевидных причин рассмотреть 50 Вт. Более глубокие полости, многократное удаление материала, существенная абляция покрытия или метки, требующие множества проходов, могут отнимать значительное лазерное время.
По мере того как процесс переходит от изменения поверхности к физическому удалению материала, производительность становится важнее. Источник большей мощности может уменьшить компромисс между требуемой глубиной, качеством поверхности и временем обработки.
По-прежнему не существует универсального правила, согласно которому 50 Вт требуется при превышении определённой глубины гравировки. Материал, характеристики источника, доставка луча, стратегия сканирования и требования к качеству — всё это остаётся частью результата.
Более жёсткие целевые показатели времени цикла
Процесс может быть технически успешным и при этом непригодным для производства, потому что занимает слишком много времени.
Если приемлемый код занимает несколько секунд при 20 Вт, но производственной станции требуется значительно более короткий цикл, дополнительная мощность может иметь прямую экономическую ценность. Полезный показатель — не максимальная скорость сканирования. Это время, необходимое для создания Приемлемая маркировка.
Это включает каждый проход и этап обработки, необходимые для достижения заданных контраста, глубины, чёткости краёв, читаемости и состояния поверхности.
Более высокая производительность производства
Объём производства меняет ценность даже небольшого улучшения времени цикла.
Экономия одной или двух секунд может не иметь большого значения для эпизодических партий. Та же экономия может стать значительной, когда обрабатываются тысячи деталей или когда лазерная маркировка является узким местом на производственной линии.
По этой причине 50 Вт лучше рассматривать как решение о производственной мощности а не просто как более мощную версию маркера на 20 Вт или 30 Вт.
Когда увеличение мощности не решит проблему?
Увеличение мощности помогает только тогда, когда фактическим ограничением является недостаточная производительность обработки. Ряд распространённых проблем маркировки вызван чем-то другим.
Когда характеристики импульса — ограничивающий фактор
Если применение сильно зависит от длительности импульса, пиковой мощности, теплового воздействия или определённой поверхностной реакции, переход с 30 Вт на 50 Вт может не решить реальную задачу.
Это особенно актуально при сравнении стандартных волоконных источников с модуляцией добротности с архитектурами MOPA. Системы MOPA могут обеспечивать более широкие возможности управления длительностью импульса и частотой, что для некоторых процессов, чувствительных к поверхности, может иметь большее значение, чем простое увеличение средней мощности.
Поэтому области применения, связанные с контролируемым формированием цвета, термочувствительными поверхностями или узким окном процесса, следует оценивать как по поведению источника, так и по номинальной мощности.
Когда оптика или размер поля — ограничивающий фактор
Оптическая конфигурация может изменять процесс столь же существенно.
A большее поле маркировки обычно требует другой оптической схемы и изменяет размер пятна и распределение энергии на обрабатываемой детали. Не следует ожидать, что две машины, использующие один и тот же источник мощностью 50 Вт, но разные линзы поля, будут работать одинаково.
Если маркировка выглядит слабой или не даёт ожидаемого результата, увеличение мощности источника без проверки размера поля, фокусировки, характеристик пятна и рабочего расстояния может лишь скрыть реальную проблему.
Когда цель — качество маркировки, а не производительность
Более высокую мощность не следует путать с более высокой точностью.
Мелкий текст, чёткие края кодов, контролируемый подвод тепла, гладкие поверхности гравировки и воспроизводимая контрастность зависят от полной оптической и технологической настройки. Правильно настроенный лазер меньшей мощности может дать лучший результат, чем более мощная машина, работающая с неподходящими параметрами.
Более высокая мощность даёт вам больше доступной производительности обработки. Она не даёт вам автоматически лучшего качества маркировки.
Как выбрать подходящую мощность волоконного лазера для вашей задачи
Вместо того чтобы выбирать мощность из универсальной таблицы материалов, начните с фактического производственного требования и последовательно проработайте его.
Шаг 1: Определите требуемую маркировку
Начните с результата, а не с лазера.
Укажите, нужны ли вам:
- читаемая идентификационная метка;
- высокий визуальный контраст;
- QR-код или код Data Matrix;
- удаление покрытия;
- текстурирование поверхности;
- неглубокая гравировка;
- заданная глубина гравировки;
- маркировка, которая должна сохраниться после определённого последующего технологического процесса или в определённых условиях эксплуатации.
Требуемый результат определяет, какой объём работы по обработке должен выполнить лазер.
Шаг 2: Отделите модификацию поверхности от удаления материала
Уточните, сколько материала необходимо физически удалить.
Если применение в основном изменяет цвет, контраст, состояние оксидного слоя или тонкий поверхностный слой, дополнительная мощность может дать меньше преимуществ, чем при многократном гравировании или более глубоком удалении.
Это различие полезнее, чем утверждение, что конкретному металлу “нужна” конкретная мощность.
Шаг 3: Задайте реалистичную цель по времени цикла
Не спрашивайте только, какой станок быстрее. Определите требование к производству:
Сколько секунд на одну деталь может занимать операция маркировки?
Как только этот целевой показатель известен, тестирование образцов может показать, соответствует ли ему уже 20 Вт или же 30 Вт или 50 Вт дают значимое преимущество.
Шаг 4: Учтите объем производства
Одна и та же маркировка может оправдывать разные машины при разных объемах производства.
Процесс мощностью 20 Вт, который занимает на несколько секунд больше, может быть вполне приемлемым для нерегулярных партий. При высоком ежедневном объеме эти секунды накапливаются и превращаются в ограничения по загрузке оборудования, трудовым ресурсам, балансировке линии и пропускной способности.
Поэтому при выборе мощности следует учитывать не только то, что машина может производить, но и то, как часто она должна это производить.
Шаг 5: Определите, какой технологический запас вам действительно нужен
Дополнительный запас может быть полезен, когда:
- поверхности деталей различаются;
- глубина маркировки может увеличиться позже;
- ожидается, что объем партии вырастет;
- станок будет выполнять несколько разных работ;
- в будущих проектах, вероятно, потребуется больший съем материала.
Но расплывчатый “задел на будущее” не является веской причиной покупать самую высокую доступную мощность. Дополнительный запас имеет больше ценности, когда он защищает от реалистичного будущего ограничения.
Шаг 6: Сравнивайте фактический лазерный источник, а не только этикетку с мощностью
После того как выбор сузился до одного или двух уровней мощности, сравните фактические характеристики источника и оптические характеристики.
Актуальные вопросы включают:
- Источник работает по схеме с модуляцией добротности или MOPA?
- Какой диапазон энергии импульса доступен?
- Какой диапазон частоты повторения доступен?
- Длительность импульса фиксированная или регулируемая?
- Какое качество пучка задано?
- Какая полевая линза и область маркировки будут использоваться?
- Какое технологическое окно было продемонстрировано на реальном материале?
Такое сравнение позволяет избежать распространённой ошибки при закупке: выбора между машинами по мощности и цене с игнорированием характеристик, которые определяют, как эта мощность может быть фактически использована.
Если отобранные машины используют разные архитектуры источников, параметры импульсов или полевые линзы, зафиксируйте эти различия. Тогда результатом становится сравнение на системном уровне, а не доказательство того, что разницу в производительности вызвала исключительно мощность.
Когда следует тестировать 20 Вт, 30 Вт и 50 Вт на реальной детали?
Если применение явно соответствует одному классу мощности, тестировать все три может не понадобиться. Однако когда выбор остаётся между двумя конфигурациями, контролируемое тестирование образцов обычно полезнее, чем сравнение очередного листа технических характеристик.
Тестирование образцов особенно полезно для:
- глубокая или многократная гравировка;
- жесткие требования к времени цикла;
- металлические поверхности с покрытием или обработкой;
- необычные сплавы или виды отделки поверхности;
- небольшие QR- или Data Matrix-коды высокой плотности;
- применения со строгими критериями приемки по внешнему виду или размерам.

Сравните каждый станок с одинаковый требуемый результат, а не путем запуска каждого лазера на произвольных максимальных настройках. Сохраняйте заготовку, геометрию маркировки, область маркировки и критерии приемки неизменными, позволяя при этом оптимизировать каждый рассматриваемый станок под одну и ту же цель. Принудительное задание одинаковых параметров скорости, частоты, штриховки или проходов для разных классов мощности может привести к искусственному сравнению.
Зафиксируйте как минимум:
- читаемость и контраст маркировки;
- глубина гравировки;
- время цикла;
- количество проходов;
- чёткость края;
- тепловое воздействие или изменение цвета;
- состояние поверхности после обработки;
- повторяемость на нескольких деталях.
Если и 30 Вт, и 50 Вт дают приемлемую маркировку, 50 Вт не является автоматически лучшей покупкой. Решение сводится к тому, достаточно ли велико его преимущество в измеренном времени цикла или запасе по процессу, чтобы оправдать более высокую конфигурацию.
Какую мощность выбрать?
Хорошее правило выбора:
Выберите самый низкий класс мощности, который может надёжно обеспечить требуемую маркировку, глубину, время цикла и объём производства с достаточным запасом по процессу для реального применения.
20-ваттный волоконный лазер Волоконный лазер мощностью 20 Вт может быть правильным выбором, когда основная задача — обычная маркировка, а скорость производства уже достаточна. Система мощностью 30 Вт становится оправданной, когда дополнительный технологический запас решает реальную проблему с временем цикла, гравировкой или рабочей нагрузкой. Система мощностью 50 Вт становится более привлекательной по мере роста потребности в съёме материала, объёма производства и требований к пропускной способности.
Мощность в ваттах — всё ещё лишь одна из характеристик. Если конкретное применение чувствительно к характеристикам импульсов, размеру поля, поведению пятна, фокусировке, вводу тепла или архитектуре источника, переход с 20 Вт на 30 Вт или 50 Вт может не решить фактическую технологическую проблему.
Начните окончательное сравнение станков с детали и производственной задачи: материал и поверхность, требуемая маркировка, требуемая глубина, зона маркировки, целевое время цикла, объём партии, критерии качества и реалистичная будущая рабочая нагрузка. Когда эти исходные данные определены, мощности 20 Вт, 30 Вт и 50 Вт можно проверять как инженерные варианты, а не рассматривать как простые уровни мощности «хороший, лучше, лучший».




