
Динамическая фокусировка лазерной маркировки
3D-лазерные маркираторы
3D лазерные маркираторы используют динамическую фокусировку, чтобы лазер работал при контролируемых изменениях высоты, кривизны или поля маркировки. Их применяют, когда обычная конфигурация с плоским полем не может обеспечить приемлемый результат на изогнутых, ступенчатых, изменяющихся по высоте или выборочных крупноформатных поверхностях.
Правильный выбор машины по-прежнему зависит от материала, требуемого эффекта маркировки, геометрии детали, рабочего поля X-Y, диапазона фокусировки по Z, высоты заготовки и метода производства. Zhuorui может настроить и протестировать машину под фактическую деталь до окончательного выбора.
Что делает машина
Что такое 3D лазерный маркиратор?
Обычная галво-система маркировки, как правило, оптимизирована под плоскую фокальную плоскость. 3D-система с динамической фокусировкой добавляет управляемую регулировку фокуса во время сканирования луча по X и Y, что позволяет машине компенсировать заданные изменения высоты поверхности или работать в более широком оптическом поле. Полезный результат зависит от всей оптической системы, калибровки и фактической геометрии заготовки — а не только от обозначения “3D”.
Динамическая фокусировка
Положение фокуса изменяется вместе со сканированием по X-Y, поэтому луч может следовать заданному профилю высоты, а не работать только в одной плоской плоскости.
Изогнутые и ступенчатые поверхности
Это полезно, когда зона маркировки пересекает пологие изгибы, наклоны, ступени или другие измеримые изменения высоты, превышающие допуск обычной 2D-конфигурации.
Работа с большим полем
Оптика с динамической фокусировкой также может поддерживать отдельные задачи маркировки на большой площади, но большее поле не гарантирует автоматически сохранение одинакового размера пятна, отсутствия искажений или качества по краям.
Работа с рельефом
Управление фокусом 3D можно сочетать с многократным удалением материала для рельефа или работы на глубину, но динамическая фокусировка и глубокая гравировка — это разные функции, и их следует оценивать отдельно.
Решение покупателя
Почему стоит выбрать 3D лазерный маркиратор?
Выбирайте 3D-оборудование, когда изменение высоты поверхности является реальным ограничением процесса, а не просто потому, что “3D” звучит более современно. Преимущество — в более точном управлении фокусом по заготовке; компромисс — в более высокой сложности оптики, программного обеспечения и калибровки.
Преимущества
Лучший контроль фокуса при изменениях высоты. Система может компенсировать заданные колебания высоты поверхности, вместо того чтобы требовать расположения каждой точки в одной фиксированной фокальной плоскости.
Меньше механических регулировок фокуса для подходящих деталей. Известную изогнутую или ступенчатую поверхность часто можно обрабатывать без многократного изменения высоты Z машины между точками маркировки.
Больше гибкости для большого поля и работы с рельефом. Динамическая фокусировка может поддерживать более крупные оптические поля и сочетаться с многопроходной гравировкой, когда процесс валидирован.
Одна платформа может охватывать плоские и отдельные 3D-задачи. Когда конфигурация машины и окно процесса это позволяют, одна и та же система может обрабатывать плоские детали, а также одобренные детали с изменяющейся высотой.
Ограничения и компромиссы
Более высокая стоимость системы и сложность калибровки. Головки с динамической фокусировкой, программное обеспечение и калибровка увеличивают стоимость и требуют большей дисциплины настройки, чем базовая 2D-машина.
Номинальный диапазон фокусировки не равен рабочему диапазону маркировки. Качество краёв, состояние пятна, плотность энергии и искажения всё ещё необходимо проверять на фактическом поле и при фактическом изменении высоты.
Динамическая фокусировка не создаёт доступ луча. Скрытые грани, сильная оборачивающая геометрия или почти вертикальные поверхности могут по-прежнему требовать поворотного движения, перепозиционирования или многоосевой инженерии.
Отклик материала по-прежнему определяет выбор лазерного источника. 3D-геометрия не делает неподходящую длину волны или импульсный режим пригодными для материала.
Не смешивайте понятия
2D лазерная маркировка против 3D динамической фокусировки против глубокой гравировки
Эти термины описывают разные части процесса. 2D и 3D в основном описывают, как управляется фокус по поверхности маркировки. Глубокая гравировка описывает глубину удаления материала и обычно требует многократных проходов, подходящих импульсных условий и достаточного времени процесса.
| Сравнение | 2D лазерная маркировка | 3D динамическая фокусировка | Глубокая гравировка |
|---|---|---|---|
| Основное назначение | Маркировка плоской или почти плоской поверхности в пределах одной фокальной плоскости | Поддержание фокуса при контролируемом изменении высоты, кривизне или выбранном большом поле | Удаление материала для создания измеримой глубины или рельефа |
| Управление фокусом | Преимущественно фиксированная фокальная плоскость | Фокус изменяется динамически при X-Y сканировании | Может использоваться 2D- или 3D-управление фокусом в зависимости от геометрии |
| Оптимальная исходная геометрия | Плоские повторяемые детали | Изогнутые, ступенчатые поверхности или поверхности с переменной высотой в пределах рабочего диапазона | Любая подходящая поверхность, где требуется контролируемое удаление материала |
| Автоматически ли создаётся глубина? | Нет | Нет | Да, глубина является целью процесса |
| Типичный вопрос при выборе | Может ли вся маркировка оставаться в пределах допустимого допуска фокусировки? | Может ли вся поверхность оставаться внутри откалиброванного и рабочего 3D-диапазона? | Могут ли материал, источник, стратегия импульсов и цикл обеспечить требуемую глубину и качество поверхности? |
Доступные маршруты лазерных источников
Выбор 3D-станка исходя из материала и результата маркировки
Функция 3D решает проблему изменения фокуса; она не заменяет выбор лазерного источника. Начните с материала и требуемой маркировки, затем подберите источник к совместимой динамической фокусирующей головке, оптике, полю, программному обеспечению и полной конструкции станка.
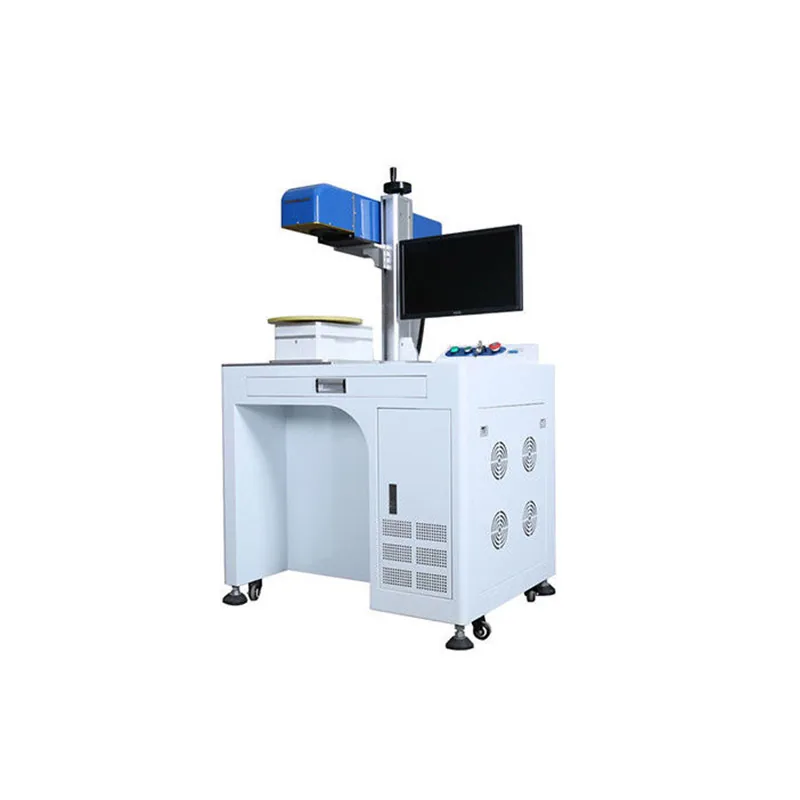
Основной 3D-маршрут для металлов
3D волоконный лазерный маркиратор
Волоконный лазер — основной исходный маршрут для металлов и совместимых поверхностей с покрытием или обработкой. В зависимости от источника и поведения импульсов он может применяться для маркировки контрастом, удаления покрытия, гравировки и отдельных рельефных работ.
- Оптимальная отправная точка: металлы и многие задачи маркировки металлических поверхностей.
- Подтвердите: тип источника, поведение импульсов, размер поля, диапазон Z-фокусировки, геометрию детали и требуемый результат.
- Не выбирайте только по средней мощности лазера; состояние пятна, характеристики импульсов и стратегия процесса также имеют значение.
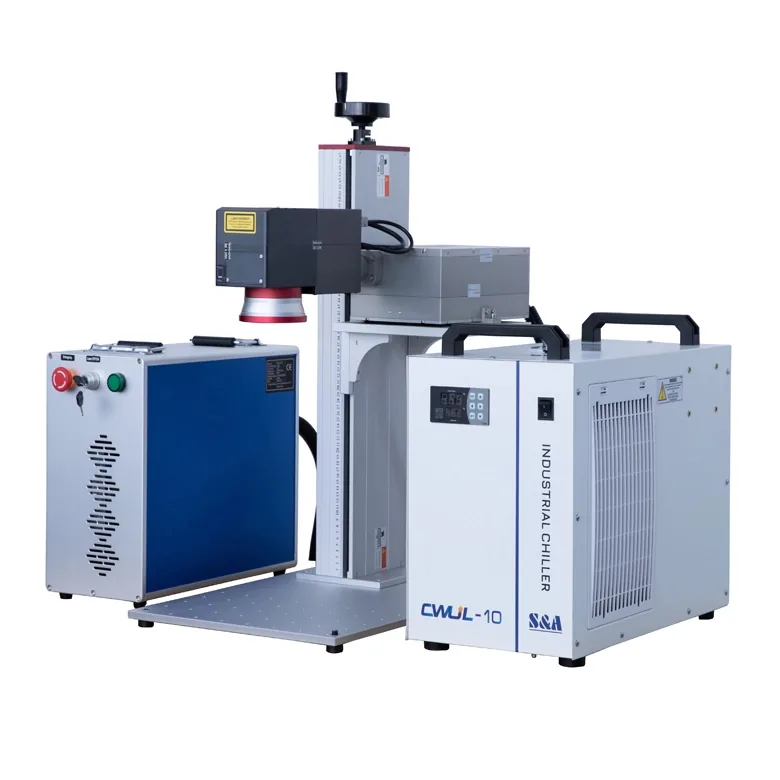
Условный 3D-маршрут
3D конфигурация УФ-лазерной маркировки
УФ-лазер может рассматриваться, когда материал или целевой эффект благоприятствуют более короткой длине волны и меньшему тепловложению по сравнению с типичным волоконным маршрутом, а геометрия поверхности всё ещё требует динамической фокусировки.
- Начальные применения: отдельные пластики, покрытия, материалы на основе стекла и термочувствительные поверхности.
- Подтвердите: точную структуру материала, желаемый контраст или удаление, охлаждение, поддерживаемую комбинацию головки/источника и результат на образце.
- УФ-лазер не означает “без нагрева”; материал и окно процесса всё равно требуют тестирования.
Другие комбинации источников: Не выбирайте 3D-станок только по названию источника. Если ваше применение требует другой длины волны или нестандартного оптического комплекта, сначала отправьте материал и заготовку, чтобы полная комбинация источник/головка/оптика могла быть оценена до выставления предложения.
Система динамической фокусировки
Что меняется внутри 3D-маркиратора
3D-станок — это не просто стандартный гальво-станок с другим программным обеспечением. Динамическая фокусирующая головка, оптика, калибровка, контроллер и конструкция станка должны работать как единая система.
Динамическая фокусирующая головка
Управляет дополнительной осью фокусировки, пока X и Y сканируют рисунок маркировки. Апертура головки, поддерживаемая длина волны и оптическая конструкция влияют на рабочее поле и изменение фокуса.
Оптика и поле
Размер поля, рабочее расстояние, угол сканирования и состояние пятна взаимосвязаны. Большее поле может снизить плотность энергии или качество по краям, поэтому рабочий результат необходимо проверять, а не выводить из номинального значения поля.
Программное обеспечение и калибровка
Контроллер должен координировать положение сканирования с положением фокуса. Калибровка связывает заданную геометрию с реальным станком и должна проверяться по всей области детали, важной для производства.
Конструкция станка
Колонна, рабочий стол, регулировка по Z, интерфейс приспособления, охлаждение, вытяжка и защита определяют, может ли оптический комплект быть установлен и использоваться повторяемо на реальной заготовке.
Подтверждение размеров
Как подтвердить рабочий 3D-диапазон
Для 3D-станка “области маркировки” недостаточно. В предложении должны быть определены поле маркировки X-Y вместе с рабочим изменением Z-фокуса, высотой заготовки, рабочим расстоянием и фактической геометрией. Эти значения взаимосвязаны и должны проверяться как единый комплекс.
| Позиция | Что это означает | Почему это важно | Что предоставить |
|---|---|---|---|
| Поле маркировки X × Y | Номинальная горизонтальная зона сканирования | Определяет общий размер маркировки, но качество по краям и состояние пятна могут изменяться по мере увеличения поля | Фактические размеры и положение маркировки на детали |
| Рабочий диапазон фокусировки по Z | Перепад высот, который система динамической фокусировки может компенсировать в рамках выбранной оптической конфигурации | Определяет, остаются ли самая высокая и самая низкая точки маркировки в пределах рабочего окна процесса | Общий перепад высот по поверхности маркировки |
| Рабочее расстояние | Оптическое расстояние между маркирующей головкой и зоной заготовки | Влияет на зазор машины, конструкцию приспособления и на то, может ли деталь физически находиться в правильном положении | Габариты детали, высота приспособления и способ загрузки |
| Максимальная высота детали / зазор машины | Физическое пространство под маркирующей головкой | Деталь может укладываться в оптический диапазон, но всё равно быть слишком высокой для корпуса машины или компоновки приспособления | Габариты детали и приспособления |
| Кривизна и наклон | Изменение нормали поверхности и высоты по маркировке | Динамическая фокусировка изменяет положение фокуса, но не делает скрытые или сильно наклонённые поверхности оптически видимыми | Чертёж, CAD-модель или понятные размеры вида сбоку |
| Результат от центра к краю | Качество маркировки по всему требуемому полю | Подтверждает, что фактическое поле — а не только центр — соответствует требуемому внешнему виду, размеру элемента или читаемости | Точки приёмки и критерии годен/не годен |
Не используйте одно универсальное число X-Y-Z как общую спецификацию машины. Рабочая комбинация зависит от выбранной головки динамической фокусировки, оптики, источника, поля и требуемого результата маркировки. Итоговые значения следует подтвердить для конфигурации, указанной в предложении.
Конфигурация машины
Настройте комплектную машину под заготовку
После выбора источника и оптического 3D-комплекта корпус машины и производственные принадлежности должны обеспечивать загрузку детали, положение фокуса, повторяемое базирование, удаление и требуемый производственный цикл.
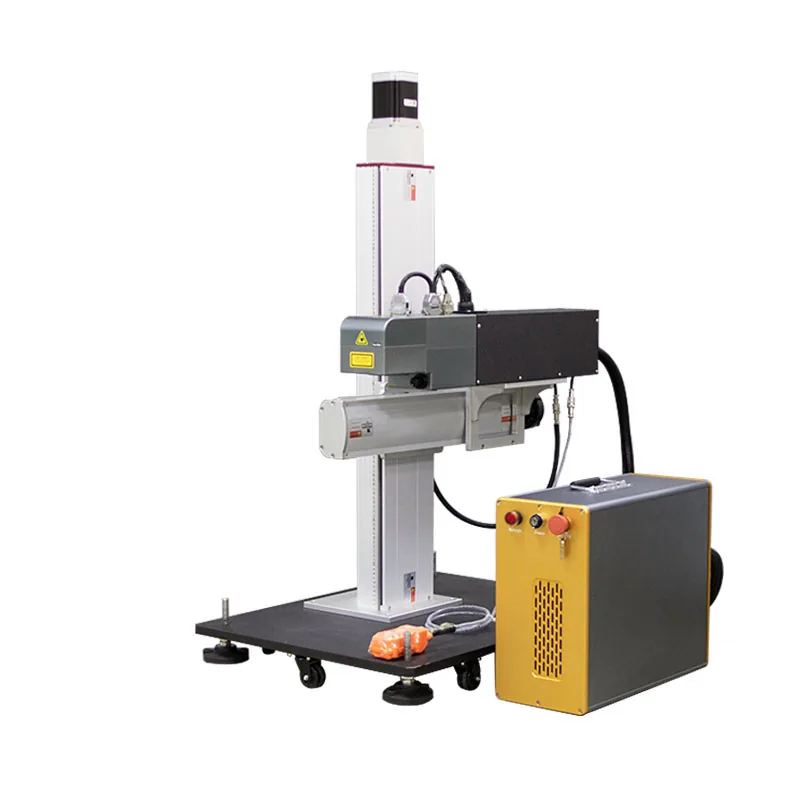
Конфигурация комплектной машины
Корпус машины и рабочий стол
Уточните колонну, регулировку по Z, размер рабочего стола, доступный зазор и способ загрузки под реальную деталь. Конструкция машины должна физически обеспечивать требуемое рабочее расстояние и высоту приспособления.
Фиксация заготовки
Приспособление и позиционирование
Приспособления применяются, когда детали требуется повторяемая база или когда разные партии должны возвращаться в одно и то же положение. Приспособление должно базировать деталь, не перекрывая требуемый путь луча.
- Базирование на стандартном рабочем столе
- Индивидуальное приспособление или гнездо
- Повторяемая база для проверки образцов и в производстве
Опциональное перемещение
Поворотное, XY или иное перемещение
Динамическая фокусировка управляет положением фокуса; она не вращает деталь и не открывает скрытые поверхности. Поворотное или многопозиционное перемещение можно оценить, когда требуемая маркировка выходит за пределы оптически видимой поверхности.
- Оценка поворотной оси для цилиндрических деталей
- XY или перепозиционирование для большей зоны покрытия
- Проектное рассмотрение для многостороннего или автоматизированного перемещения
Типовые заготовки
Где полезна 3D-лазерная маркировка
3D-динамическая фокусировка наиболее ценна, когда геометрия поверхности является причиной того, что обычный процесс с плоским полем становится нестабильным или неэффективным. Итоговый источник и параметры по-прежнему зависят от фактического материала и требуемой маркировки.
Пресс-формы, инструменты и формованные металлические детали
Полезно там, где маркировка пересекает неглубокие 3D-элементы, наклонные поверхности или контролируемое изменение высоты на металлических компонентах. Основное преимущество в том, что одна программа маркировки может отслеживать эти изменения высоты без многократного перепозиционирования детали или механической перенастройки высоты Z между зонами маркировки.
Изогнутые или ступенчатые компоненты
Подходит, когда поверхность маркировки перемещается выше и ниже одной нормальной фокальной плоскости, но остаётся оптически видимой для маркирующей головки. 3D-динамическая фокусировка ценна здесь потому, что она может компенсировать контролируемые изменения высоты поверхности, которые иначе вывели бы часть маркировки за пределы рабочего допуска фокусировки обычной 2D-установки.
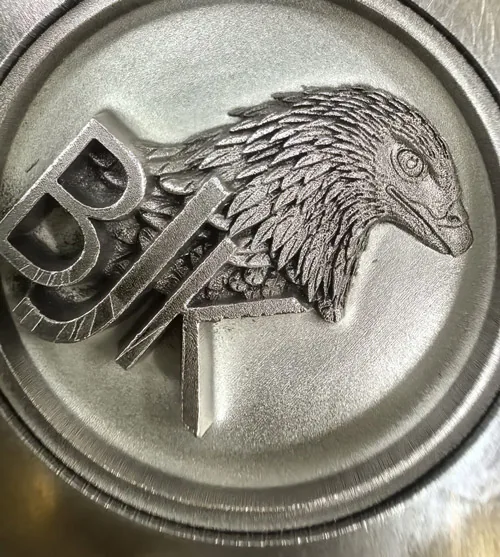
Рельефная и глубинная гравировка
Динамическая фокусировка может поддерживать контролируемое многопроходное удаление на 3D-геометрии, когда выбранный источник, стратегия процесса и цикл подходят. Её ценность — в способности регулировать фокус по мере изменения уровня гравируемой поверхности, помогая поддерживать рабочее состояние процесса на последовательных уровнях глубины, а не полагаться на одну фиксированную фокальную плоскость.
Выборочная маркировка большой площади
Динамически-фокусирующую оптику можно оценить, когда требуемое поле больше, чем у обычной установки с плоским полем, с подтверждением качества от центра к краю путём тестирования. Причина использовать 3D-оптический маршрут не только в размере поля, а в способности контролировать фокус по более широкой области сканирования, где обычная конфигурация с плоским полем может уже не обеспечивать стабильно рабочее состояние пятна и результата.
Знайте границы
Когда 3D-динамической фокусировки недостаточно
Динамическая фокусировка изменяет положение фокуса. Она не решает автоматически вопросы доступа луча, скрытых поверхностей, сложной оборачивающей геометрии, специальной фиксации заготовки, движения детали или интеграции в производственную линию.
Стандартный 3D-станок — хорошая отправная точка, когда
Вся область маркировки видна с маркирующей головки, изменение высоты поверхности можно описать, деталь помещается в доступный зазор станка, а требуемый результат можно валидировать в пределах выбранной рабочей зоны X-Y-Z.
Переходите к рассмотрению индивидуального 3D-решения, когда
Маркировка оборачивается вокруг цилиндра или конуса, пересекает скрытые или крутые поверхности, требует поворотной оси или XY-перемещения, специального приспособления, использует карту поверхности или CAD-компенсацию, либо должна интегрироваться в более крупный процесс автоматизации.
Для таких заготовок используйте рассмотрение решения для 3D-криволинейных поверхностей, чтобы геометрию, приспособление, движение, подготовку файла и метод приёмки можно было оценить вместе.
Валидация образца
Как валидировать результат 3D-маркировки перед выпуском
Для 3D-работы одного привлекательного образца в центре поля недостаточно. Полезный тест должен представлять фактический материал, геометрию и позиции маркировки, которые важны в производстве.
Проверьте фактическую заготовку
Подтвердите материал, покрытие, габаритные размеры, область маркировки, наивысшие и наинизшие точки маркировки, кривизну, базу приспособления и доступ луча. Чертёж или CAD-модель полезны, когда поверхность нельзя надёжно описать простыми размерами.
Сопоставьте полную конфигурацию станка
Подтвердите лазерный источник, динамически-фокусирующую головку, оптику, поле, рабочее расстояние, зазор станка, программное обеспечение, охлаждение и приспособление как одну конфигурацию. Не рассматривайте динамически-фокусирующую головку как изолированную спецификацию.
Тестируйте центр, край, высокие и низкие точки
Используйте представительные позиции по фактической поверхности маркировки. Сравните центр и края поля, а также наивысшие и наинизшие области заготовки, чтобы компенсация фокуса и согласованность поля были проверены там, где отказ наиболее вероятен.
Определите критерии приёмки
В зависимости от задачи проверяйте положение маркировки, контраст или удаление, глубину или текстуру, наименьший элемент, искажение, согласованность от центра к краю, читаемость кода, тепловое или покрытийное повреждение и повторяемость на представительных деталях.
Поставка станка
Что подтвердить в поставляемом 3D-станке
Zhuorui собирает, конфигурирует, отлаживает и тестирует полный лазерный маркиратор. В итоговом коммерческом предложении должна быть указана структура станка и конфигурация, выбранная для вашей заготовки, а не оставлены неоднозначными ключевые оптические и механические позиции.
Основная система маркировки
- Маршрут лазерного источника
- Динамически-фокусирующая головка и совместимая оптика
- Контроллер и поддерживаемое программное обеспечение
- Заявленное поле X-Y и подтверждённый рабочий диапазон 3D
Конструкция станка
- Колонна, регулировка Z и рабочий стол
- Приспособление или интерфейс базирования, где требуется
- Конфигурация охлаждения и электропитания
- Требования к вытяжке и защитному ограждению для установленной системы
Валидация применения
- Представительный материал и геометрия
- Рассмотрение образца маркировки
- Сравнение центра/края/высоты, где актуально
- Согласованные критерии приёмки
Индивидуальные опции
- Оценка поворотного или специального приспособления
- Альтернативная конструкция станка при необходимости
- Анализ движения или интеграции для проектных применений
- Изменения OEM или конфигурации, подлежащие рассмотрению в рамках проекта
Вопросы покупателей
Часто задаваемые вопросы о 3D лазерном маркираторе
В чем разница между 2D и 3D лазерной маркировкой?
Обычная 2D гальво-система обычно оптимизирована под одну фокальную плоскость. 3D-система с динамической фокусировкой добавляет управляемую регулировку фокуса во время X-Y сканирования, чтобы компенсировать заданное изменение высоты поверхности или поддерживать отдельные задачи с большим полем.
Означает ли 3D лазерная маркировка глубокое гравирование?
Нет. 3D динамическая фокусировка описывает, как луч фокусируется по геометрии или полю. Глубокое гравирование описывает удаление материала при многократных проходах. Их можно комбинировать, но это не одна и та же функция.
Является ли 2.5D лазерный гравировальный станок тем же самым, что и 3D станок с динамической фокусировкой?
Не обязательно. “2.5D” используется разными поставщиками по-разному и может описывать послойное, полутоновое или многоуровневое гравирование по глубине без непрерывной динамической фокусировки по криволинейной поверхности. При сравнении станков проверяйте, действительно ли система управляет фокусом динамически во время X-Y сканирования и какую калиброванную рабочую зону X-Y-Z поддерживает заявленная конфигурация, вместо того чтобы полагаться только на обозначение 2.5D или 3D.
Следует ли мне выбрать 3D волоконный или 3D УФ-станок?
Сначала выберите лазерный источник исходя из фактического материала, поверхности и целевого эффекта. Затем убедитесь, что выбранная головка динамической фокусировки, оптика, программное обеспечение и охлаждение поддерживают этот источник и требуемую геометрию.
Может ли 3D-маркиратор наносить маркировку на плоские детали?
Да, если выбранный станок и процесс подходят для плоской задачи. Однако если все детали плоские и остаются в пределах допуска фокусировки обычной 2D-конфигурации, 3D-маркиратор может добавить ненужные затраты и сложность.
Как понять, попадает ли моя изогнутая деталь в 3D-диапазон?
Укажите размер маркировки по X-Y, общий перепад высоты, полную высоту детали, кривизну или уклон, высоту приспособления и, если доступно, чертёж или CAD-данные. Затем рабочий диапазон следует проверить на соответствие выбранной оптической системе и требуемому результату маркировки.
Может ли 3D-динамическая фокусировка наносить маркировку вокруг всего цилиндра?
Не только регулировкой фокуса. Для полной круговой маркировки обычно требуется вращение детали или другая стратегия перемещения, поскольку поверхности вне оптической линии прямой видимости не могут быть достигнуты простым изменением фокуса.
Что следует протестировать перед покупкой?
Проверьте фактический или репрезентативный материал и геометрию. Проверьте центр и края поля, верхние и нижние точки, внешний вид маркировки, положение, искажение, мелкие элементы или читаемость кода, термическое повреждение или повреждение покрытия и повторяемость в соответствии с согласованными критериями приёмки.
Исходные данные для подготовки предложения
Что отправить для получения коммерческого предложения на 3D лазерный маркиратор
Самый быстрый способ выбрать станок — начать с реальной детали. Отправьте достаточно информации, чтобы подтвердить маршрут источника, 3D-рабочую зону, зазоры станка, приспособление и метод приёмки до окончательного утверждения конфигурации.
Деталь и материал
- Материал, марка, цвет, покрытие и обработка поверхности
- Габаритные размеры детали и представительный образец
- Чертёж или CAD-модель при наличии
- Кривизна, уклоны, уступы и общий перепад высот
Требование к маркировке
- Макет, текст, логотип или файл кода
- Физический размер и положение маркировки
- Требуемая контрастность, удаление, текстура, глубина или тонкость
- Требование к положению, искажению или читаемости
Производство
- Количество деталей в партии и целевой цикл
- Ручная или автоматическая загрузка
- Требования к оснастке и переналадке
- Потребности в переменных данных, триггере или интеграции
Приёмка
- Критические контрольные точки: центр, край, верхняя и нижняя
- Критерии прохождения/непрохождения
- Метод контроля или измерения
- Необходимое количество образцов до подтверждения заказа
Сначала отправьте информацию о заготовке. Затем Zhuorui сможет определить, подходит ли работа для стандартной конфигурации 3D-станка или ее следует перевести на проектное рассмотрение с криволинейной поверхностью, ротационной обработкой или обработкой в движении.
Запросить ценуОтправьте деталь перед выбором 3D-станка
Предоставьте материал, чертеж или CAD-файл, зону маркировки, перепад высот, целевой результат, производственный цикл и метод приемки. Zhuorui сможет проанализировать схему лазерного источника, 3D-рабочую зону и полную конфигурацию станка с учетом фактического применения.