
Laserbeschriftung mit dynamischem Fokus
3D-Laserbeschriftungsmaschinen
3D-Laserbeschriftungsmaschinen nutzen die dynamische Fokussierung, damit der Laser über kontrollierte Änderungen von Höhe, Krümmung oder Beschriftungsfeld hinweg weiterarbeiten kann. Sie werden eingesetzt, wenn ein normaler Flachfeld-Aufbau auf gekrümmten, gestuften, höhenvariierenden oder ausgewählten großflächigen Oberflächen kein akzeptables Ergebnis aufrechterhalten kann.
Die richtige Maschine hängt weiterhin vom Material, vom gewünschten Beschriftungseffekt, von der Bauteilgeometrie, vom nutzbaren X-Y-Feld, vom Z-Fokusbereich, von der Werkstückhöhe und vom Produktionsverfahren ab. Zhuorui kann die Maschine vor der endgültigen Auswahl anhand des tatsächlichen Bauteils konfigurieren und testen.
Was die Maschine leistet
Was ist eine 3D-Laserbeschriftungsmaschine?
Ein konventionelles Galvo-Beschriftungssystem ist normalerweise auf eine flache Fokusebene optimiert. Ein 3D-Dynamikfokus-System ergänzt eine kontrollierte Fokusanpassung, während der Strahl in X und Y scannt, wodurch die Maschine definierte Änderungen der Oberflächenhöhe kompensieren oder über ein größeres optisches Feld arbeiten kann. Das nutzbare Ergebnis hängt vom gesamten optischen System, der Kalibrierung und der tatsächlichen Werkstückgeometrie ab – nicht allein von der Bezeichnung “3D”.
Dynamischer Fokus
Die Fokusposition ändert sich zusammen mit dem X-Y-Scan, sodass der Strahl einem definierten Höhenprofil folgen kann, anstatt nur auf einer flachen Ebene zu arbeiten.
Gekrümmte und gestufte Oberflächen
Es ist nützlich, wenn der Beschriftungsbereich flache Krümmungen, Schrägen, Stufen oder andere messbare Höhenänderungen überspannt, die die Toleranz einer normalen 2D-Einrichtung überschreiten.
Großfeldarbeit
Dynamikfokus-Optiken können auch ausgewählte großflächige Beschriftungsaufgaben unterstützen, aber ein größeres Feld bewahrt nicht automatisch überall dieselbe Spotgröße, Verzerrung oder Randqualität.
Relief-Workflows
3D-Fokussteuerung kann mit wiederholtem Materialabtrag für Relief- oder Tiefenarbeiten kombiniert werden, aber dynamischer Fokus und Tiefgravur sind unterschiedliche Funktionen und sollten getrennt bewertet werden.
Kaufentscheidung
Warum eine 3D-Laserbeschriftungsmaschine wählen?
Wählen Sie 3D-Ausrüstung, wenn sich ändernde Oberflächenhöhe eine echte Prozessbeschränkung darstellt – nicht einfach, weil “3D” fortschrittlicher klingt. Der Vorteil ist eine bessere Kontrolle des Fokus über das Werkstück hinweg; der Trade-off ist eine höhere Komplexität bei Optik, Software und Kalibrierung.
Vorteile
Bessere Fokussteuerung bei Höhenänderungen. Das System kann definierte Variationen der Oberflächenhöhe kompensieren, anstatt zu verlangen, dass jeder Punkt auf einer festen Fokusebene liegt.
Weniger mechanische Fokusanpassungen bei geeigneten Teilen. Eine bekannte gekrümmte oder gestufte Oberfläche kann oft bearbeitet werden, ohne dass die Z-Höhe der Maschine zwischen den Markierungspunkten wiederholt geändert werden muss.
Mehr Flexibilität für Großfeld- und Reliefarbeiten. Dynamischer Fokus kann größere optische Felder unterstützen und kann mit Mehrfachdurchlauf-Gravur kombiniert werden, wenn der Prozess validiert ist.
Eine Plattform kann flache und ausgewählte 3D-Arbeiten abdecken. Wenn die Maschinenkonfiguration und das Prozessfenster es zulassen, kann dasselbe System sowohl flache Teile als auch zugelassene höhenvariierende Teile bearbeiten.
Einschränkungen und Kompromisse
Höhere Systemkosten und Kalibrierungskomplexität. Dynamikfokus-Köpfe, Software und Kalibrierung verursachen zusätzliche Kosten und erfordern mehr Einrichtungsdisziplin als eine einfache 2D-Maschine.
Der nominelle Fokusbereich ist nicht dasselbe wie der nutzbare Markierungsbereich. Kantenqualität, Spotzustand, Energiedichte und Verzerrung müssen weiterhin am tatsächlichen Feld und bei Höhenvariation geprüft werden.
Dynamischer Fokus erzeugt keinen Strahlzugang. Verdeckte Flächen, stark umschließende Geometrien oder nahezu vertikale Oberflächen können weiterhin Drehbewegungen, Neupositionierung oder mehrachsige Technik erfordern.
Das Materialverhalten bestimmt weiterhin die Wahl der Laserquelle. 3D-Geometrie macht eine falsche Wellenlänge oder ein falsches Pulsverhalten nicht für das Material geeignet.
Die Konzepte nicht vermischen
2D-Lasermarkierung vs. 3D-dynamischer Fokus vs. Tiefengravur
Diese Begriffe beschreiben verschiedene Teile des Prozesses. 2D und 3D beschreiben hauptsächlich, wie der Fokus über die Markierungsfläche gesteuert wird. Tiefengravur beschreibt die Materialabtragstiefe und erfordert normalerweise wiederholte Durchgänge, geeignete Pulsbedingungen und ausreichend Prozesszeit.
| Vergleich | 2D-Lasermarkierung | 3D-dynamischer Fokus | Tiefengravur |
|---|---|---|---|
| Hauptzweck | Eine flache oder nahezu flache Oberfläche um eine Fokusebene markieren | Fokus über eine kontrollierte Höhenänderung, Krümmung oder ein ausgewähltes großes Feld hinweg beibehalten | Material abtragen, um eine messbare Tiefe oder ein Relief zu erzeugen |
| Fokussteuerung | Überwiegend feste Fokusebene | Der Fokus ändert sich dynamisch beim X-Y-Scannen | Kann je nach Geometrie eine 2D- oder 3D-Fokussteuerung verwenden |
| Beste Ausgangsgeometrie | Flache, reproduzierbare Teile | Gekrümmte, gestufte oder höhenvariierende Oberflächen innerhalb eines nutzbaren Bereichs | Jede geeignete Oberfläche, auf der eine kontrollierte Materialabtragung erforderlich ist |
| Erzeugt es automatisch Tiefe? | Nein | Nein | Ja, die Tiefe ist das Prozessziel |
| Typische Auswahlfrage | Kann die gesamte Markierung innerhalb einer akzeptablen Fokustoleranz bleiben? | Kann die gesamte Oberfläche innerhalb des kalibrierten und nutzbaren 3D-Hüllbereichs bleiben? | Können das Material, die Quelle, die Pulsstrategie und der Zyklus die erforderliche Tiefe und Oberflächengüte erzeugen? |
Verfügbare Laserquellen-Wege
Wählen Sie die 3D-Maschine anhand von Material und Markierungsergebnis
Die 3D-Funktion löst Fokusvariationen; sie ersetzt nicht die Auswahl der Laserquelle. Beginnen Sie mit dem Material und der erforderlichen Markierung und stimmen Sie dann die Quelle auf einen kompatiblen Dynamikfokus-Kopf, eine kompatible Optik, ein kompatibles Feld, eine kompatible Software und eine komplette Maschinenstruktur ab.
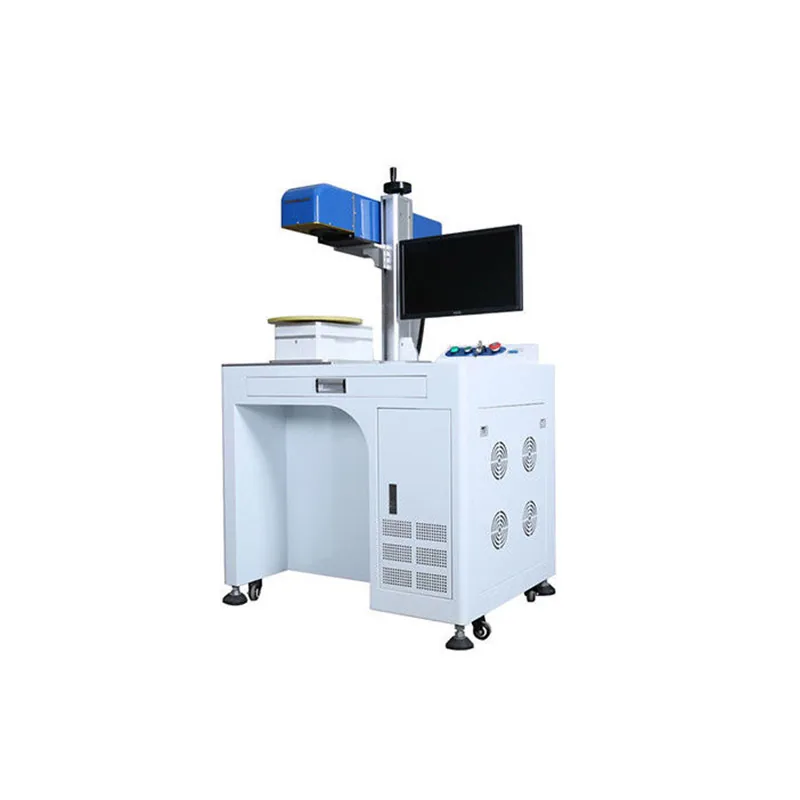
Haupt-3D-Route für Metalle
3D-Faserlaser-Beschriftungsmaschine
Faser ist die wichtigste Startroute für Metalle und kompatible beschichtete oder behandelte Oberflächen. Je nach Quelle und Pulsverhalten kann sie für Kontrastmarkierung, Beschichtungsabtrag, Gravur und ausgewählte Reliefarbeiten verwendet werden.
- Bester Ausgangspunkt: Metalle und viele Markierungsaufgaben auf Metalloberflächen.
- Bestätigen: Quellentyp, Pulsverhalten, Feldgröße, Z-Fokusbereich, Bauteilgeometrie und gewünschtes Ergebnis.
- Wählen Sie nicht nur nach durchschnittlicher Laserleistung; auch Spotzustand, Pulsscharakteristik und Prozessstrategie sind entscheidend.
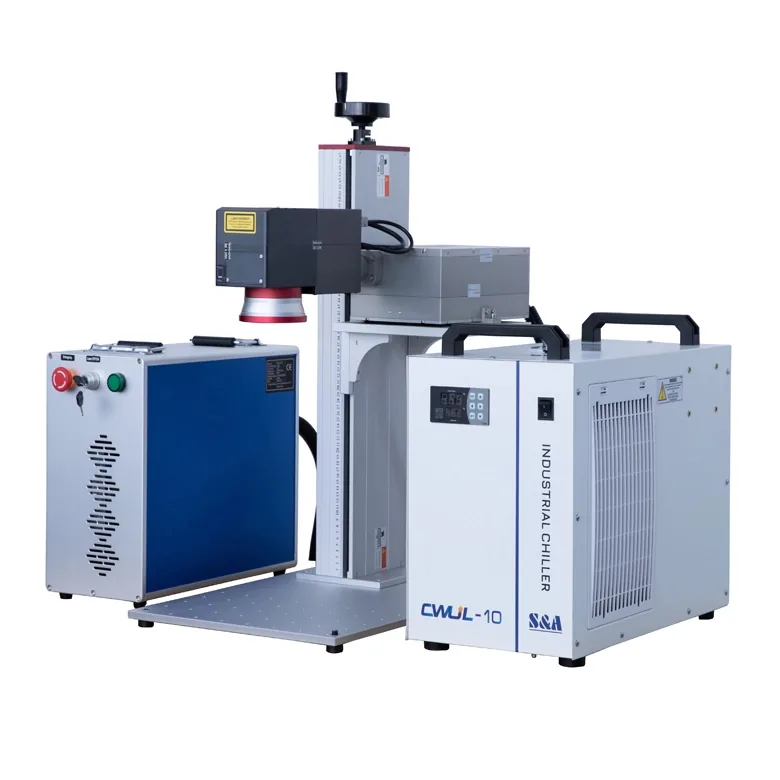
Bedingte 3D-Route
3D-UV-Lasermarkierungskonfiguration
UV kann in Betracht gezogen werden, wenn das Material oder der gewünschte Effekt eine kürzere Wellenlänge und einen geringeren Wärmeeintrag als bei einer typischen Faserroute begünstigt, während die Oberflächengeometrie weiterhin dynamischen Fokus erfordert.
- Startanwendungen: ausgewählte Kunststoffe, Beschichtungen, glasbezogene Materialien und wärmeempfindliche Oberflächen.
- Bestätigen: genauer Materialaufbau, gewünschter Kontrast oder Abtrag, Kühlung, unterstützte Kopf-/Quellenkombination und Musterergebnis.
- UV bedeutet nicht “keine Wärme”; Material und Prozessfenster müssen weiterhin getestet werden.
Andere Quellenkombinationen: Wählen Sie eine 3D-Maschine nicht allein aufgrund des Quellennamens aus. Wenn Ihre Anwendung eine andere Wellenlänge oder ein nicht standardmäßiges optisches Paket erfordert, senden Sie zuerst Material und Werkstück, damit die vollständige Kombination aus Quelle/Kopf/Optik vor der Angebotserstellung bewertet werden kann.
Dynamisches Fokussystem
Was sich im Inneren einer 3D-Markierungsmaschine ändert
Eine 3D-Maschine ist nicht einfach eine Standard-Galvo-Maschine mit anderer Software. Der dynamische Fokuskopf, die Optik, die Kalibrierung, der Controller und die Maschinenstruktur müssen als ein System zusammenwirken.
Dynamischer Fokuskopf
Steuert die zusätzliche Fokusachse, während X und Y das Markierungsmuster scannen. Kopfapertur, unterstützte Wellenlänge und optisches Design beeinflussen das nutzbare Feld und die Fokusänderung.
Optik und Feld
Feldgröße, Arbeitsabstand, Scanwinkel und Spot-Zustand sind miteinander verknüpft. Ein größeres Feld kann die Energiedichte oder die Randqualität verringern, daher muss das nutzbare Ergebnis geprüft und nicht aus einem Nennfeldwert abgeleitet werden.
Software und Kalibrierung
Der Controller muss die Scanposition mit der Fokusposition koordinieren. Die Kalibrierung verbindet die vorgegebene Geometrie mit der tatsächlichen Maschine und sollte über den Bauteilbereich geprüft werden, der für die Produktion relevant ist.
Maschinenstruktur
Die Säule, der Arbeitstisch, die Z-Verstellung, die Vorrichtungsschnittstelle, die Kühlung, die Absaugung und die Schutzabdeckung bestimmen, ob das optische Paket am realen Werkstück reproduzierbar installiert und verwendet werden kann.
Größenbestätigung
So bestätigen Sie den 3D-Arbeitsbereich
Bei einer 3D-Maschine reicht der “Markierungsbereich” nicht aus. Das Angebot sollte das X-Y-Markierungsfeld zusammen mit der nutzbaren Z-Fokusänderung, der Werkstückhöhe, dem Arbeitsabstand und der tatsächlichen Geometrie definieren. Diese Werte stehen in Beziehung zueinander und sollten als ein Paket geprüft werden.
| Artikel | Was es bedeutet | Warum es wichtig ist | Was bereitzustellen ist |
|---|---|---|---|
| X × Y-Markierungsfeld | Der nominale horizontale Scanbereich | Definiert die Gesamtgröße der Markierung, aber Kantenqualität und Spotzustand können sich ändern, wenn das Feld wächst | Tatsächliche Markierungsabmessungen und -position auf dem Bauteil |
| Nutzbarer Z-Fokusbereich | Die Höhenvariation, die das Dynamikfokussystem innerhalb des ausgewählten optischen Aufbaus kompensieren kann | Bestimmt, ob die höchsten und niedrigsten Markierungspunkte innerhalb eines nutzbaren Prozessfensters bleiben | Gesamter Höhenunterschied über die Markierungsfläche |
| Arbeitsabstand | Der optische Abstand zwischen dem Markierungskopf und dem Werkstückbereich | Beeinflusst den Maschinenfreiraum, die Vorrichtungskonstruktion und ob das Bauteil physisch in der richtigen Position sitzen kann | Bauteilabmessungen, Vorrichtungshöhe und Beschickungsmethode |
| Maximale Bauteilhöhe / Maschinenfreiraum | Der physisch verfügbare Raum unter dem Markierkopf | Ein Bauteil kann in den optischen Bereich passen, aber dennoch zu hoch für den Maschinenkörper oder die Vorrichtungsanordnung sein | Gesamtabmessungen von Bauteil und Vorrichtung |
| Krümmung und Neigung | Die Änderung der Oberflächennormale und der Höhe über die Markierung hinweg | Der dynamische Fokus ändert die Fokusposition, aber er macht verborgene oder stark angewinkelte Flächen nicht optisch sichtbar | Zeichnung, CAD-Modell oder klare Seitenansichtsabmessungen |
| Mitte-zu-Rand-Ergebnis | Die Markierungsqualität über das gesamte erforderliche Feld | Bestätigt, dass das tatsächliche Feld – nicht nur die Mitte – das geforderte Erscheinungsbild, die geforderte Merkmalsgröße oder die geforderte Lesbarkeit erfüllt | Abnahmepunkte und Kriterien für Bestehen/Nichtbestehen |
Verwenden Sie keine einzelne generische X-Y-Z-Zahl als universelle Maschinenspezifikation. Die nutzbare Kombination hängt vom ausgewählten Dynamikfokuskopf, der Optik, der Quelle, dem Feld und dem geforderten Markierungsergebnis ab. Endgültige Werte sollten für die Angebotskonfiguration bestätigt werden.
Maschinenkonfiguration
Konfigurieren Sie die komplette Maschine rund um das Werkstück
Sobald die Quelle und das optische 3D-Paket ausgewählt sind, müssen der Maschinenkörper und das Produktionszubehör die Bauteilbeladung, die Fokusposition, die wiederholbare Positionierung, die Absaugung und den geforderten Produktionszyklus unterstützen.
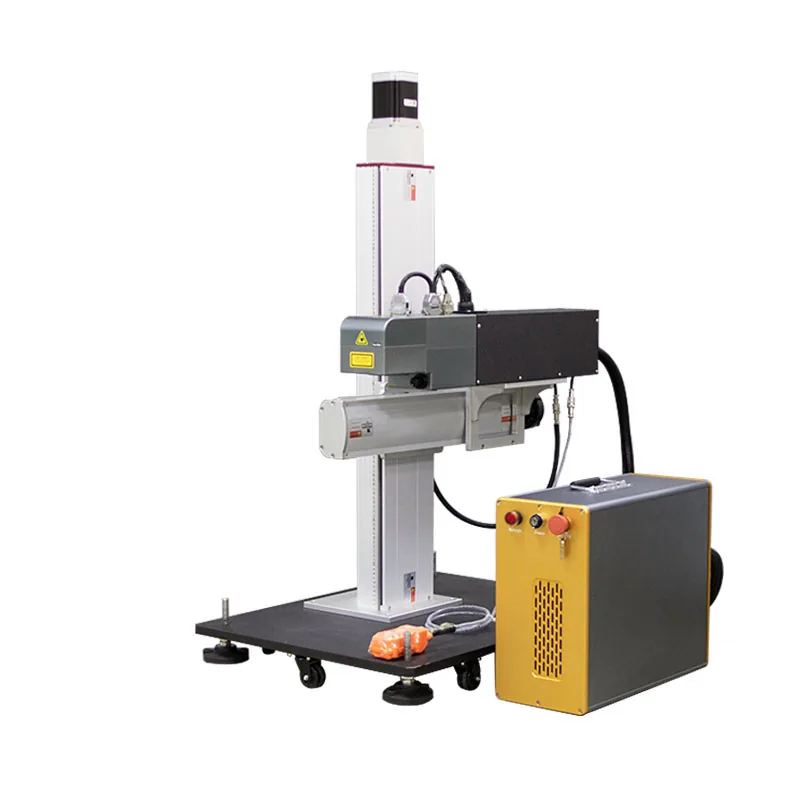
Komplettmaschinen-Konfiguration
Maschinenkörper & Arbeitstisch
Bestätigen Sie die Säule, die Z-Verstellung, die Arbeitstischgröße, den verfügbaren Freiraum und die Belademethode rund um das reale Bauteil. Die Maschinenstruktur muss den erforderlichen Arbeitsabstand und die Vorrichtungshöhe physisch unterstützen.
Werkstückaufnahme
Vorrichtung & Positionierung
Vorrichtungen werden eingesetzt, wenn das Bauteil eine wiederholbare Bezugsbasis benötigt oder wenn verschiedene Chargen an dieselbe Position zurückkehren müssen. Die Vorrichtung sollte das Bauteil positionieren, ohne den erforderlichen Strahlengang zu blockieren.
- Positionierung auf dem Standard-Arbeitstisch
- Kundenspezifische Vorrichtung oder Aufnahme
- Wiederholbare Bezugsbasis für Muster- und Produktionsprüfungen
Optionale Bewegung
Rotations-, XY- oder andere Bewegung
Der dynamische Fokus steuert die Fokusposition; er dreht das Werkstück nicht und legt keine verborgenen Flächen frei. Eine Rotations- oder Mehrpositionsbewegung kann bewertet werden, wenn die erforderliche Markierung über die optisch sichtbare Oberfläche hinausreicht.
- Rotationsbewertung für zylindrische Werkstücke
- XY- oder Neupositionierung für größere Abdeckung
- Projektprüfung für Mehrflächen- oder automatisierte Bewegung
Typische Werkstücke
Wo 3D-Lasermarkierung nützlich ist
Der 3D-Dynamikfokus ist am wertvollsten, wenn die Oberflächengeometrie der Grund dafür ist, dass ein normales Flachfeldverfahren instabil oder ineffizient wird. Die endgültige Quelle und die Parameter hängen weiterhin vom tatsächlichen Material und der erforderlichen Markierung ab.
Formen, Werkzeuge und umgeformte Metallteile
Nützlich, wenn die Markierung über flache 3D-Merkmale, geneigte Flächen oder kontrollierte Höhenänderungen an Metallkomponenten hinweg verläuft. Der Hauptvorteil besteht darin, dass ein Markierungsprogramm diesen Höhenänderungen folgen kann, ohne das Werkstück wiederholt neu zu positionieren oder die Z-Höhe zwischen Markierungsbereichen mechanisch zurückzusetzen.
Gekrümmte oder gestufte Bauteile
Geeignet, wenn sich die zu markierende Oberfläche über und unter eine normale Fokusebene bewegt, aber für den Markierungskopf optisch sichtbar bleibt. Der 3D-Dynamikfokus ist hier wertvoll, weil er kontrollierte Oberflächenhöhenänderungen ausgleichen kann, die sonst einen Teil der Markierung außerhalb der nutzbaren Fokustoleranz einer herkömmlichen 2D-Einrichtung bringen würden.
Relief- und Tiefengravur
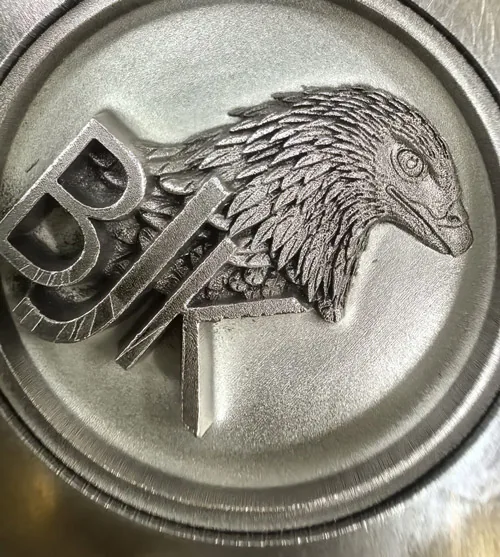
Dynamischer Fokus kann einen kontrollierten Mehrfachdurchgang-Abtrag auf 3D-Geometrie unterstützen, wenn die ausgewählte Quelle, Prozessstrategie und der Zyklus geeignet sind. Sein Wert liegt in der Fähigkeit, den Fokus anzupassen, wenn sich das Niveau der gravierten Oberfläche ändert, wodurch eine nutzbare Prozessbedingung über aufeinanderfolgende Tiefenebenen hinweg aufrechterhalten werden kann, anstatt sich auf eine einzige feste Fokusebene zu verlassen.
Ausgewählte großflächige Markierung
Dynamic-Fokus-Optiken können bewertet werden, wenn das erforderliche Feld größer als eine herkömmliche Flachfeld-Anordnung ist, wobei die Qualität von der Mitte zum Rand durch Tests bestätigt wird. Der Grund für die Verwendung eines optischen 3D-Wegs ist nicht allein die Feldgröße, sondern die Fähigkeit, den Fokus über einen breiteren Scanbereich zu steuern, in dem eine normale Flachfeld-Konfiguration möglicherweise die erforderliche Spot-Bedingung und ein durchgängig nutzbares Ergebnis nicht mehr aufrechterhalten kann.
Die Grenze kennen
Wenn 3D-Dynamikfokus nicht ausreicht
Dynamischer Fokus ändert die Fokusposition. Er löst nicht automatisch Strahlzugang, verdeckte Flächen, starke Umschlingungsgeometrie, kundenspezifische Werkstückaufnahmen, Teilebewegung oder Produktionslinienintegration.
Eine Standard-3D-Maschine ist ein guter Ausgangspunkt, wenn
Der gesamte Markierungsbereich ist vom Markierkopf aus sichtbar, die Oberflächenhöhenänderung kann beschrieben werden, das Teil passt in den verfügbaren Maschinenfreiraum, und das erforderliche Ergebnis kann innerhalb des ausgewählten X-Y-Z-Arbeitsbereichs validiert werden.
Wechseln Sie zu einer Bewertung einer kundenspezifischen 3D-Lösung, wenn
Die Markierung läuft um einen Zylinder oder Kegel herum, verläuft über verdeckte oder steile Flächen, benötigt eine Drehachse oder XY-Bewegung, erfordert spezielle Vorrichtungen, verwendet Oberflächenkartierung oder CAD-Kompensation oder muss in einen größeren Automatisierungsprozess integriert werden.
Verwenden Sie für diese Werkstücke die Prüfung der 3D-Lösung für gekrümmte Oberflächen, damit Geometrie, Vorrichtung, Bewegung, Dateivorbereitung und Abnahmemethode gemeinsam bewertet werden können.
Musterprüfung
Wie ein 3D-Markierungsergebnis vor der Freigabe validiert wird
Für 3D-Arbeiten reicht ein attraktives Muster in der Feldmitte nicht aus. Der nützliche Test sollte das tatsächliche Material, die Geometrie und die Markierungspositionen repräsentieren, die in der Produktion relevant sind.
Das tatsächliche Werkstück prüfen
Bestätigen Sie Material, Beschichtung, Gesamtabmessungen, Markierbereich, höchste und niedrigste Markierungspunkte, Krümmung, Vorrichtungsbezug und Strahlzugang. Eine Zeichnung oder ein CAD-Modell ist hilfreich, wenn die Oberfläche nicht zuverlässig mit einfachen Maßen beschrieben werden kann.
Die vollständige Maschinenkonfiguration abgleichen
Bestätigen Sie Laserquelle, Dynamik-Fokussierkopf, Optik, Feld, Arbeitsabstand, Maschinenfreiraum, Software, Kühlung und Vorrichtung als eine Konfiguration. Behandeln Sie den Dynamik-Fokussierkopf nicht als isolierte Spezifikation.
Mitte, Rand, hohe und niedrige Punkte testen
Verwenden Sie repräsentative Positionen auf der tatsächlichen Markieroberfläche. Vergleichen Sie die Mitte und die Feldränder sowie die höchsten und niedrigsten Bereiche des Werkstücks, damit Fokuskompensation und Feldkonsistenz dort getestet werden, wo ein Ausfall am wahrscheinlichsten ist.
Akzeptanzkriterien definieren
Prüfen Sie je nach Aufgabe Markierungsposition, Kontrast oder Abtrag, Tiefe oder Textur, kleinstes Merkmal, Verzerrung, Rand-Mitte-Konsistenz, Code-Lesbarkeit, Hitze- oder Beschichtungsschäden und Wiederholbarkeit über repräsentative Teile hinweg.
Maschinenlieferumfang
Was an der gelieferten 3D-Maschine zu bestätigen ist
Zhuorui montiert, konfiguriert, debuggt und testet die komplette Laserbeschriftungsmaschine. Das endgültige Angebot sollte den Maschinenaufbau und die für Ihr Werkstück ausgewählte Konfiguration ausweisen, anstatt die zentralen optischen und mechanischen Punkte unklar zu lassen.
Kern-Markiersystem
- Laserquellen-Strahlengang
- Dynamischer Fokussierkopf und kompatible Optik
- Steuerung und unterstützte Software
- Angegebenes X-Y-Feld und bestätigter 3D-Arbeitsbereich
Maschinenstruktur
- Säule, Z-Verstellung und Arbeitstisch
- Spannvorrichtung oder Positionierschnittstelle, falls erforderlich
- Kühlungs- und Elektrokonfiguration
- Absaug- und Schutzanforderungen für das installierte System
Anwendungsvalidierung
- Repräsentatives Material und repräsentative Geometrie
- Überprüfung der Musterbeschriftung
- Vergleich von Mitte/Rand/Höhe, sofern relevant
- Vereinbarte Abnahmekriterien
Individuelle Optionen
- Bewertung von Dreh- oder Sondervorrichtungen
- Alternative Maschinenstruktur, falls erforderlich
- Bewegungs- oder Integrationsprüfung für Projektanwendungen
- OEM- oder Konfigurationsänderungen, vorbehaltlich einer Projektprüfung
Käuferfragen
FAQ zur 3D-Laserbeschriftungsmaschine
Was ist der Unterschied zwischen 2D- und 3D-Laserbeschriftung?
Ein herkömmliches 2D-Galvo-System ist normalerweise auf eine einzige Fokusebene optimiert. Ein 3D-Dynamikfokus-System ergänzt eine kontrollierte Fokusverstellung während des X-Y-Scannens, sodass es eine definierte Änderung der Oberflächenhöhe ausgleichen oder ausgewählte Großfeldarbeiten unterstützen kann.
Bedeutet 3D-Laserbeschriftung Tiefengravur?
Nein. Der dynamische 3D-Fokus beschreibt, wie der Strahl über die Geometrie oder das Feld fokussiert wird. Tiefengravur beschreibt den Materialabtrag über wiederholte Durchgänge. Sie können kombiniert werden, aber sie sind nicht dieselbe Funktion.
Ist eine 2,5D-Lasergravurmaschine dasselbe wie eine 3D-Dynamikfokus-Maschine?
Nicht unbedingt. “2,5D” wird von verschiedenen Anbietern unterschiedlich verwendet und kann geschichtetes, graustufen- oder mehrtiefiges Gravieren ohne kontinuierlichen dynamischen Fokus über eine gekrümmte Oberfläche hinweg beschreiben. Beim Vergleich von Maschinen sollten Sie prüfen, ob das System den Fokus während des X-Y-Scannens tatsächlich dynamisch steuert und welchen kalibrierten X-Y-Z-Arbeitsbereich die angebotene Konfiguration unterstützt, anstatt sich allein auf die Bezeichnung 2,5D oder 3D zu verlassen.
Sollte ich eine 3D-Faser- oder eine 3D-UV-Maschine wählen?
Wählen Sie die Laserquelle zuerst anhand des tatsächlichen Materials, der Oberfläche und des gewünschten Effekts. Stellen Sie dann sicher, dass der ausgewählte Dynamikfokus-Kopf, die Optik, die Software und die Kühlung diese Quelle und die erforderliche Geometrie unterstützen.
Kann eine 3D-Maschine flache Teile markieren?
Ja, wenn die ausgewählte Maschine und der Prozess für die flache Aufgabe geeignet sind. Wenn jedoch alle Teile flach sind und innerhalb der Fokustoleranz einer normalen 2D-Einrichtung bleiben, kann eine 3D-Maschine unnötige Kosten und Komplexität verursachen.
Wie kann ich feststellen, ob mein gekrümmtes Bauteil in den 3D-Bereich passt?
Geben Sie die X-Y-Markierungsgröße, die gesamte Höhenvariation, die Gesamthöhe des Bauteils, Krümmung oder Neigung, Vorrichtungshöhe sowie, falls verfügbar, Zeichnungs- oder CAD-Daten an. Der nutzbare Bereich sollte dann mit dem ausgewählten optischen System und dem erforderlichen Markierungsergebnis abgeglichen werden.
Kann mit 3D-Dynamikfokus rund um einen vollständigen Zylinder markiert werden?
Nicht allein durch Fokusverstellung. Eine vollständige rundumlaufende Markierung erfordert normalerweise eine Rotation des Bauteils oder eine andere Bewegungsstrategie, da Oberflächen außerhalb der optischen Sichtlinie nicht einfach durch Ändern des Fokus erreicht werden können.
Was sollte vor dem Kauf getestet werden?
Testen Sie das tatsächliche oder ein repräsentatives Material und die Geometrie. Prüfen Sie die Mitte und die Feldränder, hohe und niedrige Punkte, das Aussehen der Markierung, Position, Verzerrung, feine Details oder Codelesbarkeit, thermische Schäden oder Beschichtungsschäden und die Wiederholbarkeit anhand vereinbarter Abnahmekriterien.
Angebotsrelevante Angaben
Was Sie für ein Angebot für eine 3D-Laserbeschriftungsmaschine senden sollten
Der schnellste Weg, die Maschine auszuwählen, ist, vom realen Werkstück auszugehen. Senden Sie genügend Informationen, um den Quellenweg, den 3D-Arbeitsbereich, den Maschinenfreiraum, die Vorrichtung und das Abnahmeverfahren zu bestätigen, bevor die Konfiguration abgeschlossen wird.
Werkstück & Material
- Material, Güte, Farbe, Beschichtung und Oberflächenbehandlung
- Gesamtabmessungen des Werkstücks und repräsentative Probe
- Zeichnung oder CAD-Modell, falls verfügbar
- Krümmung, Neigungen, Stufen und gesamte Höhenvariation
Markierungsanforderung
- Grafik, Text, Logo oder Codedatei
- Physische Markierungsgröße und -position
- Erforderlicher Kontrast, Abtrag, Textur, Tiefe oder Feinheit
- Anforderung an Position, Verzerrung oder Lesbarkeit
Produktion
- Teile pro Charge und Zielzyklus
- Manuelle oder automatische Beschickung
- Vorrichtungs- und Umrüstanforderungen
- Variable Daten, Trigger- oder Integrationsanforderungen
Abnahme
- Kritische Prüfpunkte: Mitte, Rand, hoch und niedrig
- Gut-/Schlecht-Kriterien
- Prüf- oder Messmethode
- Erforderliche Musterstückzahl vor Auftragsbestätigung
Senden Sie zuerst die Werkstückinformationen. Zhuorui kann dann feststellen, ob die Aufgabe zu einer standardmäßigen 3D-Maschinenkonfiguration passt oder in eine Projektprüfung für gekrümmte Oberflächen, Rotations- oder bewegungsbasierte Anwendungen überführt werden sollte.
Angebot anfordernSenden Sie das Teil vor der Auswahl der 3D-Maschine
Teilen Sie das Material, die Zeichnung oder CAD-Datei, den Beschriftungsbereich, die Höhenvariation, das Zielergebnis, den Produktionszyklus und die Abnahmemethode mit. Zhuorui kann den Laserquellenweg, den 3D-Arbeitsbereich und die vollständige Maschinenkonfiguration rund um die tatsächliche Anwendung prüfen.