
Anwendungen der Laserbeschriftungsmaschine · Online-Produktcodierung
Laserbeschriftung von Draht, Kabel und Schläuchen
Draht, Kabel, Wärmeschrumpfschlauch, Kunststoffrohr und Metallrohr können alle eine dauerhafte Identifizierung erfordern, aber die technische Aufgabe ändert sich je nach Materialzusammensetzung, Oberflächenbeschaffenheit, Durchmesser, Linien-/Produktionsgeschwindigkeit, Markierungsgröße und der Art und Weise, wie das Produkt präsentiert wird. Eine sinnvolle Machbarkeitsprüfung beginnt daher mit dem realen Werkstück und dem Zielergebnis und prüft anschließend den Laserweg, die Bewegungssteuerung und die Abnahmekriterien gemeinsam.
Angebot anfordernProdukttypen prüfen
- Kontinuierliche und stationäre Markierung
- Material- und Oberflächenprüfung
- Positions-, Geschwindigkeits- und Datensteuerung
- Validierung vom Muster bis zur Konfiguration
Anwendungsentscheidung
Beginnen Sie mit dem Werkstück, dem Ergebnis und den Linienbedingungen
Eine Laserquelle kann nicht allein anhand der Wörter “Draht” oder “Rohr” ausgewählt werden. Definieren Sie zuerst das genaue Produkt, das Substrat und die Oberfläche, was markiert werden muss, das akzeptable Ergebnis, Durchmesser oder Geometrie, Durchlaufgeschwindigkeit oder Produktionsvolumen sowie, wie die Markierung ausgelöst und verifiziert wird.
Ein nützliches Projektbriefing sollte so konkret sein, dass es Folgendes angibt: “Wir benötigen diesen Code auf dieser Draht-, Kabel- oder Schlauchoberfläche, in dieser Größe und Position, bei dieser Produktionsgeschwindigkeit, mit diesen Anforderungen an Lesbarkeit und Haltbarkeit.” Diese Informationen können dann in eine Laserroute für den Ersttest, einen Musterabnahmeplan und eine endgültige Maschinenkonfiguration umgewandelt werden.
Produktumfang
Welche Draht-, Kabel- und Schlauchprodukte verwenden die Lasermarkierung?
Die Produktform bestimmt die ersten Handhabungs- und Bewegungsfragen. Trennen Sie den Werkstücktyp, bevor Sie die Laserquelle oder die Automatisierungsmethode bewerten.
01 · Draht
Draht-Lasermarkierung
Kontinuierliche Codierung von Leitern oder isoliertem Draht für Größe, Längenreferenz, Charge, Produktidentität und Produktionsrückverfolgbarkeit. Erfassen Sie Durchmesserbereich, Liniengeschwindigkeit, Wiederholungsintervall und das verfügbare Markierfenster.
Drahtanwendung anzeigen02 · Kabel
Kabelmantelmarkierung
Kabelmäntel mit Nennwerten, Teileidentität, Losinformationen, sequenziellen Daten oder Markeninformationen markieren. Mantelrezeptur, Pigment, Additive, Verschleiß und nachgelagerte Handhabung können alle das Ergebnis verändern.
Kabelmantelanwendung anzeigen03 · Wärmeschrumpf
Wärmeschrumpfschlauch-Markierung
Wärmeschrumpfhülsen vor oder nach dem Schrumpfen identifizieren. Der Test muss die Chemie der Hülse, den Schrumpfzustand, die Codeverzerrung, den Kontrast und die Frage berücksichtigen, ob die Markierung die Installation übersteht.
Wärmeschrumpf-Anwendung anzeigen04 · Kunststoffschlauch
Lasermarkierung von Kunststoffschläuchen
Flexible oder starre Kunststoffschläuche mit Produkt-, Chargen- oder Positionsinformationen markieren und dabei Polymerformulierung, Farbe, Krümmung, Linienbewegung sowie eventuell durch den Prozess entstehende Dämpfe oder Rückstände berücksichtigen.
Anwendung für Kunststoffrohr ansehen05 · Metallrohr & Rohrleitung
Kennzeichnung von Metallrohr und Rohrleitung
Bringen Sie Längs-, Positions- oder Umfangsmarkierungen auf Metallrohr und Rohrleitung an. Oberflächenbeschaffenheit, Beschichtung, Durchmesser, Rundlauf und ob sich das Teil bewegt oder dreht, bestimmen die Handhabungsrichtung.
Anwendung für Metallrohr und Rohrleitung ansehen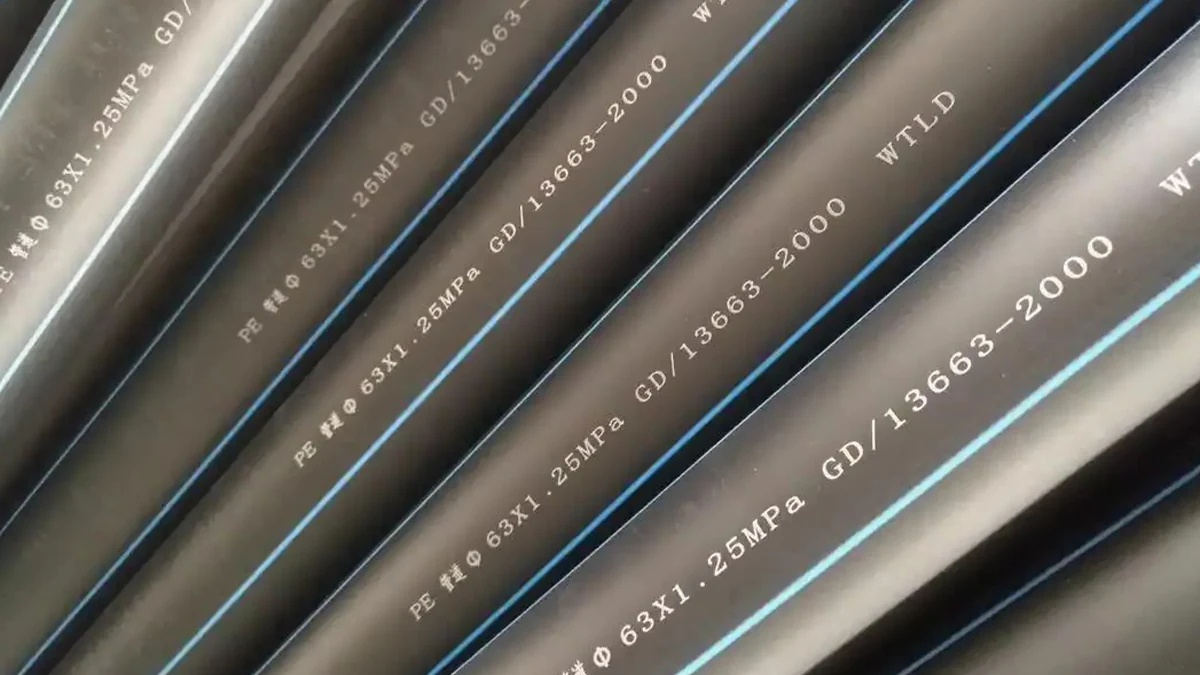
Warum markieren
Warum werden Draht-, Kabel- und Schlauchprodukte gekennzeichnet?
Der Grund für die Kennzeichnung bestimmt, welche Daten kontrolliert werden müssen und wie dauerhaft, lesbar und wiederholbar das Ergebnis sein muss. Laser ist nur eine mögliche Kennzeichnungsmethode; die geschäftlichen und produktionstechnischen Anforderungen stehen an erster Stelle.
Produktidentifikation
Identifizieren Sie Drahtstärke, Kabeltyp, Schlauchspezifikation, Nennwert, Materialfamilie oder andere Produktinformationen, die mit dem Werkstück verknüpft bleiben müssen.
Längen- & Installationsreferenz
Verwenden Sie Meter-, Fuß-, Zuschnittlängen- oder Positionsangaben, wenn Installateure, Bediener oder nachgelagerte Prozesse einen Punkt entlang eines durchgehenden Produkts lokalisieren müssen.
Chargen- & Produktionsrückverfolgbarkeit
Verknüpfen Sie das Produkt mit Charge, Datum, Schicht, Rolle, Linie, Seriennummer oder anderen Produktionsdaten, sodass ein fertiges Element bis zum aktiven Produktionsdatensatz zurückverfolgt werden kann.
Marken- & Spezifikationsinformationen
Bringen Sie Herstelleridentität, Modell, Nennwert, Logo oder kundenspezifische Informationen dort an, wo die fertige Oberfläche eine sichtbare Kennzeichnung tragen muss.
Installations- & Servicekennzeichnung
Halten Sie Produktidentität, Spezifikation oder Längenreferenzen verfügbar, wenn Installateure, Techniker oder Wartungsteams den richtigen Draht, das richtige Kabel oder den richtigen Schlauch identifizieren müssen, nachdem diese die Produktionslinie verlassen haben.
Kunden- oder Marktanforderungen
Für einige Produkte sind spezifische Identifikationsinhalte, -platzierung oder -haltbarkeit gemäß einer Kundenspezifikation oder für den Zielmarkt erforderlich. Die geltende Anforderung sollte definiert werden, bevor der Kennzeichnungsprozess genehmigt wird.
Was wird markiert
Welche Informationen werden normalerweise auf Draht, Kabel und Schläuchen markiert?
Eine sauber aussehende Markierung ist nur eine Anforderung. Das Produktionsteam muss festlegen, welche Informationen der Code trägt, wie oft er sich wiederholt, wo er gelesen wird und was passiert, wenn die Linie auf ein anderes Produkt, eine andere Spule, eine andere Charge oder eine andere Geschwindigkeit umstellt.
| Markieraufgabe | Typischer Inhalt | Anwendungsfragen | Validierung |
|---|---|---|---|
| Produktidentität | Teilenummer, Größe, Nennwert oder Spezifikation | Erforderliche Zeichenhöhe, Kontrast und Wiederholabstand | Lesbarkeit auf der fertigen Oberfläche und nach der Handhabung |
| Längen- und Meterkodierung | Meter-, Fuß-, Los- oder Schnittlängenangaben | Encoderquelle, Intervallgenauigkeit und Geschwindigkeitsbereich der Linie | Gemessener Abstand bei minimaler, nominaler und maximaler Geschwindigkeit |
| Chargen- und Serienrückverfolgbarkeit | Los, Datum, Schicht, Rolle oder fortlaufende Nummer | Datenquelle, Umrüstregel und Eins-zu-eins-Produktzuordnung | Korrekte Daten folgen dem aktiven Rezept und der aktiven Charge |
| 2D-Code oder kompakter Code | QR, Data Matrix oder codierte Kennung, wenn die Größe es zulässt | Modulgröße, Fokusposition, Leserabstand und Ausrichtung | Scanner- oder Vision-Lesbarkeit an repräsentativen Mustern |
| Marke oder spezifizierte Identifikation | Logo, Bewertungssymbol oder erforderliche Produktinformation | Sichtbare Oberfläche, Beständigkeitsziel und Kunden- oder Marktanforderung | Für das Projekt definierte Dauerhaftigkeits- und Abnahmekriterien |
Kundenspezifische oder regulatorische Identifikationsanforderungen sollten am tatsächlichen Produkt, am Zielmarkt und an der geltenden Norm überprüft werden. Ein Lasermuster kann die Prozessmachbarkeit bestätigen, belegt aber für sich genommen nicht die Produktkonformität.
Ergebnisvariablen
Was bestimmt das Ergebnis der Lasermarkierung?
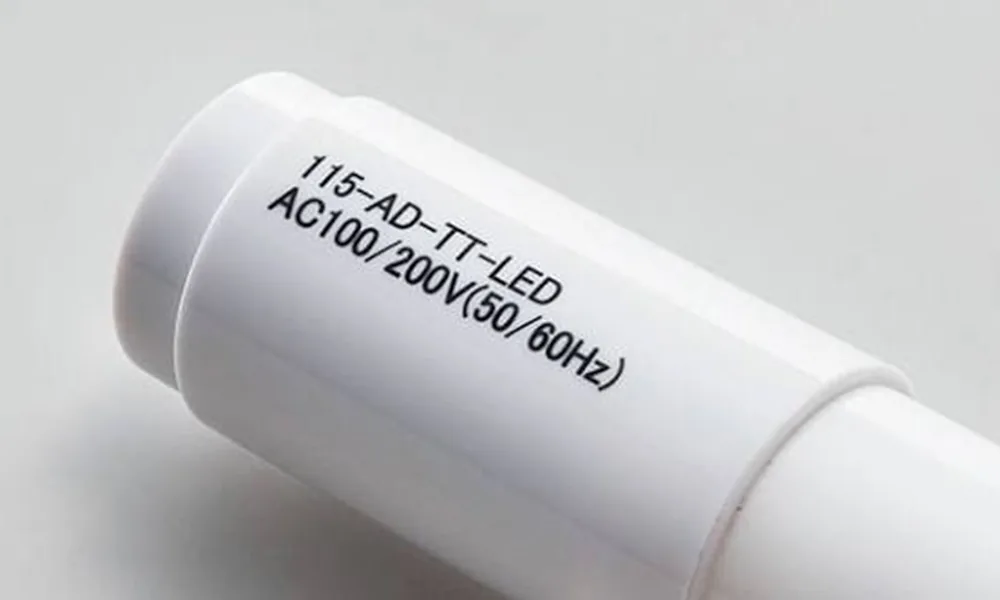
Zwei Produkte, die beide “Kabel” oder “Rohr” genannt werden, können sehr unterschiedlich reagieren. Das Ergebnis hängt vom Material und der Oberfläche ab, aber auch von der Krümmung, der Geschwindigkeit, der Code-Geometrie und davon, was nach der Markierung mit dem Produkt geschieht.
| Variable | Warum es wichtig ist | Was zu erfassen ist |
|---|---|---|
| Polymer- / Metall- / Oberflächenaufbau | Das Substrat, die Beschichtung, die Druckschicht oder das Oberflächenfinish bestimmen, wo Laserenergie absorbiert wird und welche physikalische oder farbliche Veränderung möglich ist. | Exaktes Material, Sorte oder Rezeptur, sofern bekannt; Beschichtung oder Druckschicht; Oberflächenfinish. |
| Farbe, Pigment und Additive | Verschiedene Farbmittel, Füllstoffe und Additive können den Kontrast, die thermische Reaktion und das Markierungsverhalten von Charge zu Charge verändern. | Tatsächliche Produktionsfarbe, Lieferantenrezeptur oder Muster jeder wichtigen Variante. |
| Durchmesser, Wand-/Manteldicke, Krümmung und Rundlaufabweichung | Wand- oder Manteldicke kann beeinflussen, wie viel lokale Oberflächenmodifikation akzeptabel ist, bevor Verformung oder funktionale Schädigung bedenklich wird, während Krümmung und Rundlauf die nutzbare Breite im Fokus verringern und eine Seite eines Codes schwächen können. | Mindest- und Höchstdurchmesser, Wand- oder Manteldicke, falls relevant, Rundheit/Rundlauf, Markierungsbreite und zulässige Position. |
| Liniengeschwindigkeit und Bewegungsstabilität | Das Prozessfenster muss weiterhin die vollständige Markierung liefern, während sich das Produkt bewegt, beschleunigt oder die Geschwindigkeit ändert. | Mindest-, Nenn- und Höchstgeschwindigkeit; Beschleunigung; Liniengeber oder Verfahren zur Geschwindigkeitsreferenz. |
| Zeichen-/Codegröße | Kleiner Text und kompakte 2D-Codes reagieren empfindlicher auf Fokus, Spotgröße, Bewegungsfehler und Kantendefinition. | Zeichenhöhe, Zeilenanzahl, Codegröße, Modulgröße und erforderlicher Leseabstand. |
| Wiederholungsintervall und Markierungsposition | Metercodierung und wiederholte Markierungen hängen von der Synchronisation zwischen Produktbewegung und Markierungsauslöser ab. | Wiederholabstand, Längstoleranz, Ausrichtung und Sensor-/Auslöserreferenz. |
| Nachgelagerter Prozess | Wickeln, Abrieb, Schrumpfen, Biegen, Montage, Reinigung oder Hitze können die Lesbarkeit verändern oder eine grenzwertige Markierung beschädigen. | Tatsächliche Handhabungssequenz und die nach der Kennzeichnung erforderlichen Dauerhaftigkeitsprüfungen. |
| Produktionsvariation | Änderungen bei Spulen, Chargen, Farben, Lieferanten oder Produktgrößen können den Prozess aus dem bewährten Fenster herausbewegen. | SKU-Spektrum, Umrüsthäufigkeit und welche Varianten in der Prüfung vertreten sein müssen. |
Zielergebnis
Welches Markierungsergebnis sollten Sie anstreben?
“Sichtbar” ist kein vollständiger Abnahmestandard. Definieren Sie, was ein gutes Ergebnis bedeutet, bevor Sie Laserquellen oder Maschinenkonfigurationen vergleichen.
Lesbarer Kontrast
Text, Symbole oder Codes sollten unter der vorgesehenen Betrachtungs- oder Scanbedingung lesbar sein, nicht nur bei idealer Werkbankbeleuchtung.
Oberflächenintegrität
Der erforderliche Kontrast darf nicht mit inakzeptablem Schmelzen, Verkohlen, Rissbildung, übermäßiger Schaumbildung, Beschichtungsschäden oder funktionalen Schäden am Werkstück einhergehen.
Position & Abstand
Die Markierung sollte innerhalb des zulässigen Längs- und Umfangspositionsfensters bleiben, wobei der Wiederhol- oder Meterabstand entsprechend den Projektanforderungen geregelt wird.
Korrekte variable Daten
Chargen-, Spulen-, Seriennummer-, Datums-, Meter- oder rezeptgesteuerte Informationen müssen dem Produkt entsprechen, das tatsächlich die Markierungsstation passiert.
Erforderliche Haltbarkeit
Wo die Anwendung es erfordert, sollte die Markierung nach repräsentativen Abrieb-, Wickel-, Hitze-, Schrumpf-, Installations-, Lösungsmittel- oder Handhabungstests akzeptabel bleiben.
Produktionsstabilität
Das Ergebnis sollte über den vorgesehenen Geschwindigkeitsbereich und normale Produktvariation hinweg akzeptabel bleiben, statt nur an einer stationären Probe nachgewiesen zu werden.
Geometrie, Positionierung & Handhabung
Wie wirken sich Produktform und Handhabung in der Linie auf das Markierungs-Setup aus?
Derselbe Code kann bei einem kontinuierlichen Kabel, einem flexiblen Schlauch, einer zugeschnittenen Hülse oder einem festen Metallrohr sehr unterschiedliche Positionierung und Bewegungssteuerung erfordern. Die Geometrie sollte definiert werden, bevor das Maschinenlayout finalisiert wird.
| Produktpräsentation | Handhabungsrichtung | Was bestätigt werden muss |
|---|---|---|
| Kontinuierlicher Draht oder kontinuierliches Kabel auf einer Extrusions- oder Aufwickellinie | Online-/Fliegende Markierung synchron zur Linienbewegung; Encoder und/oder Linien-/Produkttrigger entsprechend der Steuerungsmethode. | Geschwindigkeitsbereich, Markierungsfenster, Sensorposition, Wiederholintervall, Produktvibration und Linien-I/O. |
| Flexibler Kunststoffschlauch oder Kabel mit seitlicher Bewegung | Führen Sie das Produkt durch eine wiederholbare Markierungszone und kontrollieren Sie die Bewegung, bevor Sie sich auf Softwarekorrektur verlassen. | Durchmesserschwankung, seitliches Wandern, Spannung, Auflage, zulässiger Kontakt und Fokustoleranz. |
| Rundrohr oder Rohr an einer festen Station | Verwenden Sie eine stabile Vorrichtung; fügen Sie eine kontrollierte Rotation hinzu, wenn Umfangsabdeckung oder indexierte Winkelpositionen erforderlich sind. | Durchmesser, Rundlauf, Naht-/Merkmalsposition, Wiederholbarkeit der Vorrichtung und erforderliche Winkelabdeckung. |
| Höhen- oder Durchmesseränderungen zwischen Produkten | Verwenden Sie die geeignete Z-/Fokusstrategie für den tatsächlichen Höhenbereich. Vision kann XY-Position/-Ausrichtung korrigieren, aber sie kompensiert nicht von sich aus Z-Höhenschwankungen. | Höhenbereich, Fokusspielraum, Umrüsthäufigkeit, Bedarf an Höhenerfassung oder dynamischer Fokussierung und ob zusätzlich Vision erforderlich ist. |
| Geschnittene Manschetten, kurze Rohre oder gebündelte Teile | Manuelles Laden, Vorrichtungspositionierung oder bildverarbeitungsgestützte Positionierung – abhängig von Toleranz und Stückzahl. | Ausrichtung des Werkstücks, Vorrichtungsbezug, Zugang für Bediener, Zykluszeit, Chargenwechsel und Anforderungen an die Fehlervermeidung. |

Bei Fließlinienprojekten sollte das tatsächliche Linienlayout überprüft werden, bevor die Markierungsstation festgelegt wird. Die relativen Positionen von Extrusion, Kühlung, Ziehen, Inspektion, Schneiden, Wickeln und Laser können die Produktstabilität und das verfügbare Markierungsfenster beeinflussen. Beispiele zur Bewegungssteuerung finden Sie unter Fliegend & Online, Rotation und Bildverarbeitungs-Positionierung.
Laserroute für den Ersttest
Welcher Laserweg sollte zuerst getestet werden?
Der erste Test sollte sich nach der tatsächlichen Oberfläche und dem gewünschten Effekt richten, nicht allein nach dem Branchennamen. Faser-, MOPA-Faser-, UV- und CO2-Wege können in verschiedenen Fällen nützlich sein, aber die tatsächliche Formulierung, Beschichtung, Farbe und Produktionsgeschwindigkeit müssen trotzdem getestet werden.
| Werkstück- / Oberflächenzustand | Erste Testrichtung | Warum Probenprüfung weiterhin erforderlich ist |
|---|---|---|
| Unbeschichtetes oder beschichtetes Metallrohr / Rohr | Beginnen Sie mit einer Faserroute; bewerten Sie die MOPA-Faser, wenn die Flexibilität der Pulssteuerung den erforderlichen Oberflächeneffekt unterstützen kann. | Legierung, Oberflächenbeschaffenheit, Beschichtung, Reflexionsvermögen, Zielkontrast/-tiefe und Wärmeeffekt können das nutzbare Prozessfenster verändern. |
| Polymer-Kabelmantel | Untersuchen Sie die tatsächliche Formulierung unter Verwendung der Wellenlängenrouten, die für dieses Polymer, Pigment und den Zieleffekt technisch plausibel sind; dazu können UV-, CO2- oder eine 1064-nm-Faserroute gehören. | Das Basispolymer allein sagt die Reaktion nicht voraus; Farbmittel, Füllstoffe, Additive und die Liniengeschwindigkeit können den Kontrast und die thermische Schädigung verändern. |
| Wärmeschrumpfschlauch | Wählen Sie die erste Route anhand der tatsächlichen Chemie des Schrumpfschlauchs und seiner Wärmeempfindlichkeit aus und testen Sie dann im gleichen Schrumpfzustand, der in der Produktion verwendet wird. | Eine Markierung, die vor dem Schrumpfen akzeptabel aussieht, kann sich nach der Installation verzerren, verblassen oder die Hülse beschädigen. |
| Kunststoffschläuche | Untersuchen Sie die tatsächliche Polymer/Farb-Kombination und den Zieleffekt, bevor Sie sich auf UV-, CO2- oder faserbasierte Verarbeitung festlegen. | Flexible und starre Schläuche können sich in Formulierung, Wandstärke, Krümmung, Oberflächenbeschaffenheit und Dämpfen/Rückständen unterscheiden. |
| Lackierte, beschichtete oder bedruckte Oberfläche | Legen Sie zunächst fest, ob das Ziel eine Farbänderung, eine kontrollierte Entfernung der Beschichtung oder eine Markierung des darunterliegenden Substrats ist, und wählen Sie dann die Quelle entsprechend aus. | Die aktive Schicht kann anders reagieren als das Grundmaterial, und eine übermäßige Entfernung kann das Substrat freilegen oder beschädigen. |
Geben Sie eine Quelle nicht allein aufgrund eines statischen “am besten aussehenden” Musters frei. Die ausgewählte Route sollte außerdem die erforderliche Markierungsgröße, Produktionsgeschwindigkeit, Positionsstabilität und Haltbarkeit in nachgelagerten Prozessen auf repräsentativem Produktionsmaterial erfüllen.
Fehlerarten
Wo scheitern Lasermarkierungsprojekte für Draht, Kabel und Schläuche?
Ein schwaches Ergebnis lässt sich leichter diagnostizieren, wenn das sichtbare Symptom mit Materialreaktion, Fokus, Bewegung, Daten oder nachgelagerter Handhabung in Verbindung gebracht wird, anstatt jedes Problem als ein Leistungsproblem zu behandeln.
| Beobachtetes Problem | Wahrscheinlich zu untersuchende Bereiche | Wie die Ursache zu unterscheiden ist |
|---|---|---|
| Der Kontrast ist zu niedrig | Materialformulierung, Pigment-/Additivpaket, Wellenlängenroute, Energiedichte und Fokus. | Vergleichen Sie denselben Code auf repräsentativem Material, während Sie jeweils nur eine Prozessvariable ändern; beziehen Sie unterschiedliche Produktionsfarben/-chargen ein, sofern relevant. |
| Die Oberfläche schmilzt, verkohlt oder schäumt übermäßig | Thermische Reaktion, übermäßige lokale Energie, niedrige Liniengeschwindigkeit, Fokus und Pulsstrategie. | Vergleichen Sie Oberflächenschäden und Lesbarkeit, während Energieeintrag und Geschwindigkeit innerhalb einer kontrollierten Testmatrix angepasst werden. |
| Zeichen werden gedehnt oder gestaucht, wenn sich die Geschwindigkeit ändert | Encoder-Skalierung, Leitgeschwindigkeitsreferenz, Trigger-Timing und Synchronisierung fliegender Markierungen. | Zeichenlänge und Wiederholungsabstand bei minimaler, nominaler und maximaler Leitgeschwindigkeit messen. |
| Wiederholabstand driftet | Encoder-Rückmeldung, Produktschlupf, Geschwindigkeitsreferenz und Trigger-Logik. | Wiederholte Markierungspositionen über eine bekannte Produktlänge messen und mit der aufgezeichneten Linienbewegung vergleichen. |
| Markierung wandert um den Umfang oder über die Oberfläche | Produktwanderung, Rotation, Führung, Wiederholgenauigkeit der Vorrichtung oder Sensorposition. | Produktposition am Markierungspunkt beobachten und mechanische Bewegung vom Positionierungsfehler des Scanners trennen. |
| Eine Seite eines Codes ist schwach oder unscharf. | Krümmung, Durchmesseränderung, Rundlaufabweichung oder Z-Höhenvariation. | Vergleichen Sie das Ergebnis über die Markierungsbreite und über die kleinsten/größten zugelassenen Durchmesser. |
| Codes fehlen oder sind nach einem Stopp/Neustart dupliziert. | Triggerzustand, SPS-/Daten-Handshake, Warteschlangenlogik, Rezeptstatus oder Neustartsequenz. | Führen Sie kontrollierte Pausen-, Stopp-, Neustart- und Produktwechseltests durch und protokollieren Sie dabei die erwartete und tatsächliche Codesequenz. |
| Die Wärmeschrumpf-Markierung wird nach der Installation verzerrt. | Markierungsstufe, Schrumpfverhältnis, Wärmeeinwirkung und unzureichende Validierung nach dem Schrumpfen. | Prüfen Sie dasselbe Design vor und nach dem tatsächlichen Schrumpfprozess und verifizieren Sie die endgültige Lesbarkeit/Position. |
Produktionsablauf
Wie fügt sich die Lasermarkierung in die Produktionslinie ein?
Ein Produktionssystem muss das Produkt, die Daten und die Entscheidung zur Annahme, Ablehnung oder zum Stopp steuern. Die genaue Architektur hängt von der Linie ab, aber die Betriebssequenz sollte vor der Inbetriebnahme definiert werden.
- Produkt bereitstellenFühren, fixieren oder transportieren Sie den Draht, das Kabel oder das Rohr durch eine wiederholbare Markierungszone.
- Aktive Daten laden und validierenWenden Sie das korrekte Produktrezept, festen Text, Charge, Rolle, Seriennummer, Meter oder andere variable Informationen an, bevor das Markierungsereignis akzeptiert wird.
- Bewegung erfassen / AuslösenVerwenden Sie den vereinbarten Linien-/Bandgeschwindigkeits-, Encoder-, Sensor- oder Produkttrigger, um zu bestimmen, wann und wo die Markierung beginnt.
- Markierung ausführenFühren Sie den bewährten Laserprozess innerhalb des validierten Fokus-, Geschwindigkeits- und Markierungsgrößenfensters aus.
- Bei Bedarf verifizierenPrüfen Sie menschenlesbare Inhalte oder verwenden Sie ein Lesegerät-/Vision-System, wenn die automatische Codeverifizierung Teil des Projekts ist.
- Fehler behandelnDefinieren Sie Alarm, Aussortieren, Linienstopp oder Bedieneraktion für verpasste Trigger, nicht lesbare Codes oder Kommunikationsstörungen.
- Neustart & Umrüstung steuernBestätigen Sie, wie das System nach einer Pause fortgesetzt wird und wie Produkt-, Chargen-, Rollen- und Rezepturänderungen autorisiert werden.
- Ergebnis aufzeichnenSpeichern Sie die vom Projekt geforderten Produktions- oder Verifizierungsdaten, ohne anzunehmen, dass jede Anwendung dieselbe Rückverfolgbarkeitsarchitektur benötigt.

Muster- und Linienabnahme
Wie sollten Muster- und Linientests abgenommen werden?
Verwenden Sie zwei getrennte Gates. Weisen Sie zuerst nach, dass das tatsächliche Material die erforderliche Markierung ohne inakzeptable Beschädigung erzeugen kann; weisen Sie dann nach, dass dasselbe Ergebnis unter realen Bewegungs-, Daten- und Umrüstbedingungen korrekt und wiederholbar bleibt. Abnahmekriterien sollten vereinbart werden, bevor die endgültige Konfiguration freigegeben wird.
Gate 1 · Machbarkeit des Musters
Kann das tatsächliche Material eine akzeptable Markierung erzeugen?
- Materialergebnis: akzeptabler Kontrast oder Oberflächeneffekt auf repräsentativem Produktionsmaterial, einschließlich wichtiger Farb-, Beschichtungs- oder Chargenvarianten.
- Oberflächenintegrität: kein unakzeptables Schmelzen, Verkohlen, Reißen, übermäßiges Abtragen oder funktionale Beschädigung.
- Markierungsqualität: erforderliche Zeichenhöhe, Linienbreite, Codegröße und Kantendefinition sind unter der vorgesehenen Prüfbedingung lesbar.
- Nachgelagerte Haltbarkeit: wo dies offline geprüft werden kann, bleibt die Markierung nach repräsentativem Wickeln, Abrieb, Hitze, Schrumpfen, Installation, Reinigung oder anderer erforderlicher Handhabung akzeptabel.
Gate 2 · Abnahme an der laufenden Linie
Übersteht das freigegebene Ergebnis reale Produktionsbedingungen?
- Position & Intervall: Längsposition, Ausrichtung und Wiederhol-/Meterabstand bleiben innerhalb der Projekttoleranz.
- Geschwindigkeitsfenster: Das Ergebnis bleibt bei minimaler, nominaler und maximaler Produktionsgeschwindigkeit akzeptabel, einschließlich relevanter Beschleunigungs- oder Linienzustandsänderungen.
- Variable Daten: der korrekte Chargen-, Rollen-, Serien-, Datums- oder Meterwert folgt dem aktiven Produktrezept und Auslöser.
- Stopp-/Neustartverhalten: Kontrollierte Pause und kontrollierter Neustart erzeugen keine fehlenden, doppelten oder falsch positionierten Markierungen.
- Lesegerät-Abnahme: Maschinenlesbare Codes bestehen die vereinbarte Scanner- oder Vision-Prüfung unter der vorgesehenen Lesebedingung, wenn ein automatisiertes Lesen erforderlich ist.
- Umrüstung: Das freigegebene Ergebnis kann innerhalb des erforderlichen Durchmesser-, SKU- oder Vorrichtungsbereichs ohne unkontrollierte manuelle Anpassung reproduziert werden.
Für eine Machbarkeitsprüfung senden Sie repräsentative Muster, Material-/Oberflächeninformationen, Produktdurchmesser oder Größenbereich, Markierungsvorlage oder Datenformat, Zielposition, Geschwindigkeitsbereich der Linie oder Zykluszeitziel, ein kurzes Video/Layout der Linie, Sensor-/SPS-Details und die Abnahmeprüfungen, die für Ihren Produktionsprozess wichtig sind.
Endgültige Maschinenkonfiguration
Wie bestimmen Testergebnisse die endgültige Maschinenkonfiguration?
Die endgültige Maschine sollte eine Antwort auf das nachgewiesene Prozessfenster und das Linienverhalten sein. Das Testergebnis bestimmt mehr als die Laserleistung: Es kann die Quelle, Optik, Bewegungssteuerung, Fokusstrategie, Vorrichtungen, Datenschnittstellen, Verifikation sowie Anforderungen an Sicherheit/Absaugung verändern.
| Testergebnis / Beobachtung | Betroffene Konfigurationsentscheidung | Was vor der Freigabe bestätigt werden sollte |
|---|---|---|
| Nur eine Laserroute erzeugt den erforderlichen Oberflächeneffekt ohne unakzeptable Schäden | Laserquelle / Wellenlängenroute und Prozessfenster | Ergebnis für alle repräsentativen Materialien, Farben, Beschichtungen und erforderlichen Produktionsgeschwindigkeiten. |
| Statische Proben bestehen, aber die Markierung verschlechtert sich bei der erforderlichen Liniengeschwindigkeit | Prozessfenster, nutzbare Quellenleistung, Scanstrategie, Markierungsgröße oder Linienanforderung | Minimal-/Nenn-/Maximalgeschwindigkeitstest mit dem endgültigen Codeinhalt und optischen Aufbau. |
| Markierungsposition oder Wiederholungsintervall driftet mit der Geschwindigkeit | Encoder, Trigger, Liniensynchronisation und Steuerungslogik | Gemessene Position/Abstand über den realen Geschwindigkeitsbereich und während Geschwindigkeitsänderungen. |
| Durchmesser- oder Z-Schwankung verschiebt die Oberfläche aus dem nutzbaren Fokusbereich | Z-Verstellung, Höhenerfassung, dynamische Fokus-/3D-Strategie oder kontrollierte Produktpräsentation | Vollständiger Höhen-/Durchmesserbereich und Umrüstmethode; Bildverarbeitung nur, wo auch XY-/Orientierungskorrektur erforderlich ist. |
| Produkt dreht sich, wandert oder kann keine stabile Markierungsposition halten | Führungen, Vorrichtungen, Auflage, Spannungskontrolle oder kontrollierte Rotation | Mechanische Wiederholgenauigkeit an der realen Markierungsstation, bevor auf Softwarekompensation vertraut wird. |
| Umfangs- oder indexierte Winkelmarkierung ist erforderlich | Drehachse oder andere gesteuerte Rotationsarchitektur | Durchmesserbereich, Rundlauf, Rotationsgenauigkeit, Naht-/Merkmalsreferenz und Auswirkungen auf die Taktzeit. |
| Kleiner Text oder 2D-Code kann nicht zuverlässig aufgelöst werden | Objektiv-/Sichtfeldauswahl, Spot-/Fokusstrategie, Codegröße und eventuell der Markierungsweg | Endgültige Sichtfeldgröße, Arbeitsabstand, Modulgröße und Leserakzeptanz bei der Produktionsgeometrie. |
| Datenänderungen pro Rolle, Charge, Seriennummer oder vorgelagertem System | SPS, MES/Datenbank, Rezeptur und Kommunikationsschnittstelle | Datenquelle, Handshake, Fehlerzustand, Berechtigungen, Neustart- und Umrüstlogik. |
| Automatische Verifizierung ist erforderlich, um unlesbare oder falsche Codes zu erkennen | Leser-/Vision-Hardware plus Ausschleus-, Alarm- oder Linienstopp-Logik | Akzeptanzregel, Kamera-/Leserposition, Zykluszeit und Reaktion auf eine fehlgeschlagene Lesung. |
| Prozess erzeugt Rauch, Dämpfe oder Rückstände, die kontrolliert werden müssen | Absaugung oder Belüftung entsprechend dem tatsächlichen Material und Prozess | Repräsentatives Produktionsmaterial, Gehäuse/Layout, Wartungszugang und Anforderungen an die Standortsicherheit. |
| Viele Durchmesser oder SKUs müssen häufig gewechselt werden | Rezeptsteuerung, Z-/Vorrichtungsanpassung, Schnellwechsel-Hardware und Bediener-Workflow | Umrüstzeit, Anforderungen an die Fehlervermeidung und ob Einstellungen ohne Trial-and-Error-Anpassung reproduziert werden können. |
Die Maschine kann erst spezifiziert werden, wenn das Bemusterungsergebnis und die Produktionsbedingungen übereinstimmen. Eine Konfiguration, die ein gutes stationäres Muster erzeugt, ist noch keine Produktionslösung, wenn Linientempo, Positionierung, Datenübergabe, Neustartverhalten oder nachgelagerte Haltbarkeit ungeprüft bleiben.
Sobald das Testfenster definiert ist, vergleichen Sie die erforderliche Quelle, das Markierfeld, die Z-/Fokusmethode, die Online-Synchronisierung, Rotations-/Vorrichtungsanforderungen und Integrationsoptionen mit den verfügbaren Laserbeschriftungsmaschine Konfigurationen.
FAQ
Fragen zur Lasermarkierung von Draht, Kabel und Schlauch
Kann Draht markiert werden, während er sich bewegt?
Ja, wenn der Markierungsprozess mit der Produktionslinie synchronisiert ist und der erforderliche Code innerhalb des verfügbaren Geschwindigkeits- und Markierungsfensters abgeschlossen werden kann. Die minimale, nominale und maximale Geschwindigkeit sollten getestet werden, anstatt anzunehmen, dass ein stationäres Ergebnis direkt auf die Produktion übertragbar ist.
Brauchen Wärmeschrumpfschläuche einen separaten Test?
Normalerweise ja. Testen Sie die tatsächliche Formulierung des Schrumpfschlauchs und den Schrumpfzustand in der Produktion, da sich Kontrast, Geometrie und Lesbarkeit nach dem Schrumpfen und der Installation ändern können.
Brauche ich eine Drehachse für Rohre?
Nur wenn die Aufgabe eine kontrollierte Drehung, Umfangsabdeckung oder indexierte Winkelpositionen erfordert. Die gerade Längsmarkierung auf einem festen oder sich bewegenden Rohr kann einen anderen Handhabungsansatz verwenden.
Warum kann dasselbe Kabelmaterial unterschiedlich markiert werden?
Der Name des Basispolymers ist nur ein Teil des Prozesses. Pigmente, Füllstoffe, Additive, Beschichtungen, Formulierung des Lieferanten, Oberflächenbeschaffenheit und Produktionsgeschwindigkeit können alle das Ergebnis in ein anderes Prozessfenster verschieben, daher sind repräsentative Muster wichtig.
Kann eine Vision-Kamera Höhenabweichungen des Rohrs kompensieren?
Vision wird hauptsächlich eingesetzt, um Merkmale zu lokalisieren und die XY-Position oder -Ausrichtung zu korrigieren. Wenn sich die Rohroberfläche in Z deutlich bewegt, benötigt das System außerdem eine geeignete Fokus- oder Höhenkontrollstrategie für diesen Bereich.
Was sollte ich für ein Angebot oder einen Machbarkeitstest senden?
Senden Sie repräsentative Muster, Angaben zu Material/Oberfläche, Durchmesser- oder Größenbereich, Markierungsinhalt und -abmessungen, Zielposition, Produktionsgeschwindigkeit oder Zykluszeit, Linienvideo/-layout, Daten-/SPS-Anforderungen und die Abnahmetests, die die fertige Markierung bestehen muss.
Nächster Schritt
Verwandeln Sie die Markierungsanforderung in eine prüfbare Linien-Spezifikation
Geben Sie das Werkstück, Material/Oberfläche, die Zielmarkierung, Geometrie, Produktionsgeschwindigkeit und Abnahmekriterien an. Zhuorui kann diese Angaben nutzen, um einen Mustertest zu definieren, das Produktionsfenster zu verifizieren und anschließend die für das Projekt erforderliche Laser-, Optik-, Positionierungs-, Bewegungssteuerungs- und Integrationskonfiguration zu bestimmen.