
Branchenanwendung
Laserbeschriftungsanwendungen für Energie & Batterien
Planen Sie die Laserbeschriftung für Batteriezellen, Module, Packs, Solarkomponenten und Energieverbinder, wobei Rückverfolgbarkeit, Codelesbarkeit, Oberflächenbeschaffenheit und Handhabung in der Produktion das Endergebnis beeinflussen.
Angebot anfordern OEM- & Custom-Anfrage- Identifikation von Zellen, Modulen und Packs
- Kennzeichnung von Solar- und Energiekomponenten
- Rückverfolgbarkeit und Planung der Online-Kennzeichnung
Produkt-/Werkstückumfang
Welche Energie- und Batterieprodukte benötigen eine Laserbeschriftung?
Beginnen Sie mit dem tatsächlichen Werkstück, nicht mit dem Branchennamen. Batterie- und Energieprojekte können Teile auf Zellebene, Modul- und Pack-Komponenten, Solartechnik oder Stromverbindungen umfassen, und jede Gruppe bringt unterschiedliche Materialien, Markierungsbereiche und Handhabung in der Produktion mit sich.
Lithium-Batteriezellen und Zellteile
Zellbecher, Zellgehäuse, Fahnen, Isolierfolien und kompakte Kennzeichnungsbereiche, bei denen Codegröße, Oberflächenbeschaffenheit, geschützte Bereiche und Wärmeempfindlichkeit an realen Teilen geprüft werden müssen.
Lithiumbatterie-Kennzeichnung ansehenBatteriemodule und -packs
Modulgehäuse, Pack-Abdeckungen, Wannen, Etiketten und Seriencode-Bereiche, in denen die Kennzeichnung möglicherweise mit Montage-, Inspektions- und Produktionsaufzeichnungen auf Pack-Ebene verknüpft bleiben muss.
Modul- und Pack-Kennzeichnung ansehenSolar- und Energiekomponenten
Solarrahmen, Anschlussdosen, Typenschilder und zugehörige Gehäuse von Energiekomponenten, bei denen Materialbeschaffenheit, Witterungseinfluss, verfügbare Kennzeichnungsfläche und lesbare Identifikation die Abnahme beeinflussen.
Kennzeichnung von Solarkomponenten ansehenStromschienen, Klemmen und Energie-Steckverbinder
Hochspannungssteckverbinder, Kupferstromschienen, Klemmen, Steckverbinder-Schalen und Kunststoffgehäuse, bei denen eine Baugruppe reflektierende Metalle, Beschichtungen und Polymere kombinieren kann.
Kennzeichnung von Energie-Steckverbindern ansehen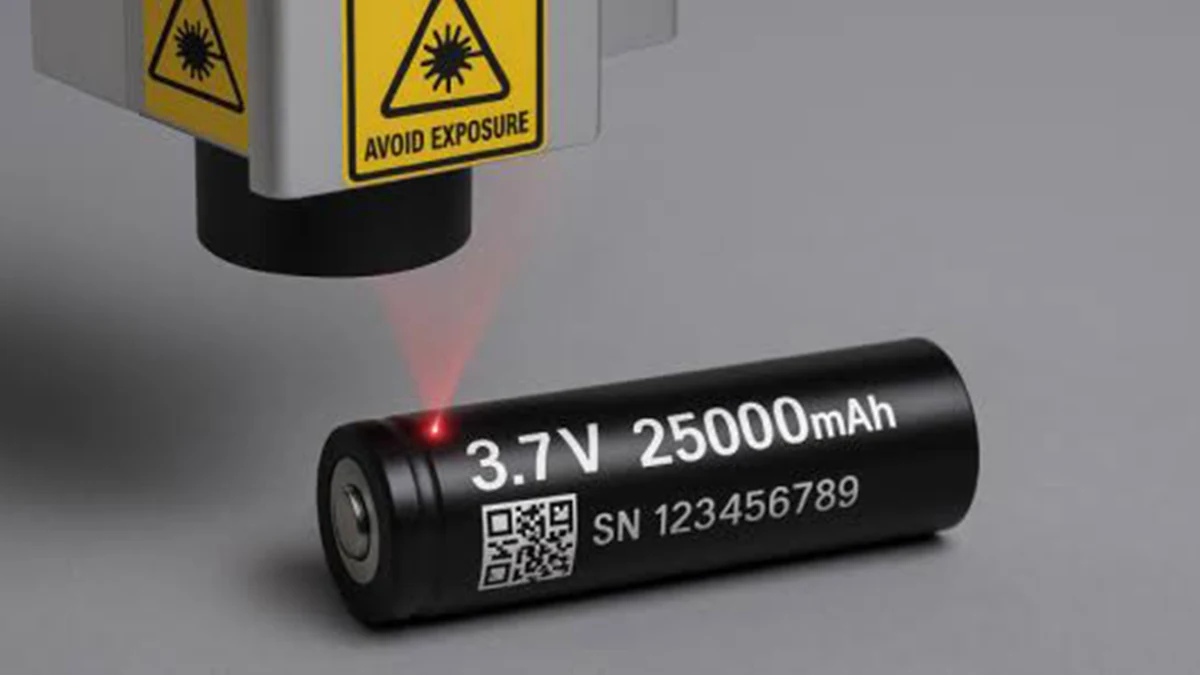
Markierte Batterieidentifikation
Eine Batteriekennzeichnung kann menschenlesbare Spezifikationen, eine Seriennummer und einen maschinenlesbaren Code in einem begrenzten Markierungsbereich kombinieren, daher sollten Inhalt und Lesbarkeit gemeinsam definiert werden.
Warum markieren
Warum werden Energie- und Batteriekomponenten lasermarkiert?
Die Markierungsaufgabe beginnt normalerweise mit der Identifikation oder Produktionssteuerung, nicht mit einem Lasermodell. Definieren Sie, warum die Markierung existiert, bevor Sie entscheiden, was gedruckt werden muss oder welches Verfahren getestet werden sollte.
Teile- und Chargenrückverfolgbarkeit
Seriennummern, Loscodes und maschinenlesbare IDs können Zellen, Module, Packs oder Energiekomponenten mit Fertigungs- und Prüfaufzeichnungen verbunden halten.
Montage- und Produktionssteuerung
Variable Produktionsdaten können den richtigen Arbeitsauftrag, die Prozessphase oder die Komponentenbeziehung identifizieren und spätere Scan- oder Datenprüfungen unterstützen.
Produktidentifikation und Sicherheitsinformationen
Modelldaten, Polarität, Warnhinweise, Spezifikationen und andere sichtbare Informationen müssen möglicherweise nach Montage und normaler Handhabung lesbar bleiben.
Inspektion, Service und Lebenszyklusaufzeichnungen
Eine dauerhafte lesbare ID kann helfen, eine physische Komponente mit Inspektions-, Nacharbeits-, Service- oder anderen Aufzeichnungen zu verbinden, wenn das Projekt diese Rückverfolgbarkeit erfordert.
Was wird markiert
Welche Informationen werden üblicherweise auf Energie- und Batteriekomponenten markiert?
Sobald der Zweck klar ist, legen Sie den tatsächlichen Kennzeichnungsinhalt, das kleinste erforderliche Merkmal und die Art und Weise fest, wie die Informationen gelesen oder verifiziert werden.
| Kennzeichnungsinhalt | Typische Anwendung | Was zu validieren ist |
|---|---|---|
| Seriennummer oder Chargencode | Identifikation von Zelle, Modul, Pack, Rahmen oder Komponente | Zeichengröße, Kontrast, Platzierung, Oberflächeneffekt und Lesbarkeit nach der Handhabung. |
| QR- oder Data-Matrix-Code | Kompakte maschinenlesbare ID, verknüpft mit Produktions-, Inspektions- oder Serviceaufzeichnungen | Codegröße, Moduldefinition, verfügbare Ruhezone, Kontrast und Lesen mit dem vorgesehenen Scanner oder Verifizierer. |
| Sicherheits-, Polaritäts- oder Warnkennzeichnung | Batteriemodul, Pack-Gehäuse, Steckverbinder oder Leistungskomponente | Position, Lesbarkeit und Sichtbarkeit nach späterer Montage. |
| Typenschild oder Spezifikationskennzeichnung | Solarrahmen, Anschlussdosen, Energiegehäuse und Packabdeckungen | Erforderlicher Kontrast, Belichtungsbedingungen und ob die markierte Oberfläche selbst den Prozess tolerieren kann. |
| Arbeitsauftrags- oder variable Produktionsdaten | Produktionsmarkierung, verknüpft mit einem Steuerungs- oder Rückverfolgbarkeitssystem | Datenquelle, korrekte Teilebindung, Auslösezeitpunkt, Scanbestätigung und Nacharbeits- oder Ausschussbehandlung. |
Ergebnisvariablen
Was bestimmt das Ergebnis der Lasermarkierung?
Ein Label aus der Energiebranche wie “Batterie” legt den Laserprozess nicht fest. Das Ergebnis wird durch das tatsächliche Material und die Oberfläche, die erforderliche Markierung, die verfügbare Markierungsfläche, die Werkstückgeometrie und die Art und Weise, wie das Teil durch die Produktion läuft, bestimmt.
- Material- und OberflächenbeschaffenheitIdentifizieren Sie das tatsächliche Substrat, die Legierung oder das Polymer und erfassen Sie dann Eloxierung, Galvanisierung, Lackierung, Beschichtung, Folienaufbau, Farbe, Oberflächenfinish und normale Chargenschwankung.
- Markierungsinhalt und MerkmalsgrößeDefinieren Sie das kleinste Zeichen, die Linienbreite, die Data-Matrix- oder QR-Größe, die Informationsdichte und die verfügbare Markierungsfläche.
- Erforderlicher MarkierungseffektHoher Kontrast, flache Gravur, Änderung oder Entfernung der Beschichtung, sichtbare Identifikation und maschinenlesbare Codierung sind unterschiedliche Prozessziele.
- Geometrie und MarkierungspositionFlache, zylindrische, gekrümmte, vertiefte, höhenvariierende oder montierte Oberflächen verändern die Fokussteuerung, die Vorrichtungsauslegung und den Zugang zum Markierungsbereich.
- Geschützte Oberflächen und WärmeempfindlichkeitDünne Filme, Polymergehäuse, Beschichtungen, Isolierungen und benachbarte Funktionsbereiche können die zulässige Wärmeeinbringung oder den Oberflächenabtrag begrenzen.
- Produktions- und VerifizierungsanforderungTeilepräsentation, Takt, Losgröße, Scanner-Nutzung, variable Daten, PLC/MES-Anbindung und Ausschusslogik können genauso wichtig sein wie die Laserbelichtung selbst.
Häufig in Zellgehäusen, Gehäusen, Rahmen, Platten und Pack-Strukturen. Bestätigen Sie die tatsächliche Oberflächenbeschaffenheit; verwenden Sie Aluminium-Lasermarkierung Anleitung zusammen mit der relevanten Beschichtungsseite, wenn die Oberfläche behandelt wird.
Häufig in Stromschienen, Anschlüssen, Steckerkontakten und anderen leitfähigen Teilen. Prüfen Sie Kupfer-Lasermarkierung auf Reflexions- und Oberflächenreaktionsaspekte und qualifizieren Sie dann die tatsächliche Legierung und Oberflächenbeschaffenheit.
Kann in Zellgehäusen, Strukturteilen, Abdeckungen und Typenschildbereichen vorkommen. Beginnen Sie mit Edelstahl-Lasermarkierung, dann den tatsächlichen Plattierungs- oder Beschichtungszustand in die Musterprüfung einbeziehen.
Steckverbindergehäuse, Isolierungen, Etiketten, Anschlussdosen und Schutzteile können Polymere oder geschichtete Oberflächen verwenden. Prüfen Sie Kunststoffe & Polymere oder die relevante Beschichtungsroute, wie z. B. Lasermarkierung von eloxiertem Aluminium, erst nachdem der tatsächliche Materialaufbau identifiziert wurde.
Bei der Musterprüfung sollten nach Möglichkeit die tatsächliche Materialcharge und Oberflächenbeschaffenheit verwendet werden. Zwei Teile, die durch dasselbe Grundmaterial beschrieben werden, können sich nach Beschichtung, Plattierung, Eloxierung, Oxidation oder Lieferantenwechsel unterschiedlich verhalten.
Zielergebnis
Welches Markierungsergebnis sollte vor der Prüfung definiert werden?
“Dauerhafte Markierung” ist zu weit gefasst, um einen Prozess zu qualifizieren. Ein nützlicher Test beginnt mit sichtbaren Abnahmekriterien, die am realen Werkstück und, wo erforderlich, über den vollständigen Produktionszyklus geprüft werden können.
- Menschenlesbare IdentifikationErforderliche Texte, Symbole oder Warnhinweise bleiben in der vorgesehenen Betrachtungsentfernung und nach normaler Handhabung lesbar.
- Qualität maschinenlesbarer CodesDer tatsächliche QR- oder Data-Matrix-Code kann mit dem vorgesehenen Scanner, der vorgesehenen Beleuchtung und der vorgesehenen Darstellung in der Produktion gelesen werden.
- Erforderlicher Kontrast, erforderliche Tiefe oder erforderliche OberflächenwirkungLegen Sie fest, ob der Prozess sichtbaren Kontrast, eine flache Gravur, eine Beschichtungsmodifikation oder ein anderes spezifisches Oberflächenergebnis erfordert.
- Integrität von Bauteil und OberflächeDie akzeptierte Markierung darf keine nicht akzeptablen Schäden an geschützten Beschichtungen, Folien, Isolierungen, dünnen Querschnitten oder benachbarten Funktionsbereichen verursachen.
- PositionswiederholbarkeitDie Markierung bleibt über wiederholte Belastung, normale Bauteilvariation und reale Vorrichtungs- oder Linienbedingungen hinweg innerhalb des zulässigen Bereichs.
- Erforderliche HaltbarkeitWo die Anwendung es erfordert, definieren Sie vor der Prüfung relevante Handhabung, Abrieb, Reinigung, Hitze, Lösungsmitteleinwirkung oder Außenbewitterung.
- ProduktionswiederholbarkeitDas akzeptierte Aussehen und die akzeptierte Codequalität können über repräsentative Teile hinweg reproduziert werden anstatt nur an einem Demonstrationsmuster.
- Vollzyklus-TaktBeurteilen Sie den vollständigen Zyklus aus Beladen, Positionieren, Daten, Markieren, Verifizieren und Entladen statt nur der Laser-Scan-Zeit.
Geometrie & Handhabung
Wie wirken sich Bauteilgeometrie, Positionierung und Beladung auf den Markierungsprozess aus?
Geometrie und Handhabung sollten zunächst als Prozessrandbedingungen definiert werden. Sie werden erst dann zu Ausrüstungsentscheidungen, wenn die Markierungsroute und die Abnahmekriterien an repräsentativen Bauteilen nachgewiesen sind.
Definieren Sie Markierungsbereich, Bezug, Ausrichtung, Höhentoleranz und Arbeitszugang. Die Frage ist, ob das Bauteil bei normaler Fertigungsstreuung zu einer wiederholbaren Referenz zurückkehren kann.
Erfassen Sie Durchmesser oder Radius, Winkelabdeckung, Höhenunterschied, Vertiefungstiefe und zugänglichen Arbeitsabstand. Diese Messungen zeigen, ob eine feste Fokussierbedingung ausreicht.
Definieren Sie Freiraum, Wiederholbarkeit des Bezugs und die zulässige Oberflächen- oder thermische Veränderung, damit eine visuell gute Markierung nicht auf Kosten eines angrenzenden Funktionsbereichs qualifiziert wird.
Definieren Sie Ausrichtungssteuerung, Positioniermerkmale, Teileabstand, Transfergeschwindigkeit, Umrüstung und Variantenhandhabung. Diese Bedingungen bestimmen die tatsächliche Positionierwiederholgenauigkeit und die Nicht-Laser-Zeit innerhalb des Takts.
Verfeinerung der Vorrichtung, Drehbewegung, Vision-Positionierung, Fokusachsensteuerung oder 3D-Markierung können später relevant werden, sollten jedoch ein gemessenes Geometrie- oder Positionierungsproblem lösen und nicht im Voraus ausgewählt werden.
Laserroute für den Ersttest
Welche Laser-Route sollte zuerst getestet werden?
Wählen Sie den ersten Test anhand des tatsächlichen Substrats, des Oberflächenzustands, des erforderlichen Effekts, der Merkmalsgröße und der Wärmeempfindlichkeit. Der Zweck des ersten Tests besteht darin, den Prozessweg einzugrenzen, nicht die Maschine fertigzustellen, bevor die Muster qualifiziert sind.
| Laserroute | Wann es eine sinnvolle erste Bewertung ist | Was das Muster beweisen muss |
|---|---|---|
| Konventionelle gepulste Faser | Viele Zellgehäuse aus Metall, Pack-Abdeckungen, Rahmen, Platten, Edelstahlteile und ausgewählte Aluminium- oder Kupferkomponenten | Erforderlicher Kontrast oder Tiefe, Oberflächenintegrität, lesbare Merkmalsgröße und ein stabiles Prozessfenster auf der tatsächlichen Oberflächenbeschaffenheit. |
| MOPA-Faser | Aufgaben mit Metall oder beschichtetem Metall, bei denen zusätzliche Flexibilität bei der Pulssteuerung dazu beitragen kann, das akzeptable Prozessfenster zu erweitern oder den Oberflächeneffekt zu kontrollieren | Dass die zusätzliche Pulsflexibilität einen messbaren Akzeptanzvorteil am realen Bauteil erzeugt und nicht nur ein anderes Erscheinungsbild an einem Demonstrationsmuster. |
| UV-Laser | Wärmeempfindliche Kunststoffe, Polymerfolien, kleine Schriftzeichen und ausgewählte beschichtete Oberflächen, bei denen thermische Schäden oder die Kantenqualität problematisch sind | Lesbarer Kontrast oder Merkmalsqualität, während das akzeptierte Polymer, die Beschichtung oder der nahegelegene geschützte Bereich innerhalb der Projektgrenzen bleibt. |
Andere Wellenlängenwege sollten nur dann bewertet werden, wenn das tatsächliche Material, der angestrebte Effekt und die verfügbare Ausrüstung diesen Vergleich rechtfertigen. Wählen Sie einen Laser nicht allein aufgrund der Wörter “Batterie”, “Kupfer” oder “Kunststoff” aus; validieren Sie das tatsächliche Werkstück und die Oberflächenbeschaffenheit.
Fehlerarten
Wo kann die Laserbeschriftung für Energie- und Batterieanwendungen fehlschlagen?
Ein fehlgeschlagenes Muster bedeutet nicht automatisch, dass dem Laser die Leistung fehlt. Trennen Sie das beobachtete Symptom von möglichen Ursachen in Bezug auf Material, Fokus, Parameter, Geometrie, Verifikation und Handhabung, bevor Sie das Maschinenkonzept ändern.
| Beobachtetes Problem | Mögliche Ursachen, die unterschieden werden müssen | Was als Nächstes prüfen |
|---|---|---|
| Code ist sichtbar, aber die Scan-Zuverlässigkeit ist schlecht | Geringer Kontrast, schwache Kantendefinition, Code zu klein, unzureichende Ruhezone, gekrümmte Darstellung, Verunreinigung, Nichtübereinstimmung von Scanner oder Beleuchtung | Testen Sie die endgültige Codegröße mit dem vorgesehenen Lesegerät und der Produktionsdarstellung, nicht nur durch visuelle Prüfung. |
| Kontraständerungen zwischen nominell ähnlichen Teilen | Materialcharge, Oberflächenfinish, Beschichtungsdicke, Oxidation, Reinigungszustand, Fokusvariation oder enge Prozesseinstellungen | Erfassen Sie den Oberflächenzustand und vergleichen Sie repräsentative Teile, während die Prüfmethode konstant gehalten wird. |
| Polymer, Film oder Beschichtung ist beschädigt | Ungeeignete Wellenlänge, übermäßige lokale Energie, Wärmeakkumulation, wiederholte Überlappung, dünne Schichtkonstruktion oder begrenzter Abstand zum Schutzbereich | Reduzieren Sie das Problem auf Materialreaktion versus Parameterfenster, bevor Sie entscheiden, dass mehr Leistung oder schnelleres Markieren erforderlich ist. |
| Kupfer oder ein anderes reflektierendes Metall führt zu einem instabilen Ergebnis | Tatsächliche Legierung und Oberflächenbeschaffenheit, Oxidationszustand, Fokus, Pulsverhalten, Kontamination oder ein zu enges Prozessfenster | Vergleichen Sie kontrollierte Einstellungen am realen Material und bewerten Sie die Wiederholbarkeit, nicht ein einzelnes optisch bestes Muster. |
| Die Markierungsposition driftet bei wiederholter Belastung | Variation des Bauteilbezugs, Wiederholbarkeit der Vorrichtung, Änderung der Ausrichtung, Höhenvariation oder Platzierung durch den Bediener | Messen Sie den Positionierungsfehler getrennt von der Laser-Markierungsqualität und stellen Sie dann fest, ob die Vorrichtung oder die Positionierungsmethode geändert werden muss. |
| Probenqualität ist akzeptabel, aber der Takt wird nicht eingehalten | Logik für Beladen, Positionieren, Datenübertragung, Auslösen, Verifizieren, Entladen oder Nacharbeit statt nur der Laser-Scan-Zeit | Messen Sie den vollständigen Zyklus Schritt für Schritt, bevor Sie die Laserleistung erhöhen oder die Quelle wechseln. |
| Eine korrekte Markierqualität wird mit der falschen Seriennummer oder am falschen Teil erzeugt | Rezeptauswahl, Datenbindung, Teileidentifikation, PLC/MES-Handshake, Scanner-Rückmeldung oder Ausschussbehandlung | Validieren Sie die Daten- und Fehlerabsicherungssequenz als Teil des Produktionsworkflows, nicht als separaten nachträglichen Zusatz. |
Produktionsablauf
Was muss der Workflow für die Produktionskennzeichnung umfassen?
Nachdem der Musterprozess technisch machbar ist, muss der Produktionsworkflow das richtige Teil, die richtige Position, die richtigen Daten und die richtige Abnahmeentscheidung wiederholbar machen. Die Laserbelichtung ist nur ein Schritt in diesem Zyklus.
- Bauteil laden oder bereitstellenBringen Sie die Zelle, das Modul, das Pack-Bauteil, den Steckverbinder oder die Energiekomponente in eine wiederholbare Markierungsposition.
- Identifizieren Sie das Teil oder den ArbeitsauftragBestätigen Sie die korrekte Produktvariante, das Rezept und den Produktionsdatensatz vor dem Markieren.
- Lokalisieren Sie den MarkierungsbereichVerwenden Sie das freigegebene Bezugselement, die Vorrichtung oder die Positionierungsmethode und bestätigen Sie den erforderlichen Arbeitsabstand.
- Rufen Sie Markierungsdaten ab oder generieren Sie diese.Bereiten Sie den korrekten festen und variablen Text, die Seriennummer sowie den QR- oder Data-Matrix-Inhalt vor.
- Wenden Sie den freigegebenen Prozess an.Führen Sie die validierte Laserroute und das Parameterfenster für dieses Material, diese Oberfläche und die Markierungsanforderung aus.
- Markierung lesen oder prüfenNutzen Sie die erforderliche menschliche Prüfung, Scanner-, Verifizierer- oder Bildverarbeitungsprüfung statt nur das Aussehen, wenn maschinelle Lesbarkeit wichtig ist.
- Datenbindung bestätigenWo Rückverfolgbarkeit erforderlich ist, bestätigen Sie, dass die physische Markierung mit dem vorgesehenen Datensatz oder Produktionsvorgang übereinstimmt.
- Annehmen, Ablehnen oder NacharbeitenDefinieren Sie, was geschieht, wenn Codequalität, Position, Daten oder Oberflächenbeschaffenheit die freigegebenen Kriterien nicht erfüllen.
- Entladen und Zyklus erfassenSchließen Sie den Teiletransfer ab und erfassen Sie die für Wiederholbarkeit, Takt oder Rückverfolgbarkeit erforderlichen Informationen.
Wenn das Projekt Scanner-Rückmeldung, SPS-Signale oder MES-Datenaustausch erfordert, überprüfen Sie den Workflow für Rückverfolgbarkeit und Datenintegration, nachdem die Kennzeichnungs- und Abnahmeanforderungen definiert wurden.

Musterqualifizierung
Wie sollten repräsentative Energie- und Batterieproben qualifiziert werden?
Die Qualifizierung sollte mehr belegen als “der Laser kann eine Markierung anbringen”. Sie sollte zeigen, dass der ausgewählte Prozess das definierte Ergebnis an repräsentativen Teilen erzielen kann und mit der vorgesehenen Prüf- und Handhabungsmethode wiederholt werden kann.
- Repräsentative Teile verwendenTesten Sie wann immer möglich das tatsächliche Material, die Beschichtung, die Oberflächenbeschaffenheit, die Geometrie und die normale Produktionsvariation.
- Echten Markierungsinhalt verwendenTesten Sie den tatsächlich kleinsten Text, die Codedichte, die Linienbreite und den Markierungsbereich, anstatt nur ein großes Logo oder ein einfaches Demonstrationsmuster.
- Eine kontrollierte Prozessmatrix erstellenÄndern Sie die erforderlichen Laservariablen, während Probenzustand, Fokus, Vorrichtung und Prüfmethode kontrolliert bleiben.
- Markierung und geschützte Bereiche prüfenBeurteilen Sie Kontrast, Tiefe oder Oberflächeneffekt zusammen mit jeder Beschichtung, Isolierung oder benachbarten funktionalen Fläche, die akzeptabel bleiben muss.
- Maschinenlesbare Codes verifizierenVerwenden Sie den vorgesehenen Scanner, Verifizierer oder die Produktionslesemethode, wenn die Codequalität Teil der Abnahme ist.
- Erforderliche Expositionsprüfungen durchführenWenn das Projekt Abrieb, Reinigung, Hitze, Lösungsmittel oder Außenbewitterung erfordert, führen Sie die entsprechende Prüfung durch, bevor Sie die Dauerhaftigkeit freigeben.
- Über mehrere Teile wiederholenBestätigen Sie, dass das akzeptierte Ergebnis über repräsentative Teile hinweg reproduziert werden kann, statt sich auf ein einziges bestes Muster zu verlassen.
- Den vollständigen Produktionszyklus testenMessen Sie Beladung, Positionierung, Datenhandhabung, Markierung, Verifizierung, Ausschusslogik und Entladung, wenn Taktzeit oder Automatisierung wichtig ist.
- Das akzeptierte Prozessfenster dokumentierenHalten Sie die freigegebenen Einstellungen, den Teilezustand, die Prüfmethode, Fehler und Grenzen fest, damit die endgültige Maschinenkonfiguration auf Nachweisen basiert.
Endgültige Maschinenkonfiguration
Wie bestimmen Stichprobentestergebnisse die endgültige Maschinenkonfiguration?
Die Maschine sollte anhand des qualifizierten Prozesses und der gemessenen Produktionsbeschränkungen konfiguriert werden. Nutzen Sie das Testergebnis, um die Laserquelle, Optik, Positionierung, Handhabung, Verifikation und Integration zu begründen, anstatt diese Merkmale allein aufgrund des Branchennamens auszuwählen.
| Qualifiziertes Test- oder Produktionsergebnis | Was es bedeutet | Zu bewertende Konfigurationsentscheidung |
|---|---|---|
| Konventionelle Faser erfüllt die geforderte Markierungsqualität mit einem reproduzierbaren Prozessfenster | Die grundlegende Faserroute ist technisch für das getestete Bauteil geeignet | Legen Sie die geeignete Faserlasermarkierung Quelle und den Leistungsbereich anhand des tatsächlichen Probenergebnisses fest, anstatt unnötige Prozesskomplexität hinzuzufügen. |
| MOPA-Faser bietet ein messbar besseres akzeptables Fenster für das konkrete Metall oder die konkrete Beschichtung | Zusätzliche Flexibilität bei der Pulssteuerung hat praktischen Nutzen für dieses Werkstück | Legen Sie eine MOPA-Faserkonfiguration nur dann fest, wenn dieser Vorteil reproduzierbar und für die Abnahmekriterien relevant ist. |
| UV ist der Weg, der die Abnahmekriterien für Polymer, Folie oder Beschichtung erfüllt | Die wärmeempfindliche oder feinstrukturierte Aufgabe profitiert von dem getesteten UV-Prozess | Legen Sie die geeignete UV-Laserbeschriftung Konfiguration rund um die validierte Markierungsgröße, das Feld und den Arbeitsabstand. |
| Kleine Zeichen oder Codezellen müssen in ein definiertes Markierungsfeld passen | Merkmalsgröße und Feldgröße müssen miteinander abgestimmt werden | Legen Sie die Feldlinse, Optik, das Markierungsfeld und den Arbeitsabstand anhand der qualifizierten Merkmalsgröße und des nutzbaren Felds fest und nicht allein anhand der Feldgröße. |
| Die qualifizierte Werkstückhüllkurve oder der Beladepfad überschreitet eine kompakte Arbeitsstation | Teilegröße und physischer Zugang werden zu Randbedingungen für das Maschinenlayout | Legen Sie die nutzbare Tischfläche, die Gehäuseöffnung, den Z-Verfahrweg, den Arbeitsfreiraum und die Beladerichtung anhand der tatsächlichen Werkstückhüllkurve fest; bewerten Sie eine Konfiguration mit größerem Verfahrweg oder offenem Werkstück nur dann, wenn die gemessenen Abmessungen dies erfordern. |
| Höhenvariation oder gekrümmte Geometrie kann nicht in einer stabilen Fokusbedingung bleiben | Eine feste Fokusebene reicht für den freigegebenen Markierungsbereich nicht aus | Fokusachsensteuerung bewerten, 3D-Markierung gekrümmter Oberflächen oder Rotationsbewegung entsprechend der tatsächlichen Geometrie und der erforderlichen Abdeckung. |
| Eine Positionierung ausschließlich über die Vorrichtung kann die erforderliche Markierungsposition bei wiederholter Belastung nicht einhalten | Die Positionierungsmethode, nicht die Lasermarkierung selbst, ist der limitierende Faktor | Vorrichtung optimieren oder bewerten Vision-Positionierung wenn der gemessene Positionsfehler dies rechtfertigt. |
| Ein Förderband oder ein kontinuierlich bewegtes Teil muss innerhalb eines definierten Zeitfensters markiert werden | Die Bewegungssynchronisation wird Teil der Prozessanforderung | Bewerten Sie eine On-the-Fly-Laserbeschriftungsmaschine und den Online-Markierungsworkflow nachdem Trigger-, Geschwindigkeits- und Markierungsfensteranforderungen gemessen wurden. |
| Die Laserqualität ist akzeptabel, aber manuelles Laden, Verifizieren oder Entladen verfehlt den Takt | Der Produktionsengpass liegt außerhalb der Laserbelichtung | Bewerten Sie Mehrstationen-Handling, Vorrichtungen oder automatische Markierung anhand der gemessenen Taktzeitaufschlüsselung, statt standardmäßig die Laserleistung zu erhöhen. |
| Jedes markierte Bauteil muss mit Seriendaten, Scanbestätigung oder MES-Datensätzen verknüpft sein | Der Markierkopf muss in einem geschlossenen Informationskreislauf arbeiten | Fügen Sie den erforderlichen Umfang für die Integration von Scanner-, SPS- und Rückverfolgbarkeitsdaten hinzu, einschließlich definiertem Ausschuss- oder Nacharbeitsverhalten. |
| Der abgenommene Prozess erzeugt Dämpfe, Partikel oder Rückstände, die kontrolliert werden müssen | Prozessnebenprodukte beeinflussen die Arbeitsplatzgestaltung und die Wartung | Beziehen Sie die erforderliche Absaugung, Einhausung und Arbeitsplatzüberprüfung als Teil der endgültigen Systemkonfiguration ein. |
Ein Angebot ist am nützlichsten, wenn diese Verknüpfungen geklärt sind: tatsächliches Material und Oberfläche → Zielmarkierung → Geometrie und Beschickung → Laser für den ersten Test → qualifiziertes Abnahmeergebnis → Produktionszyklus → endgültige Maschinenkonfiguration.
FAQ
Häufige Fragen zur Laserbeschriftung von Energiespeichern und Batterien
Kann ein Laser jedes Material in einem Batteriepack markieren?
Nicht unbedingt. Ein Batteriepack kann Aluminium, Kupfer, Edelstahl, plattierte oder beschichtete Oberflächen, Polymere und Etiketten kombinieren. Dieselbe Laserroute erzielt möglicherweise nicht bei jedem Material und Finish den erforderlichen Kontrast, die erforderliche Oberflächenintegrität oder Codequalität.
Wie sollte die Qualität maschinenlesbarer Codes abgenommen werden?
Verwenden Sie den vorgesehenen Produktionsscanner, Verifizierer oder die vorgesehene Prüfmethode bei der endgültigen Codegröße und Werkstückpräsentation. Das visuelle Erscheinungsbild allein reicht nicht aus, wenn ein QR- oder Data-Matrix-Code Teil der Anforderung ist.
Was sollte ich vorbereiten, bevor ich einen Mustertest oder ein Angebot anfrage?
Bereiten Sie Produktfotos oder Zeichnungen, genaue Material- und Oberflächeninformationen, Markierungsinhalt und -größe, Zielergebnis, Musterteile, Werkstückabmessungen, erwartete Produktionsrate, Beschickungsmethode, Scanner- oder MES-Anforderungen sowie etwaige geschützte Bereiche oder Haltbarkeitsbedingungen vor.
Nächste Schritte
Verwandeln Sie Ihre Energie- oder Batterie-Markierungsaufgabe in eine testbare Anforderung
Senden Sie nach Möglichkeit das tatsächliche Bauteil, den Material- und Oberflächenzustand, den Markierungsinhalt, das Zielergebnis, die Geometrie, die Produktionsrate und Muster. Zhuorui Laser kann das Mustertest-Ergebnis nutzen, um die Laserroute einzugrenzen und die erforderliche Optik, Positionierung, Verifizierung, Handhabung und den Integrationsumfang zu definieren.
Zur Überprüfung vorbereiten: Komponententyp · Material und Beschichtung · Produktfotos oder Zeichnungen · Markierungsinhalt und -größe · Zielergebnis · Code-Lesemethode · Geometrie und Beschickung · Produktionsrate · Linien- oder Datenanforderungen · Musteranzahl.