
Materialorientierte Kompatibilität
Lasermarkierung elektronischer Substrate
Viele elektronische Substrate können mit Laser markiert werden, darunter ausgewählte Siliziumoberflächen, technische Keramiken, Lötstoppmasken und Saphir- oder Displayglasoberflächen. Der realisierbare Prozess hängt von der freiliegenden Schicht, Beschichtung oder Oberflächenveredelung, der Zielmarkierung, der Bauteilgeometrie und der Menge an Wärme oder Materialabtrag ab, die das Bauteil tolerieren kann.
Beginnen Sie mit vier Fragen
- Welche Schicht muss sich ändern: Silizium, Keramik, Maske/Tinte, Saphir oder Glas?
- Ist die Oberfläche unbeschichtet, beschichtet, bedruckt, metallisiert, poliert oder texturiert?
- Ist das Ziel Kontrast, Ablation, Mattierung, Mikrotextur oder Codelesbarkeit?
- Was ist die kleinste Struktur und die akzeptable Wärme-, Trübungs- oder Bruchgrenze?
Materialfamilien
“Elektronisches Substrat” beschreibt eine Aufgabe, nicht eine einzige Laserreaktion
Behandeln Sie die fertige Oberfläche als Schichtstapel. Ein polierter Wafer, eine gebrannte Keramik, eine weiße Lötstoppmaske und eine Deckglasbeschichtung können alle als elektronisches Substrat bezeichnet werden, obwohl sie Energie unterschiedlich absorbieren, Wärme unterschiedlich verteilen und Markierungen unterschiedlich aufnehmen.
Siliziumwafer und Bauelemente
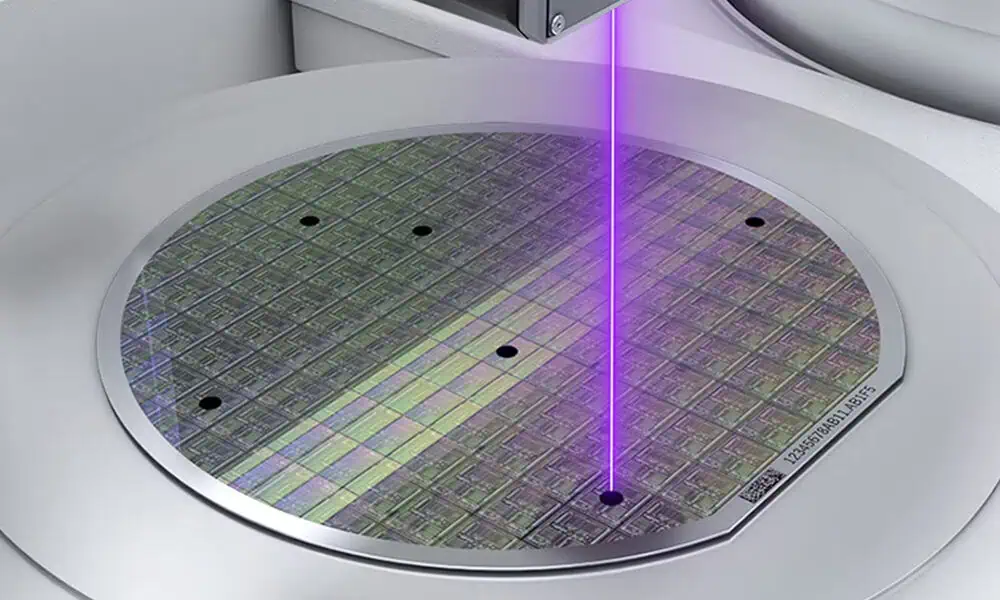
Poliertes, oxidiertes, abgeschiedenes oder strukturiertes Silizium kann über Oberflächenfilme statt über das Siliziumvolumen reagieren. Kontrollieren Sie Kontamination, Randausschluss, Waferwölbung, Rückseitenauflage und die zulässige wärmebeeinflusste Zone.
Siliziumwafer-Leitfaden ansehen →Keramiksubstrate
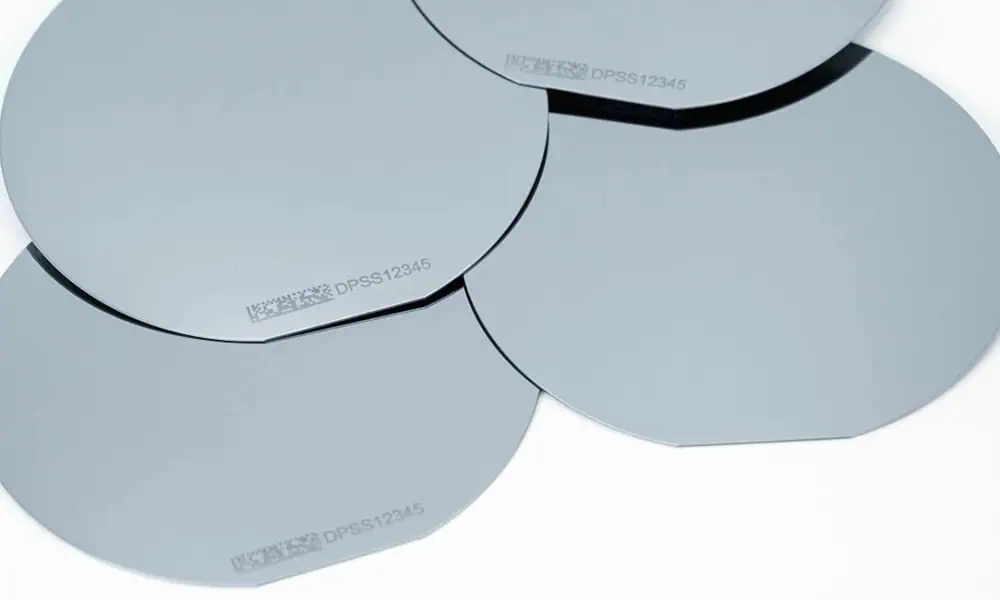
Aluminiumoxid, Aluminiumnitrid und andere technische Keramiken unterscheiden sich hinsichtlich Porosität, Glasur, Metallisierung, Wärmeleitfähigkeit und Oberflächenrauheit. Prüfen Sie Absplitterungen, Kantenausbrüche, Haftung der Leiterbahnen und Reinigung nach der Markierung.
Keramiksubstrat-Leitfaden ansehen →Lötstoppmaske und Beschichtungen
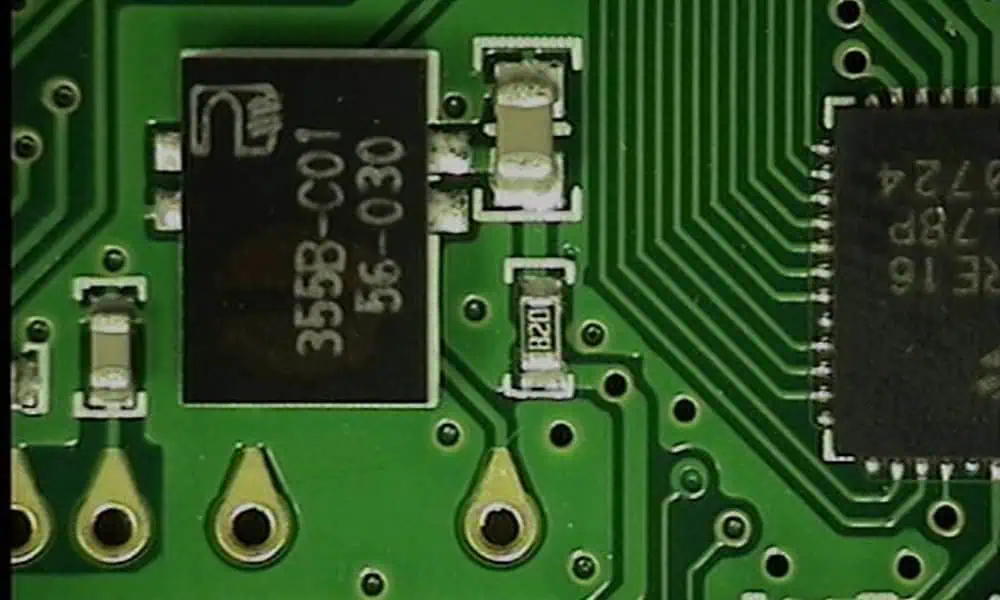
Farbe der Maske, Harzchemie, Tinte, Bestückungsdruck, freiliegendes Kupfer, Aushärtungszustand und Leiterplattenoberfläche bestimmen, ob der Laser Kontrast erzeugt, eine Schicht entfernt oder die Leiterplatte beschädigt. Identifizieren Sie den vollständigen PCB-Schichtaufbau.
Lötstoppmasken-Leitfaden ansehen →Saphir- und Anzeigeglas
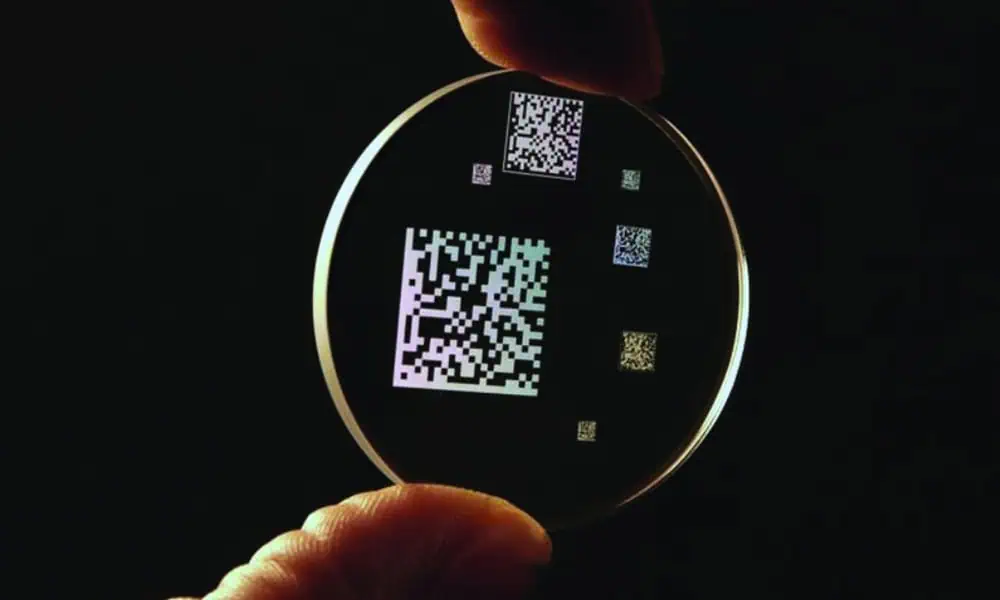
Transparente, polierte oder beschichtete Oberflächen reagieren empfindlich auf Fokus, Spannung, Trübung und Mikrorisse. Abdeckglas, Saphirfenster und Display-Stacks erfordern im Test finale Geometrie, optischen Zustand und kosmetische Grenzwerte.
Leitfaden für Saphir & Anzeigeglas ansehen →Verhaltenskarte
Die Schicht, den Energieströmungsweg und das sichtbare Ergebnis erfassen
Bevor Sie die Maschinenleistung vergleichen, erfassen Sie die Schicht, die den Strahl absorbiert, und die Schicht, die unverändert bleiben muss. Dadurch wird verhindert, dass ein gut aussehendes Teststück Delaminierung, Leiterschäden oder verborgene optische Defekte verdeckt.
| Materialvariable | Typische Prozessfrage | Fehlersignal | Abnahmenachweis |
|---|---|---|---|
| Silizium-Oberflächenfilm | Befindet sich die Markierung auf Oxid, Nitrid, Metall oder freiliegendem Silizium? | Filmablösung, Rückstände, Waferrandschaden oder Kontamination | Mikroskopie, Partikelprüfung, elektrische/funktionale Grenze und Wiederholbarkeit |
| Keramikkörper und Metallisierung | Bleibt die Markierung innerhalb der Keramik oder beeinträchtigt sie gebrannte/leitfähige Schichten? | Abplatzungen, Mikrorisse, Leiterbahnablösung, raue Wiederaufschmelzung | Streiflichtprüfung, Haftungs-/Reinigungsprüfung und Dimensionsgrenze |
| Lötstoppmaske / Bestückungsdruck | Ist das gewünschte Ergebnis Kontrast, selektive Entfernung oder freiliegendes Kupfer? | Maskenunterschneidung, freiliegendes Kupfer außerhalb der Vorlage, Rückstände oder Verfärbung | Leiterbahnbreite, Isolationsgrenze, Kontrast, Reinigbarkeit und Prüfklasse |
| Saphir / Displayglas | Kann die Oberfläche mattiert oder abgetragen werden, ohne dass optische oder strukturelle Schäden entstehen? | Trübungshof, Sternrisse, Kantenbruch oder Beschichtungsdelamination | Kosmetische Zone, Transmissions-/Trübungsprüfung, Mikroskopüberprüfung und Temperaturwechseltest, falls erforderlich |
| Beschichtung, Druck oder Klebstoff | Welche Schicht erzeugt den Kontrast und welche Dämpfe/Rückstände entstehen? | Ungleichmäßiger Abtrag, Geruch, Wiederabscheidung, unbekannte beschränkte Stoffe | Schichtspezifikation/SDB, Erfassungsüberprüfung, Rückstands- und Erscheinungsbildgrenze |
Anwendungskontext
Warum werden elektronische Substrate markiert?
Lasermarkierung wird üblicherweise eingesetzt, wenn eine elektronische Komponente eine dauerhafte Identifizierung, Rückverfolgbarkeit, Inspektionsreferenzen oder eine kontrollierte Oberflächenmodifizierung benötigt, ohne Etiketten oder Tinten hinzuzufügen. Der genaue Grund hängt vom Substrat und davon ab, wo die Markierung im fertigen Bauteil liegt.
Siliziumwafer & Bauelemente
Wafer- und Bauelementoberflächen benötigen möglicherweise Los-, Teile- oder Orientierungsidentifikation, kompakte Codes oder Prozessreferenzmarkierungen. Die Markierung muss innerhalb der zulässigen Rand-, Kontaminations- und thermischen Grenzen des tatsächlichen Wafers oder Bauelementstapels bleiben.
Keramische Schaltungssubstrate
Aluminiumoxid, AlN und verwandte Substrate werden in elektronischen Modulen, Leistungselektronik, Sensoren und Schaltungsträgern eingesetzt. Die Markierung kann die Teileidentifikation, Rückverfolgbarkeit und Montagesteuerung unterstützen, während Risse, Leiterbahnschäden oder Rückstände vermieden werden.
Leiterplattenmasken & -beschichtungen
Lötstopplack, Bestückungsdruck und andere Platinenbeschichtungen können für Platinenidentifikation, Serialisierung, Rückverfolgbarkeitscodes und Prüfreferenzen markiert werden. Der Prozess muss harmlosen Kontrast von unerwünschter Kupferfreilegung oder Maskenunterschneidung unterscheiden.
Saphir & Displayglas
Optische Fenster, Abdeckungen und displaybezogene Teile können eine diskrete Kennzeichnung, Ausrichtungsreferenzen oder kontrollierte kosmetische Markierungen erfordern. Trübung, Mikrorisse, Beschichtungsschäden und Randspannung können wichtiger sein als die sichtbare Markierung allein.
Typischer Markierungsinhalt
Was wird üblicherweise markiert?
Das Layout selbst verändert die Prozessanforderung. Ein großes Logo, eine kleine Seriennummer und ein dichter maschinenlesbarer Code erfordern nicht dieselbe Spotgröße, Scanstrategie oder Inspektionsmethode.
Teile- & Losidentifikation
Teilenummern, Seriennummern, Los- oder Chargenidentifikatoren und andere Fertigungsreferenzen.
Maschinenlesbare Codes
1D- oder 2D-Codes wie Data Matrix- oder QR-ähnliche Identifikation, wenn das Produkt und die Prüfmethode sie erfordern.
Text & Logos
Branding, Bauteilidentifikation, Polaritäts- oder Orientierungsinformationen und anderer lesbarer Text.
Passermarken & Referenzmarken
Ausrichtungs-, Positionierungs- oder Prüfreferenzen, wenn eine kontrollierte Markierung Teil des Fertigungs- oder Qualitätsprozesses ist.
Angestrebtes Markierungsergebnis
Welches Ergebnis benötigen Sie tatsächlich?
“Eine sichtbare Markierung” ist keine vollständige Spezifikation. Entscheiden Sie, ob der Laser die Farbe ändern, eine kontrollierte Schicht entfernen, eine Textur erzeugen oder einen Code erzeugen soll, der lesbar bleibt, ohne die elektrische, optische oder mechanische Funktion zu beeinträchtigen.
Hoher Kontrast, geringer Abtrag
Nützlich, wenn die Identifikation leicht sichtbar sein muss und dabei das Substrat oder die Beschichtung weitgehend intakt bleibt. Validieren Sie Farbkonsistenz, Wärmeeffekte und funktionale Grenzen.
Selektive Schichtentfernung
Wird verwendet, wenn eine Maske, Beschichtung, Tinte oder ein Film in einem kontrollierten Bereich entfernt werden muss. Prüfen Sie Tiefe, Hinterschneidung, Rückstände und ob die darunterliegende Schicht absichtlich freigelegt ist oder geschützt bleiben muss.
Mattierung oder Mikrotextur
Relevant für ausgewählte Glas-, Saphir- oder Keramikoberflächen, bei denen der sichtbare Effekt aus einer kontrollierten Oberflächenmodifikation resultiert. Prüfen Sie Haze-Halo, Rauheit, Rissbildung und Kantenempfindlichkeit.
Lesbare feine Strukturen
Mikrotext und dichte Codes erhöhen die Anforderungen an Spotgröße, Fokusstabilität, Scanstrategie und Inspektion. Definieren Sie das kleinste Merkmal und die Abnahmemethode, bevor Sie Optiken auswählen.
Bauteilgeometrie
Wie verändern Dicke, Größe und Form den Prozess?
Geometrie verändert Fokus, Wärmefluss, Spannung, Auflage und die Bewegung, die erforderlich ist, um den gesamten Markierungsbereich zu erreichen. Dasselbe Material kann eine andere Maschinenkonfiguration erfordern, wenn sich das Teil von einem kleinen flachen Probestück zu einem dünnen Wafer, einem großen Panel oder einer gekrümmten optischen Abdeckung ändert.
| Teilezustand | Was sich ändern kann | Was zu bewerten ist |
|---|---|---|
| Dünne Wafer oder spröde Substrate | Rückseitige Auflage, lokale Erwärmung und Randspannung werden kritischer. | Planheit der Vorrichtung, Wölbung, Randausschluss, thermische Reserve sowie Riss-/Ausbruchprüfung. |
| Dicke oder wärmeverteilende Bauteile | Die für den Zieleffekt benötigte Energie kann sich ändern, weil Wärme die Markierungszone unterschiedlich verlässt. | Reproduzierbarer Kontrast/Abtrag, lokaler Temperatureffekt und ob das Prozessfenster über das Bauteil hinweg stabil ist. |
| Große Panels oder große Markierungsbereiche | Ein einzelnes Scanfeld deckt möglicherweise nicht den gesamten erforderlichen Bereich bei der benötigten Merkmalsgröße ab. | Objektiv-/Feldwahl, XY-Bewegung oder Indexierung, Stitching-Toleranz und Wiederholbarkeit der Vorrichtung. |
| Gekrümmte, gestufte oder höhenveränderliche Oberflächen | Der Fokus kann sich außerhalb der nutzbaren Schärfentiefe bewegen. | Fokustoleranz, Bauteilpräsentation, 3D-Fokus oder gesteuerte Bewegung, sofern durch die tatsächliche Geometrie gerechtfertigt. |
| Markierungen in der Nähe von Kanten oder fragilen Merkmalen | Das Risiko von Rissen, Ausbrüchen, Trübung oder Ablösung der Beschichtung kann zunehmen. | Kantenabstand, lokale Spannung, Auflagemethode, Scanrichtung und Abnahme unter Vergrößerung. |
Erste Screening-Route
Welche Laser-Route sollten Sie zuerst testen?
UV ist oft ein sinnvolles erstes Screening für feine Merkmale mit geringer Wärmeentwicklung auf ausgewählten Beschichtungen, Siliziumfilmen und glasartigen Oberflächen. CO₂, Grün oder Faser/MOPA können bewertet werden, wenn Absorption und der gewünschte Effekt dies unterstützen. Die tatsächliche Wellenlänge, das Pulsverhalten, die Optik, das Feld und die Einhausung müssen an Produktionsmustern bestätigt werden.
- UV: feiner Text, Mikrocodes und ausgewählte wärmearme Beschichtungs- oder Glasversuche.
- CO₂: bedingte Überprüfung für geeignete Beschichtungen, Keramiken oder größere sichtbare Effekte, wenn die Wärme kontrolliert werden kann.
- Grün: projektspezifisches Screening auf transparenten oder reflektierenden Schichtstapeln, wenn die Probenreaktion dies unterstützt.
- Faser/MOPA: ausgewählte metallisierte, leitfähige oder additivunterstützte Schichten; nicht Standard für blankes klares Glas oder jede Keramik.
| Route | Kann geprüft werden auf | Grenze |
|---|---|---|
| UV | Feine Markierungen, Beschichtungskontrast, ausgewählte Glas-/Siliziumschichten | Fokus, Kontamination, Scan-Geschwindigkeit und Beschichtungschemie bestimmen weiterhin das Fenster. |
| CO₂ | Ausgewählte Keramiken oder polymere Masken/Beschichtungen, größere Markierungen | Thermische Ausbreitung, Rückstände und Leiter-/optische Schäden müssen geprüft werden. |
| Grün | Bedingte Versuche mit transparenten/reflektierenden Stapeln | Nur mit echten Probenbelegen verwenden; keine allgemeingültige Glasaussage. |
| Faser/MOPA | Leitfähige, metallisierte oder additivunterstützte Schichten | Die Reaktion von blankem Silizium, Keramik und klarem Glas ist oberflächenabhängig. |
Risiken & Ausfallmodi
Markierungsqualität, Komponentenfunktion und Sicherheit gemeinsam prüfen
Elektronische Substrate können auf Arten ausfallen, die von der Vorderseite der Markierung aus nicht offensichtlich sind. Typische Risiken sind Mikrorisse, Abplatzungen, Ablösen der Beschichtung, Schäden an Kupfer oder Leitern, optischer Schleier, Rückstände und Verunreinigungen. Rauchfahne, Partikel und reflektierte Laserenergie müssen ebenfalls kontrolliert werden. Bewerten Sie die vollständige Maschinensicherheitsstrategie – einschließlich Gehäuse, Verriegelungen, Absaugung und wellenlängengerechter Steuerungen – für die tatsächliche Ausrüstung und den Materialstapel.
- Maskierung, Tinte, Klebstoff, Metallisierung und unbekannte Oberflächenbehandlungen identifizieren; falls verfügbar, Lieferanteninformationen oder SDB anfordern.
- Luftströmung im Gehäuse und Erfassung der Rauchfahne an der tatsächlichen Markierungsstelle überprüfen, nicht nur am Absaugungseinlass.
- Partikel und Wiederabscheidung an Optiken, Vorrichtungen und Produktoberflächen nach wiederholten Zyklen prüfen.
- Legen Sie gemeinsam mit dem Verantwortlichen für Anlagensicherheit Verriegelungen, Not-Aus, Wartungszugang und wellenlängengerechte Schutzmaßnahmen fest.
- Produktionsfreigabe zurückhalten, wenn Rissbildung, Delaminierung, Isolationsverlust, optischer Schleier oder Verunreinigung außerhalb des vereinbarten Grenzwerts liegen.
Musterprüfung
Senden Sie das vollständige Substrat ein und definieren Sie, was “gut” bedeutet
Ein aussagekräftiger Test verwendet Material in Produktionsqualität, den Oberflächenzustand des Fertigteils und messbare Abnahmekriterien. Eine blanke Probe reicht nicht aus, wenn das Produkt eine Maske, einen Leiter, eine optische Beschichtung, einen Klebstoff, eine Krümmung oder eine Reinheitsanforderung aufweist.
| Eingabe | Bereitstellen | Warum es wichtig ist |
|---|---|---|
| Materialidentität | Siliziumqualität/Filmschichtstapel; Aluminiumoxid, AlN oder andere Keramik; Lötstoppmaske/Legende; Saphir- oder Displayglas-Typ | Zusammensetzung und Schichtreaktion können die Quellenrichtung und die Wärmegrenze verändern. |
| Oberflächen-Schichtaufbau | Blank, oxid-/nitrid-/metallisiert, beschichtet, bedruckt, plattiert, poliert, texturiert oder laminiert | Die Außenschicht kann den Strahl absorbieren und Kontrast, Rückstände und Dämpfe bestimmen. |
| Geometrie | Wafer, Panel, Coupon, gewölbte Abdeckung, Dicke, Randausschluss, Halterung und Fokustoleranz | Steuert Fokus, Spannung, Randrisiko und Bewegungs-/Halterungsrichtung. |
| Markierungsanforderung | Logo, Text, 1D-/2D-Code, Seriennummer, Ausrichtungsmarke, kleinste Struktur und Zielposition | Definiert Spotgröße, Scanstrategie und Prüfmethode. |
| Abnahme | Kontrast- oder Ablationsgrenze, Mikroskop-/Visionstauglichkeit, elektrische Isolierung, Trübung/Transmission, Reinigungsfähigkeit und Haltbarkeit | Verhindert die Freigabe einer sichtbaren Markierung, die die Funktion oder das Erscheinungsbild beeinträchtigt. |
| Produktionskontext | Chargenschwankung, erwarteter Zyklus, Stopp-Station oder kontinuierlicher Prozess, Ausschussregel und Dokumentationsgrenze | Zeigt, ob eine Standard-Markierungsstation ausreicht oder ob Bewegung, Vision, Automatisierung oder Integration bewertet werden müssen. |
Endgültige Maschinenkonfiguration
Wie definiert der Mustertest die Maschine, die Sie benötigen?
Ein erfolgreicher Mustertest sollte mehr leisten, als nur den Nachweis, dass eine Markierung möglich ist. Er sollte ein wiederholbares Prozessfenster festlegen und zeigen, welche Maschinenmerkmale für das Produktionsteil tatsächlich erforderlich sind.
| Testergebnis | Konfigurationsentscheidung | Praktische Implikation |
|---|---|---|
| Wellenlänge und Pulsverhalten erzeugen den erforderlichen Effekt mit akzeptabler Wärme- und Schadensmarge | Laserquellenfamilie und erforderlicher Betriebsbereich | Vermeiden Sie es, eine Quelle nur nach der Nennleistung auszuwählen; behalten Sie den Weg bei, der auf dem realen Stapel ein stabiles Qualitätsfenster bietet. |
| Kleinste Struktur, Codedichte und Markierfläche sind bestätigt | Linse, Spotgröße, Markierungsfeld und Arbeitsabstand | Wägen Sie Feldabdeckung gegen Strukturgröße und Fokustoleranz ab, anstatt standardmäßig das größte Feld zu wählen. |
| Das Teil ist dünn, zerbrechlich, gekrümmt, groß oder positionsempfindlich | Spannvorrichtung, Auflage, Rotations-/XY-/3D-Bewegung oder Fokusstrategie, wo erforderlich | Fügen Sie Bewegung oder spezielles Fokussieren nur hinzu, wenn die reale Geometrie mit einem einfacheren Aufbau nicht zuverlässig gehandhabt werden kann. |
| Die Position des Teils oder der Markierung variiert zwischen Zyklen | Vision-, Ausrichtungs- oder Teileanwesenheitsfunktionen, wenn gerechtfertigt | Vision kann helfen, Teile zu identifizieren und zu lokalisieren, aber sie löst nicht von sich aus große Höhenvariationen oder mangelhafte Fixierung. |
| Material erzeugt Rauchfahne, Partikel oder Reflexionsgefahren | Gehäuse, Absaugung, Filtration und Sicherheitssteuerungen | Legen Sie das Sicherheits- und Rauchkontrollkonzept für die tatsächliche Wellenlänge, den Materialstapel, den Zugangsmodus und den Wartungsprozess aus. |
| Erforderlicher Durchsatz und Linieninteraktion sind definiert | Manuelle Station, getaktete Bewegung, Förderband-/Online-Markierung oder projektbasierte Integration | Verwenden Sie die Anforderungen des vollständigen Zyklus – nicht nur die Scangeschwindigkeit –, um zu entscheiden, ob eine Standardstation oder eine übergeordnete Integrationsprüfung erforderlich ist. |
Häufig gestellte Fragen
Häufig gestellte Fragen zu elektronischen Substraten und Beschichtungen
Kann Silizium mit einem Laser markiert werden?
Ausgewählte Siliziumoberflächen können markiert werden, aber der nutzbare Weg hängt von Oxid, Nitrid, Metall, Fotolack, Kontamination, Wafergeometrie und der zulässigen Wärmeeinflusszone ab. Testen Sie den tatsächlichen Schichtstapel.
Welcher Laser ist am besten für Keramiksubstrate geeignet?
Es gibt keine universelle Antwort. UV, CO₂, Grün oder Faser/MOPA können jeweils für unterschiedliche Keramikkörper, Metallisierungen und gewünschte Effekte geprüft werden. Absplitterungen, Mikrorisse und Leiterbahnenhaftung müssen Bestandteil der Abnahme sein.
Kann ein Laser eine Lötstoppmaske markieren, ohne Kupfer freizulegen?
Manchmal, aber Maskenfarbe, Aushärtung, Harz, Dicke und Leiterplattenoberfläche bestimmen das Prozessfenster. Definieren Sie den gewünschten Kontrast oder die selektive Entfernung und prüfen Sie Kupferfreilegung, Isolationsgrenze und Rückstände.
Können Saphir oder Displayglas markiert werden?
Ausgewählte Oberflächen können Mattierung, Ablation oder Beschichtungsänderungen erhalten, aber Haze-Halo, Mikrofrakturen, Kantenschäden und optische Leistung müssen an der endgültigen Glas- oder Saphirgeometrie geprüft werden.
Was sollte ich für einen Test einsenden?
Senden Sie Produktionsmuster mit dem vollständigen Schichtstapel, den Abmessungen, dem Finish, dem Markierungsartwork, der kleinsten Struktur, den Abnahmegrenzen, der Chargenvariation, der Reinigungsmethode und relevanten SDS- oder Beschichtungsinformationen.
Wie wird die endgültige Maschinenkonfiguration nach dem Test ausgewählt?
Verwenden Sie das bewährte Probenfenster, um die Quellenfamilie, Optik und Feldgröße zu definieren, und ergänzen Sie dann nur die Vorrichtungs-, Bewegungs-, Vision-, Einhausungs-, Extraktions- und Integrationsfunktionen, die aufgrund der tatsächlichen Bauteilgeometrie, Positioniertoleranz, Sicherheitsanforderungen und des Produktionszyklus erforderlich sind.
Probenqualifizierung
Lassen Sie das echte Substrat den Laserweg wählen
Teilen Sie das Produktionsteil, den Schichtstapel, das Finish, die Geometrie, das Markierungsartwork und messbare Abnahmekriterien. Nach der Probenvalidierung kann Zhuorui Laser den Quellenweg, die Optik, das Markierfeld, die Vorrichtung, die Einhausung/Absaugung sowie alle erforderlichen Bewegungs- oder Visionsfunktionen bewerten, bevor die endgültige Konfiguration angeboten wird.
Angebot anfordernOEM- & Custom-AnfrageKontakt