
Compatibilité axée sur le matériau
Marquage laser des substrats électroniques
De nombreux substrats électroniques peuvent être marqués au laser, notamment certaines surfaces en silicium, les céramiques techniques, les masques de soudure et les surfaces en saphir ou en verre d'affichage. Le procédé exploitable dépend de la couche exposée, du revêtement ou de la finition, du marquage cible, de la géométrie de la pièce et de la quantité de chaleur ou d'enlèvement de matière que le composant peut tolérer.
Commencez par quatre questions
- Quelle couche doit changer : silicium, céramique, masque/encre, saphir ou verre ?
- La surface est-elle nue, revêtue, imprimée, métallisée, polie ou texturée ?
- L'objectif est-il le contraste, l'ablation, le dépoli, la micro-texture ou la lisibilité du code ?
- Quel est le plus petit élément et la limite acceptable de chaleur, de voile ou de fracture ?
Familles de matériaux
“ Substrat électronique ” décrit un travail, pas une réponse laser unique
Traitez la surface finie comme un empilement. Une plaquette polie, une céramique cuite, un masque de soudure blanc et un revêtement en verre de couverture peuvent tous être appelés substrat électronique tout en absorbant l’énergie, en diffusant la chaleur et en acceptant les marques différemment.
Plaquettes et dispositifs en silicium
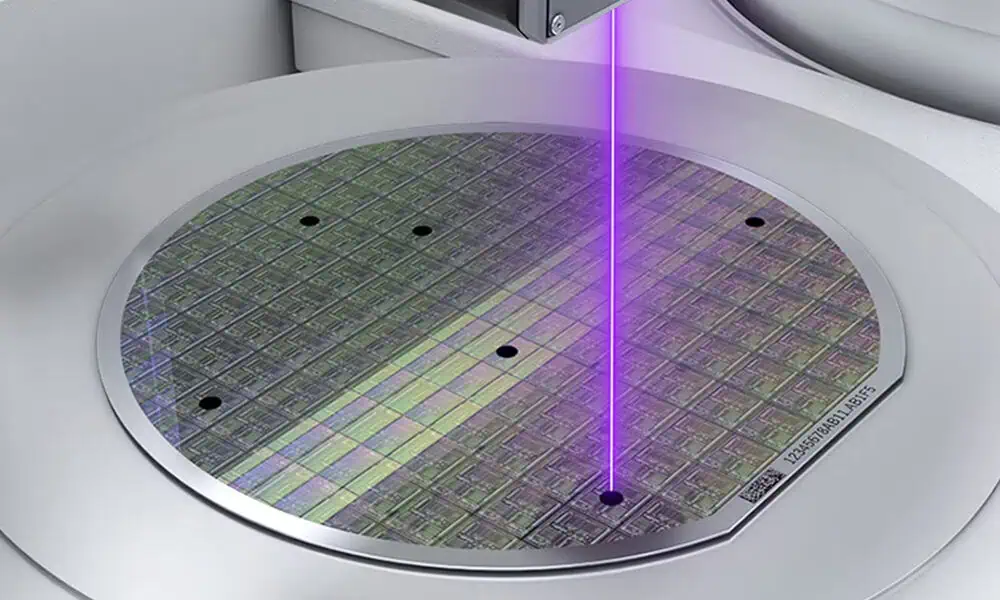
Le silicium poli, oxydé, déposé ou structuré peut réagir via les films de surface plutôt que via le silicium massif. Maîtrisez la contamination, l’exclusion de bord, le bombé de la plaquette, le support arrière et la zone affectée thermiquement autorisée.
Voir le guide des plaquettes de silicium →Substrats céramiques
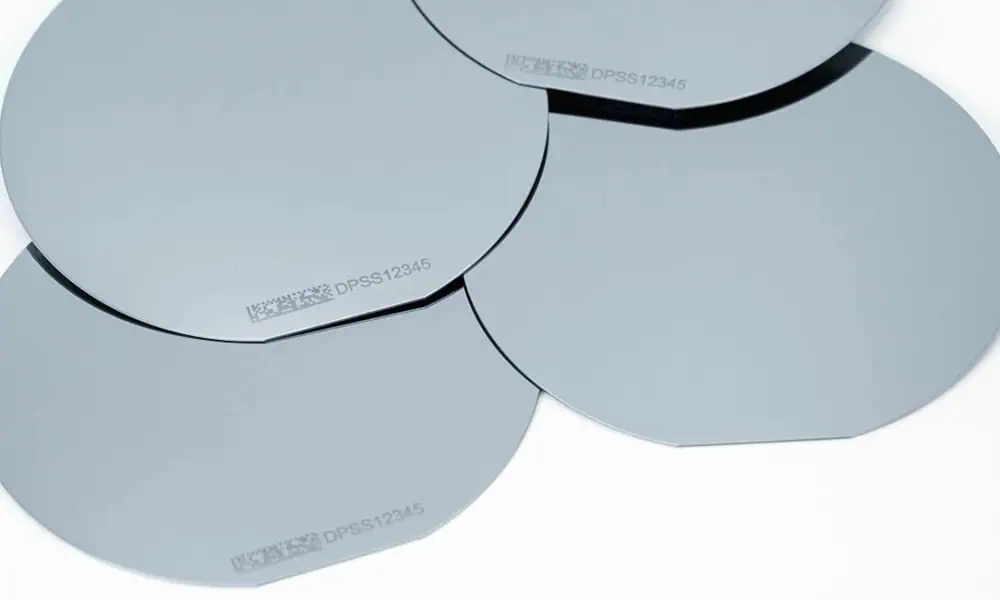
L’alumine, le nitrure d’aluminium et d’autres céramiques techniques diffèrent par leur porosité, leur glaçure, leur métallisation, leur conductivité thermique et leur rugosité de surface. Vérifiez l’écaillage, l’arrachement des bords, l’adhérence des conducteurs et le nettoyage après marquage.
Voir le guide des substrats céramiques →Masque de soudure et revêtements
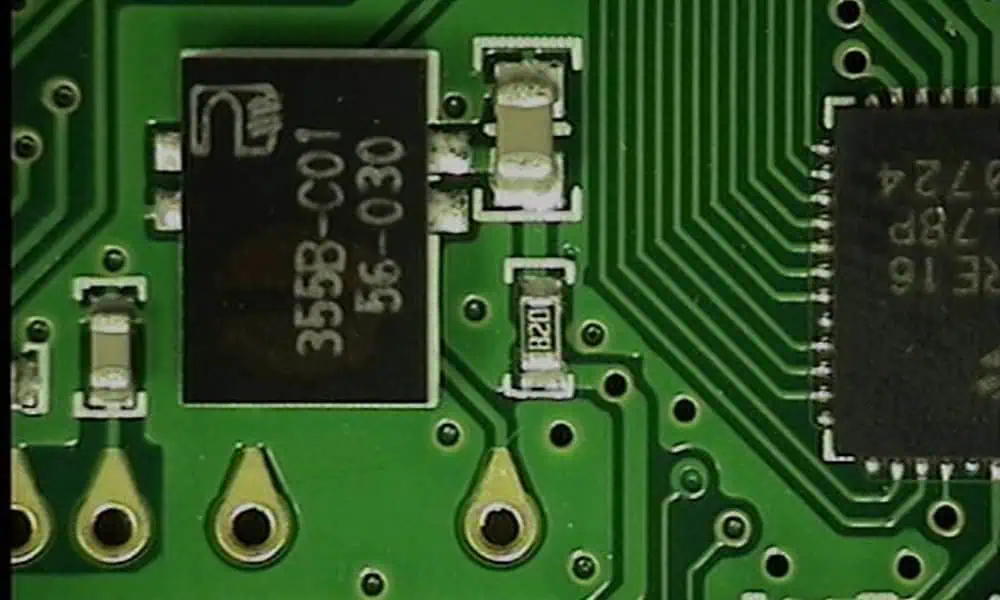
La couleur du masque, la chimie de la résine, l’encre, l’impression de la légende, l’exposition du cuivre, l’état de polymérisation et la finition de la carte déterminent si le laser crée un contraste, retire une couche ou endommage la carte. Identifiez l’empilement complet du PCB.
Voir le guide du masque de soudure →Saphir et verre d’affichage
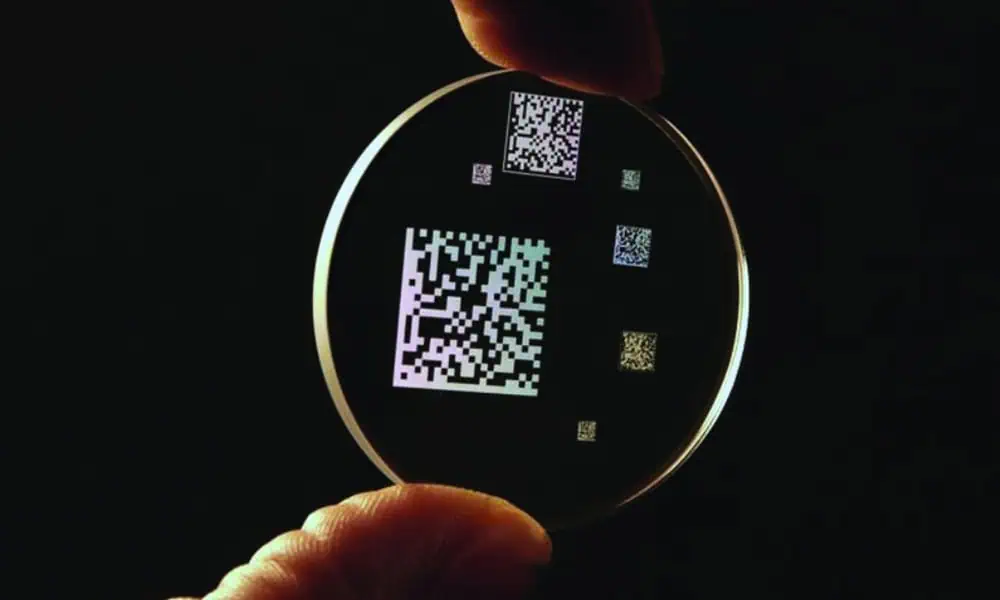
Les surfaces transparentes, polies ou revêtues sont sensibles à la mise au point, aux contraintes, au voile et aux microfractures. Le verre de couverture, les fenêtres en saphir et les empilements d'affichage nécessitent une géométrie finale, un état optique et des limites esthétiques dans le test.
Voir le guide du saphir et du verre d'affichage →Carte des comportements
Cartographier la couche, le trajet de l'énergie et le résultat visible
Avant de comparer la puissance des machines, consignez la couche qui absorbe le faisceau et la couche qui doit rester inchangée. Cela évite qu'un coupon d'apparence correcte masque une délamination, des dommages aux conducteurs ou des défauts optiques cachés.
| Variable de matériau | Question typique sur le procédé | Signal de défaillance | Preuve d'acceptation |
|---|---|---|---|
| Film de surface en silicium | La marque est-elle sur de l'oxyde, du nitrure, du métal ou du silicium exposé ? | Décollement de film, débris, dommages ou contamination du bord de la tranche | Microscopie, contrôle des particules, limite électrique/fonctionnelle et répétabilité |
| Corps céramique et métallisation | La marque restera-t-elle à l'intérieur de la céramique ou affectera-t-elle les couches frittées/conductrices ? | Éclats, microfissures, décollement de conducteur, refonte rugueuse | Inspection en lumière rasante, contrôle d'adhérence/nettoyage et limite dimensionnelle |
| Masque de soudure / légende | Le résultat souhaité est-il un contraste, un retrait sélectif ou du cuivre exposé ? | Contre-dépouille du masque, cuivre exposé en dehors du motif, résidus ou décoloration | Largeur de piste, limite d'isolation, contraste, nettoyabilité et grade d'inspection |
| Saphir / verre d'affichage | La surface peut-elle être dépolie ou ablatée sans dommage optique ou structurel ? | Halo de voile, fissures en étoile, fracture de bord ou délamination du revêtement | Zone cosmétique, contrôle de transmittance/voile, examen au microscope et cyclage thermique si nécessaire |
| Revêtement, impression ou adhésif | Quelle couche crée le contraste et quelles fumées/résidus sont produits ? | Élimination irrégulière, odeur, redéposition, substances réglementées inconnues | Spécification de couche/FDS, vérification du captage, limite de résidus et d'aspect |
Contexte d'application
Pourquoi les substrats électroniques sont-ils marqués ?
Le marquage laser est généralement utilisé lorsqu'un composant électronique a besoin d'une identification permanente, d'une traçabilité, de références d'inspection ou d'une modification de surface contrôlée sans ajout d'étiquettes ni d'encres. La raison exacte dépend du substrat et de l'endroit où se situe la marque dans le composant fini.
Tranches de silicium et dispositifs
Les surfaces de tranche et de dispositif peuvent nécessiter une identification de lot, de pièce ou d'orientation, des codes compacts ou des marques de référence de procédé. La marque doit rester dans les limites de bord, de contamination et thermiques autorisées de l'empilement réel de la tranche ou du dispositif.
Substrats de circuits en céramique
Les substrats en alumine, AlN et apparentés sont utilisés dans les modules électroniques, l’électronique de puissance, les capteurs et les supports de circuits. Le marquage peut faciliter l’identification des pièces, la traçabilité et le contrôle de l’assemblage, tout en évitant les fissures, les dommages aux conducteurs ou les résidus.
Masques et revêtements pour PCB
Le masque de soudure, la légende et d’autres revêtements de carte peuvent être marqués pour l’identification de la carte, la sérialisation, les codes de traçabilité et les références d’inspection. Le procédé doit distinguer un contraste inoffensif d’une exposition indésirable du cuivre ou d’une contre-dépouille du masque.
Saphir et verre pour écrans
Les fenêtres optiques, les couvercles et les pièces liées à l’affichage peuvent nécessiter une identification discrète, des références d’alignement ou des marques esthétiques contrôlées. Le voile, les microfissures, les dommages au revêtement et les contraintes de bord peuvent être plus importants que la seule marque visible.
Contenu type du marquage
Qu’est-ce qui est habituellement marqué ?
Le motif graphique lui-même modifie les exigences du procédé. Un grand logo, un petit numéro de série et un code dense lisible par machine n’exigent pas la même taille de spot, la même stratégie de balayage ou la même méthode d’inspection.
Identification des pièces et des lots
Numéros de pièce, numéros de série, identifiants de lot ou de batch et autres références de fabrication.
Codes lisibles par machine
Codes 1D ou 2D tels que les identifications Data Matrix ou de type QR lorsque le produit et la méthode d’inspection les exigent.
Texte et logos
Image de marque, identification des composants, informations de polarité ou d’orientation et autres textes lisibles.
Repères de calage et marques de référence
Références d’alignement, de positionnement ou d’inspection lorsqu’une marque contrôlée fait partie du processus de fabrication ou de qualité.
Résultat de marquage cible
De quel résultat avez-vous réellement besoin ?
“ Une marque visible ” ne constitue pas une spécification complète. Décidez si le laser doit changer de couleur, retirer une couche contrôlée, créer une texture ou produire un code qui reste lisible sans endommager la fonction électrique, optique ou mécanique.
Contraste élevé, peu d’enlèvement
Utile lorsque l’identification doit être facilement visible tout en conservant le substrat ou le revêtement en grande partie intact. Validez la cohérence des couleurs, les effets thermiques et les limites fonctionnelles.
Enlèvement sélectif de couche
Utilisé lorsqu’un masque, un revêtement, une encre ou un film doit être retiré dans une zone contrôlée. Vérifiez la profondeur, la sous-gravure, les résidus et si la couche inférieure est intentionnellement exposée ou doit rester protégée.
Givrage ou micro-texture
Pertinent pour les surfaces sélectionnées en verre, saphir ou céramique, où l’effet visible provient d’une modification contrôlée de la surface. Inspectez le halo de voile, la rugosité, les fissures et la sensibilité des bords.
Détails fins lisibles
Les micro-textes et les codes denses sollicitent davantage la taille du spot, la stabilité de la mise au point, la stratégie de balayage et l’inspection. Définissez le plus petit élément et la méthode d’acceptation avant de choisir les optiques.
Géométrie de la pièce
Comment l’épaisseur, la taille et la forme modifient-elles le processus ?
La géométrie modifie la mise au point, le flux thermique, les contraintes, le support et le mouvement nécessaire pour atteindre toute la zone de marquage. Un même matériau peut nécessiter une configuration de machine différente lorsque la pièce passe d’un petit coupon plat à une fine tranche, un grand panneau ou un capot optique courbe.
| État de la pièce | Ce qui peut changer | Ce qu’il faut évaluer |
|---|---|---|
| Tranches fines ou substrats fragiles | Le support arrière, le chauffage local et les contraintes de bord deviennent plus critiques. | Planéité du montage, cambrure, exclusion des bords, marge thermique et inspection des fissures/éclats. |
| Pièces épaisses ou de diffusion de chaleur | L’énergie nécessaire à l’effet cible peut changer parce que la chaleur quitte la zone de marquage différemment. | Contraste/enlèvement reproductible, effet de température local et question de savoir si la fenêtre de process est stable sur toute la pièce. |
| Grands panneaux ou grandes zones de marquage | Un seul champ de balayage peut ne pas couvrir toute la zone requise à la taille de caractéristique nécessaire. | Choix de lentille/champ, mouvement ou indexage XY, tolérance de raccord et répétabilité du montage. |
| Surfaces courbes, étagées ou de hauteur variable | La mise au point peut sortir de la profondeur de champ utile. | Tolérance de mise au point, présentation de la pièce, mise au point 3D ou mouvement contrôlé lorsque la géométrie réelle le justifie. |
| Marques proches des bords ou de caractéristiques fragiles | Le risque de fissure, d’éclatement, de voile ou de décollement du revêtement peut augmenter. | Distance au bord, contrainte locale, méthode de maintien, direction de balayage et acceptation sous grossissement. |
Première voie de criblage
Quelle voie laser devez-vous tester en premier ?
L’UV constitue souvent un premier criblage judicieux pour des motifs fins à faible dégagement de chaleur sur des revêtements sélectionnés, des films de silicium et des surfaces de type verre. Le CO₂, le vert ou la fibre/MOPA peuvent être évalués lorsque l’absorption et l’effet souhaité le justifient. La longueur d’onde réelle, le comportement des impulsions, l’optique, le champ et l’enceinte doivent être confirmés sur des échantillons de production.
- UV : texte fin, microcodes et essais sélectionnés sur revêtement à faible chaleur ou sur verre.
- CO₂ : examen conditionnel pour des revêtements adaptés, des céramiques ou des effets visibles plus importants lorsque la chaleur peut être maîtrisée.
- Vert : criblage spécifique au projet sur des empilements transparents ou réfléchissants lorsque la réponse de l’échantillon le permet.
- Fibre/MOPA : couches métallisées, conductrices ou assistées par additifs sélectionnées ; ne constitue pas un choix par défaut pour le verre clair nu ou pour toutes les céramiques.
| Voie | Peut être criblée pour | Limite |
|---|---|---|
| UV | Marques fines, contraste de revêtement, films de verre/silicium sélectionnés | La mise au point, la contamination, la vitesse de balayage et la chimie du revêtement conditionnent encore la fenêtre. |
| CO₂ | Céramiques sélectionnées ou masques/revêtements polymères, marques plus grandes | L'étalement thermique, les résidus et les dommages aux conducteurs/optiques doivent être contrôlés. |
| Vert | Essais conditionnels d'empilements transparents/réfléchissants | À n'utiliser qu'avec des preuves issues d'échantillons réels ; aucune affirmation universelle sur le verre. |
| Fibre/MOPA | Couches conductrices, métallisées ou assistées par additifs | La réponse du silicium nu, de la céramique et du verre clair dépend de la surface. |
Risques et modes de défaillance
Vérifier ensemble la qualité du marquage, le fonctionnement des composants et la sécurité
Les substrats électroniques peuvent présenter des défaillances de manières qui ne sont pas évidentes depuis la face avant du marquage. Les risques typiques incluent les microfissures, l'écaillage, le décollement du revêtement, les dommages au cuivre ou aux conducteurs, le voile optique, les résidus et la contamination. Le panache, les particules et l'énergie laser réfléchie doivent aussi être maîtrisés. Évaluez la stratégie complète de sécurité de la machine — y compris l'enceinte, les verrouillages, l'extraction et les contrôles adaptés à la longueur d'onde — pour l'équipement et l'empilement de matériaux réels.
- Identifier le masque, l'encre, l'adhésif, la métallisation et les traitements de surface inconnus ; demander les informations du fournisseur ou la FDS lorsqu'elle est disponible.
- Vérifier le flux d'air de l'enceinte et la capture du panache au niveau du marquage réel, et pas uniquement à l'entrée de l'extraction.
- Inspecter les particules et la redéposition sur les optiques, les fixations et les surfaces du produit après des cycles répétés.
- Définir les verrouillages, l'arrêt d'urgence, l'accès de maintenance et les mesures de protection adaptées à la longueur d'onde avec le responsable de la sécurité de l'équipement.
- Bloquer l'approbation de production si la fissuration, la délamination, la perte d'isolation, le voile optique ou la contamination est en dehors de la limite convenue.
Validation d'échantillon
Envoyez le substrat complet et définissez ce que “ bon ” signifie
Un test pertinent utilise un matériau de qualité production, un état de surface fini et une acceptation mesurable. Un coupon nu ne suffit pas lorsque le produit comporte un masque, un conducteur, un revêtement optique, un adhésif, une courbure ou une exigence de propreté.
| Entrée | Fournir | Pourquoi c'est important |
|---|---|---|
| Identité du matériau | Qualité du silicium/empilement de films ; alumine, AlN ou autre céramique ; masque de soudure/légende ; saphir ou type de verre d'affichage | La composition et la réponse des couches peuvent modifier la direction de la source et la limite thermique. |
| Empilement de surface | Nu, oxyde/nitrure/métallisé, revêtu, imprimé, plaqué, poli, texturé ou stratifié | La couche externe peut absorber le faisceau et déterminer le contraste, les résidus et les fumées. |
| Géométrie | Plaquette, panneau, coupon, couvercle incurvé, épaisseur, exclusion de bord, dispositif de fixation et tolérance de focalisation | Contrôle la mise au point, la contrainte, le risque de bord et la direction du mouvement/de la fixation. |
| Exigence de marquage | Logo, texte, code 1D/2D, numéro de série, repère d'alignement, plus petit élément et emplacement cible | Définit la taille du spot, la stratégie de balayage et la méthode d'inspection. |
| Acceptation | Limite de contraste ou d'ablation, qualité microscope/vision, isolation électrique, voile/transmittance, nettoyabilité et durabilité | Empêche d'approuver une marque visible qui endommage la fonction ou l'apparence. |
| Contexte de production | Variation de lot, cycle attendu, poste d'arrêt ou processus continu, règle de rejet et limite de documentation | Indique si une station de marquage standard est suffisante ou si le mouvement, la vision, l'automatisation ou l'intégration doivent être évalués. |
Configuration finale de la machine
Comment le test sur échantillon définit-il la machine dont vous avez besoin ?
Un test sur échantillon réussi doit faire plus que prouver qu'un marquage est possible. Il doit établir une fenêtre de procédé reproductible et montrer quelles caractéristiques machine sont réellement nécessaires pour la pièce de production.
| Constat du test | Décision de configuration | Implication pratique |
|---|---|---|
| La longueur d'onde et le comportement des impulsions produisent l'effet requis avec une marge de chaleur et de dommage acceptable | Famille de sources laser et plage de fonctionnement requise | Évitez de choisir une source uniquement selon la puissance nominale ; retenez la voie qui donne la fenêtre de qualité stable sur l'empilement réel. |
| La plus petite caractéristique, la densité de code et la zone de marquage sont confirmées | Lentille, taille du spot, champ de marquage et distance de travail | Équilibrez la couverture du champ avec la taille des motifs et la tolérance focale plutôt que de sélectionner le plus grand champ par défaut. |
| La pièce est fine, fragile, courbée, grande ou sensible au positionnement | Fixation, support, mouvement rotatif/XY/3D ou stratégie de focalisation si nécessaire | Ajoutez du mouvement ou une focalisation spéciale uniquement lorsque la géométrie réelle ne peut pas être traitée de manière fiable par une configuration plus simple. |
| La position de la pièce ou l'emplacement de la marque varie entre les cycles | Fonctions de vision, d'alignement ou de détection de présence de pièce lorsqu'elles sont justifiées | La vision peut aider à identifier et à localiser les pièces, mais elle ne résout pas à elle seule une variation importante de hauteur ou un maintien de pièce inadéquat. |
| Le matériau produit un panache, des particules ou des dangers liés à la réflexion | Enceinte, extraction, filtration et dispositifs de sécurité | Dimensionnez l'approche de sécurité et de contrôle des fumées en fonction de la longueur d'onde réelle, de l'empilement de matériaux, du mode d'accès et du processus de maintenance. |
| Le débit requis et l'interaction avec la ligne sont définis | Poste manuel, mouvement indexé, marquage sur convoyeur/en ligne ou intégration basée sur le projet | Utilisez les exigences du cycle complet — et non la vitesse de balayage seule — pour décider si un poste standard ou une revue d'intégration de niveau supérieur est nécessaire. |
Questions fréquentes
FAQ sur les substrats et les revêtements électroniques
Le silicium peut-il être marqué au laser ?
Certaines surfaces en silicium peuvent être marquées, mais la voie utile dépend de l’oxyde, du nitrure, du métal, du photoresist, de la contamination, de la géométrie de la plaquette et de la zone affectée thermiquement autorisée. Testez la pile de films réelle.
Quel laser est le meilleur pour les substrats céramiques ?
Il n’existe pas de réponse universelle. L’UV, le CO₂, le vert ou la fibre/MOPA peuvent chacun être testés pour différents corps céramiques, métallisations et effets souhaités. L’écaillage, les microfissures et l’adhérence des conducteurs doivent faire partie des critères d’acceptation.
Un laser peut-il marquer le masque de soudure sans exposer le cuivre ?
Parfois, mais la couleur du masque, le durcissement, la résine, l’épaisseur et le fini de la carte contrôlent la fenêtre. Définissez le contraste souhaité ou l’enlèvement sélectif et inspectez l’exposition du cuivre, la limite d’isolation et les résidus.
Le saphir ou le verre d’affichage peut-il être marqué ?
Certaines surfaces peuvent recevoir un dépoli, une ablation ou des modifications de revêtement, mais le halo de brume, les microfractures, les dommages aux bords et les performances optiques doivent être vérifiés sur la géométrie finale du verre ou du saphir.
Que dois-je envoyer pour un test ?
Envoyez des échantillons de production avec l'empilement complet des couches, les dimensions, la finition, le visuel de marquage, la plus petite caractéristique, les limites d'acceptation, la variation entre lots, la méthode de nettoyage et les informations pertinentes des FDS ou sur le revêtement.
Comment la configuration finale de la machine est-elle choisie après les essais ?
Utilisez la fenêtre d’échantillon éprouvée pour définir la famille de sources, l’optique et la taille du champ, puis ajoutez uniquement les fonctions de montage, de mouvement, de vision, de confinement, d’extraction et d’intégration requises par la géométrie réelle de la pièce, la tolérance de positionnement, les besoins de sécurité et le cycle de production.
Qualification de l’échantillon
Laissez le substrat réel choisir la voie laser
Partagez la pièce de production, l’empilement de couches, la finition, la géométrie, le motif de marquage et les critères d’acceptation mesurables. Après validation de l’échantillon, Zhuorui Laser peut évaluer la voie source, l’optique, le champ de marquage, le montage, le confinement/l’extraction ainsi que toutes les fonctions de mouvement ou de vision requises avant de chiffrer la configuration finale.
Demander un devisDemande OEM et personnaliséeContactez-nous