
Marquage laser à focalisation dynamique
Machines de marquage laser 3D
Les machines de marquage laser 3D utilisent la focalisation dynamique pour maintenir le fonctionnement du laser lors de variations contrôlées de hauteur, de courbure ou de champ de marquage. Elles sont utilisées lorsqu'une configuration normale à champ plat ne peut pas maintenir un résultat acceptable sur des surfaces courbes, en gradins, à hauteur variable ou de grande superficie sélectionnée.
La machine correcte dépend toujours du matériau, de l'effet de marquage requis, de la géométrie de la pièce, du champ X-Y utilisable, de la plage de focalisation Z, de la hauteur de la pièce et du procédé de production. Zhuorui peut configurer et tester la machine en fonction de la pièce réelle avant la sélection finale.
Ce que fait la machine
Qu'est-ce qu'une machine de marquage laser 3D ?
Un système de marquage galvanométrique classique est normalement optimisé autour d’un plan focal plat. Un système 3D à mise au point dynamique ajoute un réglage contrôlé de la mise au point pendant que le faisceau balaie en X et Y, ce qui permet à la machine de compenser des variations définies de hauteur de surface ou de travailler sur un champ optique plus large. Le résultat utile dépend de l’ensemble du système optique, de l’étalonnage et de la géométrie réelle de la pièce—pas uniquement de l’étiquette “ 3D ”.
Mise au point dynamique
La position de mise au point change avec le balayage X-Y, de sorte que le faisceau peut suivre un profil de hauteur défini au lieu de travailler uniquement sur un seul plan plat.
Surfaces courbes et en escalier
Il est utile lorsque la zone de marquage traverse des courbes peu profondes, des pentes, des marches ou d’autres variations de hauteur mesurables qui dépassent la tolérance d’une configuration 2D normale.
Travail sur grand champ
L’optique à mise au point dynamique peut également prendre en charge certaines tâches de marquage sur de grandes surfaces, mais un champ plus grand ne préserve pas automatiquement la même taille de spot, la même distorsion ou la même qualité de bord partout.
Flux de travail en relief
Le contrôle de la mise au point 3D peut être combiné à un enlèvement répété de matière pour des travaux de relief ou de profondeur, mais la mise au point dynamique et la gravure profonde sont des fonctions différentes et doivent être évaluées séparément.
Décision d’achat
Pourquoi choisir une machine de marquage laser 3D ?
Choisissez un équipement 3D lorsque la variation de hauteur de surface constitue une véritable limitation du processus—pas simplement parce que “ 3D ” semble plus avancé. L’avantage est un meilleur contrôle de la mise au point sur l’ensemble de la pièce ; la contrepartie est une complexité accrue au niveau de l’optique, du logiciel et de l’étalonnage.
Avantages
Meilleur contrôle de la mise au point lors des variations de hauteur. Le système peut compenser une variation définie de la hauteur de surface au lieu d’exiger que chaque point se situe sur un seul plan focal fixe.
Moins de réglages mécaniques de mise au point pour les pièces adaptées. Une surface courbe ou étagée connue peut souvent être traitée sans modifier de façon répétée la hauteur Z de la machine entre les points de marquage.
Plus de flexibilité pour les travaux sur grand champ et en relief. La mise au point dynamique peut prendre en charge des champs optiques plus grands et peut être combinée à une gravure multipasse lorsque le procédé est validé.
Une seule plateforme peut couvrir les travaux à plat et certains travaux 3D sélectionnés. Lorsque la configuration de la machine et la fenêtre de procédé le permettent, le même système peut traiter aussi bien des pièces plates que des pièces à hauteur variable approuvées.
Limitations et compromis
Coût système plus élevé et complexité de calibration accrue. Les têtes à mise au point dynamique, les logiciels et la calibration ajoutent des coûts et exigent une discipline de configuration plus stricte qu’une machine 2D de base.
La plage de mise au point nominale n'est pas la même que la plage de marquage utilisable. La qualité des bords, l'état du spot, la densité d'énergie et la distorsion doivent encore être vérifiés sur le champ réel et la variation de hauteur.
La mise au point dynamique ne crée pas d'accès pour le faisceau. Les faces cachées, les géométries à enroulement prononcé ou les surfaces quasi verticales peuvent encore nécessiter une rotation, un repositionnement ou une ingénierie multiaxe.
La réponse du matériau contrôle toujours le choix de la source laser. La géométrie 3D ne rend pas la mauvaise longueur d'onde ou le mauvais comportement d'impulsion adapté au matériau.
Ne mélangez pas les concepts
Marquage laser 2D vs mise au point dynamique 3D vs gravure profonde
Ces termes décrivent différentes parties du processus. Les modes 2D et 3D décrivent principalement la manière dont la mise au point est gérée sur la surface de marquage. La gravure profonde décrit la profondeur d'enlèvement de matière et nécessite normalement des passes répétées, des conditions d'impulsion appropriées et un temps de processus suffisant.
| Comparaison | Marquage laser 2D | Mise au point dynamique 3D | Gravure profonde |
|---|---|---|---|
| Objectif principal | Marquer une surface plane ou presque plane autour d'un plan focal | Maintenir la mise au point sur une variation de hauteur contrôlée, une courbure ou un grand champ sélectionné | Retirer de la matière pour créer une profondeur ou un relief mesurable |
| Contrôle de la mise au point | Plan focal principalement fixe | La mise au point change dynamiquement avec le balayage X-Y | Peut utiliser un contrôle de mise au point 2D ou 3D selon la géométrie |
| Meilleure géométrie de départ | Pièces planes et répétables | Surfaces courbes, étagées ou à hauteur variable dans une enveloppe utilisable | Toute surface appropriée où un enlèvement de matière contrôlé est requis |
| Crée-t-il automatiquement de la profondeur ? | Non | Non | Oui, la profondeur est l’objectif du procédé |
| Question de sélection typique | L’ensemble du marquage peut-il rester dans une tolérance de mise au point acceptable ? | La surface complète peut-elle rester à l’intérieur de l’enveloppe 3D calibrée et utilisable ? | Le matériau, la source, la stratégie d’impulsion et le cycle peuvent-ils produire la profondeur et la finition requises ? |
Voies de source laser disponibles
Choisissez la machine 3D en fonction du matériau et du résultat de marquage
La fonction 3D résout la variation de mise au point ; elle ne remplace pas la sélection de la source laser. Commencez par le matériau et le marquage requis, puis associez la source à une tête de mise au point dynamique compatible, aux optiques, au champ, au logiciel et à la structure complète de la machine.
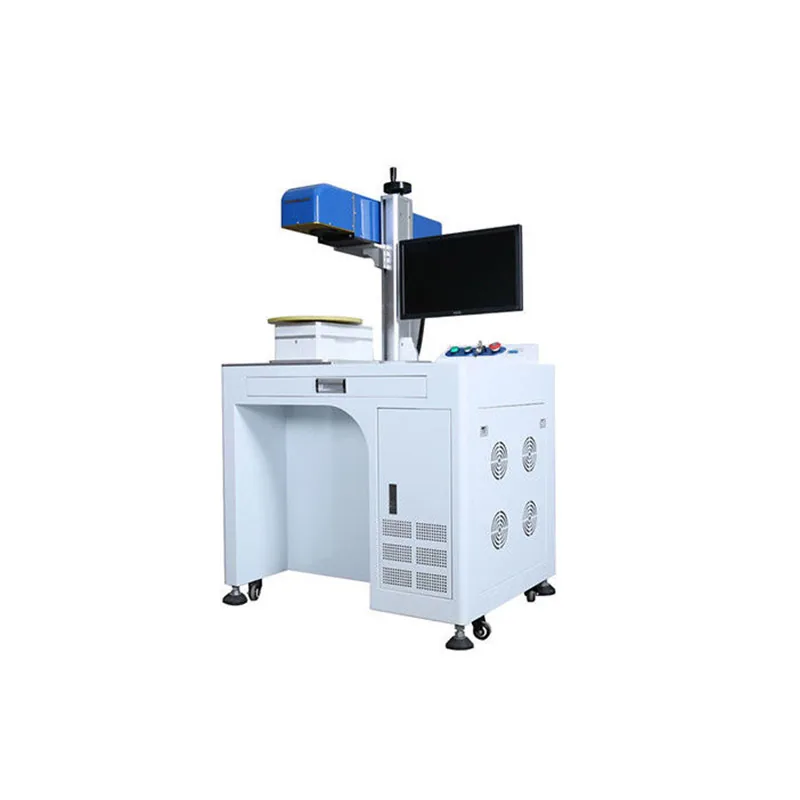
Voie 3D principale pour les métaux
Machine de marquage laser à fibre 3D
La fibre est la principale voie de départ pour les métaux et les surfaces compatibles revêtues ou traitées. Selon la source et le comportement des impulsions, elle peut être utilisée pour le marquage par contraste, l'élimination de revêtement, la gravure et certains travaux de relief sélectionnés.
- Meilleur point de départ : les métaux et de nombreuses tâches de marquage sur surface métallique.
- Confirmer : type de source, comportement des impulsions, taille de champ, plage de focalisation Z, géométrie de la pièce et résultat requis.
- Ne choisissez pas uniquement en fonction de la puissance laser moyenne ; l'état du spot, les caractéristiques des impulsions et la stratégie de traitement comptent également.
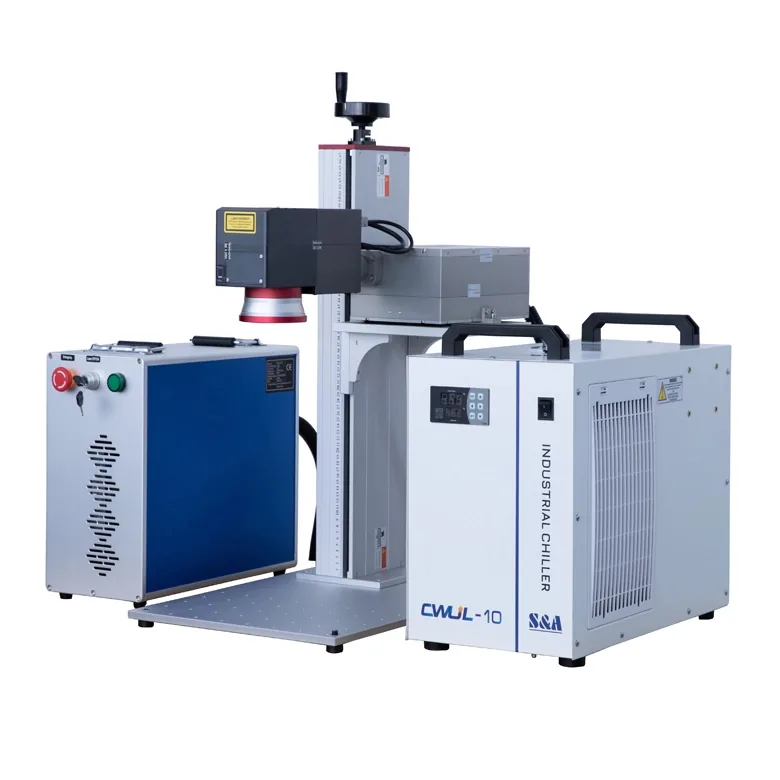
Voie 3D conditionnelle
Configuration de marquage laser UV 3D
L'UV peut être évalué lorsque le matériau ou l'effet cible favorise une longueur d'onde plus courte et un apport thermique plus faible qu'une voie fibre typique, tandis que la géométrie de la surface nécessite encore une focalisation dynamique.
- Applications de départ : certains plastiques, revêtements, matériaux liés au verre et surfaces sensibles à la chaleur.
- Confirmer : construction exacte du matériau, contraste ou enlèvement souhaité, refroidissement, combinaison tête/source prise en charge et résultat sur échantillon.
- L'UV ne signifie pas “ aucune chaleur ” ; le matériau et la fenêtre de traitement doivent encore être testés.
Autres combinaisons de sources : Ne sélectionnez pas une machine 3D uniquement d'après le nom de la source. Si votre application nécessite une autre longueur d'onde ou un ensemble optique non standard, envoyez d'abord le matériau et la pièce afin que la combinaison complète source/tête/optique puisse être évaluée avant devis.
Système de focalisation dynamique
Ce qui change à l'intérieur d'une machine de marquage 3D
Une machine 3D n'est pas simplement une machine galvo standard avec un logiciel différent. La tête de focalisation dynamique, l'optique, la calibration, le contrôleur et la structure de la machine doivent fonctionner comme un seul système.
Tête de focalisation dynamique
Contrôle l'axe de focalisation supplémentaire pendant que X et Y balayent le motif de marquage. L'ouverture de la tête, la longueur d'onde prise en charge et la conception optique influencent le champ utilisable et le changement de focalisation.
Optique et champ
La taille du champ, la distance de travail, l'angle de balayage et l'état du spot sont liés. Un champ plus grand peut réduire la densité d'énergie ou les performances en bordure, de sorte que le résultat utilisable doit être vérifié plutôt que déduit d'une valeur nominale de champ.
Logiciel et calibration
Le contrôleur doit coordonner la position de balayage avec la position de focalisation. La calibration relie la géométrie commandée à la machine réelle et doit être vérifiée sur toute la zone de la pièce qui compte pour la production.
Structure de la machine
La colonne, la table de travail, le réglage en Z, l'interface de fixation, le refroidissement, l'extraction et les protections déterminent si l'ensemble optique peut être installé et utilisé de manière reproductible sur la pièce réelle.
Confirmation de la taille
Comment confirmer l'enveloppe de travail 3D
Pour une machine 3D, “ zone de marquage ” ne suffit pas. Le devis doit définir le champ de marquage X-Y ainsi que la variation utilisable de mise au point en Z, la hauteur de la pièce, la distance de travail et la géométrie réelle. Ces valeurs sont liées et doivent être vérifiées comme un ensemble.
| Élément | Ce que cela signifie | Pourquoi c'est important | Ce qu'il faut fournir |
|---|---|---|---|
| Champ de marquage X × Y | La zone de balayage horizontale nominale | Définit la taille globale du marquage, mais la qualité des bords et l’état du spot peuvent changer à mesure que le champ s’agrandit | Dimensions et position réelles du marquage sur la pièce |
| Plage de mise au point Z utilisable | La variation de hauteur que le système de mise au point dynamique peut compenser dans la configuration optique sélectionnée | Détermine si les points de marquage les plus hauts et les plus bas restent dans une fenêtre de process utilisable | Différence de hauteur totale sur la surface de marquage |
| Distance de travail | La distance optique entre la tête de marquage et la zone de la pièce | Influe sur le dégagement de la machine, la conception du montage et la possibilité que la pièce puisse physiquement se trouver dans la bonne position | Dimensions de la pièce, hauteur du montage et mode de chargement |
| Hauteur maximale de la pièce / dégagement de la machine | L’espace physique disponible sous la tête de marquage | Une pièce peut entrer dans la plage optique tout en restant trop haute pour le bâti de la machine ou l’agencement du montage | Dimensions globales de la pièce et du montage |
| Courbure et inclinaison | La variation de la normale à la surface et de la hauteur sur l’ensemble de la marque | La mise au point dynamique modifie la position focale, mais elle ne rend pas optiquement visibles les faces cachées ou fortement inclinées | Dessin, modèle CAO ou dimensions claires en vue de côté |
| Résultat du centre au bord | La qualité du marquage sur l’ensemble du champ requis | Confirme que le champ réel — pas seulement le centre — satisfait à l’apparence, à la taille des caractéristiques ou à la lisibilité requises | Points d'acceptation et critères de réussite/échec |
Ne pas utiliser un seul nombre X-Y-Z générique comme spécification universelle de machine. La combinaison utilisable dépend de la tête à focalisation dynamique sélectionnée, de l'optique, de la source, du champ et du résultat de marquage requis. Les valeurs finales doivent être confirmées pour la configuration proposée.
Configuration de la machine
Configurer la machine complète autour de la pièce
Une fois la source et le module optique 3D sélectionnés, le bâti de la machine et les accessoires de production doivent prendre en charge le chargement des pièces, la position de focalisation, le positionnement répétable, l'extraction et le cycle de production requis.
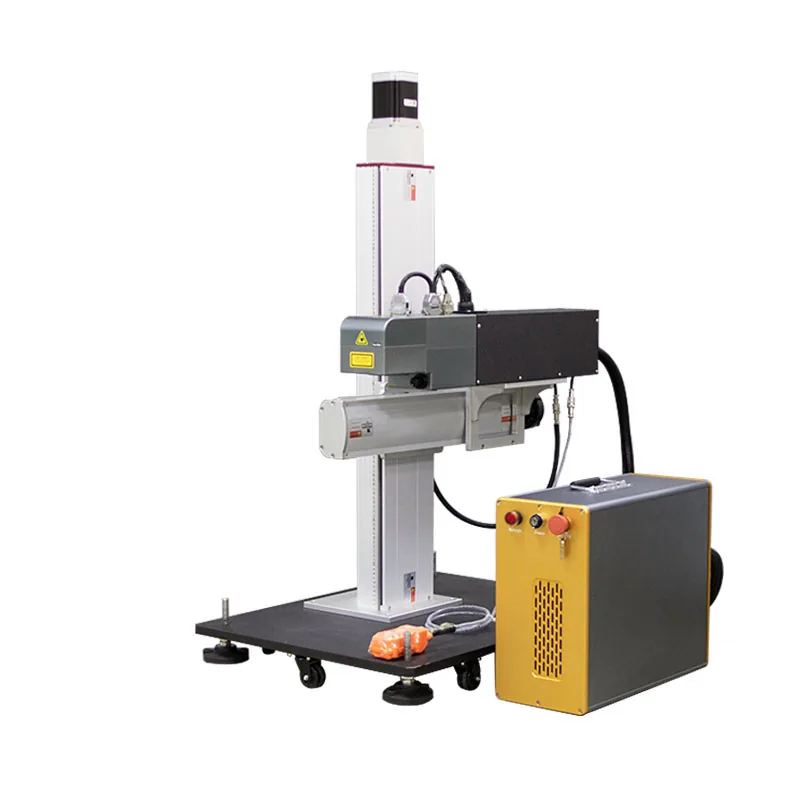
Configuration complète de la machine
Bâti de machine et table de travail
Confirmer la colonne, le réglage Z, la taille de la table de travail, le dégagement disponible et la méthode de chargement autour de la pièce réelle. La structure de la machine doit soutenir physiquement la distance de travail et la hauteur de fixation requises.
Maintien de pièce
Fixation et positionnement
Les fixations sont utilisées lorsque la pièce nécessite une référence répétable ou lorsque différents lots doivent revenir à la même position. La fixation doit positionner la pièce sans bloquer le trajet de faisceau requis.
- Positionnement standard sur la table de travail
- Fixation personnalisée ou nid
- Référence répétable pour les contrôles d'échantillons et de production
Mouvement facultatif
Mouvement rotatif, XY ou autre
La mise au point dynamique contrôle la position focale ; elle ne fait pas tourner la pièce ni n'expose les faces cachées. Un mouvement rotatif ou multiposition peut être évalué lorsque la marque requise s'étend au-delà de la surface optiquement visible.
- Évaluation rotative pour les travaux cylindriques
- XY ou repositionnement pour une couverture plus large
- Revue de projet pour un mouvement multiface ou automatisé
Pièces typiques
Où le marquage laser 3D est utile
La mise au point dynamique 3D est particulièrement utile lorsque la géométrie de la surface est la raison pour laquelle un procédé normal à champ plat devient instable ou inefficace. La source finale et les paramètres dépendent toujours du matériau réel et du marquage requis.
Moules, outils et pièces métalliques formées
Utile lorsque la marque traverse des caractéristiques 3D peu profondes, des faces inclinées ou une variation de hauteur contrôlée sur des composants métalliques. Le principal avantage est qu'un seul programme de marquage peut suivre ces changements de hauteur sans repositionner la pièce de façon répétée ni réinitialiser mécaniquement la hauteur Z entre les zones de marquage.
Composants courbes ou en gradins
Convient lorsque la surface de marquage se déplace au-dessus et au-dessous d'un plan focal normal mais reste optiquement visible pour la tête de marquage. La focalisation dynamique 3D est précieuse ici, car elle peut compenser les variations contrôlées de hauteur de surface qui, autrement, repousseraient une partie de la marque en dehors de la tolérance de focalisation utilisable d'une configuration 2D conventionnelle.
Gravure en relief et en profondeur
La mise au point dynamique peut prendre en charge un enlèvement contrôlé en passes multiples sur une géométrie 3D lorsque la source sélectionnée, la stratégie de procédé et le cycle sont adaptés. Son intérêt réside dans la capacité d'ajuster la mise au point à mesure que le niveau de la surface gravée change, ce qui aide à maintenir une condition de procédé exploitable à travers les niveaux de profondeur successifs plutôt que de dépendre d'un seul plan focal fixe.
Marquage sélectionné de grandes surfaces
L'optique à mise au point dynamique peut être évaluée lorsque le champ requis est plus grand qu'une configuration classique à champ plat, la qualité du centre aux bords étant confirmée par des essais. La raison d'utiliser une voie optique 3D n'est pas uniquement la taille du champ, mais la capacité de contrôler la mise au point sur une zone de balayage plus large où une configuration normale à champ plat peut ne plus maintenir la condition de spot requise et un résultat constamment exploitable.
Connaître la limite
Quand la mise au point dynamique 3D ne suffit pas
La mise au point dynamique modifie la position focale. Elle ne résout pas automatiquement l'accès du faisceau, les faces cachées, une géométrie à enroulement prononcé, le maintien personnalisé de la pièce, le mouvement de la pièce ou l'intégration à une ligne de production.
Une machine 3D standard est un bon point de départ lorsque
La totalité de la zone de marquage est visible depuis la tête de marquage, le changement de hauteur de surface peut être décrit, la pièce s'inscrit dans le dégagement disponible de la machine, et le résultat requis peut être validé dans l'enveloppe de travail X-Y-Z sélectionnée.
Passez à l'examen d'une solution 3D personnalisée lorsque
Le marquage s'enroule autour d'un cylindre ou d'un cône, traverse des faces cachées ou abruptes, nécessite un axe rotatif ou un mouvement XY, exige une fixation spéciale, utilise une cartographie de surface ou une compensation CAO, ou doit s'intégrer à un processus d'automatisation plus vaste.
Pour ces pièces, utilisez l'examen de solution 3D pour surfaces courbes afin que la géométrie, le montage, le mouvement, la préparation des fichiers et la méthode de réception puissent être évalués ensemble.
Validation d'échantillon
Comment valider un résultat de marquage 3D avant libération
Pour le travail 3D, un seul échantillon attractif au centre du champ ne suffit pas. Le test utile doit représenter le matériau, la géométrie et les positions de marquage réels qui importent en production.
Examiner la pièce réelle
Confirmer le matériau, le revêtement, les dimensions hors tout, la zone de marquage, les points de marquage les plus hauts et les plus bas, la courbure, le repère de fixation et l'accès du faisceau. Un dessin ou un modèle CAO est utile lorsque la surface ne peut pas être décrite de manière fiable avec des dimensions simples.
Faire correspondre la configuration complète de la machine
Confirmer la source laser, la tête à mise au point dynamique, l'optique, le champ, la distance de travail, le dégagement de la machine, le logiciel, le refroidissement et le montage comme une seule configuration. Ne traitez pas la tête à mise au point dynamique comme une spécification isolée.
Tester le centre, le bord, les points hauts et bas
Utilisez des positions représentatives sur toute la surface de marquage réelle. Comparez le centre et les bords du champ, ainsi que les zones les plus hautes et les plus basses de la pièce, afin de tester la compensation de mise au point et l'homogénéité du champ là où une défaillance est la plus probable.
Définir les critères d'acceptation
Selon la tâche, inspectez la position du marquage, le contraste ou l'enlèvement, la profondeur ou la texture, la plus petite caractéristique, la distorsion, l'homogénéité bord à centre, la lisibilité du code, les dommages thermiques ou de revêtement et la répétabilité sur des pièces représentatives.
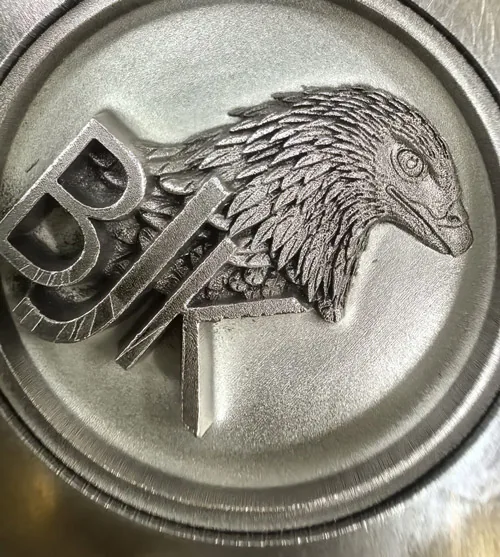
Fourniture de la machine
Ce qu'il faut confirmer sur la machine 3D livrée
Zhuorui assemble, configure, débogue et teste la machine de marquage laser complète. Le devis final doit identifier la structure de la machine et la configuration qui a été sélectionnée pour votre pièce plutôt que de laisser une ambiguïté sur les éléments optiques et mécaniques clés.
Système de marquage principal
- Trajet de la source laser
- Tête de focalisation dynamique et optiques compatibles
- Contrôleur et logiciel pris en charge
- Champ X-Y indiqué dans le devis et plage de travail 3D confirmée
Structure de la machine
- Colonne, réglage en Z et table de travail
- Gabarit ou interface de positionnement si nécessaire
- Refroidissement et configuration électrique
- Exigences d'extraction et de protection pour le système installé
Validation de l'application
- Matériau et géométrie représentatifs
- Revue du marquage d'échantillons
- Comparaison centre/bord/hauteur le cas échéant
- Critères d'acceptation convenus
Options personnalisées
- Évaluation de plateau rotatif ou de montage spécial
- Structure de machine alternative si nécessaire
- Revue du mouvement ou de l'intégration pour les applications de projet
- OEM ou modifications de configuration soumises à une revue de projet
Questions des acheteurs
FAQ sur la machine de marquage laser 3D
Quelle est la différence entre le marquage laser 2D et le marquage laser 3D ?
Un système galvo 2D conventionnel est normalement optimisé autour d’un seul plan focal. Un système 3D à mise au point dynamique ajoute un réglage de mise au point contrôlé pendant le balayage X-Y, afin de pouvoir compenser une variation définie de la hauteur de surface ou prendre en charge des travaux sélectionnés à grand champ.
Le marquage laser 3D signifie-t-il une gravure profonde ?
Non. La focalisation dynamique 3D décrit la manière dont le faisceau est focalisé sur une géométrie ou un champ. La gravure profonde décrit l’enlèvement de matière au fil de passes répétées. Ils peuvent être combinés, mais ce ne sont pas la même fonction.
Une machine de gravure laser 2.5D est-elle la même chose qu’une machine à focalisation dynamique 3D ?
Pas nécessairement. “ 2.5D ” est utilisé différemment selon les fournisseurs et peut décrire une gravure par couches, en niveaux de gris ou à profondeurs multiples sans focalisation dynamique continue sur une surface courbe. Lorsque vous comparez des machines, vérifiez si le système contrôle réellement la focalisation de manière dynamique pendant le balayage X-Y et quelle enveloppe de travail X-Y-Z calibrée la configuration proposée prend en charge, au lieu de vous fier uniquement à l’étiquette 2.5D ou 3D.
Dois-je choisir une machine 3D à fibre ou une machine 3D UV ?
Choisissez d’abord la source laser en fonction du matériau réel, de la surface et de l’effet cible. Vérifiez ensuite que la tête de focalisation dynamique, les optiques, le logiciel et le refroidissement sélectionnés prennent en charge cette source et la géométrie requise.
Une machine 3D peut-elle marquer des pièces plates ?
Oui, si la machine et le procédé sélectionnés conviennent à la tâche sur surface plane. Toutefois, si toutes les pièces sont plates et restent dans la tolérance de focalisation d’une configuration 2D normale, une machine 3D peut ajouter des coûts et une complexité inutiles.
Comment savoir si ma pièce courbe entre dans la plage 3D ?
Fournissez la taille de marquage X-Y, la variation totale de hauteur, la hauteur globale de la pièce, la courbure ou la pente, la hauteur du montage et, si disponibles, les données de dessin ou CAO. La plage utilisable doit ensuite être vérifiée par rapport au système optique sélectionné et au résultat de marquage requis.
La focalisation dynamique 3D peut-elle marquer tout autour d’un cylindre complet ?
Pas uniquement par réglage de la focalisation. Un marquage complet sur toute la circonférence nécessite normalement une rotation de la pièce ou une autre stratégie de mouvement, car les surfaces situées hors de la ligne de visée optique ne peuvent pas être atteintes simplement en modifiant la focalisation.
Que faut-il tester avant l'achat ?
Testez le matériau et la géométrie réels ou représentatifs. Vérifiez le centre et les bords du champ, les points hauts et bas, l'aspect du marquage, la position, la distorsion, les détails fins ou la lisibilité du code, les dommages thermiques ou au revêtement et la répétabilité par rapport aux critères d'acceptation convenus.
Éléments prêts pour le devis
Quoi envoyer pour un devis de machine de marquage laser 3D
Le moyen le plus rapide de sélectionner la machine est de partir de la pièce réelle. Envoyez suffisamment d'informations pour confirmer le chemin de la source, l'enveloppe de travail 3D, le dégagement de la machine, le montage et la méthode d'acceptation avant que la configuration ne soit finalisée.
Pièce et matériau
- Matériau, nuance, couleur, revêtement et traitement de surface
- Dimensions globales de la pièce et échantillon représentatif
- Plan ou modèle CAO si disponible
- Courbure, pentes, marches et variation totale de hauteur
Exigence de marquage
- Fichier de graphisme, de texte, de logo ou de code
- Taille et position de la marque physique
- Contraste, enlèvement, texture, profondeur ou finesse requis
- Exigence de position, de distorsion ou de lisibilité
Production
- Pièces par lot et cycle cible
- Chargement manuel ou automatique
- Exigences relatives aux fixations et aux changements de série
- Besoins de données variables, déclenchement ou intégration
Acceptation
- Points de test critiques : centre, bord, haut et bas
- Critères de réussite/échec
- Méthode d'inspection ou de mesure
- Quantité d'échantillons requise avant confirmation de la commande
Envoyez d'abord les informations sur la pièce. Zhuorui pourra alors déterminer si le travail correspond à une configuration de machine 3D standard ou s'il doit être orienté vers un examen de projet pour surface courbe, rotative ou basée sur le mouvement.
Demander un devisEnvoyez la pièce avant de sélectionner la machine 3D
Partagez le matériau, le plan ou le fichier CAO, la zone de marquage, la variation de hauteur, le résultat cible, le cycle de production et la méthode d'acceptation. Zhuorui peut examiner le trajet de la source laser, l'enveloppe de travail 3D et la configuration complète de la machine en fonction de l'application réelle.