
Guide des familles de matériaux / état de surface
Marquage laser des revêtements et traitements de surface
Un revêtement n'est pas un raccourci matériau. Le laser peut devoir modifier, retirer ou exposer sélectivement la couche superficielle tout en laissant le substrat métallique, plastique ou électronique dans ses limites d'acceptation. Ce guide compare les surfaces anodisées, peintes, thermolaquées, plaquées, traitées par oxydation et en plastique revêtu selon la couche qui contrôle la fenêtre de procédé.
Réponse rapide
Un laser peut-il marquer une surface revêtue ?
Souvent, oui. La réponse utile dépend du revêtement ou du traitement, du substrat sous-jacent, de l’effet visé et de la limite admissible pour le matériau de base exposé, la chaleur, les résidus, l’apparence et la durabilité. “ Métal revêtu ” est donc une classification de départ, et non une spécification complète de procédé.
Notez d’abord si l’objectif est un changement de couleur, un retrait sélectif du revêtement, un contraste lisible, une modification de surface révélant toute manipulation ou une couche exposée propre. Identifiez ensuite la famille exacte de revêtement, l’état de durcissement, l’épaisseur, la couleur, la brillance et l’adhérence. La même famille de lasers peut se comporter différemment lorsque l’une de ces variables change.
Déterminez quelle couche absorbe le faisceau et quelle couche doit rester inchangée.
La réflectivité, la conductivité thermique, la sensibilité des polymères et les exigences relatives à la base exposée modifient la fenêtre.
Une photographie nette ne prouve pas l'adhérence, la résistance à la corrosion, la lecture de code ou le rendement de production.
Parcours de matériaux
Choisissez le traitement de surface qui contrôle la décision
Choisissez d'abord la famille de surfaces la plus proche. Chaque parcours réduit les variables de revêtement, l'interaction avec le substrat, l'effet cible et les contrôles de durabilité qui doivent être confirmés sur un échantillon représentatif de la production.
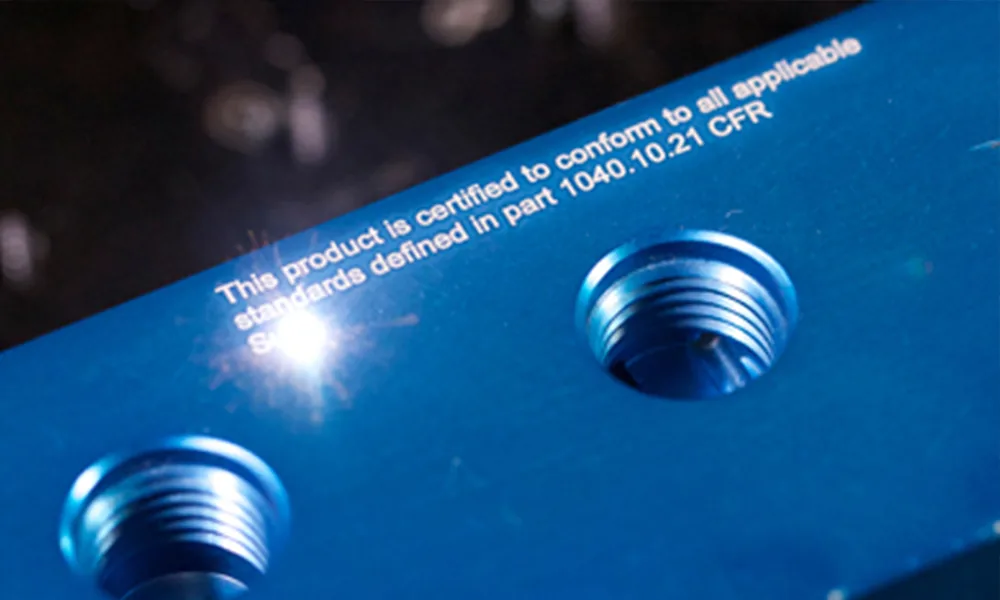
Aluminium anodisé
Évaluez l'épaisseur d'oxyde, la couleur, le brillant, l'alliage, le contraste blanc ou foncé, l'aspect du métal mis à nu et l'usure après marquage.
Ouvrir le parcours de l'aluminium anodisé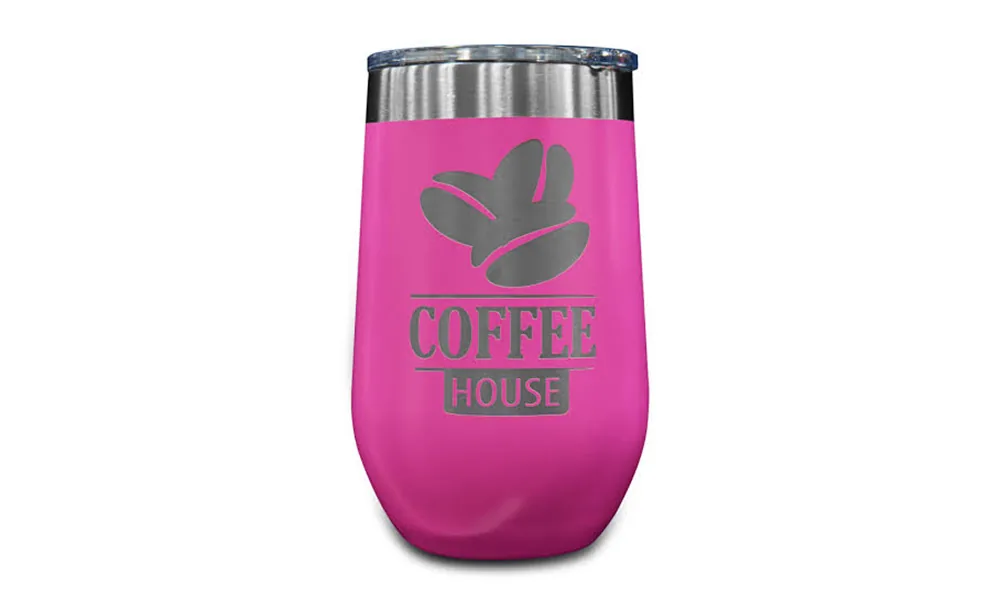
Métal peint
Séparez l'ablation de la peinture du marquage du métal de base. Vérifiez la chimie de la peinture, le durcissement, la qualité des bords, les résidus, l'exposition à la corrosion et l'adhérence environnante.
Ouvrir le parcours du métal peint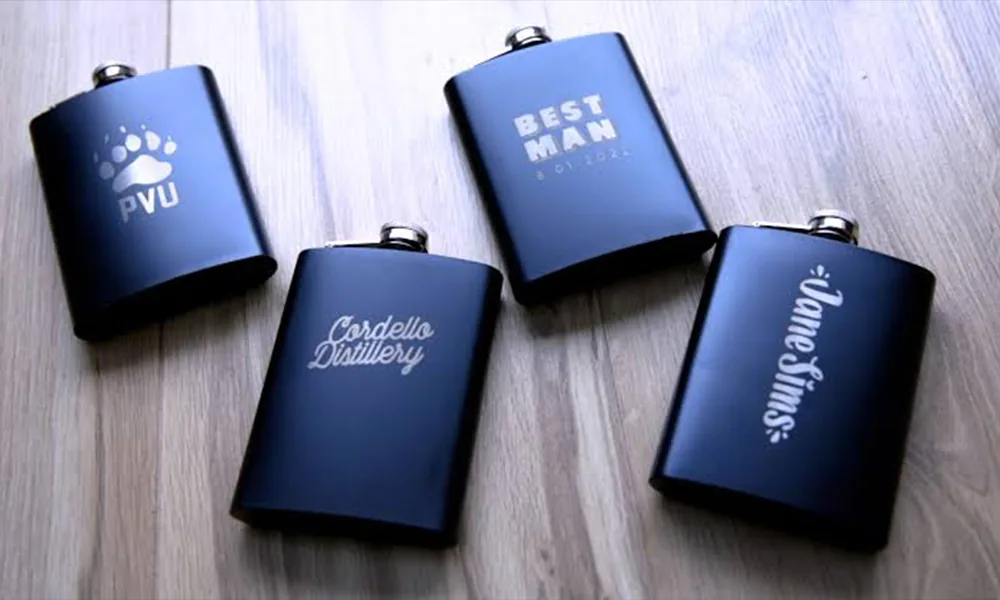
Métal thermolaqué
L'épaisseur de la poudre et la chimie du liant influencent l'enlèvement, le panache, les particules, la contre-dépouille et le contraste du métal exposé.
Route ouverte thermolaquée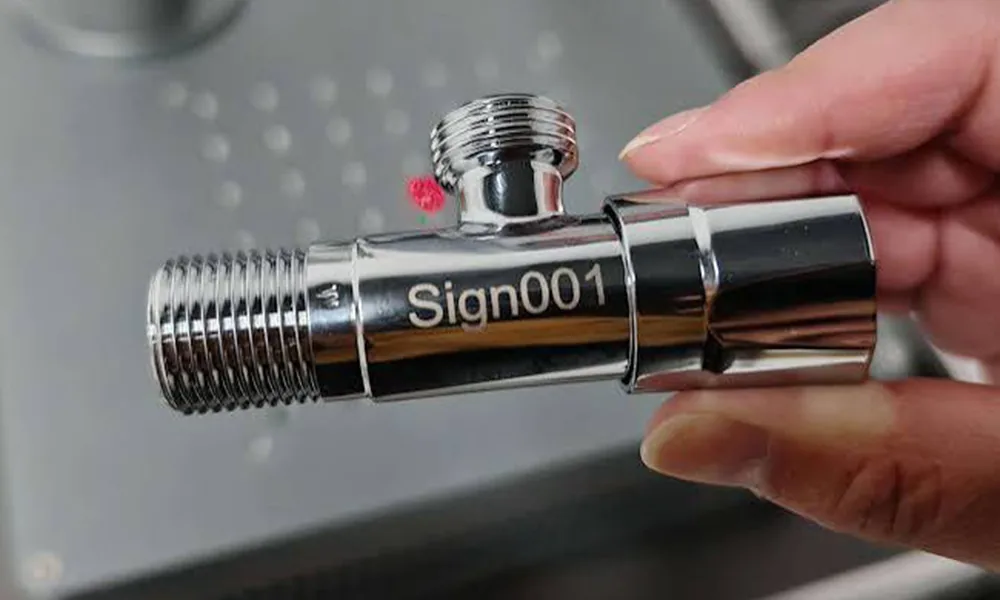
Métal plaqué
Les revêtements de nickel, de chrome, d’or et multicouches créent des risques d’une couche à l’autre. Définissez les limites autorisées d’exposition, de rugosité et d’adhérence.
Ouvrir la voie du métal plaqué
Couches d’oxyde
L’oxyde noir et d’autres états d’oxyde peuvent être modifiés ou éliminés, mais l’alliage de base, la stabilité de l’oxyde et l’exigence de corrosion font toujours partie de l’approbation.
Ouvrir la voie de la couche d’oxyde
Plastiques revêtus
Les pièces en polymère peintes ou laquées combinent l’ablation du revêtement avec des risques de fusion, de déformation, de fumée et de contraste avec le plastique de base.
Ouvrir la voie des plastiques revêtusExemples représentatifs de marquage sur surface revêtue. L’aspect final et l’acceptation du procédé dépendent de l’empilement de revêtements réel, du substrat et des critères d’essai.
Carte des états de surface
Définissez l’empilement de surface avant de comparer la puissance de la machine
La première comparaison utile se fait entre l’état de surface et les preuves d’acceptation. La puissance, la tête de balayage et la taille du champ sont des variables de configuration en aval, et non des substituts à l’identification du revêtement.
| État de surface | Résultat cible à définir | Variables qui déplacent la fenêtre de procédé | Preuves avant approbation |
|---|---|---|---|
| Aluminium anodisé | Contraste blanc, contraste foncé, élimination contrôlée de l'oxyde ou changement de couleur | Alliage, épaisseur anodique, colorant, brillance, réflectivité, aspect du métal à nu | Uniformité du contraste, abrasion, exposition aux nettoyants et contrôle de corrosion lorsque nécessaire |
| Peinture ou revêtement en poudre | Ablation sélective avec un bord net et une couche d'arrêt définie | Liant, pigment, durcissement, épaisseur, adhérence, réflectivité de base et panache | Inspection des bords, résidus, adhérence environnante, corrosion ou exposition aux solvants |
| Surface plaquée | Modification de surface ou retrait contrôlé de couche sans endommager la couche suivante | Empilement de placage, épaisseur, dureté, substrat, dégagement et exposition autorisée | Limite de couche, rugosité, adhérence, exigence électrique ou de corrosion |
| Couche d'oxyde | Changement de couleur stable ou élimination reproductible jusqu'à l'alliage | Chimie de l'oxyde, alliage, pré-nettoyage, huile, passivation et environnement | Uniformité de la couleur, réoxydation, nettoyage, essai de corrosion et d'usure |
| Plastique revêtu | Élimination du revêtement ou contraste sans dommage thermique inacceptable du plastique de base | Résine, pigment, chimie du revêtement, durcissement, épaisseur de paroi, texture et additifs | Gauchissement, fusion, émanations, qualité des bords, adhérence et exposition en service |
Envoyez l’ensemble complet : nuance du substrat, nom du traitement ou du revêtement, couleur, épaisseur si connue, état de durcissement, finition de surface, historique de nettoyage et emplacement exact du marquage. Les revêtements inconnus doivent rester une variable d’essai et ne pas être traités comme un matériau nu.
Contexte de pièce réelle
Où les pièces revêtues sont-elles utilisées et pourquoi sont-elles marquées ?
Les surfaces revêtues apparaissent sur les boîtiers, panneaux, supports, commandes, connecteurs et composants finis, où le revêtement assure l’aspect, l’isolation, la résistance à l’usure, la protection contre la corrosion ou une surface fonctionnelle. Le marquage laser est généralement utilisé lorsque l’identification doit être permanente, précise ou intégrée à la pièce finie sans ajout d’étiquette.
Pièces automobiles et de véhicules électriques
Les supports, boîtiers, garnitures et pièces électriques peints, thermolaqués, plaqués et anodisés peuvent nécessiter une traçabilité durable, une identification d’assemblage, des symboles de sécurité ou des codes lisibles sans décollement de revêtement inacceptable ni exposition à la corrosion.
Électronique et électrotechnique
Les boîtiers anodisés, panneaux de commande revêtus, connecteurs et composants de commutation sont souvent marqués pour l’identification du modèle, les légendes de ports, les données de série, les caractéristiques nominales ou les codes, tout en préservant l’aspect et les fonctions électriques ou protectrices de la surface.
Pièces médicales et d’instrumentation
Les boîtiers, poignées et composants d’instrument revêtus ou traités peuvent nécessiter une identification et une traçabilité durables, la zone marquée devant toujours satisfaire aux exigences du projet en matière de nettoyage, d’usure et d’acceptation de surface.
Matériel industriel et grand public
Les panneaux de machines, outils, pièces d’appareils, plaques signalétiques et matériels finis peuvent nécessiter des logos permanents, des avertissements, des numéros de série, des graduations ou un retrait sélectif du revêtement qui reste visuellement homogène d’un lot de production à l’autre.
Contenu du marquage
Qu’est-ce qui est habituellement marqué sur les pièces revêtues ?
Le contenu requis modifie le test, car les petits textes, les codes lisibles par machine, les légendes fines de panneau et les graphismes larges d'élimination de revêtement n'exigent pas la même taille de spot, la même qualité de bord ou la même fenêtre de procédé.
- Logos, marques commerciales et graphismes décoratifs.
- Numéros de modèle, numéros de série, informations de lot ou de batch.
- Codes QR, codes Data Matrix et autres identifications lisibles par machine.
- Symboles d'avertissement, légendes de panneau de commande, échelles, indicateurs et étiquettes de port.
- Retrait sélectif du revêtement qui expose un métal, un plastique ou une couche inférieure contrastants comme marque visible.
Envoyez la taille réelle du visuel ou du code, pas seulement la zone de marquage globale. Un grand panneau avec une petite taille de cellule Data Matrix peut nécessiter une configuration optique différente de celle d'un grand logo sur la même surface revêtue.
Effet cible
Quel résultat souhaitez-vous sur la surface revêtue ?
Le nom du revêtement seul ne détermine pas le procédé. Définissez d'abord la modification physique de la surface : conserver le revêtement et modifier son aspect, retirer le revêtement pour exposer le substrat, ou s'arrêter à une couche définie dans un empilement multicouche. Définissez ensuite le résultat d'acceptation — tel que la lisibilité, la durabilité, la qualité des bords ou l'exposition autorisée du substrat — que la modification de surface choisie doit atteindre.
Changement de couleur ou de contraste
Créer un contraste visible tout en préservant sensiblement l’intégrité du revêtement ou de la couche traitée. Vérifier l’uniformité de la couleur, le changement de brillance, l’effet thermique et la durabilité en service.
Retrait sélectif du revêtement
Retirer la peinture, le revêtement en poudre, la laque ou une autre couche supérieure pour exposer un substrat contrastant. La qualité des bords, les résidus, l’adhérence autour de la marque et l’endommagement du matériau de base deviennent les principaux critères d’acceptation.
Exposition contrôlée d’une couche
S’arrêter à une couche définie dans des surfaces plaquées ou multicouches sans sous-gravure inacceptable ni dommage à la couche suivante. Cette voie nécessite une couche d’arrêt clairement définie et une méthode d’inspection.
Acceptation : lisibilité et durabilité
Il ne s’agit pas d’un quatrième mécanisme de surface. Il s’agit de la couche d’acceptation qui peut s’appliquer au changement de couleur, au retrait du revêtement ou à l’exposition contrôlée d’une couche. Définir les performances requises en matière de lisibilité, de qualité des bords, de résistance à l’abrasion, aux solvants, à la corrosion ou de manipulation avant d’approuver le résultat.
Géométrie et échelle de la pièce
Comment la forme de la pièce, l’épaisseur du revêtement et la taille influent-elles sur le marquage ?
Un procédé qui fonctionne sur une éprouvette plate peut changer lorsque la pièce réelle est courbe, à parois minces, en creux, de grande taille ou recouverte d’un revêtement d’épaisseur variable. La géométrie modifie la focalisation, l’accès, le flux thermique et la régularité avec laquelle la couche d’arrêt peut être atteinte.
Épaisseur du revêtement
Effet : des couches plus épaisses ou moins uniformes peuvent nécessiter davantage d’énergie d’enlèvement ou de passes et peuvent accroître la variabilité des résidus ou des dommages au substrat. Vérification : épaisseur nominale, plage du lot et si une couche d’arrêt propre doit être mise à nu.
Pièces courbes ou cylindriques
Effet : la modification de la hauteur et de l'angle de la surface peut déplacer la marque hors de la fenêtre de mise au point vérifiée. Vérification : si une orientation contrôlée, un axe rotatif ou une compensation de mise au point 3D est nécessaire.
Parois minces et pièces sensibles à la chaleur
Effet : les plastiques revêtus et les sections métalliques minces peuvent se déformer, fondre ou présenter une propagation de chaleur avant que la marque souhaitée ne soit complète. Vérification : épaisseur de paroi, support, stratégie d'impulsion et variation thermique autorisée.
Pièces grandes, encastrées ou à hauteurs multiples
Effet : la taille du champ, l'angle d'accès, l'interférence du dispositif de fixation et la variation de hauteur peuvent limiter une configuration à mise au point fixe. Vérification : enveloppe de marquage, plus petit détail, besoins en mouvement et si une seule configuration peut atteindre chaque emplacement de marquage.
Direction conditionnelle du laser
Quelle voie laser devez-vous tester en premier ?
Il n’existe pas de “ meilleur laser ” universel pour les surfaces revêtues. Une source mérite d’être présélectionnée lorsque sa longueur d’onde, son comportement des impulsions, sa taille de spot et son apport thermique conviennent au revêtement et à l’état autorisé du substrat.
- Fibre ou MOPA : souvent présélectionné pour les substrats métalliques et certaines surfaces anodisées, peintes, poudrées ou oxydées lorsqu’un retrait ou un contraste est requis.
- UV : peut être présélectionné pour les détails fins, les revêtements minces ou thermosensibles, les plastiques revêtus et les marges thermiques étroites.
- CO2 : peut être évalué pour les revêtements organiques appropriés ou des effets plus importants lorsque le substrat, le panache et la diffusion thermique restent acceptables.
- Vert : présélection spécifique au projet pour les empilements réfléchissants ou sensibles à l’absorption ; exiger des preuves sur échantillons réels avant l’orientation vers l’équipement.
| Famille de sources | Peut être criblée pour | Limite |
|---|---|---|
| Fibre / MOPA | Revêtements sur support métallique, couches anodisées, surfaces oxydées et plaquées sélectionnées | La réflectivité, l’endommagement de la base exposée, la qualité des bords et l’empilement des couches déterminent encore la fenêtre. |
| UV | Marquages fins, revêtements minces, films thermosensibles et plastiques revêtus | La chimie du revêtement, la focalisation, la contamination et la captation du panache doivent être vérifiées. |
| CO2 | Certains revêtements polymères et des effets visibles plus marqués | La propagation thermique, les résidus, la fumée et les dommages au plastique de base ou à l'adhésif peuvent limiter la voie. |
| Vert | Empilements de surface conditionnels, réfléchissants ou sensibles à l'absorption | Ne généralisez pas une réponse transparente ou réfléchissante d'un revêtement à un autre. |
Utilisez cette comparaison des sources pour décider ce qui mérite d'être testé en premier sur des échantillons. La puissance finale, la capacité d'impulsion, la taille du champ, l'enceinte, le mouvement et les commandes ne doivent être sélectionnés qu'après que la pièce revêtue réelle a produit une fenêtre de procédé acceptable.
Limite minimale de sécurité industrielle
Le test de surface ne remplace pas une évaluation des risques laser
Les pièces revêtues et réfléchissantes affectent à la fois la faisabilité du procédé et les protections requises de la machine. Le système installé complet, l’émission accessible et le mode de fonctionnement déterminent la classification laser et les contrôles.
- Rayonnement invisible
- Les systèmes à fibre et MOPA utilisent couramment un rayonnement proche infrarouge autour de 1 064 nm. L’absence de faisceau visible ne signifie pas qu’une émission dangereuse est absente.
- Trajets directs et réfléchis
- Les réflexions directes, spéculaires et diffuses doivent être évaluées. Les revêtements brillants, le métal exposé et les surfaces inclinées peuvent rediriger l’énergie à mesure que le revêtement est éliminé.
- Enceinte et interverrouillages
- Préférez un poste de travail clos et interverrouillé lorsque le procédé le permet. Un capot seul ne permet pas d’établir le statut de classe 1 ; vérifiez le boîtier complet, la fenêtre d’observation, les panneaux d’accès et le circuit de sécurité.
- Fonctionnement accessible de classe 4
- Si une émission dangereuse reste accessible, utilisez une zone contrôlée, du personnel formé, des pièges à faisceau ou des barrières appropriés et une protection adaptée à la longueur d’onde dans le cadre du programme de sécurité laser du site.
- Fixation et arrêt anormal
- Orientez les pièces réfléchissantes et les montages à l'écart du personnel et des ouvertures. Validez les interverrouillages de porte, le comportement de l'arrêt d'urgence, la logique de redémarrage et l'accès sécurisé pendant le réglage, les bourrages et les interventions de maintenance.
- Fumées et revêtements inconnus
- Capturez le panache localement et analysez les données de sécurité du revêtement, du substrat, du pigment, de l'adhésif et du film de nettoyage. Confirmez les exigences de filtration et d'élimination avant de traiter un empilement inconnu.
Cette section délimite le cadre des achats et des essais ; elle ne constitue ni une procédure de travail sécurisé ni une certification de classe laser. Les contrôles finaux nécessitent une évaluation documentée de l'équipement installé, du procédé, du lieu de travail et des exigences locales applicables.
Diagnostic de défaillance
Interprétez le mode de défaillance avant d’augmenter la puissance
Une marque faible ou irrégulière peut signifier une couche inadaptée, une mise au point incorrecte, une contamination, un chemin thermique inapproprié ou une définition d’acceptation erronée. Diagnostiquez d’abord l’empilement et les preuves.
Enlèvement irrégulier
Vérification : l’épaisseur du revêtement, la brillance, la mise au point, la planéité, la contamination et le chevauchement de balayage. Décision : standardiser la surface ou réviser la matrice d’essai avant d’ajouter de l’énergie.
Halo ou sous-gravure
Vérification : propagation de la chaleur, comportement des impulsions, temps d'arrêt en bord, adhérence et couche d'arrêt. Décision : réduire le couplage thermique ou changer la direction de la source.
Résidu ou panache
Vérification : liant, pigment, oxyde, huile, chimie de nettoyage et captage par extraction. Décision : examiner la FDS, la filtration et le nettoyage post-traitement avec le responsable sécurité.
Dommages à la base
Vérification : substrat exposé, réflectivité, fusion, rugosité, corrosion ou limites électriques. Décision : rejeter la route si la limite du substrat est en dehors des critères d'acceptation.
Validation d'échantillon
Envoyez la surface complète et définissez ce que “ bon ” signifie.
Un test utile utilise des pièces de qualité production avec le revêtement, la finition, la couleur et le substrat réels. Un coupon générique peut démontrer un mécanisme, mais il ne peut pas valider l'adhérence, la résistance à la corrosion, la lecture de code ou la répétabilité de production.
- Identité du matériau : nuance du substrat, nom du revêtement ou du traitement, fournisseur et lot.
- Empilement de surface : couleur, brillance, épaisseur si connue, durcissement, couches de placage, film d'huile ou de nettoyage.
- Marquage cible : graphisme, plus petit détail, emplacement du marquage, sens du contraste et limite de couche exposée.
- Acceptation : niveau visuel, lecteur ou vérificateur, exposition à l'abrasion/aux solvants/à la corrosion, résidu et règle de rejet.
- Contexte de production : géométrie de la pièce, quantité, variation de lot, montage, objectif de cycle et limite d’extraction.
Résultat attendu de la revue
Ce qu’une revue de matériau complétée doit renvoyer
Une revue utile ferme la boucle entre la surface soumise et une orientation conditionnelle de l’équipement. Elle doit documenter :
- Identité de l’échantillon, nuance du substrat, revêtement ou traitement, lot et épaisseur mesurée ou déclarée par le fournisseur.
- Images avant/après avec la zone traitée, la couche d'arrêt et tout substrat exposé clairement identifiés.
- La famille de sources présélectionnée et les hypothèses système, sans présenter une fenêtre d'essai comme une recette de production universelle.
- Résultats par rapport aux critères convenus : bord, résidus, dommages au matériau de base, contraste, lisibilité et abrasion, exposition aux solvants ou à la corrosion lorsque requis.
- Risques ouverts, prochaine étape de validation et si le projet reste un poste de travail standard ou nécessite une ingénierie supplémentaire.
Configuration de la machine
Comment le résultat de l'échantillon définit-il la configuration de la machine ?
Un échantillon réussi établit la fenêtre de procédé utilisable, mais il ne définit pas à lui seul l'ensemble de la machine. La configuration finale doit également correspondre à la taille du marquage, à la plus petite caractéristique, à la géométrie de la pièce, à la méthode de chargement, à la plage de mise au point, au besoin d'extraction, à l'objectif de cycle et aux contrôles de production.
- Capacité de la source et des impulsions : suivre la fenêtre de procédé validée revêtement/substrat plutôt que de sélectionner la puissance à partir du seul nom du matériau.
- Lentille et champ de marquage : faites correspondre la taille de marque requise et la plus petite caractéristique critique sans supposer qu'un champ plus grand préserve automatiquement le même niveau de détail.
- Fixation ou rotatif : utilisez un positionnement contrôlé lorsque l'orientation, la localisation répétée ou le marquage circonférentiel doivent rester cohérents.
- Vision : ajoutez la reconnaissance lorsque la position ou l'orientation de la pièce varie ; la vision ne corrige pas les variations de hauteur non contrôlées ni une manipulation instable.
- 3D ou mouvement : évaluez-le lorsque la courbure, la variation de hauteur ou la couverture dépasse l'enveloppe vérifiée de mise au point et de marquage.
- Enceinte et extraction : les protections dimensionnelles et la capture des panaches autour de la source réelle, la chimie du revêtement, l'accès à la pièce et la méthode de chargement.
- Intégration personnalisée : examiner le chargement automatisé, l'échange PLC/MES, la vérification du lecteur, le contrôle du temps de cycle, la reprise après anomalie et les protections au niveau de la cellule comme exigences du projet.
- Poste de travail standard : reste approprié lorsque les pièces sont stables et plates, que le chargement est répétable et que le champ, la mise au point, l'enceinte et l'extraction sont déjà vérifiés.
Questions fréquentes
FAQ sur les revêtements et traitements de surface
Quel laser est le meilleur pour l'aluminium anodisé ?
Le laser à fibre ou MOPA est souvent présélectionné pour l'aluminium anodisé, mais la voie utile dépend de l'alliage, de la couche anodique, du colorant, du contraste souhaité, de l'aspect du métal mis à nu et de l'exigence de durabilité. Utilisez la page enfant dédiée à l'aluminium anodisé et un test sur échantillon représentatif de production avant de choisir l'équipement.
Un laser peut-il éliminer la peinture ou le revêtement en poudre sans endommager le métal ?
L’enlèvement sélectif peut être réalisable, mais la chimie de la peinture ou du revêtement en poudre, l’épaisseur, l’adhérence, la réflectivité de la base, la propagation de la chaleur et le temps de maintien en bord contrôlent la fenêtre. “ Aucun dommage à la base ” est un critère d’acceptation à inspecter, et non une garantie par défaut.
Le métal plaqué utilise-t-il le même procédé que le métal peint ?
Non. Le placage peut être un empilement multicouche avec des duretés, des épaisseurs et des limites d’exposition différentes. Définissez la couche qui peut être modifiée et inspectez la couche suivante, la rugosité, l’adhérence ainsi que les exigences de corrosion ou électriques.
Les mêmes réglages laser peuvent-ils convenir à différentes couleurs ou différents lots de revêtement ?
Pas de manière sûre comme hypothèse par défaut. Le pigment, le brillant, le durcissement, l’épaisseur du revêtement, l’adhérence et l’état du substrat peuvent décaler la fenêtre de procédé même lorsque le nom du revêtement reste inchangé. Validez les couleurs représentatives et la variation entre lots lorsque la régularité de production importe.
Dois-je envoyer des échantillons ?
Pour une recommandation fiable, oui. Envoyez des pièces de qualité production avec l’empilement de surface complet, les fichiers graphiques, la plus petite caractéristique, l’effet cible, les limites d’acceptation, les informations sur les lots et toutes les données de revêtement ou de sécurité disponibles.
Qualification de l’échantillon
Laissez la surface réelle choisir la voie laser
Utilisez le formulaire de devis pour lancer une étude de matériau à surface revêtue. Identifiez la demande comme un test de matériau et indiquez le substrat, le revêtement ou le traitement, l’épaisseur si elle est connue, l’effet cible, la géométrie, le fichier graphique, l’objectif de cycles et les critères d’acceptation mesurables. Zhuorui Laser pourra alors affiner le plan de source conditionnel avant la configuration de la machine.