
Guide des matériaux métalliques revêtus
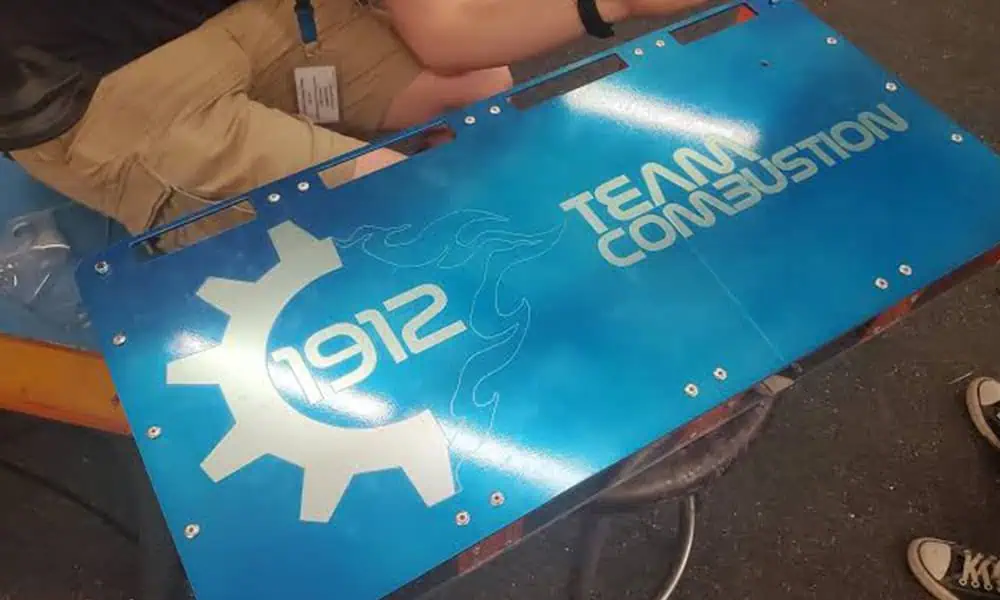
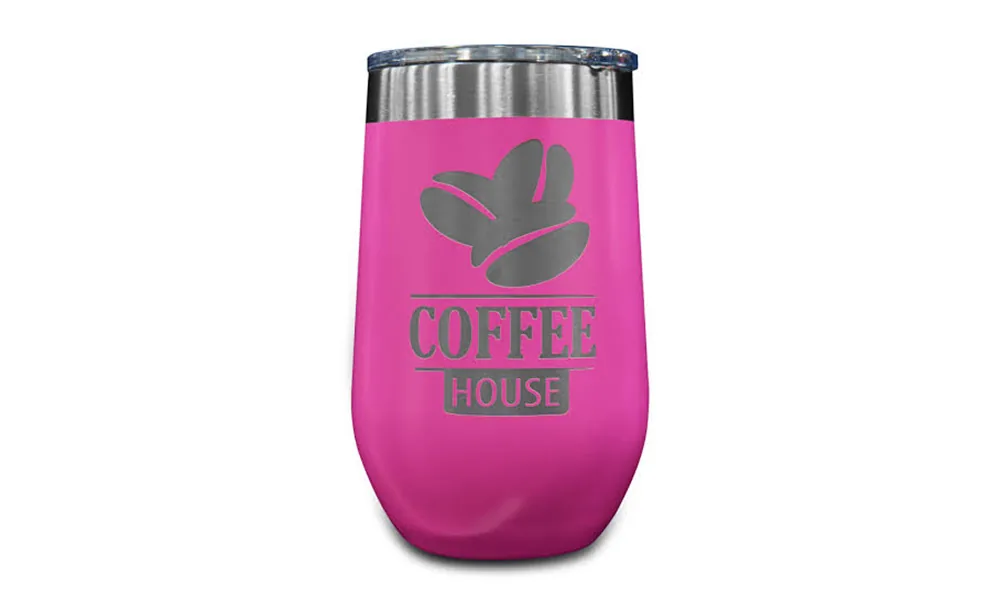
Marquage laser sur métal peint
Oui, le métal peint peut être marqué au laser, mais le résultat dépend de l'empilement complet des revêtements. La chimie de la peinture, l'épaisseur du revêtement, le durcissement, le pigment, la couche d'apprêt, la réflectivité du substrat et le prétraitement déterminent si le laser modifie la couche de finition, la retire sélectivement jusqu'à une couche définie ou endommage le bord.
01 · Faisabilité
Le métal peint peut-il être marqué au laser ?
Oui. L’acier peint, l’aluminium peint et d’autres pièces métalliques revêtues peuvent être marqués au laser lorsque l’interaction laser est adaptée à l’empilement réel peinture/primaire/substrat. La première décision consiste à déterminer si le procédé doit retirer une couche de revêtement ou créer un changement visible tout en maintenant le revêtement fonctionnellement fermé.
Retirer la peinture jusqu’à une couche définie
Utiliser le laser pour ouvrir sélectivement la couche de finition afin qu’un primaire ou une couche métallique crée le contraste requis. Cette voie doit contrôler la couche d’arrêt, la largeur du bord, les résidus, l’adhérence autour de la marque et l’état de tout métal nouvellement exposé.
Modifier le revêtement sans exposer entièrement le métal
Utiliser le laser pour modifier la couleur, la réflectance ou la texture à l’intérieur de la peinture lorsque le revêtement doit rester fermé. Le contrôle d’acceptation doit toujours rechercher la présence de halo, d’amincissement, de piqûres, de cloquage, de changement de brillance et de durabilité après nettoyage ou manipulation.

02 · Conditions de surface
Le système de revêtement final contrôle la fenêtre de procédé
“ Acier peint ” ou “ aluminium peint ” ne suffit pas pour sélectionner une machine. Consignez la couche de finition réelle, l’apprêt, le durcissement, l’épaisseur, le brillant, le substrat et le prétraitement, car chaque couche modifie l’absorption, le flux thermique, la sélectivité d’enlèvement et l’état du bord exposé.
Chimie de la couche de finition et pigment
La résine, le pigment, la charge, le brillant et la formulation du fournisseur influencent l’absorption, le contraste, le panache et les résidus. Un nom de couleur est un indice de présélection, pas une spécification de procédé.
Épaisseur, durcissement et adhérence
La variation d’épaisseur du revêtement, le sous-durcissement, le surdurcissement, la reprise et l’adhérence modifient le seuil d’enlèvement et le risque de bords soulevés ou effilés.
Apprêt et métal sous-jacent
L’apprêt, le prétraitement, l’alliage, la rugosité de surface, la réflectivité et la protection contre la corrosion déterminent ce qui peut être exposé et la vitesse à laquelle la chaleur se propage après l’ouverture de la peinture.
| Entrée | Ce que cela peut modifier | Enregistrement minimal | Pourquoi c'est important |
|---|---|---|---|
| Couche de finition / pigment | Absorption, contraste visible, panache et résidu | Fournisseur, produit, couleur, brillance et FDS lorsqu’elle est disponible | Deux peintures de la même couleur peuvent nécessiter un criblage différent. |
| Épaisseur et durcissement | Seuil d’enlèvement, largeur de bord et sous-attaque | Épaisseur nominale, voie de durcissement, variation de lot et état de reprise | Un réglage unique au point central peut échouer sur le bord épais ou sous-durci. |
| Primaire / prétraitement | Adhérence, barrière anticorrosion et réponse d’arrêt | Type d’apprêt, prétraitement, exposition autorisée et protection après marquage | “ Métal à nu ” n'est pas automatiquement un résultat acceptable. |
| Alliage du substrat et finition | Réflectivité, flux thermique, décoloration et comportement face à la corrosion | Alliage/nuance, rugosité de surface, état poli ou grenaillé | L'état du substrat détermine la qualité de la couche révélée. |
03 · Produits et finalité du marquage
Où sont utilisées les pièces métalliques peintes et pourquoi sont-elles marquées ?
Les pièces métalliques peintes sont utilisées lorsque le revêtement offre une apparence, une protection contre la corrosion, une protection de l'environnement ou une surface finie destinée au client. Le marquage laser est généralement envisagé lorsque les informations doivent être permanentes, positionnées avec précision ou intégrées à un flux de traçabilité sans ajouter d'étiquette séparée.
Boîtiers d'équipement et panneaux de commande
Les boîtiers en acier ou en aluminium peints peuvent nécessiter une identification du modèle, des légendes de commande, des symboles d'avertissement, des graduations ou des informations de numéro de série. Le défi consiste à produire des informations claires sans endommager la surface finie autour du marquage.
Composants automobiles et de véhicules électriques
Les supports, capots, boîtiers et pièces fabriquées peints peuvent nécessiter une identification de pièce ou une traçabilité tout au long de l'assemblage et du service. Le résultat acceptable dépend de si l'exposition de l'apprêt ou du métal est autorisée dans la zone marquée.
Appareils électroménagers, outils et biens durables
Les panneaux, poignées, boîtiers et cadres revêtus peuvent porter une image de marque, des informations de modèle, des symboles de fonctionnement ou une identification permanente. La cohérence d'aspect est souvent aussi importante que la lisibilité de base.
Pièces de tôle et armoires fabriquées
Les panneaux peints, armoires électriques, protecteurs de machines et pièces fabriquées générales peuvent nécessiter des identifiants d'assemblage, des marques d'orientation ou des informations permanentes sur les actifs. Les grandes surfaces et les géométries formées peuvent faire du positionnement et du contrôle de la mise au point des critères de choix de la machine.
04 · Contenu du marquage
Qu'est-ce qui est habituellement marqué sur le métal peint ?
Le contenu détermine la taille des caractéristiques, l'exigence de contraste, la tolérance de positionnement et la méthode de vérification. Un grand logo, un petit code Data Matrix et une légende fine de panneau de commande peuvent tous utiliser le même substrat peint mais nécessiter des optiques, des fenêtres de procédé et des règles d'inspection différentes.
Identification
Numéros de pièce, numéros de série, codes de lot ou de batch, identifiants d'actif et informations de modèle utilisés pour la fabrication, l'inventaire ou le service.
Codes de traçabilité
Data Matrix, codes QR et codes-barres lorsque l'application nécessite une identification lisible par machine. La taille du code, la zone silencieuse, le contraste et la méthode de vérification doivent être définis avant les essais.
Informations fonctionnelles et de sécurité
Graduations, symboles, légendes de panneau de commande, marques d'orientation, avertissements et informations d'utilisation lorsque la lisibilité et la position par rapport aux commandes ou aux caractéristiques importent.
Image de marque et informations produit
Logos, noms de produits et informations permanentes destinées aux clients lorsque la qualité des bords, l'aspect de surface et la cohérence entre les pièces peuvent constituer des critères d'acceptation principaux.
05 · Définir le résultat
À quoi doit ressembler une marque acceptable sur métal peint ?
Une fois la faisabilité établie, définissez l'acceptation par la couche d'arrêt, le contraste, la qualité des bords, l'intégrité du revêtement, l'état du substrat et la durabilité. Une marque visible n'est utile que si ces limites sont respectées sur la pièce finie réelle.
Ablation sélective du revêtement et exposition du substrat
Retirez la peinture jusqu'à une limite définie afin que l'apprêt ou le métal crée le contraste requis. Inspectez l'exhaustivité de l'élimination du revêtement, l'état de la couche exposée, la position du bord, la contre-dépouille, les résidus, l'adhérence autour de la marque et toute conséquence sur la protection contre la corrosion.
- La couche d'arrêt cible est explicite.
- Le bord est net, sans effilochage ni soulèvement.
- Le substrat n'est pas surchauffé ni décoloré au-delà de la limite.
- Le nettoyage et la protection en aval sont inclus dans l'essai.
Changement contrôlé de couleur ou de texture à l'intérieur de la peinture
Modifier la réflectance, la couleur ou la texture tout en gardant le revêtement fermé. Le résultat doit encore être inspecté pour détecter un décalage de brillance, un halo, une rugosité, des piqûres, un amincissement local, un changement d'adhérence et la durabilité dans les conditions finales d'utilisation.
- Le contraste reste lisible sous l'éclairage réel.
- Le revêtement reste fonctionnellement intact là où cela est requis.
- Aucun dommage de bord caché ni cloquage ne se développe après nettoyage.
- Les contrôles d'usure, chimiques et de température correspondent aux exigences de la pièce.
Résultat de revêtement approuvé
Le motif, le contraste ou la zone de retrait, la position des bords et l'état de la couche exposée sont conformes au plan et à la règle d'inspection convenue.
Lisible mais pas automatiquement acceptable
Halo, changement de brillance, rugosité, résidus, dérive des bords, amincissement local ou exposition incertaine du primaire nécessitent une vérification.
Dommages fonctionnels ou de protection
Des dommages involontaires au substrat, une délamination, une perte de barrière anticorrosion, une brûlure, un cloquage ou une zone exposée non maîtrisée bloque l'approbation.
06 · Géométrie et accès
Comment la forme, l’épaisseur et la taille de la pièce modifient-elles le processus ?
L'empilement de revêtement contrôle la façon dont la surface réagit, mais la géométrie de la pièce détermine si le laser peut conserver la même mise au point, le même état de spot et la même position sur toute la zone de marquage réelle. Évaluez la pièce de production, pas seulement un coupon plat revêtu.
Tôles planes et panneaux plats
Les zones planes constituent le cas le plus simple pour maintenir une mise au point et une profondeur d'enlèvement constantes. Même ici, l'épaisseur du revêtement et la variation de position dans le champ doivent être vérifiées sur toute la zone de marquage réelle.
Boîtiers courbes ou formés
Les variations de hauteur modifient la mise au point et la densité d'énergie effective sur l'ensemble du marquage. Une faible courbure peut rester dans la tolérance de mise au point utilisable ; une variation de hauteur plus importante peut nécessiter un repositionnement, une compensation de mise au point 3D ou une stratégie de marquage différente.
Pièces cylindriques
Un marquage étroit peut tenir sur la zone tangente visible, tandis qu'un marquage qui s'enroule autour de la circonférence peut nécessiter un mouvement rotatif ou un positionnement coordonné pour garder la géométrie et la mise au point sous contrôle.
Tôle mince
Le laser interagit principalement avec le revêtement, mais des passes répétées ou une chaleur excessive peuvent encore décolorer le substrat ou contribuer à une déformation locale. Les pièces minces doivent être testées dans leurs conditions réelles de maintien.
Grands panneaux et enceintes
Les grandes pièces déplacent le problème de la seule puissance de la source vers la taille du champ, l'accès à la pièce, la constance de la mise au point, la répétabilité du montage, les axes de mouvement et parfois le positionnement assisté par vision.
Bords, pliages, trous et zones en retrait
L'épaisseur de peinture et la couverture de pulvérisation peuvent différer près des formes, tandis que l'angle d'accès et le flux thermique local changent également. Incluez les emplacements critiques de bords et de coins dans la matrice d'échantillons au lieu de valider uniquement le centre d'une face plane.
07 · Sélection de la voie laser
Quelle voie laser devez-vous tester en premier ?
Pour de nombreuses pièces métalliques peintes opaques où l’élimination contrôlée du revêtement est l’objectif, la fibre Q-switched et la fibre MOPA constituent des premières voies de comparaison logiques. L’UV devient plus pertinent lorsque des détails fins, la réponse du revêtement ou la sensibilité à la chaleur exigent une interaction plus étroite, tandis que le CO2 ou une autre longueur d’onde peut être utile pour certaines chimies de revêtement sélectionnées. Le choix final dépend toutefois de l’empilement exact du revêtement, de la couche d’arrêt et des critères d’acceptation.
| Direction | Où cela peut convenir | Limite principale | Éléments de preuve nécessaires |
|---|---|---|---|
| Fibre / Q-switched 1064 nm | Voie de criblage initiale courante pour l’élimination de peinture opaque ou le contraste sur des pièces métalliques sélectionnées. | Peut chauffer le métal exposé, élargir le bord, décolorer le substrat ou se coupler de manière imprévisible à travers le pigment et le primaire. | Enlèvement sélectif, état du substrat, qualité du bord, résidus et répétabilité sur l'ensemble des variations de revêtement. |
| MOPA 1064 nm | Comparer quand le contrôle de la largeur d'impulsion et de la fréquence de répétition peut aider à mettre en correspondance l'enlèvement du revêtement et la chaleur du substrat sur l'empilement exact. | Le MOPA n'est pas automatiquement moins dommageable ni meilleur ; l'énergie des impulsions, le chevauchement, la focalisation et l'accumulation de chaleur peuvent encore soulever la peinture ou endommager la couche exposée. | Largeur de bord en comparaison côte à côte, contrôle de la couche d'arrêt, état du substrat, résidus et fenêtre reproductible sur l'ensemble des variations de revêtement. |
| Laser UV | Motifs fins ou revêtements qui absorbent utilement aux longueurs d'onde UV ; un résultat moins affecté thermiquement est une question à tester, et non une hypothèse par défaut. | L'UV n'est pas sans dommage ; une fluence excessive, une mauvaise focalisation ou une chimie inadéquate peuvent encore provoquer un soulèvement, des résidus ou un bord faible. | Fidélité des motifs, intégrité du revêtement, panache, largeur de bord et fenêtre stable sur la peinture de production réelle. |
| Laser CO2 | Interaction conditionnelle avec les couches de finition organiques, enlèvement décoratif plus important ou projets où la peinture réagit plus fortement aux longueurs d’onde CO2. | Une forte interaction de surface peut augmenter la zone affectée thermiquement, la rugosité, les fumées ou l’exposition du substrat. | Uniformité d’enlèvement, brûlure des bords, extraction des panaches, chaleur du substrat et aspect en aval. |
| Voie de projet verte ou autre | Combinaisons spéciales de revêtement/substrat où l’absorption ou une exigence de finesse de trait justifie un essai comparatif. | La disponibilité et la configuration optique doivent être confirmées ; la longueur d’onde ne doit pas être choisie à partir de la couleur de la peinture seule. | Preuves d’échantillons côte à côte, qualité des caractéristiques, contrôle de la couche d’arrêt et reproductibilité de la production. |
08 · Risques et modes de défaillance
Lisez le mode de défaillance avant d’augmenter l’énergie
Un faible contraste ne signifie pas automatiquement “ ajouter de la puissance ”. Le défaut visible doit vous indiquer s’il faut vérifier l’absorption, la mise au point, la stratégie de balayage, l’identité de la couche, la contrainte du montage ou la direction de la source.
Bord brûlé ou élargi
Un substrat assombri, une large zone affectée thermiquement ou un bord estompé peuvent indiquer une chaleur locale excessive, des passes multiples, une mauvaise mise au point ou un substrat qui se couple fortement après l’ouverture de la peinture.
Soulèvement et délamination de la peinture
Des bords soulevés, un cloquage ou une limite plumeuse peuvent indiquer une adhérence du revêtement, un durcissement insuffisant, une accumulation de chaleur ou un mécanisme d’enlèvement inadapté. Inspectez après le nettoyage et la manipulation.
Résidus et redéposition
Les résidus peuvent provenir de la couche de finition, de l’apprêt, d’une contamination ou d’une extraction incomplète. Séparez le “ centre propre ” du “ bord propre ” et consignez le processus de nettoyage que la pièce finie utilisera.
Contraste ou exposition inégaux
Des marques irrégulières peuvent suivre une variation d’épaisseur, la distribution des pigments, la courbure de la surface, la position dans le champ ou une dérive de la mise au point. Comparez des lots et des positions représentatifs avant de modifier la puissance nominale.
| Symptôme observé | Vérifiez ensuite | Orientation de la décision |
|---|---|---|
| Brûlure des bords ou décoloration du substrat | Densité d’énergie, passes, mise au point, vitesse de balayage, alliage du substrat et temps de maintien sur la zone exposée | Restreindre l'interaction, changer l'itinéraire ou rejeter la condition de bord. |
| Soulèvement de peinture, cloquage ou bord effilé | Durcissement du revêtement, adhérence, épaisseur, accumulation de chaleur et nettoyage | Requalifier le système de couches avant de traiter le défaut comme cosmétique. |
| Résidu ou redéposition | Point d'extraction, trajectoire du panache, chimie du revêtement, contamination et post-nettoyage | Ajuster l'extraction/le nettoyage et inspecter les optiques et les fixations pour détecter toute accumulation. |
| Contraste irrégulier ou instable | Variation de lot, pigment, brillance, courbure, position dans le champ et tolérance de mise au point | Élargissez la matrice d'échantillons ou choisissez une voie avec une fenêtre utilisable plus large. |
09 · Validation des échantillons
Construisez une matrice d'échantillons qui expose les variations de revêtement et de bord
Une seule photographie attrayante ou un seul coupon facile ne prouve pas une fenêtre de production. L'essai doit utiliser l'empilement de revêtements fini, les positions de marquage critiques et la méthode d'inspection qui régira la libération.
Figez le mécanisme cible
Séparez l'ablation sélective du changement de couleur/texture. Fournissez le fichier graphique, la plus petite caractéristique, la tolérance de bord et la couche d'arrêt autorisée.
Regroupez les surfaces finies
Enregistrer la couche de finition, l'apprêt, le fournisseur, la couleur, le brillant, le durcissement, l'épaisseur, le substrat, le prétraitement et la variation de lot pertinente.
Comparer une fenêtre de procédé
Maintenir constants l'éclairage, le nettoyage et l'inspection tout en comparant des marques répétées sur des lots, des positions et des variations de mise au point représentatifs.
Transposer en production
Ajouter la répétabilité du montage, la tolérance de hauteur/position, l'extraction, la vérification, la gestion des données et le temps de cycle complet avant de dimensionner la machine.
Recommandation d'itinéraire
Orientation conditionnelle de la famille de sources liée à l'empilement de revêtements soumis, à la couche d'arrêt et à la taille des motifs.
Enregistrement de preuve
Observations d'échantillons marqués pour le contraste, la qualité des bords, la couche exposée, les résidus et la répétabilité, avec les risques ouverts clairement séparés.
Entrées de configuration
Exigences confirmées pour l'optique, le dispositif de fixation, l'extraction, l'inspection, la gestion des données et la prochaine étape de revue de la machine.
Pour une demande utile : joignez des pièces finies ou des éprouvettes représentatives, les informations sur le revêtement et l'apprêt, un dessin ou le visuel de marquage, la plus petite caractéristique, l'exposition autorisée, la méthode de nettoyage, le temps de cycle cible et l'exigence d'inspection ou de durabilité. Une demande de devis lance l'examen ; elle ne remplace pas la validation de l'empilement fini.
| Enregistrer | Détail minimal | Pourquoi |
|---|---|---|
| Identité de surface | Couche de finition, primaire, fournisseur, couleur, brillance, durcissement, épaisseur, substrat et prétraitement | Empêche que différents empilements de surfaces soient traités comme un seul matériau. |
| Mécanisme cible | Ablation sélective ou changement de couleur/texture du revêtement fermé ; motif et plus petite caractéristique | Définit l'interaction et la limite d'arrêt. |
| Bord et substrat | Largeur de bord, contre-dépouille, soulèvement, état de la couche exposée, décoloration et limite de résidus | Sépare le lisible du contrôlé et du durable. |
| Contrôles post-traitement | Contrôles de nettoyage, d'adhérence, d'usure, chimiques, thermiques et liés à la corrosion si nécessaire | Confirme que le marquage n'enlève pas la protection dont la pièce a besoin. |
| Entrées de production | Dimensions de la pièce, champ, variation de mise au point, montage, vision, données, chargement et cible de cycle complet | Achemine le résultat matière vers une configuration machine complète. |
10 · Configuration machine et sécurité
Le résultat de peinture approuvé ne représente qu'une partie du système complet
Une fois la voie matière crédible, l'examen de la machine fait correspondre l'interaction acceptée à l'optique, au montage, à l'enceinte, à l'extraction, au contrôle et au flux de production. L'élimination de la peinture peut générer des fumées et des particules fines, c'est pourquoi le point de processus et le plan de filtration font partie de l'examen.
Source et optique
Faites correspondre la longueur d'onde, le comportement des impulsions, la taille du spot, le champ et la mise au point à la plus petite caractéristique, à l'épaisseur du revêtement et à la tolérance des bords. Un champ plus grand n'est pas automatiquement le meilleur choix pour la qualité des bords.
Accès au montage et à la pièce
Assurez la planéité, la courbure, l'orientation et la distance aux bords sans rayer ni solliciter le revêtement. Une compensation rotative ou de hauteur peut être nécessaire pour des surfaces variables.
Extraction et entretien
Examinez les informations sur le revêtement ou la FDS lorsqu'elles sont disponibles, la capture locale, la filtration, la gestion des résidus, la propreté des optiques et l'accumulation sur les fixations. Le panache réel détermine le plan d'extraction.
Données et vérification
Les données variables, le positionnement par vision, la vérification des codes, la gestion des rejets et l'intégration de ligne relèvent de l'application configurée. Utilisez la solution de vision appropriée après approbation de la faisabilité du matériau.
11 · Questions fréquentes
Questions sur le marquage laser du métal peint
Un laser peut-il éliminer la peinture et laisser une marque propre sur le métal ?
Il peut être évalué sur l'empilement exact peinture/primaire/substrat. La validation exige plus qu'un simple retrait visible : inspecter la position des bords, la contre-dépouille, les résidus, l'échauffement/la décoloration du substrat, l'adhérence autour de la marque et toute conséquence sur la protection contre la corrosion.
Une source à fibre de 1064 nm est-elle toujours le meilleur choix pour le métal peint ?
Non. Les sources à fibre Q-switched et MOPA doivent être comparées selon le comportement des impulsions, le spot, le recouvrement et l'accumulation de chaleur sur l'empilement de revêtements exact. L'UV, le CO2 ou une autre voie peuvent être plus utiles pour une taille de motif, une couche d'arrêt ou une limite thermique données. Les preuves issues d'échantillons doivent décider.
L'aluminium peint et l'acier peint peuvent-ils partager un même réglage ?
Pas automatiquement. La réflectivité du substrat, le flux thermique, la couche d'apprêt, la chimie de la peinture et l'épaisseur peuvent modifier la fenêtre de procédé. Traitez l'alliage et la surface finie comme des groupes de qualification distincts, sauf si les essais prouvent une fenêtre commune.
Comment évaluer la qualité des bords ?
Définissez la largeur de bord, l'effilochage, la sous-coupe, le soulèvement, les résidus, le halo, la décoloration du substrat et la méthode d'inspection avant les essais. Vérifiez l'emplacement critique de la marque et l'état après nettoyage, et pas seulement une photographie agrandie du centre.
Les marques sur métal peint doivent-elles toujours exposer le métal nu ?
Non. Certaines applications retirent intentionnellement la couche de finition jusqu'à une couche d'apprêt ou une couche métallique, tandis que d'autres nécessitent un changement visible de couleur ou de texture sans ouvrir complètement le revêtement. La couche d'arrêt acceptable doit être définie avant les essais laser, car l'exposition peut modifier l'apparence, l'adhérence et la protection contre la corrosion.
Que dois-je envoyer pour un essai sur un échantillon de métal peint ?
Envoyez des pièces de production finies ou des coupons représentatifs avec les informations sur la couche de finition et l'apprêt, la couleur et le brillant, le durcissement et l'épaisseur, le substrat et le prétraitement, le motif, la plus petite caractéristique, le mécanisme cible, l'exposition autorisée, la méthode de nettoyage et le contexte de production.