
Accessoires et équipements fonctionnels
Accessoires fonctionnels de marquage laser
Ajoutez du mouvement, du positionnement, du maintien de pièce, de l'indexation, de la protection ou du déclenchement autour d'une machine de marquage laser. Partez de la pièce et de la contrainte de production, puis confirmez la taille de l'accessoire, la charge, la course, le montage et l'interface de commande.
- Mouvement et positionnement
- Maintien de pièce et indexation
- Ligne, sécurité et environnement
Familles d'accessoires fonctionnels disponibles
Choisissez la fonction qui manque à votre procédé de marquage.
Chaque famille d'accessoires ci-dessous est associée à un visuel pertinent afin que les utilisateurs puissent identifier le matériel ou la fonction du poste de travail avant de consulter la course, la charge, le montage, la commande et la compatibilité de procédé.

Axes rotatifs
Faites tourner des bagues, des tubes, des arbres et d'autres pièces cylindriques selon une trajectoire de marquage angulaire contrôlée.
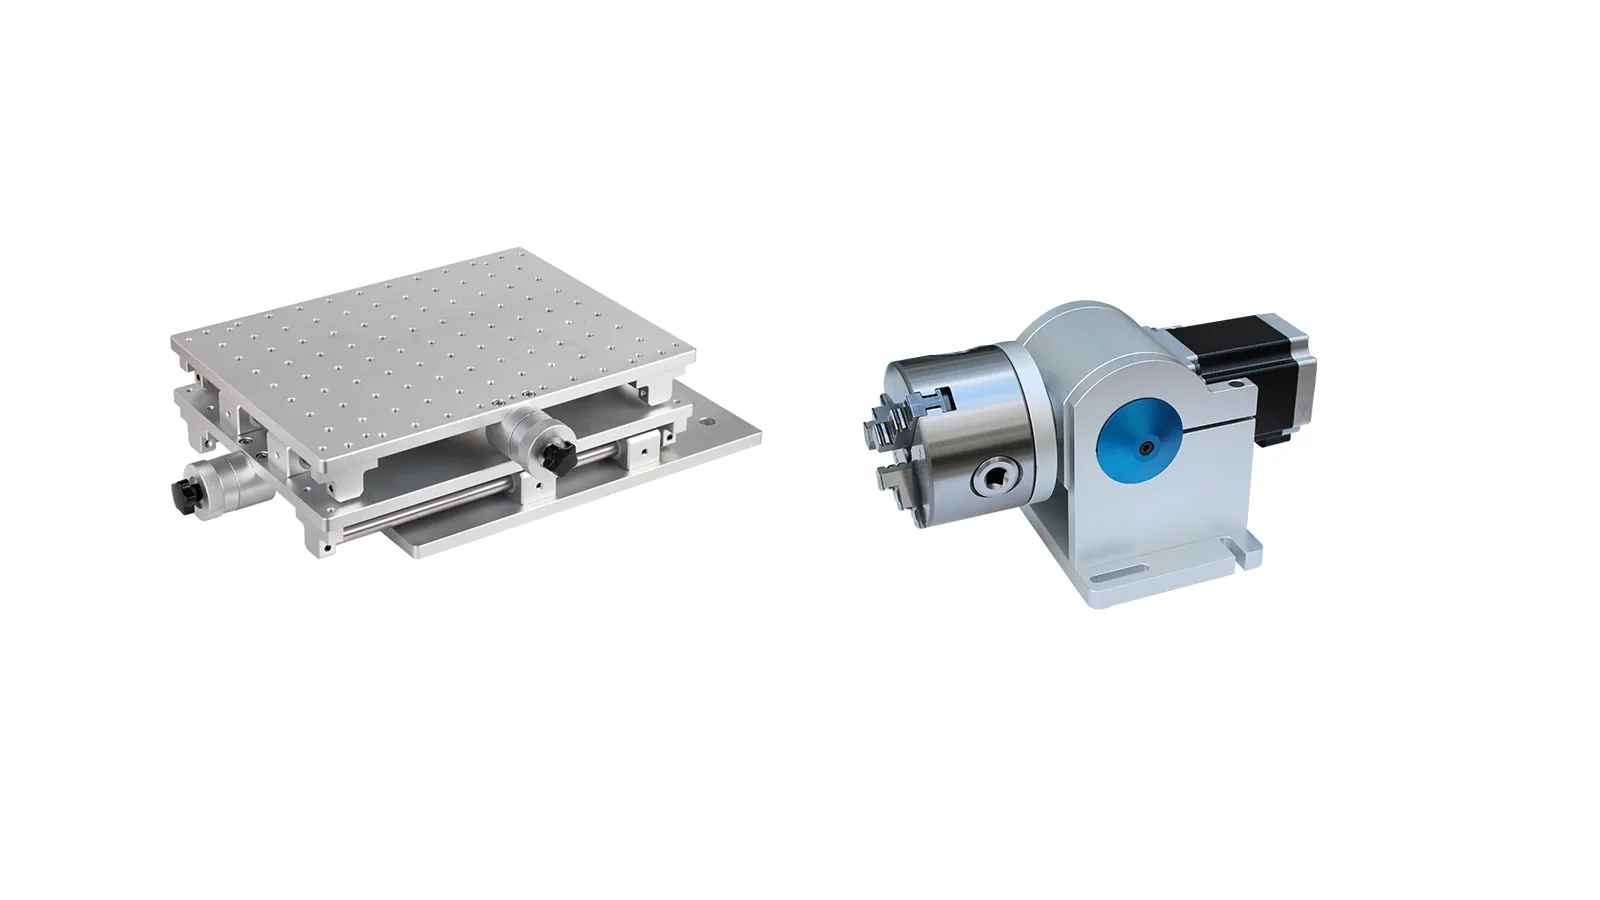
Tables de positionnement XY
Déplacer une pièce ou un montage selon des positions X/Y répétables lorsqu'un seul champ de marquage ne suffit pas.
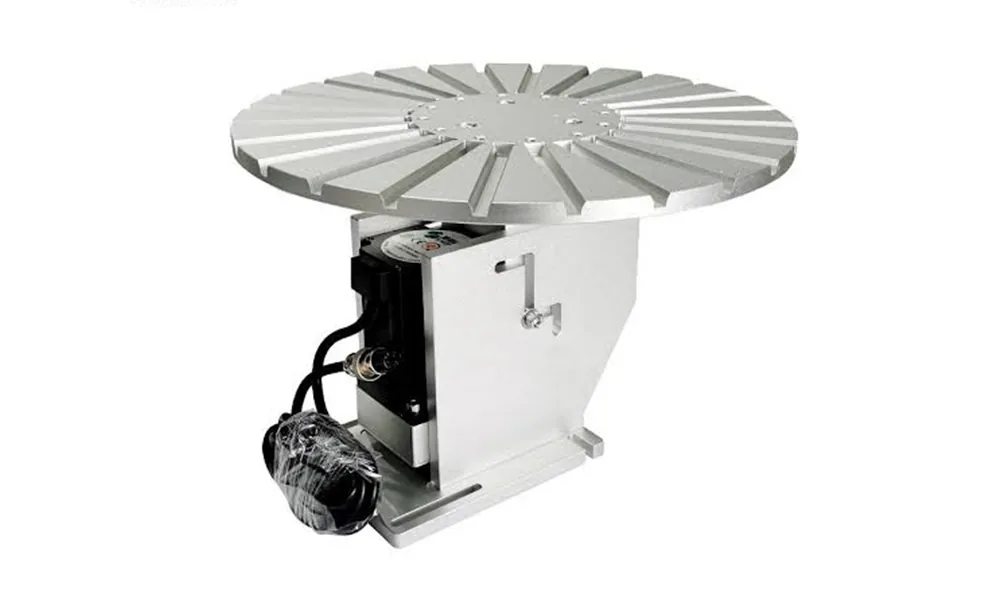
Tables rotatives circulaires
Indexer plusieurs pièces au moyen de positions répétées de chargement, de marquage et de déchargement autour d'une table circulaire.
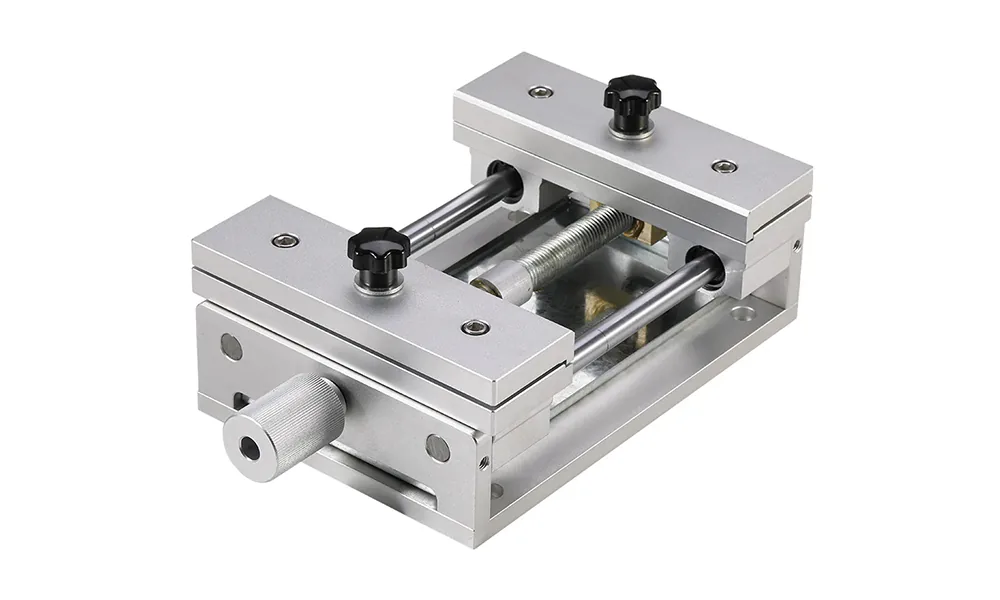
Montages et maintien de pièce
Créer une référence stable et une orientation de pièce répétable au lieu de se fier au placement à l'œil de l'opérateur.
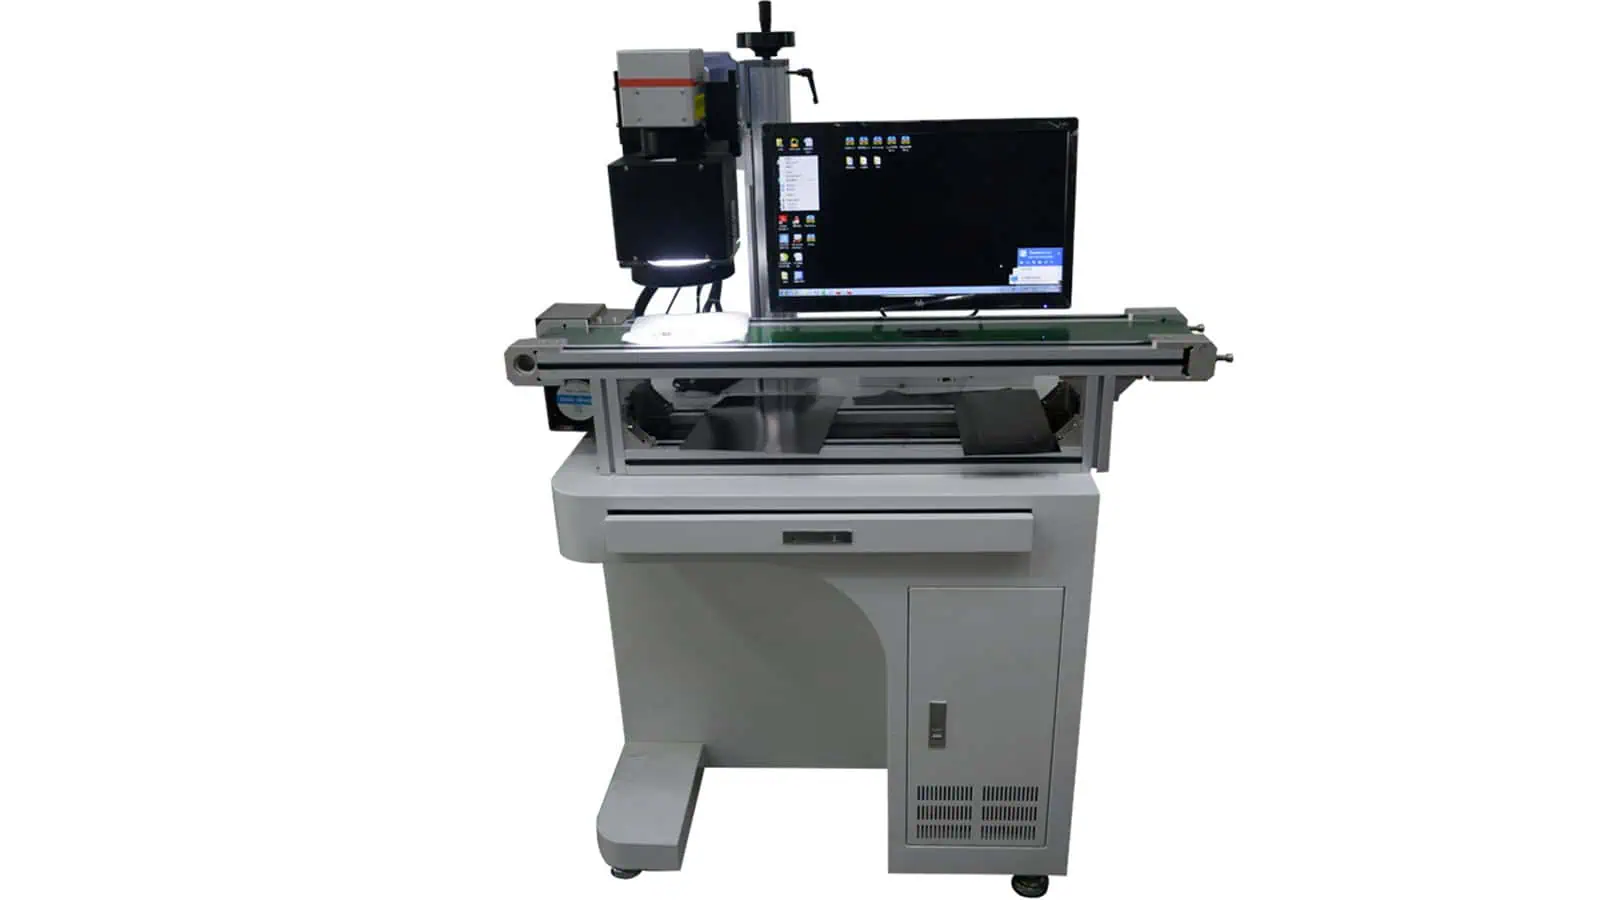
Positionnement par vision
Localiser la position XY, l'orientation ou un repère visible lorsque les pièces n'arrivent pas dans une position fixe.
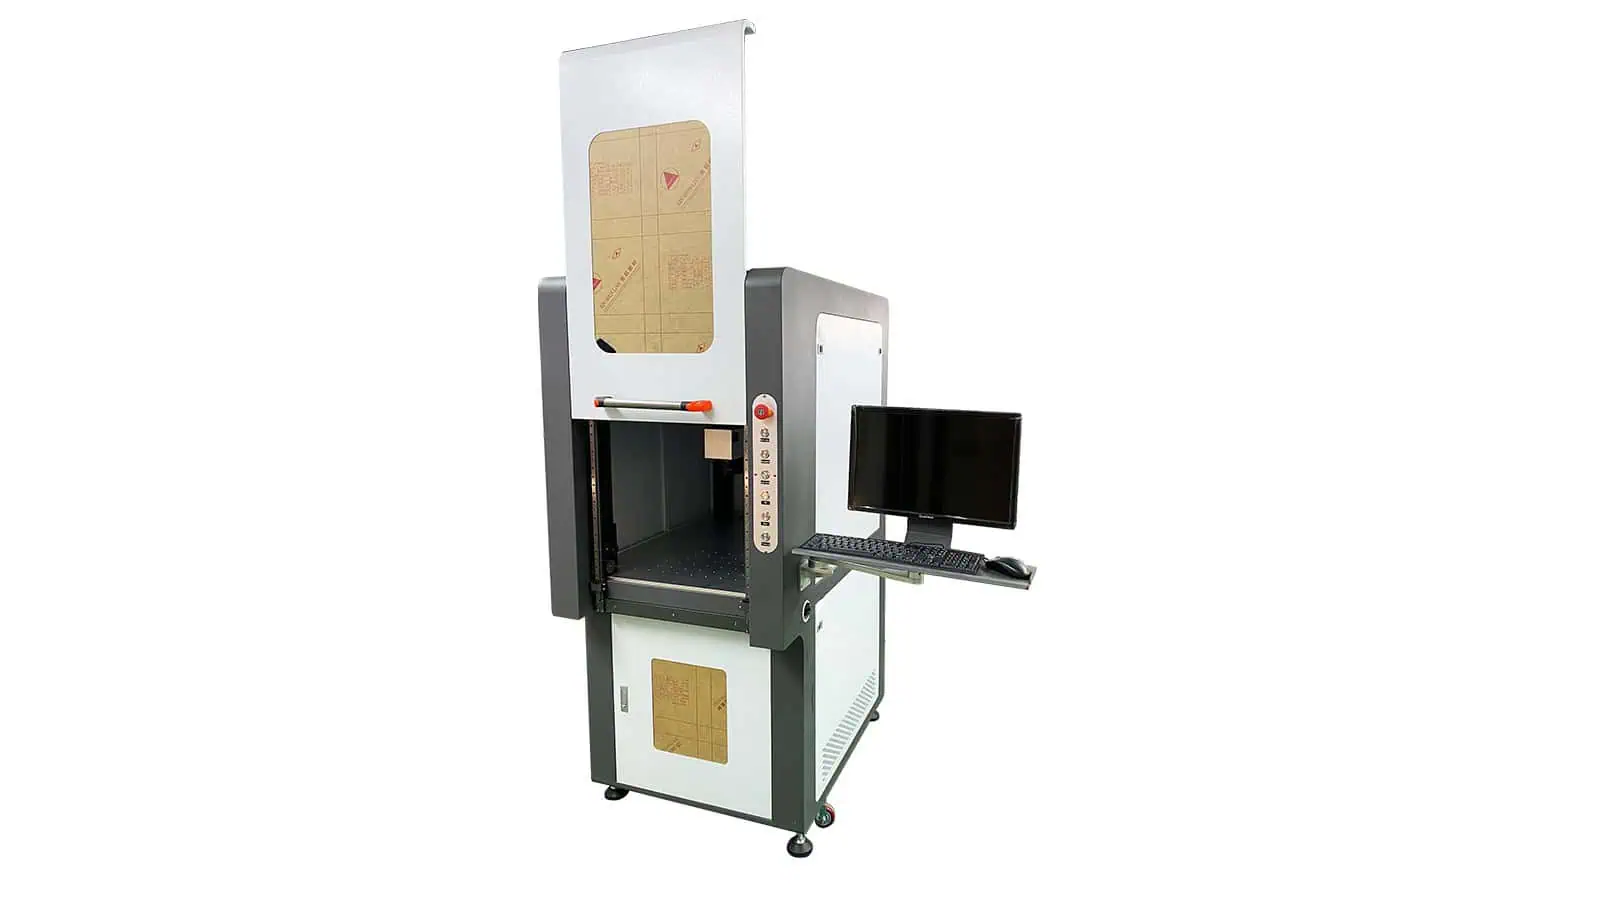
Sécurité et dispositifs de déclenchement
Ajoutez des dispositifs de protection, des interverrouillages ou des signaux externes de démarrage de cycle autour du flux de marquage.
Logique de sélection
Quel accessoire fonctionnel devez-vous évaluer en premier ?
Commencez par la contrainte de production. Plusieurs accessoires peuvent être nécessaires, mais chaque fonction ajoutée doit résoudre un problème précis de mouvement, de positionnement, de maintien de pièce ou de sécurité/déclenchement.
Marquer autour d’un anneau, d’un tube ou d’un arbre
La marque suit une circonférence ou nécessite un accès angulaire contrôlé.
Évaluer → Axe rotatif
Marquer au-delà d’un champ
La pièce ou le montage doit se déplacer à travers plusieurs positions X/Y connues.
Évaluer → Table de positionnement XY
La position de la pièce varie en XY
L'orientation ou la localisation n'est pas suffisamment répétable pour une coordonnée fixe.
Évaluer → Positionnement par vision
Le placement par l'opérateur provoque une variation
La pièce nécessite une référence répétable, un serrage ou un logement.
Évaluer → Montage d'usinage / maintien de la pièce
Plusieurs pièces passent en cycle dans un même poste
Le processus nécessite des positions indexées de chargement, de marquage et de déchargement.
Évaluer → Table rotative circulaire
L'accès ou le déclenchement doit être contrôlé
Le poste nécessite des protections, des interverrouillages ou des signaux de démarrage externes.
Évaluer → Interface de sécurité / déclenchement
Liste de contrôle des spécifications
Confirmez les champs qui déterminent réellement la compatibilité.
Ne sélectionnez pas un accessoire d'après son apparence ou son seul nom de modèle. Les valeurs exactes doivent provenir de la configuration de l'accessoire sélectionné, mais les champs suivants définissent ce qui doit être vérifié.
Axe rotatif
Table de positionnement XY
Fixation / maintien de pièce
Positionnement par vision
Sécurité / déclenchement
Compatibilité & intégration
Comment l'accessoire se raccorde-t-il à la machine de marquage laser ?
L'adaptation physique ne constitue qu'une partie de la compatibilité. La configuration complète peut impliquer le montage mécanique, l'alimentation électrique, le contrôle du mouvement, le logiciel, la synchronisation des E/S, la distance de travail, l'accès de l'opérateur et les fonctions de sécurité.
Interface mécanique
- Plaque de base, trous de fixation et espace disponible sur la table
- Charge, centre de gravité et dégagement anticollision
- Accès de la pièce à usiner à la tête de marquage et à la lentille de champ
- Géométrie du dispositif de fixation, du mandrin ou de l'adaptateur
Interface électrique et de commande
- Exigences relatives au moteur, au variateur et à l'alimentation
- Prise en charge du contrôleur ou du logiciel de marquage
- E/S d'automate programmable, de capteur, de codeur ou de déclenchement
- Signaux d'origine, de fin de course, d'interverrouillage, de défaut et de réinitialisation, le cas échéant
Interface optique et de procédé
- Distance de travail et hauteur de mise au point
- Champ de marquage par rapport au mouvement de la pièce
- Géométrie de la surface autour de la trajectoire de marquage
- Validation d’échantillon pour la cible d’acceptation réelle
Interface de workflow et de sécurité
- Séquence de chargement manuelle, indexée ou continue
- Accessibilité de l’opérateur et accès pour la maintenance
- Limites de protection et accès de service
- Protecteurs et verrouillages examinés comme une station complète
Combinaisons courantes
Certains problèmes de production nécessitent plus d’un accessoire.
Combinez les fonctions uniquement lorsque chacune résout une exigence définie dans la séquence de marquage complète.
Rotatif + dispositif de fixation
Pièces cylindriques irrégulières
Le module rotatif fournit un mouvement angulaire tandis que le dispositif de fixation ou le jeu de mors établit une référence stable.
Table XY + dispositif de fixation
Pièces de grande taille ou à positions multiples
Le montage établit la répétabilité pendant que la table parcourt des positions de marquage définies.
Table rotative + montages
Chargement indexé multi-postes
Les montages maintiennent chaque pièce pendant que la table indexe les positions de chargement, de marquage et de déchargement.
Confirmation d'ingénierie
Que doit-on confirmer avant la publication de la configuration finale ?
Le choix final des accessoires doit être lié à la pièce réelle, à la tâche de marquage et à l'interface machine. Un nom de modèle ou une photo de produit ne suffit pas à lui seul à confirmer la compatibilité.
Demandez une revue de configuration- Pièce et planDimensions, poids, matériau/surface, position du marquage et restrictions de bridage.
- Configuration de la machineModèle/structure de machine, table de travail, lentille de champ/distance de travail et espace de montage.
- Mouvement et interfaceCourse, comportement de rotation/indexage, moteur/variateur, E/S, besoins en automate programmable ou logiciel.
- Cycle et flux de travail de l'opérateurChargement, positionnement, déclenchement, marquage, inspection, déchargement et comportement de cycle attendu.
- Échantillon et acceptationVérifiez la configuration complète avec la pièce réelle lorsque le mouvement, la mise au point, la synchronisation ou le serrage influent sur le résultat.
FAQ
Questions auxquelles répondre avant d'acheter ou d'intégrer un accessoire fonctionnel.
Peut-on ajouter un axe rotatif à ma machine de marquage laser existante ?
Il est souvent possible de l'évaluer, mais la compatibilité dépend du montage, de la taille/charge de la pièce, de la géométrie de mise au point, du moteur/variateur et de la prise en charge par la commande. Envoyez le modèle de machine et les détails de la pièce pour confirmation.
Comment choisir la bonne dimension de l'axe rotatif ?
Partez du diamètre extérieur/intérieur de la pièce, de sa longueur, de son poids, de sa surface de serrage et du trajet de marquage angulaire requis. Le style de mandrin/pince et l'accès à la mise au point sont aussi importants que le modèle nominal.
Quand faut-il utiliser une table XY plutôt qu'une lentille de champ plus grande ?
Utilisez un mouvement XY lorsque la pièce doit passer par plusieurs emplacements connus. Une lentille de champ plus grande modifie le champ optique et peut introduire des compromis différents, de sorte que les deux options répondent à des contraintes différentes.
Le positionnement par vision remplace-t-il un dispositif de fixation ?
Pas toujours. La vision peut localiser la position et l'orientation, tandis qu'un dispositif de fixation peut encore être nécessaire pour contrôler la hauteur, l'inclinaison, le mouvement pendant le marquage ou un chargement reproductible.
Peut-on combiner plusieurs accessoires fonctionnels ?
Oui. Les combinaisons courantes comprennent un module rotatif + des mors personnalisés, XY + un dispositif de fixation, ou une table rotative + des fixations dédiées. Les interfaces mécaniques, optiques et de commande combinées doivent être examinées comme une seule station.
Fournissez-vous des plans ou des informations d'interface ?
Pour une étude de configuration, demandez les informations disponibles sur les dimensions, le montage et les interfaces pour l'accessoire sélectionné. Les plans finaux et les détails de câblage doivent correspondre à la configuration réelle.
Que dois-je envoyer pour une recommandation d'accessoire ?
Envoyez la pièce ou le plan, le matériau/la surface, le motif/emplacement du marquage, la taille/le poids de la pièce, le modèle de machine, le problème de positionnement ou de mouvement, le cycle cible, les E/S disponibles et toute contrainte de protection ou d'accès.
Étape suivante
Envoyez la pièce, le modèle de machine et la contrainte de production pour une revue de configuration des accessoires fonctionnels.
Nous pouvons réduire la famille d'accessoires, la taille/course/charge requise, l'interface de montage et de commande, puis confirmer ce qui nécessite encore un échantillon, un plan ou une vérification d'ingénierie avant la configuration finale.
Lancer une demande OEM et sur mesure