
Zhuorui Laser / référence technique
Guides sur la technologie de marquage laser
Utilisez ce guide pour comparer les solutions de marquage laser à fibre, UV, CO2 et vert, comprendre quand la fibre MOPA est importante et identifier quelle technologie vaut la peine d’être testée en premier pour le matériau réel et la marque cible. Utilisez ensuite la longueur d’onde, le comportement des impulsions, l’optique de focalisation F-theta et le balayage galvo pour comprendre pourquoi la fenêtre de process change.
Comment utiliser ce guide : Commencez par le matériau et l’effet cible. Utilisez la matrice de sélection rapide pour une première voie, puis utilisez la carte technologique et les relations entre paramètres pour comprendre les variables derrière ce choix. Consultez la page produit correspondante pour la configuration de la machine, le guide des matériaux pour la réponse du substrat, et la page de solution lorsque la décision implique une intégration ou un flux de production.
Les cinq variables
Technologie de marquage laser : cinq variables à comprendre
Une spécification laser n'est utile que lorsque ses variables sont interprétées ensemble. Commencez par le matériau et l'effet cible, puis utilisez ces cinq perspectives pour cadrer le test approprié.
Source laser
Définit la famille de lumière émise et la fenêtre de procédé pratique disponible pour le matériau.
Longueur d'onde
Modifie l'absorption, la réflectivité et la manière dont la surface convertit l'énergie optique en une marque.
Comportement des impulsions
La largeur d'impulsion, la fréquence et la puissance crête façonnent l'apport de chaleur, l'enlèvement de matière et la qualité des bords.
Taille du spot & optique de focalisation
La lentille F-theta et la distance focale façonnent le spot focalisé, la distance de travail et le champ utilisable, qui à leur tour influencent l'échelle des motifs et la densité d'énergie locale.
Balayage galvo
La tête de balayage galvo dirige le faisceau sur le champ X-Y et contrôle la position du faisceau ainsi que la vitesse de balayage. La focalisation est assurée par l'optique F-theta, et non par le galvo.
De l'énergie à la marque
Comment ces variables deviennent une marque laser visible
Le marquage laser ne commence que lorsque la surface absorbe suffisamment d'énergie optique pour modifier la matière de manière utile et contrôlée. La longueur d'onde et l'état de surface influencent la quantité d'énergie absorbée ; le comportement des impulsions et l'optique de focalisation F-theta façonnent le spot focalisé et la densité d'énergie locale ; et la tête de balayage galvo positionne et déplace ce faisceau focalisé sur la surface. Le résultat visible est donc l'aboutissement d'une chaîne d'interactions, et non l'effet d'une seule spécification prise isolément.
Sur les métaux, le processus peut créer une réaction de surface sombre ou une couche d’oxyde avec peu d’enlèvement de matière, retirer une fine couche superficielle pour obtenir une marque plus claire, ou enlever davantage de matière pour graver. Sur les polymères et les matériaux organiques, l’énergie absorbée peut produire un moussage, une carbonisation, un changement de couleur chimique ou un enlèvement contrôlé. Les revêtements peuvent être éliminés sélectivement pour exposer une couche sous-jacente contrastante. Le verre et d’autres matériaux fragiles ou transparents peuvent réagir par une modification localisée de la surface ou un dépoli, où la fenêtre de processus acceptable dépend fortement de la composition, du revêtement et de la sensibilité thermique.
C’est pourquoi deux pièces ayant la même désignation générale de matériau peuvent se comporter différemment. La nuance d’alliage, les pigments, les additifs, l’anodisation, la peinture, le placage, l’état de surface et l’épaisseur de couche peuvent tous déplacer la fenêtre de processus utile. Un guide technologique peut identifier le mécanisme à tester, mais un échantillon représentatif reste nécessaire pour confirmer le contraste, la profondeur, l’endommagement de surface, la lisibilité et la répétabilité sur la pièce réelle.
La longueur d’onde, le matériau et l’état de surface déterminent comment l’énergie optique pénètre dans la pièce.
L'énergie absorbée entraîne un échauffement, une modification chimique, une oxydation, un moussage ou un enlèvement de matière.
Le comportement des impulsions, le spot focalisé, la vitesse de balayage galvo, l'espacement et les passes contrôlent le recouvrement, l'accumulation de chaleur et la forme des motifs.
Inspectez l'échantillon réel pour le contraste, la profondeur, la qualité des bords, les dommages, la lisibilité et la stabilité du procédé.
Répertoire des familles de sources
Technologies de marquage laser à fibre, UV, CO2 et vert
Ces quatre voies sont des points de départ techniques, et non des promesses universelles concernant les matériaux. La surface réelle, l’objectif de marquage et l’acceptation de l’échantillon déterminent la configuration finale.
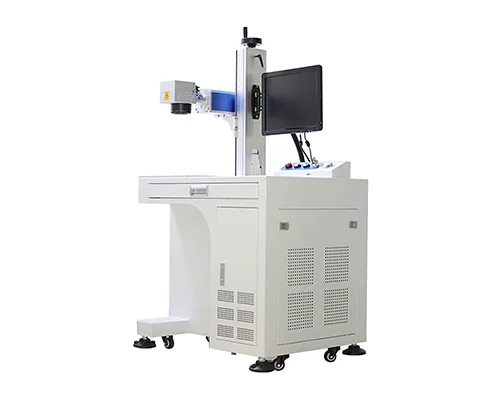
Proche infrarouge / couramment autour de 1064 nm
Technologie des lasers à fibre
Voie de départ courante pour les métaux et certains matériaux d’ingénierie sélectionnés. Les architectures Q-switched et MOPA diffèrent par le contrôle des impulsions et la fenêtre de procédé.
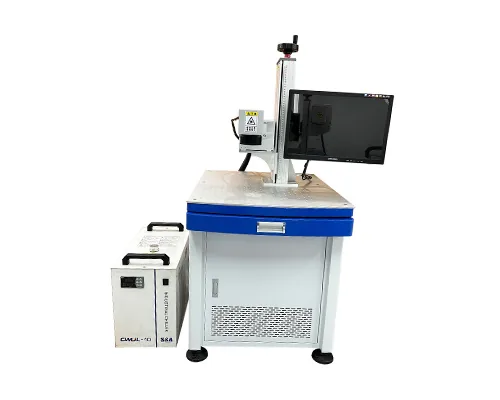
Ultraviolet / couramment 355 nm
Technologie des lasers UV
Souvent évaluée pour les détails fins et les surfaces sensibles, où une longueur d’onde plus courte peut produire une fenêtre de procédé utile.
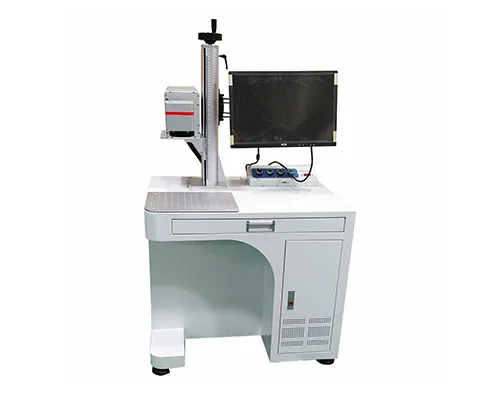
Infrarouge / couramment 10,6 µm
Technologie laser CO2
Voie à longueur d'onde plus longue pour des matériaux organiques, revêtements et emballages sélectionnés, avec l'extraction et le comportement du panache dans le périmètre.
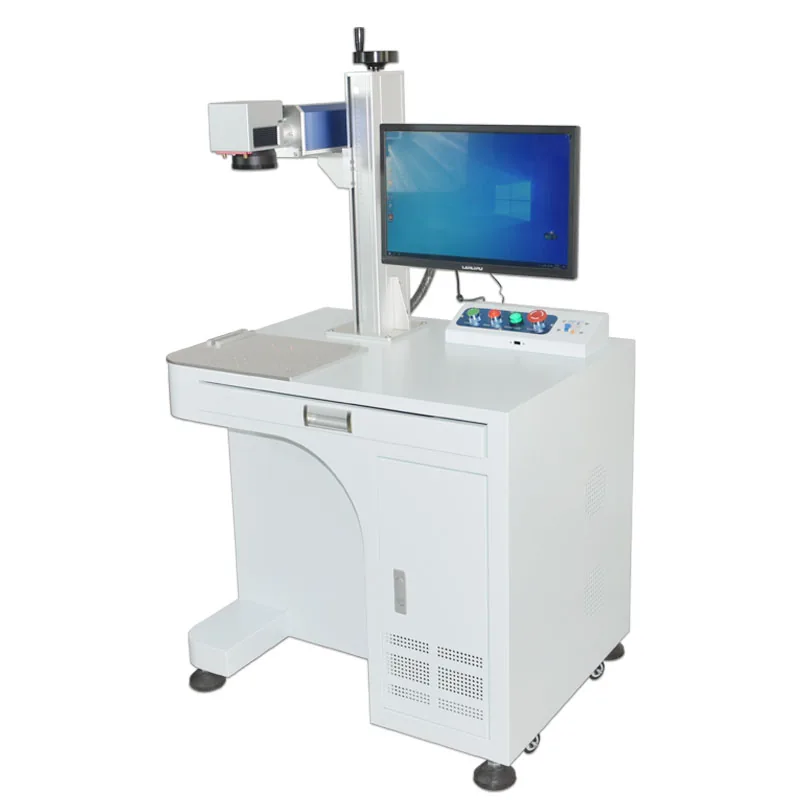
Vert visible / couramment 532 nm
Technologie laser verte
Les sources vertes peuvent être pertinentes lorsque l'absorption ou la réponse thermique rend un essai à longueur d'onde visible intéressant. Confirmez la disponibilité de la source au regard de la configuration machine proposée.
Sélection rapide de premier passage
Quelle technologie laser mérite d'être testée en premier ?
Utilisez ceci comme une matrice de routage, et non comme une garantie de compatibilité. La première route doit être choisie à partir du matériau réel, de l'empilement de surface et de l'effet cible, puis confirmée sur un échantillon représentatif.
| Matériau / cible | Technologie à tester en premier | Pourquoi c'est un point de départ courant | Ce qui peut modifier la décision |
|---|---|---|---|
| Métaux nus, identification durable, gravure ou marques sombres | Fibre; envisagez la fibre MOPA lorsqu'une fenêtre de contrôle des impulsions plus large est importante | Les sources à fibre proche infrarouge sont une voie industrielle courante pour les métaux et les pièces robustes. | Alliage, finition de surface, revêtement, couleur cible, profondeur requise, apport thermique et taille de champ. |
| Plastiques thermosensibles, films ou marques fines à contraste élevé | UV mérite souvent d'être testé tôt | Une longueur d'onde plus courte et une interaction localisée peuvent ouvrir une fenêtre de process utile sur des substrats sensibles ou difficiles. | Formulation de polymère, pigment, additifs, couleur, épaisseur, voile, résidus et effet thermique admissible. |
| Bois, papier, cuir, carton et de nombreuses surfaces organiques | CO2 | Le CO2 est une voie courante pour les matériaux organiques et de nombreux matériaux non métalliques. | Humidité, revêtement, tolérance à la carbonisation, qualité des bords, contraste requis, mise au point et extraction. |
| Verre, surfaces transparentes ou fragiles | UV ou CO2, selon le matériau et l'effet recherché | Les deux voies peuvent être pertinentes, mais le dépoli souhaité, la modification de surface ou la réponse du revêtement peuvent être très différents. | Composition du verre, revêtement, épaisseur, risque de fissuration, profondeur de marquage, aspect optique et sensibilité thermique. |
| Surfaces peintes, anodisées, plaquées ou multicouches | Cela dépend de si l'objectif est un changement de couleur, l'élimination du revêtement ou la gravure du substrat | La meilleure voie est déterminée par la couche qui doit absorber ou être éliminée sans endommager la couche inférieure. | Chimie du revêtement, épaisseur de la couche, substrat, sélectivité, qualité des bords et zone affectée thermiquement acceptable. |
| Cas particuliers d'absorption ou de conditions thermiques strictement contrôlées | Source verte ou autre source spécialisée peut mériter une évaluation | Une longueur d’onde différente peut modifier suffisamment l’absorption et la réponse thermique pour créer une fenêtre de processus exploitable. | Absorption réelle, disponibilité de la source, stabilité, refroidissement, géométrie et preuves sur échantillon. |
Important : MOPA ne constitue pas une famille de longueurs d’onde distincte de la fibre ; c’est une architecture de laser à fibre utilisée lorsqu’une flexibilité accrue du contrôle des impulsions est utile.
Relations entre les paramètres
Comment les paramètres de marquage laser affectent le résultat
Utilisez cette matrice pour identifier les spécifications qui comptent et les preuves à demander. Les détails définitifs de l’équipement doivent être vérifiés par rapport à la configuration machine proposée, et les résultats de marquage doivent être confirmés sur un échantillon représentatif.
| Variable | Ce qu’il contrôle | Ce qui peut changer sur la pièce | Éléments probants à demander |
|---|---|---|---|
| Source | Famille de lumière émise et architecture de procédé disponible | Voie d'absorption, mécanisme de marquage, refroidissement et limite de maintenance | Modèle de source, fiche technique, configuration installée et périmètre de service |
| Longueur d'onde | Interaction avec le matériau et l'empilement de surface | Contraste, réflectivité, voile, résidu, enlèvement ou réponse thermique | Échantillon de surface réelle à la longueur d'onde proposée |
| Largeur d'impulsion et fréquence | Énergie délivrée par impulsion et cadencement des impulsions | Apport thermique, qualité des bords, fenêtre de couleur, profondeur et débit | Fenêtre de paramètres, plage d'impulsions et données de répétabilité |
| Focalisation F-theta / taille du spot | Géométrie de focalisation, taille du spot focalisé, distance de travail et champ optique | Largeur de ligne, détail, densité d'énergie locale, profondeur et tolérance à la dérive de focalisation | Lentille F-theta, distance focale, distance de travail, champ de marquage et détail de la marque mesuré |
| Balayage galvo | Orientation du faisceau, positionnement X-Y et vitesse de balayage sur le champ optique défini | Précision de trajectoire, comportement dans les angles, positionnement des lignes, vitesse de balayage et temps d'activation du laser | Modèle de tête de balayage, vitesse commandée par rapport à la vitesse mesurée, calibration du champ et test de précision géométrique |
Configuration vs réglage
Les variables système et les paramètres réglables de marquage laser ne sont pas la même chose
La configuration de la machine définit la fenêtre de process dont vous disposez ; les paramètres réglables ajustent la façon dont cette énergie disponible est délivrée à la surface réelle. Les commandes exactes disponibles dépendent de l'architecture de la source et du contrôleur. La largeur d'impulsion, par exemple, n'est pas un réglage indépendant ajustable par l'utilisateur sur toutes les sources laser et ne doit être considérée comme réglable que lorsque la configuration installée expose cette commande. Séparer les deux permet d'éviter une erreur courante : essayer de résoudre un problème de longueur d'onde, d'optique ou de taille de champ uniquement en modifiant la puissance ou la vitesse. Dans la chaîne de transmission du faisceau, la tête de balayage galvo dirige le faisceau, tandis que la lentille F-theta le focalise et reporte cette déviation sur le champ de travail ; ce sont des composants liés, mais ils remplissent des fonctions différentes.
| Couche | Variables typiques | Ce qu'elles déterminent | Ce qu'il faut consigner pendant les tests |
|---|---|---|---|
| Configuration système / optique | Famille de source, longueur d’onde, architecture des impulsions, lentille, distance focale, champ de marquage et taille du spot | Définit la voie d’interaction physique, le comportement des impulsions disponible, la géométrie de focalisation et la plage pratique de densité d’énergie. Ces éléments sont normalement choisis lors de la configuration de la machine. | Modèle de source, longueur d’onde, capacité d’impulsion, lentille, taille du champ, distance focale et configuration installée. |
| Paramètres de procédé réglables | Puissance, vitesse de balayage, fréquence, largeur d’impulsion, espacement des hachures, nombre de passes et décalage de focalisation | Modifie l’énergie par unité de surface, le chevauchement des impulsions, l’accumulation de chaleur, le taux d’enlèvement, l’aspect des lignes et le temps de cycle dans la fenêtre de procédé disponible. | Jeu de paramètres, taille de la marque, stratégie de remplissage, position de focalisation, nombre de passes, résultat mesuré et répétabilité entre échantillons. |
Une fenêtre de paramètres utile est une combinaison, pas un seul nombre “ correct ”. Une puissance plus élevée peut être compensée par un balayage plus rapide, un cadencement d’impulsions différent, un espacement plus large ou moins de passes, tandis qu’un changement de lentille ou de longueur d’onde peut déplacer le procédé vers une fenêtre de fonctionnement complètement différente.
Comment utiliser les guides
Ce qu’il faut inclure dans un brief de test de marquage laser
Un bon brief rend l’essai suivant mesurable. Consignez la pièce, la marque et la limite de fonctionnement avant de demander une recommandation de puissance.
- Définir la surface : alliage, polymère, verre, revêtement, encre, stratifié, adhésif, finition et variation de lot.
- Définir l'effet : contraste, marquage sombre, couleur, givrage, enlèvement de surface, profondeur, lisibilité du code ou détail cosmétique.
- Définir la géométrie : plat, courbé, à gradins, en creux, cylindrique, transparent, à paroi mince ou à plusieurs niveaux.
- Définir la production : présentation de la pièce, montage, objectif de cycle, saisie de données, inspection et variation acceptable.
- Définir les critères d'acceptation : contraste, profondeur, lisibilité, limites cosmétiques, effet thermique admissible, durabilité ou exigence de temps de cycle — les conditions qui déterminent si l'échantillon est conforme.
- Définir la limite : source, longueur d'onde, impulsion, spot, champ, mise au point, extraction, refroidissement, protection et exigences de destination.
Guides techniques connexes
Guides et références connexes sur le marquage laser
Choisissez le sujet qui correspond à la question que vous devez résoudre. Les guides spécifiques aux sources Fibre, UV, CO2 et Vert sont liés ci-dessus ; ces références connexes couvrent les fondements, le contrôle des impulsions, la configuration, l'optique et la sécurité.
Comment fonctionne le marquage laser
Énergie, absorption, balayage et réponse des matériaux à partir des principes fondamentaux.
Ouvrez le guide des fondamentaux >Technologie laser MOPA
Comment les architectures MOPA et à déclenchement Q créent différentes fenêtres de paramètres.
Ouvrez le guide MOPA >Puissance, taille du champ et configuration
Pourquoi la puissance, la lentille, le champ, la fréquence et l’impulsion doivent se lire ensemble.
Ouvrir la référence de configuration >Taille du champ, distance focale & densité d'énergie
Comment la distance focale, la taille du spot et le choix du champ affectent le marquage.
Ouvrir le guide d'optique >Sécurité et conformité
Trajet du faisceau, protection, extraction, maintenance et exigences de destination.
Ouvrir la référence de sécurité >Questions des acheteurs
FAQ sur la technologie de marquage laser
Quelle source laser dois-je choisir en premier ?
Commencez par le matériau, l'empilement de surface et l'effet cible. Utilisez la matrice de sélection rapide pour identifier une première voie, puis comparez la longueur d'onde, le comportement des impulsions, les exigences de focalisation F-theta / taille du spot et de balayage galvo. Confirmez la source finale et la fenêtre de process sur la surface réelle.
La longueur d'onde est-elle la même chose que la source laser ?
Non. La source décrit l'architecture ou la famille du laser ; la longueur d'onde décrit la lumière émise. Une famille de sources peut avoir une plage de longueurs d'onde définie, mais la source et la longueur d'onde doivent toutes deux être confirmées dans la configuration réelle du produit.
Une puissance plus élevée permet-elle toujours de marquer plus vite ou mieux ?
Non. La puissance n'est qu'une variable parmi d'autres. La largeur d'impulsion, la fréquence, la taille du spot, le champ de balayage, l'absorption du matériau, l'effet de marquage et le cycle complet peuvent modifier le résultat davantage qu'une puissance nominale affichée.
Un spot plus petit produit-il toujours une meilleure marque ?
Non. Un spot plus petit peut permettre des détails plus fins et une densité d'énergie locale plus élevée, mais la tolérance de mise au point, la taille du champ, la variation de surface, la profondeur requise et la stabilité de production restent importantes.
Quelle est la différence entre la vitesse de balayage et le temps de cycle de production ?
La vitesse de balayage décrit le mouvement du faisceau pendant le marquage. Le cycle de production comprend également le chargement, le positionnement, la mise au point, le transfert de données, l'inspection, le déchargement et toute synchronisation de ligne.
Ces guides peuvent-ils confirmer un résultat sur le matériau ?
Non. Ils expliquent les variables techniques. Les pages sur les matériaux et les applications peuvent encadrer la question de faisabilité, tandis qu'un test documenté sur échantillon confirme la marque réelle, les critères d'acceptation et les limites.
Étape suivante
Intégrez la pièce réelle dans la discussion technique
Envoyez la pièce ou le dessin, le matériau et l'empilement de surface, le fichier graphique, l'effet cible, la taille de marquage, la géométrie, l'objectif de cycle et toute exigence en matière de données ou de sécurité. Zhuorui peut examiner ces éléments et cartographier la source, la longueur d'onde, le comportement des impulsions, l'optique de focalisation F-theta et les exigences de balayage galvo dans un plan de test axé sur l'échantillon.