
Zhuorui Laser / 技術リファレンス
レーザーマーキング技術ガイド
このガイドを使用して、ファイバー、UV、CO2、グリーンのレーザーマーキング方式を比較し、MOPAファイバーが重要となるのはどのような場合かを理解し、実際の材料と目標とするマークに対して最初にテストする価値のある技術を特定しましょう。次に、波長、パルス挙動、Fθフォーカシング光学系、ガルバノスキャンを用いて、プロセスウィンドウが変化する理由を理解しましょう。.
このガイドの使用方法: まず材料と目標とする効果から始めます。最初の方式の候補にはクイック選択マトリックスを使用し、その選択の背景にある変数を理解するには技術マップとパラメータの関係性を使用します。装置構成については該当する製品ページを、基材の反応については材料ガイドを、統合や生産ワークフローが関わる判断ではソリューションページを確認してください。.
5つの変数
レーザーマーキング技術:理解すべき5つの変数
レーザー仕様は、その変数をまとめて読み解くときにはじめて役立ちます。まず材料と目標とする効果から始め、次にこれら5つの視点を使って適切なテストを組み立てましょう。.
レーザー光源
放出される光のファミリーと、その材料に利用可能な実用的なプロセスウィンドウを定義します。.
波長
吸収率、反射率、および表面が光エネルギーをマークに変換する方法を変化させる。.
パルスの挙動
パルス幅、周波数、ピークパワーが、熱入力、除去、エッジ品質を形作る。.
スポットサイズ & 集光光学系
Fθレンズと焦点距離は、集光スポット、作動距離、使用可能なフィールドを決定し、それによってフィーチャのスケールと局所エネルギー密度に影響します。
ガルバノスキャン
ガルバノスキャンヘッドはX-Yフィールド全体にわたってビームを偏向し、ビーム位置とスキャン速度を制御します。集光はガルバノではなく、Fθ光学系が担います。
エネルギーからマークへ
それらの変数がどのように可視レーザーマークになるか
レーザーマーキングは、表面が材料を有用かつ制御された方法で変化させるのに十分な光エネルギーを吸収したときに初めて始まります。波長と表面状態は、吸収されるエネルギー量に影響します。パルス挙動とFθフォーカシング光学系は集光スポットと局所エネルギー密度を形成し、ガルバノスキャンヘッドはその集光ビームを表面上で位置決めして移動させます。したがって、目に見える結果は一連の相互作用の最終的な現れであり、単一の仕様が単独で及ぼす効果ではありません。
金属では、このプロセスは材料除去をほとんど伴わない暗色の表面反応や酸化層を生じさせたり、より明るいマークのために薄い表面層を除去したり、彫刻のためにさらに多くの材料を除去したりすることがあります。ポリマーや有機材料では、吸収されたエネルギーが発泡、炭化、化学的な色変化、または制御された除去を引き起こすことがあります。コーティングは選択的に除去して、下にあるコントラスト層を露出させることができます。ガラスやその他の脆性または透明な材料は、局所的な表面改質や曇化(フロスティング)によって反応することがあり、許容されるプロセスウィンドウは組成、コーティング、熱感受性に強く依存します。.
これが、同じ大まかな材料名を持つ2つの部品でも異なる挙動を示す理由です。合金グレード、顔料、添加剤、陽極酸化、塗料、めっき、表面仕上げ、層厚はすべて、有用なプロセスウィンドウを動かす可能性があります。技術ガイドは試験する価値のあるメカニズムを特定できますが、実際の部品でのコントラスト、深さ、表面損傷、読みやすさ、再現性を確認するには、代表的なサンプルが依然として必要です。.
波長、材料、表面状態が、光エネルギーが部品にどのように入るかを決めます。.
吸収されたエネルギーは、加熱、化学変化、酸化、発泡、または材料除去を引き起こします。.
パルス挙動、集光スポット、ガルバノスキャン速度、間隔、およびパス回数が、重なり、熱蓄積、フィーチャ形状を制御します。
実際のサンプルを検査して、コントラスト、深さ、エッジ品質、損傷、読みやすさ、プロセス安定性を確認します。.
ソースファミリーディレクトリ
ファイバー、UV、CO2、グリーンレーザーマーキング技術
これら4つのルートは技術的な出発点であり、すべての材料に対して万能に保証するものではありません。実際の表面、マーキングの目的、サンプル承認によって最終的な構成が決まります。.
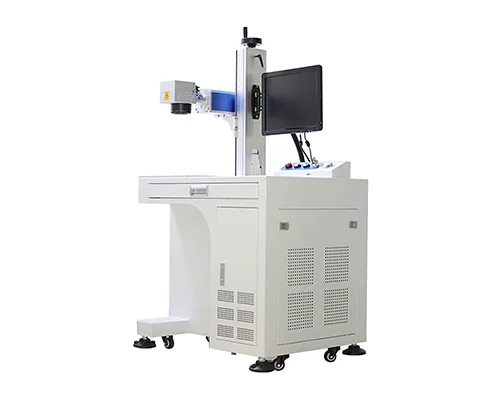
近赤外線 / 一般的に約1064 nm
ファイバーレーザー技術
金属および選択されたエンジニアリング材料向けの一般的な開始ルート。Qスイッチ方式とMOPAアーキテクチャでは、パルス制御とプロセスウィンドウが異なります。.
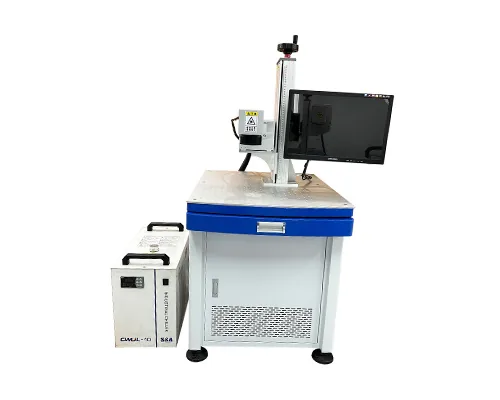
紫外線 / 一般的に355 nm
UVレーザー技術
微細なディテールや敏感な表面では、より短い波長が有用なプロセスウィンドウを生み出す可能性があるため、しばしば評価されます。.
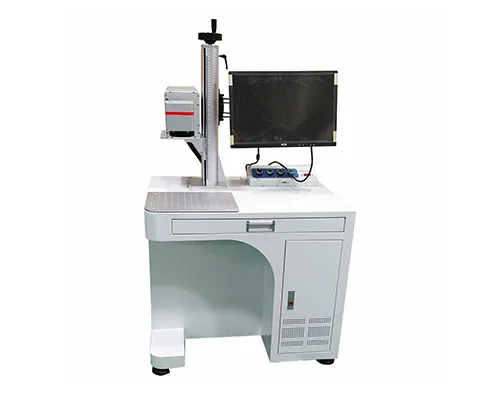
赤外線 / 一般に 10.6 µm
CO2レーザー技術
選択された有機材料、コーティング、包装向けのより長波長のルートで、排気とプルーム挙動を対象範囲としています。.
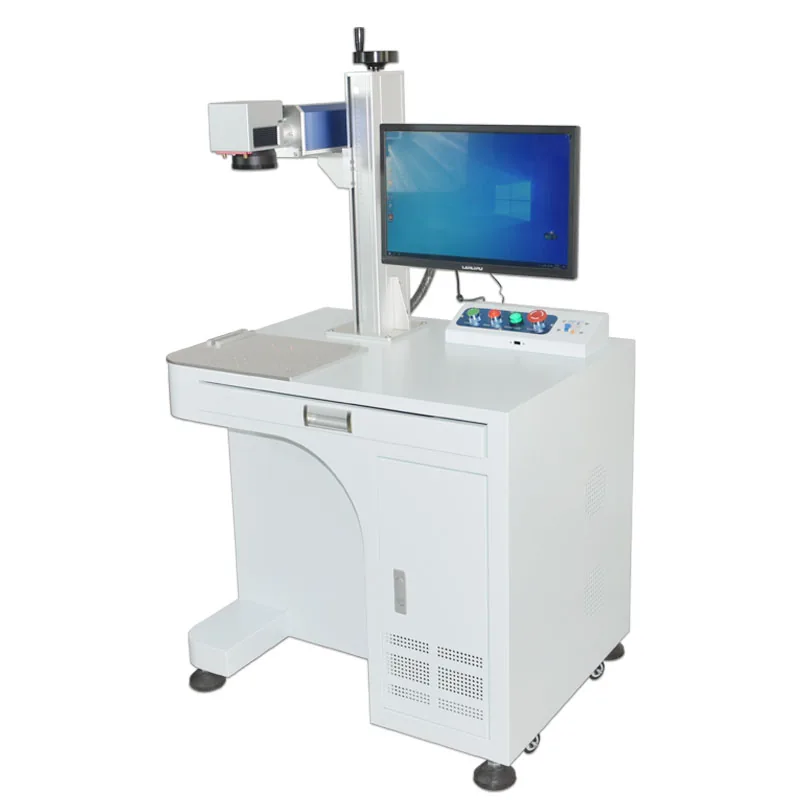
可視緑 / 一般に532 nm
グリーンレーザー技術
吸収または熱応答により可視波長での試行が有意義になる場合、グリーン光源が関連することがあります。提案された装置構成に対して光源の利用可能性を確認してください。.
クイック一次選定
どのレーザー技術を最初に試験する価値がありますか?
これはルーティングマトリクスとして使用し、互換性の保証として使用しないでください。最初のルートは、実際の材料、表面スタック、目標とする効果から選択し、その後、代表的なサンプルで確認する必要があります。.
| 材料 / 対象 | 最初に試す価値のある技術 | 一般的な出発点である理由 | 判断を変え得る要因 |
|---|---|---|---|
| ベアメタル、耐久性のある識別、彫刻または暗色マーク | ファイバー; ;より広いパルス制御ウィンドウが重要となる場合は、MOPAファイバを検討してください | 近赤外ファイバ光源は、金属や堅牢な部品に対する一般的な産業用手法です。. | 合金、表面仕上げ、コーティング、目標色、必要な深さ、入熱、およびフィールドサイズ。. |
| 熱に敏感なプラスチック、フィルム、または微細な高コントラストマーク | UV は、早い段階で試す価値がしばしばあります | より短い波長と局所的な相互作用により、敏感な基材や扱いにくい基材でも有用なプロセスウィンドウを開ける可能性があります。 | ポリマーの配合、顔料、添加剤、色、厚み、ヘイズ、残留物、許容される熱影響。 |
| 木材、紙、皮革、段ボール、および多くの有機材料の表面 | CO2 | CO2は、有機材料や多くの非金属材料によく使われる方法です。 | 水分、コーティング、焦げの許容度、エッジ品質、必要なコントラスト、フォーカス、排気。 |
| ガラス、透明または脆い表面 | UVまたはCO2、材料と目的の効果に応じて | どちらの方式も有効な場合がありますが、求めるつや消し加工、表面変化、コーティングの反応は大きく異なる場合があります。 | ガラスの組成、コーティング、厚み、割れリスク、マーク深さ、光学的外観、熱感受性。 |
| 塗装、陽極酸化、めっき、または多層の表面 | 目的が色変化、コーティング除去、基板彫刻のいずれであるかによって決まります。 | 最良の手法は、下の層を損傷せずに、どの層が吸収または除去される必要があるかによって決まります。. | コーティングの化学的性質、層の厚さ、基板、選択性、エッジ品質、許容できる熱影響領域。. |
| 特殊な吸収または厳密に制御された熱的条件 | グリーン、または別の専用光源 評価する価値があるかもしれません | 異なる波長は、吸収と熱応答を十分に変化させ、実用的なプロセスウィンドウを形成できる可能性があります。. | 実際の吸収、光源の可用性、安定性、冷却、形状、サンプルによる証拠。. |
重要: MOPAはファイバーとは別個の波長ファミリーではなく、より広範なパルス制御の柔軟性が有用な場合に用いられるファイバーレーザーアーキテクチャです。.
パラメータの関係
レーザーマーキングパラメータが結果に与える影響
このマトリクスを使用して、どの仕様が重要か、およびどのようなエビデンスを要求すべきかを特定してください。最終的な設備の詳細は、提案された機械構成と照合して確認し、マーキング結果は代表的なサンプルで確認する必要があります。.
| 変動要因 | 制御内容 | 部品に生じ得る変化 | 要求すべき証拠 |
|---|---|---|---|
| 光源 | 出射光ファミリーと利用可能なプロセスアーキテクチャ | 吸収経路、マーク機構、冷却およびメンテナンスの境界 | 光源モデル、データシート、設置構成およびサービス範囲 |
| 波長 | 材料および表面スタックとの相互作用 | コントラスト、反射率、ヘイズ、残留物、除去または熱応答 | 提案波長における実表面サンプル |
| パルス幅と周波数 | パルスあたりの供給エネルギーとパルスタイミング | 入熱、エッジ品質、カラーウィンドウ、深さおよびスループット | パラメータウィンドウ、パルス範囲および再現性データ |
| Fθフォーカシング / スポットサイズ | 焦点形状、集光スポットサイズ、作動距離、光学フィールド | 線幅、細部、局所エネルギー密度、深さ、焦点ずれに対する許容度 | Fθレンズ、焦点距離、作動距離、マーキングフィールド、測定されたマークの細部 |
| ガルバノスキャン | ビームステアリング、X-Y位置決め、および定義された光学フィールド全体にわたる走査速度 | 経路精度、コーナー挙動、ライン配置、走査速度、レーザーオン時間 | スキャンヘッドのモデル、指令速度と実測速度、フィールド校正、幾何精度試験 |
コンフィギュレーション 対 チューニング
システム変数と調整可能なレーザーマーキングパラメータは同じものではありません
機械構成は、利用可能なプロセスウィンドウを定義します。調整可能なパラメータは、その利用可能なエネルギーが実際の表面にどのように供給されるかを調整します。利用できる正確な制御は、光源のアーキテクチャとコントローラによって異なります。たとえばパルス幅は、すべてのレーザー光源でユーザーが独立して調整できる設定ではなく、インストールされた構成がその制御を公開している場合にのみ調整可能として扱うべきです。この2つを分けて考えることで、よくある間違いを防げます。それは、波長、光学系、フィールドサイズの問題を、出力や速度を変えるだけで解決しようとすることです。ビーム伝送チェーンでは、ガルバノスキャンヘッドがビームを方向付け、Fθレンズがそれを集光し、その偏向を作業フィールド全体にマッピングします。これらは関連する部品ですが、役割は異なります。
| レイヤー | 代表的な変数 | それらが決定するもの | 試験中に記録する項目 |
|---|---|---|---|
| システム/光学構成 | 光源ファミリー、波長、パルス方式、レンズ、焦点距離、マーキングフィールド、スポットサイズ | 物理的な相互作用経路、利用可能なパルス挙動、焦点形状、実用的なエネルギー密度範囲を決定する。これらは通常、装置の構成時に選択される。. | 光源モデル、波長、パルス性能、レンズ、フィールドサイズ、焦点距離、導入構成. |
| 調整可能なプロセス設定 | 出力、スキャン速度、周波数、パルス幅、ハッチ間隔、パス数、焦点オフセット | 利用可能なプロセスウィンドウ内で、単位面積あたりのエネルギー、パルス重なり、蓄熱、除去速度、ライン外観、サイクルタイムを変化させる。. | パラメータセット、マークサイズ、塗りつぶし戦略、焦点位置、パス回数、測定結果、およびサンプル間の再現性。. |
有用なパラメータウィンドウは単一の「正しい」数値ではなく、組み合わせです。より高い出力は、より速いスキャン、異なるパルスタイミング、より広い間隔、またはより少ないパス数で相殺できる一方、レンズや波長の変更によってプロセスがまったく異なる動作ウィンドウへ移る可能性があります。.
ガイドの使い方
レーザーマーキング試験ブリーフに含めるべき内容
優れたブリーフは次の実験を測定可能にします。出力の推奨を求める前に、部品、マーク、および動作境界を記録しましょう。.
- 表面を定義する: 合金、ポリマー、ガラス、コーティング、インク、ラミネート、接着剤、仕上げ、およびバッチ変動。.
- 効果を定義する: コントラスト、暗いマーク、色、フロスティング、表面除去、深さ、コード可読性または外観上の細部。.
- 形状を定義する: 平坦、湾曲、段付き、凹状、円筒形、透明、薄肉または多段。.
- 製造を定義する: 部品の提示、治具、サイクル目標、データ入力、検査および許容変動。.
- 合格基準を定義する: コントラスト、深さ、可読性、外観上の限度、許容熱影響、耐久性またはサイクルタイム要件—サンプルが合格するかどうかを決める条件。.
- 境界を定義する: 光源、波長、パルス、スポット、フィールド、焦点、排気、冷却、ガード、および設置先の要件。
関連技術ガイド
関連するレーザーマーキングガイドと参考資料
解決したい疑問に合ったトピックを選択してください。光源別のファイバー、UV、CO2、グリーン各ガイドは上記にリンクされています。これらの関連リファレンスでは、基礎、パルス制御、構成、光学、安全性を扱っています。
レーザーマーキングの仕組み
エネルギー、吸収、スキャニング、材料応答を第一原理から。
基礎ガイドを開く >MOPAレーザー技術
MOPAとQスイッチアーキテクチャが異なるパラメータウィンドウをどのように生み出すのか。
MOPAガイドを開く >出力、フィールドサイズ、構成
なぜ出力、レンズ、フィールド、周波数、パルスをまとめて読み解く必要があるのか。
設定リファレンスを開く >フィールドサイズ、焦点距離 & エネルギー密度
焦点距離、スポットサイズ、フィールドの選択がマークに与える影響。
光学ガイドを開く >安全・コンプライアンス
ビーム経路、防護、排気、メンテナンス、および設置先の要件。
安全リファレンスを開く >購入者からの質問
レーザーマーキング技術 FAQ
どのレーザー光源を最初に選ぶべきですか?
まず、材質、表面積層、目標効果から始めてください。クイック選択マトリクスを使用して最初のルートを特定し、次に波長、パルス挙動、Fθフォーカシング/スポットサイズ、ガルバノスキャンの要件を比較します。最終的な光源とプロセスウィンドウは、実際の表面で確認してください。
波長とレーザー光源は同じものですか?
いいえ。光源はレーザーの構造またはファミリーを指し、波長は放出される光を指します。光源ファミリーには定義された波長範囲がある場合がありますが、光源と波長の両方は、実際の製品構成で確認する必要があります。
高出力にすれば常に速く、またはより良くマーキングできるのでしょうか?
いいえ。出力は数ある変数の1つにすぎません。パルス幅、周波数、スポットサイズ、スキャンフィールド、材料の吸収、マーク効果、サイクル全体は、宣伝上のワット数よりも結果を大きく変える可能性があります。
スポットが小さいほど、常により良いマークが得られますか?
いいえ。より小さなスポットは、より微細なディテールと高い局所エネルギー密度を可能にしますが、焦点許容差、フィールドサイズ、表面のばらつき、必要な深さ、生産安定性は依然として重要です。
スキャン速度と生産サイクルタイムの違いは何ですか?
スキャン速度は、マーキング中のビームの動きを表します。生産サイクルには、ローディング、位置決め、フォーカシング、データ転送、検査、アンローディング、およびライン同期がある場合はそれも含まれます。
これらのガイドで材料の結果を確認できますか?
いいえ。それらは技術的な変数を説明しています。材料と用途のページは実現可能性の問いを提示できますが、実際のマーク、合格基準、制限事項を確認するのは、文書化されたサンプル試験です。
次のステップ
実物の部品を技術的な検討に持ち込む
部品または図面、材質と表面積層、アートワーク、目標効果、マークサイズ、形状、サイクル目標、およびデータや安全に関する要件を送付してください。Zhuorui はこれらの入力内容を確認し、光源、波長、パルス挙動、Fθフォーカシング光学系、ガルバノスキャンの要件を、サンプル先行のテスト計画に落とし込むことができます。