
レーザーマーキング比較ガイド
機械仕様を作成する前に、レーザーマーキング技術、マーキングの仕組み、非レーザーの代替手段を比較してください。まず材料、必要なマーク、生産方法、受け入れ試験から始め、次に関連するガイドを使用してオプションを詳細に比較してください。.
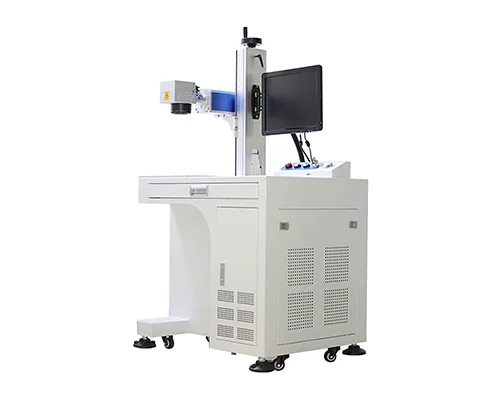
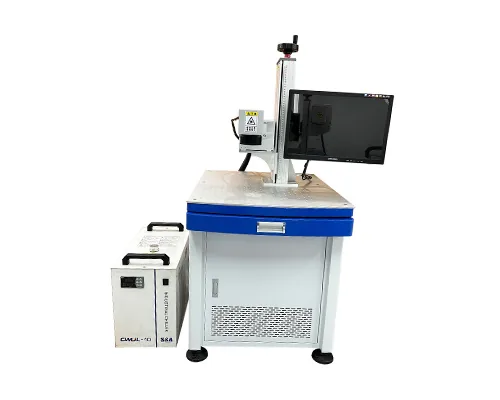
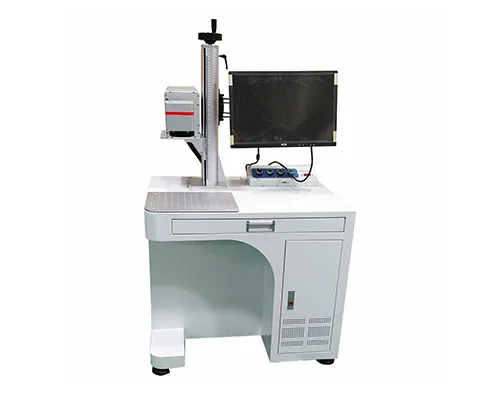
代表的なファイバー、UV、CO2装置の画像。これらは装置ファミリーのみを示しています。実際のマーキング結果は依然としてサンプルと機械構成によって異なります。.
レーザーマーキング比較のパスを選択する
ワット数や機械価格から始めないでください。まず、未解決の問いがレーザー光源、物理的なマーク、または別のコーディングプロセスのどれに関するものかを見極めます。以下の各パスは、焦点を絞った技術ガイドにつながります。.
ファイバー、MOPA、UV、CO2:どこから始めるべきか?
これはスクリーニング表として使用し、材料承認として使用しないでください。同じ材料名でも、グレード、添加剤、コーティング、色、形状、および必要なマークによって異なる反応を示すことがあります。.
| 判断ポイント | ファイバー | MOPAファイバー | UV | CO2 |
|---|---|---|---|---|
| 技術的位置づけ | 金属および特定のプラスチックへの産業用マーキングで一般的に検討されるパルスファイバーレーザー方式。. | 多くの従来のQスイッチ光源よりも広いパルス制御の柔軟性を備えたパルスファイバー構造であり、独立した波長ファミリーではありません。. | 微細な特徴、表面感度、またはより低い熱影響が重要となる場合に一般的に検討される短波長方式。. | CO2レーザー光をよく吸収する多くの有機材料、包装材、その他の非金属表面で一般に検討される、より長波長の方式。. |
| 最初に確認すべき良い質問 | 部品に恒久的な金属識別、彫刻、または高スループットのマーキングが必要ですか? | ファイバー方式ですでに適切ですが、パルス幅、熱入力、または表面効果をさらに制御する必要がありますか? | 基材は熱に敏感で、微細な形状で、コーティングされており、またはファイバー方式できれいにマーキングするのが難しいですか? | 対象は、CO2吸収に適した紙、木材、皮革、ポリマー、コーティング、または包装表面ですか? |
| 答えを変え得るものは何ですか? | 合金、仕上げ、コーティング、添加剤、必要な深さ、フィールドサイズ、サイクル目標。. | 光源アーキテクチャ、利用可能なパルス幅範囲、周波数/エネルギーウィンドウ、表面仕上げ、必要な視覚効果。. | 実際の配合、透明性、コーティング積層、フィーチャサイズ、損傷閾値、サイクル要件。. | 正確な基材またはコーティング、吸収、マーキング機構、排気、ライン速度、保守状況。. |
| 主な注意点 | “「金属」または「プラスチック」だけでは、このプロセスを承認するには十分ではありません。. | MOPAがすべての部品で自動的に色、より良いコントラスト、またはより少ない熱を生成すると思い込まないでください。. | “「コールドマーキング」は無熱加工ではなく、UVがすべてのプラスチックやガラス部品にとって自動的に最良のルートになるわけではない。. | 実際の表面を試験せずに、ベアメタルマーキングや特定のコントラスト結果を前提にしてはならない。. |
表を使用して、テストの方向性を選択してください。. 最終的な選定は、依然として実部品、マークファイル、生産目標、および合格基準に基づくべきです。.
4つの製造タスクと、最初に開くべき比較ルート
これらは実用的な出発点であり、保証された機械選定ではありません。その目的は、エンジニアリング変数を認識可能な生産状況に変換することです。.

まずファイバから始めます。パルスの柔軟性、発色、入熱、またはより広いプロセスウィンドウが重要な場合は、MOPAを比較します。実部品で可読性、表面状態、サイクルタイムを検証します。.

実際のポリマー配合でファイバーとUVを比較してください。顔料、充填剤、添加剤、色は吸収、コントラスト、損傷リスクを変化させる可能性があるため、樹脂名だけでは十分ではありません。.

基材がどちらの方式にも対応できる場合は、UVとCO2を比較してください。ラインでインクジェットも使用する場合は、消耗品、洗浄、換気、コード検証、段取り替えを比較に含めてください。.

深さと永続性が重要な場合は、レーザー彫刻とドットピーンを比較してください。許容される変形、部品の剛性、マーク深さ、騒音、ツーリングへのアクセス、サイクルタイム、コード品質要件を確認してください。.
ファイバー、MOPA、UV、CO2レーザーマーキングの選択肢を比較してください。
光源ファミリーを選択すると選択肢は絞られますが、特定の部品でそのプロセスが機能することを確認するものではありません。表面状態、添加剤、コーティング、形状、フィールドサイズ、焦点、パルス設定、および受け入れ試験によって実際の結果は変わり得ます。.
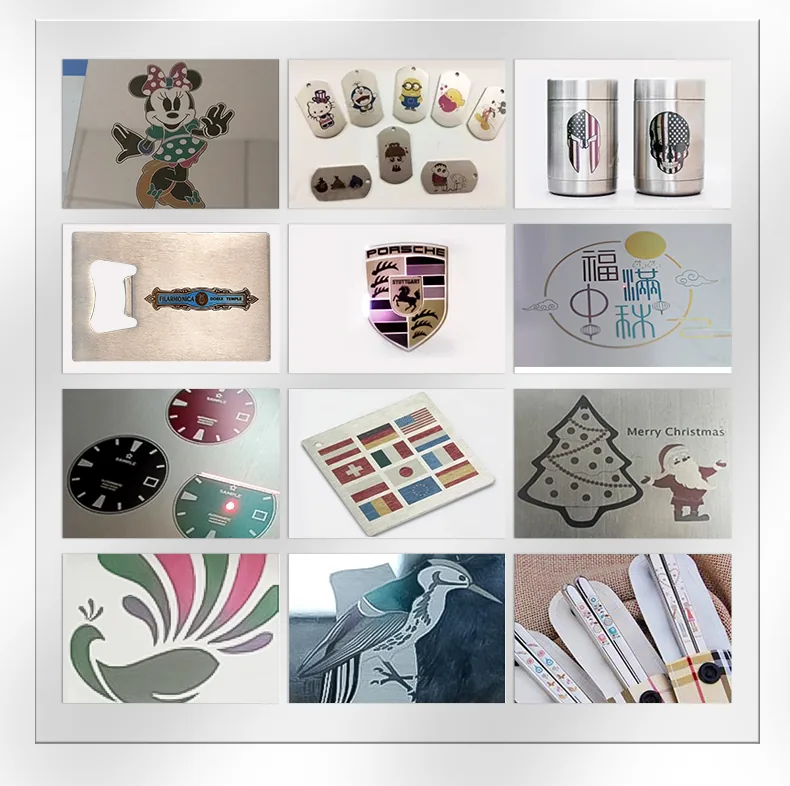
レーザーマーキングと彫刻、エッチング、ドットピーン、インクジェットの比較
2つのシステムは、読み取り可能な文字を生成しながら、大きく異なる表面変化、メンテナンス作業、および検証要件を生み出すことができます。装置を比較する前に、洗浄、摩耗、熱、または化学薬品への曝露後もマークが満たさなければならない要件を定義してください。.
初回パス工程比較
装置モデルを比較する前に、マークがどのように形成されるかを分けて考えてください。表面マーキング、意図的な材料除去、機械的圧痕、および付着インクは、異なる耐久性、メンテナンス、検査要件を生み出します。.
| 判断ポイント | レーザー表面マーキング | レーザー彫刻 / エッチング | ドットピーン | インクジェットコーディング |
|---|---|---|---|---|
| マークの形成方法 | 非接触レーザー相互作用により、意図的な深さをほとんど、またはまったく付けずに、色、化学的性質、または表面外観が変化する。. | レーザーエネルギーによって意図的に材料を除去または改質し、くぼんだまたはテクスチャ加工されたマークを作成する;正確な「エッチング」という用語は、その用途に合わせて定義する必要がある。. | スタイラスが表面を機械的にへこませる。. | インクが表面に付着する。. |
| 部品の変形 / 材料除去 | 通常は低いが、熱的または表面的な影響については依然として検証が必要である。. | 材料除去または測定可能な表面変化は、意図された結果の一部である。. | 機械的変形はこのプロセスに固有である。. | 意図的な基板除去はなく、密着性と乾燥が主要な変数となる。. |
| 消耗品 / 摩耗部品 | マーク点ではインクもスタイラスも消費されないが、排気フィルターおよび通常のメンテナンスは依然として適用される場合がある。. | レーザーシステムと同様のメンテナンスだが、材料が除去される場合は、デブリや排気への注意が追加で必要となる。. | スタイラス/工具の摩耗と機械的メンテナンスは、このプロセスの一部である。. | インク、メイクアップ/溶剤、および洗浄要件は、運用上の中心的な変数である。. |
| この比較を開く場合… | 制御された外観または表面の変化を伴う、恒久的な非接触識別が必要な場合。. | 深さ、触感、粗さ、または材料除去が仕様に含まれる場合。. | 恒久的なくぼみ識別は、制御された機械的圧痕を正当化する場合があります。. | 高速コーディングでは、付着マークを使用でき、消耗品管理が許容される場合。. |
対象が表面の色または質感の変化、意図的な材料除去、またはエッチング機構のいずれであるかを明確にしてください。深さ、粗さ、デブリ、腐食挙動、寸法限界は別の検討課題です。.
用語とメカニズムのガイドを開く非接触加工と恒久的な機械的圧痕を比較してください。部品の剛性、表面変形、騒音、工具摩耗、データ要件、読み取り可能な深さが判断に含まれます。.
レーザー vs ドットピーンガイドを開くレーザーで作成されたマークを付着インクと比較してください。基材の反応、コントラスト、ライン速度、段取り替え、消耗品、洗浄、換気、コード検証をまとめて評価する必要があります。.
レーザー vs インクジェットガイドを開く適切なレーザーマーキング比較ガイドを選択
| 開始条件 | まずこのガイドを開いてください | これらの変数を取り入れる |
|---|---|---|
| 金属および一部のプラスチック;UVも検討中 | ファイバー vs UV | 合金またはポリマーのグレード、表面仕上げ、コントラスト目標、フィーチャサイズ、耐熱限界、スループット。. |
| 有機表面またはコーティング表面と比較した金属中心のルート | ファイバー vs CO2 | 材料ファミリー、コーティングスタック、必要なメカニズム、フィールドサイズ、排気および保守の状況。. |
| CO2対応材料と比較した、微細または熱に敏感な加工 | UV vs CO2 | 表面吸収、損傷閾値、マークの精細さ、包装または有機材料の状態、サイクル目標。. |
| ファイバールートが選択されているが、パルスの柔軟性が未解決 | MOPA vs Qスイッチ | 必要な色またはコントラスト、パルス幅の要件、マーク速度、光源範囲、およびサンプルの受け入れ方法。. |
| 要求された結果の記述が一貫していません。 | マーキング vs 彫刻 vs エッチング | 目標深さ、粗さ、材料除去、表面健全性、腐食または洗浄要件。. |
| 恒久的な産業用識別では機械的圧痕を使用することがある | レーザー vs ドットピーニング | 部品剛性、許容変形、必要深さ、騒音、ツールアクセス、データおよびメンテナンス。. |
| 生産ラインが現在、付着インクを使用している、または検討している | レーザー vs インクジェット | 基材、インク密着性、消耗品、洗浄、ライン速度、コード検証および換気。. |
すべての比較で1つのエビデンス手法を使用する
有用な比較では、サンプルと合格判定試験を一定に保つ。そうしないと、結果はより良いプロセス経路ではなく、異なる材料状態、マークファイル、または生産目標を反映している可能性がある。.
- 1
部品の状態を固定する
材料グレード、色、仕上げ、コーティング、汚染、肉厚、形状を記録する。.
- 2
必要なマークを定義する
ファイル、サイズ、線幅、コードタイプ、コントラスト、深さ、テクスチャ、保護領域を提供する。.
- 3
生産システムを比較する
ローディング、治具、フォーカス制御、サイクル目標、排気、ガード、ソフトウェア、検証を含める。.
- 4
再現可能な試験で承認する
検査用照明、リーダー、クリーニング、摩耗、熱、化学的または寸法の合否判定方法を設定する。.

レーザーマーキング比較に関する質問
これらの回答を出発点として使用する。詳細ガイドと管理されたサンプル試験により、最終的な選択を確認する必要がある。.
どのレーザーマーキング技術が最適か?
万能な最良の光源は存在しない。実用的な選択は、材料と表面の反応、必要なマーク効果、形状、サイクル目標、統合、安全制御、および合否試験に従う。試験ルートを絞り込むには、光源比較を使用する。.
MOPAはファイバレーザーとは別のレーザーファミリーですか?
MOPAはパルスファイバレーザーのアーキテクチャの一種であり、無関係な波長ファミリーではありません。パルス幅の柔軟性や、選択した色・コントラスト効果が重要な場合は、従来のQスイッチファイバ光源と比較してください。.
ワット数が高いほど、一方の方式が優れていますか?
いいえ。定格電力だけでは、吸収、ピークパワー、パルス挙動、スポットサイズ、入熱、マーク品質、サイクルタイムを定義できません。光源、光学系、設定、サンプル結果を全体として比較してください。.
ドットピーニングは、いつレーザーマーキングと比較すべきですか?
恒久的な産業識別が機械的なくぼみを受け入れられる場合に比較してください。必要な深さ、表面変形、部品の剛性、騒音、工具摩耗、アクセス、データワークフローが中心となる変数です。.
インクジェットは、いつレーザーマーキングと比較すべきですか?
ラインで付着インクまたはレーザーで作成したマークを使用できる場合に比較してください。基材適合性、コントラスト、消耗品、洗浄、段取り替え、ライン速度、換気、メンテナンス、検証を合わせて確認してください。.
比較ガイドはサンプルテストの代わりになりますか?
いいえ。ガイドは最初にテストすべき最適な方式を特定できますが、目にしていない生産部品上でのコントラスト、損傷、密着性、深さ、耐久性、コードグレード、サイクルタイムを確認することはできません。.
テスト可能なレーザーマーキングブリーフを作成する
Zhuorui Laserは標準機を供給し、機能アップグレードやカスタムマシン構成をサポートし、プロジェクトベースの自動化要件を評価できます。見積もり前に実際の部品、マーキング要件、生産条件、合格基準を提供いただくと、提案の信頼性が高まります。.
マシンを選定する前にルートをテストする
材料、表面状態、マークファイル、生産目標、合否判定方法を共有してください。そうすればZhuorui Laserは、比較表だけに基づくのではなく、実際の用途に基づいて、光源、構成、サンプル試験計画を提案できます。.