
Guías de comparación de marcado láser
Compare las tecnologías de marcado láser, los mecanismos de marcado y las alternativas no láser antes de redactar la especificación de una máquina. Comience con el material, la marca requerida, el método de producción y la prueba de aceptación; luego use la guía correspondiente para comparar las opciones en detalle.
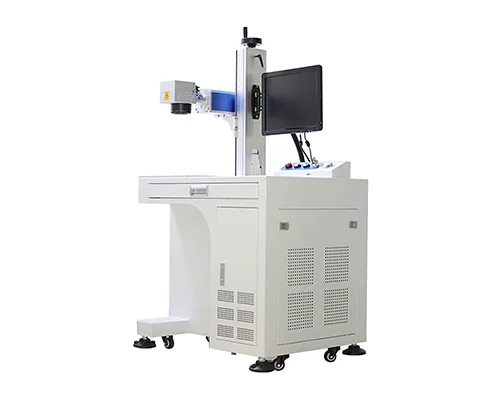
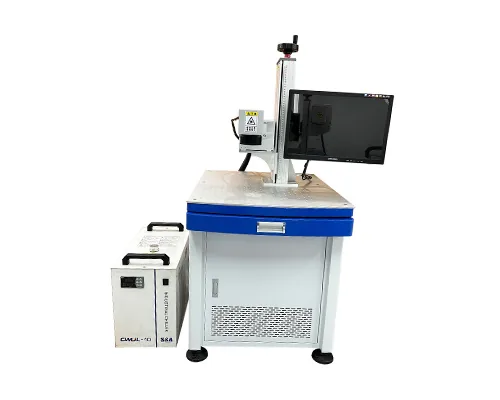
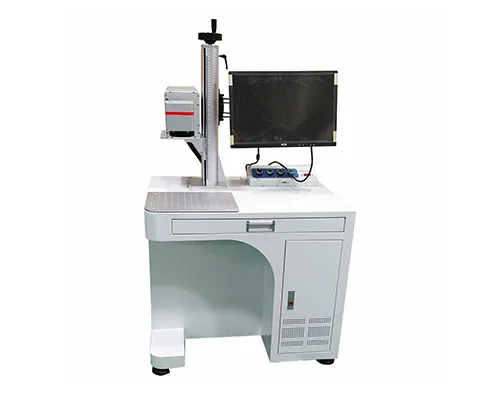
Imágenes representativas de equipos de fibra, UV y CO2. Solo muestran las familias de equipos; los resultados reales de marcado aún dependen de la muestra y la configuración de la máquina.
Elija su ruta de comparación de marcado láser
No comience con la potencia ni con el precio de la máquina. Primero decida si la cuestión pendiente es la fuente láser, la marca física o un proceso de codificación diferente. Cada ruta a continuación conduce a una guía técnica específica.
Elija una fuente láser
Compare familia de longitud de onda, respuesta del material, aporte de calor, comportamiento de pulso, efecto de marca y restricciones operativas prácticas.
Vea cuatro comparaciones de fuentesDefina el resultado físico
Separe el marcado superficial del grabado por eliminación de material y del grabado químico o electroquímico antes de hablar del equipo.
Compare marcado, grabado y ataque químicoCompare otro proceso de codificación
Evalúe la permanencia, el contacto, los consumibles, el mantenimiento, la integración en línea y la inspección frente al marcado por percusión o la inyección de tinta.
Consulte las guías de procesos alternativosFibra, MOPA, UV o CO2: ¿Por dónde debería empezar?
Use esto como una tabla de cribado, no como una aprobación de material. El mismo nombre de material puede comportarse de forma diferente debido al grado, los aditivos, el recubrimiento, el color, la geometría y la marca requerida.
| Punto de decisión | Fibra | Fibra MOPA | UV | CO2 |
|---|---|---|---|---|
| Posición de la tecnología | Ruta de láser de fibra pulsado comúnmente evaluada para el marcado industrial sobre metales y plásticos seleccionados. | Una arquitectura de fibra pulsada con mayor flexibilidad en el control de pulsos que muchas fuentes Q-switched convencionales; no es una familia de longitudes de onda aparte. | Ruta de longitud de onda corta comúnmente evaluada cuando importan los detalles finos, la sensibilidad de la superficie o una menor influencia térmica. | Ruta de longitud de onda más larga comúnmente evaluada para muchas superficies orgánicas, de envasado y otras superficies no metálicas que absorben bien la radiación CO2. |
| Buena primera pregunta | ¿La pieza necesita identificación permanente en metal, grabado o marcado de alto rendimiento? | ¿Ya es adecuada una ruta de fibra, pero el ancho de pulso, el aporte de calor o el efecto superficial aún necesitan más control? | ¿El sustrato es termosensible, tiene detalles finos, está recubierto o es difícil de marcar de forma limpia con una ruta de fibra? | ¿La superficie objetivo es papel, madera, cuero, polímero, recubrimiento o envase, donde la absorción de CO2 es favorable? |
| ¿Qué puede cambiar la respuesta? | Aleación, acabado, recubrimiento, aditivos, profundidad requerida, tamaño de campo y objetivo de ciclo. | Arquitectura de la fuente, rango de ancho de pulso disponible, ventana de frecuencia/energía, acabado superficial y efecto visual requerido. | Formulación real, transparencia, pila de recubrimientos, tamaño de la característica, umbral de daño y requisito de ciclo. | Sustrato o recubrimiento exactos, absorción, mecanismo de marcado, extracción, velocidad de línea y contexto de mantenimiento. |
| Precaución principal | “Metal” o “plástico” por sí solos no bastan para aprobar el proceso. | No asuma que MOPA produce automáticamente color, mejor contraste o menos calor en cada pieza. | “El ”marcado en frío” no es un procesamiento sin calor, y la UV no es automáticamente la mejor ruta para cada pieza de plástico o vidrio. | No suponga un marcado sobre metal desnudo ni un resultado de contraste específico sin probar la superficie real. |
Use la tabla para elegir una dirección de prueba. La selección final aún debe basarse en la pieza real, el archivo de marcado, el objetivo de producción y los criterios de aceptación.
Cuatro tareas de fabricación y la ruta de comparación que se debe abrir primero
Estos son puntos de partida prácticos, no selecciones de máquina garantizadas. Su propósito es traducir variables de ingeniería a situaciones de producción reconocibles.

Comience con fibra. Compare MOPA cuando importen la flexibilidad de pulso, el desarrollo de color, la aportación de calor o una ventana de proceso más amplia. Valide la legibilidad, la condición de la superficie y el tiempo de ciclo en la pieza real.

Compare fibra y UV en la formulación polimérica real. Los pigmentos, las cargas, los aditivos y el color pueden cambiar la absorción, el contraste y el riesgo de daño, por lo que el nombre de la resina por sí solo no es suficiente.

Compare UV y CO2 donde el sustrato pueda responder a cualquiera de las dos rutas. Si la línea también utiliza inyección de tinta, incluya consumibles, limpieza, ventilación, verificación de códigos y cambio de formato en la comparación.

Compare el grabado láser con el marcado por punzón cuando importan la profundidad y la permanencia. Verifique la deformación permitida, la rigidez de la pieza, la profundidad de la marca, el ruido, el acceso de herramientas, el tiempo de ciclo y los requisitos de calidad del código.
Compare las opciones de marcado láser de fibra, MOPA, UV y CO2
Elegir una familia de fuentes reduce las opciones, pero no confirma que el proceso funcione en una pieza específica. El estado de la superficie, los aditivos, los recubrimientos, la geometría, el tamaño de campo, el enfoque, los ajustes de pulso y la prueba de aceptación pueden cambiar el resultado práctico.
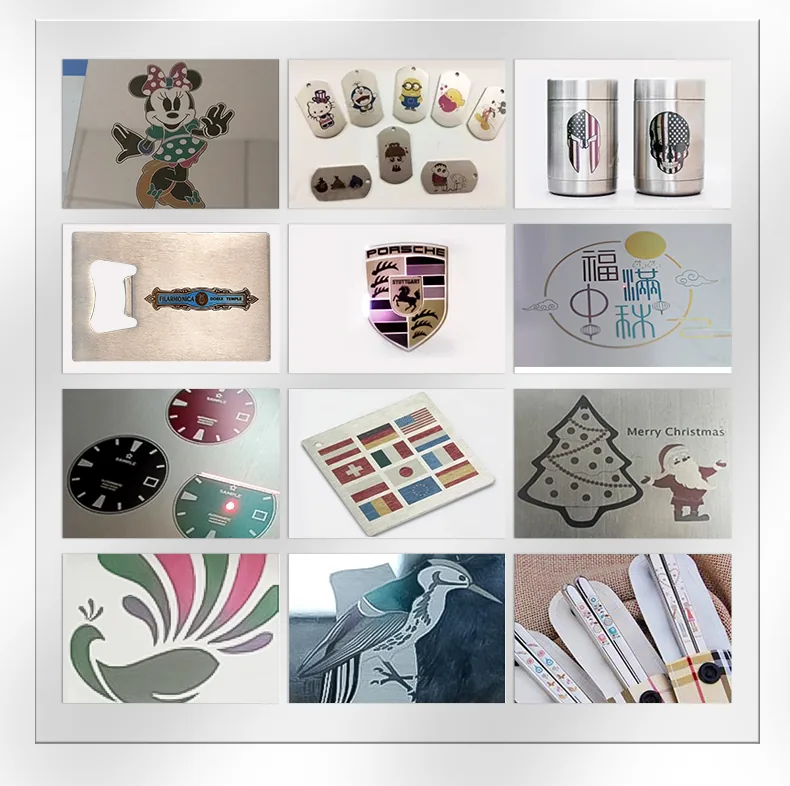
Compare el marcado láser con el grabado, el ataque químico, el marcado por micropercusión y la inyección de tinta
Dos sistemas pueden producir caracteres legibles mientras generan cambios superficiales, tareas de mantenimiento y requisitos de validación muy diferentes. Antes de comparar equipos, defina qué debe seguir cumpliendo la marca después de la limpieza, el desgaste, el calor o la exposición química.
Comparación del proceso en la primera pasada
Antes de comparar modelos de máquinas, separe cómo se crea la marca. El marcado superficial, la eliminación deliberada de material, la indentación mecánica y la tinta depositada crean diferentes requisitos de durabilidad, mantenimiento e inspección.
| Punto de decisión | Marcado superficial láser | Grabado / ataque químico láser | Marcado por micropercusión | Codificación por inyección de tinta |
|---|---|---|---|---|
| Cómo se forma la marca | La interacción láser sin contacto cambia el color, la química o la apariencia superficial con poca o ninguna profundidad intencional. | La energía láser elimina o modifica intencionalmente el material para crear una marca en hueco o texturizada; la terminología exacta de “grabado químico” debe definirse para la aplicación. | Un estilete realiza una indentación mecánica en la superficie. | La tinta se deposita sobre la superficie. |
| Deformación de la pieza / eliminación de material | Generalmente bajo, pero los efectos térmicos o superficiales aún requieren validación. | La eliminación de material o un cambio superficial medible es parte del resultado previsto. | La deformación mecánica es inherente al proceso. | No hay eliminación intencional del sustrato; la adhesión y el secado se convierten en variables clave. |
| Consumibles / elementos de desgaste | No se consume tinta ni estilete en el punto de marcado; los filtros de extracción y el mantenimiento normal pueden seguir aplicándose. | Mantenimiento similar al del sistema láser, con especial atención a los residuos y a la extracción cuando se elimina material. | El desgaste del estilete/herramienta y el mantenimiento mecánico son parte del proceso. | Los requisitos de tinta, reposición/disolvente y limpieza son variables operativas centrales. |
| Abra esta comparación cuando… | Necesita una identificación permanente y sin contacto con un cambio visual o superficial controlado. | La profundidad, el resultado táctil, la rugosidad o la eliminación de material son parte de la especificación. | La identificación permanente hundida puede justificar una indentación mecánica controlada. | La codificación a alta velocidad puede utilizar una marca depositada y la gestión de consumibles es aceptable. |
Aclare si el objetivo es un cambio de color o textura de la superficie, una eliminación deliberada de material o un mecanismo de grabado químico. La profundidad, la rugosidad, los residuos, el comportamiento frente a la corrosión y los límites dimensionales son cuestiones diferentes.
Abrir la guía de terminología y mecanismosCompare el procesamiento sin contacto con la indentación mecánica permanente. La rigidez de la pieza, la deformación superficial, el ruido, el desgaste de la herramienta, las necesidades de datos y la profundidad legible deben formar parte de la decisión.
Abrir la guía de láser vs. micropercusiónCompare una marca creada por láser con tinta depositada. La respuesta del sustrato, el contraste, la velocidad de línea, los cambios de formato, los consumibles, la limpieza, la ventilación y la verificación del código deben evaluarse en conjunto.
Abrir la guía de láser vs. inyección de tintaElija la guía de comparación de marcado láser adecuada
| Condición inicial | Abra esta guía primero | Trae estas variables |
|---|---|---|
| Metales y plásticos seleccionados; el UV también está en revisión | Fibra vs UV | Grado de aleación o polímero, acabado superficial, objetivo de contraste, tamaño de característica, límite térmico y rendimiento. |
| Ruta centrada en metal en comparación con superficies orgánicas o recubiertas | Fibra vs CO2 | Familia de material, pila de recubrimiento, mecanismo requerido, tamaño de campo, contexto de extracción y mantenimiento. |
| Procesamiento fino o sensible al calor en comparación con materiales que responden al CO2 | UV vs CO2 | Absorción superficial, umbral de daño, detalle de la marca, estado del embalaje o del material orgánico y objetivo de ciclo. |
| Se selecciona una ruta de fibra, pero la flexibilidad de pulsos no está resuelta | MOPA vs Q-switched | Color o contraste requerido, necesidad de ancho de pulso, velocidad de marcado, rango de la fuente y método de aceptación de muestras. |
| El resultado solicitado se describe de forma inconsistente | Marcado vs grabado vs ataque químico | Profundidad objetivo, rugosidad, eliminación de material, integridad superficial, corrosión o requisito de limpieza. |
| La identificación industrial permanente puede emplear indentación mecánica | Láser vs. micropercusión | Rigidez de la pieza, deformación permitida, profundidad requerida, ruido, acceso a la herramienta, datos y mantenimiento. |
| Una línea de producción actualmente utiliza o considera el uso de tinta depositada | Láser vs. inyección de tinta | Sustrato, adherencia de la tinta, consumibles, limpieza, velocidad de línea, verificación de códigos y ventilación. |
Utilice un único método de evidencia para cada comparación
Una comparación útil mantiene constantes la muestra y la prueba de aceptación. De lo contrario, el resultado podría reflejar una condición diferente del material, del archivo de marcado o del objetivo de producción, en lugar de una mejor ruta de proceso.
- 1
Congele la condición de la pieza
Registre el grado del material, el color, el acabado, el recubrimiento, la contaminación, el espesor de pared y la geometría.
- 2
Defina la marca requerida
Proporcione el archivo, el tamaño, el ancho de línea, el tipo de código, el contraste, la profundidad, la textura y las áreas protegidas.
- 3
Comparar el sistema de producción
Incluya la carga, el utillaje, el control de enfoque, el objetivo de ciclo, la extracción, las protecciones, el software y la verificación.
- 4
Aprobar con una prueba repetible
Establezca la iluminación de inspección, el lector y el método de aceptación de limpieza, abrasión, calor, químico o dimensional.

Preguntas de comparación de marcado láser
Utilice estas respuestas como punto de partida. La guía detallada y una prueba controlada con muestras deberían confirmar la elección final.
¿Qué tecnología de marcado láser es la mejor?
No existe una fuente universal que sea la mejor. La elección práctica depende de la respuesta del material y de la superficie, el efecto de marcado requerido, la geometría, el objetivo de ciclo, la integración, los controles de seguridad y la prueba de aceptación. Utilice las comparaciones de fuentes para acotar la ruta de prueba.
¿MOPA es una familia de láser independiente de la fibra?
MOPA es un tipo de arquitectura de láser de fibra pulsado, no una familia de longitudes de onda independiente. Compárelo con una fuente de fibra Q-switched convencional cuando la flexibilidad del ancho de pulso o determinados efectos de color y contraste sean importantes.
¿Una mayor potencia en vatios hace que una ruta sea mejor?
No. La potencia nominal por sí sola no define la absorción, la potencia de pico, el comportamiento del pulso, el tamaño de punto, el aporte térmico, la calidad de la marca ni el tiempo de ciclo. Compare la fuente completa, la óptica, los ajustes y el resultado en la muestra.
¿Cuándo debe compararse el marcado por percusión con el marcado láser?
Compárelos cuando la identificación industrial permanente pueda aceptar una indentación mecánica. La profundidad requerida, la deformación superficial, la rigidez de la pieza, el ruido, el desgaste de la herramienta, el acceso y el flujo de trabajo de datos son variables fundamentales.
¿Cuándo debe compararse el chorro de tinta con el marcado láser?
Compárelos cuando una línea pueda usar tinta depositada o una marca creada por láser. Revise conjuntamente la compatibilidad con el sustrato, el contraste, los consumibles, la limpieza, el cambio de formato, la velocidad de línea, la ventilación, el mantenimiento y la verificación.
¿Puede una guía de comparación sustituir las pruebas con muestras?
No. Una guía puede identificar la ruta más adecuada que se debe probar primero, pero no puede confirmar el contraste, los daños, la adherencia, la profundidad, la durabilidad, el grado del código ni el tiempo de ciclo en una pieza de producción que no se haya visto.
Prepare un brief de marcado láser comprobable
Zhuorui Laser suministra máquinas estándar, admite actualizaciones de funciones y configuraciones de máquina personalizadas, y puede evaluar requisitos de automatización por proyecto. Una recomendación es más fiable cuando se proporcionan la pieza real, el requisito de marcado, las condiciones de producción y los criterios de aceptación antes de la cotización.
Pruebe la ruta antes de seleccionar la máquina
Comparta el material, el estado de la superficie, el archivo de marcado, el objetivo de producción y el método de aprobación/rechazo. Zhuorui Laser podrá recomendar una fuente, una configuración y un plan de pruebas de muestras basándose en la aplicación real y no únicamente en la tabla comparativa.