
Guía de familias de materiales / estado de la superficie
Marcado láser de recubrimientos y tratamientos superficiales
Un recubrimiento no es un atajo de material. El láser puede necesitar cambiar, eliminar o exponer selectivamente la capa superficial mientras deja el sustrato metálico, plástico o electrónico dentro de sus límites de aceptación. Esta guía compara superficies anodizadas, pintadas, con recubrimiento en polvo, con recubrimiento metálico, tratadas con óxido y plásticos recubiertos según la capa que controla la ventana de proceso.
Respuesta rápida
¿Puede un láser marcar una superficie recubierta?
Con frecuencia, sí. La respuesta útil depende del recubrimiento o tratamiento, del sustrato subyacente, del efecto objetivo y del límite para el material base expuesto, el calor, los residuos, la apariencia y la durabilidad. Por lo tanto, “metal recubierto” es una clasificación inicial, no una especificación completa del proceso.
Primero, registre si el objetivo es un cambio de color, la eliminación selectiva del recubrimiento, un contraste legible, un cambio superficial a prueba de manipulaciones o una capa expuesta limpia. Luego, identifique la familia exacta del recubrimiento, el estado de curado, el espesor, el color, el brillo y la adherencia. La misma familia de láser puede comportarse de manera diferente cuando una de esas variables cambia.
Determine qué capa absorbe el haz y qué capa debe permanecer sin cambios.
La reflectividad, la conductividad térmica, la sensibilidad del polímero y los requisitos de base expuesta cambian la ventana.
Una fotografía limpia no es prueba de adhesión, resistencia a la corrosión, lectura de códigos ni rendimiento de producción.
Rutas de materiales
Elija el tratamiento superficial que controla la decisión
Elija primero la familia de superficie más cercana. Cada ruta acota las variables del recubrimiento, la interacción con el sustrato, el efecto objetivo y las comprobaciones de durabilidad que deben confirmarse en una muestra representativa de la producción.
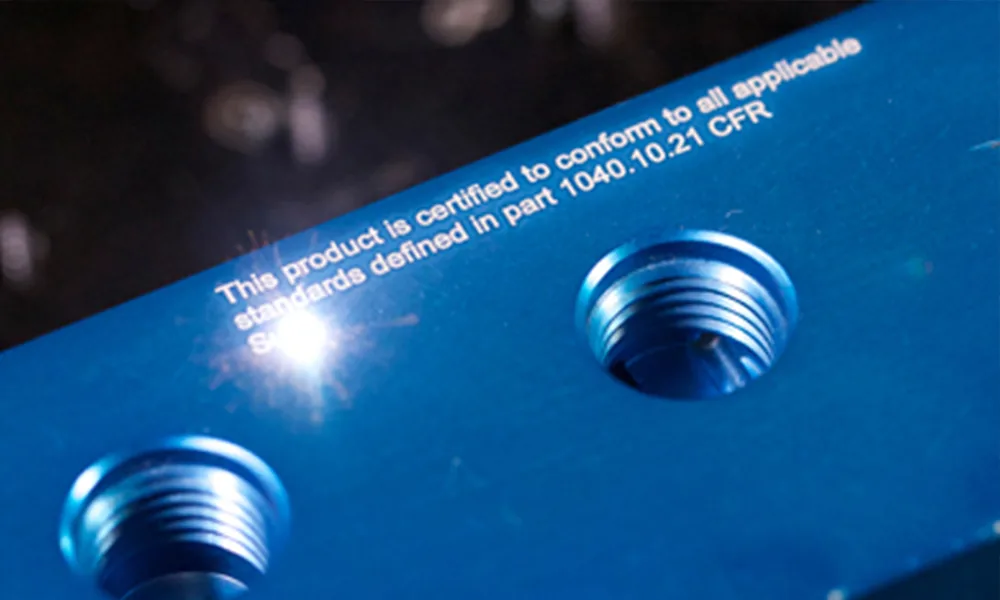
Aluminio anodizado
Evalúe el espesor del óxido, el color, el brillo, la aleación, el contraste blanco u oscuro, el aspecto del metal expuesto y el desgaste después del marcado.
Abrir ruta de aluminio anodizado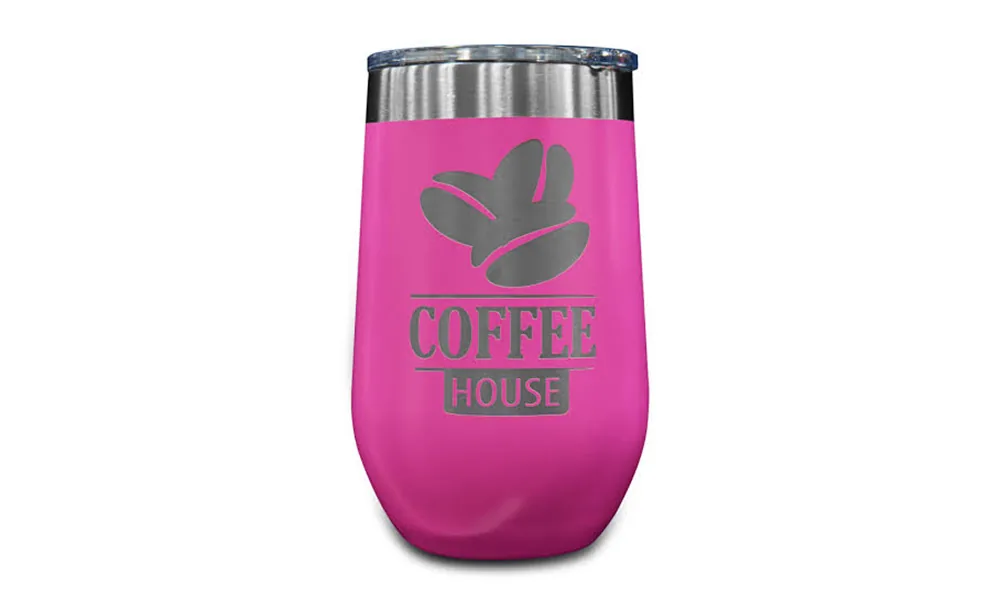
Metal pintado
Separe la ablación de la pintura del marcado sobre el metal base. Compruebe la química de la pintura, el curado, la calidad de los bordes, los residuos, la exposición a la corrosión y la adhesión de las zonas circundantes.
Abrir ruta de metal pintado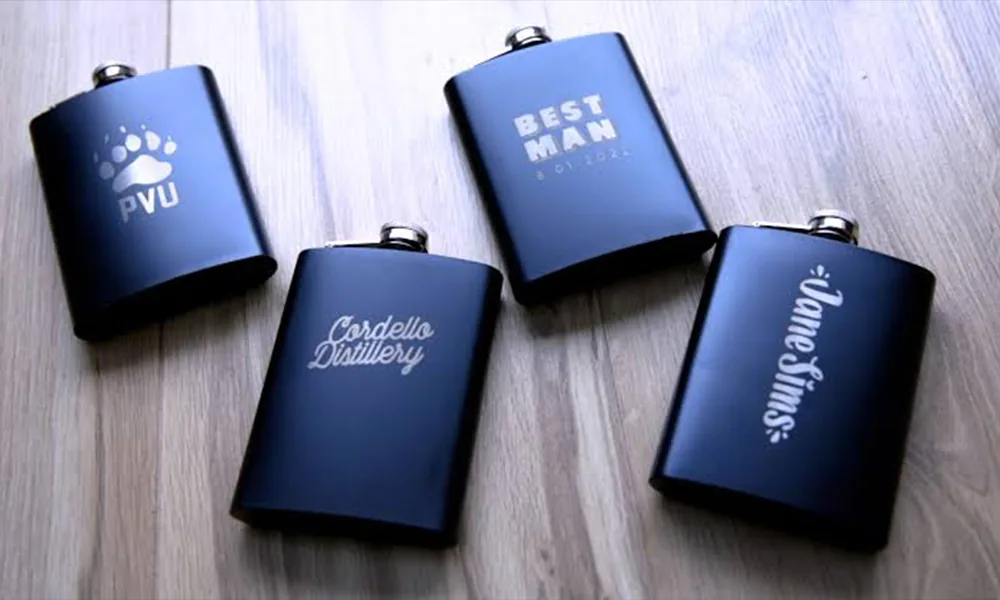
Metal recubierto en polvo
El espesor del polvo y la química del aglutinante influyen en la eliminación, el penacho, las partículas, el socavado y el contraste del metal expuesto.
Abrir ruta de recubrimiento en polvo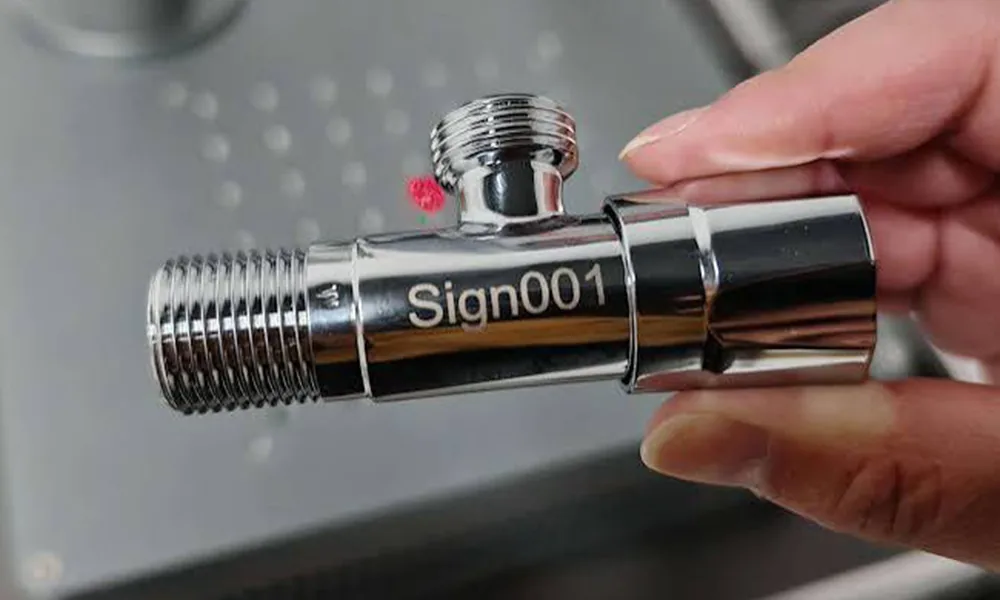
Metal chapado
El niquelado, cromado, dorado y chapado multicapa crean riesgos entre capas. Defina los límites permitidos de exposición, rugosidad y adhesión.
Abrir ruta de metal chapado
Capas de óxido
El óxido negro y otros estados de óxido se pueden cambiar o eliminar, pero la aleación base, la estabilidad del óxido y el requisito de corrosión siguen formando parte de la aprobación.
Abrir ruta de capa de óxido
Plásticos recubiertos
Las piezas de polímero pintadas o lacadas combinan la ablación del recubrimiento con riesgos de fusión, deformación, humo y contraste con el plástico base.
Abrir ruta de plástico recubiertoEjemplos representativos de marcado de superficies recubiertas. La apariencia final y la aceptación del proceso dependen de la pila de recubrimiento real, el sustrato y los criterios de prueba.
Mapa de estados superficiales
Defina la pila de capas superficiales antes de comparar la potencia de la máquina
La primera comparación útil es entre el estado de la superficie y la evidencia de aceptación. La potencia, el cabezal de escaneo y el tamaño de campo son variables de configuración posteriores, no sustitutos de la identificación del recubrimiento.
| Estado de la superficie | Resultado objetivo a definir | Variables que desplazan la ventana del proceso | Evidencia antes de la aprobación |
|---|---|---|---|
| Aluminio anodizado | Contraste blanco, contraste oscuro, eliminación controlada de óxido o cambio de color | Aleación, espesor anódico, tinte, brillo, reflectividad, apariencia de metal expuesto | Uniformidad del contraste, abrasión, exposición al limpiador y verificación de corrosión cuando sea necesario |
| Pintura o recubrimiento en polvo | Ablación selectiva con un borde limpio y una capa de parada definida | Aglutinante, pigmento, curado, espesor, adhesión, reflectividad de la base y penacho | Inspección de bordes, residuo, adhesión circundante, corrosión o exposición a disolventes |
| Superficie recubierta | Cambio superficial o eliminación controlada de capas sin dañar la capa siguiente | Pila de recubrimientos, espesor, dureza, sustrato, socavado y exposición permitida | Límite de capa, rugosidad, adhesión, requisito eléctrico o de corrosión |
| Capa de óxido | Cambio de color estable o eliminación repetible hasta la aleación | Química del óxido, aleación, limpieza previa, aceite, pasivación y entorno | Consistencia del color, reoxidación, limpieza, corrosión y prueba de desgaste |
| Plástico recubierto | Eliminación del recubrimiento o contraste sin daño térmico inaceptable al plástico base | Resina, pigmento, química del recubrimiento, curado, espesor de pared, textura y aditivos | Alabeo, fusión, humos, calidad del borde, adherencia y exposición en servicio |
Envíe el conjunto completo: grado del sustrato, nombre del tratamiento o recubrimiento, color, espesor si se conoce, estado de curado, acabado superficial, historial de limpieza y la ubicación exacta de la marca. Los recubrimientos desconocidos deben permanecer como una variable de prueba, no tratarse como material desnudo.
Contexto de la pieza real
¿Dónde se usan las piezas recubiertas y por qué se marcan?
Las superficies recubiertas aparecen en carcasas, paneles, soportes, controles, conectores y componentes terminados, donde el recubrimiento proporciona apariencia, aislamiento, resistencia al desgaste, protección contra la corrosión o una superficie funcional. El marcado láser se usa típicamente cuando la identificación debe ser permanente, precisa o integrada en la pieza terminada sin añadir una etiqueta.
Piezas para automoción y vehículos eléctricos
Los soportes, carcasas, molduras y piezas eléctricas pintados, recubiertos en polvo, electrodepositados y anodizados pueden necesitar trazabilidad duradera, identificación de ensamblaje, símbolos de seguridad o códigos legibles sin un desprendimiento inaceptable del recubrimiento ni exposición a la corrosión.
Electrónica y electricidad
Las carcasas anodizadas, los paneles de control recubiertos, los conectores y los componentes de interruptores a menudo se marcan para identificación de modelo, leyendas de puertos, datos de serie, valores nominales o códigos, mientras se preserva la apariencia y las funciones eléctricas o protectoras de la superficie.
Piezas médicas y de instrumentación
Las carcasas, asas y componentes de instrumentos recubiertos o tratados pueden requerir una identificación y trazabilidad duraderas, y el área marcada debe seguir cumpliendo los requisitos del proyecto en cuanto a limpieza, desgaste y aceptación de superficies.
Hardware industrial y de consumo
Los paneles de máquinas, herramientas, piezas de electrodomésticos, placas de identificación y hardware acabado pueden necesitar logotipos permanentes, advertencias, números de serie, escalas o eliminación selectiva de recubrimiento que permanezca visualmente consistente entre lotes de producción.
Contenido de la marca
¿Qué se suele marcar en las piezas recubiertas?
El contenido requerido cambia la prueba porque el texto pequeño, los códigos legibles por máquina, las leyendas finas de panel y los gráficos amplios de eliminación de recubrimiento no exigen el mismo tamaño de punto, calidad de borde o ventana de proceso.
- Logotipos, marcas comerciales y gráficos decorativos.
- Números de modelo, números de serie, información de lote o partida.
- Códigos QR, códigos Data Matrix y otra identificación legible por máquina.
- Símbolos de advertencia, leyendas de panel de control, escalas, indicadores y etiquetas de puerto.
- Eliminación selectiva de recubrimiento que expone un metal, plástico o capa inferior contrastante como la marca visible.
Envíe el arte o el tamaño de código reales, no solo el área total de marcado. Un panel grande con un tamaño de celda de Data Matrix pequeño puede requerir una configuración óptica diferente a la de un logotipo grande en la misma superficie recubierta.
Efecto objetivo
¿Qué resultado desea en la superficie recubierta?
El nombre del recubrimiento por sí solo no selecciona el proceso. Primero defina el cambio físico de la superficie: conservar el recubrimiento y cambiar su apariencia, eliminar el recubrimiento para exponer el sustrato, o detenerse en una capa definida dentro de una pila multicapa. Luego defina el resultado de aceptación —como legibilidad, durabilidad, calidad del borde o exposición permitida del sustrato— que el cambio de superficie elegido debe lograr.
Cambio de color o contraste
Cree un contraste visible mientras mantiene sustancialmente intacto el recubrimiento o la capa tratada. Verifique la uniformidad del color, el cambio de brillo, el efecto del calor y la durabilidad en servicio.
Eliminación selectiva del recubrimiento
Elimine pintura, recubrimiento en polvo, laca u otra capa superior para exponer un sustrato contrastante. La calidad del borde, los residuos, la adhesión alrededor de la marca y el daño al material base se convierten en criterios de aceptación primarios.
Exposición controlada de la capa
Deténgase en una capa definida en superficies con recubrimiento electrolítico o multicapa sin socavado inaceptable ni daño a la capa siguiente. Esta ruta requiere una capa de detención claramente definida y un método de inspección.
Aceptación: Legibilidad y durabilidad
Este no es un cuarto mecanismo de superficie. Es la capa de aceptación que puede aplicarse al cambio de color, la eliminación del recubrimiento o la exposición controlada de la capa. Defina el rendimiento requerido en cuanto a legibilidad, calidad del borde, abrasión, solventes, corrosión o manipulación antes de aprobar el resultado.
Geometría y escala de la pieza
¿Cómo afectan la forma de la pieza, el espesor del recubrimiento y el tamaño al marcado?
Un proceso que funciona sobre una probeta plana puede cambiar cuando la pieza real es curva, de pared delgada, rehundida, grande o está cubierta por un recubrimiento de espesor variable. La geometría modifica el enfoque, el acceso, el flujo de calor y la consistencia con la que se puede alcanzar la capa de parada.
Espesor del recubrimiento
Efecto: las capas más gruesas o menos uniformes pueden requerir más energía de eliminación o más pasadas y pueden ampliar la variación de residuos o de daño al sustrato. Comprobación: el espesor nominal, el intervalo del lote y si debe exponerse una capa de parada limpia.
Piezas curvas o cilíndricas
Efecto: el cambio de altura y ángulo de la superficie puede desplazar la marca fuera de la ventana de enfoque verificada. Comprobación: si se requiere una orientación controlada, un eje giratorio o compensación de enfoque 3D.
Paredes delgadas y piezas sensibles al calor
Efecto: los plásticos recubiertos y las secciones metálicas delgadas pueden deformarse, fundirse o mostrar propagación del calor antes de que se complete la marca deseada. Comprobación: el espesor de pared, el soporte, la estrategia de pulsos y el cambio térmico permitido.
Piezas grandes, rehundidas o con múltiples alturas
Efecto: el tamaño del campo, el ángulo de acceso, la interferencia de los dispositivos de fijación y la variación de altura pueden limitar una configuración de enfoque fijo. Comprobación: la envolvente de marcado, la característica más pequeña, las necesidades de movimiento y si una sola configuración puede alcanzar cada ubicación de marca.
Dirección láser condicional
¿Qué ruta láser debería probar primero?
No existe un “mejor láser” universal para superficies recubiertas. Una fuente merece ser evaluada cuando su longitud de onda, comportamiento de pulso, tamaño de punto y aporte térmico son adecuados para el recubrimiento y la condición permitida del sustrato.
- Fibra o MOPA: a menudo se evalúa para sustratos metálicos y superficies seleccionadas anodizadas, pintadas, con recubrimiento en polvo u oxidadas donde se requiere eliminación o contraste.
- UV: puede evaluarse para detalles finos, recubrimientos delgados o sensibles al calor, plásticos recubiertos y márgenes térmicos estrechos.
- CO2: puede evaluarse para recubrimientos orgánicos adecuados o efectos más grandes cuando el sustrato, el penacho y la propagación del calor siguen siendo aceptables.
- Verde: cribado específico del proyecto para apilamientos reflectantes o sensibles a la absorción; se requiere evidencia real de muestras antes de dirigir al equipo.
| Familia de fuentes | Puede ser evaluado para | Límite |
|---|---|---|
| Fibra / MOPA | Recubrimientos con respaldo metálico, capas anodizadas, superficies seleccionadas de óxido y recubiertas electrolíticamente | La reflectividad, el daño en la base expuesta, la calidad del borde y la pila de capas siguen controlando la ventana. |
| UV | Marcas finas, recubrimientos delgados, películas termosensibles y plásticos recubiertos | Deben verificarse la química del recubrimiento, el enfoque, la contaminación y la captura de penacho. |
| CO2 | Recubrimientos poliméricos seleccionados y efectos visibles más grandes | La propagación térmica, los residuos, el humo y el daño al plástico base o al adhesivo pueden limitar la ruta. |
| Verde | Pilas de capas superficiales condicionalmente reflectantes o sensibles a la absorción | No se debe generalizar una respuesta transparente o reflectante de un recubrimiento a otro. |
Use esta comparación de fuentes para decidir qué merece primero una prueba de muestras. La potencia final, la capacidad de pulso, el tamaño del campo, el recinto, el movimiento y los controles deben seleccionarse solo después de que la pieza recubierta real haya producido una ventana de proceso aceptable.
Límite mínimo de seguridad industrial
La prueba superficial no reemplaza una evaluación de peligros láser
Las piezas recubiertas y reflectantes afectan tanto la viabilidad del proceso como las protecciones de máquina requeridas. El sistema instalado completo, la emisión accesible y el modo de funcionamiento determinan la clasificación y los controles del láser.
- Radiación invisible
- Los sistemas de fibra y MOPA suelen utilizar radiación infrarroja cercana alrededor de 1064 nm. La ausencia de un haz visible no significa que no haya emisión peligrosa.
- Trayectorias directas y reflejadas
- Deben evaluarse las reflexiones directas, especulares y difusas. El plateado brillante, el metal expuesto y las superficies anguladas pueden redirigir la energía a medida que se elimina el recubrimiento.
- Recinto y enclavamientos
- Prefiera una estación de trabajo cerrada y con enclavamientos cuando el proceso lo permita. Una cubierta por sí sola no establece el estado de Clase 1; verifique la carcasa completa, la ventana de visualización, los paneles de acceso y el circuito de seguridad.
- Operación de Clase 4 accesible
- Si la emisión peligrosa sigue siendo accesible, utilice un área controlada, personal capacitado, topes de haz o barreras adecuados y protección clasificada para la longitud de onda según el programa de seguridad láser del sitio.
- Sujeción y parada anómala
- Oriente las piezas y los accesorios reflectantes en dirección opuesta al personal y a las aberturas. Valide los enclavamientos de las puertas, el comportamiento de la parada de emergencia, la lógica de reinicio y el acceso seguro durante la configuración, los atascos y el mantenimiento.
- Humos o recubrimientos desconocidos
- Capture el penacho de humos localmente y revise los datos de seguridad del recubrimiento, el sustrato, el pigmento, el adhesivo y la película de limpieza. Confirme los requisitos de filtración y eliminación antes de procesar una pila desconocida.
Esta sección es un límite de compra y ensayo, no un procedimiento de trabajo seguro ni una certificación de clase láser. Los controles finales requieren una evaluación documentada del equipo instalado, el proceso, el lugar de trabajo y los requisitos locales aplicables.
Diagnóstico de fallos
Lea el modo de fallo antes de aumentar la potencia
Una marca débil o irregular puede significar la capa equivocada, el enfoque, la contaminación, la trayectoria térmica o la definición de aceptación incorrectos. Diagnostique primero la pila y la evidencia.
Eliminación irregular
Comprobación: espesor del recubrimiento, brillo, enfoque, planitud, contaminación y solapamiento de barrido. Decisión: uniformice la superficie o revise la matriz de ensayo antes de añadir energía.
Halo o socavado
Comprobación: propagación del calor, comportamiento de pulsos, permanencia en los bordes, adherencia y la capa de parada. Decisión: reducir el acoplamiento térmico o cambiar la dirección de la fuente.
Residuo o penacho
Comprobación: aglutinante, pigmento, óxido, aceite, química de limpieza y captura por extracción. Decisión: revisar la SDS, la filtración y la limpieza posterior con el responsable de seguridad.
Daño en la base
Comprobación: sustrato expuesto, reflectividad, fusión, rugosidad, corrosión o límites eléctricos. Decisión: rechazar la ruta si el límite del sustrato está fuera de aceptación.
Validación de muestra
Envíe la superficie completa y defina qué significa “bueno”.
Una prueba útil utiliza piezas de grado de producción con el recubrimiento, el acabado, el color y el sustrato reales. Un cupón genérico puede mostrar un mecanismo, pero no puede aprobar la adherencia, la resistencia a la corrosión, la lectura de códigos ni la repetibilidad de producción.
- Identidad del material: grado del sustrato, nombre del recubrimiento o tratamiento, proveedor y lote.
- Pila de superficie: color, brillo, espesor si se conoce, curado, capas de recubrimiento electrolítico, película de aceite o limpieza.
- Marca objetivo: arte gráfico, característica más pequeña, ubicación de la marca, dirección del contraste y límite de capa expuesta.
- Aceptación: grado visual, lector o verificador, exposición a abrasión/disolvente/corrosión, residuo y regla de rechazo.
- Contexto de producción: geometría de la pieza, cantidad, variación de lote, dispositivo de sujeción, objetivo de ciclo y límite de extracción.
Resultado esperado de la revisión
Qué debe devolver una revisión de material completada
Una revisión útil cierra el ciclo entre la superficie presentada y una directriz condicional para el equipo. Debe documentar:
- Identidad de la muestra, grado del sustrato, recubrimiento o tratamiento, lote y espesor medido o declarado por el proveedor.
- Imágenes de antes y después con el área tratada, la capa de detención y cualquier sustrato expuesto claramente identificados.
- La familia de fuentes evaluada y los supuestos del sistema, sin presentar una ventana de prueba como una receta de producción universal.
- Resultados frente a los criterios acordados: borde, residuo, daño en la base, contraste, legibilidad y exposición a abrasión, disolventes o corrosión cuando se requiera.
- Riesgos abiertos, el siguiente paso de validación y si el proyecto sigue siendo una estación de trabajo estándar o necesita ingeniería adicional.
Configuración de la máquina
¿Cómo define el resultado de la muestra la configuración de la máquina?
Una muestra exitosa establece la ventana de proceso utilizable, pero por sí sola no define toda la máquina. La configuración final también debe coincidir con el tamaño de la marca, la característica más pequeña, la geometría de la pieza, el método de carga, el rango de enfoque, la necesidad de extracción, el objetivo de ciclo y los controles de producción.
- Capacidad de la fuente y del pulso: seguir la ventana de proceso validada de recubrimiento/sustrato en lugar de seleccionar la potencia basándose únicamente en el nombre del material.
- Lente y campo de marcado: ajustarse al tamaño de marca requerido y a la característica crítica más pequeña sin suponer que un campo más grande conserva automáticamente el mismo detalle.
- Dispositivo de fijación o rotativo: utilizar posicionamiento controlado cuando la orientación, la ubicación repetida o el marcado circunferencial deban mantenerse consistentes.
- Visión: añadir reconocimiento cuando la posición o la orientación de la pieza varíe; la visión no corrige variaciones de altura no controladas ni una manipulación inestable.
- 3D o movimiento: evaluarlo cuando la curvatura, la variación de altura o la cobertura superen el enfoque y la envolvente de marcado verificados.
- Recinto y extracción: dimensionar las protecciones y la captura de humos en torno a la fuente real, la química del recubrimiento, el acceso a la pieza y el método de carga.
- Integración personalizada: revisar la carga automatizada, el intercambio PLC/MES, la verificación del lector, el control del tiempo de ciclo, la recuperación ante anomalías y la protección a nivel de celda como requisitos del proyecto.
- Estación de trabajo estándar: sigue siendo apropiada cuando las piezas son estables y planas, la carga es repetible y el campo, el enfoque, el recinto y la extracción ya están verificados.
Preguntas frecuentes
Preguntas frecuentes sobre recubrimientos y tratamientos superficiales
¿Qué láser es mejor para el aluminio anodizado?
A menudo se preselecciona el láser de fibra o MOPA para el aluminio anodizado, pero la ruta útil depende de la aleación, la capa anódica, el tinte, el contraste deseado, la apariencia del metal expuesto y el requisito de durabilidad. Use la página secundaria de aluminio anodizado y una prueba con muestra representativa de producción antes de seleccionar el equipo.
¿Puede un láser eliminar pintura o recubrimiento en polvo sin dañar el metal?
La eliminación selectiva puede ser factible, pero la química de la pintura o del recubrimiento en polvo, el espesor, la adhesión, la reflectividad de la base, la dispersión del calor y la permanencia en el borde controlan la ventana. “Sin daño a la base” es un criterio de aceptación que se debe inspeccionar, no una garantía predeterminada.
¿El metal chapado utiliza el mismo proceso que el metal pintado?
No. El chapado puede ser una pila multicapa con diferente dureza, espesor y límites de exposición. Defina qué capa puede cambiarse e inspeccione la capa siguiente, la rugosidad, la adhesión y el requisito de corrosión o eléctrico.
¿Pueden funcionar los mismos ajustes de láser en diferentes colores o lotes de recubrimiento?
No de forma segura como suposición predeterminada. El pigmento, el brillo, el curado, el espesor del recubrimiento, la adhesión y el estado del sustrato pueden desplazar la ventana del proceso incluso cuando el nombre del recubrimiento no cambia. Valide colores representativos y la variación entre lotes cuando importe la consistencia de producción.
¿Necesito enviar muestras?
Para una recomendación fiable, sí. Envíe piezas de grado de producción con la pila completa de superficies, el arte, la característica más pequeña, el efecto objetivo, los límites de aceptación, la información del lote y cualquier dato de recubrimiento o seguridad disponible.
Calificación de muestras
Deje que la superficie real elija la ruta del láser.
Utilice el formulario de cotización para iniciar una revisión de material de superficie recubierta. Identifique la solicitud como una prueba de material y comparta el sustrato, el recubrimiento o tratamiento, el espesor si se conoce, el efecto objetivo, la geometría, el arte, el objetivo de ciclos y los criterios de aceptación medibles. Zhuorui Laser puede entonces afinar el plan de fuente condicional antes de la configuración de la máquina.