
Zhuorui Laser / referencia técnica
Guías de tecnología de marcado láser
Utilice esta guía para comparar las rutas de marcado láser de fibra, UV, CO2 y verde, comprender cuándo importa la fibra MOPA e identificar qué tecnología vale la pena probar primero para el material real y la marca objetivo. Luego, utilice la longitud de onda, el comportamiento de los pulsos, la óptica de enfoque F-theta y el escaneo galvo para entender por qué cambia la ventana de proceso.
Cómo usar esta guía: Comience con el material y el efecto objetivo. Utilice la matriz de selección rápida para una primera ruta; luego, use el mapa de tecnologías y las relaciones entre parámetros para comprender las variables que respaldan esa elección. Consulte la página de producto correspondiente para la configuración de la máquina, la guía de materiales para la respuesta del sustrato y la página de soluciones cuando la decisión implique integración o flujo de trabajo de producción.
Las cinco variables
Tecnología de marcado láser: cinco variables que hay que entender
Una especificación de láser solo es útil cuando sus variables se leen en conjunto. Comienza con el material y el efecto objetivo, luego utiliza estas cinco lentes para definir la prueba adecuada.
Fuente láser
Define la familia de luz emitida y la ventana práctica de proceso disponible para el material.
Longitud de onda
Cambia la absorción, la reflectividad y cómo la superficie convierte la energía óptica en una marca.
Comportamiento del pulso
El ancho de pulso, la frecuencia y la potencia pico dan forma al aporte de calor, la eliminación y la calidad del borde.
Tamaño de spot & óptica de enfoque
La lente F-theta y la distancia focal determinan el punto enfocado, la distancia de trabajo y el campo útil, que a su vez afectan la escala de las características y la densidad de energía local.
Escaneo galvo
El cabezal de escaneo galvo dirige el haz a través del campo X-Y y controla la posición del haz y la velocidad de escaneo. El enfoque se realiza mediante la óptica F-theta, no mediante el galvo.
De la energía a la marca
Cómo esas variables se convierten en una marca láser visible
El marcado láser solo comienza cuando la superficie absorbe suficiente energía óptica para modificar el material de forma útil y controlada. La longitud de onda y el estado de la superficie influyen en cuánta energía se absorbe; el comportamiento del pulso y la óptica de enfoque F-theta dan forma al punto focalizado y a la densidad de energía local; y el cabezal de escaneo galvo posiciona y desplaza ese haz enfocado por la superficie. Por lo tanto, el resultado visible es el final de una cadena de interacciones, no el efecto de una única especificación de forma aislada.
En los metales, el proceso puede crear una reacción superficial oscura o una capa de óxido con poca eliminación de material, eliminar una fina capa superficial para obtener una marca más clara, o eliminar más material para grabado. En polímeros y materiales orgánicos, la energía absorbida puede producir espumación, carbonización, un cambio químico de color o eliminación controlada. Los recubrimientos pueden eliminarse selectivamente para exponer una capa contrastante debajo. El vidrio y otros materiales frágiles o transparentes pueden responder mediante modificación superficial localizada o esmerilado, donde la ventana de proceso aceptable depende fuertemente de la composición, el recubrimiento y la sensibilidad térmica.
Por esto, dos piezas con el mismo nombre general de material pueden comportarse de manera diferente. El grado de aleación, los pigmentos, los aditivos, el anodizado, la pintura, el recubrimiento metálico, el acabado superficial y el espesor de capa pueden desplazar la ventana de proceso útil. Una guía tecnológica puede identificar el mecanismo que vale la pena probar, pero aún se necesita una muestra representativa para confirmar el contraste, la profundidad, el daño superficial, la legibilidad y la repetibilidad en la pieza real.
La longitud de onda, el material y el estado de la superficie determinan cómo entra la energía óptica en la pieza.
La energía absorbida impulsa calentamiento, cambio químico, oxidación, espumación o eliminación de material.
El comportamiento del pulso, el punto focalizado, la velocidad de escaneo del galvo, el espaciado y las pasadas controlan el solapamiento, la acumulación de calor y la forma de las características.
Inspeccione la muestra real para verificar contraste, profundidad, calidad de bordes, daños, legibilidad y estabilidad del proceso.
Directorio de familias de fuentes
Tecnologías de marcado con láser de fibra, UV, CO2 y verde
Estas cuatro rutas son puntos de partida técnicos, no promesas universales sobre el material. La superficie real, el objetivo de marcado y la aceptación de la muestra deciden la configuración final.
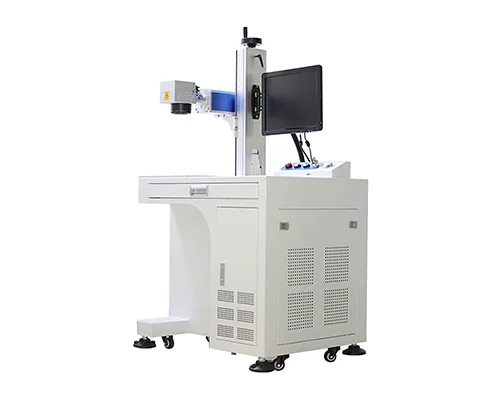
Infrarrojo cercano / comúnmente alrededor de 1064 nm
Tecnología de láser de fibra
Ruta de partida común para metales y materiales de ingeniería seleccionados. Las arquitecturas Q-switched y MOPA difieren en el control de pulsos y la ventana de proceso.
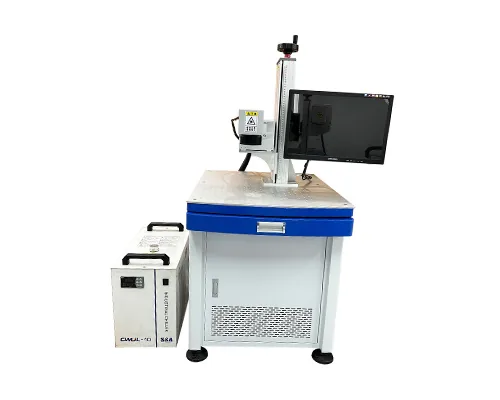
Ultravioleta / comúnmente 355 nm
Tecnología de láser UV
A menudo se evalúa para detalles finos y superficies sensibles donde una longitud de onda más corta puede producir una ventana de proceso útil.
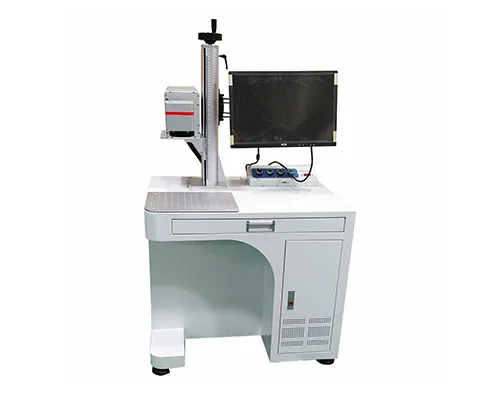
Infrarrojo / comúnmente 10,6 µm
Tecnología láser de CO2
Ruta de longitud de onda más larga para determinados materiales orgánicos, recubrimientos y envases, con extracción y comportamiento del penacho dentro del alcance.
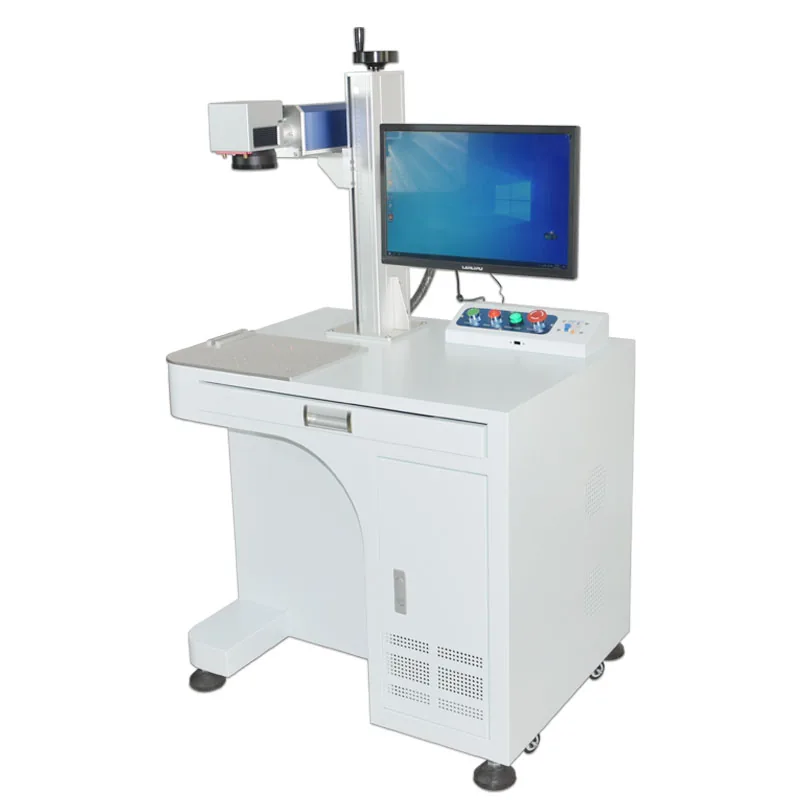
Verde visible / comúnmente 532 nm
Tecnología de láser verde
Las fuentes verdes pueden ser relevantes cuando la absorción o la respuesta térmica hacen que valga la pena realizar una prueba con longitud de onda visible. Confirme la disponibilidad de la fuente según la configuración de máquina propuesta.
Selección rápida de primera pasada
¿Qué tecnología de láser vale la pena probar primero?
Use esto como una matriz de enrutamiento, no como una garantía de compatibilidad. La primera ruta debe elegirse a partir del material real, la pila de capas superficiales y el efecto objetivo, y luego confirmarse en una muestra representativa.
| Material / objetivo | Tecnología que vale la pena probar primero | Por qué es un punto de partida común | Qué puede cambiar la decisión |
|---|---|---|---|
| Metales sin recubrimiento, identificación duradera, grabado o marcas oscuras | Fibra; considere la fibra MOPA cuando importe una ventana más amplia de control de pulsos | Las fuentes de fibra de infrarrojo cercano son una ruta industrial común para metales y piezas robustas. | Aleación, acabado superficial, recubrimiento, color objetivo, profundidad requerida, aporte de calor y tamaño de campo. |
| Plásticos termosensibles, películas o marcas finas de alto contraste | UV A menudo vale la pena probar UV desde el principio. | Una longitud de onda más corta y una interacción localizada pueden abrir una ventana de proceso útil en sustratos sensibles o difíciles. | Formulación del polímero, pigmento, aditivos, color, espesor, turbidez, residuo y efecto térmico admisible. |
| Madera, papel, cuero, cartón y muchas superficies orgánicas. | CO2 | El CO2 es una vía habitual para materiales orgánicos y muchos materiales no metálicos. | Humedad, recubrimiento, tolerancia a la carbonización, calidad del borde, contraste requerido, enfoque y extracción. |
| Vidrio, superficies transparentes o quebradizas | UV o CO2, según el material y el efecto deseado | Ambas rutas pueden ser relevantes, pero el efecto de esmerilado, el cambio superficial o la respuesta del recubrimiento deseados pueden ser muy diferentes. | Composición del vidrio, recubrimiento, espesor, riesgo de agrietamiento, profundidad de la marca, aspecto óptico y sensibilidad térmica. |
| Superficies pintadas, anodizadas, metalizadas o multicapa | Depende de si el objetivo es el cambio de color, la eliminación del recubrimiento o el grabado del sustrato. | La mejor ruta está determinada por qué capa debe absorber o eliminarse sin dañar la capa inferior. | Química del recubrimiento, espesor de la capa, sustrato, selectividad, calidad del borde y área afectada por el calor aceptable. |
| Casos de absorción especial o de control térmico riguroso | Una fuente verde u otra fuente especializada puede merecer ser evaluada | Una longitud de onda diferente puede cambiar la absorción y la respuesta térmica lo suficiente como para crear una ventana de proceso viable. | Absorción real, disponibilidad de la fuente, estabilidad, refrigeración, geometría y evidencia de muestras. |
Importante: Importante: MOPA no es una familia de longitud de onda separada de la fibra; es una arquitectura de láser de fibra que se utiliza cuando resulta valiosa una mayor flexibilidad en el control de pulsos.
Relaciones entre parámetros
Cómo afectan los parámetros de marcado láser al resultado
Utilice esta matriz para identificar qué especificaciones son importantes y qué evidencia solicitar. Los detalles finales del equipo deben verificarse con la configuración de máquina propuesta, y los resultados de marcado deben confirmarse en una muestra representativa.
| Variable | Qué controla | Qué puede cambiar en la pieza | Evidencia a solicitar |
|---|---|---|---|
| Fuente | Familia de luz emitida y arquitectura de proceso disponible | Vía de absorción, mecanismo de marcado y límite de refrigeración y mantenimiento | Modelo de la fuente, hoja de datos, configuración instalada y alcance del servicio |
| Longitud de onda | Interacción con el material y el apilamiento superficial | Contraste, reflectividad, turbidez, residuos, eliminación o respuesta térmica | Muestra de superficie real a la longitud de onda propuesta |
| Ancho de pulso y frecuencia | Energía entregada por pulso y temporización de los pulsos | Aporte de calor, calidad del borde, ventana de color, profundidad y rendimiento | Ventana de parámetros, rango de pulsos y datos de repetibilidad |
| Enfoque F-theta / tamaño del punto | Geometría de enfoque, tamaño del punto focalizado, distancia de trabajo y campo óptico | Ancho de línea, detalle, densidad de energía local, profundidad y tolerancia a la deriva del enfoque | Lente F-theta, distancia focal, distancia de trabajo, campo de marcado y detalle medido de la marca |
| Escaneo galvo | Direccionamiento del haz, posicionamiento X-Y y velocidad de escaneo en todo el campo óptico definido | Precisión de trayectoria, comportamiento en esquinas, colocación de líneas, velocidad de escaneo y tiempo de láser activo | Modelo de cabezal de escaneo, velocidad comandada vs. medida, calibración de campo y prueba de precisión geométrica |
Configuración frente a ajuste
Las variables del sistema y los parámetros ajustables del marcado láser no son lo mismo
La configuración de la máquina define la ventana de proceso de la que dispone; los parámetros ajustables regulan cómo se entrega esa energía disponible a la superficie real. Los controles exactos disponibles dependen de la arquitectura de la fuente y del controlador. El ancho de pulso, por ejemplo, no es un ajuste independiente que el usuario pueda modificar en todas las fuentes láser y solo debe tratarse como ajustable cuando la configuración instalada expone ese control. Separar ambos conceptos evita un error común: intentar resolver un problema de longitud de onda, óptica o tamaño de campo solo cambiando la potencia o la velocidad. En la cadena de entrega del haz, el cabezal de escaneo galvo dirige el haz, mientras que la lente F-theta lo enfoca y asigna esa deflexión a lo largo del campo de trabajo; son componentes relacionados, pero realizan funciones distintas.
| Capa | Variables típicas | Qué determinan | Qué registrar durante las pruebas |
|---|---|---|---|
| Configuración del sistema / óptica | Familia de la fuente, longitud de onda, arquitectura de pulsos, lente, distancia focal, campo de marcado y tamaño del punto | Establece la ruta de interacción física, el comportamiento de pulso disponible, la geometría de enfoque y el rango práctico de densidad de energía. Normalmente se eligen al configurar la máquina. | Modelo de la fuente, longitud de onda, capacidad de pulso, lente, tamaño de campo, distancia focal y configuración instalada. |
| Parámetros ajustables del proceso | Potencia, velocidad de escaneo, frecuencia, ancho de pulso, espaciado de tramado, número de pasadas y desplazamiento del enfoque | Cambia la energía por unidad de área, la superposición de pulsos, la acumulación de calor, la tasa de remoción, la apariencia de la línea y el tiempo de ciclo dentro de la ventana de proceso disponible. | Conjunto de parámetros, tamaño de la marca, estrategia de relleno, posición de enfoque, número de pasadas, resultado medido y repetibilidad entre muestras. |
Una ventana de parámetros útil es una combinación, no un único número “correcto”. Una potencia mayor se puede compensar con un escaneo más rápido, una sincronización de pulsos diferente, un espaciado más amplio o menos pasadas, mientras que un cambio de lente o de longitud de onda puede llevar el proceso a una ventana de funcionamiento completamente distinta.
Cómo usar las guías
Qué incluir en un brief de pruebas de marcado láser
Un buen briefing hace que el siguiente experimento sea medible. Recoge la pieza, la marca y el límite operativo antes de pedir una recomendación de potencia.
- Define la superficie: aleación, polímero, vidrio, recubrimiento, tinta, laminado, adhesivo, acabado y variación de lote.
- Define el efecto: contraste, marca oscura, color, esmerilado, eliminación de superficie, profundidad, legibilidad del código o detalle estético.
- Define la geometría: plana, curva, escalonada, rebajada, cilíndrica, transparente, de pared fina o multinivel.
- Defina la producción: presentación de la pieza, utillaje, objetivo de ciclo, entrada de datos, inspección y variación aceptable.
- Defina los criterios de aceptación: contraste, profundidad, legibilidad, límites estéticos, efecto térmico admisible, durabilidad o requisito de tiempo de ciclo—las condiciones que determinan si la muestra se aprueba.
- Defina el límite: fuente, longitud de onda, pulso, punto, campo, enfoque, extracción, refrigeración, protección y requisitos de destino.
Guías técnicas relacionadas
Guías y referencias relacionadas sobre marcado láser
Elija el tema que coincida con la pregunta que necesita resolver. Las guías específicas de fuente de Fibra, UV, CO2 y Verde están vinculadas arriba; estas referencias relacionadas cubren fundamentos, control de pulsos, configuración, óptica y seguridad.
Cómo funciona el marcado láser
Energía, absorción, escaneo y respuesta del material desde los principios fundamentales.
Abre la guía de fundamentos >Tecnología láser MOPA
Cómo las arquitecturas MOPA y Q-switched crean distintas ventanas de parámetros.
Abrir la guía de MOPA >Potencia, tamaño de campo y configuración
Por qué la potencia, la lente, el campo, la frecuencia y el pulso deben leerse en conjunto.
Abrir la referencia de configuración >Tamaño de campo, distancia focal y densidad de energía
Cómo afectan la distancia focal, el tamaño del punto y la elección del campo al marcado.
Abrir la guía de óptica >Seguridad y cumplimiento
Requisitos de trayectoria del haz, protección, extracción, mantenimiento y destino.
Abrir la referencia de seguridad >Preguntas del comprador
Preguntas frecuentes sobre tecnología de marcado láser
¿Qué fuente láser debo elegir primero?
Comience con el material, la pila de superficies y el efecto objetivo. Utilice la matriz de selección rápida para identificar una primera ruta, luego compare los requisitos de longitud de onda, comportamiento de pulso, enfoque F-theta / tamaño de punto y escaneo galvo. Confirme la fuente final y la ventana de proceso en la superficie real.
¿La longitud de onda es igual que la fuente láser?
No. La fuente describe la arquitectura o familia del láser; la longitud de onda describe la luz emitida. Una familia de fuentes puede tener un rango de longitud de onda definido, pero tanto la fuente como la longitud de onda deben confirmarse en la configuración real del producto.
¿Una mayor potencia siempre marca más rápido o mejor?
No. La potencia es solo una variable. El ancho de pulso, la frecuencia, el tamaño de punto, el campo de escaneo, la absorción del material, el efecto de marcado y el ciclo completo pueden cambiar el resultado más que una potencia destacada.
¿Un punto más pequeño siempre produce una mejor marca?
No. Un punto más pequeño puede permitir un detalle más fino y una mayor densidad de energía local, pero la tolerancia de enfoque, el tamaño de campo, la variación de la superficie, la profundidad requerida y la estabilidad de producción siguen siendo importantes.
¿Cuál es la diferencia entre la velocidad de escaneo y el tiempo de ciclo de producción?
La velocidad de escaneo describe el movimiento del haz durante el marcado. El ciclo de producción también incluye carga, posicionamiento, enfoque, transferencia de datos, inspección, descarga y cualquier sincronización de línea.
¿Pueden estas guías confirmar un resultado en el material?
No. Explican las variables técnicas. Las páginas de materiales y aplicaciones pueden enmarcar la cuestión de viabilidad, mientras que una prueba de muestra documentada confirma la marca real, los criterios de aceptación y las limitaciones.
Siguiente paso
Incluya la pieza real en la conversación técnica
Envíe la pieza o el plano, el material y la pila de superficies, el arte gráfico, el efecto objetivo, el tamaño de la marca, la geometría, el objetivo de ciclo y cualquier requisito de datos o seguridad. Zhuorui puede revisar estos datos y asignar los requisitos de fuente, longitud de onda, comportamiento de pulso, óptica de enfoque F-theta y escaneo galvo a un plan de pruebas que priorice la muestra.