
Marcado láser de plásticos y polímeros
Marcado por láser en plásticos
Sí, muchos plásticos se pueden marcar con láser, pero el nombre del polímero por sí solo no es suficiente para seleccionar el proceso. El grado de resina, el masterbatch de color, las cargas, los retardantes de llama, el contenido reciclado, los recubrimientos y el estado de la superficie moldeada pueden alterar la absorción, el contraste, la respuesta al calor y los humos. La ruta fiable es definir primero la marca objetivo y luego probar el material de producción real antes de fijar la configuración de la máquina.
Solicite una prueba de muestra de plástico Pregunte sobre la compatibilidad del materialPaso 01 · ¿Se puede marcar con láser?
Muchos plásticos se pueden marcar, pero no todas las formulaciones producen un resultado útil
Un plástico puede verse afectado físicamente por un láser sin producir una marca de producción aceptable. La verdadera pregunta es si la pieza final puede alcanzar el contraste, la legibilidad, la calidad superficial y la durabilidad requeridos sin que se produzcan fusión, amarillamiento, agrietamiento, deformación o residuos inaceptables.
ABS, PP, PE, PC, PA/nailon, POM, PET, PMMA, silicona y otros sistemas poliméricos pueden requerir diferentes longitudes de onda o mecanismos de proceso. Dos piezas vendidas bajo el mismo nombre de familia de polímeros pueden responder de manera diferente cuando cambian el colorante, la carga, el paquete retardante de llama, el contenido reciclado o la condición de moldeo.
Regla de decisión: trate la familia de polímeros como la categoría inicial, no como la receta láser final.

Paso 02 · Variables del material
El grado de resina, el masterbatch, las cargas y la condición de la superficie deciden la respuesta
Para los metales, el grado de aleación suele ser la variable clave. Para los plásticos, el equivalente más cercano es la formulación completa del compuesto: resina base más pigmentos, masterbatch, cargas, refuerzos, retardantes de llama, estabilizadores, contenido reciclado y cualquier aditivo sensible al láser.
Resina base y grado
Registre el grado comercial completo cuando sea posible. Las etiquetas ABS, PP, PE, PC, PA, POM y PET son demasiado amplias para predecir por sí solas la calidad del marcado.
Color y masterbatch
Las piezas negras, blancas, naturales, translúcidas y coloreadas pueden absorber el mismo láser de manera diferente. Un cambio en el masterbatch puede alterar el contraste incluso cuando la resina base permanece igual.
Cargas y refuerzo
La fibra de vidrio, las cargas minerales y otros refuerzos pueden cambiar el flujo de calor, la textura superficial y la apariencia del marcado. Trate las versiones con carga y sin carga como casos de calificación separados.
Paquete de aditivos
Los retardantes de llama, estabilizadores y aditivos sensibles al láser pueden cambiar la absorción y el mecanismo que crea una marca oscura, clara o espumada.
Contenido reciclado y variación entre lotes
Si el contenido reciclado o los lotes del proveedor varían en producción, incluya esa variación en el plan de prueba en lugar de validar solo una placa ideal.
Superficie y recubrimiento
La textura, el brillo, la pintura, el recubrimiento soft-touch, el chapado u otras capas superficiales pueden cambiar el contraste, la calidad de los bordes y la sensibilidad al calor incluso cuando el sustrato no cambia.
| Variable | Qué registrar | Qué puede cambiar |
|---|---|---|
| Resina | Familia de polímero, grado completo, proveedor | Absorción, respuesta térmica, mecanismo de marca de referencia |
| Sistema de color | Referencia de color, pigmento o masterbatch | Contraste, absorción y apariencia visible |
| Rellenos | Fibra de vidrio, mineral u otro refuerzo | Textura, respuesta al calor y calidad del borde |
| Aditivos | Retardante de llama, estabilizador, aditivo láser cuando se conozca | Contraste, humos y ventana de proceso |
| Contenido reciclado | Variación porcentual o por lote cuando corresponda | Consistencia lote a lote |
| Superficie | Textura del molde, brillo, recubrimiento, pintura o metalizado | Límite de daño superficial, eliminación de capas y acabado visual |
Rutas específicas del material
Elija la página que coincida con la familia de polímeros real
Utilice estas páginas cuando ya conozca la familia de materiales. La selección final de la fuente aún depende del grado de producción exacto, el color, los aditivos y el resultado objetivo.
Marcado láser de plástico ABS
Evalúe el grado, los colorantes, los retardantes de llama y el efecto de contraste o grabado requerido.
Explorar ABS
Marcado láser de polipropileno
Confirme la formulación y los aditivos sensibles al láser, ya que el PP sin modificar puede producir un contraste débil o inconsistente.
Explorar PP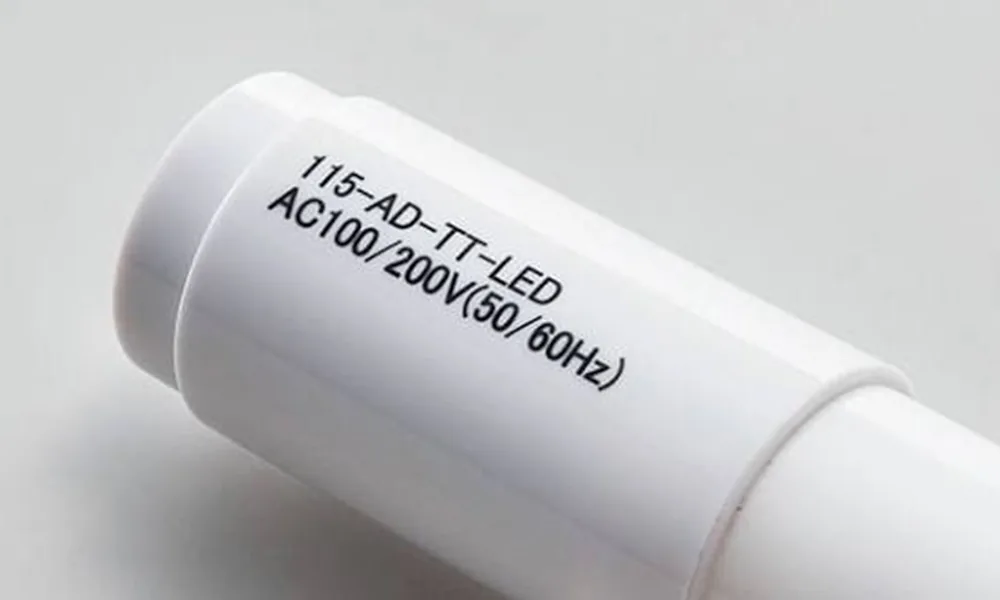
Marcado láser de polietileno
Revise la densidad, el pigmento, los aditivos y la sensibilidad al calor antes de seleccionar una primera ruta de prueba.
Explorar PE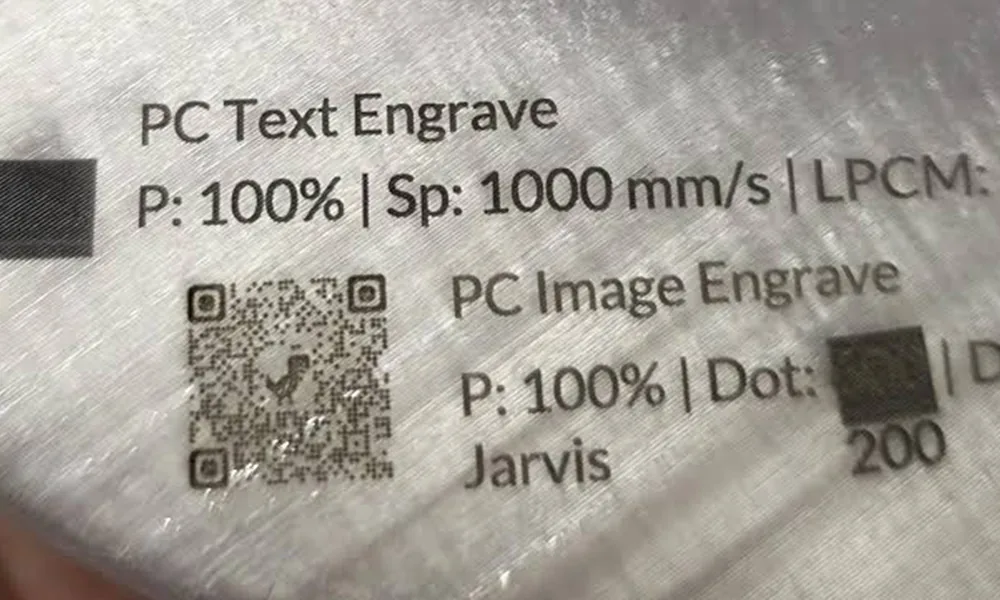
Marcado láser de policarbonato
Equilibre el contraste frente al amarilleamiento, la formación de espuma, las tensiones y los requisitos de superficie cosmética.
Explorar PC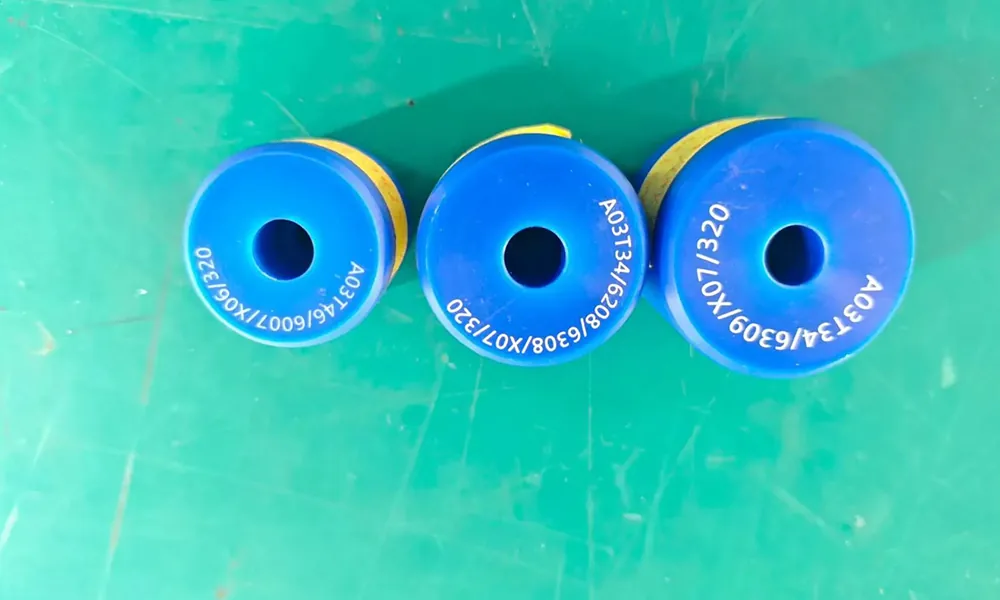
Marcado láser de nailon y PA
Tenga en cuenta el grado de PA, el relleno de vidrio, la humedad, el color y el paquete de aditivos.
Explorar Nylon / PA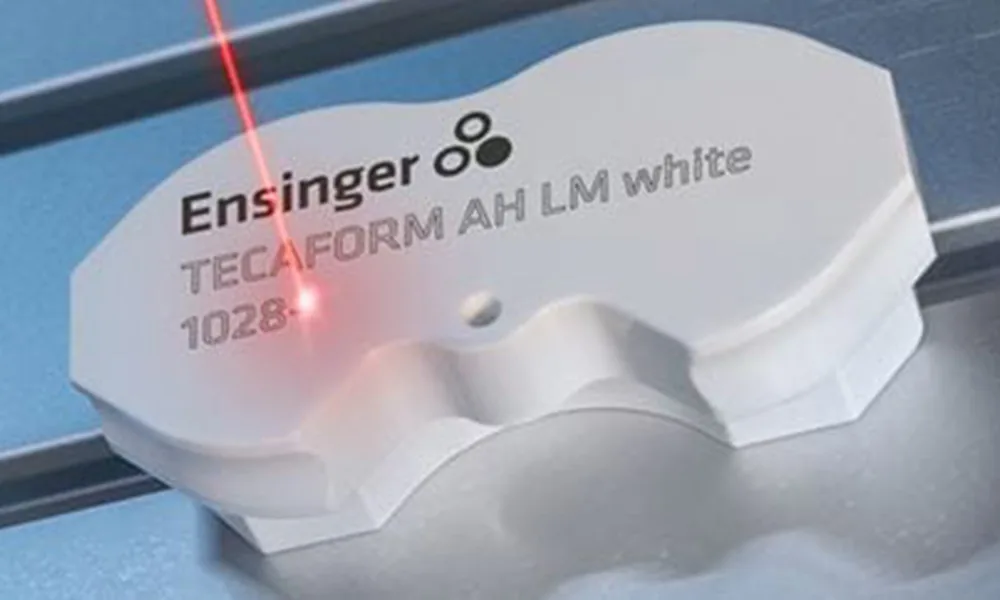
Marcado láser de POM Acetal
Utilice la resina exacta y la documentación de seguridad; la formulación, los humos y la respuesta de contraste requieren una cualificación controlada.
Explorar POM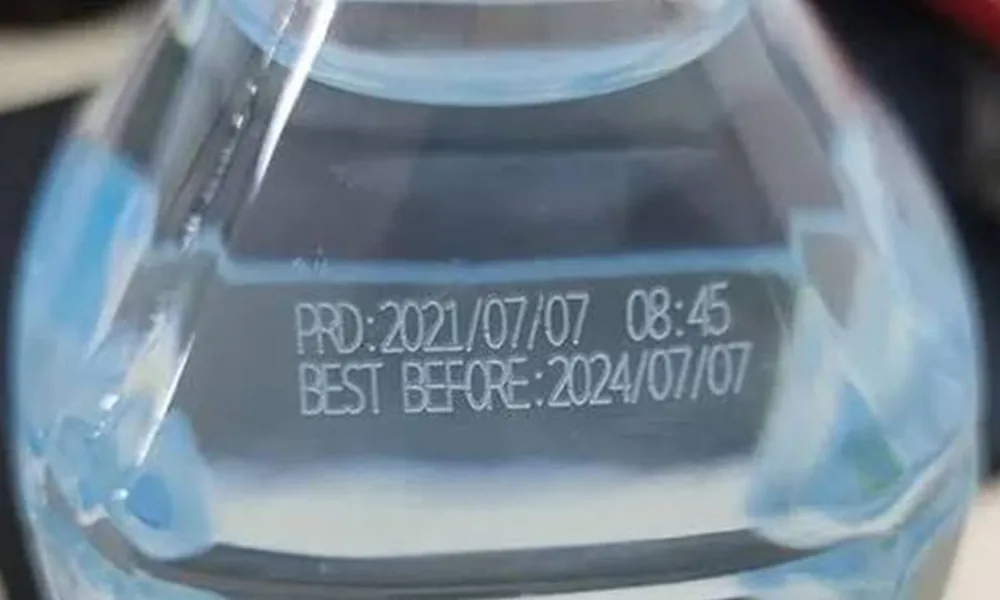
Marcado láser PET
Diferencie el PET rígido, la película y las formas de envasado, luego pruebe el impacto del calor y la legibilidad del código.
Explorar PET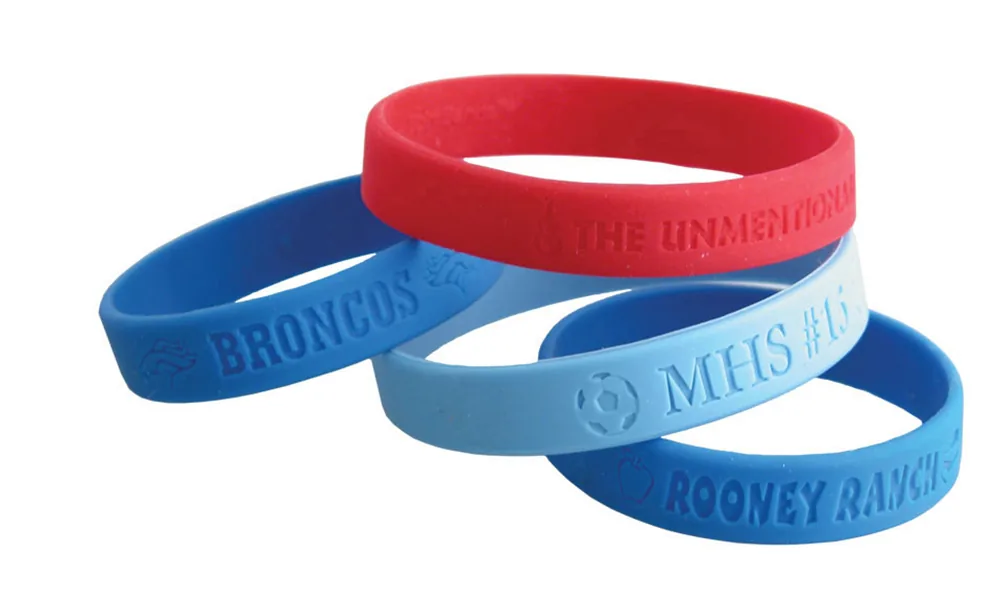
Marcado láser de silicona y caucho
Verifique la formulación exacta del elastómero, los rellenos, el color y los datos de seguridad antes de realizar las pruebas.
Explorar silicona / caucho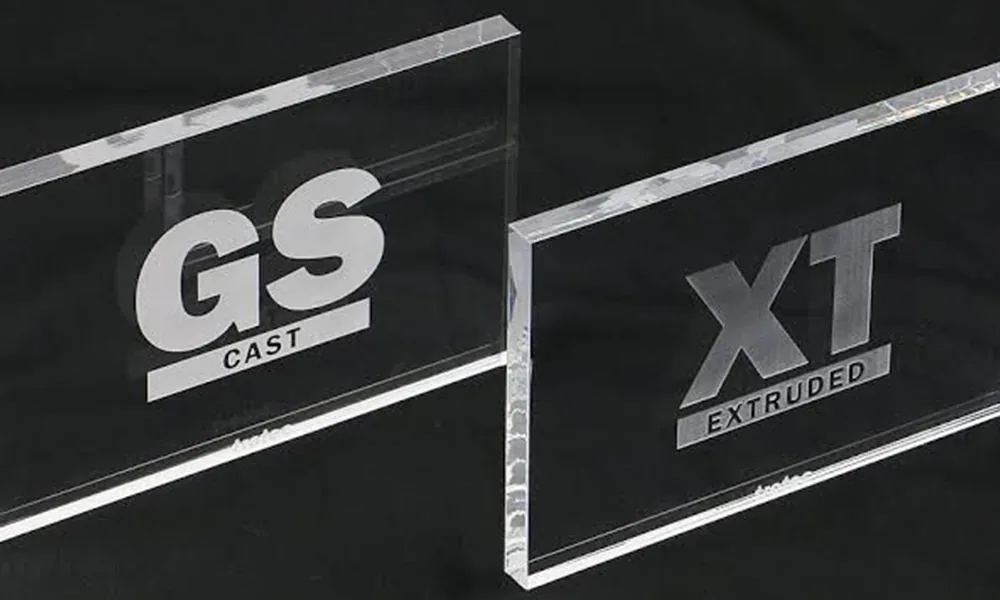
Marcado láser de acrílico PMMA
Defina si el objetivo es el esmerilado, el grabado, el cambio de color u otro efecto visible en la superficie.
Explorar acrílico / PMMAPaso 03 · Productos y por qué se marcan
Las piezas de plástico se marcan para identificación, trazabilidad, instrucciones y branding
El mismo polímero puede usarse en productos muy diferentes. Los requisitos de marcado cambian según la función de la pieza, la superficie visible, el entorno de servicio y el método de producción.
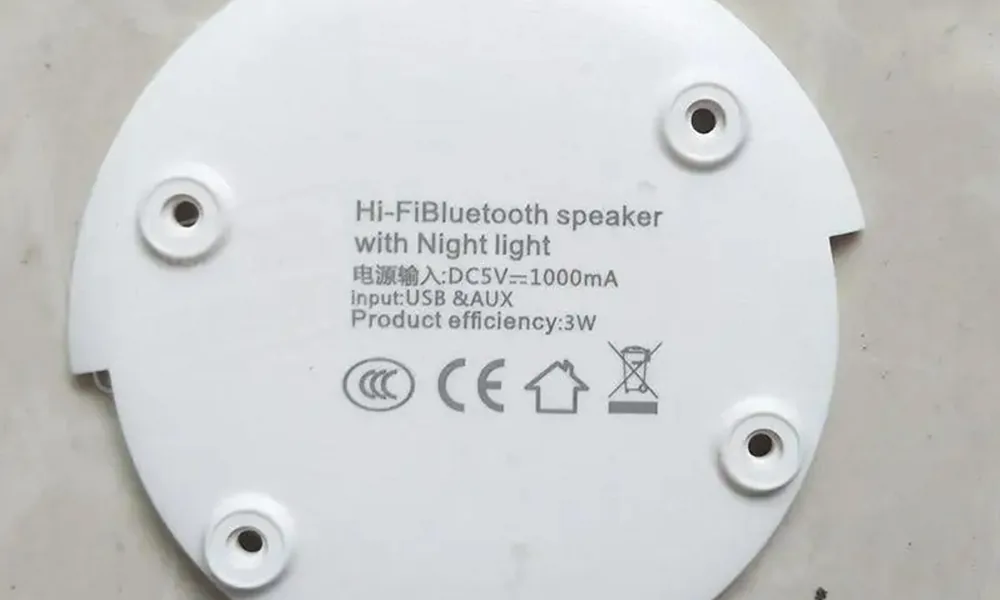
Carcasas y conectores eléctricos
Las necesidades típicas incluyen números de pieza, identificadores de terminales, códigos QR/Data Matrix, información de lote y leyendas permanentes en carcasas moldeadas.
Aplicaciones de electrónicaComponentes plásticos automotrices
Los conectores, las molduras, los interruptores y las piezas plásticas bajo el capó pueden necesitar trazabilidad, identificación de ensamblaje o etiquetas funcionales mientras se preserva la superficie circundante.
Aplicaciones automotrices y para vehículos eléctricosProductos de consumo y electrodomésticos
Las carcasas visibles, los controles y los accesorios a menudo priorizan logotipos limpios, iconos, números de serie y una apariencia cosmética uniforme.
Aplicaciones de productos de consumoEnvases, film y tapones
La información de lote/fecha, los códigos y las marcas de identificación deben evaluarse junto con el grosor del film, la velocidad de línea, el riesgo de distorsión y la presentación del producto.
Tubos, cables y piezas flexibles
Los productos continuos o cilíndricos añaden consideraciones de enfoque, movimiento y extracción a la prueba de respuesta del material.
Componentes técnicos moldeados
Las piezas de ingeniería pequeñas pueden necesitar códigos finos o una identificación duradera sin cambiar el ajuste, las superficies de sellado, los clips, las nervaduras ni otra geometría funcional.
Paso 04 · Marcar contenido
Define qué debe marcarse antes de elegir cómo marcarlo
Un logotipo grande, un código Data Matrix pequeño y un identificador fino de pieza moldeada imponen requisitos diferentes en cuanto a contraste, definición de bordes, tamaño de punto, control de enfoque e inspección.
Texto y números de pieza
Los ID de pieza, las referencias de modelo, el texto de advertencia o la información de ensamblaje suelen priorizar bordes de caracteres nítidos y una apariencia uniforme.
Datos de serie, lote y fecha
La información variable requiere una transferencia de datos estable y una colocación repetible, además de una respuesta aceptable del material.
Códigos QR y Data Matrix
Los códigos legibles por máquina necesitan suficiente contraste y definición de bordes para el lector y el método de verificación previstos; la apariencia visual por sí sola no es suficiente.
Logotipos y gráficos cosméticos
Los distintivos de marca y los gráficos visibles a menudo hacen que el brillo, la turbidez, la calidad de los bordes y la consistencia del color formen parte de los criterios de aceptación.
Iconos, símbolos y leyendas
Los símbolos de interruptor, las leyendas de control y los gráficos funcionales pueden requerir detalles finos mientras se conserva la superficie moldeada alrededor de la marca.
Escalas o marcas funcionales finas
Los elementos de líneas finas necesitan un enfoque estable y suficiente contraste, sin una profundidad de grabado excesiva ni abultamiento de los bordes.
Paso 05 · Resultado de marca requerido
Elija primero el resultado: oscuro, claro, espumado, grabado, esmerilado o con capa eliminada
El marcado láser de plásticos no es un solo mecanismo. La fuente preferida y la ventana de parámetros dependen del resultado que necesita y de la cantidad de cambio superficial que la pieza puede tolerar.
Cambio de color oscuro
Útil cuando se requiere una marca oscura y plana. El contraste alcanzable depende en gran medida del pigmento, el paquete de aditivos y la absorción de la longitud de onda.
Cambio de color claro o espumado
Se puede producir una marca más clara o ligeramente elevada en algunas formulaciones. La textura de la superficie y el cambio de altura deben seguir siendo aceptables.
Grabado o ablación
El material se elimina intencionalmente. Deben comprobarse la profundidad, los residuos, la calidad del borde y el efecto sobre paredes delgadas o superficies funcionales.
Aspecto esmerilado o mate
Algunos plásticos transparentes o brillantes se pueden marcar creando un cambio óptico o superficial controlado en lugar de un cambio de color intenso.
Eliminación de recubrimiento
Los plásticos pintados o recubiertos requieren que el recubrimiento y el sustrato se califiquen juntos para que la capa superior se elimine sin un daño inaceptable al sustrato.
Contraste legible por máquina
Para códigos QR o Data Matrix, defina el lector, el tamaño de código más pequeño y el método de aceptación en lugar de aprobar la marca solo a simple vista.
| Criterio | Pregunta a responder |
|---|---|
| Contraste | ¿La marca debe ser oscura, clara, neutra o simplemente legible por un escáner? |
| Integridad de la superficie | ¿Son aceptables el cambio de brillo, la turbidez, el hinchamiento, la fusión, el agrietamiento o la profundidad táctil? |
| Legibilidad del código | ¿Qué lector y método de verificación se utilizarán para las marcas legibles por máquina? |
| Durabilidad | ¿Debe la marca resistir la abrasión, los productos químicos, la limpieza, el calor, la exposición a UV u otra condición de servicio definida? |
| Consistencia estética | ¿Cuánta variación de color o de apariencia es aceptable entre piezas, lotes o colores? |
Paso 06 · Forma, espesor y tamaño
La geometría de la pieza cambia el enfoque, el riesgo térmico, la sujeción y la consistencia del marcado
La misma resina puede comportarse de manera aceptable en una placa plana gruesa y fallar en una pared moldeada delgada o en una superficie curva. Por lo tanto, la geometría debe incluirse en la prueba de muestra, no tratarse como una decisión de detalle de máquina después de que el material ya haya sido aprobado.
- Piezas planas rígidas: Normalmente, el caso más sencillo para el control del enfoque y la repetibilidad de la sujeción.
- Piezas curvas o cilíndricas: el enfoque puede cambiar a lo largo de la marca; se pueden considerar un eje giratorio, una estrategia de enfoque 3D o un área de marcado más pequeña según la geometría.
- Paredes delgadas, películas y piezas flexibles: un menor margen térmico aumenta el riesgo de alabeo, contracción, quemado por penetración o cambio de textura.
- Rebajes, nervaduras y elementos altos: el acceso mecánico y la variación del enfoque pueden limitar dónde se puede colocar la marca.
- Piezas grandes o campos de marcado grandes: el tamaño del campo, el tamaño de la característica y la repetibilidad del posicionamiento deben equilibrarse en lugar de suponer que un campo más grande siempre es mejor.
- Superficies moldeadas texturizadas: la textura en sí puede reducir el contraste aparente o distorsionar los bordes finos del código.
Paso 07 · Ruta láser
Elija una primera ruta de prueba a partir de la respuesta del material y el resultado requerido
Las fuentes de fibra, fibra MOPA, UV, verde y CO2 pueden ser relevantes para los plásticos. La primera ruta debe elegirse a partir de la absorción, la sensibilidad térmica, el mecanismo de marcado deseado, el tamaño de las características y las restricciones de producción—no a partir de una regla que diga que una longitud de onda es universalmente mejor para el plástico.
| Ruta del láser | Cuándo es razonable evaluar primero | Principales riesgos o limitaciones | Qué verificar |
|---|---|---|---|
| UV | Piezas moldeadas sensibles al calor, características finas, superficies cosméticas o formulaciones en las que la absorción de longitudes de onda más cortas sea favorable. | No todas las resinas absorben de forma útil; el tiempo de ciclo y el contraste requerido aún dependen de la formulación. | Contraste, cambio superficial, calidad de detalles finos y velocidad de producción. |
| Fibra | Plásticos de ingeniería, compuestos oscuros o asistidos por aditivos, y piezas que responden eficazmente en torno a la longitud de onda del láser de fibra. | Contraste débil, fusión, hinchazón de bordes o acumulación de calor en formulaciones no adecuadas. | Estabilidad de lote/color, calidad de bordes, efecto térmico y legibilidad. |
| Fibra MOPA | Cuando una ventana de control de pulso más amplia puede ayudar a ajustar el contraste o la respuesta térmica en una formulación ya adecuada para la ruta de fibra. | MOPA no hace que un plástico no reactivo se marque bien de forma automática. | Si el control del ancho de pulso mejora sustancialmente la ventana de proceso aceptada. |
| Verde | Cuando la respuesta a 1064 nm es débil y la formulación absorbe de manera más útil en la longitud de onda verde, incluidos algunos compuestos claros o semitransparentes. | La respuesta del material varía ampliamente; no asuma que la transparencia signifique que el verde sea automáticamente adecuado. | Absorción, turbidez, contraste, impacto térmico y calidad de las características. |
| CO2 | Grabado superficial, espumado, ablación o marcado térmico en sistemas poliméricos que absorben eficazmente en el rango de longitud de onda del CO2. | Deformación térmica, carbonización, borde fundido, residuo o perforación por quemadura en material delgado. | Calidad superficial, profundidad, distorsión, residuo y tiempo de ciclo. |
Importante: Las etiquetas de fuente son orientaciones de selección, no recomendaciones finales. La misma familia de polímeros puede pasar de una ruta preferida a otra cuando cambian el color, el conjunto de aditivos, el recubrimiento o el resultado objetivo.
Paso 08 · Riesgos y modos de fallo
La mayoría de las fallas de marcado en plásticos provienen del contraste, el calor, el daño superficial o la variabilidad del material
Una muestra legible no es suficiente si el proceso daña la pieza, cambia entre lotes o genera una carga inaceptable de humos y residuos. Revise tanto la calidad de la marca como la seguridad del material antes de la aprobación de producción.
Contraste débil o inestable
La longitud de onda elegida puede no acoplarse bien con la formulación, o el paquete de pigmentos/aditivos puede variar entre colores o lotes.
Fusión e hinchazón en los bordes
El exceso de aporte térmico puede ablandar la superficie, redondear detalles finos o crear bordes elevados alrededor de las áreas grabadas.
Amarillamiento, carbonización o turbidez
Algunos plásticos transparentes, de color claro o cosméticos muestran decoloración o cambio óptico antes de lograr una marca fuerte.
Agrietamiento, craquelado o blanqueamiento por tensión
Las tensiones de moldeo, las formulaciones frágiles o los parámetros agresivos pueden crear defectos que son más graves que la propia marca.
Alabeo o quemadura por penetración
Las paredes delgadas, las películas y las piezas flexibles tienen menos margen térmico y deben probarse en el espesor real y la condición de soporte real.
Residuo, humo y olor
Los productos de descomposición pueden contaminar la pieza, la óptica, el recinto o la ruta de extracción y pueden generar problemas de seguridad.
La seguridad frente a los humos es una decisión de aceptación del material, no un atajo de extracción
No trate la extracción como un permiso para procesar un polímero no identificado o inadecuado. Las formulaciones desconocidas, los compuestos reciclados mezclados y los plásticos que puedan contener halógenos deben retenerse hasta que se hayan revisado la identidad del material, la SDS o información de seguridad equivalente, y el riesgo de descomposición/emisión. La extracción, la filtración y el recinto se seleccionan entonces para el proceso aprobado; no hacen que un material desconocido sea automáticamente aceptable.
Paso 09 · Validación de muestras
Valide una matriz de resina / masterbatch / aditivos en piezas de producción reales
La prueba mínima útil no es “una sola placa de plástico”. Es la matriz más pequeña que representa las combinaciones que realmente fabricará: grado de resina, color/masterbatch, paquete de aditivos, condición de la superficie, espesor y cualquier variación de recubrimiento o contenido reciclado.
| Caso de prueba | Combinación de materiales | Por qué incluirla | Enfoque de aceptación |
|---|---|---|---|
| Línea base | Resina de producción + masterbatch/color actuales + paquete de aditivos actual | Establece el proceso de referencia con la formulación de producción exacta | Contraste, efecto de marcado, calidad superficial y tiempo de ciclo |
| Variantes de color | Misma resina con cada color de producción/masterbatch que deba admitirse | Los colorantes pueden cambiar la absorción y el contraste visible | Consistencia de apariencia y legibilidad |
| Variantes con carga / reforzadas | Con carga y sin carga, o con diferente contenido de vidrio/minerales cuando se utilicen | Las cargas pueden cambiar la textura, el flujo de calor y la calidad del borde | Integridad superficial y ventana de parámetros |
| Variantes de aditivos | Diferentes paquetes de retardantes de llama, estabilizadores o aditivos láser cuando corresponda | Los aditivos pueden cambiar sustancialmente tanto la respuesta al marcado como los humos | Contraste, revisión de emisiones y estabilidad del proceso |
| Variantes de superficie | Versiones con brillo, textura, recubrimiento, pintadas o galvanizadas | El sistema de superficie puede dominar el resultado visible | Control de capas, brillo/turbidez y daño al sustrato |
| Peor caso de geometría | Pared más delgada, curva cerrada, rebaje, área de nervaduras o campo de marcado requerido más grande | La geometría puede reducir el margen térmico y de enfoque | Alabeo, enfoque, calidad de borde y ajuste/funcionamiento |
| Variación de lote / reciclado | Lote de proveedor diferente o nivel de contenido reciclado donde la producción lo utilice | Verifica si la ventana de proceso permanece estable fuera de un lote ideal | Consistencia lote a lote |
Qué registrar en cada prueba
- Grado de resina, proveedor y lote.
- Color/masterbatch y cargas o aditivos conocidos.
- Acabado superficial, recubrimiento y espesor de pared.
- Trayectoria del láser, lente/campo y la ventana de parámetros cualificada.
- Contenido de la marca objetivo y la característica crítica más pequeña.
- Criterios de aceptación visual, de legibilidad del código y de durabilidad.
- Observaciones sobre humos, residuos y extracción relevantes para el material aprobado.
Cuándo detenerse y volver a probar
- Cambios en el proveedor de resina o en el grado comercial.
- Cambios en el masterbatch, el pigmento o el color de la pieza.
- Cambios en la carga, el retardante de llama u otros paquetes de aditivos.
- Cambios en el nivel de contenido reciclado o en el origen del material.
- Cambios en la textura del molde, el recubrimiento, la pintura o el acabado superficial.
- El grosor de la pared, la geometría o la ubicación de la marca cambian lo suficiente como para afectar el enfoque o el flujo de calor.
- Cambian el tamaño de código, el contraste, la durabilidad o el objetivo de tiempo de ciclo requeridos.
Regla de evidencia: no etiquete una combinación de resina/masterbatch/aditivo como “ensayada” a menos que exista un registro de muestra real o un registro de ensayo del proyecto para esa combinación. Hasta entonces, esta matriz es un plan de cualificación, no constituye prueba de que se haya completado un ensayo.
Paso 10 · Configuración de la máquina y presupuesto
Bloquee la configuración de la máquina solo después de que se hayan validado los resultados de material y de marcado
Una vez que la prueba de muestra identifique una ventana de proceso estable, el equipo puede configurarse en torno a la pieza real, el campo de marcado, el método de posicionamiento, el rendimiento y los requisitos de seguridad. Aquí es donde una prueba de material se convierte en una especificación de máquina en lugar de una recomendación genérica de láser.
- Fuente láser: longitud de onda/familia de fuente y el comportamiento de los pulsos que requiere el proceso validado
- Óptica y campo: lente/campo de marcado elegidos en función del tamaño de la característica, el tamaño de la pieza y la distancia de trabajo.
- Estrategia de enfoque: enfoque fijo, ajuste de Z o una opción 3D/control de enfoque donde la geometría lo requiera.
- Manipulación de piezas: dispositivo de sujeción, rotativo, alojamiento personalizado u otro método de posicionamiento para la repetibilidad.
- Visión: se considera cuando la orientación de la pieza o la posición de la marca varía; la visión no resuelve por sí sola la variación de altura/enfoque.
- Extracción y cerramiento: se seleccionan a partir del material/proceso aprobado y los controles requeridos para el operador/el entorno.
- Interfaz de datos y de línea: códigos de variables, disparadores, codificador o integración con la línea de producción cuando la aplicación los necesite.
- Línea base de aceptación: conservar la muestra y los criterios aprobados como referencia para la configuración de la máquina y el traspaso a producción.
Envíe estos datos junto con su RFQ

Preguntas frecuentes
Preguntas frecuentes sobre marcado láser de plásticos
¿Se pueden marcar con láser todos los plásticos?
No. Muchos plásticos se pueden marcar, pero algunas formulaciones producen un contraste débil, daño térmico excesivo o humos inaceptables. La formulación exacta de producción y el resultado objetivo deben probarse antes de seleccionar el equipo.
¿Por qué dos piezas fabricadas con el mismo plástico pueden presentar marcas diferentes?
El nombre de la familia de polímeros no recoge los colorantes, el masterbatch, las cargas, los retardantes de llama, el contenido reciclado, los aditivos para láser, los recubrimientos ni las condiciones de moldeo. Estas variables pueden cambiar la absorción, el contraste y la respuesta térmica.
¿Necesitan los plásticos aditivos para el marcado láser?
Algunas formulaciones se marcan bien sin un aditivo; otras necesitan un aditivo sensible al láser para alcanzar el contraste o la velocidad de proceso requeridos. El compuesto final debe validarse antes de fijar la ruta de la máquina.
¿Es el láser UV siempre la mejor opción para el plástico?
No. La UV suele evaluarse para aplicaciones termosensibles o de detalles finos, pero la fibra, la fibra MOPA, el verde o el CO2 pueden ser mejores para otras formulaciones y mecanismos de marcado. La selección de la fuente debe basarse en los resultados de las muestras.
¿Se puede analizar PVC o un plástico halogenado desconocido si se cuenta con un sistema de extracción?
La extracción no sustituye la aceptación del material. Las formulaciones desconocidas o potencialmente halogenadas deben retenerse hasta que se hayan revisado la identidad del material, los datos de seguridad y los riesgos de descomposición/emisión.
¿Qué debo enviar para una prueba de muestra de plástico?
Envíe las piezas finales moldeadas o recubiertas si es posible, además del grado de resina, el proveedor, el color/lote maestro, las cargas/aditivos conocidos, el arte o código de marcado, el efecto de marcado requerido, el objetivo de tiempo de ciclo, los criterios de durabilidad y los datos de seguridad.
De la prueba del material a la selección de la máquina
Envíe la pieza de plástico real y el resultado que necesita
Zhuorui puede usar el material de producción, el contenido de marcado, la geometría, los criterios de aceptación y el objetivo de rendimiento para acotar la ruta de prueba y la configuración. La cotización debe basarse en la respuesta validada del material, en lugar de una suposición genérica sobre el «láser para plásticos».