
Marcado láser PET
Evalúe el marcado de botellas, film, láminas y envases transparentes de PET antes de elegir una ruta láser UV, CO2 u otra. El comportamiento del PET depende del grado, el color, la cristalinidad, el contenido reciclado, el recubrimiento, el grosor de pared y de si el proyecto necesita un código legible, una marca superficial esmerilada, eliminación de recubrimiento o un resultado cosmético de bajo calor.
Solicite una prueba de muestra de PET Pregunte por las opciones de UV / CO2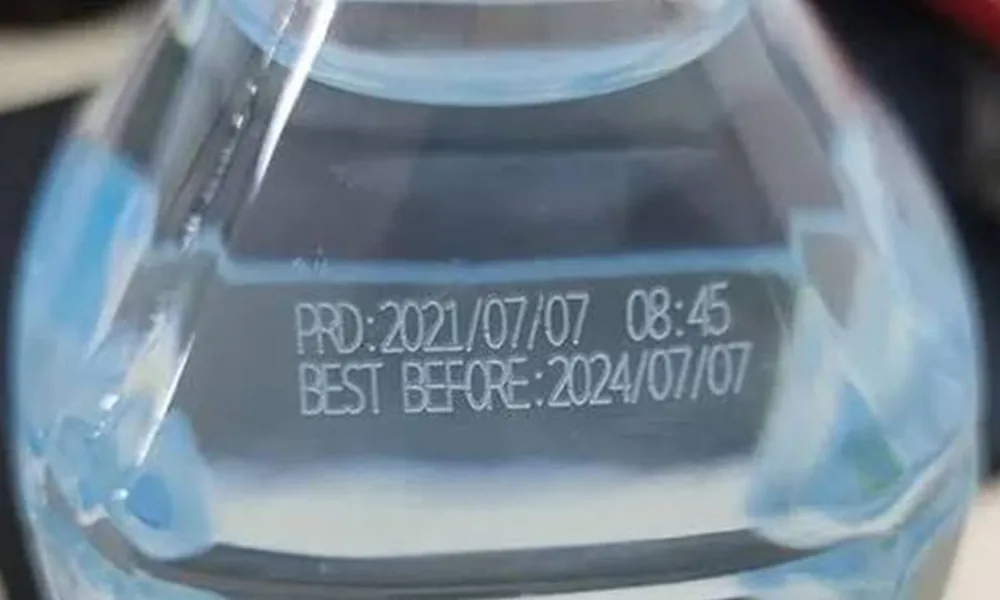
El PET se puede marcar con láser, pero la ruta correcta depende del efecto objetivo
El PET se usa ampliamente en envases transparentes, botellas, films y piezas moldeadas. La cuestión práctica no es solo si un láser puede dejar una marca, sino si el resultado permanece legible y aceptable sin neblina, fusión, contracción, perforación, residuos ni daños cosméticos no deseados.
El PET transparente necesita validación visual
El PET transparente puede mostrar un resultado esmerilado, blanqueado, grabado o de capa recubierta en lugar de una marca oscura. La iluminación, el fondo, la condición de llenado de la botella y la configuración del escáner pueden cambiar la legibilidad percibida.
UV y CO2 resuelven distintos problemas del PET
La UV suele evaluarse cuando importan el detalle fino y un menor impacto térmico. El CO2 puede ser práctico para la interacción superficial, el escarchado, la codificación sobre película o la eliminación de recubrimientos, pero deben controlarse el calor y la calidad del borde.
La pieza final importa más que un cupón genérico de PET
La curvatura de la botella, el espesor de pared, la construcción de la película, los recubrimientos y el contenido reciclado pueden cambiar el resultado lo suficiente como para afectar la ruta láser final y la configuración de la máquina.
¿Qué material PET está marcando en realidad?
El PET no tiene un único comportamiento de marcado. El PET transparente grado botella, la lámina de PETG, los envases de APET, la película de BOPET, el PET coloreado y los flujos de PET reciclado pueden responder de manera diferente bajo UV, CO2, fibra u otras rutas.
PET transparente grado botella
Común en envases de bebidas y cosméticos. Valide la turbidez, el blanqueamiento, la deformación, la visibilidad del código a través de líquido o del color de fondo y si la marca cambia la apariencia de la botella.
Lámina de PETG y APET
A menudo se usan en paneles transparentes, cubiertas, exhibidores y láminas de envasado. Verifique la calidad del borde, el escarchado, el amarilleo, el blanqueamiento por tensión y cualquier requisito de postconformado o doblado.
BOPET y películas
Las películas delgadas pueden ser sensibles al calor. La vía práctica puede ser la eliminación del recubrimiento o el marcado superficial, con la perforación, el rizado, la contracción y el manejo de la banda como límites clave.
PET coloreado o reciclado
Los pigmentos, el negro de humo, el contenido reciclado, las cargas y los cambios de proveedor pueden modificar la absorción y el contraste. Trate el color y el lote como condiciones de prueba separadas.
El PET transparente requiere pruebas en la pieza final
Una probeta plana y transparente de PET no representa completamente una botella curva, una película delgada de etiqueta, el área de una entrada moldeada, un envase impreso, una película metalizada o una lámina recubierta. Use piezas finales siempre que el objetivo sea la apariencia cosmética, la legibilidad del código de barras o la aprobación de producción.
Dónde se utiliza el PET y por qué necesita marcado láser
Los requisitos de marcado del PET suelen provenir de la trazabilidad, la codificación de producción, la identificación del producto o el control de la apariencia. La forma del producto importa porque una botella, una película delgada y una pieza de PET moldeada crean diferentes limitaciones de marcado y manejo.
La codificación de botellas de PET es un ejemplo directo de material y aplicación
El ejemplo de la botella muestra por qué el marcado del PET debe evaluarse en la pieza transparente final y no en una probeta plástica genérica. La visibilidad del código se ve afectada por la pared de la botella, la curvatura, el fondo y el efecto exacto de la marca.
Use este tipo de muestra de pieza final cuando el proyecto implique fechas de producción, información de lote u otra codificación variable en envases de PET transparente.
Botellas y envases de PET
Los envases de bebidas, cosméticos y productos domésticos a menudo necesitan códigos de fecha, números de lote, datos de trazabilidad o branding. La curvatura, el espesor de pared, la condición de llenado y el contraste visual pasan a formar parte de la decisión de marcado.
Películas, etiquetas y envases flexibles
Las películas de BOPET, las capas impresas y las estructuras de etiquetas pueden necesitar codificación variable, eliminación de recubrimiento o identificación de producto. La acumulación de calor, el manejo de banda y la selectividad de capas son límites clave.
Láminas y cubiertas transparentes
Las láminas de PETG o APET pueden usarse en exhibidores, cubiertas y envases conformados. El marcado puede necesitar permanecer legible sin excesiva turbidez, amarilleamiento o distorsión visible.
Piezas de PET moldeadas
Las piezas industriales y de consumo pueden necesitar números de serie permanentes, logotipos, símbolos o códigos legibles por máquina. La textura superficial, el color, el relleno y la geometría moldeada pueden cambiar el resultado.
Películas para electrónica y aislamiento
Las películas y cubiertas delgadas de PET pueden requerir una identificación precisa con un aporte de calor limitado. El posicionamiento, el tamaño del código y la distorsión térmica deben validarse en conjunto.
Revisar aplicaciones electrónicasLíneas de producción de envases
Cuando la codificación de PET forma parte de un proceso de envasado automatizado, la velocidad de la línea, el método de disparo, el uso del codificador, la lógica de rechazo y la inspección pueden influir en la arquitectura final del sistema.
Revisar aplicaciones de codificación de envases¿Qué se suele marcar en el PET?
El contenido que se marca cambia los criterios de aceptación. Un logotipo visible, un número de serie pequeño y una Data Matrix legible por máquina son problemas de marcado diferentes incluso cuando utilizan la misma pieza de PET.
Codificación de producción
Los códigos de fecha, los números de lote, los números de partida y los datos variables de producción son comunes en botellas, películas y envases.
Trazabilidad
Los números de serie, los códigos QR, los códigos Data Matrix y los códigos de barras pueden requerir un contraste controlado, un tamaño de módulo y una validación con escáner.
Identificación del producto
Los logotipos, los símbolos, la información de modelo y el texto simple pueden priorizar la calidad cosmética y una apariencia repetible sobre la máxima profundidad de marcado.
Visible no es lo mismo que legible por máquina
Un código puede verse aceptable a simple vista y aun así fallar en el escaneo debido a un contraste insuficiente, celdas distorsionadas, reflejos, efectos de fondo transparente o una definición de bordes inconsistente.
Defina el efecto de marcado en PET antes de comparar máquinas
Los proyectos de PET pueden necesitar un código ligeramente esmerilado sobre material transparente, contraste oscuro o claro sobre PET pigmentado, eliminación de recubrimiento o tinta, textura superficial o un marcado fino de bajo calor. El objetivo debe incluir tanto el efecto visual como los criterios de aceptación.
- El marcado directo sobre PET transparente puede verse diferente bajo retroiluminación, botellas llenas o fondos oscuros.
- El PET recubierto debe probarse como un conjunto completo de capas superficiales, no como PET sin recubrimiento.
- Los códigos Data Matrix o QR finos necesitan validación con escáner, no solo inspección visual.
- Los envases de película y de pared delgada deben verificarse en busca de contracción, rizado, perforación y residuo en los bordes.
- Defina si la deformación, la turbidez, el residuo, la durabilidad o la variación de apariencia son aceptables antes de aprobar una ventana de proceso.
| Resultado objetivo | Dónde puede encajar | Riesgo principal del PET | Qué validar |
|---|---|---|---|
| Marca esmerilada o blanquecina | Botellas de PET transparente, láminas de PETG, envases transparentes | Propagación de turbidez, rechazo estético, contraste débil en fondos claros | Legibilidad, apariencia, estado del fondo y durabilidad |
| Código fino o número de serie | Marcas de trazabilidad en botellas, películas, etiquetas o piezas moldeadas | Celdas redondeadas, bajo contraste, fallo del escáner o distorsión térmica | Tamaño del módulo, grado de escaneo, ubicación del código e iluminación de producción |
| Eliminación de recubrimiento, tinta o capa de etiqueta | Películas de PET impresas, etiquetas recubiertas, envases metalizados o laminados | Eliminación desigual, daño al sustrato, humo o decoloración de los bordes | Selectividad de capas, color expuesto, extracción de residuos y humos |
| Grabado o textura superficial | Piezas de PET no cosméticas o identificación funcional | Bordes ásperos, agrietamiento, residuos, cambio dimensional | Profundidad, calidad del borde, necesidad de limpieza y aceptación mecánica |
| Marca oscura en PET coloreado | Componentes de PET negros, con carga o asistidos por aditivos | Variación entre lotes, absorción débil o daño por calor | Contraste específico del color, repetibilidad y cambios de proveedor |
Cómo la forma de la pieza, el grosor de pared y el tamaño cambian el marcado de PET
La misma formulación de PET puede requerir una configuración diferente cuando la pieza cambia de una lámina plana a una botella curva o una película delgada en movimiento. La geometría afecta el enfoque, la acumulación de calor, el posicionamiento, el campo de marcado y el diseño del utillaje.
Botellas curvas
Verifique el diámetro de la botella, el ancho de la marca, la variación de enfoque, la ubicación de la marca y si la pieza se puede sujetar de manera consistente. Las áreas grandes envolventes pueden requerir un movimiento o una estrategia de enfoque diferentes.
PET de pared delgada
Las paredes delgadas son más sensibles a la deformación, la contracción local, la perforación y la turbidez visible. Un proceso que funciona en una probeta de prueba gruesa puede ser demasiado agresivo en la botella final.
Película y bandas de PET
El marcado de película añade tensión de banda, rizado, encogimiento, daño de capas, velocidad de línea y sincronización del disparo. Estas condiciones deben probarse bajo un manejo similar al de producción.
Piezas grandes o de altura variable
Las áreas de marcado grandes, las superficies irregulares y la altura cambiante de la pieza pueden afectar la elección del campo, el posicionamiento y el control de enfoque. Los requisitos de fijación y movimiento deben definirse antes de la selección de la máquina.
¿Qué ruta láser debería probar primero en PET?
Parta de la condición del material y de la marca requerida, no de la potencia del láser. UV y CO2 son las principales rutas de evaluación para PET en muchos proyectos, mientras que fibra/MOPA es condicional y no debe tratarse como una opción predeterminada para PET transparente.
Zhuorui Laser puede revisar muestras de PET y comparar rutas prácticas como Máquinas de marcado láser UV, máquinas de marcado láser CO2, y seleccionadas sistemas de fibra o sistemas de fibra MOPA donde la pigmentación o los aditivos favorecen la respuesta.
| Condición / objetivo de PET | Primera ruta a probar | Qué debe demostrar la prueba |
|---|---|---|
| PET transparente + código fino + bajo calor | UV primero | Contraste legible, neblina controlada, baja deformación y detalle fino estable. |
| Botella transparente + marca visible esmerilada | Comparar UV y CO2 | Apariencia, legibilidad, propagación de la neblina y distorsión de la pared en la botella final. |
| Película fina de PET o envase flexible | Comparar UV y CO2 | Encogimiento, perforación, calidad del borde, residuos y velocidad de producción. |
| Eliminación de recubrimiento, tinta o capa de etiqueta | Probar con la pila completa de capas | Eliminación selectiva sin daños inaceptables al PET subyacente. |
| PET coloreado, negro o con aditivos | UV primero; fibra/MOPA de forma condicional | Contraste específico por color, efecto térmico y repetibilidad entre lotes. |
| Láser verde | Solo como alternativa validada | Utilizar solo cuando el equipo disponible y la respuesta de la muestra justifiquen la ruta. |

Ruta de láser UV
Útil para evaluar cuando el PET necesita detalles finos, aporte de calor controlado o marcado en piezas transparentes y sensibles al calor. El resultado de la muestra sigue determinando si la ruta es aceptable para el grado final de PET y el objetivo de ciclo.

Ruta de láser CO2
Útil para comparar en tareas de escarchado, interacción superficial, eliminación de recubrimiento y determinadas tareas de envases o películas. El efecto térmico, la turbidez, el humo y la perforación siguen siendo parte de la validación del PET.
Un mejor resultado puede requerir cambiar la ruta, no añadir más potencia
Si una marca utilizable solo aparece después de daño por calor, turbidez severa, perforación o contraste inestable, deje de tratar la potencia como la variable principal. Reconsidere la longitud de onda, el comportamiento del pulso, la construcción de la superficie, el enfoque y la estrategia del proceso.
Si el contraste del PET sigue siendo demasiado débil
Si no se puede alcanzar un contraste aceptable sin calor excesivo, turbidez o deformación, compare otra longitud de onda o ruta de proceso en lugar de solo aumentar la potencia. Para proyectos que requieren un contraste muy alto y repetible, el diseñador de la pieza o el proveedor del material también pueden necesitar evaluar una formulación de PET marcable por láser, un aditivo, un recubrimiento o una capa de marcado dedicada. Cualquier cambio de material para envases en contacto con alimentos, médicos, regulados o validados debe revisarse frente a los requisitos aplicables de material y cumplimiento antes de su aprobación.
Problemas comunes del marcado láser en PET y lo que suelen significar
Los fallos del PET a menudo son más fáciles de diagnosticar cuando el síntoma visible se separa de la causa probable del proceso. La seguridad, los humos y la extracción siguen formando parte de la evaluación, pero no son las únicas razones por las que un proceso de PET puede fallar.
| Modo de fallo | Dirección probable a investigar | Qué verificar |
|---|---|---|
| La marca es demasiado tenue | Ajuste de la longitud de onda, formulación del PET, respuesta del pigmento/aditivo, fondo y estructura del recubrimiento | Contraste en la pieza final bajo iluminación de producción. |
| Demasiada neblina o blanqueamiento fuera de la marca | Área de interacción excesiva, enfoque, comportamiento de pulso o ventana de proceso inadecuada | Límite cosmético y contención del borde. |
| Fusión o deformación visible | Carga térmica excesiva o ajuste deficiente de la ruta | Geometría de la pieza, espesor de pared y si la ruta debe cambiar. |
| La película se riza, se encoge o se perfora | Acumulación de calor, densidad de energía o condición de manejo de la línea | Espesor final de la película, tensión, velocidad de línea y configuración de prueba similar a producción. |
| El código parece aceptable, pero no se escanea | Contraste insuficiente, distorsión de celdas, deslumbramiento o bordes de módulo inconsistentes | Escáner real, iluminación, tamaño del código y criterios de inspección. |
| La eliminación del recubrimiento es irregular | Absorción de la capa, variación del grosor del recubrimiento o enfoque inestable | Apilamiento de superficies y si el PET subyacente sigue siendo aceptable. |
| Los resultados cambian entre lotes | Color, contenido reciclado, aditivos, carga o variación del proveedor | Muestras representativas de lotes de producción. |
| El humo, el olor o los residuos son excesivos | Capas superficiales, profundidad de la marca, ruta de proceso o extracción inadecuada | SDS, información de recubrimientos/tintas, filtración y limpieza posterior al marcado. |
| Las marcas en botellas curvas varían a lo largo del campo | Variación del enfoque, posicionamiento de la pieza o inconsistencia del dispositivo de sujeción | Diámetro de botella, ancho de marca, tolerancia de altura y método de sujeción. |
Las comprobaciones de seguridad siguen siendo aplicables
Revise el grado de PET, recubrimientos, tintas, adhesivos y laminados antes de realizar pruebas repetidas. Confirme la extracción y filtración, el cerramiento y los enclavamientos, la parada de emergencia, la contención del haz y la protección ocular adecuada para la longitud de onda de la fuente seleccionada.
Los laminados desconocidos, las películas metalizadas, el PET reciclado y los envases impresos no deben tratarse como PET desnudo limpio. Solicite información del material, la SDS y los detalles del recubrimiento o la tinta cuando estén disponibles, y verifique los residuos, el olor y la aceptación del envase después de las pruebas.
Lista de verificación de pruebas de muestras de PET antes de seleccionar la máquina
Una prueba de PET útil comienza con el material final, la superficie final y los criterios de aceptación finales. Envíe la botella, película, lámina o pieza moldeada reales cuando la transparencia, el espesor, el recubrimiento o la velocidad de producción sean importantes.
| Entrada de muestra | Qué proporcionar | Por qué es importante |
|---|---|---|
| Tipo de PET | PET transparente, PETG, APET, película BOPET, PET coloreado, PET reciclado o estructura mixta | Los distintos grados y estructuras cambian la respuesta al calor, la turbidez, el contraste y el comportamiento del recubrimiento. |
| Pila de superficie | PET desnudo, recubrimiento, tinta, adhesivo, capa metalizada, laminado o construcción de etiqueta | El láser puede interactuar con la capa superficial más que con el sustrato de PET. |
| Geometría y espesor | Hoja plana, botella curva, película fina, banda de etiquetas, pieza moldeada, espesor de pared y restricción del dispositivo de sujeción | Controla el enfoque, el riesgo de distorsión, el manejo de banda, la necesidad de rotación y la dirección de integración de la línea. |
| Contenido de la marca | Logotipo, código de fecha, número de serie, código QR, Data Matrix, tamaño del texto o arte gráfico | Define el tamaño del punto, el ancho de línea, el contraste legible y el método de inspección. |
| Objetivo de producción | Estación manual, proceso de transportador con estación de parada, marcado al vuelo solo cuando está sincronizado con la velocidad, codificación activada por encoder, tiempo de ciclo objetivo o piezas por hora, criterios de rechazo e inspección | Conecta la viabilidad del material con una configuración realista de máquina UV, CO2 o integrada. |
| Aceptación y seguridad | Límite estético, objetivo de lectura por escaneo, durabilidad, límite de envases para alimentos/contacto, FDS y límites de extracción | Evita que se apruebe una marca visible que no cumpla los requisitos de envasado o seguridad. |
No utilice muestras sustitutas para la aprobación final
Si la pieza de producción es transparente, curvada, recubierta, rellena, impresa, laminada, reciclada o muy delgada, la muestra enviada debe coincidir con esa condición. Una lámina de PET limpia puede dar una recomendación errónea para un envase terminado o una línea de film.
¿Cuándo se debe detener y repetir la prueba?
Detenga la ruta de parámetros actual cuando un mejor contraste requiera una deformación, perforación, turbidez, residuo o pérdida de calidad del código inaceptables, o cuando el proceso no pueda alcanzar el tiempo de ciclo requerido sin pérdida de calidad. Vuelva a probar la longitud de onda, la ventana de proceso, el conjunto de capas superficiales, el soporte o el método de producción en lugar de seguir aumentando la energía. Repita la prueba después de cambios significativos en el proveedor de PET, el grado de resina, el contenido reciclado, el color, el recubrimiento, el espesor de pared, la geometría de la botella o la construcción del laminado, porque estos cambios pueden alterar el contraste y la respuesta térmica.
Del resultado de la muestra de PET a la configuración final de la máquina
Una muestra exitosa demuestra la ruta de marcado, pero la máquina final todavía debe adaptarse al tamaño de la pieza, el área del código, el método de manipulación, el requisito de inspección y el objetivo de producción.
Qué enviar para la revisión final de la configuración
Proporcione la pieza final de PET, el grado o la construcción del PET, los detalles del recubrimiento o la tinta, el espesor de pared, las dimensiones de la pieza, el contenido y el tamaño de la marca, el resultado deseado, el tiempo de ciclo objetivo o las piezas por hora, la tolerancia de posicionamiento, el método de inspección, los límites de extracción y la información de la línea de producción.
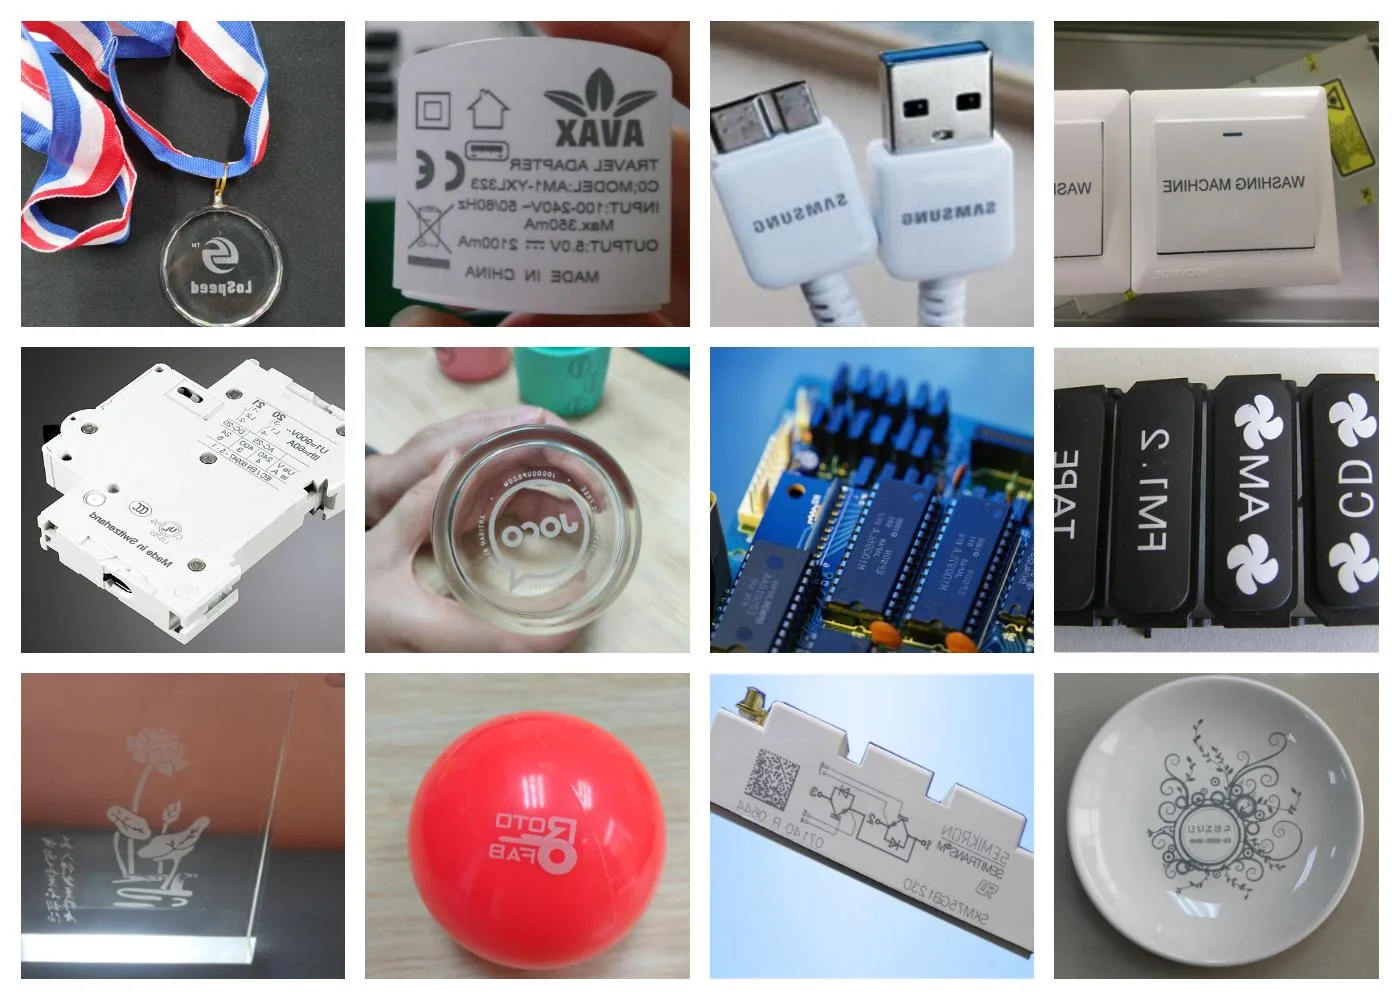
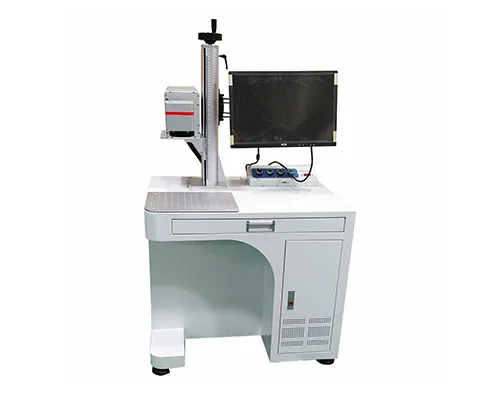
Utilice imágenes representativas como guía y, luego, apruebe la pieza real de PET
Las imágenes actuales del plástico y de la máquina pueden respaldar la discusión sobre la ruta, pero por sí solas no demuestran el grado de PET, la estructura de capas superficiales, los parámetros láser ni el resultado de aceptación final. La aprobación final debe basarse en el material PET real y en las condiciones de producción.
Preguntas frecuentes sobre el marcado láser de PET
¿Se puede marcar el PET con láser?
Sí. El PET se puede marcar con láser en muchas aplicaciones, pero el resultado depende del grado de PET, la transparencia, el color, el grosor, el recubrimiento, el efecto de marcado y la ruta láser. Las muestras finales deben probarse antes de seleccionar la máquina.
¿Es el láser UV mejor que el de CO2 para el PET?
Resuelven distintos problemas relacionados con el PET. UV suele ser una primera prueba útil para el marcado fino y de bajo aporte térmico y para el PET transparente. CO2 puede ser adecuado para el esmerilado, la interacción superficial, la eliminación de recubrimiento o el codificado en línea de envasado. La selección final debe basarse en la comparación de muestras.
¿Se pueden marcar las botellas de PET transparentes sin etiquetas?
A veces. El resultado puede ser esmerilado, claro o con textura superficial en lugar de oscuro. La curvatura de la botella, el espesor de pared, la condición de llenado, el fondo, la configuración del escáner y los límites estéticos deben validarse en las botellas finales.
¿Puede un láser de fibra marcar PET?
La fibra o la fibra MOPA pueden evaluarse en determinados PET de color, negros, con carga o asistidos por aditivos. No debe considerarse una ruta predeterminada para el PET transparente sin pruebas con muestras.
¿Por qué el mismo PET presenta marcas diferentes entre lotes?
El color, el contenido reciclado, las cargas, los aditivos, el espesor del recubrimiento y la variación entre proveedores pueden cambiar la absorción y el contraste. Si la repetibilidad es importante, incluya lotes de producción representativos en la validación.
¿Qué muestras debo enviar para la prueba PET?
Envíe la botella, película, lámina, etiqueta o pieza moldeada de PET en su versión final, además del tipo de PET, revestimiento superficial, color, espesor, gráfico o código, tiempo de ciclo objetivo o piezas por hora, objetivo de lectura por escáner, límite cosmético e información de seguridad.
Envíe la pieza final de PET, el conjunto de capas superficiales y el requisito de producción
Incluya el tipo de PET, la transparencia o el color, los detalles del recubrimiento, la tinta o la etiqueta, el espesor de pared, la geometría de la pieza, el contenido y tamaño de la marca, el contraste objetivo, el requisito de lectura por escáner, el tiempo de ciclo objetivo o las piezas por hora, la tolerancia de posicionamiento, el límite cosmético, las notas de extracción o seguridad y cualquier límite de aprobación del envasado. Zhuorui Laser podrá entonces revisar el resultado de la muestra y acotar la ruta práctica del láser, el campo de marcado, el utillaje, la manipulación y la configuración de la máquina.