
Aplicaciones de marcado láser · Piezas de automóvil
Marcado láser de piezas de automóvil para números de serie, códigos Data Matrix y trazabilidad
El marcado láser de piezas de automóvil se utiliza para números de serie, números de pieza, códigos Data Matrix, datos de lote y otra identificación duradera directamente sobre el componente. La configuración adecuada depende de más que el material: la ubicación del marcado, la geometría de la pieza, la repetibilidad del utillaje, la etapa de producción y los requisitos del código pueden cambiar la configuración de la máquina.
Esta guía ayuda a definir esos insumos antes de las pruebas con muestras y la selección del equipo.
- Requisito de pieza y marcado — definir la pieza, el código, el área de marcado y el requisito de producción.
- Geometría y fijación — comprobar el acceso, la orientación, la repetibilidad y si se necesita capacidad rotativa o 3D.
- Posición del proceso — confirmar si el marcado se realiza antes o después del mecanizado, el tratamiento térmico o el recubrimiento.
- Validación de muestra — verificar la calidad de la marca, la legibilidad y la repetibilidad de producción en piezas representativas.
Ámbito de aplicación
Marcado láser de autopartes: qué definir antes de elegir una máquina
El marcado láser suele evaluarse cuando un componente automotriz necesita una identificación permanente sin añadir una etiqueta ni entrar en contacto con la superficie. Antes de elegir el equipo, primero defina la pieza, el marcado y las condiciones de producción.
¿Qué autopartes cubre esta aplicación?
El alcance aquí se centra en componentes automotrices mecánicos y estructurales generales, como piezas de freno, ejes y pasadores, engranajes y ruedas dentadas generales, soportes, sujetadores, componentes de dirección y suspensión, y otras piezas fundidas, forjadas, mecanizadas o estampadas.
Las piezas específicas del tren motriz, como bloques de motor, culatas, cigüeñales, árboles de levas, bielas y componentes de transmisión, se evalúan mejor en Motor y transmisión. Para otras familias de tareas automotrices, utilice Marcado de VIN y chasis para la identificación de vehículo o bastidor, Conectores y plásticos automotrices para componentes de conectores y polímeros, y Energía y baterías para celdas de batería, módulos y barras colectoras.
¿Qué debe definirse antes de evaluar una configuración de marcado láser?
- Nombre de la pieza, plano o fotos claras
- Grado del material y estado de la superficie
- Contenido de marcado requerido y área de marcado disponible
- Posición de marcado, orientación y geometría de la superficie
- Dónde se ubica el marcado en el proceso de fabricación
- Tasa de producción objetivo y método de carga
- Requisitos de lector, verificación o trazabilidad para códigos legibles por máquina
- Criterios de aceptación de apariencia, legibilidad y durabilidad definidos por el cliente
Que el marcado láser sea adecuado depende en primer lugar del material real, la superficie y el resultado requerido. Una vez establecida la viabilidad, la geometría, el posicionamiento, la tasa de producción y los requisitos de validación determinan la configuración del equipo.
Por qué marcar autopartes
¿Por qué se marcan con láser las autopartes?
La marca suele formar parte de un requisito más amplio de identificación o trazabilidad. Su valor radica en vincular el componente físico con la información necesaria para el control de la producción, los registros de calidad, el servicio o la identificación definida por el cliente.
Rastrear la pieza física
- Identificación serializada — conectar un componente individual con su registro de producción, inspección o ensamblaje.
- Contención de lote y partida — identificar qué piezas pertenecen a un lote de producción definido cuando se requiere una revisión de calidad o contención.
- Identificación del ensamblaje — ayudar a distinguir variantes de piezas, orientación o información de construcción cuando el proceso de fabricación lo requiere.
Portar información de producción y ciclo de vida
- Trazabilidad legible por máquina — coloque Data Matrix u otros datos 2D directamente sobre el componente cuando las etiquetas no sean adecuadas.
- Registros de calidad y de proceso — asocie la pieza marcada con la fecha, el turno, el proceso o los datos de inspección definidos por el sistema del cliente.
- Necesidades de servicio, llamada a revisión y especificación — conserve los números de pieza, números de serie, logotipos, valores nominales u otras marcas requeridas por los planos, los programas de OEM o los flujos de trabajo de servicio.
El propósito del marcado debe definirse antes de la ruta del láser. Un número de pieza legible para humanos, un código DPM serializado y una marca de servicio duradera pueden imponer requisitos diferentes en cuanto a contraste, tamaño de característica, posición, verificación y durabilidad posterior.
Piezas típicas
Autopartes típicas y sus requisitos de marcado láser
Comience con la familia de piezas, luego revise el área y la geometría de marcado. Los ejemplos a continuación muestran configuraciones iniciales comunes; la configuración final aún debe confirmarse en la pieza real.
| Autoparte | Marca típica | Área de marcado | Geometría | Configuración inicial |
|---|---|---|---|---|
| Discos y tambores de freno | Número de serie, código de fecha, logotipo | Área de la cara o del borde | Plano o ligeramente curvado | Máquina estándar con dispositivo de sujeción repetible |
| Ejes, pasadores y bujes | Número de pieza, número de serie, lote | Diámetro exterior o cara de extremo | Cilíndrico | Marcado en cara de extremo o evaluación rotativa para marcado en diámetro exterior |
| Engranajes y piñones generales | Número de pieza, número de serie, datos de tratamiento térmico | Cara o área del cubo | Cara plana con requisito de orientación | Máquina estándar con dispositivo de posicionamiento; los engranajes específicos de la transmisión pertenecen a Motor y Transmisión |
| Soportes y herrajes de montaje | Número de pieza, lote, código de trazabilidad | Cara plana o inclinada | Multicara / inclinada | Dispositivo dedicado; configuración de múltiples posiciones donde sea necesario |
| Elementos de fijación | Marca de grado, logotipo, código de lote | Cara de cabeza o extremo | Área de marcado pequeña | Marcado estándar con dispositivo de fijación; alimentación automatizada a mayor volumen |
| Piezas de suspensión y dirección | Número de serie, número de pieza, fecha | Superficie forjada o mecanizada | Curva o cilíndrica | Evaluación con dispositivo de sujeción, rotativa o 3D según la ubicación de la marca |
| Carcasas generales y componentes mecanizados | Número de serie, Data Matrix, lote | Cara mecanizada, bolsillo o pared lateral | Plana, rehundida o de altura variable | Configuración estándar, con visión o 3D según el acceso y la variación de altura |
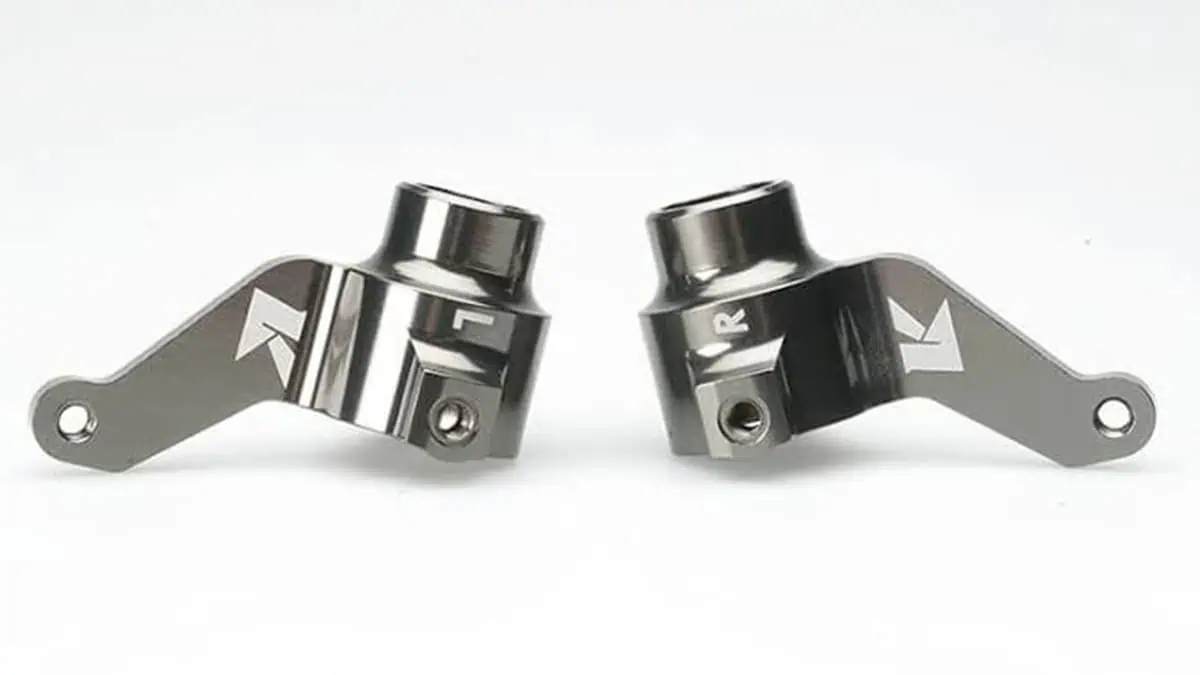
Contexto de marcado de piezas metálicas automotrices. El área de marcado, la geometría de la superficie y el método de localización deben revisarse en conjunto antes de finalizar la configuración del dispositivo de sujeción y de la máquina.
Las marcas de orientación y otros identificadores visibles pueden parecer sencillos, pero su posición final, contraste y durabilidad aún deben confirmarse en la pieza de producción real.
Qué se marca
¿Qué se suele marcar en las piezas automotrices?
Las piezas automotrices pueden llevar identificación legible por humanos, códigos legibles por máquina, datos variables de producción o marcas de especificación definidas por el cliente. El contenido, el tamaño y la posición de la marca afectan la resolución, el tamaño de campo, la precisión del dispositivo de sujeción, la gestión de datos y la validación.
Números de serie, números de pieza y códigos de lote
Para la identificación legible por humanos, defina el tamaño de carácter más pequeño, el número de líneas, el área disponible y la tolerancia de posición requerida. Si la marca se utiliza para registros de producción o de retirada, defina también cómo se generan y verifican los datos variables.
Códigos Data Matrix, QR y legibles por máquina
Para Data Matrix y otros códigos legibles por máquina, defina el tamaño del código, el contenido de datos, el área de marcado disponible y las condiciones de lectura previstas. Un lector de producción responde si el código puede decodificarse bajo la iluminación, la distancia y el ángulo reales utilizados en la línea. La evaluación formal de la calidad del símbolo es un requisito aparte y debe seguir el método y el grado de aceptación especificados por el cliente o la norma aplicable.
Para el marcado directo de piezas por láser (DPM) y otros símbolos 2D marcados directamente, la verificación formal puede utilizar un método específico para DPM, como ISO/IEC 29158, junto con la especificación de calidad de símbolos 2D correspondiente. No asuma una calificación mínima a menos que esté definida por el cliente, el plano o el requisito del programa.
Tamaño de la marca, posición y área de marcado disponible
Un código que cabe fácilmente en una cara plana grande puede volverse difícil en una cabeza de sujetador pequeña, una brida estrecha o un bolsillo embutido. Confirme el área utilizable, la holgura de borde, la orientación y si la marca debe mantenerse dentro de una tolerancia de posición especificada.
Datos variables, trazabilidad y requisitos de producción
Si cada pieza recibe datos únicos, defina la fuente de datos y el método de transferencia antes de finalizar la estación. Los proyectos pueden abarcar desde números de serie introducidos por el operador hasta trabajos guiados por código de barras, comunicación con PLC o un sistema de trazabilidad más amplio. La estación de marcado debe implementar el requisito de datos del cliente en lugar de inventar la regla de trazabilidad. Para la integración de PLC, MES, bases de datos y lectura de códigos, continúe en Trazabilidad, PLC, MES e integración de datos.
Defina el requisito de marcado antes del modelo de máquina. El texto legible por humanos, los códigos DPM, los datos variables y la tolerancia de posición generan distintas exigencias sobre el tamaño de campo, la resolución, el manejo de datos y la verificación. Defina esas entradas antes de comparar potencias o modelos de equipos.
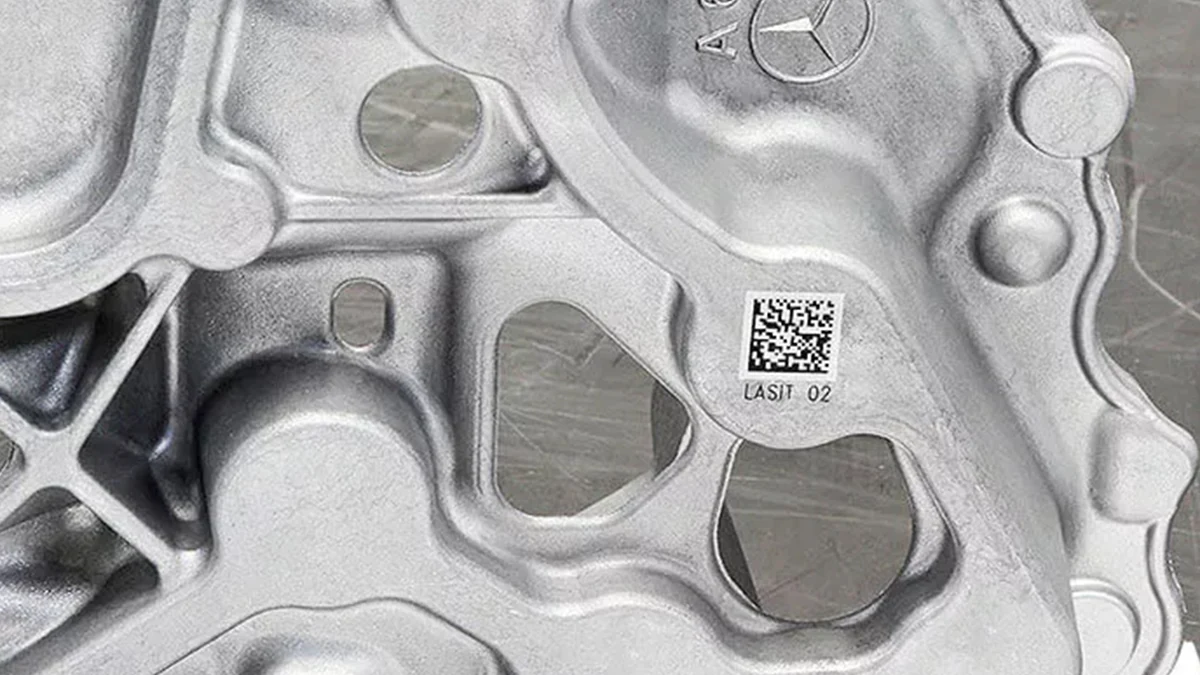
Marcado de código directamente sobre la pieza. Un código 2D en un componente automotriz debe ajustarse a la superficie disponible, permanecer dentro de la tolerancia de posición requerida y ser legible en las condiciones de producción previstas.
La decodificación operativa y la verificación formal de códigos de barras son comprobaciones separadas; el método de aceptación requerido debe ser definido por el cliente o por la especificación aplicable.
Variables de resultado
¿Qué determina los resultados del marcado láser en autopartes?
El nombre de la pieza por sí solo no basta para predecir el resultado. La aleación o formulación real, la superficie acabada, el tamaño de la característica, la geometría y el proceso posterior determinan qué se puede producir y cuán estable será el proceso.
| Variable | Por qué es importante | Qué confirmar antes de las pruebas |
|---|---|---|
| Material base y grado | Distintas aleaciones y formulaciones pueden responder de manera diferente a la misma longitud de onda y condiciones de pulso. | Familia de material, grado cuando se conozca, y si el lote de producción puede variar. |
| Recubrimiento, chapado, óxido o pintura | El láser puede estar modificando la capa superficial, exponiendo el sustrato o interactuando con ambos. | Tratamiento superficial final, condición aproximada de la capa y si la marca puede eliminar o alterar esa capa. |
| Rugosidad, marcas de mecanizado, aceite y contaminación | La textura superficial y los residuos pueden cambiar el contraste visible, la uniformidad de las celdas del código y la consistencia del proceso. | Utilice superficies de producción representativas, incluida la condición normal de limpieza y manipulación. |
| Tratamiento térmico y etapa del proceso | La cascarilla, el color, la dureza y la química superficial pueden cambiar antes o después del tratamiento térmico. | Si el marcado se realiza antes o después del tratamiento térmico y qué pasos posteriores siguen. |
| Tamaño de la marca y densidad de características | Los caracteres pequeños y los códigos 2D densos exigen un control más estricto del tamaño del punto, el tamaño del campo, el enfoque y el posicionamiento. | Tamaño mínimo de carácter, dimensiones del código, capacidad de datos y área de marcado disponible. |
| Curvatura y variación de altura | Los cambios de enfoque en toda el área de marcado pueden reducir el contraste, la nitidez o la consistencia del código. | Los puntos más altos y más bajos de la superficie, el ancho de la marca, el diámetro y el ángulo de marcado accesible. |
| Variación de posición entre piezas | Un proceso láser estable aún puede producir marcas mal ubicadas o incompletas si la pieza no se ubica de forma repetible. | Referencia de localización, repetibilidad del dispositivo de sujeción, orientación de entrada y método de carga. |
| Limpieza, recubrimiento y desgaste posteriores | Una marca que parece aceptable inmediatamente después del marcado puede cambiar tras el lavado, el recubrimiento, la abrasión o la exposición en servicio. | Qué condiciones posteriores deben incluirse en las pruebas de aceptación. |
¿Necesita orientación sobre la respuesta específica del material? Utilice la relevante Metales, Plásticos o Recubrimientos y tratamientos superficiales guía cuando la principal incertidumbre es cómo responde el material o la superficie real. Esta página de aplicación se mantiene enfocada en la tarea de autopartes, la geometría, las condiciones de producción y la ruta de validación.
Resultado objetivo
¿Qué resultado de marcado debe tener como objetivo en las autopartes?
Defina el resultado en términos que se puedan inspeccionar o probar. “Marca láser permanente” es demasiado amplio: un Data Matrix legible, un número de pieza de alto contraste, un grabado poco profundo y una eliminación controlada del recubrimiento son objetivos diferentes.
| Resultado objetivo | Objetivo típico | La aceptación debe definir |
|---|---|---|
| Identificación legible por humanos de alto contraste | Haga que los números de serie, números de pieza, fechas o especificaciones sean fáciles de leer. | Tamaño de caracteres, legibilidad, expectativa de contraste, posición y límites cosméticos. |
| Código DPM legible por máquina | Cree un Data Matrix marcado directamente u otro símbolo 2D que se pueda decodificar de forma confiable en el proceso previsto. | Tamaño del código, condiciones del lector, método de verificación si es necesario, posición y consistencia entre piezas. |
| Grabado poco profundo o eliminación controlada de material | Cree una marca física donde la profundidad visible o la resistencia al desgaste superficial sea parte del requisito. | Profundidad o cambio superficial permitidos, calidad del borde, legibilidad y cualquier límite dimensional o sensible a la fatiga definido por el propietario de la pieza. |
| Contraste del recubrimiento o de la capa | Utilice la diferencia entre una superficie tratada y la capa subyacente para crear la marca. | Si la capa puede eliminarse, exposición aceptable del sustrato, contraste y requisitos posteriores de corrosión o apariencia. |
| Alteración superficial o térmica mínima | Priorice una identificación fina mientras limita la decoloración, la fusión o la eliminación de material no deseadas. | Tinte térmico permitido, cambio de textura, eliminación, efecto de borde y restricciones de la superficie funcional. |
No elija la máquina basándose únicamente en el nombre del material. Primero defina el resultado aceptable y luego pruebe la ruta láser que pueda lograr ese resultado sobre la superficie acabada real sin crear un efecto secundario inaceptable.
Geometría, posicionamiento y carga
¿Cómo afectan la geometría de la pieza, el posicionamiento y la carga a la configuración?
La estación debe colocar la superficie de marcado en una posición óptica repetible. Verifique el acceso, la precisión de localización, la variación de altura de la superficie y cómo llegan las piezas a la estación, porque el método de carga puede cambiar el diseño del dispositivo de sujeción, el tiempo de ciclo y la necesidad de visión o automatización.
Piezas planas y superficies de marcado simples
Las superficies planas y accesibles son el caso más simple. Una configuración de marcado estándar puede ser suficiente, pero el dispositivo de sujeción aún necesita un datum de localización fiable si la posición de la marca es importante.
Ejes, pasadores y otras piezas automotrices cilíndricas
Una pieza cilíndrica no requiere automáticamente un eje rotativo. Si la marca se coloca en una cara frontal plana o en un área estrecha del diámetro exterior dentro del rango de enfoque útil, una configuración fija puede funcionar. El marcado rotativo adquiere relevancia cuando la marca rodea la circunferencia o el ancho de marcado requerido supera lo que se puede manejar en una sola zona tangente. Para métodos de configuración circunferencial y de diámetro exterior, consulte Marcado rotativo y cilíndrico.
Superficies curvas, rebajadas y de altura variable
Las carcasas curvas, las cavidades y las superficies forjadas pueden crear variación de enfoque u obstruir la línea de visión. Verifique el punto más alto y el más bajo en el área de marcado, la holgura de la lente y si se requiere un método de marcado 3D o una orientación diferente del dispositivo de fijación. Para la compensación de altura en superficies curvas, consulte Marcado 3D de superficies curvas.
Piezas de varias caras y posición variable de la pieza
Para las piezas que necesitan marcas en varias caras, decida si el operador reposicionará la pieza, un dispositivo de fijación la indexará o una estación automatizada moverá la pieza. Si la orientación de entrada varía, Posicionamiento con visión puede ser más importante que una mayor potencia del láser. Para el manejo indexado o los proyectos con múltiples estaciones, evalúe las Celdas de Marcado Automático.
Referencias de localización, repetibilidad y acceso para marcado
Antes de aprobar un dispositivo de fijación, confirme el datum de localización, la variación de posición entre piezas, la repetibilidad de sujeción, la holgura del cabezal láser y la dirección de carga. Una marca que parece correcta en una muestra posicionada manualmente aún puede fallar en producción si el dispositivo de fijación no puede repetir la misma ubicación.
Método de carga y flujo de producción
La carga manual, las bandejas, los nidos, los alimentadores, los transportadores y la manipulación robótica crean diferentes condiciones de posicionamiento y tiempo de ciclo. Defina cómo el operador o la automatización presenta la pieza, si la orientación puede variar, cómo se gestionan los rechazos y si el marcado debe sincronizarse con otros equipos.
Proceso de fabricación
¿Cuándo se deben marcar con láser las autopartes en el proceso de fabricación?
La misma marca puede comportarse de manera diferente según cuándo se aplique. Antes de elegir la estación de marcado, revise todos los procesos que ocurren antes y después del marcado con láser.
Marcado con láser antes o después del mecanizado
No coloque la marca en un área que luego se cortará, rectificará o eliminará mediante mecanizado. Si el mecanizado cambia la condición final de la superficie, evalúe la marca en la superficie acabada en lugar de asumir que una prueba previa al mecanizado representará la producción.
Marcado con láser antes o después del tratamiento térmico
El tratamiento térmico puede cambiar la calamina, el color, la dureza y las condiciones superficiales. Si el marcado se realiza antes del tratamiento, valide el resultado final después del proceso térmico completo. Si el marcado se realiza después del tratamiento, evalúe la superficie tratada real.
Marcado láser antes o después del recubrimiento, electrodeposición o pintura
Un recubrimiento posterior puede cubrir, reducir o cambiar la apariencia de una marca. El marcado después del anodizado, la electrodeposición, la pintura u otro tratamiento superficial puede requerir un proceso diferente al marcado de metal desnudo. Siempre que sea posible, utilice la superficie de producción final para las pruebas con muestras.
¿La limpieza o el montaje afectarán la marca final?
Verifique el lavado, los disolventes, el aceite, la abrasión, el granallado, el contacto durante el montaje y cualquier otra exposición posterior relevante para la pieza. Cuando se requiera durabilidad a largo plazo, los criterios de aceptación deben provenir del cliente o de la especificación aplicable y probarse bajo condiciones representativas.
Trayectoria del láser
¿Qué ruta láser debe probarse primero para autopartes?
La primera ruta de prueba debe seguir el material acabado y el resultado objetivo. Para piezas metálicas comunes, la fibra suele ser la familia inicial; la fibra MOPA u otra longitud de onda se evalúa cuando el contraste, el control de características o la respuesta superficial requeridos no se pueden establecer con la primera ruta.
Fibra estándar para muchas piezas automotrices metálicas
Para muchas superficies metálicas desnudas, mecanizadas, oxidadas o que de otro modo responden al láser, un láser de fibra es la primera familia que se debe evaluar para números de serie, texto, logotipos y códigos de pieza directos. La muestra aún debe confirmar el contraste, el efecto superficial, la calidad de las características y el tiempo de ciclo en la aleación real y la superficie acabada. Una vez validado, compare máquinas de marcado por láser de fibra a nivel de familia de productos.
Fibra MOPA cuando el control de pulsos cambia la ventana de proceso
MOPA sigue siendo una ruta de láser de fibra, pero su rango más amplio de control de pulsos puede ser útil cuando la prueba necesita más flexibilidad para ajustar el contraste, detalles finos o reducir la carga térmica no deseada. Debe seleccionarse porque el resultado de la muestra se beneficia de ese rango de control, no simplemente porque la fuente sea más configurable.
UV u otra longitud de onda para plásticos, recubrimientos o superficies sensibles
Se puede evaluar UV u otra familia de láser cuando un polímero, recubrimiento o superficie sensible al calor responde mal a la ruta inicial de fibra, o cuando la característica requerida y el efecto superficial exigen una interacción diferente. El comportamiento específico del material debe verificarse en la relevante Plásticos o Recubrimientos y tratamientos superficiales guía y confirmarse en piezas representativas.
Utilice el resultado de la muestra para decidir si cambiar de ruta
Si la primera ruta produce un contraste débil, celdas de código inestables, eliminación excesiva, efecto térmico no deseado o un cambio superficial inaceptable, no resuelva el problema aumentando únicamente la potencia. Vuelva a comprobar el resultado objetivo, la ventana de proceso y la condición del material; después evalúe un régimen de pulsos o una familia de láser diferente cuando la evidencia lo justifique.
Modos de fallo
¿Cuáles son los riesgos y modos de fallo comunes?
Un resultado deficiente no siempre se debe a la fuente láser. La variación de la superficie, el enfoque, el diseño del código, la repetibilidad del dispositivo de fijación, la posición del proceso y el ciclo completo de la estación pueden crear fallos que solo aparecen cuando la aplicación pasa de una muestra de banco a producción.
| Síntoma de fallo | Áreas probables que investigar | Qué verificar |
|---|---|---|
| Contraste débil o inconsistente | Variación del material, condición del recubrimiento, rugosidad, aceite o una ventana de parámetros inestable. | Condición superficial representativa, repetibilidad del proceso y si el efecto objetivo es realista para esa superficie. |
| La lectura de Data Matrix es intermitente | Tamaño de código, calidad de celda, enfoque, contraste, textura superficial, ángulo del lector o iluminación. | Decodificación operativa en múltiples piezas y verificación formal cuando el proyecto lo requiera. |
| La posición de la marca varía de una pieza a otra | Datum de localización débil, juego del dispositivo de fijación, carga inconsistente u orientación variable de entrada. | Repetibilidad del dispositivo de fijación, sujeción, dirección de carga y si se requiere visión. |
| Las marcas curvas o rehundidas pierden nitidez | Variación de enfoque, acceso bloqueado, ancho de marcado excesivo en una superficie curva u orientación inadecuada. | Rango de altura de la superficie, distancia de trabajo, campo útil y si se justifica la capacidad rotativa o 3D. |
| Eliminación excesiva, decoloración por calor o cambio superficial no deseado. | Ventana de proceso demasiado agresiva para el resultado objetivo o la condición de la superficie. | Profundidad permitida, textura, decoloración y límites de la superficie funcional antes de cambiar la potencia o la velocidad. |
| La eliminación del recubrimiento expone la capa incorrecta. | Variación del espesor de la capa o un resultado objetivo que no se definió con suficiente claridad. | Pila de recubrimiento terminada, exposición aceptable del sustrato y requisitos posteriores de apariencia o corrosión. |
| La marca cambia después de la limpieza, el tratamiento térmico o el recubrimiento | La prueba se realizó en la etapa de fabricación incorrecta o sin una exposición posterior representativa. | Posición en el proceso de producción y aceptación después de los pasos posteriores que importan. |
| La muestra se ve bien, pero la producción no cumple con el ciclo o la repetibilidad | Solo se evaluó el tiempo de encendido del láser o una pieza posicionada manualmente en el mejor de los casos. | Ciclo completo de carga-ubicación-marcado-lectura-rechazo-descarga y resultados repetidos en piezas representativas. |
La revisión de modos de falla evita mejoras innecesarias de la máquina. Un eje rotatorio, un cabezal 3D, un sistema de visión o una fuente de mayor potencia deberían resolver un problema verificado de geometría, posicionamiento, ventana de proceso o tiempo de ciclo—no compensar un requisito no definido.
Aceptación de muestras
¿Cómo se deben probar y aceptar las muestras de autopartes?
Una prueba de muestra útil comienza con el requisito de aceptación, no con la configuración del láser. Pruebe piezas representativas en la condición superficial de producción, luego verifique la marca, la durabilidad posterior, la repetibilidad y el ciclo completo antes de usar el resultado como base para el equipo de producción.
Secuencia de prueba de muestras antes de la liberación de producción
- Confirme la pieza y la superficie. Registre el grado del material, el recubrimiento o tratamiento, la rugosidad y la ubicación del marcado.
- Confirme la marca. Defina el texto, el tipo de código, el tamaño, el contenido de datos y el resultado visual aceptable.
- Verifique la geometría y el sistema de sujeción. Confirmar acceso, variación de enfoque, referencia de localización y repetibilidad.
- Ejecutar una ventana de proceso inicial. Probar un láser adecuado y un rango de parámetros en piezas representativas.
- Inspeccionar el resultado. Verificar la apariencia, la posición, el contenido legible y cualquier efecto superficial que sea relevante para la aplicación.
- Validar los requisitos de producción. Probar la lectura de códigos operativa, la durabilidad en etapas posteriores y el tiempo de ciclo real cuando formen parte de la aceptación.
- Confirmar la base de la liberación de producción. Repita la prueba en piezas representativas y registre la condición superficial aceptada, los criterios de marcado, las condiciones del lector, las verificaciones posteriores y la expectativa de ciclo completo que la estación final debe reproducir.
Calidad de la marca, contraste y legibilidad del código
Compruebe la marca real en cuanto a legibilidad, contraste, posición y consistencia. Para códigos legibles por máquina, utilice el lector de producción previsto en condiciones representativas de iluminación, distancia y ángulo. Un código que se lee una vez en condiciones ideales de banco no es evidencia suficiente para una estación de producción.
Verificación de Data Matrix y condiciones del lector
Un lector de producción y un verificador de códigos de barras responden a preguntas diferentes. El lector confirma la decodificación operativa. Se utiliza un verificador cuando el proyecto exige una calificación formal de la calidad del símbolo. Para símbolos 2D marcados directamente, el método de verificación DPM aplicable y la calificación mínima deben ser definidos por el cliente o la especificación pertinente.
Durabilidad en condiciones posteriores y de servicio
Defina las exposiciones que importan para la pieza real: lavado, disolventes, abrasión, entorno corrosivo, temperatura o procesamiento superficial posterior. La vida útil requerida de la marca es un criterio de aceptación del cliente y debe confirmarse en condiciones representativas en lugar de asumirse a partir del tipo de láser.
Repetibilidad y tiempo real del ciclo de producción
Mida el ciclo de producción completo: carga, localización, marcado, lectura o inspección, rechazo si es necesario y descarga. Repita la prueba con varias piezas para comprobar la repetibilidad del dispositivo de sujeción y la estabilidad del proceso antes de utilizar el resultado para la selección del equipo.
Seguridad láser y humos del proceso. Los requisitos de seguridad dependen de la fuente láser final y de la configuración completa de la máquina. Los recintos, los puntos de acceso y los enclavamientos deben evaluarse como parte del producto láser terminado. El procesamiento láser también puede generar partículas o vapores procedentes de recubrimientos, plásticos, aceites o contaminación, por lo que la ventilación o la extracción deben evaluarse para el material y el proceso reales.
Zhuorui Laser ensambla, configura y prueba máquinas de marcado láser completas, y se utiliza el marcado de muestras de piezas reales para reducir la incertidumbre de la aplicación antes de confirmar la configuración final. Para organizar una prueba, envíe la información de la pieza y los requisitos de aceptación a través de Contáctenos.

Lógica de configuración
¿Cómo determinan los resultados de las pruebas de muestras la configuración final de la máquina?
La máquina debe ser la consecuencia de la tarea validada. Use los hallazgos de la muestra y de la producción para decidir la familia de láser, el campo de marcado, el dispositivo de fijación, el movimiento, el posicionamiento, la seguridad, la extracción y los requisitos de automatización en lugar de seleccionar opciones de antemano.
| Hallazgo de prueba o de producción | Qué le indica | Consecuencia de la configuración |
|---|---|---|
| La ruta de fibra probada produce el contraste o la calidad del código requeridos sin un cambio superficial inaceptable. | La interacción básica láser-material es adecuada. | Mantenga la fibra como candidata de la familia láser y dimensione el resto de la máquina en función del campo, el utillaje y las necesidades de producción. |
| El resultado requerido necesita una ventana de control de pulsos más amplia, o la primera configuración de fibra crea efectos térmicos o superficiales no deseados. | La ventana de proceso, no solo la potencia nominal, necesita ajuste. | Evalúe la fibra MOPA u otra ruta de fuente validada antes de fijar la máquina. |
| El texto fino o un código DPM denso solo pasa dentro de un campo útil más pequeño. | El equilibrio entre resolución y tamaño de campo está afectando la calidad de la marca. | Seleccione la lente y el campo de marcado a partir del tamaño de la característica validado en lugar de elegir el campo más grande por defecto. |
| La variación de altura de la superficie provoca pérdida de enfoque en toda el área de marcado requerida. | Una configuración de enfoque fijo no puede reproducir el resultado aceptado en toda la geometría. | Reoriente el dispositivo de sujeción o evalúe el marcado 3D cuando el rango de altura medido lo justifique. |
| La marca debe envolver un eje, un pasador u otro diámetro exterior cilíndrico. | El ancho de marcado requerido se extiende más allá de una marca estable en la zona tangente. | Agregue un eje rotativo y un dispositivo de sujeción que controlen el diámetro, la concentricidad y la orientación. |
| La orientación entrante o la posición de la marca varía demasiado para un dispositivo de sujeción fijo. | La presentación de la pieza es el factor limitante. | Mejore el dispositivo de localización o evalúe el posicionamiento por visión si la variación real requiere corrección automática. |
| La secuencia manual de carga, localización, marcado, lectura y descarga no puede cumplir con el ciclo objetivo ni con la repetibilidad. | El proceso a nivel de estación, no el tiempo de encendido del láser, es lo que limita el rendimiento. | Evalúe bandejas, alimentadores, indexación, manejo por transportador o una celda de marcado automático basada en proyecto. |
| Cada pieza requiere datos variables, confirmación del lector o traspaso al sistema de planta. | La estación de marcado debe participar en el flujo de datos del cliente. | Defina la entrada de código de barras, la comunicación con PLC/MES/base de datos, la lógica de lectura de retorno y rechazo como parte del sistema configurado. |
| El proceso genera partículas o vapores significativos a partir de aceite, recubrimientos o polímeros. | Las emisiones del proceso forman parte del diseño de la estación. | Evalúe la extracción, el confinamiento y el acceso seguro junto con la fuente final y la pieza de trabajo. |
La aprobación de la configuración debe ser trazable a un requisito observado. Cada opción añadida—rotativa, visión, 3D, automatización, integración de datos, confinamiento o extracción—debe responder a un resultado, una geometría, un posicionamiento, un ciclo, un dato o una condición de seguridad específicos encontrados durante la evaluación.
Preguntas frecuentes
Preguntas comunes sobre el marcado láser de autopartes
¿Se puede usar el marcado láser en mi pieza automotriz?
Muchas piezas metálicas automotrices comunes son candidatas para el marcado láser de fibra o MOPA, pero la idoneidad depende de la aleación exacta, el recubrimiento, el estado de la superficie, el contraste o la profundidad requeridos y el procesamiento posterior. Los plásticos y los componentes recubiertos pueden requerir una familia de láser diferente. La forma confiable de confirmar la viabilidad es probar una pieza representativa en su condición superficial de producción.
¿Qué máquina de marcado láser necesito para autopartes?
Comience con la tarea de marcado en lugar de la potencia. Defina primero la pieza, el material y la superficie acabados, el contenido del marcado, el resultado objetivo, la geometría, el método de carga y la tasa de producción. Luego use los resultados de las pruebas con muestras para determinar la familia de láser, el tamaño del campo, el dispositivo de sujeción y si realmente se requiere eje rotativo, visión, 3D, extracción o automatización. Una máquina estándar puede ser suficiente para piezas planas simples; las piezas más complejas necesitan una configuración adaptada a la tarea validada.
¿Se deben marcar con láser las autopartes antes o después del recubrimiento o del tratamiento térmico?
Depende de la secuencia de producción y del requisito de la marca final. Un mecanizado, tratamiento térmico, recubrimiento, galvanizado, pintura o limpieza agresiva posteriores pueden alterar o cubrir una marca anterior. Cuando sea posible, pruebe la marca en la misma posición del proceso y condición de superficie que se usarán en producción, y luego inspecciónela después de los pasos posteriores que sean relevantes.
¿Los ejes y las piezas cilíndricas siempre necesitan un eje rotativo?
No. Un eje marcado en su cara frontal o en una zona tangencial estrecha puede manejarse sin rotación. Un eje giratorio resulta útil cuando la marca debe rodear la circunferencia o cubrir un área de diámetro exterior más amplia mientras se mantiene el enfoque y el posicionamiento. La decisión depende del ancho de la marca, el diámetro, la distorsión permitida y el diseño del dispositivo de sujeción.
¿Cómo se verifican los códigos Data Matrix después del marcado láser?
Primero confirme que el lector de producción previsto puede decodificar el código en condiciones representativas de iluminación, distancia y ángulo. Si el cliente requiere una clasificación formal de la calidad del símbolo, utilice el método de verificación y el grado de aceptación aplicables. La lectura operativa y la verificación formal son comprobaciones diferentes, por lo que el requisito debe definirse antes de finalizar la máquina.
¿Cómo confirmo que la marca resistirá mi proceso de producción?
Defina las exposiciones que sean relevantes para la pieza real, como lavado, disolventes, abrasión, entorno corrosivo, calor o procesamiento superficial posterior. Luego someta piezas marcadas representativas a esas condiciones y inspecciónelas según los criterios de aceptación del cliente. La durabilidad de la marca debe validarse para la aplicación en lugar de darse por sentada a partir del tipo de láser.
¿Qué información debo enviar para una prueba de marcado láser de autopartes?
Envíe un plano o fotos claras, el grado del material, el recubrimiento o tratamiento superficial, el contenido de marcado, el área de marcado disponible, el efecto de marca deseado, la tasa de producción requerida y cualquier requisito de lector, verificación, automatización o integración de datos. Si es posible, proporcione también piezas representativas para realizar pruebas. Estos datos permiten revisar con mayor precisión la aplicación y la configuración de la máquina.
Próximos pasos
Comience su evaluación de marcado láser para autopartes
Envíenos el plano de la pieza o fotos, el material y el estado de la superficie, el contenido del marcado, el área de marcado disponible y la tasa de producción objetivo. Si se requieren códigos legibles por máquina, incluya el tamaño del código, el formato de datos y cualquier requisito de lector o verificación.
Podemos usar esos datos para revisar la aplicación, determinar si se necesitan pruebas con muestras y definir la configuración de máquina estándar o personalizada adecuada.
Prepárese para una revisión técnica más rápida: