
Aplicaciones de la máquina de marcado láser · Codificación de productos en línea
Marcado láser de alambre, cable y tubería
El alambre, el cable, el tubo termorretráctil, el tubo de plástico y la tubería metálica pueden requerir identificación permanente, pero la tarea de ingeniería cambia según la formulación del material, el estado de la superficie, el diámetro, la velocidad de línea, el tamaño de la marca y cómo se presenta el producto. Por lo tanto, una revisión de viabilidad útil comienza con la pieza de trabajo real y el resultado objetivo, y luego prueba juntos la ruta láser, el control de movimiento y los criterios de aceptación.
Solicitar CotizaciónRevisar los tipos de producto
- Marcado continuo y en estación fija
- Evaluación de material y superficie
- Control de posición, velocidad y datos
- Validación de muestra a configuración
Decisión de aplicación
Comience con la pieza de trabajo, el resultado y las condiciones de la línea
No se puede seleccionar una fuente láser solo a partir de las palabras “alambre” o “tubo”. Primero defina el producto exacto, el sustrato y la superficie, qué debe marcarse, el resultado aceptable, el diámetro o la geometría, la velocidad de línea o el volumen de producción, y cómo se activará y verificará la marca.
Un resumen de proyecto útil debe ser lo suficientemente específico para decir: “Necesitamos este código en esta superficie de alambre, cable o tubo, a este tamaño y posición, a esta velocidad de producción, con estos requisitos de legibilidad y durabilidad”. Esa información puede entonces convertirse en una ruta láser de primera prueba, un plan de aceptación de muestras y una configuración final de la máquina.
Alcance del producto
¿Qué productos de alambre, cable y tubería utilizan marcado láser?
La forma del producto determina las primeras cuestiones de manipulación y movimiento. Separe el tipo de pieza de trabajo antes de evaluar la fuente láser o el método de automatización.
01 · Alambre
Marcado láser de alambre
Codificación de conductor continuo o alambre aislado para tamaño, referencia de longitud, lote, identidad del producto y trazabilidad de producción. Registre el rango de diámetro, la velocidad de línea, el intervalo de repetición y la ventana de marcado disponible.
Ver aplicación de alambre02 · Cable
Marcado de funda de cable
Marque las fundas de cable con clasificaciones, identidad de pieza, información de lote, datos secuenciales o información de marca. La formulación de la funda, el pigmento, los aditivos, el desgaste y la manipulación posterior pueden cambiar el resultado.
Ver aplicación de cubierta de cable03 · Termorretráctil
Marcado de tubo termorretráctil
Identifique los manguitos termorretráctiles antes o después de la retracción. La prueba debe considerar la composición química del manguito, el estado de retracción, la distorsión del código, el contraste y si la marca sobrevive a la instalación.
Ver aplicación de termorretráctil04 · Tubo de plástico
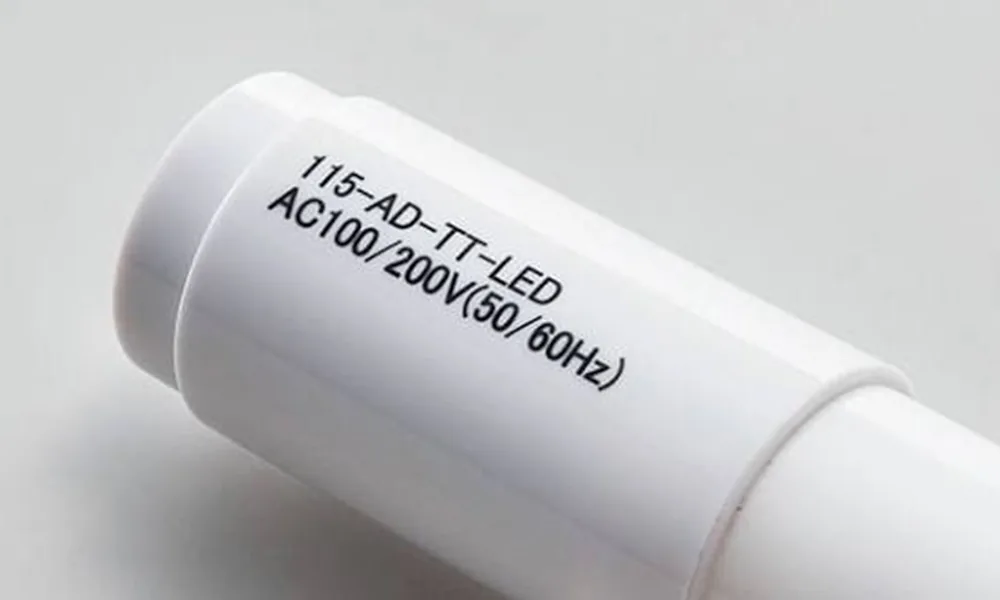
Marcado láser de tubo de plástico
Marque tubos de plástico flexibles o rígidos con información de producto, lote o posición, teniendo en cuenta la formulación del polímero, el color, la curvatura, el movimiento de la línea y cualquier humo o residuo creado por el proceso.
Ver aplicación de tubo de plástico05 · Tubería y tubo de metal
Marcado de tubería y tubo de metal
Aplique marcas longitudinales, en posición fija o circunferenciales a tubos y tuberías de metal. El acabado superficial, el recubrimiento, el diámetro, la excentricidad y si la pieza se mueve o gira determinan la dirección de manipulación.
Ver aplicación de tubería y tubos metálicos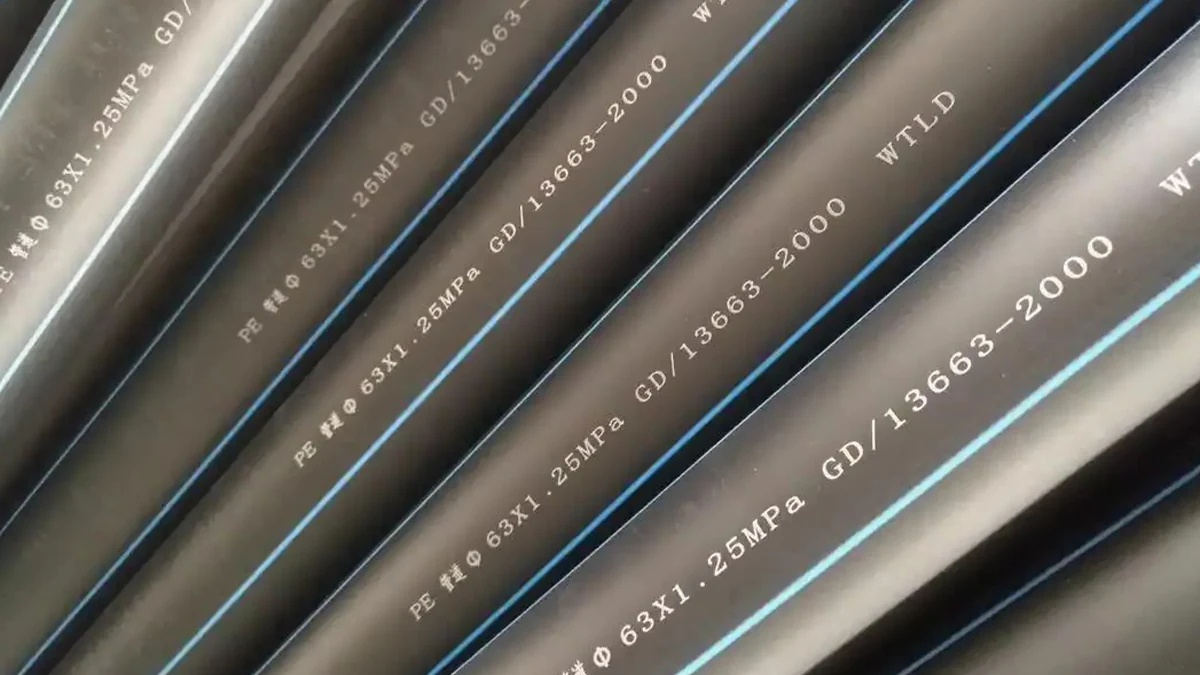
Por qué marcar
¿Por qué se marcan los productos de alambre, cable y tubería?
La razón del marcado determina qué datos deben controlarse y qué tan permanente, legible y repetible debe ser el resultado. El láser es solo un método de marcado posible; el requisito comercial y de producción es lo primero.
Identificación del producto
Identifique el calibre del alambre, el tipo de cable, la especificación del tubo, la clasificación nominal, la familia de materiales u otra información del producto que deba permanecer asociada con la pieza de trabajo.
Referencia de longitud e instalación
Use referencias de metros, pies, longitud de corte o posición donde los instaladores, operadores o procesos posteriores necesiten ubicar un punto a lo largo de un producto continuo.
Trazabilidad de lote y producción
Vincule el producto con el lote, la fecha, el turno, el carrete, la línea, el número de serie u otros datos de producción para que un artículo terminado pueda rastrearse hasta el registro de producción activo.
Información de marca y especificaciones
Aplique la identidad del fabricante, el modelo, la clasificación, el logotipo o la información especificada por el cliente donde la superficie terminada deba llevar una identificación visible.
Identificación de instalación y servicio
Mantenga disponibles las referencias de identidad, especificación o longitud del producto cuando los instaladores, técnicos o equipos de mantenimiento necesiten identificar el alambre, cable o tubo correcto después de que haya salido de la línea de producción.
Requisitos del cliente o del mercado
Algunos productos requieren contenido de identificación, colocación o durabilidad específicos para una especificación del cliente o un mercado de destino. El requisito aplicable debe definirse antes de aprobar el proceso de marcado.
Qué se marca
¿Qué información se suele marcar en alambres, cables y tuberías?
Una marca de aspecto limpio es solo uno de los requisitos. El equipo de producción debe definir qué información contiene el código, con qué frecuencia se repite, dónde se lee y qué sucede cuando la línea cambia de producto, carrete, lote o velocidad.
| Tarea de marcado | Contenido típico | Preguntas de aplicación | Validación |
|---|---|---|---|
| Identidad del producto | Número de pieza, tamaño, clasificación o especificación | Altura de carácter, contraste y distancia de repetición requeridos | Legibilidad en la superficie acabada y después de la manipulación |
| Codificación de longitud y metraje | Referencias de metro, pie, lote o longitud de corte | Fuente del codificador, precisión del intervalo y rango de velocidad de línea | Espaciado medido a velocidad mínima, nominal y máxima |
| Trazabilidad de lote y número de serie | Lote, fecha, turno, carrete o número secuencial | Fuente de datos, regla de cambio y vinculación unívoca del producto | Los datos correctos siguen la receta y el lote activos |
| Código 2D o código compacto | QR, Data Matrix o identificador codificado donde el tamaño lo permita | Tamaño de módulo, posición focal, distancia del lector y orientación | Legibilidad con escáner o visión en muestras representativas |
| Marca o identificación especificada | Logotipo, símbolo de clasificación o información obligatoria del producto | Superficie visible, objetivo de permanencia y requisito del cliente o del mercado | Criterios de durabilidad y aceptación definidos para el proyecto |
Los requisitos de identificación específicos del cliente o reglamentarios deben verificarse con el producto real, el mercado de destino y la norma aplicable. Una muestra láser puede confirmar la viabilidad del proceso, pero por sí sola no establece el cumplimiento del producto.
Variables de resultado
¿Qué determina el resultado del marcado láser?
Dos productos que se denominan “cable” o “tubo” pueden responder de manera muy diferente. El resultado depende del material y la superficie, pero también de la curvatura, la velocidad, la geometría del código y de lo que le ocurre al producto después del marcado.
| Variable | Por qué es importante | Qué registrar |
|---|---|---|
| Polímero / metal / construcción de la superficie | El sustrato, el recubrimiento, la capa impresa o el acabado determinan dónde se absorbe la energía del láser y qué cambio físico o de color es posible. | Material exacto, grado o formulación cuando se conozcan; recubrimiento o capa impresa; acabado superficial. |
| Color, pigmento y aditivos | Diferentes colorantes, cargas y aditivos pueden cambiar el contraste, la respuesta térmica y el comportamiento de marcado de lote a lote. | Color de producción real, formulación del proveedor o muestra de cada variante importante. |
| Diámetro, grosor de pared/chaqueta, curvatura y excentricidad | El grosor de la pared o la chaqueta puede cambiar cuánta modificación local de la superficie es aceptable antes de que la deformación o el daño funcional se conviertan en una preocupación, mientras que la curvatura y la excentricidad reducen el ancho útil en foco y pueden debilitar un lado de un código. | Diámetro mínimo y máximo, grosor de pared o chaqueta cuando sea relevante, redondez/excentricidad, ancho de marca y posición permitida. |
| Velocidad de línea y estabilidad del movimiento | La ventana de proceso debe seguir produciendo la marca completa mientras el producto se mueve, acelera o cambia de velocidad. | Velocidad mínima, nominal y máxima; aceleración; codificador de línea o método de referencia de velocidad. |
| Tamaño de carácter / código | El texto pequeño y los códigos 2D compactos son más sensibles al enfoque, al tamaño del punto, al error de movimiento y a la definición de bordes. | Altura de los caracteres, número de líneas, tamaño del código, tamaño del módulo y distancia de lectura requerida. |
| Intervalo de repetición y posición de la marca | La codificación por metro y las marcas repetidas dependen de la sincronización entre el avance del producto y el disparo del marcado. | Paso de repetición, tolerancia longitudinal, orientación y referencia de sensor/disparo. |
| Proceso posterior | El bobinado, la abrasión, la contracción, el doblado, la instalación, la limpieza o el calor pueden alterar la legibilidad o dañar una marca marginal. | Secuencia real de manipulación y las comprobaciones de durabilidad requeridas después del marcado. |
| Variación de producción | Los cambios en bobinas, lotes, colores, proveedores o tamaños de producto pueden llevar el proceso fuera de la ventana comprobada. | Gama de SKU, frecuencia de cambio y qué variantes deben estar representadas en las pruebas. |
Resultado objetivo
¿Qué resultado de marcado debería ser su objetivo?
“Visible” no es un estándar de aceptación completo. Defina qué significa un buen resultado antes de comparar fuentes láser o configuraciones de máquina.
Contraste legible
El texto, los símbolos o los códigos deben ser legibles en las condiciones previstas de visualización o escaneo, no solo bajo una iluminación ideal de banco.
Integridad de la superficie
El contraste requerido no debe implicar fusión, carbonización, agrietamiento, espumado excesivo, daño al recubrimiento o daño funcional inaceptables en la pieza de trabajo.
Posición y espaciado
La marca debe permanecer dentro de la ventana de posición longitudinal y circunferencial permitida, con el espaciado por repetición o por metro controlado según los requisitos del proyecto.
Datos variables correctos
La información de lote, carrete, serie, fecha, metro o receta debe corresponder al producto que realmente pasa por la estación de marcado.
Durabilidad requerida
Cuando la aplicación lo requiera, la marca debe seguir siendo aceptable después de pruebas representativas de abrasión, bobinado, calor, contracción, instalación, disolvente o manipulación.
Estabilidad de producción
El resultado debe seguir siendo aceptable a lo largo del rango de velocidad previsto y con la variación normal del producto, en lugar de demostrarse solo en una muestra estacionaria.
Geometría, Posicionamiento y Manipulación
¿Cómo afectan la forma del producto y el manejo en la línea a la configuración del marcado?
El mismo código puede requerir un posicionamiento y un control de movimiento muy diferentes en un cable continuo, un tubo flexible, un manguito cortado o una tubería metálica fija. La geometría debe definirse antes de finalizar el diseño de la máquina.
| Presentación del producto | Dirección de manipulación | Qué debe confirmarse |
|---|---|---|
| Alambre o cable continuo en una línea de extrusión o de recogida | Marcado en línea / en vuelo sincronizado con el movimiento de la línea; encoder y/o disparador de línea/producto según el método de control. | Rango de velocidad, ventana de marcado, ubicación del sensor, intervalo de repetición, vibración del producto y E/S de línea. |
| Tubo plástico flexible o cable con movimiento lateral | Guíe el producto a través de una zona de marcado repetible y controle el movimiento antes de depender de la corrección por software. | Variación de diámetro, desviación lateral, tensión, soporte, contacto admisible y tolerancia focal. |
| Tubo redondo o tubería en una estación fija | Use un dispositivo de sujeción estable; añada rotación controlada cuando se requiera cobertura circunferencial o posiciones angulares indexadas. | Diámetro, excentricidad, posición de costura/característica, repetibilidad del dispositivo de sujeción y cobertura angular requerida. |
| Cambios de altura o diámetro entre productos | Utilice la estrategia adecuada de Z/enfoque para el rango de altura real. La visión puede corregir la posición/orientación XY, pero por sí sola no compensa la variación de altura Z. | Rango de altura, margen de enfoque, frecuencia de cambio de formato, necesidad de detección de altura o de enfoque dinámico y si también se requiere visión. |
| Manguitos cortados, tubos cortos o piezas en paquete | Carga manual, posicionamiento con utillaje o posicionamiento asistido por visión, según la tolerancia y el volumen. | Orientación de la pieza, referencia del utillaje, acceso del operador, tiempo de ciclo, cambio de lote y necesidades de prevención de errores. |

Para proyectos de línea en movimiento, revise la disposición real de la línea antes de fijar la estación de marcado. Las posiciones relativas de extrusión, enfriamiento, tracción, inspección, corte, bobinado y el láser pueden afectar la estabilidad del producto y la ventana de marcado disponible. Para ejemplos de control de movimiento, consulte Al vuelo y en línea, Rotativo y Posicionamiento por visión.
Ruta láser para la primera prueba
¿Qué ruta de láser se debe probar primero?
La primera prueba debe guiarse por la superficie real y el efecto objetivo, no solo por el nombre de la industria. Las rutas de fibra, fibra MOPA, UV y CO2 pueden ser útiles en distintos casos, pero la formulación, el recubrimiento, el color y la velocidad de producción reales aún deben probarse.
| Pieza / condición de la superficie | Dirección de la primera prueba | Por qué todavía se requiere el ensayo de muestras |
|---|---|---|
| Tubería / tubo metálico desnudo o recubierto | Empiece con una ruta de fibra; evalúe la fibra MOPA cuando la flexibilidad de control de pulsos pueda ayudar con el efecto superficial requerido. | La aleación, el acabado, el recubrimiento, la reflectividad, el contraste/profundidad objetivo y el efecto térmico pueden cambiar la ventana de proceso utilizable. |
| Cubierta de cable de polímero | Evalúe la formulación real utilizando las rutas de longitud de onda técnicamente plausibles para ese polímero, pigmento y efecto objetivo, que pueden incluir UV, CO2 o una ruta de fibra de 1064 nm. | El polímero base por sí solo no predice la respuesta; los colorantes, cargas, aditivos y la velocidad de línea pueden cambiar el contraste y el daño térmico. |
| Tubo termorretráctil | Elija la primera ruta a partir de la química real del manguito y la sensibilidad al calor, y luego pruebe en el mismo estado de contracción que se utiliza en producción. | Una marca que se ve aceptable antes de la contracción puede distorsionarse, desvanecerse o dañar el manguito después de la instalación. |
| Tubos de plástico | Evalúe la combinación real de polímero/color y el efecto objetivo antes de decidirse por el procesamiento con UV, CO2 o fibra. | Los tubos flexibles y rígidos pueden diferir en formulación, espesor de pared, curvatura, acabado superficial y humos/residuos. |
| Superficie pintada, recubierta o impresa | Primero defina si el objetivo es el cambio de color, la eliminación controlada del recubrimiento o el marcado del sustrato subyacente; luego seleccione la fuente en consecuencia. | La capa activa puede responder de manera diferente al material base, y una eliminación excesiva puede exponer o dañar el sustrato. |
No apruebe una fuente basándose únicamente en una muestra estática “con el mejor aspecto”. La ruta seleccionada también debe cumplir los requisitos de tamaño de marca, velocidad de producción, estabilidad de posición y durabilidad posterior en material de producción representativo.
Modos de fallo
¿Dónde fallan los proyectos de marcado láser de alambre, cable y tubería?
Un resultado débil es más fácil de diagnosticar cuando el síntoma visible se vincula con la respuesta del material, el enfoque, el movimiento, los datos o la manipulación posterior, en lugar de tratar cada problema como un problema de potencia.
| Problema observado | Áreas probables que investigar | Cómo distinguir la causa |
|---|---|---|
| El contraste es demasiado bajo | Formulación del material, paquete de pigmentos/aditivos, ruta de longitud de onda, densidad de energía y enfoque. | Compare el mismo código en material representativo mientras cambia una variable del proceso a la vez; incluya diferentes colores/lotes de producción cuando sea relevante. |
| La superficie se funde, se carboniza o genera espuma en exceso | Respuesta térmica, energía local excesiva, baja velocidad de línea, enfoque y estrategia de pulsos. | Compare el daño superficial y la legibilidad a medida que se ajustan la entrega de energía y la velocidad dentro de una matriz de prueba controlada. |
| Los caracteres se estiran o se comprimen a medida que cambia la velocidad | Escalado del codificador, referencia de velocidad de línea, temporización del disparador y sincronización de marca móvil. | Mida la longitud de los caracteres y el espaciado de repetición a velocidad de línea mínima, nominal y máxima. |
| La distancia de repetición presenta deriva | Realimentación del codificador, deslizamiento del producto, referencia de velocidad y lógica de disparo. | Mida las posiciones repetidas de las marcas a lo largo de una longitud de producto conocida y compárelas con el movimiento de línea registrado. |
| La marca se desplaza alrededor de la circunferencia o a través de la superficie | Desplazamiento errático del producto, rotación, guiado, repetibilidad del dispositivo de fijación o ubicación del sensor. | Observe la posición del producto en el punto de marcado y separe el movimiento mecánico del error de posicionamiento del escáner. |
| Un lado de un código es débil o está fuera de foco | Curvatura, cambio de diámetro, desviación radial o variación de altura Z. | Compare el resultado a lo largo del ancho de la marca y entre los diámetros aprobados mínimo y máximo. |
| Hay códigos faltantes o duplicados después de una parada/reinicio | Estado del disparador, handshake de PLC/datos, lógica de cola, estado de receta o secuencia de reinicio. | Ejecute pruebas controladas de pausa, parada, reinicio y cambio de producto mientras registra la secuencia de códigos esperada y real. |
| La marca termorretráctil se distorsiona después de la instalación | Etapa de marcado, relación de contracción, exposición al calor y validación insuficiente posterior a la contracción. | Inspeccione el mismo diseño antes y después del proceso real de contracción y verifique la legibilidad/posición final. |
Flujo de trabajo de producción
¿Cómo encaja el marcado láser en la línea de producción?
Un sistema de producción debe controlar el producto, los datos y la decisión de aceptar, rechazar o detener. La arquitectura exacta depende de la línea, pero la secuencia operativa debe definirse antes de la puesta en marcha.
- Presente el productoGuíe, fije o transporte el alambre, el cable o el tubo a través de una zona de marcado repetible.
- Cargue y valide los datos activosAplique la receta de producto correcta, el texto fijo, el lote, el carrete, el número de serie, el metraje u otra información variable antes de que se acepte el evento de marcado.
- Lea movimiento / disparadorUtilice la velocidad de línea acordada, el codificador, el sensor o el disparador del producto para determinar cuándo y dónde comienza la marca.
- Ejecute la marcaEjecute el proceso láser probado dentro de la ventana validada de enfoque, velocidad y tamaño de marca.
- Verifique donde se requieraCompruebe el contenido legible por humanos o utilice un lector/sistema de visión cuando la verificación automática de códigos forme parte del proyecto.
- Gestione fallosDefina alarma, rechazo, parada de línea o acción del operador para disparos perdidos, códigos ilegibles o fallos de comunicación.
- Controle el reinicio y el cambio de formato.Confirme cómo se reanuda el sistema después de una pausa y cómo se autorizan los cambios de producto, lote, bobina y receta.
- Registre el resultado.Almacene los datos de producción o verificación requeridos por el proyecto sin asumir que todas las aplicaciones necesitan la misma arquitectura de trazabilidad.

Aceptación de muestras y de línea en funcionamiento
¿Cómo deben aceptarse las pruebas de muestras y de línea en funcionamiento?
Utilice dos puertas separadas. Primero, demuestre que el material real puede producir la marca requerida sin daños inaceptables; luego, demuestre que el mismo resultado sigue siendo correcto y repetible en condiciones reales de movimiento, datos y cambio de referencia. Los criterios de aceptación deben acordarse antes de liberar la configuración final.
Puerta 1 · Viabilidad de la muestra
¿Puede el material real producir una marca aceptable?
- Resultado del material: contraste o efecto superficial aceptable en material de producción representativo, incluidas las variantes importantes de color, recubrimiento o lote.
- Integridad de la superficie: sin fusión, carbonización, agrietamiento, eliminación excesiva ni daño funcional inaceptables.
- Calidad de la marca: la altura de carácter, el ancho de línea, el tamaño de código y la definición de bordes requeridos son legibles en la condición de inspección prevista.
- Durabilidad posterior: cuando se puede probar fuera de línea, la marca permanece aceptable después de un bobinado, abrasión, calor, contracción, instalación, limpieza u otra manipulación requerida representativos.
Puerta 2 · Aceptación en línea de producción
¿El resultado aprobado sobrevive a las condiciones reales de producción?
- Posición e intervalo: la posición longitudinal, la orientación y el espaciado de repetición/por metro permanecen dentro de la tolerancia del proyecto.
- Ventana de velocidad: el resultado permanece aceptable a la velocidad de producción mínima, nominal y máxima, incluidos los cambios relevantes de aceleración o del estado de la línea.
- Variable data: el lote, carrete, número de serie, fecha o valor de medidor correctos siguen la receta de producto activa y el disparador.
- Comportamiento de parada / reinicio: la pausa y el reinicio controlados no crean marcas faltantes, duplicadas o mal posicionadas.
- Aceptación del lector: los códigos legibles por máquina superan la verificación acordada de escáner o visión en la condición de lectura prevista cuando se requiere lectura automatizada.
- Cambio de formato: el resultado aprobado se puede reproducir en el rango requerido de diámetro, SKU o utillaje sin ajuste manual no controlado.
Para una revisión de viabilidad, envíe muestras representativas, información del material/superficie, diámetro o rango de tamaño del producto, arte de la marca o formato de datos, posición objetivo, rango de velocidad de línea u objetivo de tiempo de ciclo, un video/diseño breve de la línea, detalles del sensor/PLC y las verificaciones de aceptación que importan a su proceso de producción.
Configuración final de la máquina
¿Cómo determinan los resultados de las pruebas la configuración final de la máquina?
La máquina final debe ser una respuesta a la ventana de proceso y el comportamiento de línea comprobados. El resultado de la prueba determina más que la potencia del láser: puede cambiar la fuente, la óptica, el control de movimiento, la estrategia de enfoque, los accesorios de sujeción, las interfaces de datos, la verificación y los requisitos de seguridad/extracción.
| Resultado de la prueba / observación | Decisión de configuración afectada | Qué se debe confirmar antes de la liberación |
|---|---|---|
| Solo una ruta de láser produce el efecto superficial requerido sin daño inaceptable | Fuente láser / ruta de longitud de onda y ventana de proceso | Resultado en todos los materiales, colores y recubrimientos representativos, y en las velocidades de producción requeridas. |
| Las muestras estáticas pasan, pero la marca se degrada a la velocidad de línea requerida | Ventana de proceso, potencia de fuente utilizable, estrategia de escaneo, tamaño de marca o requisito de línea | Prueba de velocidad mínima/nominal/máxima con el contenido de código final y la configuración óptica. |
| La posición de la marca o el intervalo de repetición deriva con la velocidad | Codificador, disparador, sincronización de línea y lógica de control | Posición/espaciado medidos en la envolvente real de velocidad y durante los cambios de velocidad. |
| La variación de diámetro o Z mueve la superficie fuera del rango de enfoque utilizable | Ajuste de Z, detección de altura, estrategia de enfoque dinámico/3D o presentación controlada del producto | Rango completo de altura/diámetro y método de cambio; visión solo donde también se requiere corrección de XY/orientación. |
| El producto gira, se desplaza erráticamente o no puede mantener una posición de marcado estable | Guías, dispositivos de sujeción, soporte, control de tensión o rotación controlada | Repetibilidad mecánica en la estación de marcado real antes de confiar en la compensación por software. |
| Se requiere marcado de circunferencia o angular indexado | Eje giratorio u otra arquitectura de rotación controlada | Rango de diámetro, excentricidad, precisión de rotación, referencia de costura/característica e impacto en el tiempo de ciclo. |
| El texto pequeño o el código 2D no se pueden resolver de forma fiable | Selección de lente/campo, estrategia de punto/enfoque, tamaño del código y posiblemente la ruta de marcado | Tamaño final del campo, distancia de trabajo, tamaño de módulo y aceptación del lector en la geometría de producción. |
| Cambios de datos por carrete, lote, número de serie o sistema de nivel superior | PLC, MES/base de datos, receta e interfaz de comunicación | Fuente de datos, handshake, estado de error, permisos, lógica de reinicio y cambio de formato. |
| Se necesita verificación automática para detectar códigos ilegibles o incorrectos | Hardware de lector/visión más lógica de rechazo, alarma o parada de línea | Regla de aceptación, posición de cámara/lector, tiempo de ciclo y respuesta ante una lectura fallida. |
| El proceso genera humo, vapores o residuos que deben controlarse | Extracción o ventilación adecuadas al material y al proceso reales | Material de producción representativo, cerramiento/distribución, acceso para mantenimiento y requisitos de seguridad del sitio. |
| Muchos diámetros o SKUs deben cambiarse con frecuencia | Control de recetas, ajuste de Z/dispositivo de fijación, hardware de cambio rápido y flujo de trabajo del operador | Tiempo de cambio, necesidades de prevención de errores y si los ajustes pueden reproducirse sin ajuste por prueba y error. |
La máquina está lista para especificarse solo después de que el resultado de la muestra y las condiciones de producción coincidan. Una configuración que produce una buena muestra estacionaria aún no es una solución de producción si la velocidad de línea, el posicionamiento, la transferencia de datos, el comportamiento de reinicio o la durabilidad posterior siguen sin estar probados.
Una vez definida la ventana de prueba, compare la fuente requerida, el campo de marcado, el método de Z/enfoque, la sincronización en línea, las necesidades de rotación/sujeción y las opciones de integración con las disponibles máquina de marcado láser configuraciones.
Preguntas frecuentes
Preguntas sobre marcado láser de alambre, cable y tubería
¿Se puede marcar el alambre mientras se mueve?
Sí, cuando el proceso de marcado está sincronizado con la línea de producción y el código requerido se puede completar dentro de la ventana disponible de velocidad y marcado. Se deben probar las velocidades mínima, nominal y máxima en lugar de asumir que un resultado estacionario se transferirá directamente a producción.
¿Los tubos termorretráctiles necesitan una prueba por separado?
Por lo general. Pruebe la formulación real del manguito y el estado de contracción de producción, ya que el contraste, la geometría y la legibilidad pueden cambiar después de la contracción y la instalación.
¿Necesito un eje rotativo para tubería?
Solo cuando la tarea requiere rotación controlada, cobertura de circunferencia o posiciones angulares indexadas. El marcado longitudinal recto sobre un tubo fijo o en movimiento puede usar un enfoque de manipulación diferente.
¿Por qué el mismo material de cable puede marcarse de forma diferente?
El nombre del polímero base es solo una parte del proceso. Los pigmentos, rellenos, aditivos, recubrimientos, la formulación del proveedor, el estado de la superficie y la velocidad de producción pueden llevar el resultado a una ventana de proceso diferente, por lo que las muestras representativas son importantes.
¿Puede una cámara de visión compensar la variación de altura del tubo?
La visión se usa principalmente para localizar características y corregir la posición u orientación XY. Si la superficie del tubo se desplaza significativamente en Z, el sistema también necesita una estrategia de enfoque o control de altura adecuada para ese rango.
¿Qué debo enviar para una cotización o una prueba de viabilidad?
Envíe muestras representativas, detalles del material/superficie, rango de diámetro o tamaño, contenido y dimensiones de la marca, posición objetivo, velocidad de producción o tiempo de ciclo, video/diseño de la línea, requisitos de datos/PLC y las pruebas de aceptación que debe superar la marca terminada.
Siguiente paso
Convierta el requisito de marcado en una especificación de línea comprobable
Proporcione la pieza de trabajo, el material/superficie, la marca objetivo, la geometría, la velocidad de producción y los criterios de aceptación. Zhuorui puede usar esos datos para definir una prueba de muestra, verificar la ventana de producción y luego determinar la configuración de láser, óptica, posicionamiento, control de movimiento e integración requerida para el proyecto.