
Aplicaciones de la máquina de marcado láser – Tubo de plástico
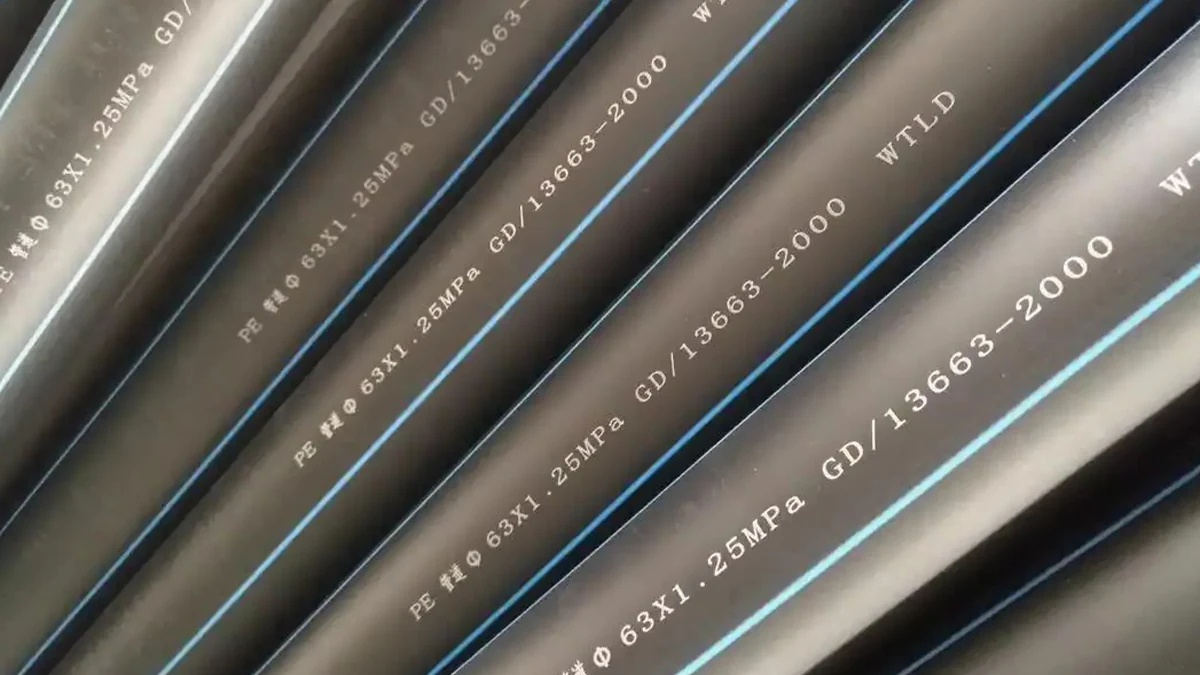
Marcado láser de tubo de plástico
El marcado láser de tubos de plástico depende de la formulación real del polímero, el espesor de pared, el diámetro, el estado de la superficie, el contenido de la marca y el movimiento de producción. Una configuración útil debe producir el contraste y la calidad de código requeridos a la velocidad de producción real sin fusión, carbonización, perforación por quemadura, distorsión ni desviación de posición inaceptables.
- Material, color, espesor de pared y estado de la superficie del tubo
- Contenido de la marca, tamaño, legibilidad y objetivo de durabilidad
- Velocidad de línea, posición de la marca e intervalo de repetición tratados como entradas separadas
- Pruebas de muestra y de línea asignadas a la configuración final de la máquina
Alcance de tubo de plástico / pieza de trabajo
¿Qué tubos de plástico utilizan el marcado láser?
Defina dos dimensiones por separado antes de elegir la configuración de marcado: la forma física del tubo y el estado de producción o manipulación. Un tubo puede ser flexible y alimentado desde bobina al mismo tiempo, o rígido y suministrado en tramos cortados, por lo que no son cuatro categorías de producto mutuamente excluyentes.
Forma del tubo
Tubos de plástico flexible
El tubo blando puede desviarse, combarse o girar mientras se mueve. La guía, el soporte y la tensión pueden importar tanto como la fuente láser cuando la posición de la marca debe mantenerse estable.
Tubos rígidos o semirrígidos
Los tubos rígidos de diámetro pequeño son más fáciles de soportar, pero la curvatura, el rango de diámetros y el ancho de marcado enfocado utilizable aún determinan el tamaño y la ubicación del código.
Estado de producción / manipulación
Tubos continuos o alimentados desde carrete
La extrusión y la producción de carrete a carrete añaden a la tarea de marcado la velocidad de línea, el deslizamiento del producto, la aceleración, el comportamiento de paradas y arranques, y el control del espaciado repetido.
Tubos cortados a medida
Las secciones de tubo individuales desplazan el problema hacia el dato de referencia del utillaje, la orientación, el ciclo de carga, el cambio de formato y el rendimiento de piezas por minuto, en lugar de la sincronización de línea continua.
Si la pieza de trabajo es una cubierta de cable o un manguito termorretráctil, utilice las páginas de aplicaciones relacionadas al final de esta guía. Esta página se centra en el propio tubo de plástico.
Por qué marcar y qué marcar
¿Por qué se marcan los tubos de plástico?
El requisito de marcado debe definirse antes de seleccionar el láser. El motivo del marcado determina el contenido, el tamaño, la durabilidad, la tolerancia de posición y el método de verificación requeridos.
Identificación del producto
Los números de pieza, los códigos de modelo, el tamaño, la especificación o la información de marca ayudan a distinguir un tubo de otro durante el montaje, el almacenamiento, la instalación o el servicio.
Trazabilidad de lotes y producción
Los datos de lote, fecha, turno, carrete, número de serie o receta pueden conectar el tubo terminado con el registro de producción requerido por el fabricante o el cliente.
Referencia de longitud y posición
Las marcas de metros o pies, las referencias de corte y los identificadores repetidos pueden respaldar la medición, el corte, la instalación y el control de procesos en tubos continuos.
Requisitos del cliente o del proyecto
La redacción especificada, los símbolos, los formatos de código, la colocación y las condiciones de durabilidad deben tratarse como entradas del proyecto y confirmarse durante la aceptación de la muestra.
Contenido de marcado
¿Qué se suele marcar en los tubos de plástico?
Un identificador corto en una ubicación fija es una tarea de producción diferente de los datos variables densos, las marcas de metros o los códigos 2D compactos. La carga de contenido afecta directamente el tiempo de marcado, el tamaño de la característica y la ventana de proceso disponible.
| Tarea de marcado | Contenido típico | Qué cambia el proceso | Enfoque de validación |
|---|---|---|---|
| Identificación del producto | Modelo, número de pieza, tamaño, referencia de grado, clasificación o marca. | Altura de caracteres, diámetro del tubo, color de la superficie, orientación de la marca y ancho de marcado disponible. | Legibilidad y colocación estable después de la manipulación normal. |
| Marcas de longitud o de repetición | Recuento de metros, recuento de pies, referencia de corte o identificador repetido. | Referencia de velocidad de línea, paso de repetición, deslizamiento del producto, aceleración y comportamiento de parada y arranque. | Exactitud del intervalo medido en todo el rango de velocidad previsto. |
| Datos de lote o de serie | Lote, fecha, turno, bobina, número de serie o receta de producción. | Fuente de datos, cambio de mensaje, lógica de disparo, comportamiento de reinicio y vinculación producto-datos. | Datos correctos al inicio, parada, pausa, reinicio y cambio de lote. |
| Códigos compactos legibles por máquina | Código de barras, QR o Data Matrix donde el diámetro del tubo y el área de marcado lo permitan. | Tamaño del módulo, zona de silencio, curvatura, rango de enfoque, contraste y ángulo del lector. | Verificación del lector bajo la iluminación, la distancia y la orientación reales utilizadas en producción. |
| Marcado especificado por el cliente | Redacción, símbolo, espaciado, trazabilidad o patrón de ubicación requeridos. | Especificación del proyecto, tolerancia de posición de la marca, requisito de durabilidad y método de aprobación. | Aprobación documentada de la muestra conforme al requisito definido por el cliente. |
Variables de resultado
¿Qué determina el resultado del marcado láser de tubos de plástico?
El nombre del material por sí solo no es suficiente. Una ventana de proceso viable se crea mediante la interacción entre la formulación, la construcción de la pared, el estado de la superficie, la geometría, el contenido de la marca y el movimiento de producción.
Formulación del polímero
La familia de resina, el grado, el pigmento, la carga y los aditivos sensibles al láser pueden cambiar la absorción, la respuesta de color y el comportamiento térmico. Dos tubos vendidos bajo el mismo nombre genérico de polímero pueden marcarse de forma diferente.
Espesor de pared y construcción
Las paredes delgadas reducen el margen para el calentamiento local excesivo. Las construcciones multicapa, recubiertas o impresas también cambian la capa con la que el láser interactúa primero.
Color y condición de la superficie
El color, el brillo, la textura, la contaminación, los agentes de liberación, el aceite o una capa superficial pueden cambiar el contraste y la consistencia entre lotes o proveedores.
Diámetro y curvatura
Los diámetros más pequeños aumentan la curvatura a lo largo de la marca. Un código que se extiende demasiado alrededor del tubo puede salir fuera de la región de mejor enfoque o volverse difícil de inspeccionar.
Tamaño de la marca y densidad del contenido
Los caracteres pequeños, los códigos densos, las múltiples líneas de texto y los mensajes largos requieren más resolución utilizable y más tiempo de marcado que un identificador corto.
Movimiento y variación de la producción
La velocidad de la línea, el desplazamiento del tubo, la rotación, la aceleración, el deslizamiento, los cambios de SKU y la variación de proveedor o de color pueden convertir una buena muestra de banco en un proceso de producción inestable.
Resultado objetivo
¿Qué resultado debería fijar como objetivo?
Defina el resultado aceptable antes de comparar fuentes o niveles de potencia. El objetivo debe describir tanto la calidad de la marca como lo que el tubo aún debe soportar después del marcado.
- Contraste legible: el texto o el código es legible bajo la condición visual o de escáner real utilizada por el cliente.
- Integridad de la superficie: sin fusión, carbonización, quemado pasante, deformación, residuo rugoso ni exposición de capa inaceptables.
- Calidad de las características: los bordes de los caracteres, las características más pequeñas y los módulos de código permanecen distinguibles en el tamaño requerido.
- Repetibilidad de posición: la marca permanece dentro de la tolerancia de ubicación longitudinal y circunferencial requerida.
- Precisión de espaciado repetido: las marcas repetidas o las referencias de longitud permanecen dentro de la tolerancia de intervalo requerida.
- Durabilidad: la legibilidad y el estado de la superficie permanecen aceptables después de las pruebas de doblado, frotamiento, limpieza, calor o instalación que realmente se apliquen al proyecto.
Geometría, posicionamiento y manejo de tubos
¿Cómo afectan la geometría y el manejo del tubo a la configuración?
Un tubo no es una placa plana. El diámetro, la curvatura, la flexibilidad y el movimiento determinan cuánta superficie permanece dentro del rango de enfoque utilizable y con qué repetibilidad se puede presentar el área objetivo al láser.
| Condición del tubo | Riesgo típico | Qué evaluar |
|---|---|---|
| Diámetro pequeño / curvatura pronunciada | Parte de una marca ancha se aleja del mejor plano de enfoque o se vuelve difícil de escanear visualmente. | Diámetro exterior del tubo, ancho de marca utilizable, altura de carácter, campo óptico, tolerancia de enfoque y ángulo del lector. |
| Tubo flexible en movimiento | La desviación lateral, la comba o la torsión desplazan la ubicación y el enfoque de la marca. | Guías, soporte, tensión, estabilidad de la zona de marcado y si la orientación de la superficie está controlada. |
| Extrusión continua o alimentación por carrete | El movimiento, el deslizamiento y los cambios de velocidad afectan la sincronización de la marca y el espaciado de repetición. | Rango de velocidad de línea, referencia del codificador, ubicación del disparo, deslizamiento del producto, aceleración y comportamiento de arranque y parada. |
| Tubo cortado a longitud | La carga manual o automática cambia la referencia y la orientación de una pieza a otra. | Referencia del dispositivo de fijación, elemento de orientación, método de carga, tiempo de ciclo y cambio entre diámetros. |
| Posición circunferencial especificada | La marca gira alejándose de la posición de visualización o montaje requerida. | Control de orientación, referencia mecánica y si realmente se requiere rotación indexada. |
Entradas de movimiento
Mantenga separadas la velocidad de línea, la posición de marca y el intervalo de repetición
Estos tres valores responden a diferentes preguntas de ingeniería. Combinarlos en un solo valor vago de línea en movimiento hace imposible diagnosticar si el problema es el tiempo de marcado disponible, la precisión de colocación o la precisión del espaciado de repetición.
| Entrada | Cómo registrarlo | Qué controla | Fallo típico si es inestable |
|---|---|---|---|
| Velocidad de línea | Velocidad de producción mínima, nominal y máxima con una unidad indicada, como m/min; incluya el comportamiento de aceleración y de arranque y parada. | Tiempo de marcado disponible y si el contenido requerido cabe dentro de la ventana de marcado en movimiento. | Caracteres débiles o incompletos, ventana de contenido acortada o resultado inestable durante cambios de velocidad. |
| Posición de la marca | Distancia desde un punto de referencia definido del producto o de la máquina, además de la orientación alrededor del tubo cuando sea relevante. | Dónde aparece el código en cada tubo o segmento de repetición. | El código se desplaza longitudinalmente o gira alejándose de la ubicación requerida. |
| Intervalo de repetición / paso | Espaciado requerido en mm, m u otra unidad especificada, con la tolerancia permitida. | Distancia entre identificadores repetidos, marcas de longitud o referencias de corte. | El espaciado acumula error debido a problemas de deslizamiento, escalado, disparo o referencia de movimiento. |
| Ventana de marcado disponible | Longitud utilizable en el tubo en movimiento y si el contenido es longitudinal, transversal o sensible a la orientación. | Longitud máxima del contenido, número de líneas y densidad de código que se pueden completar en el tiempo disponible. | El mensaje ya no encaja aunque la velocidad de línea en sí no ha cambiado. |
Cribado de fuentes láser
¿Qué ruta láser debería probarse primero?
Parta de la formulación real del tubo y del resultado objetivo, luego compare un pequeño número de rutas de fuentes creíbles. No elija un láser basándose únicamente en el color o la potencia del tubo, y no trate un sistema volante como una cuarta longitud de onda láser.
| Ruta inicial | Cuándo puede cribarse | Qué debe establecer la prueba |
|---|---|---|
| UV | Formulaciones poliméricas seleccionadas en las que las características finas o una marca afectada térmicamente más pequeña son importantes. | Contraste, característica legible más pequeña, daño superficial, tolerancia de enfoque y la tasa alcanzable en el tubo real. |
| CO2 | Polímeros o capas superficiales seleccionados que responden eficazmente a la salida de CO2 disponible y pueden aceptar la interacción superficial resultante. | Contraste, fusión o carbonización, residuo, demanda de extracción de humos, calidad de caracteres y velocidad de marcado. |
| Fibra de 1064 nm / Fibra MOPA | Formulaciones seleccionadas diseñadas o encontradas mediante pruebas para responder a la longitud de onda de la fibra. MOPA es una ruta de láser de fibra con flexibilidad adicional de control de pulsos, no una familia de materiales aparte. | Respuesta de color, efecto térmico, repetibilidad, sensibilidad a la ventana de pulsos y si el contenido requerido se puede completar a la velocidad objetivo. |
Importante: un sistema de marcado en vuelo o en línea es una arquitectura de movimiento e integración, no una fuente láser. Primero establezca qué fuente puede hacer una marca aceptable; luego verifique si esa fuente puede mantener el resultado bajo el movimiento de producción requerido.
Diagnóstico de fallos
¿Qué suele fallar y qué debería comprobar primero?
Una marca fallida es más útil cuando el síntoma apunta a la siguiente prueba. Separe los problemas de respuesta del material de los problemas de enfoque, movimiento, posicionamiento y control de datos antes de cambiar la potencia o reemplazar el equipo.
| Fallo observado | Variables probables que se deben separar | Siguiente comprobación |
|---|---|---|
| El contraste es demasiado bajo | Formulación, respuesta de pigmentos/aditivos, ruta de longitud de onda, enfoque y energía entregada. | Compare muestras controladas de fuente/parámetros del mismo lote de tubos antes de cambiar el hardware de producción. |
| Fusión, carbonización o quemado pasante | Espesor de pared, energía local, enfoque, velocidad de escaneo, estrategia de pulso y acumulación de calor. | Inspeccione la sección transversal marcada o el estado de la superficie y reduzca la severidad del proceso preservando la legibilidad. |
| Residuos o humos excesivos | Formulación del material, capa superficial, severidad del proceso y condición de extracción. | Separe el requisito de calidad de la marca del requisito de extracción; verifique ambos en la ventana de proceso prevista. |
| Un lado de la marca es débil o está borroso | Curvatura del tubo, descentramiento, rango de enfoque, soporte del tubo y ancho de la marca. | Reduzca la extensión de la marca o estabilice el tubo y compare el enfoque en toda el área marcada. |
| Los caracteres se estiran, se comprimen o quedan incompletos a velocidad | Medición de la velocidad de línea, compensación de marca en movimiento, ventana de marcado disponible y longitud del mensaje. | Registre la velocidad de línea real y compare la calidad de la marca en condiciones mínimas, nominales y máximas. |
| El espaciado de repetición se desplaza | Escalado del codificador, deslizamiento del producto, temporización del disparo y referencia de movimiento. | Mida el paso de repetición durante una ejecución lo suficientemente larga para separar el desplazamiento constante del error acumulativo. |
| La posición de la marca fluctúa | Guía del tubo, movimiento lateral, rotación, ubicación del disparo y definición de la referencia. | Mida primero la trayectoria física del tubo; no trate un problema de presentación mecánica como un problema de potencia del láser. |
| Los datos faltan, están duplicados o son incorrectos después del reinicio | Secuencia de disparo, cola de datos, estado del PLC/controlador, receta y lógica de reinicio. | Pruebe el inicio, la parada, la pausa, el reinicio y el cambio de lote como eventos de producción separados. |
Flujo de trabajo de producción
¿Cómo se integra el marcado láser de tubos de plástico en la producción?
La preparación para la producción significa más que hacer una buena muestra. El tubo debe presentarse de manera consistente, se deben cargar los datos correctos, el movimiento debe referenciarse correctamente, la marca debe verificarse y los eventos anómalos deben tener una respuesta definida.
- 1. Presente y guíe el tubo: estabilice la zona de marcado, el diámetro, la orientación y la condición de enfoque.
- 2. Cargue la receta y los datos correctos: vincule el SKU previsto, el mensaje y la fuente de datos variables al producto que se va a marcar.
- 3. Referencie el movimiento: Utilice el disparador, encoder o señal de estación requeridos cuando el tubo esté en movimiento.
- 4. Marque dentro de la ventana disponible: complete el mensaje sin exceder el límite real de velocidad de línea o de tiempo de ciclo.
- 5. Verifique el resultado: compruebe el contenido, la legibilidad, la posición de la marca y el espaciado de repetición a la frecuencia definida.
- 6. Gestione los fallos: defina la alarma, el rechazo, la parada o la respuesta del operador cuando la marca o los datos no sean aceptables.
- 7. Pruebe el reinicio y el cambio de formato: verificar las condiciones de pausa/reinicio, cambio de bobina, cambio de lote y cambio de diámetro/SKU.
- 8. Registre lo que importa: conservar los datos de producción o de calidad requeridos por el proyecto en lugar de depender de una sola muestra de configuración correcta.

Modo de producción
Las configuraciones estáticas, de línea en movimiento y sobre la marcha resuelven problemas diferentes
| Modo de producción | Entrada principal | Qué suele decidir la arquitectura |
|---|---|---|
| Estación fuera de línea / de corte a longitud | Piezas por minuto, método de carga, referencia del utillaje y tiempo de cambio. | Diseño del utillaje, carga manual o automática, tiempo de ciclo, tamaño del campo y flujo de trabajo del operador. |
| Tubo en movimiento continuo | Velocidad de línea mínima, nominal y máxima; ventana de marcado; intervalo de repetición; estabilidad del tubo. | Capacidad de marcado en movimiento, referencia de codificador/disparador, posición de la guía y si el contenido requerido cabe a velocidad máxima. |
| De carrete a carrete | Velocidad de alimentación, tensión, comportamiento de desenrollado/rebobinado, deslizamiento y cambio de carrete. | Referencia de movimiento, control de tensión, estrategia de guiado, comportamiento de parada/reinicio y verificación del espaciado repetido. |
| Línea de producción integrada | Señales de línea, fuente de datos, requisito de verificación, comportamiento de alarma/rechazo y espacio de instalación disponible. | Controlador, comunicación PLC/MES, ubicación de sensores, lector/visión, extracción e integración del gabinete. |
Para producción en movimiento, revise la Solución de marcado láser en vuelo y en línea después de que se hayan establecido la fuente láser y el objetivo de aceptación.
Aceptación de muestra y de línea en funcionamiento
¿Cómo debe validarse el marcado láser de tubos de plástico?
Use dos puertas. Primero, demuestre que el tubo real puede producir la marca requerida sin daños inaceptables. Luego, demuestre que el mismo resultado se mantiene estable bajo las condiciones reales de movimiento, datos y rendimiento de producción.
Puerta 1 – Viabilidad de muestras
Probar la formulación real del tubo, el color, el espesor de pared, el diámetro y la marca requerida. Comparar rutas láser creíbles y confirmar el contraste, la característica más pequeña, la integridad superficial y cualquier requisito específico del proyecto de flexión, roce, limpieza, calor o instalación.
Aprobar solo cuando: el resultado aceptado pueda reproducirse en muestras de tubo representativas dentro de una ventana de proceso documentada.
Puerta 2 – Aceptación en línea de producción
Probar la velocidad mínima, nominal y máxima de la línea; la posición de la marca; el intervalo de repetición; parada/reinicio; cambio de datos; desviación del tubo; cambio de lote o carrete; y el método de verificación real.
Aprobar solo cuando: la calidad de la marca, la exactitud de los datos, la ubicación y la repetibilidad se mantienen aceptables en las condiciones de producción previstas.
Resumen de la prueba
Qué proporcionar antes de las pruebas
| Entrada | Qué proporcionar | Por qué es importante |
|---|---|---|
| Muestra de tubo | Tubo real, información de polímero/grado cuando esté disponible, proveedor, color, espesor de pared, condición de capa o recubrimiento y rango de diámetro. | Define el material y la geometría que deben probarse en lugar de asumirse. |
| Contenido de la marca | Texto, logotipo, tipo de código, altura de carácter, tamaño de código, intervalo de repetición y formato de datos variables. | Controla la demanda de resolución, el tiempo de marcado disponible y el método de verificación. |
| Velocidad de línea | Velocidad mínima, nominal y máxima con unidades, además del comportamiento de aceleración y de arranque/parada. | Define la ventana de marca móvil disponible y la condición de producción más difícil. |
| Posición de la marca | Posición requerida desde un dato de referencia definido y cualquier tolerancia de orientación circunferencial. | Define el requisito de guiado, activación, fijación o control de orientación. |
| Intervalo de repetición | Paso requerido o separación entre marcas de metro con tolerancia. | Define cómo debe referenciarse y verificarse el espaciado de repetición. |
| Criterios de aceptación | Método de contraste/legibilidad, requisito del lector de códigos, cambio de superficie permitido, pruebas de durabilidad y cualquier restricción de humos/extracción. | Evita que una muestra visualmente atractiva se confunda con un resultado aprobado para producción. |
| Volumen de producción | Salida de línea o piezas por minuto, tamaño de lote, patrón de turnos, horas de funcionamiento y ciclo de trabajo esperado. | Separa una prueba breve de muestra de las exigencias térmicas, de manipulación, automatización y servicio de la producción real. |
| Contexto de integración | Estación estática, línea en movimiento, carrete a carrete, encoder/disparador disponible, requisito de PLC/MES o lector, espacio de instalación, voltaje y condición de extracción. | Determina la arquitectura mecánica, de control y de soporte en torno al proceso láser validado. |
Del resultado de prueba a la configuración de la máquina
¿Cómo determinan los resultados de las pruebas la configuración final de la máquina?
La configuración final debe ser una respuesta a los resultados de prueba observados y a las restricciones de producción, no una conjetura de vataje. Cada condición fallida o limitante debe señalar la característica de fuente, óptica, enfoque, mecánica, referencia de movimiento, control, verificación o extracción que realmente la aborde.
| Observación de prueba o requisito de producción | Qué cambia en la configuración final |
|---|---|
| Solo una ruta de fuente produce el contraste y la condición de superficie requeridos. | Seleccione esa familia de fuentes láser validada y mantenga su ventana de proceso probada como base para la configuración de producción. |
| Los caracteres pequeños o los códigos compactos pierden definición. | Revise el tamaño del campo, la elección de la lente, la condición de enfoque, las dimensiones del código y si el tamaño de la característica requerido es realista en la curvatura del tubo. |
| La variación de diámetro o altura desplaza la superficie fuera del rango de enfoque aceptable. | Agregue el ajuste de Z requerido, el método de control de altura u otra estrategia de enfoque validada en lugar de suponer que una configuración fija cubre todos los diámetros. |
| El tubo se desvía, se retuerce o se comba a través de la zona de marcado. | Agregue o rediseñe guías, soportes, control de tensión o elementos de orientación antes de aumentar la potencia del láser. |
| La posición de marcado cambia con el movimiento de la línea. | Revise la ubicación del disparador, la referencia de movimiento, el uso del codificador y el método de sincronización. |
| El intervalo de repetición acumula error. | Revise la escala del codificador, el deslizamiento del producto, la referencia de medición y el método utilizado para verificar el paso durante una corrida de producción. |
| El proceso es aceptable cuando está estático, pero no a la velocidad de la línea de producción. | Revise la capacidad de la fuente, la óptica, la carga del mensaje, la estrategia de marcado en movimiento y la arquitectura al vuelo necesaria para completar la marca dentro de la ventana disponible. |
| Los datos variables provienen de PLC, MES u otro sistema de producción. | Especifique la comunicación del controlador, el intercambio de datos, la gestión de recetas y el comportamiento de reinicio como parte del paquete de la máquina. |
| Se requiere verificación automática de códigos o gestión de fallos. | Agregue el lector o método de visión adecuado, además de la lógica de alarma, rechazo o parada; defina qué constituye una lectura fallida o un código incorrecto. |
| El proceso validado genera una cantidad significativa de residuos o carga de humos. | Dimensione la extracción, el cerramiento y el acceso de mantenimiento para el proceso validado, en lugar de tratar la ventilación como una consideración de último momento. |
| Se requiere alta producción, turnos largos o cambios frecuentes de SKU. | Use el volumen de producción, el tiempo de ciclo, el ciclo de trabajo y la frecuencia de cambio para definir el nivel de automatización, el margen de refrigeración/servicio, el cambio de utillaje o guía y el flujo de trabajo del operador. |
Registro de decisión recomendado: Conserve la muestra aceptada, la configuración de prueba, la identificación del tubo, el rango de velocidad de línea, la posición de la marca, el intervalo de repetición, el resultado de verificación y las decisiones de configuración que se derivaron de la prueba. Eso hace que los cambios posteriores de proveedor, color, diámetro o SKU sean más fáciles de revalidar.
Envíe las muestras reales de tubo, el archivo de marcado, los datos de producción y los criterios de aceptación a Contáctenos. Utilice Solicitar Cotización para la revisión de equipos estándar y Consulta de OEM y personalización cuando el proyecto requiera integración en línea, intercambio de datos/PLC, guiado personalizado, verificación automática u otra ingeniería no estándar.
Siguiente paso
Comience con el tubo real, la marca requerida y la condición de producción
Una revisión útil comienza con la formulación y la pared del tubo, el resultado que necesita, cómo se posiciona la pieza de trabajo y la velocidad a la que debe funcionar la producción. A partir de ahí, las pruebas con muestras pueden seleccionar la ruta del láser y la validación en línea puede definir la configuración final de óptica, movimiento, control, verificación y extracción.
Prepárese para una revisión más rápida: muestras reales de tubo; información del polímero/grado cuando esté disponible; espesor de pared; rango de diámetro; color o recubrimiento; contenido y tamaño de la marca; velocidad de línea o tiempo de ciclo; posición de la marca; intervalo de repetición; volumen de producción; patrón de turnos y ciclo de trabajo; disponibilidad de codificador/disparador; contraste y legibilidad objetivo; cambio de superficie permitido; pruebas de durabilidad; restricciones de extracción; señales de integración; voltaje y destino.