
Области применения лазерного маркиратора – пластиковая трубка
Лазерная маркировка пластиковых трубок
Лазерная маркировка пластиковых трубок зависит от фактической рецептуры полимера, толщины стенки, диаметра, состояния поверхности, содержимого маркировки и движения в производственном процессе. Работоспособная настройка должна обеспечивать требуемый контраст и качество кода при реальной скорости производства без недопустимого плавления, обугливания, прожигания насквозь, деформации или смещения положения.
- Материал трубки, цвет, толщина стенки и состояние поверхности
- Содержимое маркировки, размер, читаемость и целевая стойкость
- Скорость линии, положение маркировки и интервал повторения рассматриваются как отдельные входные параметры
- Испытания на образцах и на линии, привязанные к окончательной конфигурации машины
Область применения: пластиковые трубки / заготовки
Для каких пластиковых трубок применяется лазерная маркировка?
Перед выбором конфигурации маркировки отдельно определите два параметра: физическую форму трубки и состояние при производстве или обращении. Трубка может быть гибкой и одновременно подаваться с катушки или быть жёсткой и поставляться в виде нарезанных отрезков, поэтому это не четыре взаимоисключающие категории продукции.
Форма трубки
Гибкие пластиковые трубки
Мягкая трубка может смещаться, провисать или вращаться при перемещении. Направление, поддержка и натяжение могут иметь не меньшее значение, чем лазерный источник, когда положение маркировки должно оставаться стабильным.
Жёсткие или полужёсткие трубки
Жёсткие трубки малого диаметра легче поддерживать, но кривизна, диапазон диаметров и полезная ширина сфокусированной маркировки по-прежнему определяют размер и размещение кода.
Состояние производства / обработки
Непрерывная трубка или трубка, подаваемая с катушки
Экструзия и производство по схеме «катушка-катушка» добавляют к задаче маркировки скорость линии, проскальзывание изделия, ускорение, поведение при остановках и запусках и контроль повторяющегося шага.
Трубки, нарезанные по длине
Отдельные отрезки трубки смещают задачу в сторону базовой точки приспособления, ориентации, цикла загрузки, переналадки и производительности в штуках в минуту, а не синхронизации непрерывной линии.
Если заготовкой является оболочка кабеля или термоусадочный рукав, используйте соответствующие страницы приложений в конце этого руководства. Эта страница посвящена самой пластиковой трубке.
Зачем маркировать и что маркировать
Почему пластиковые трубки маркируются?
Требования к маркировке должны быть определены до выбора лазера. Причина маркировки определяет требуемое содержание, размер, долговечность, допуск на положение и метод проверки.
Идентификация продукта
Номера деталей, коды моделей, размер, спецификация или информация о бренде помогают отличать одну трубку от другой при сборке, хранении, монтаже или обслуживании.
Прослеживаемость партий и производства
Данные о партии, дате, смене, катушке, серийном номере или рецепте могут связать готовую трубку с производственной записью, требуемой производителем или заказчиком.
Ориентир по длине и положению
Отметки в метрах или футах, метки для резки и повторяющиеся идентификаторы могут обеспечивать измерение, резку, монтаж и управление процессом на непрерывной трубке.
Требования заказчика или проекта
Заданные формулировки, символы, форматы кодов, размещение и условия стойкости следует рассматривать как входные данные проекта и подтверждать при приёмке образцов.
Содержимое маркировки
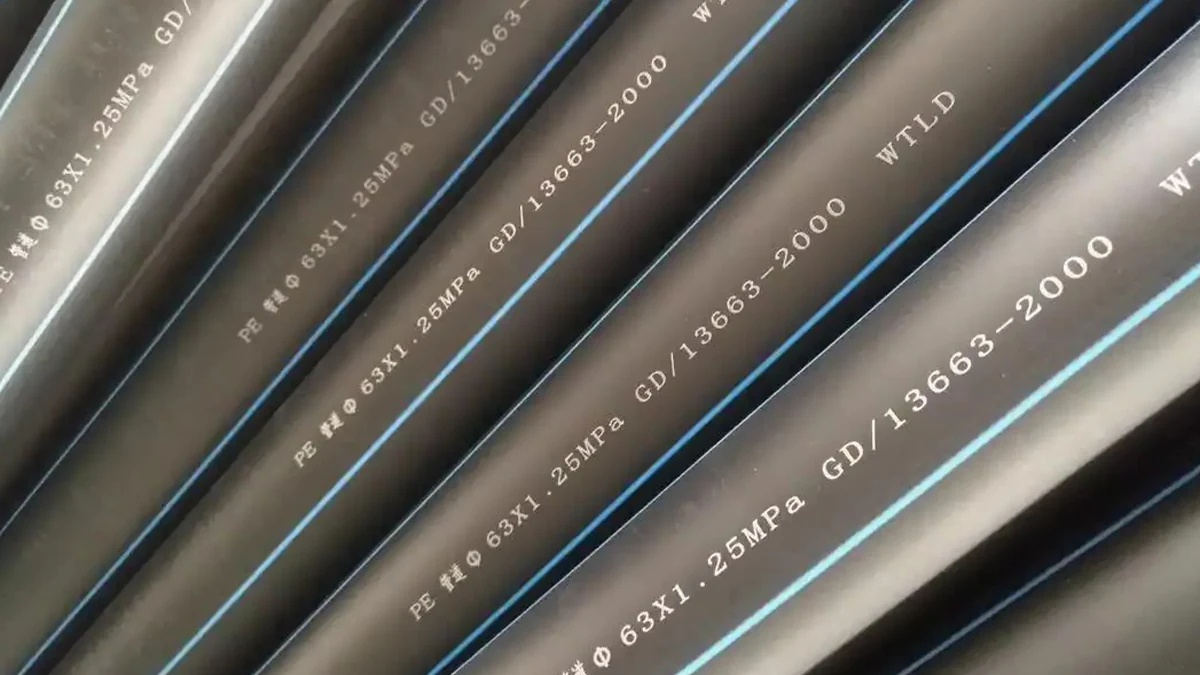
Что обычно маркируют на пластиковых трубках?
Короткий идентификатор в фиксированном месте — это другая производственная задача, чем плотные переменные данные, метражные отметки или компактные 2D-коды. Объём содержимого напрямую влияет на время маркировки, размер элемента и доступное технологическое окно.
| Задача маркировки | Типичное содержание | Что изменяет процесс | Фокус валидации |
|---|---|---|---|
| Идентификация продукта | Модель, номер детали, типоразмер, ссылка на марку/класс, номинал или бренд. | Высота знака, диаметр трубки, цвет поверхности, ориентация маркировки и доступная ширина маркировки. | Разборчивость и стабильное расположение после обычного обращения. |
| Метки длины или повторения | Счётчик метров, счётчик футов, метка резки или повторяющийся идентификатор. | Опорная скорость линии, шаг повторения, проскальзывание продукта, ускорение и поведение при пуске-остановке. | Точность измеряемого интервала в заданном диапазоне скоростей. |
| Данные партии или серийные данные | Партия, дата, смена, рулон, серийный номер или производственный рецепт. | Источник данных, переключение сообщений, логика срабатывания, поведение при перезапуске и привязка продукта к данным. | Корректные данные при запуске, остановке, паузе, перезапуске и смене партии. |
| Компактные машиночитаемые коды | Штрихкод, QR-код или Data Matrix, если это позволяют диаметр трубы и область маркировки. | Размер модуля, свободная зона, кривизна, диапазон фокусировки, контраст и угол считывателя. | Проверка считывателем при фактическом освещении, расстоянии и ориентации, используемых в производстве. |
| Маркировка по требованиям заказчика | Требуемый текст, символ, интервалы, прослеживаемость или схема расположения. | Спецификация проекта, допуск на положение маркировки, требование к стойкости и метод утверждения. | Документально оформленное утверждение образца на соответствие требованиям, определённым заказчиком. |
Переменные результата
Что определяет результат лазерной маркировки пластиковой трубки?
Одного названия материала недостаточно. Рабочее окно процесса создаётся взаимодействием между рецептурой, конструкцией стенки, состоянием поверхности, геометрией, содержимым маркировки и движением при производстве.
Полимерная рецептура
Семейство смолы, марка, пигмент, наполнитель и добавки, реагирующие на лазер, могут изменять поглощение, цветовой отклик и термическое поведение. Две трубки, продаваемые под одним и тем же общим названием полимера, могут маркироваться по-разному.
Толщина и конструкция стенки
Тонкие стенки уменьшают запас до чрезмерного локального нагрева. Многослойные, покрытые или напечатанные конструкции также меняют то, с каким слоем лазер взаимодействует первым.
Цвет и состояние поверхности
Цвет, глянец, текстура, загрязнения, разделительные агенты, масло или поверхностный слой могут изменять контраст и однородность результатов между партиями или поставщиками.
Диаметр и кривизна
Меньшие диаметры увеличивают кривизну по всей маркировке. Код, который занимает слишком большую часть окружности трубы, может выходить за пределы области наилучшего фокуса или становиться трудным для проверки.
Размер маркировки и плотность содержимого
Мелкие символы, плотные коды, несколько строк текста и длинные сообщения требуют больше полезного разрешения и времени маркировки, чем короткий идентификатор.
Движение и изменчивость в производстве
Скорость линии, смещение трубы, вращение, ускорение, проскальзывание, смена артикулов, а также различия у поставщиков или по цвету могут превратить хороший лабораторный образец в нестабильный производственный процесс.
Целевой результат
На какой результат следует ориентироваться?
Определите приемлемый результат до сравнения источников или уровней мощности. Целевой показатель должен описывать как качество маркировки, так и то, что труба должна выдерживать после маркировки.
- Читаемый контраст: текст или код читается в тех реальных условиях визуального осмотра или сканирования, которые использует заказчик.
- Целостность поверхности: отсутствие недопустимого плавления, обугливания, прожога, деформации, грубых остатков или обнажения слоя.
- Качество элементов: края символов, наименьшие элементы и модули кода остаются различимыми при требуемом размере.
- Повторяемость положения: метка остаётся в пределах требуемого допуска на продольное и окружное расположение.
- Точность шага повторения: повторяющиеся метки или отметки длины остаются в пределах требуемого допуска на интервал.
- Долговечность: читаемость и состояние поверхности остаются приемлемыми после испытаний на изгиб, истирание, очистку, нагрев или монтаж, которые фактически применимы к проекту.
Геометрия, позиционирование и обращение с трубками
Как геометрия трубки и обращение с ней влияют на настройку?
Трубка — это не плоская пластина. Диаметр, кривизна, гибкость и движение определяют, какая часть поверхности остаётся в рабочем диапазоне фокусировки и насколько воспроизводимо целевую область можно подводить к лазеру.
| Состояние трубки | Типичный риск | Что оценивать |
|---|---|---|
| Малый диаметр / сильная кривизна | Часть широкой марки выходит из плоскости наилучшего фокуса или становится трудноразличимой при визуальном сканировании. | Наружный диаметр трубы, полезная ширина марки, высота знака, оптическое поле, допуск фокусировки и угол считывателя. |
| Гибкая движущаяся труба | Боковое смещение, провисание или скручивание сдвигают положение марки и фокус. | Направляющие, опоры, натяжение, стабильность зоны маркировки и то, контролируется ли ориентация поверхности. |
| Непрерывная экструзия или подача с катушки | Движение, проскальзывание и изменения скорости влияют на момент нанесения метки и шаг повторения. | Диапазон линейной скорости, опорный сигнал энкодера, место срабатывания, проскальзывание продукта, ускорение и поведение при пуске-останове. |
| Труба мерной длины | Ручная или автоматическая загрузка изменяет базу и ориентацию от детали к детали. | База приспособления, элемент ориентации, метод загрузки, время цикла и переналадка между диаметрами. |
| Заданное положение по окружности | Метка при вращении уходит из требуемого положения для осмотра или сборки. | Управление ориентацией, механическая привязка и действительно ли требуется индексированное вращение. |
Входы движения
Разделяйте скорость линии, положение метки и интервал повторения
Эти три значения отвечают на разные инженерные вопросы. Объединение их в одно расплывчатое значение движущейся линии не позволяет определить, связана ли проблема с доступным временем маркировки, точностью размещения или точностью шага повторения.
| Входные данные | Как это записывать | Что это контролирует | Типичный отказ, если это нестабильно |
|---|---|---|---|
| Скорость линии | Минимальная, номинальная и максимальная скорость производства с указанной единицей измерения, например м/мин; включая ускорение и поведение при пуске и остановке. | Доступное время нанесения маркировки и помещается ли требуемое содержимое в окно движущейся маркировки. | Слабые или неполные символы, сокращённое окно содержимого или нестабильный результат при изменениях скорости. |
| Расположение маркировки | Расстояние от заданной базы изделия или машины, а также ориентация вокруг трубы, если это применимо. | Где располагается код на каждой трубе или повторяющемся сегменте. | Код смещается в продольном направлении или поворачивается, отклоняясь от требуемого местоположения. |
| Интервал повторения / шаг | Требуемое расстояние в мм, м или другой указанной единице измерения с допустимым допуском. | Расстояние между повторяющимися идентификаторами, метками длины или реперными метками реза. | Погрешность расстояния накапливается из-за проскальзывания, масштабирования, триггера или проблем с опорным сигналом движения. |
| Доступное окно маркировки | Полезная длина на движущейся трубе и то, является ли содержимое продольным, поперечным или чувствительным к ориентации. | Максимальная длина содержимого, количество строк и плотность кода, которые можно выполнить за отведённое время. | Сообщение больше не помещается, хотя скорость линии сама по себе не изменилась. |
Отбор лазерных источников
Какой лазерный маршрут следует проверить первым?
Начните с фактического состава трубки и целевого результата, затем сравните небольшое число заслуживающих доверия вариантов источника. Не выбирайте лазер только по цвету трубки или мощности и не рассматривайте систему маркировки «на лету» как четвёртую длину волны лазера.
| Начальный маршрут | Когда его можно применять | Что должен установить тест |
|---|---|---|
| UV | Отдельные полимерные композиции, где важны мелкие элементы или меньший термически изменённый след. | Контрастность, минимальный читаемый элемент, повреждение поверхности, допуск фокусировки и достижимая скорость на конкретной трубке. |
| CO2 | Отдельные полимеры или поверхностные слои, которые эффективно реагируют на доступную выходную мощность CO2-лазера и способны выдерживать возникающее в результате взаимодействие с поверхностью. | Контраст, плавление или обугливание, остаток, потребность в отводе дыма, качество символов и скорость маркировки. |
| Волоконный лазер 1064 нм / MOPA-волоконный лазер | Отдельные составы, разработанные или найденные в ходе испытаний для реакции на длине волны волоконного лазера. MOPA — это вариант волоконного лазера с дополнительной гибкостью управления импульсами, а не отдельное семейство материалов. | Цветовой отклик, термический эффект, повторяемость, чувствительность к окну импульса и возможность нанести требуемый контент с целевой скоростью. |
Важно: Важно: система маркировки на лету или в режиме онлайн — это архитектура движения и интеграции, а не лазерный источник. Сначала определите, какой источник может нанести приемлемую маркировку; затем проверьте, сможет ли этот источник сохранять результат при требуемом производственном движении.
Диагностика неисправностей
Что обычно дает сбой и что следует проверить в первую очередь?
Неудачная маркировка полезнее, когда симптом указывает на следующую проверку. Прежде чем менять мощность или заменять оборудование, отделите проблемы отклика материала от проблем фокусировки, движения, позиционирования и управления данными.
| Наблюдаемый отказ | Вероятные переменные для разделения | Следующая проверка |
|---|---|---|
| Контраст слишком низкий | Рецептура, отклик пигмента/добавок, выбор длины волны, фокусировка и подведённая энергия. | Сравните образцы, полученные при контролируемых источнике/параметрах, из одной партии трубок, прежде чем менять производственное оборудование. |
| Плавление, обугливание или прожог | Толщина стенки, локальная энергия, фокусировка, скорость сканирования, стратегия импульсов и накопление тепла. | Проверьте поперечное сечение маркировки или состояние поверхности и снизьте интенсивность процесса, сохраняя читаемость. |
| Чрезмерный остаток или дым | Состав материала, поверхностный слой, интенсивность процесса и условия вытяжки. | Отделите требование к качеству маркировки от требования к вытяжке; проверьте оба в предусмотренном технологическом окне. |
| Одна сторона маркировки слабая или размытая | Кривизна трубки, биение, диапазон фокусировки, опора трубки и ширина маркировки. | Уменьшите протяжённость маркировки или стабилизируйте трубку и сравните фокусировку по всей области маркировки. |
| Символы растягиваются, сжимаются или становятся неполными на скорости | Измерение скорости линии, компенсация маркировки в движении, доступное окно маркировки и длина сообщения. | Запишите фактическую скорость линии и сравните качество маркировки в минимальном, номинальном и максимальном режимах. |
| Дрейф шага повторения | Масштабирование энкодера, проскальзывание изделия, момент срабатывания триггера и опорная точка движения. | Измерьте повторяющийся шаг на достаточно длинном прогоне, чтобы отделить постоянное смещение от накапливающейся ошибки. |
| Положение метки «плавает» | Направляющие трубы, боковое перемещение, вращение, расположение триггера и определение базовой точки. | Сначала измерьте фактическую траекторию трубы; не принимайте механическую проблему подачи за проблему мощности лазера. |
| Данные отсутствуют, дублируются или неверны после перезапуска | Последовательность триггеров, очередь данных, состояние ПЛК/контроллера, рецепт и логика перезапуска. | Тестовый запуск, остановка, пауза, перезапуск и смена партии как отдельные производственные события. |
Производственный рабочий процесс
Как лазерная маркировка пластиковых трубок вписывается в производство?
Готовность к производству означает больше, чем изготовление хорошего образца. Трубка должна подаваться согласованно, должны быть загружены правильные данные, движение должно быть правильно привязано, маркировка должна быть проверена, а для аномальных событий должна быть определена реакция.
- 1. Подайте и направьте трубку: стабилизируйте зону маркировки, диаметр, ориентацию и условие фокусировки.
- 2. Загрузите правильный рецепт и данные: привяжите целевой SKU, сообщение и источник переменных данных к маркируемому изделию.
- 3. Опорное движение: используйте требуемый триггер, энкодер или сигнал станции, когда труба движется.
- 4. Наносите маркировку в пределах доступного окна: завершите сообщение, не превышая реальную скорость линии или предел времени цикла.
- 5. Проверьте результат: проверьте содержимое, читаемость, положение маркировки и шаг повторения с заданной частотой.
- 6. Обработка сбоев: определите аварийный сигнал, отбраковку, остановку или действие оператора, когда маркировка или данные недопустимы.
- 7. Проверьте перезапуск и переналадку: проверьте условия паузы/перезапуска, смены катушки, смены партии и смены диаметра/SKU.
- 8. Фиксируйте то, что важно: сохраняйте производственные данные или данные о качестве, требуемые проектом, а не полагайтесь на один удачный образец настройки.

Режим производства
Стационарные, на движущейся линии и «на лету» варианты настройки решают разные задачи
| Режим производства | Основной входной параметр | Что обычно определяет архитектуру |
|---|---|---|
| Автономный режим / станция резки по длине | Деталей в минуту, способ загрузки, база приспособления и время переналадки. | Конструкция приспособления, ручная или автоматическая загрузка, время цикла, размер поля и рабочий процесс оператора. |
| Непрерывно движущаяся труба | Минимальная, номинальная и максимальная скорость линии; окно маркировки; интервал повторения; стабильность трубы. | Возможность маркировки на лету, опорный сигнал энкодера/триггера, положение направляющей и то, укладывается ли требуемое содержимое при максимальной скорости. |
| Рулон-в-рулон | Скорость подачи, натяжение, поведение при размотке/намотке, проскальзывание и смена рулона. | Опорный сигнал движения, управление натяжением, стратегия управления направляющими, поведение при остановке/перезапуске и проверка повторяющегося интервала. |
| Интегрированная производственная линия | Сигналы линии, источник данных, требование к верификации, поведение при тревоге/отбраковке и доступное монтажное пространство. | Контроллер, связь с ПЛК/MES, размещение датчиков, считыватель/система машинного зрения, вытяжка и интеграция в корпус. |
Для производства с движущимися изделиями рассмотрите решение для лазерной маркировки на лету и онлайн после того, как будут определены лазерный источник и критерий приемки.
Приемка образца и рабочей линии
Как следует валидировать лазерную маркировку пластиковых трубок?
Используйте два этапа контроля. Сначала докажите, что на фактической трубке можно получить требуемую маркировку без недопустимого повреждения. Затем докажите, что тот же результат остается стабильным в реальных условиях движения, данных и производительности производства.
Этап 1 – Осуществимость на образце
Проверьте фактическую рецептуру трубки, цвет, толщину стенки, диаметр и требуемую маркировку. Сравните надежные лазерные технологии и подтвердите контрастность, минимальный элемент, целостность поверхности и любые специфические для проекта требования к изгибу, истиранию, очистке, нагреву или монтажу.
Признать соответствующим только если: принятый результат может быть воспроизведен на репрезентативных образцах трубок в пределах задокументированного окна процесса.
Этап 2 – Приемка на рабочей линии
Проверьте минимальную, номинальную и максимальную скорость линии; положение маркировки; интервал повторения; остановку/перезапуск; изменение данных; смещение трубки; смену партии или катушки; и фактический метод проверки.
Признать соответствующим только если: качество маркировки, корректность данных, расположение и повторяемость остаются приемлемыми при предполагаемых производственных условиях.
Краткое описание испытаний
Что предоставить перед испытаниями
| Входные данные | Что предоставить | Почему это важно |
|---|---|---|
| Образец трубки | Реальная трубка, информация о полимере/марке (при наличии), поставщик, цвет, толщина стенки, состояние слоя или покрытия и диапазон диаметров. | Определяет материал и геометрию, которые нужно проверять, а не предполагать. |
| Содержимое маркировки | Текст, логотип, тип кода, высота символов, размер кода, интервал повторения и формат переменных данных. | Определяет требования к разрешению, доступное время маркировки и метод проверки. |
| Скорость линии | Минимальная, номинальная и максимальная скорость с указанием единиц измерения, а также ускорение и поведение при пуске и остановке. | Определяет доступное окно маркировки в движении и наиболее сложное производственное условие. |
| Расположение маркировки | Требуемое положение относительно заданной базы и любой допуск на окружную ориентацию. | Определяет требования к направляющей, триггеру, приспособлению или контролю ориентации. |
| Интервал повторения | Требуемый шаг или расстояние между метровыми отметками с допуском. | Определяет, как должен быть привязан и проверен интервал повторения. |
| Критерии приемки | Метод оценки контраста/читаемости, требования к считывателю кодов, допустимое изменение поверхности, испытания на долговечность и любые ограничения по дымовыделению/вытяжке. | Предотвращает принятие визуально привлекательного образца за результат, одобренный для производства. |
| Объём производства | Производительность линии или деталей в минуту, размер партии, график смен, рабочие часы и ожидаемый рабочий цикл. | Отделяет краткое испытание образца от требований реального производства к терморежиму, обработке, автоматизации и обслуживанию. |
| Контекст интеграции | Стационарная станция, движущаяся линия, рулон-в-рулон, доступный энкодер/триггер, требования к ПЛК/MES или считывателю, монтажное пространство, напряжение и условие вытяжки. | Определяет механическую, управляющую и поддерживающую архитектуру вокруг валидированного лазерного процесса. |
От результата испытания к конфигурации машины
Как результаты испытаний определяют окончательную конфигурацию станка?
Окончательная конфигурация должна быть ответом на наблюдаемые результаты испытаний и производственные ограничения, а не догадкой о мощности. Каждое невыполненное или ограничивающее условие должно указывать на источник, оптику, фокусировку, механику, систему отсчёта движения, управление, верификацию или функцию извлечения, которая фактически устраняет его.
| Наблюдение при испытании или производственное требование | Что это меняет в конечной конфигурации |
|---|---|
| Только один маршрут источника обеспечивает требуемый контраст и состояние поверхности. | Выберите то проверенное семейство лазерных источников и сохраните его проверенное окно процесса в качестве основы для производственной конфигурации. |
| Мелкие символы или компактные коды теряют четкость. | Проверьте размер поля, выбор линзы, условие фокусировки, размеры кода и то, реалистичен ли требуемый размер элемента на кривизне трубы. |
| Изменение диаметра или высоты выводит поверхность за пределы допустимого диапазона фокусировки. | Добавьте необходимую регулировку по Z, метод контроля высоты или другую проверенную стратегию фокусировки вместо предположения, что одна фиксированная настройка охватывает все диаметры. |
| Труба смещается, скручивается или провисает в зоне маркировки. | Добавьте или переработайте направляющие, опоры, контроль натяжения или элементы ориентации, прежде чем увеличивать мощность лазера. |
| Положение метки меняется при движении линии. | Проверьте расположение триггера, привязку к движению, использование энкодера и метод синхронизации. |
| Интервал повторения накапливает погрешность. | Проверьте масштабирование энкодера, проскальзывание продукта, измерительную базу и метод, используемый для проверки шага в течение производственного прогона. |
| Процесс приемлем в статике, но не на скорости производственной линии. | Проверьте возможности источника, оптику, нагрузку на сообщение, стратегию маркировки в движении и архитектуру «на лету», необходимую для нанесения марки в пределах доступного окна. |
| Переменные данные поступают из ПЛК, MES или другой производственной системы. | Укажите связь с контроллером, квитирование данных, управление рецептами и поведение при перезапуске как часть комплекта машины. |
| Требуется автоматическая проверка кода или обработка сбоев. | Добавьте подходящий считыватель или систему машинного зрения, а также логику сигнализации, отбраковки или останова; определите, что считается неудачным считыванием или неверным кодом. |
| Валидированный процесс создаёт значительное количество отложений или дымовую нагрузку. | Подберите размеры вытяжки, корпуса и доступа для обслуживания под валидированный процесс, а не рассматривайте вентиляцию как второстепенную задачу. |
| Требуются высокая производительность, длительные смены или частая смена SKU. | Используйте объём производства, время цикла, рабочий цикл и частоту переналадки для определения уровня автоматизации, запаса по охлаждению/обслуживанию, переналадки фиксатора или направляющей и рабочего процесса оператора. |
Рекомендуемая запись решения: сохраните принятый образец, настройки теста, идентификацию трубки, диапазон скорости линии, положение метки, интервал повторения, результат проверки и конфигурационные решения, принятые по итогам теста. Это упрощает последующую повторную валидацию при изменениях поставщика, цвета, диаметра или SKU.
Отправьте фактические образцы трубок, файл маркировки, производственные данные и критерии приёмки в Связаться с нами. Используйте Запросить цену для стандартного анализа оборудования и Запрос по OEM и индивидуальным заказам когда проект требует интеграции в линию, обмена данными с ПЛК, нестандартных направляющих, автоматической проверки или других нестандартных инженерных решений.
Следующий шаг
Начните с реальной трубы, требуемой маркировки и производственных условий
Полезный анализ начинается с состава материала трубы и толщины стенки, нужного вам результата, способа позиционирования заготовки и требуемой скорости производства. После этого испытания образцов позволяют оценить лазерный маршрут, а валидация на действующей линии — определить окончательную конфигурацию оптики, перемещения, управления, верификации и вытяжки.
Подготовьтесь к более быстрой проверке: реальные образцы труб; информация о полимере/марке, если имеется; толщина стенки; диапазон диаметров; цвет или покрытие; содержание и размер маркировки; скорость линии или время цикла; положение маркировки; интервал повторения; объём производства; график смен и рабочий цикл; наличие энкодера/триггера; целевой контраст и читаемость; допустимое изменение поверхности; испытания на долговечность; ограничения по вытяжке; сигналы интеграции; напряжение и пункт назначения.