
プラスチックチューブ / ワークピースの対象範囲
どのプラスチックチューブがレーザーマーキングを使用するのか?
マーキングのセットアップを選択する前に、2つの次元を別々に定義します。物理的なチューブ形状と、生産または取り扱い状態です。チューブは、柔軟かつリール供給である場合もあれば、剛性があり定尺切断品として供給される場合もあるため、これらは4つの相互排他的な製品カテゴリではありません。.
チューブ形状
柔軟なプラスチックチューブ
軟質チューブは移動中にふらついたり、たわんだり、回転したりする可能性があります。マーク位置を安定させる必要がある場合、ガイド、支持、張力はレーザー光源と同じくらい重要になることがあります。.
硬質または半硬質チューブ
硬質の小径チューブは支持しやすいですが、曲率、直径範囲、使用可能な集光マーキング幅が、コードサイズと配置を依然として決定します。.
生産 / ハンドリング状態
連続式またはリール送りチューブ
押出成形およびリール・トゥ・リール生産では、マーキング作業にライン速度、製品のスリップ、加速度、停止・始動動作、繰り返し間隔の制御が加わります。.
切断長チューブ
個々のチューブセクションでは、問題は連続ラインの同期ではなく、治具の基準、向き、ローディングサイクル、段取り替え、毎分個数スループットに移ります。.
ワークピースがケーブルジャケットまたは熱収縮スリーブの場合は、このガイドの最後にある関連アプリケーションページを使用してください。このページでは、プラスチックチューブ自体に焦点を当てています。.
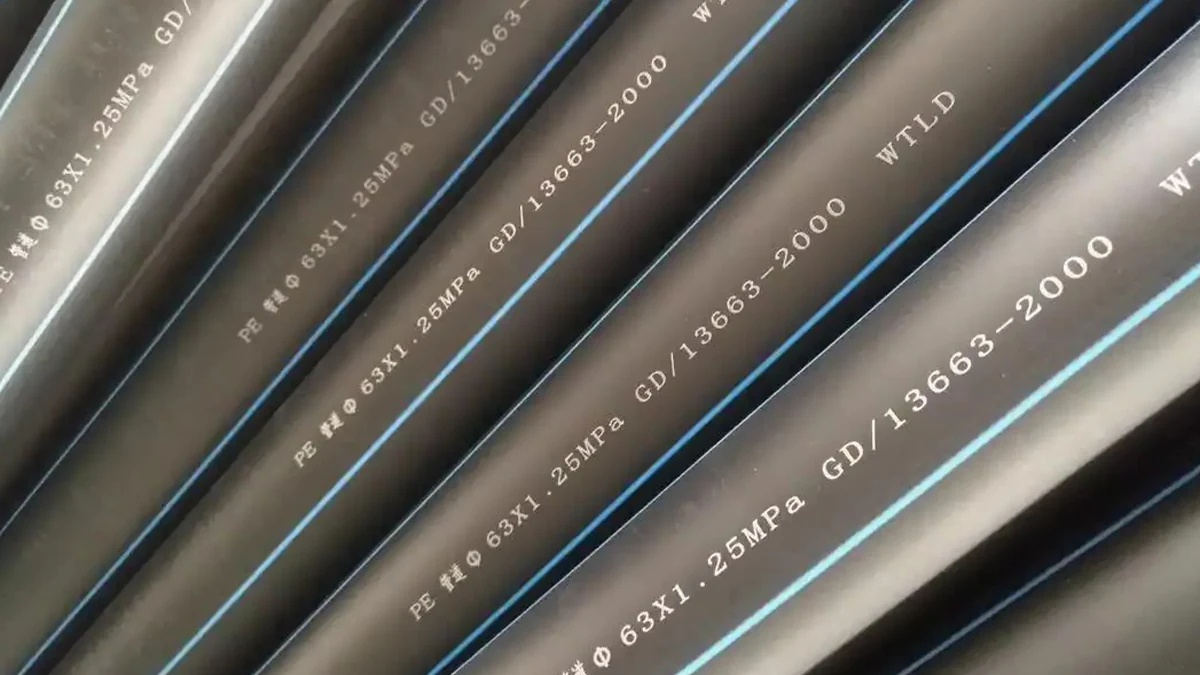
なぜマーキングするのか、何をマーキングするのか
なぜプラスチックチューブにはマーキングが施されるのか?
マーキング要件は、レーザーを選定する前に定義すべきです。マーキングの目的によって、必要な内容、サイズ、耐久性、位置公差、検証方法が決まります。.
製品識別
部品番号、モデルコード、サイズ、仕様、ブランド情報は、組立、保管、設置、保守の際にチューブを識別するのに役立ちます。.
バッチおよび生産のトレーサビリティ
ロット、日付、シフト、リール、シリアル、レシピデータは、完成したチューブを、製造業者または顧客が要求する生産記録に結び付けることができます。.
長さおよび位置の基準
メートルまたはフィートのマーク、切断基準、繰り返し識別子は、連続チューブにおける測定、切断、設置、プロセス制御を支援できます。.
顧客またはプロジェクトの要件
指定された文言、記号、コード形式、配置、耐久性条件は、プロジェクトの入力として扱い、サンプル承認時に確認する必要があります。.
マーキング内容
プラスチックチューブには通常何がマーキングされるのか?
固定位置に付す短い識別子は、高密度の可変データ、メートルマーク、コンパクトな2Dコードとは異なる生産タスクです。内容の負荷は、マーキング時間、特徴サイズ、利用可能なプロセスウィンドウに直接影響します。.
| マーキング作業 | 一般的な内容 | プロセスを変更する要因 | 検証の焦点 |
|---|---|---|---|
| 製品識別 | モデル、部品番号、サイズ、グレード参照、定格、またはブランド。. | 文字高さ、チューブ径、表面色、マークの向き、および使用可能なマーキング幅。. | 通常の取り扱い後の判読性と安定した配置。. |
| 長さマークまたは繰り返しマーク | メーターカウント、フィートカウント、切断基準、または繰り返し識別子。. | ライン速度基準、繰り返しピッチ、製品の滑り、加速、および停止・始動動作。. | 想定速度範囲全体にわたる測定間隔の精度。. |
| バッチデータまたはシリアルデータ | ロット、日付、シフト、リール、シリアル番号、または製造レシピ。. | データソース、メッセージ切り替え、トリガーロジック、再起動動作、および製品とデータの紐付け。. | 開始、停止、一時停止、再起動、およびバッチ変更時の正確なデータ。. |
| コンパクトな機械可読コード | チューブ径とマーク領域が許す場合は、バーコード、QR、またはデータマトリックス。. | モジュールサイズ、クワイエットゾーン、曲率、焦点範囲、コントラスト、リーダー角度。. | 生産で使用される実際の照明、距離、方向の下でのリーダー検証。. |
| 顧客指定のマーキング | 必要な文言、記号、間隔、トレーサビリティ、または配置パターン。. | プロジェクト仕様、マーク位置公差、耐久性要件、承認方法。. | 顧客定義要件に対する文書化されたサンプル承認。. |
結果の変動要因
プラスチックチューブのレーザーマーキング結果を決定づけるものは何か?
材料名だけでは十分ではありません。実行可能なプロセスウィンドウは、配合、壁構造、表面状態、形状、マーク内容、生産動作の相互作用によって形成されます。.
ポリマー配合
樹脂ファミリー、グレード、顔料、充填剤、レーザー応答性添加剤は、吸収、色応答、熱挙動を変化させ得ます。同じ総称ポリマー名で販売されている2本のチューブでも、異なるマーキング結果になることがあります。.
壁厚と構造
薄い壁は、過度な局所加熱に対する余裕を減らします。多層、コーティング、または印刷された構造も、レーザーが最初に相互作用する層を変えます。.
表面の色と状態
色、光沢、テクスチャ、汚染、離型剤、油、または表面層は、バッチやサプライヤー間でコントラストと一貫性を変化させる可能性があります。.
直径と曲率
直径が小さいほど、マーク全体の曲率が大きくなります。チューブの周囲に広がりすぎるコードは、最適な焦点領域の外に出たり、検査が難しくなったりする可能性があります。.
マークサイズと内容密度
小さい文字、高密度コード、複数行のテキスト、長いメッセージは、短い識別子よりも多くの使用可能解像度とマーキング時間を必要とします。.
生産時の動きと変動
ライン速度、チューブのふらつき、回転、加速、スリップ、SKU変更、サプライヤーまたは色の変動は、良好なベンチサンプルを不安定な生産プロセスに変える可能性があります。.
目標結果
どのような結果を目標にすべきですか?
光源や出力レベルを比較する前に、許容できる結果を定義してください。目標は、マーク品質と、マーキング後にチューブが耐える必要があるものの両方を記述する必要があります。.
- 読み取り可能なコントラスト: テキストまたはコードは、顧客が使用する実際の目視条件またはスキャナー条件下で読み取り可能です。.
- 表面の完全性: 許容できない溶融、焦げ、焼き抜け、変形、粗い残留物、または層の露出があってはならない。.
- 特徴品質: 文字のエッジ、最小の特徴、およびコードモジュールが、要求されたサイズで判別可能なままでなければならない。.
- 位置再現性: マークは、要求された長手方向および円周方向の位置公差内にとどまらなければならない。.
- 繰り返し間隔精度: 繰り返しマークまたは長さ基準は、要求された間隔公差内にとどまらなければならない。.
- 耐久性: プロジェクトに実際に適用される曲げ、こすり、洗浄、熱、または設置試験の後でも、可読性と表面状態は許容可能な状態を維持しなければならない。.
形状、位置決め、およびチューブの取り扱い
チューブの形状と取り扱いはセットアップにどのように影響するか?
チューブは平板ではない。直径、湾曲、柔軟性、および動きは、表面のどれだけが使用可能な焦点範囲内にとどまるか、および対象領域をレーザーにどれだけ再現性よく提示できるかを決定する。.
| チューブの状態 | 典型的なリスク | 評価すべき項目 |
|---|---|---|
| 小径/強い曲率 | 幅広いマークの一部が最適な焦点面から外れる、または目視でスキャンしにくくなる。. | チューブ外径、使用可能なマーク幅、文字高さ、光学フィールド、焦点許容範囲、リーダー角度。. |
| 柔軟な移動チューブ | 横方向のふらつき、たわみ、ねじれがマーク位置と焦点をずらす。. | ガイド、支持、張力、マークゾーンの安定性、および表面の向きが制御されているかどうか。. |
| 連続押出またはリール供給 | 動き、滑り、速度変化がマークのタイミングと繰り返し間隔に影響する。. | ライン速度範囲、エンコーダ基準、トリガー位置、製品の滑り、加速度、発停動作。. |
| 切断長チューブ | 手動または自動のローディングでは、部品ごとに基準と向きが変わります。. | 治具基準、方向決め機能、装着方法、サイクルタイム、直径間の段取り替え。. |
| 指定された円周方向位置 | マークが、必要な視認位置または組立位置から回転して外れてしまう。. | 方向制御、機械的基準、および割出し回転が実際に必要かどうか。. |
モーション入力
ライン速度、マーク位置、繰り返し間隔は別々に管理する
これら3つの値は、それぞれ異なるエンジニアリング上の問いに答えるものです。それらを1つの曖昧な移動ライン値にまとめてしまうと、問題がマーキング可能時間、配置精度、繰り返し間隔精度のどれにあるのかを診断できなくなります。.
| 入力 | 記録方法 | 制御内容 | 不安定な場合の典型的な不具合 |
|---|---|---|---|
| ライン速度 | 最小、公称、最大の生産速度を m/min などの明記された単位で示し、加速および発停の挙動を含めること。. | 使用可能なマーキング時間と、必要な内容が移動するマークウィンドウ内に収まるかどうか。. | かすれた文字や不完全な文字、短縮されたコンテンツウィンドウ、または速度変更時の不安定な結果。. |
| マーク位置 | 定義された製品または機械の基準からの距離、および該当する場合はチューブ周方向の向き。. | コードが各チューブまたは繰り返しセグメント上でどこに現れるか。. | コードが長手方向にドリフトする、または要求された位置から回転して外れる。. |
| 繰り返し間隔 / ピッチ | mm、m、または指定されたその他の単位で表される必要な間隔と、許容される公差。. | 繰り返し識別子、長さマーク、または切断基準の間の距離。. | 間隔は、スリップ、スケーリング、トリガー、または動作基準の問題により誤差が蓄積する。. |
| 利用可能なマークウィンドウ | 移動するチューブ上で使用可能な長さ、およびコンテンツが長手方向、横方向、または向きに依存するかどうか。. | 利用可能な時間内に完了できる最大コンテンツ長、行数、およびコード密度。. | ライン速度自体は変わっていないのに、メッセージが収まらなくなっている。. |
レーザー光源スクリーニング
どのレーザールートを最初にテストすべきか?
実際のチューブ配合と目標結果から始め、少数の信頼できる光源ルートを比較する。チューブの色やワット数だけでレーザーを選んではならず、フライングシステムを第4のレーザー波長として扱ってもならない。.
| 開始ルート | スクリーニングしてよい場合 | テストで確認すべきこと |
|---|---|---|
| UV | 微細な特徴またはより小さな熱影響マークが重要な、選定されたポリマー配合。. | コントラスト、読み取り可能な最小特徴、表面損傷、焦点許容度、および実際のチューブ上で達成可能な速度。. |
| CO2 | 利用可能なCO2出力に効果的に応答し、その結果生じる表面相互作用を受け入れられる、厳選されたポリマーまたは表面層。. | コントラスト、溶融または焦げ、残留物、ヒューム排気の要求、文字品質、およびマーキング速度。. |
| 1064 nm ファイバー / MOPAファイバー | ファイバー波長で応答するように設計された、または試験によって見出された選定処方。MOPAは、追加のパルス制御柔軟性を備えたファイバーレーザー方式であり、別個の材料ファミリーではありません。. | 色応答、熱影響、再現性、パルスウィンドウ感度、および必要な内容を目標速度で完了できるかどうか。. |
重要: フライングまたはオンラインのマーキングシステムは、動作と統合のアーキテクチャであり、レーザー光源ではありません。まず、どの光源が許容可能なマークを作成できるかを確立し、次にその光源が要求される生産動作の下で結果を維持できるかを検証します。.
故障診断
通常何が失敗するか、そして最初に何を確認すべきか?
失敗したマークは、その症状が次のテストを示しているときに、より有用です。出力を変更したり装置を交換したりする前に、材料応答の問題を、焦点、動作、位置決め、データ制御の問題から切り分けてください。.
| 観察された失敗 | 分離すべき可能性のある変数 | 次の確認 |
|---|---|---|
| コントラストが低すぎる | 配合、顔料/添加剤の応答、波長経路、焦点、供給エネルギー。. | 生産ハードウェアを変更する前に、同じチューブロットで管理された供給源/パラメータのサンプルを比較する。. |
| 溶融、焦げ、または焼き抜け | 肉厚、局所エネルギー、焦点、スキャン速度、パルス戦略、熱蓄積。. | マーキングされた断面または表面状態を検査し、読みやすさを維持しながらプロセスの強度を低減する。. |
| 過剰な残留物またはヒューム | 材料配合、表面層、プロセスの厳しさ、抽出条件。. | マーク品質要件と抽出要件を切り分け、意図したプロセスウィンドウで両方を検証する。. |
| マークの片側が弱い、またはぼやけている | チューブの湾曲、振れ、焦点範囲、チューブ支持、マーク幅。. | マーク範囲を狭めるかチューブを安定させ、マークされた領域全体で焦点を比較する。. |
| 速度が上がると文字が伸びる、圧縮される、または不完全になる | ライン速度測定、移動マーク補償、使用可能なマークウィンドウ、メッセージ長。. | 実際のライン速度を記録し、最小、公称、最大の条件でマーク品質を比較する。. |
| 繰り返し間隔がドリフトする | エンコーダのスケーリング、製品のスリップ、トリガタイミング、モーション基準。. | 一定のオフセットと累積誤差を分離するため、十分に長い運転で繰り返しピッチを測定してください。. |
| マーク位置が変動する | チューブのガイド、横方向の移動、回転、トリガ位置、基準の定義。. | まず物理的なチューブの経路を測定してください。機械的な位置決めの問題をレーザー出力の問題として扱わないでください。. |
| 再起動後にデータが欠落、重複、または誤っている | トリガシーケンス、データキュー、PLC/コントローラの状態、レシピ、再起動ロジック。. | 開始、停止、一時停止、再開、バッチ変更を、個別の生産イベントとしてテストする。. |
生産ワークフロー
プラスチックチューブのレーザーマーキングは、生産にどのように適合するのか?
生産準備とは、良いサンプルを作ることだけを意味しません。チューブは一貫して提示され、正しいデータが読み込まれ、モーションは正しくリファレンスされ、マークは検証され、異常イベントには定義された対応がなければなりません。.
- 1. チューブを提示し、ガイドする: マーク領域、直径、向き、焦点条件を安定させる。.
- 2. 正しいレシピとデータを読み込む: マーキング対象の製品に、意図したSKU、メッセージ、可変データソースを紐付ける。.
- 3. モーションをリファレンスする: チューブが移動しているときは、必要なトリガー、エンコーダー、またはステーション信号を使用してください。.
- 4. 利用可能なウィンドウ内にマークを付ける: 実際のライン速度またはサイクルタイムの制限を超えずに、メッセージを完成させてください。.
- 5. 結果を確認する: 定義された頻度で、内容、可読性、マーク位置、繰り返し間隔を確認してください。.
- 6. 障害を処理する: マークまたはデータが許容できない場合は、アラーム、リジェクト、停止、またはオペレーターの対応を定義してください。.
- 7. 再起動と段取り替えをテストする: 一時停止/再開、リール交換、バッチ変更、直径/SKU変更の条件を確認する。.
- 8. 重要な事項を記録する: 1つの良好なセットアップサンプルに頼るのではなく、プロジェクトで必要な生産データまたは品質データを保持する。.

生産モード
静的、移動ライン、フライングのセットアップは異なる問題を解決する
| 生産モード | 主要入力 | 通常、アーキテクチャを決めるのは何か |
|---|---|---|
| オフライン / 定尺切断ステーション | 毎分部品数、ローディング方法、治具基準、段取り替え時間。. | 治具設計、手動または自動ローディング、サイクルタイム、フィールドサイズ、オペレーターのワークフロー。. |
| 連続的に移動するチューブ | 最小、公称、最大ライン速度;マークウィンドウ;繰り返し間隔;チューブの安定性。. | フライングマーキング能力、エンコーダ/トリガ基準、ガイド位置、および最大速度で必要な内容が収まるかどうか。. |
| リールツーリール | 送り速度、張力、巻出し/巻取り挙動、スリップ、リール交換。. | 動作基準、張力制御、ガイド戦略、停止/再始動時の挙動、繰り返し間隔の検証。. |
| 統合生産ライン | ライン信号、データソース、検証要件、アラーム/リジェクト時の挙動、利用可能な設置スペース。. | コントローラ、PLC/MES通信、センサ配置、リーダー/ビジョン、排気およびエンクロージャ統合。. |
移動する生産の場合は、レーザー光源と受入目標が確定した後に、フライング&オンライン・レーザーマーキング・ソリューションを検討してください。.
サンプルおよび稼働ラインでの受入
プラスチックチューブのレーザーマーキングはどのように検証すべきですか?
2つのゲートを使用します。まず、実際のチューブが許容できない損傷なしに要求されるマークを形成できることを証明します。次に、同じ結果が実際の生産動作、データ、スループット条件の下で安定して維持されることを証明します。.
ゲート1 – サンプル実現可能性
実際のチューブの配合、色、肉厚、直径、および要求されるマークを試験します。信頼できるレーザー方式を比較し、コントラスト、最小特徴サイズ、表面健全性、およびプロジェクト固有の曲げ、こすれ、洗浄、熱、設置要件を確認します。.
次の場合にのみ合格とします: 受け入れられた結果が、文書化されたプロセスウィンドウ内で代表的なチューブサンプル上に再現できること。.
ゲート2 – 稼働ライン受け入れ
最小、公称、最大のライン速度、マーク位置、繰り返し間隔、停止/再起動、データ変更、チューブのふらつき、バッチまたはリールの変更、および実際の検証方法を試験します。.
次の場合にのみ合格とします: マーク品質、データの正確性、配置、および再現性が、意図された生産条件全体にわたって許容範囲に保たれること。.
テスト概要
テスト前に提供するもの
| 入力 | 提供する情報 | 重要な理由 |
|---|---|---|
| チューブサンプル | 実物のチューブ、入手可能な場合はポリマー/グレード情報、サプライヤー、色、肉厚、層またはコーティングの状態、および直径範囲。. | 仮定ではなく、試験する必要がある材料と形状を定義します。. |
| マーク内容 | テキスト、ロゴ、コードタイプ、文字高さ、コードサイズ、繰り返し間隔、可変データ形式。. | 解像度の要求、使用可能なマーキング時間、および検証方法を制御します。. |
| ライン速度 | 最小速度、公称速度、最大速度(単位付き)、および加速度と発停動作。. | 利用可能な移動マークウィンドウと、最も厳しい生産条件を定義する。. |
| マーク位置 | 規定された基準からの要求位置、および周方向の向き公差。. | ガイド、トリガー、治具、または方向制御の要件を定義する。. |
| 繰り返し間隔 | 要求されるピッチまたはメーターマーク間隔とその公差。. | 繰り返し間隔をどのように基準化し、検証すべきかを定義する。. |
| 受入基準 | コントラスト/可読性の方法、コードリーダー要件、許容される表面変化、耐久性試験、およびヒューム/排気に関する制約。. | 見た目が魅力的なサンプルが、量産承認済みの結果と誤認されるのを防ぎます。. |
| 生産量 | ライン生産量または毎分部品数、バッチサイズ、シフトパターン、稼働時間、予想デューティサイクル。. | 短時間のサンプルテストを、実際の生産における熱、ハンドリング、自動化、サービス要件から切り分けます。. |
| 統合コンテキスト | 静的ステーション、移動ライン、リール・ツー・リール、利用可能なエンコーダ/トリガー、PLC/MESまたはリーダー要件、設置スペース、電圧、排気条件。. | 検証済みのレーザープロセスを取り巻く、機械、制御、サポートのアーキテクチャを決定します。. |
テスト結果からマシン構成へ
試験結果はどのように最終的な機械構成を決定しますか?
最終構成は、ワット数の推測ではなく、観察されたテスト結果と生産上の制約への応答であるべきです。失敗または制限となる各条件は、実際にそれに対処する光源、光学系、焦点、機械、動作基準、制御、検証、または抽出機能を指し示すべきです。.
| テスト観察事項または生産要件 | 最終構成において何を変更するか |
|---|---|
| 必要なコントラストと表面状態を実現する光源経路は1つだけです。. | その検証済みのレーザー光源ファミリーを選択し、そのテスト済みプロセスウィンドウを生産構成の基準として維持してください。. |
| 小さな文字やコンパクトなコードは鮮明さを失います。. | フィールドサイズ、レンズの選択、焦点状態、コード寸法、および要求される特徴サイズがチューブの曲率上で現実的かどうかを確認してください。. |
| 直径または高さの変動により、表面が許容焦点範囲外へ移動する。. | 1つの固定セットアップですべての直径に対応できると想定するのではなく、必要なZ調整、高さ制御方法、または別の検証済み焦点戦略を追加してください。. |
| チューブがマーク領域を通過する際に、蛇行、ねじれ、またはたわみが発生する。. | レーザー出力を上げる前に、ガイド、支持部、張力制御、またはオリエンテーション機能を追加または再設計してください。. |
| ラインの動きに伴ってマーク位置が変化する。. | トリガー位置、動作基準、エンコーダの使用、および同期方法を見直してください。. |
| 繰り返し間隔により誤差が累積する。. | エンコーダのスケーリング、製品のスリップ、測定基準、および生産運転中にピッチを検証するために使用される方法を見直してください。. |
| そのプロセスは静的状態では許容できるが、生産ライン速度では許容できない。. | 光源能力、光学系、メッセージ負荷、移動マーク戦略、および利用可能なウィンドウ内でマークを完了するために必要なフライングアーキテクチャを見直す。. |
| 可変データはPLC、MES、または別の生産システムから供給される。. | コントローラ通信、データハンドシェイク、レシピ管理、再起動動作を機械パッケージの一部として指定する。. |
| コードの自動検証または失敗時の処理が必要である。. | 適切なリーダーまたはビジョン方式に加えて、アラーム、リジェクト、停止ロジックを追加する。読み取り失敗または誤ったコードが何を構成するのかを定義する。. |
| 検証済みプロセスは、無視できない残留物またはヒューム負荷を生じさせる。. | 換気を後回しの考慮事項として扱うのではなく、検証済みプロセスに合わせて排気、エンクロージャ、保守アクセスのサイズを決定する。. |
| 高出力、長時間シフト、または頻繁なSKU変更が求められます。. | 生産量、サイクルタイム、デューティサイクル、段取り替え頻度を使用して、自動化レベル、冷却/サービス余裕、治具またはガイドの段取り替え、オペレーターのワークフローを定義します。. |
推奨される意思決定記録: 承認されたサンプル、テスト設定、チューブ識別、ライン速度範囲、マーク位置、繰り返し間隔、検証結果、およびテストから導かれた構成上の決定を保持します。これにより、後続のサプライヤー、色、直径、またはSKUの変更を再検証しやすくなります。.
実際のチューブサンプル、マークファイル、生産データ、および許容基準を送付先: お問い合わせ. 。標準機器のレビューには お見積り依頼 を、プロジェクトにライン統合、PLC/データ交換、カスタムガイディング、自動検証、その他の非標準エンジニアリングが必要な場合には OEM・カスタムに関するお問い合わせ を使用してください。.
次のステップ
実際のチューブ、必要なマーク、生産条件から始める
有用な検討は、チューブの配合と肉厚、必要な結果、ワークピースの位置決め方法、および生産をどのくらいの速度で実行する必要があるかから始まります。そこから、サンプル試験でレーザー方式をスクリーニングし、実ライン検証で最終的な光学系、モーション、制御、検証、排気構成を定義できます。.
より迅速なレビューのために準備する: 実際のチューブサンプル; 入手可能な場合はポリマー/グレード情報; 肉厚; 直径範囲; 色またはコーティング; マーキング内容とサイズ; ライン速度またはサイクルタイム; マーク位置; 繰り返し間隔; 生産量; シフトパターンとデューティサイクル; エンコーダー/トリガーの有無; 目標コントラストと可読性; 許容される表面変化; 耐久性試験; 排気制約; 統合信号; 電圧と仕向地。.