
パッケージング&コーディングの用途
包装向けレーザーマーキング&コーディング
レーザーコーディングは、カートン、ラベル、フィルム、パウチ、ボトル、容器、キャップ、クロージャ、その他の完成パッケージに、再現性のある日付、バッチ、ロット、期限、識別、バーコード、2Dコード、または簡単なグラフィックマーキングが必要な場合に検討する価値があります。.
パッケージ名だけで機械を選定しないでください。実際の完成パッケージ、コード内容、表面構造、目標結果、形状、データフロー、製造方法、および受入基準から始めてください。これらの入力が、最初にテストすべきレーザー方式、検証すべき事項、最終機械の構成方法を決定します。.
どの包装形式を評価すべきですか?
包装形式は取り扱い上の課題を定義し、完成材料と表面構造が、レーザー処理が技術的に適しているかどうかを決定します。. カートン、ボトル、キャップ、ラベル、またはパウチは、レーザーレシピではありません。同じ包装形式でも、同じ波長に対して異なる反応を示す、さまざまな基材、顔料、コーティング、ラミネート、インク、ニス、またはバリア層を使用できます。.
| 包装形式 | 一般的なマーキングの考慮事項 | テスト前に確認すべきこと |
|---|---|---|
| カートン、板紙、段ボール | 平坦または折り畳まれたパネル、印刷面、コーティング、コントラスト、コード密度、移動ライン上での提示 | 板紙の構造、印刷/コーティング層、コード領域、ライン速度、許容される変色またはアブレーション |
| ラベルとコーティングラベル | 最上層の反応、ライナーまたは粘着剤の影響、微細な文字、バーコード、2次元コード、ウェブハンドリング | 表面基材、コーティング/インク、粘着構成、コードサイズ、検査方法、静止ウェブまたは移動ウェブ |
| フィルム、パウチ&サシェ | 薄肉壁、ラミネート、バリア層、熱感受性、変形、穿刺リスク、移動する材料 | 層スタック、厚さ、シール/バリア要件、許容可能な表面変化、ライン上での提示 |
| プラスチックボトル&硬質容器 | ポリマー配合、顔料、肉厚、曲率、焦点、配向、部品の移動 | 実際の樹脂/色、コーティングまたはラベル、マーク領域、曲率、支持方法、検査要件 |
| キャップ&クロージャー | 小さな曲面、成形テクスチャ、顔料、繰り返し配向、高い部品処理速度 | 材料/色、上面または側面のマーキング領域、配向の再現性、治具またはライン上での提示 |
| 金属またはガラスの包装表面 | 裸金属またはコーティング金属の反応、ラッカー/塗料層、ガラス表面の完全性、曲面への提示 | ターゲットが基材か最上層か、要求される視覚的結果、許容される表面効果、取り扱い方法 |
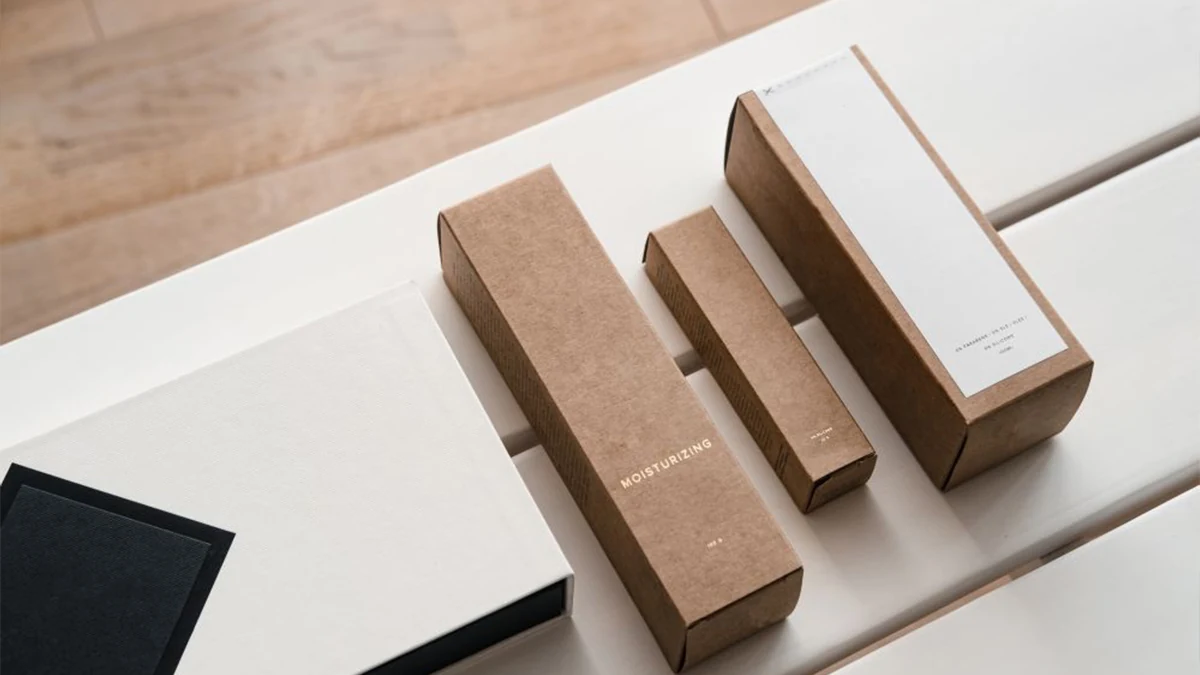
業界別の包装アプリケーションルート
業界別ルーティングは、包装形式とプロセス条件を理解した後に行います。食品、飲料、化粧品、医薬品のプロジェクトでは、類似した包装形式を使用できますが、コード、検査、外観、バリデーション、および生産管理の要件は異なります。.
食品包装
特定の食品包装形式について、完成包装の構造、日付/バッチ内容、許容される表面変化、検査要件、および実際のラインサイクルを評価してください。.
飲料ボトルとキャップ
曲面、キャップの向き、容器の色、包装の動き、およびマーク位置は、レーザー光源自体と同じくらい、ハンドリングと焦点の問題を変化させ得ます。.
化粧品包装
外観重視のパッケージでは、コーティング、仕上げ、ブランドに面する表面品質、可変データ、許容される可視変化と併せてコードを評価する必要があります。.
医薬品包装
マーキング工程を選択する前に、必要な識別内容、パッケージ構造、検査方法、製造管理、およびプロジェクト固有の検証または規制要件から始めてください。.
なぜパッケージにマーキングまたはコードを付けるのか?
レーザーが適切な工程かどうかを判断する前に、マーキング要件を明確にしておく必要があります。パッケージには通常、製造、流通、検査、またはエンドユーザーが、そのパッケージが何であるか、いつどこで製造されたか、どのように追跡または検証されるべきかを識別できるようにコードが付けられます。.
パッケージには通常何がマーキングされますか?
一般的なパッケージコードの内容には、製造日または有効期限、バッチ番号およびロット番号、シフトまたはライン識別子、シリアルまたは製品バリアントのデータ、テキスト、ロゴ、バーコード、2次元コードが含まれます。一部のフィールドは製品に対して固定ですが、その他のフィールドはバッチ、時間、ライン、または個々のアイテムによって変化するため、アプリケーションの検討では、表示内容と可変データのワークフローの両方を定義する必要があります。.
製造およびトレーサビリティ情報
日付、バッチ、ロット、シフト、ライン、シリアル、製品バリアント、またはその他の可変データは、物理的なパッケージを正しい製造記録に結び付け、ある生産ロットを別のロットと区別するのに役立ちます。.
保存期間および使用情報
有効期限、賞味期限、製造日、または同様の情報は、パッケージの想定される取り扱いおよび保管条件を通じて判読可能なままでなければならない場合があります。正確な要件はプロジェクトおよび市場によって異なります。.
人可読および機械可読の識別
テキスト、ロゴ、バーコード、および2次元コードは、識別、スキャン、検証、在庫管理、シリアライゼーション、またはその他の製造ワークフローに使用される場合があります。目視で濃いマークが、自動的に機械読み取り可能なマークであるとは限りません。.
ニーズを定義した後で、なぜレーザーを評価するのか?
レーザー方式は、非接触デジタルマーキング、可変データ、コーディング時点で消耗品不要のマーキング機構、あるいは固定式または移動式の生産プロセスとの直接統合といった利点がプロジェクトにもたらされる場合に、検討する価値があります。これらの利点は、実際のパッケージが要求される品質試験とサイクル試験に合格して初めて意味を持ちます。.

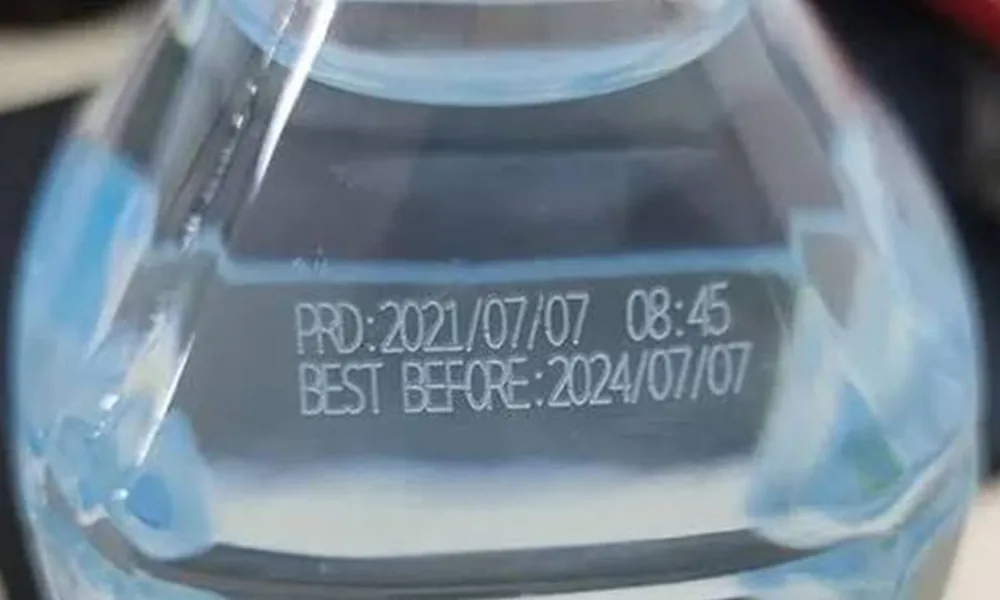
レーザーコーディングの結果を決めるものは何か?
レーザーコーディングの結果は、パッケージ材質の名称だけで決まるものではありません。有用な試験入力は、コード、仕上げ面、望ましいマーキング機構、形状、提示方法、検査方法、および生産サイクルの組み合わせです。.
| 変動要因 | 提供する情報 | なぜ結果が変わるのか |
|---|---|---|
| コード内容 | 日付、バッチ、ロット、有効期限、テキスト、ロゴ、バーコード、2Dコード、固定フィールド、可変フィールド | 文字密度、塗りつぶし領域、モジュールサイズ、データ変更は、マーキング時間、エッジ定義、ソフトウェアワークフロー、検査に影響します。. |
| マークサイズと使用可能領域 | 全体寸法、意味を持つ最小の特徴、マーキング可能ゾーン、必要な向き | フィールドサイズ、焦点条件、位置決め公差、およびパッケージあたりのレーザー加工量は、実際のコード形状に依存します。. |
| 完成したパッケージの構造 | ベース基材、顔料、色、コーティング、インク、ワニス、ラミネート、接着剤、金属化層、または保護仕上げ(判明している場合) | レーザーは、実際にビームを受ける層と相互作用します。同様のベース材料でも、印刷、コーティング、ラミネート、または配合変更後に異なるマーキング挙動を示すことがあります。. |
| 目標とするマークメカニズム | 色変化、表面アブレーション/除去、彫刻/エッチング、発泡、またはその他の許容可能な可視効果 | 異なる波長とパルス条件では、異なるメカニズム、コントラスト、残留物、および熱負荷が生じる可能性があります。. |
| パッケージの限界 | 許容される変色、溶融、変形、コーティング損失、残留物、穴あき、バリア損傷、または隣接表面への影響 | 使用可能なプロセスウィンドウは、コード品質とパッケージの完全性の両方によって制限されます。. |
| 形状と提示形態 | 平坦面または曲面、壁厚、向き、治具、インデックス位置、ウェブ移動、コンベア移動、または自由な提示形態 | 形状は焦点とフィールド使用に影響し、提示形態は位置再現性、トリガータイミング、および動きを同期させる必要があるかどうかに影響します。. |
| 検査と検証 | 人手による読み取り、バーコード/2Dリーダー、画像検査、必要な合否判定方法、およびリジェクト論理 | 受入方法によって、実際に達成すべきコントラスト、エッジ品質、位置、およびデータの正確性が決まります。. |
| 生産目標 | バッチサイズ、段取り替え、投入方法、ライン速度、目標とする合格部品サイクル、および期待される歩留まり | システムは、公称スキャン速度やレーザー照射時間だけでなく、生産サイクル全体を満たす必要があります。. |
可変データはプロセスの一部であり、アートワークだけの問題ではない
どのフィールドが固定で、どのフィールドが製品、バッチ、日付、シフト、シリアル番号、または上流の生産入力によって変わるかを確認します。可変データは、マーク自体だけでなく、ジョブ選択、トリガーロジック、検証、段取り替え、エラー制御要件も変化させます。.
包装マーキングで目指すべき結果は何か?
マーク品質は、単一のレーザー設定ではなく、合否判定上の問題です。プロセスは、合意された表面および機能上の制限内にパッケージを保ちながら、必要な情報を作成する必要があります。.
コントラストと可読性
生産で重要となる視認条件または検査条件でコントラストを判断する。細かい文字、小さな要素、高密度コードは、より大きなデモ用マークから推測するのではなく、実寸で評価する必要がある。.
パッケージの完全性と表面外観
同じ設定で薄い壁を変形させたり、バリアまたはコーティングを損傷させたり、好ましくない残留物を生じさせたり、フィルムに穴をあけたり、合意された限界を超える別の表面変化を引き起こしたりする場合、高コントラストのコードは許容できない。.
必要な場合の機械可読コード
パッケージがバーコードまたは2Dコードを使用する場合は、ユーザーの実際の検査方法と代表的な生産サンプルを用いて検証すること。目に見える外観だけを、検証済みのコード品質の証拠として扱うべきではない。.
どのレーザールートを最初にテストすべきか?
初回試験のルートは、パッケージ名だけからではなく、仕上げ表面と目的のマーク機構から決定すべきである。. 以下の表はサンプル試験のためのスクリーニングガイドであり、1つの波長がすべての配合、コーティング、色、ラミネート、または生産ラインで機能することを保証するものではない。.
| パッケージ / 表面状態 | 評価するための実用的な最初のルート | なぜそこから始めるのか | ルートを変え得る要因 |
|---|---|---|---|
| 板紙、カートン、段ボール、またはレーザー応答性の印刷/コート紙 | CO₂は実用的な最初のテストであることが多く、微細なコントラストやより低い熱負荷が重要な場合はUVと比較検討する価値がある。. | 紙や多くの有機/コート済み包装表面は、より長波長の赤外線処理に良好に反応する可能性があり、一方でUVは一部の紙やコーティングで異なる高コントラストの表面応答を生じ得る。. | インク/コーティングの化学組成、板紙の色、目標とするアブレーション深さ、微細コード要件、ライン速度、残留物、許容される変色。. |
| 薄いフレキシブルフィルム、パウチ、サシェ、または熱に敏感なラベル構成 | 熱変形や穴あきリスクを最小限に抑えることが優先される場合、UVは最初にスクリーニングすべきルートであることが多い。CO₂は、フィルムまたは最上層がCO₂に反応するよう設計されている場合には依然として有効である。. | 薄い多層包装は熱ウィンドウが狭いことがあるため、テストではコードコントラストと、歪み、バリア損傷、ピンホールとのバランスを取る必要がある。. | フィルムの化学組成、厚さ、ラミネート構成、金属化層、目標とするメカニズム、シール/バリア要件、移動ウェブ速度。. |
| プラスチックボトル、硬質容器、またはプラスチックキャップ | 熱に敏感な材料や微細な高コントラストマークには、UVが最初の比較対象として有用である。CO₂または1064 nmファイバー/MOPAは、それらの波長に反応する配合、顔料、添加剤、コーティングではより適している可能性がある。. | プラスチックの応答は、樹脂配合、顔料、添加剤、肉厚、表面仕上げによって大きく変動する。. | 実際の樹脂/色、透明性、マーキング添加剤、肉厚、コーティング、所望のコントラスト、曲率、許容できる熱影響。. |
| 未塗装の金属キャップ、缶、箔、または金属製包装部品 | ファイバー/MOPAは通常、露出した金属表面で評価すべき最初の手段である。. | 近赤外ファイバーシステムは、金属への直接マーキングによく使用され、合金と表面仕上げに応じて異なる表面マーキング機構をサポートできる。. | 金属合金、陽極酸化、ラッカー、塗料、保護コーティング、所望の色/深さ、および対象が金属そのものか上層のみか。. |
| 塗装、ラッカー塗装、印刷、ラミネート、または金属化された表面 | 最上層をそれ自体のプロセス課題としてテストする。CO₂、UV、またはファイバー/MOPAは、どの層を変化させるべきか、どの層を保護したままにすべきかに応じて、正しい最初の手段となり得る。. | ビームは最初に露出した層と相互作用する。基材だけではマークを予測できない。. | 層の厚さ、吸収、色、基材との接着、除去深さ、残留物、および許容される下層の露出量。. |
| ガラス瓶または容器 | 所望の表面マークと損傷許容度に応じて、CO₂またはUVをスクリーニングできる。. | ガラスへのマーキングは、表面応力、局所的な熱影響、割れ/欠けのリスク、マークのテクスチャ、コード詳細の要件によって制約される。. | ガラスの組成、肉厚、コーティング、曲率、必要なコントラスト/テクスチャ、許容される微小損傷。. |
一般的な故障モードと最初に確認すべき事項
試行が失敗した場合、次のステップは自動的にパワーを上げることではなく、診断であるべきです。症状を記録し、材料/表面の影響を焦点、形状、動作、データフローの問題から切り分け、一度に1つの変数グループだけを変更します。.
| 観察された失敗 | 最初に確認 | 収集する証拠 | 次のテストの方向性 |
|---|---|---|---|
| 弱い、または不安定なコントラスト | パッケージのロット、表面コーティング/インク、色、焦点、汚染、および選択した波長が意図したマーク機構を生み出しているかどうか | 複数のパッケージ/バッチからの未マーキングおよびマーキング済みサンプル、表面の説明、同一のコード形状、記録されたテスト設定 | 制御されたパラメータマトリクスを実行する。許容ウィンドウが狭いままである場合は、単にエネルギーを増やすのではなく、別の波長またはマーキング機構を比較する。. |
| フィルムの変形、ピンホール、溶融エッジ、または薄肉変形 | 熱入力、滞留/オーバーラップ、焦点、支持されていないパッケージ壁、および材料の厚さ | 表/裏面検査、コード周辺の変形、フィルムの厚さ、支持方法、および意図した速度範囲全体にわたるサンプル | 局所的な熱負荷を低減し、スキャン戦略または速度を変更し、支持を改善し、材料の応答がそれを支持する場合はUVなどの熱影響のより小さい経路を比較する。. |
| 意図したマークを超えたコーティングの損傷または基板の露出 | 最上層の厚さ/ばらつき、除去メカニズム、パルス/エネルギー条件、および下層基板の応答 | 良品および不良サンプル、既知の場合はコーティング情報、エッジ品質、残留物、およびベース層が侵されているかどうか | 除去ウィンドウを狭め、プロセスの攻撃性を低減するか、ターゲット層により選択的に結合する波長を試す。. |
| バーコードまたは2Dコードは見えるが、読み取りが悪い | 最小モジュール/フィーチャ、エッジ定義、コントラスト均一性、幾何学的歪み、マーキング位置、およびベリファイア/リーダー設定 | 実際のリーダー/ベリファイア結果、失敗したコード画像、実際のコードサイズ、パッケージの曲率、および複数サンプルにわたる繰り返し結果 | まずコードの幾何形状と位置を修正し、その後マークプロセスを最適化する。視覚的な暗さだけで成功を判断しないこと。. |
| パッケージ間でマーク位置がドリフトする | 部品の位置決め、治具/ストッパーの再現性、センサーまたはトリガーのタイミング、コンベヤの動き、エンコーダー/同期、および焦点変動 | 位置誤差のパターン、パッケージの向き、トリガー信号のタイミング、ライン速度、および繰り返しマークしたサンプル | 位置決めまたはトリガーを安定させる。測定された変動が正当化する場合にのみ、センシング、ビジョン、または同期モーションを追加する。. |
| 静的サンプルは合格するが、ラインでの結果は不合格になる | 生産速度、モーション同期、滞留時間、焦点変化、パッケージの振動、データ更新タイミング、および検査タイミング | 静的サンプルと移動サンプル、完全なサイクルタイミング、ライン速度範囲、利用可能な場合はトリガー/データログ、および合格/不合格サンプル | 実際のライン条件で再テストし、受け入れられた移動時の結果に基づいて、マーキングフィールド、データフロー、トリガー方式、およびモーションアーキテクチャを設計する。. |
| マーク品質は正しいが可変データが誤っている | ジョブ選択、上流データソース、トリガーロジック、フィールドマッピング、段取り替え制御、および検証ロジック | 期待されるコード内容と実際のコード内容、イベントタイミング、ジョブ/レシピ記録、および検査結果 | 生産速度を上げる前に、レーザーパラメータとは独立してデータパスを検証する。. |
レーザーコーディングは生産ワークフローにどのように組み込まれますか?
有用な生産指標は、合格部品のスループットです。これには、段取り替え、パッケージの供給、位置決め、可変データの読み込み、トリガ、マーキング、検証、不合格品処理、下流への搬送、および試験対象プロセスで必要な場合の排気または換気が含まれます。.
| ワークフローのステップ | 検証すべき質問 |
|---|---|
| セットアップと段取り替え | 製品、コード、レシピ、マーキング領域、および合格基準は、実行間でどのように変更され、誤ったジョブのエラーはどのように防止されますか? |
| 包装体の提示 | 包装体は手作業で装着されますか、治具に固定されますか、間欠送りされますか、ウェブ送りされますか、それとも連続移動しますか?プロセスはどのような向きと焦点の変動を許容しなければなりませんか? |
| 可変データとトリガー | コードデータはどこから来て、いつ更新され、どのイベントがマークをトリガーし、1つの包装体に誤ったレコードが付与されるのを何が防ぎますか? |
| マーク実行 | コード面積、密度、内容変更、パス、フィールド使用、焦点、動作は、レーザー照射時間とプロセス安定性をどのように変化させますか? |
| 検証 | このプロジェクトでは、オペレーターによる検査、バーコード/2D読み取り、ビジョン確認、位置チェック、または別の合否判定方法が必要ですか? |
| リジェクト / 再加工 / 記録 | 不合格の包装体はどうなり、良品からどのように分離され、どの生産データまたは品質データを保持する必要がありますか? |

公称走査速度が高いことは、1時間あたりの合格包装体数が多いことを保証しません。同じ品質、データ、位置決め、検査基準で、完全なテスト済みサイクルを比較してください。.
包装サンプル試験に合格したと見なす基準は何であるべきですか?
実際の完成品パッケージをテストすること。一般的な材料見本や最良のケースの実演だけで済ませないこと。色、コーティング、仕上げ、厚さ、形状、サプライヤーのロット、パッケージの見せ方について、それらの要因が結果を変え得る場合は、代表的なばらつきを含めること。.
| 判定項目 | 合格条件 | 記録すべき項目 |
|---|---|---|
| マーク品質 | 実際のマークサイズにおいて、合意されたコントラスト、可読性、文字の明確さ、コードの明確さ、および視覚的な一貫性が達成されている。 | 代表的なマーキング済みサンプル、コード寸法、視認条件、およびテスト設定。 |
| データの正確性 | 必須の固定フィールドと可変フィールドが、各テストパッケージの意図された生産データと一致している。. | 期待/実績データ、ジョブ/レシピの識別、トリガー条件、およびサンプル順序。. |
| パッケージの完全性 | 溶融、変形、穴あき、コーティングの損傷、残留物、変色、または隣接面への影響が、合意された限度内に収まっている。. | 良品/不良サンプル、関連する場合は表裏の検査、およびプロジェクトで要求される機能的なパッケージ検査。. |
| コード検証 | 機械読み取りが要求される場合、バーコードまたは2次元コードがユーザーの実際の検査または検証方法に合格する。. | リーダー/ベリファイアの結果、コードサイズ、位置、および予想されるばらつき全体にわたる代表的なサンプル。. |
| 位置の再現性 | マークは承認済みゾーン内に留まり、代表的なパッケージおよび提示状態の変動にわたって、許容可能なフォーカス状態を維持します。. | 位置測定または視覚基準、向き、治具/ライン条件、および反復サンプル。. |
| 生産結果 | 完全なローディング/提示 → データ/トリガ → マーク → 検証 → 受け入れ/拒否のサイクルが、要求される合格部品率を満たします。. | 全サイクルのタイミング、ライン速度条件、検査時間、不良/再作業、および合格歩留まり。. |
| 再現性 | 複数の代表的なパッケージ、および該当する場合は複数の通常生産バッチが、同じ受け入れロジックに合格します。. | サンプル数、パッケージ/バッチ識別情報、合否結果、および見栄えが最も良い1つの設定ではなく、使用可能なプロセスウィンドウ。. |
サンプルテスト結果は、最終的なマシン構成をどのように決定するのか?
サンプルテストは、単に1つのパッケージにマークを付けられることを証明するだけでなく、構成に関する問いに答えるべきです。受け入れられた各テスト結果は、最終的な機械が実証済みのプロセスウィンドウと生産方法を反映するように、システム要件に変換されるべきです。.
| テストが証明する内容 | 最終構成でそれが何を決定するか |
|---|---|
| 許容できないパッケージ損傷を引き起こさずに、合格マークを生成する波長とプロセスウィンドウはどれか | レーザー光源ファミリー、および該当する場合はパルス/エネルギー制御の方向性。最終的な動作範囲は、試験済みの許容ウィンドウ内に収まる必要があります。. |
| 必要なコードサイズ、最小特徴寸法、フィールドカバレッジ、フォーカスマージン | レンズ/マーキングフィールドの選択、光学系の構成、作動距離、および1フィールドで十分か、インデックス送り/協調移動が必要か。. |
| パッケージの湾曲、高さ変動、向き、支持要件 | 治具、パッケージストッパ、Z高さ戦略、必要に応じた回転または協調運動、およびビジョン支援位置決めが正当化されるかどうか。. |
| 静止ラインまたは移動ライン上で測定された位置変動 | 機械的位置決め、センサ/トリガの配置、エンコーダまたは同期の要件、およびビジョンまたはモーション補正の必要性。. |
| 可変データのソースと正しいコードの検証 | ソフトウェアのワークフロー、ジョブ/レシピの処理、上流データインターフェース、トリガーロジック、検査連携、およびエラープルーフ要件。 |
| 実際のバーコード/2Dコード検査結果 | システムにリーダーまたはビジョン検証ステーションが必要かどうか、検証がどのようにトリガーされるか、不合格パッケージがどのように識別または排除されるか。 |
| 承認済みのマーキング工程中に認められるヒューム、煙、残留物、または臭気 | 局所排気または換気が必要かどうか、また、包装体の見栄えやマーキングを妨げずにどのように配置すべきか。 |
| 承認済みの全サイクルタイムおよびライン速度の結果 | 手動ワークステーション、インデックス式ステーション、コンベヤまたは同期移動ライン構成、ハンドリング能力、および合格部品のスループットを満たすために必要な自動化レベル。 |
包装アプリケーション審査に送るべきもの
有用な装置の推奨は、実際の包装に関する意思決定課題を再現するのに十分な情報から始まります。レーザーを事前に選ぶ必要はありません。意味のあるサンプルテストを実施するために必要なアプリケーション入力情報を提供してください:
- 実際の完成包装品または代表的な生産サンプル;
- パッケージ形式、寸法、形状、向き、および提示方法;
- 判明している場合は、材料、顔料/色、コーティング、印刷、ラミネート、ニス、またはサプライヤー情報;
- 必要な日付、バッチ、ロット、有効期限、テキスト、ロゴ、バーコード、2次元コード、またはその他の固定/可変コンテンツ;
- マーク全体の寸法、利用可能なマーキング領域、および最小の意味のある特徴;
- 目標コントラスト、可読性、コード検査、位置公差、および許容できないパッケージ変更の例。
- 可変データソース、トリガー方法、検査方法、および不合格/手直し要件。
- 目標合格部品サイクル、該当する場合はライン速度、バッチサイズ、および段取り替えの期待値。
- すでに判明しているハンドリング、ビジョン、排気/換気、安全性、ラインインターフェース、または自動化の制約。
プロジェクト固有のハンドリング、モーション、同期ライン統合、その他の非標準自動化については、OEM & Custom Inquiry の OEM・カスタムに関するお問い合わせ ルートをご利用ください。標準のアプリケーションと見積もりの経路は、最終的なコールトゥアクションに残っています。
よくある質問
レーザーコーディングはすべての包装材料に使用できますか?
万能な互換性があるという主張は安全ではありません。完成したパッケージ、露出する層、色、形状、必要なマーク、および許容される表面変化または機能変化は、設備選定の前に確認と試験を行う必要があります。
包装にはどのような情報をレーザーコーディングできますか?
用途によっては、日付、バッチまたはロット情報、有効期限情報、テキスト、ロゴ、バーコード、2Dコード、シリアル番号その他の識別情報が必要になる場合があります。正確な内容、可変データのソース、および最小必要特徴をアプリケーション概要に含める必要があります。
包装向けには、どのレーザーを最初にテストすべきですか?
最終表面と希望するマーク方式から始めます。CO₂ は、板紙や多くの有機系/コーティングされた包装表面で最初に検討されることがよくあります。UV は、熱に敏感なフィルムやプラスチックでよく役立ちます。ファイバー/MOPA は、露出した金属では最初の選択肢となることが多く、反応性の高いプラスチックやコーティングにも使用できます。実際のパッケージでそのルートを確認する必要は依然としてあります。
最速のスキャン設定が最適な生産設定ですか?
いいえ。重要な指標は、包装体の供給、データ読み込み、トリガー、マーキング、検証、不良品、手直し、後工程のハンドリングを含む、サイクル全体を通じた合格品スループットです。
サンプルテストは最終的なマシン構成にどのように影響しますか?
このテストでは、使用可能なレーザー加工プロセス、フィールドと焦点の要件、位置決め方法、データ/トリガーのワークフロー、検査の必要性、該当する場合の排気要件、およびハンドリングまたは自動化アーキテクチャが対応しなければならないサイクルタイムを確定します。
包装コーディングテストには何を送付すべきですか?
代表的な完成パッケージ、判明している場合は表面/材料情報、実際のコード内容、マーク寸法、合格基準、生産モード、目標サイクル、ならびに位置決め、データ、検査、統合に関するあらゆる制約事項を送付してください。