
クイック回答
正確な有機材料と表面から始める
材料ファミリー名は、あくまでスクリーニングの入力情報にすぎません。木材の樹種と木目、革のなめしと仕上げ、紙の坪量とコーティング、繊維の混紡と重量、コルク密度はすべて、熱流と外観を変える可能性があります。.
CO₂は、多くの有機表面で最初に評価すべき光源ファミリーとして一般的です。木材を評価している場合は、以下に示す木材ガイドを使用して樹種別の詳細を確認してください。この方向性は保証ではありません。実際の波長、光学系、パラメータ、排気構成は、代表的な生産材料で確認する必要があります。.
有益な最初の判断のために: 正確な基材と仕上げを特定し、必要なマークを定義します。製品の取り扱い、ライン統合、自動化は、材料適合性が確立した後に検討できます。.
材料とマーキング例
特定の有機材料ルートを選択する
生産部品に一致する基材から始めます。以下の各ルートでは、主要な材料変数と実際のレーザーマーキング例を組み合わせ、より詳細なプロセスとサンプルテストの詳細について材料別ガイドにリンクしています。.
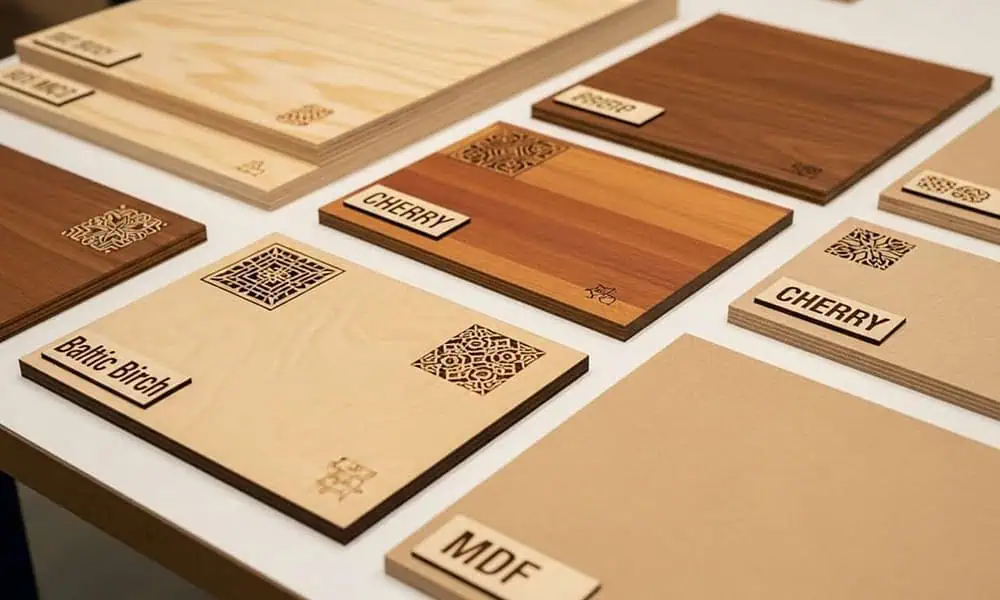
木材レーザーマーキング
樹種、木目、含水率、樹脂、表面仕上げは炭化、コントラスト、煙に影響します。一般的なプレートではなく、実際に生産する樹種から始めてください。.
木材の挙動を調べる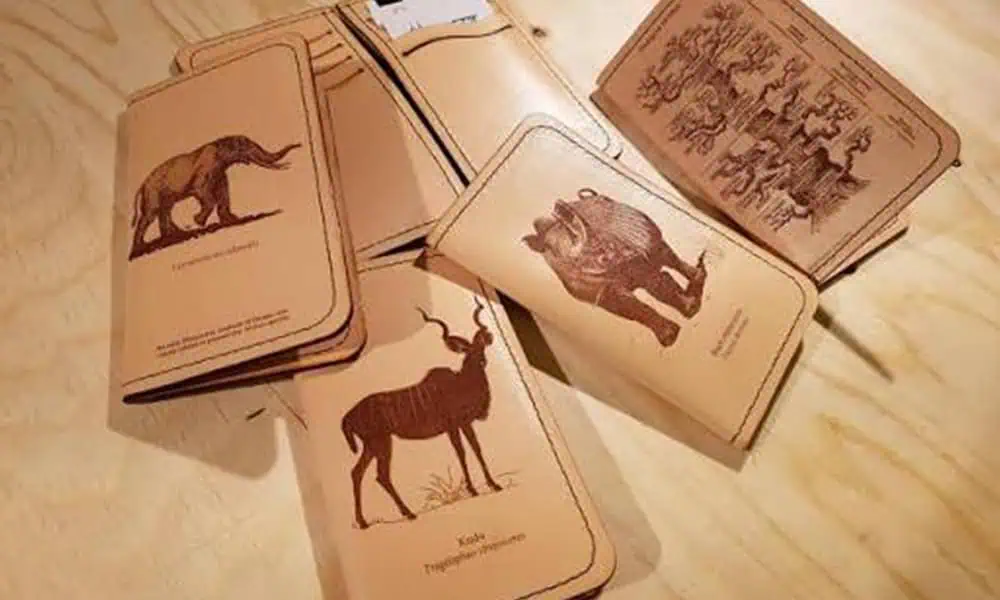
革のレーザーマーキング
なめし方法、染料、トップコート、厚さは色の変化、におい、エッジ品質に影響します。各仕上げを個別の材料ケースとして検証してください。.
革の挙動を調べる
紙と段ボール
坪量、コーティング、色、可燃性表面が使用可能な熱ウィンドウを決定します。最終生産材料で褐色化、エッジ品質、残留物を確認してください。.
紙の挙動を調べる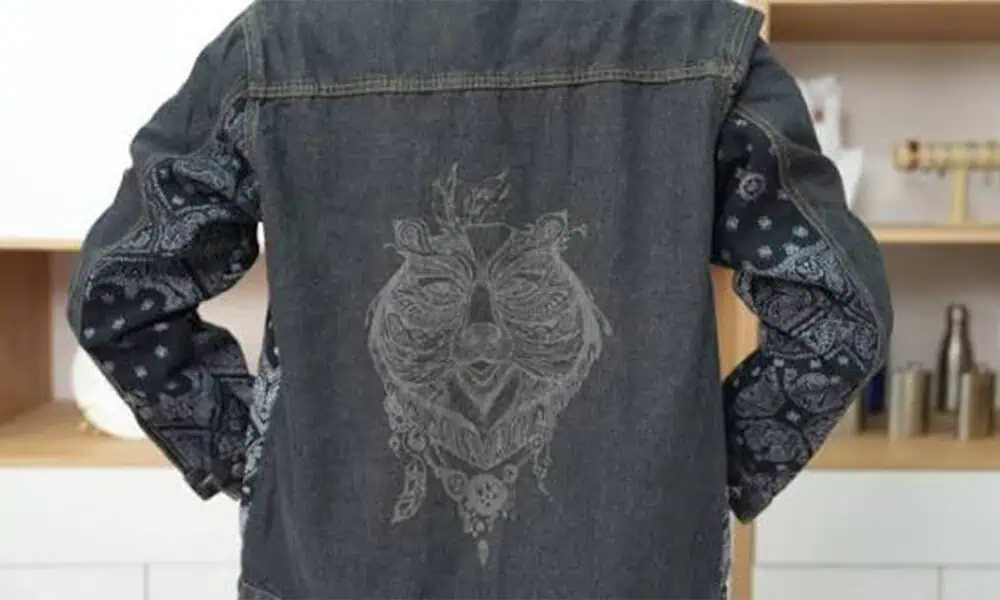
布地とテキスタイル
繊維混紡、生地の目付、張力、仕上げは、溶融、焦げ、収縮、ディテールを変化させます。連続的な生地の取り扱いやライン統合では、材料の適合性とは別に生産ワークフローを評価してください。.
テキスタイルの挙動を探る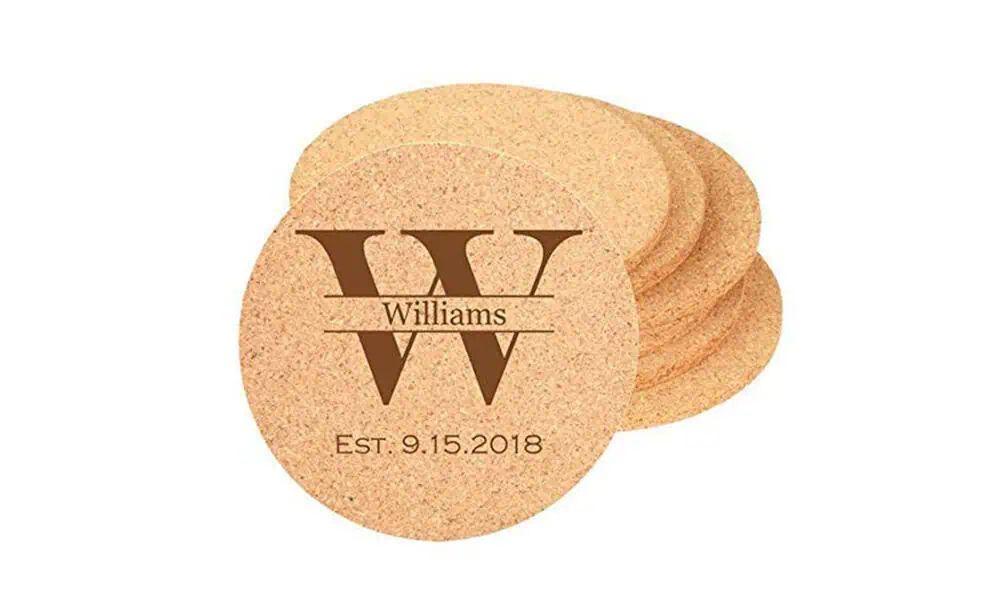
コルクのレーザーマーキング
密度、顆粒構造、粉塵/炭化挙動は、プロセスウィンドウを変化させる可能性があります。実際のコルクグレードと表面をテストしてください。材料によって可視コントラストが異なる場合があるためです。.
コルクの挙動を探る製品とユースケース
有機材料が一般的にマーキングされる場所 — そしてその理由
有機材料は、ブランディング、識別、装飾、可変情報を必要とする製品に使用されています。生産時の取り扱い、位置決め、検査の要件は製品によって異なりますが、マークをきれいに繰り返し付けられるかどうかは依然として基材によって決まります。.
木製品
プレート、家具部品、ハンドル、ギフト用品、プレゼンテーションボックス、木製パッケージには、ロゴ、識別、装飾グラフィック、パーソナライズのためにマーキングされることがよくあります。.
革製品
バッグ、ベルト、履物部品、財布、ラベル、アクセサリーには、ロゴ、製品の識別、装飾模様、パーソナライズされたテキストのためにレーザーマーキングを使用できます。.
紙および板紙
箱、スリーブ、カード、タグ、紙ラベルは、インクや別のラベルを追加することなく、テキスト、バッチ情報、簡単なグラフィック、コードを必要とする場合があります。.
テキスタイルと布地部品
布ラベル、パッチ、衣料品部品、テキスタイルアクセサリーは、繊維と仕上げが要求される熱入力に耐えられる場合、識別、ブランディング、グラフィックのためにマーキングできます。.
コルク製品
コースター、栓、ギフト用品、コルクアクセサリーは、ロゴ、名前、装飾グラフィック用にレーザーマークを利用できますが、密度と粒子構造によってコントラストとエッジ品質が変わることがあります。.
まず素材の判断: 製品にコーティング、ラミネート、接着剤、または混合材料の積層が使用されている場合は、ベースの有機材料が結果を左右すると仮定せず、完成した表面全体をテストしてください。.
一般的なマーク内容
有機材料には通常何がマークされますか?
テスト前に、情報またはグラフィックを定義してください。最小の特徴、必要なコントラスト、検査方法は、同じ基材上でも許容されるプロセスウィンドウを変える可能性があります。.
ロゴとブランドマーク
視覚的な一貫性とエッジ品質が重要となる木、皮革、コルク、高級紙製品に一般的です。.
テキストおよび製品情報
名前、型番情報、お手入れ情報、または短い指示には、過度な焦げや溶けがない読み取り可能な文字エッジが必要です。.
シリアルおよびバッチ情報
可変識別子は、表面が十分なコントラストを提供し、生産ワークフローが各パーツを一貫して提示できる場合にマーキングできます。.
装飾グラフィック
パターン、イラスト、パーソナライズされたアートワークは、特に粒状または繊維状の表面では、単純なテキストよりも広い階調範囲を必要とする場合があります。.
QR、データマトリックス、またはバーコード
モジュールサイズ、コントラスト、表面テクスチャ、熱拡散が依然として信頼性の高い読み取りを可能にする場合にのみ可能です。実際のコードサイズとスキャナ要件で検証してください。.
記号および識別マーク
単純なアイコン、位置合わせマーク、または製品識別子は、中程度の色変動には耐えられることが多いですが、それでも生産前に許容基準を定義する必要があります。.
エンジニアリング上の決定
マーキング機構を表面に合わせる
必要な可視結果から始め、それを材料の反応に合わせます。マーキング、浅い彫刻、切断、穿孔は異なるプロセス判断です。.
望ましいマーキング結果
一般的なターゲットには、焦げ、残留物、歪みを最小限に抑えた、暗い高コントラストのマーク、より明るい色変化、浅い彫刻テクスチャ、きれいなコーティング除去、微細なグラフィック、または読み取り可能なコードが含まれます。.
| 効果 | 何が変わるか | 主な材料リスク | サンプル確認 |
|---|---|---|---|
| 炭化または焼き飛ばし | 選択した有機表面を暗くする、または浅い表層を除去する。. | 焦げハロー、過度の炭化、臭気、エッジのディテールの損失。. | コントラスト、エッジの鮮明さ、残留物、洗浄性。. |
| 表面の色変化 | 深い除去を意図することなく、より明るい、より暗い、またはより暖かい色調を生み出します。. | 色むら、黄変、目に見える熱の広がり。. | 木目、繊維方向、ロット間での色の均一性。. |
| 彫刻またはレリーフ | 触感のある深さや質感を生み出すために、より多くの材料を除去します。. | サイクルが遅く、屑が発生し、エッジが脆く、寸法変動があります。. | 深さ/プロファイル、屑の制御、耐久性。. |
| コーティングまたは仕上げの除去 | 基材を保護しながら、塗料、トップコート、ラミネート、または表面層を除去します。. | 除去ムラ、露出した色ずれ、ヒューム、または基材の損傷。. | 層の均一性、マーキング後の密着性、臭気。. |
| 微細なグラフィックまたはコードの細部 | 小さな線、テキスト、記号を保持するために、制御された熱と焦点を使用します。. | 細部のかすれ、溶融、焼き抜け、判読性の低下。. | 最小フィーチャ、コントラスト、および検査結果。. |
プロセス範囲: このガイダンスは、マーキング、浅い彫刻、および関連する表面効果に適用されます。切断と穿孔には、別途プロセスと設備の評価が必要です。.
プロセスウィンドウ
プロセスウィンドウを変える材料変数
同じファミリー名でも、吸収、熱流、表面リスクのプロファイルが異なる場合があります。機械の推奨を求める前に、これらの変数を記録してください。.
組成とグレード
樹種、繊維、なめし方式、紙材、接着剤、填料、再生材料含有率は、吸収性を変化させる可能性があります。.
表面層構成
塗料、ワニス、ラミネート、箔、染料、防水加工、またはテキスタイルコーティングは、基材よりも先に反応する場合があります。.
水分とロット
木材の含水率、皮革ロット、紙の湿度、テキスタイル仕上げは、許容パラメータウィンドウを変動させる可能性があります。.
形状と取り扱い
柔軟なシート、木目方向、曲面製品、薄い素材は、張力調整または軽量な治具が必要になる場合があります。.
受入基準
テスト前に、コントラスト、エッジ、深さ、手触り、洗濯/耐摩耗性、可読性、外観上の許容限度を定義してください。.
煙と火災の制御
可燃性材料、焦げ、粉塵、および未知のコーティングは、排気、エンクロージャー、操作制御に影響します。.
部品形状とハンドリング
形状、厚さ、サイズがマーキング設定をどのように変えるか
材料の適合性は判断要素の一部にすぎません。部品の形状、局所的な高さの変動、厚さ、柔軟性、および全体サイズによって、ワークピースをどのように保持し、焦点を合わせ、マーキング領域を通して移動させるかが決まります。.
| 部品の状態 | 何が変わるか | 一般的なセットアップへの影響 | 確認すべき事項 |
|---|---|---|---|
| 平らなシートまたはパネル | 通常、最も単純な焦点合わせと固定条件が得られます。. | 平らな支持、再現可能な基準、および適切なマーキングフィールドがあれば十分な場合があります。. | 平坦度、焦点位置、およびマーク全体が選択したフィールドに収まるかどうか。. |
| 湾曲した部品または円筒形部品 | マークの範囲にわたって表面が焦点面から離れることがあります。. | 回転治具、割り出しによる再位置決め、または別の焦点管理方法が必要になる場合があります。. | 曲率、部品周囲のマーク幅、および許容できる焦点変動。. |
| 薄い紙、布、または皮革 | 熱容量が低いと、焼き抜け、変形、収縮、または端部損傷のリスクが高まります。. | 低損傷のプロセスウィンドウと、平坦度または張力の制御を使用します。. | 熱損傷、手触り、穴、収縮、および取り扱いの再現性。. |
| 厚いまたは背の高い部品 | 全体の厚さは、マーク自体が浅い場合でも、装着高さと焦点位置決めに影響します。. | コラムの移動範囲、作業クリアランス、治具の高さを確認します。. | 部品のクリアランス、焦点へのアクセス、およびローディングの人間工学。. |
| 大きなワークピース | 物理的な部品サイズは、マーク自体が小さくても、使いやすい作業領域を超えることがあります。. | マークに合わせてマーキングフィールドを選択し、ワークピースの支持、再配置、または移動は別途解決します。. | 実際のマーク面積、部品のエンベロープ、ヘッド周辺へのアクセス、および再現可能な位置決め。. |
| フレキシブルまたはロール供給材料 | しわ、張力、動きによって焦点とマーク位置が変化する可能性があります。. | 張力調整、ウェブハンドリング、コンベア、またはフライングマーキングに関する評価が必要になる場合があります。. | 平坦度、速度安定性、トリガータイミング、マーク配置。. |
レーザーのサイズをワークピースの寸法だけから決めないでください: 必要なマーキングフィールド、最小フィーチャ、部品エンベロープ、ハンドリング方法は別々の決定事項であり、まとめて検討する必要があります。.
リスクとトラブルシューティング
一般的なリスクと故障モード
有機材料のほとんどの不具合は、材料、表面状態、入熱、焦点、または排気条件が使用可能なプロセスウィンドウ外にあることを示す兆候です。症状を手がかりに、次に何を確認するかを判断してください。.
| 問題 | 考えられる原因 | 次に確認すべきこと |
|---|---|---|
| 弱い、または不安定なコントラスト | 材料の配合、表面仕上げ、水分、または選択したソースとの不十分な相互作用。. | 正確な基材とコーティングを確認し、実際のサンプルでソース経路とプロセスウィンドウを比較してください。. |
| 焦げハローまたは過度な黒ずみ | 局所的な熱が過剰、移動速度が遅い、繰り返し照射、または意図したマークを超えて熱が広がる。 | 熱の蓄積を減らし、速度、出力、繰り返し回数、フォーカス、エアフローを一度に1つずつ検証する。 |
| 焼き抜けまたは穴 | 薄い素材、低い熱容量、または過剰なエネルギー密度。 | 厚さ、サポート、フォーカス、および低ダメージパラメータ範囲を見直してください。 |
| 溶融、収縮、または硬い風合い | 合成繊維、熱可塑性層、または過剰な入熱。 | 繊維の混紡またはコーティングを確認し、熱負荷を軽減するとともに、別の供給ルートを採用するのが妥当かどうかも確認してください。 |
| 部品全体に色ムラがある | 木目、水分、染料、コーティング、テクスチャ、またはロットのばらつき。 | 見た目が良好な 1 箇所だけで承認せず、代表的な領域と複数のワークを比較してください。 |
| 多量の煙、残留物、または持続する臭気 | 材料の分解、コーティング/接着剤の化学的性質、または排気不足。 | 生産試験の前に、材料/SDS、エアフロー、ろ過、残留物清掃の要件を確認してください。 |
| 細部がぼやける、またはコードが読み取れない | フィーチャサイズが小さすぎる、コントラストが低い、テクスチャが粗い、焦点誤差、または過度な熱拡散。 | 最終表面で、実際のコードサイズ、最小フィーチャ、光学系/フィールド、フォーカス、およびスキャナによる読み取り可否を検証してください。 |
ヒュームと火災の制御
有機材料へのマーキングでは、煙、臭気、凝縮物、焦げ、可燃性残留物が発生する可能性があります。その量と組成は実際の基材と表面仕上げに依存するため、量産テストの前に排気および防火要件を確認する必要があります。
- 材料情報とSDSを確認するまで、不明なコーティング、接着剤、処理済み皮革、混合複合材料の使用は保留してください。
- 基材が天然であるというだけの理由で、木材、紙、繊維の粉塵や炭化物を無害と扱わないでください。プロセス計画には排気と残留物の管理を含めてください。
- 安全担当責任者と、可燃性材料の取り扱いおよび無人運転の制限について確認してください。最終的なレーザー安全分類は、システム全体によって決まります。
- 合成繊維、ラミネート、またはコーティングされた表面については、生産試験の前にヒュームとろ過の適合性を確認してください。
安全上の注意: 最終的な排気、ろ過、筐体、操作制御は、機械全体、材料のSDS、および地域のリスクアセスメントによって異なります。
生産構成
まずCO₂、次に構成
CO₂は一般に、木材、皮革、紙、繊維、コルクについて最初に評価すべき光源ファミリーですが、「CO₂」は性能を保証するものではありません。実際の波長、光学系、出力クラス、筐体、排気、プロセスウィンドウは、提供される機械と材料試験によって異なります。
ファイバーまたはUVは、特殊なコーティング、微細で熱に敏感なディテール、または表面効果に対して、管理された比較検討に値する場合があります。これらはサンプルに基づく判断に代わるものではありません。機種レベルの仕様については、利用可能なCO₂レーザーマーキング機の CO₂レーザーマーキング機 構成を比較してください。部品にウェブハンドリング、回転位置決め、ビジョン、モーション、または自動化が必要な場合は、関連する ソリューションオプションとともにそれらの要件を確認してください。.
マシンレビューをリクエスト OEM・カスタムに関するお問い合わせ
| 材料の状態 | 考えられる最初の方向性 | 主なリスク | 確認必須 |
|---|---|---|---|
| 天然木、コルク、または未処理紙 | 制御された熱と抽出によるCO₂スクリーニング。. | 炭化の広がり、残留物、煙、火災リスク。. | コントラスト、エッジ、焦げの除去、再現性。. |
| 仕上げ済みまたはコーティングされた木材、皮革、または紙 | 仕上げ/基材スタックに適合したCO₂試験。. | 不均一な除去、臭気、または基材の露出。. | 層の均一性、外観上の限界、密着性。. |
| 天然または混紡テキスタイル | 低損傷パラメータウィンドウにおけるCO₂スクリーニング。. | 溶融、焦げ、穴、収縮、または硬い風合い。. | 細部、風合い、洗濯/摩耗応答、およびバッチ変動。. |
| 微細なディテールまたは熱に敏感な表面 | CO₂を別の利用可能な供給源と比較する場合は、サンプルマトリックスを通じてのみ行う。. | 遅いサイクル、弱いコントラスト、ヘイズ、または熱損傷。. | 最小形状、コントラスト、生産サイクル。. |
サンプル検証プロセス
実際の生産サンプルで結果を確認する方法
見た目が良い試験片だけでは十分ではありません。検証では、実際の基材と仕上げ、定義された許容目標、および結果が通常の材料変動と生産変動に耐えられることを示すのに十分な反復試験を使用する必要があります。.
実際の材料を使用する
生産する品種、繊維、ストック、コーティング、染料、ラミネート、仕上げをテストします。見た目が似ているサンプルでも、同じレーザー条件では異なる反応を示すことがあります。.
先に合格基準を定義する
設定を比較する前に、目標コントラスト、色、深さ、最小形状、コード可読性、残留物限界、外観損傷限界を設定します。.
管理されたテストマトリックスを実行する
複数の設定を一度に変更するのではなく、ソース経路とプロセス変数を体系的に比較する。試験中は、排気条件と焦点条件を記録しておく。
外観だけでなく検査する
エッジ品質、残留物、手触り、焼き抜け、変形、および実際の製品にとって重要な、必要とされる耐摩耗性、屈曲性、洗濯性、スキャナー性能を確認する。
代表的な部品で繰り返す
木目、含水率、コーティング、繊維混紡、その他の自然変動によってプロセスウィンドウが変動する可能性がある場合は、複数の個体または該当するロットで承認結果を確認します。
承認された条件を固定する
生産で使用するために、材料と仕上げ、装置/光源の経路、該当する場合はレンズまたはフィールド、固定方法、承認結果、および管理パラメータレシピを記録します。
承認ルール: 最終部品にスキャン読み取り性、耐摩耗性、耐洗浄性、屈曲性能、またはその他の最終用途条件も必要な場合は、外観だけでプロセスを承認しないでください。
サンプル検証
有用な有機材料試験のための最小入力項目
有用なサンプル試験は、最終材料と定義された目標結果から始まります。「木材」「皮革」「布」だけを送ると、弱い推奨になりがちです。
| 入力 | 提供する情報 | 重要な理由 |
|---|---|---|
| 基材 | 正確な種類、繊維、原料、グレード、サプライヤー、ロット。 | 総称によって異なる材料応答が隠れるのを防ぎます。 |
| 表面 | 仕上げ、コーティング、染料、ラミネート、防水加工、質感、洗浄状態。 | どの層が最初に吸収または分解されるかを決めます。 |
| 厚さ/重量 | 板厚、革の厚さ、紙の坪量、テキスタイルのGSM、および柔軟性。 | 熱の拡散、焼き抜け、取り扱いリスクを左右します。 |
| 目標結果 | コントラスト/色、深さ、線幅、アートワーク、コードサイズ、および外観上の制限。 | 材料をマーキング機構と検査方法に対応付けます。 |
| 耐久性 | 洗濯、摩耗、屈曲、溶剤、屋外または後加工への暴露。 | 読み取り可能なマークでも、実際の最終用途試験には合格しないことがあります。 |
| 製造と安全性 | 個片/ウェブのハンドリング、サイクル目標、排気、SDS、および規制物質。 | 材料結果を、安全で再現可能な装置設定につなげます。 |
承認に関する注意: 単一のクーポンは、1つの材料、仕上げ、バッチ、パラメータセットを表します。最終承認には、生産を代表するサンプルと合意された受入基準を使用する必要があります。
テスト結果から設備へ
承認されたサンプルが装置構成になる仕組み
材料と目標結果が実証されたら、装置は、承認されたプロセスウィンドウ、マーキングエリア、部品ハンドリング、排気要件、生産目標を中心に構成されるべきであり、パワーだけを中心に構成されるべきではありません。
| 判断 | 何を基準に決めるべきか |
|---|---|
| レーザー光源の方式 | 実際の材料と表面仕上げで承認されたマークを生成した光源。 |
| 出力クラス | 必要なプロセスウィンドウ、目標深さまたは色応答、サイクル目標、使用可能な動作マージン — 「パワーが高ければ高いほどよい」という単純なルールではありません。 |
| レンズ/マーキングフィールド | 実際のマークサイズ、最小フィーチャ、必要な細部、許容できるフィールド依存のスポット性能。 |
| 治具/ロータリー/ハンドリング | 部品の形状、姿勢、再現可能な基準、曲率、可撓性、および装着方法。 |
| 排気と囲い込み | 煙、臭気、残留物、コーティングの化学的性質、生産量、およびシステム全体の安全レビュー。 |
| 自動化レベル | スループット、部品の供給方法、可変データ、トリガー方式、コンベヤ/ウェブの動作、ビジョンの必要性、統合範囲。 |
有用なお見積もりのために、以下をご提供ください:
- 正確な材質、仕上げ、および代表サンプル。
- 部品の寸法、およびマーキング領域の写真または図面。
- 必要な最小の特徴を含むアートワーク、テキスト、またはコード。
- 目標とするマークの外観、深さ、耐久性の要件。
- 必要なマーキング範囲と想定される生産サイクル。
- 投入方法、治具の制約、およびコンベアやロータリーの必要性の有無。
- 排気、筐体、安全、または統合上の制約がすでに判明している。
構成に関する注記: 構成に関する注記:サンプル承認は材料/プロセスの方向性を証明します。最終的な装置選定は、依然としてワークのハンドリング、フィールドサイズ、生産フロー、およびシステム全体の安全要件によって決まります。
よくある質問
有機材料のレーザーマーキングに関するよくある質問
CO₂レーザーは木材、皮革、紙、繊維に適していますか?
CO₂は、多くの有機材料表面で最初に検討すべき光源ファミリーであることが一般的ですが、適否は正確な樹種、仕上げ、繊維、厚さ、目標とする効果、および排煙制御の設定に依存します。構成を選定する前に、実際の生産材料でテストしてください。
1つのCO₂設定で、すべての有機材料にマーキングできますか?
いいえ。木目や含水率、革の仕上げ、紙の素材、繊維の混紡は、いずれもプロセスウィンドウを変化させ得ます。材料ごとに別々の処理ルートを使用し、各生産バリエーションについて承認済みのパラメータ記録を保管してください。
なぜ茶色い縁、焦げ、穴が発生するのですか?
意図したマークを超えて熱が広がっているか、材料の厚さと表面に対してエネルギーが高すぎます。出力、速度、焦点、繰り返し回数、排気は相互に影響するため、代表的なサンプルで一度に1つの変数のみを調整してください。
有機材料にはヒューム抽出が必要ですか?
煙と臭気のための排気を計画してください。特にコーティング済み、合成、粘着剤含有、または大量処理の作業では重要です。必要な風量とろ過は材料と機械によって異なります。該当する場合は、セットアップ全体とSDSを確認してください。
皮革や繊維製品に、表面を損傷せずにマーキングできますか?
場合によりますが、許容できるプロセスウィンドウは狭いことがあります。なめし、トップコート、繊維混紡、目付、目標とする外観によって、結果がきれいな色変化、焼失、溶融、許容できない損傷のいずれになるかが決まります。サンプルでの検証が不可欠です。.
同じセットアップは、レーザー切断や穿孔に適していますか?
必ずしもそうではありません。切断と穿孔では、マーキングや浅い彫刻とは異なるプロセスウィンドウと設備上の検討事項が必要になるため、別々の要件として評価してください。.
有用なテストを準備する
実際の材料、表面、マーキング要件を送付してください。
量産を代表するサンプル、アートワークまたはコード、目標とする効果、材料/仕上げに関する情報、耐久性要件、サイクル期待値、およびSDSまたは排気に関する制約事項を提供してください。.