
産業用部品アプリケーション
工具、金物、産業用部品向けのレーザーマーキング
最終的なレーザーマーキングシステムを構成する前に、材料と表面、必要なマーク、目標結果、部品形状、生産方法、サンプル承認基準を定義することにより、工具、ファスナー、バルブ、ベアリング、銘板、および一般的な機械部品の恒久的な識別を計画します。.
お見積り依頼OEM・カスタムに関するお問い合わせ- 恒久的な部品識別
- 2Dコードとシリアルデータ
- 平面、円筒、不規則形状
- サンプルに基づく構成
ワークピースの範囲
どの産業用部品とマーキングタスクが対象ですか?
まず、実際のワークピースファミリーと許可されたマーク領域を特定することから始めます。材料と表面、形状、取り扱い、生産変数は、以下の専用の意思決定セクションで評価されます。.
工具
手工具、電動工具、切削工具
本体、刃、ソケット、ビット、アクセサリ上のブランド表示、モデルデータ、サイズ、シリアル番号、安全記号、耐摩耗性識別。.
工具のレーザーマーキングを詳しく見るファスナー
ボルト、ナット、ネジ、小型金物
頭部マーク、等級またはサイズコード、バッチ識別、および限られた面積と再現性のあるローディングが工程を制御する場合のコンパクトな機械可読コンテンツ。.
ファスナーのレーザーマーキングを詳しく見るバルブ&継手
バルブボディ、継手、流量コンポーネント
平面、円筒面、鋳造面への部品番号、圧力または流量情報、方向マーク、ヒートコードまたはロットコード、トレーサビリティ。.
バルブおよび継手のマーキングを探るベアリング
ベアリングのリング、面&円筒面
焦点、位置決め、表面の完全性を検討する必要がある、リング周辺または狭い面へのモデル、サイズ、バッチ、原産地、トレーサビリティの内容。.
ベアリングのレーザーマーキングを探る銘板
産業用銘板、定格プレート&タグ
金属またはポリマー製プレート形式における機器の識別情報、モデルおよび定格データ、図、規制テキスト、可変シリアル情報。.
産業用銘板マーキングを探る機械部品
一般機械部品&トレーサビリティ
ギア、シャフト、ハウジング、治具、その他の製造部品上の部品番号、リビジョン、ロット、シリアル、データマトリックスコード。.
機械部品のトレーサビリティを探るなぜマーキングするのか
産業用部品にはなぜマーキングされるのか?
マーキングの要件は通常、トレーサビリティ、組立、サービス、識別、または製品情報のニーズから生じます。レーザー方式を比較する前に、その業務上および生産上の目的を定義してください。.
部品識別
生産、保管、サービスの各段階を通じて、部品番号、モデル、サイズ、グレード、原産地、またはバリアントを物理的なコンポーネントと直接関連付けます。.
トレーサビリティ
部品の系譜が必要な場合は、コンポーネントをバッチ、ロット、シリアル番号、デートコード、生産記録、または検査履歴にリンクします。.
組立とエラー防止
向きマーク、流れ矢印、トルク情報、グレードマーク、または機械可読の識別情報を使用して、取り違えを減らし、正しい組立を支援します。.
サービスとライフサイクル識別
部品が生産ラインを離れた後に、保守、修理、交換チームが必要とする可能性のある情報を保持します。.
定格と技術情報
機器データ、仕様、図、安全情報、その他必要な製品情報を、プレート、タグ、または部品自体に読み取り可能な状態で保持します。.
ブランドと製品のアイデンティティ
外観および耐久性の要件が実際の表面と適合する場合は、ロゴ、製造元の識別情報、または製品ファミリー情報を追加してください。.
マーキング対象
産業部品には通常、何がマーキングされますか?
実際の内容、サイズ、マーキング領域を定義します。最小の文字またはコードの特徴が、光学設定、位置決め公差、検査方法に影響を与える可能性があります。.
| マーキング内容 | 一般的な部品例 | 定義する必要があるもの |
|---|---|---|
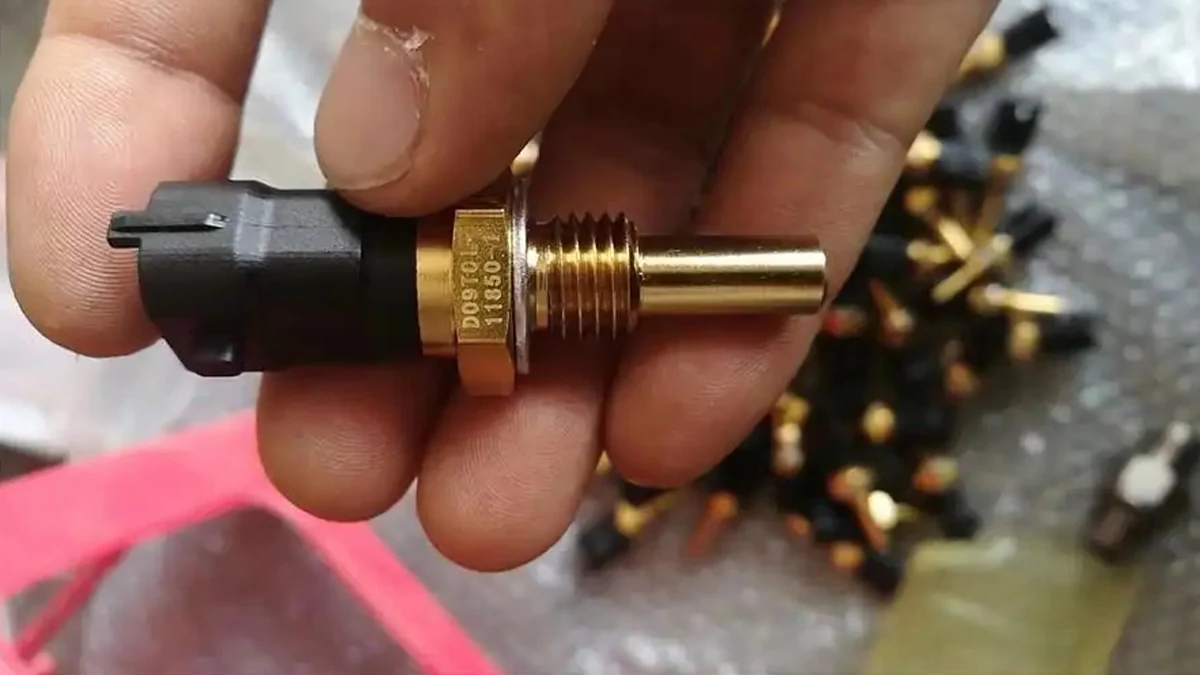
| ブランド、ロゴ、または原産地マーク | 工具、継手、軸受リング、ハードウェア、銘板 | 実際の仕上げ面における必要な外観、向き、および許容されるマーキング領域。. |
| 部品、モデル、サイズ、またはグレード | ファスナー、ソケット、バルブ、インサート、切削工具、交換部品 | 最小の文字高さ、利用可能な領域、および必要な可読性。. |
| シリアル、ロット、バッチ、または日付コード | 機械部品、校正済み工具、バルブボディ、製造組立品 | データソース、更新頻度、レシピ制御、部品とデータの関連付け。. |
| QRコードまたはデータマトリックスコード | ギヤ、ハウジング、工具、軸受部品、トレーサブルなハードウェア | コードサイズ、セルサイズ、リーダー、照明、検証方法。. |
| 方向マーク、トルクマーク、流量マーク、または組立マーク | バルブ、継手、調整部品、取付用ハードウェア | 組立後の設置向き、位置公差、視認性。. |
| 定格銘板または仕様データ | 銘板、タグ、機械ラベル、設備プレート | テキスト密度、リビジョン管理、固定情報と可変情報、曝露条件。. |
結果の変動要因
レーザーマーキングの結果を決定するものは何か?
業界名がプロセスを決定するわけではない。結果は、材料と表面、マーク定義、形状、提示方法、製造要件の相互作用から生まれる。.
材料と表面
合金またはポリマーのグレード、コーティング、めっき、陽極酸化、硬さ、熱処理、色、酸化、仕上げは、吸収、コントラスト、除去挙動、熱感受性を変化させる可能性があります。.
マークサイズと内容
文字高さ、線幅、Data Matrixのセルサイズ、ロゴの詳細、総情報密度、利用可能なマーク領域は、どれだけの解像度と処理時間が必要かを決定します。.
目標効果
高コントラスト、暗色または明色への色変化、制御されたコーティング除去、浅い彫刻または指定された深さは、異なるプロセスウィンドウを必要とし、同じ結果として扱うべきではありません。.
形状と焦点
平坦度、曲率、直径、巻き角度、狭いリング面、高さ変動は、固定焦点面で十分か、制御された移動が必要かを決定します。.
位置決めとハンドリング
データムの品質、治具の再現性、回転振れ、部品の向き、投入ばらつきは、マークが部品ごとに許容位置内に収まるかどうかを決定します。.
タクト、検査、データフロー
実際のサイクルには、投入、位置決め、マーキング、検証、不良処理、搬出が含まれます。バッチサイズ、目標タクト、シフト当たりの稼働時間、1日当たりのシフト数、および運用が連続的か断続的かを記録してください。可変データ、スキャナ、PLC、MESの要件は、さらなる時間とシステムの複雑さを追加する可能性があります。.
合格目標
どのような結果を目標にすべきですか?
サンプルは、1枚の写真でよく見えるという理由だけで承認すべきではありません。実際の部品上で、意図した検査条件および生産条件の下で許容可能な状態を維持しなければならない結果を定義してください。.
- 可読性文字、記号、ロゴは、要求されるサイズと視認条件で明確に読み取れる状態を維持する。.
- コード検証QRコードまたはデータマトリックスコードは、目視で判定するのではなく、意図したリーダー、照明、検証方法を用いてテストする。.
- コントラスト、色、または深さ目に見える効果または指定された深さは、実際の合金、コーティング、表面仕上げに合わせて定義する。.
- 耐久性マークは、プロジェクトで要求される摩耗、洗浄、または環境曝露の後も許容可能な状態を維持する。.
- 部品の完全性このプロセスは、シール、軸受、嵌合、切断、外観、その他の保護された機能面に許容できない変化を生じさせない。.
- 位置の再現性マークは、繰り返しローディングおよび部品のばらつきを通じて、許容される位置と向きの範囲内にとどまります。.
- サイクルタイムの結果要求される品質は、遅い単品サンプル時だけでなく、フル生産タクト内でも再現できなければならない。.
- レシピ再現性承認済み設定は、正しい部品ファミリーと表面状態に対して識別、管理、再現できなければならない。.

形状とハンドリング
形状、位置決め、部品ハンドリングはマークにどのような影響を与えるか?
部品の提示方法は、材料自体と同じくらいシステムアーキテクチャを変えうる。治具、モーション、ビジョンを選定する前に、実際のローディングとデータム条件を定義せよ。.
| 部品の状態 | 例 | 評価の方向性 |
|---|---|---|
| 平坦で静止した表面 | 銘板、工具面、ハウジング、ブラケット、および機械加工された平面 | 材料およびターゲット効果のレビュー後の固定治具と標準焦点面マーキング。. |
| 円筒面または円周方向のマーキング | シャフト、ソケット、バルブステム、継手、および丸形工具本体 | 回転円筒マーキング 直径、巻き角度、チャッキング、およびデータム管理を伴う。. |
| リング面または狭い環状領域 | 軸受、軌道輪、カラー、ワッシャー | 安定したネスティング、焦点公差、コードサイズ、および回転ハンドリングの可能性。. |
| マーク面積が限られた小型部品 | ファスナー、インサート、ビット、小型継手 | 狭い視野、安定したネスティング、部品存在検知、現実的な文字またはコードサイズ制限。. |
| 不規則な高さまたは曲面 | 鋳造バルブボディ、成形工具、複雑なハウジング | 3D曲面評価 マーク全体にわたる焦点変動を無視できない場合。. |
| 変動する配置または混在する向き | 手動投入、混合ロット、一貫性のない治具位置 | ビジョン位置決め 許容補正範囲とデータム戦略を定義した後のビジョン位置決め。 |
| コンベヤまたはタクト制御フロー | 金物ライン、組み立て前の部品、可変シリアルマーキング | フライングまたはオンラインマーキング には、トリガー、エンコーダー、間隔、検証レビューが含まれます。 |
| 大量生産向けの投入または多ステーション工程 | ファスナー、軸受リング、工具、反復生産される機械部品 | 完全なタクト分析後の自動マーキングセルまたはカスタムローディング構想。 |


初回テストのレーザー方向
どのレーザールートを最初にテストすべきか?
最初のテストは開始方向であり、最終的な機械の決定ではありません。材料と目標効果に最もよく一致するルートを比較し、次にサンプル結果を使用してプロセスウィンドウとシステム構成を絞り込みます。.
| 部品の状態と目標 | 最初に評価するルート | サンプル試験で確認すべきこと |
|---|---|---|
| 未処理の鋼、ステンレス鋼、工具鋼;コントラスト、識別、彫刻 | ファイバーレーザーをベースラインとし、パルス制御が目標のコントラストや熱応答に役立つ可能性がある場合は、MOPAファイバーを比較検討します。 | 実際のグレードと仕上げにおけるコントラストまたは深さ、熱影響、表面健全性、最小形状、サイクルタイム。 |
| ベアアルミニウムまたは陽極酸化アルミニウム | 作業がベアメタルマーキング、陽極酸化層のコントラスト、制御された表面変化のいずれであるかに応じて、ファイバーまたはMOPAファイバー。 | 層の応答、コントラスト、エッジ品質、仕上げのばらつきに対する一貫性、および基材を保護したままにする必要があるかどうか。 |
| 真鍮、銅、ニッケル合金部品 | まずファイバー系での試験を行い、より広いパルス制御ウィンドウが有用な場合にはMOPAファイバーと比較します。 | 吸収応答、コントラスト、熱影響、表面仕上げ、および繰り返し生産に必要なプロセスマージン。 |
| 微細なディテールまたは熱に敏感な表面を持つエンジニアリングプラスチック | 熱入力の最小化が重要な場合、UVが最初の比較対象となるかもしれません。樹脂、色、または添加剤が適切に反応する場合は、ファイバーまたはMOPAファイバーもテストできます。 | 変色、発泡または表面反応、エッジ品質、歪み、壁の完全性、および材料バッチ間の一貫性。 |
| 塗装、めっき、またはコーティングされた金属 | 意図するメカニズムに基づいて最初の方法を選びます。最上層をマーキングする、それを選択的に除去する、または基材を露出させる、のいずれかです。ファイバー系とUVのテストが一般的な比較検討の方向性です。 | 正しい層に作用しているかどうか、基材が保護されているかどうか、マーク部と非マーク部の境界エッジが安定しているかどうか。 |
| ポリマー製または有機コーティングされたプレートおよびタグ | 上層材料がその波長を効果的に吸収する場合は、比較対象にCO₂を含めてもよい。他の構成では、UVまたはファイバー系の試験が依然として適切な場合がある。 | 判読性、エッジ品質、表面損傷、残留物、コントラスト、およびプロセスが許容熱ウィンドウ内に収まっているかどうか。 |
故障診断
産業用部品のレーザーマーキングにおける一般的な故障モード
失敗したサンプルは症状によって診断する必要があります。問題が材料変動、焦点、位置決め、コード設計、または生産時のハンドリングに起因する場合、レーザー出力だけを変更すると真の原因を隠してしまう可能性があります。.
| 観察された失敗 | 確認すべき変数 | 最初の診断アクション |
|---|---|---|
| コントラストが低すぎる、または視覚的に弱い | 合金またはポリマーのグレード、コーティング、表面仕上げ、焦点、パルス条件、スキャン戦略 | 実際の表面を確認し、同じ代表サンプルで管理されたパラメータ変更を比較する。. |
| 結果が部品ごとに変動する | 表面仕上げ、汚染、酸化、バッチ変動、焦点高さ、治具の再現性 | プロセスレシピを変更する前に、材料の変動と位置決めの変動を切り分ける。. |
| コードは許容範囲に見えるが、安定してスキャンできない | セルサイズ、コントラスト、歪み、クワイエットゾーン、リーダー、照明、マーク位置 | 意図したリーダーと照明でテストし、見た目だけでなくコードの幾何形状と配置を確認してください。. |
| マーク全体にわたって深さまたは外観が不均一 | 曲率、高さ変動、回転振れ、焦点、スキャン角度 | マークゾーンのジオメトリをマッピングし、エリア全体が使用可能な焦点範囲内に収まるかどうかを確認します。. |
| コーティングまたは機能面が損傷している | 誤ったマーキング機構、過剰なエネルギー、誤ったマークゾーン、不十分なプロセスマージン | 対象が色変化、コーティング除去、基材マーキングのいずれであるかを再確認し、保護する表面の要件を確定した上で再テストします。. |
| 部品間でマーク位置がずれる | データム、ネスト公差、姿勢、オペレーターによるローディング、ビジョン補正範囲 | レーザーフィールドが誤差の原因であると仮定する前に、治具とワーク提示の繰り返し再現性を測定してください。. |
| 円周方向のマークが正しくつながらない、または正しく間隔が空かない | 部品直径、チャッキング、回転校正、データム、同期 | 実直径と機械的な回転状態を検証し、その後、マークと回転の関係を確認してください。. |
| サンプル品質は合格するが、タクトが未達 | マーク内容、スキャン戦略、ローディング、位置決め、検証、不良品処理、アンローディング | レーザースキャン速度だけを比較するのではなく、サイクル全体を測定し、ボトルネックを特定してください。. |
生産ワークフロー
産業用部品マーキングは生産にどのように組み込まれますか?
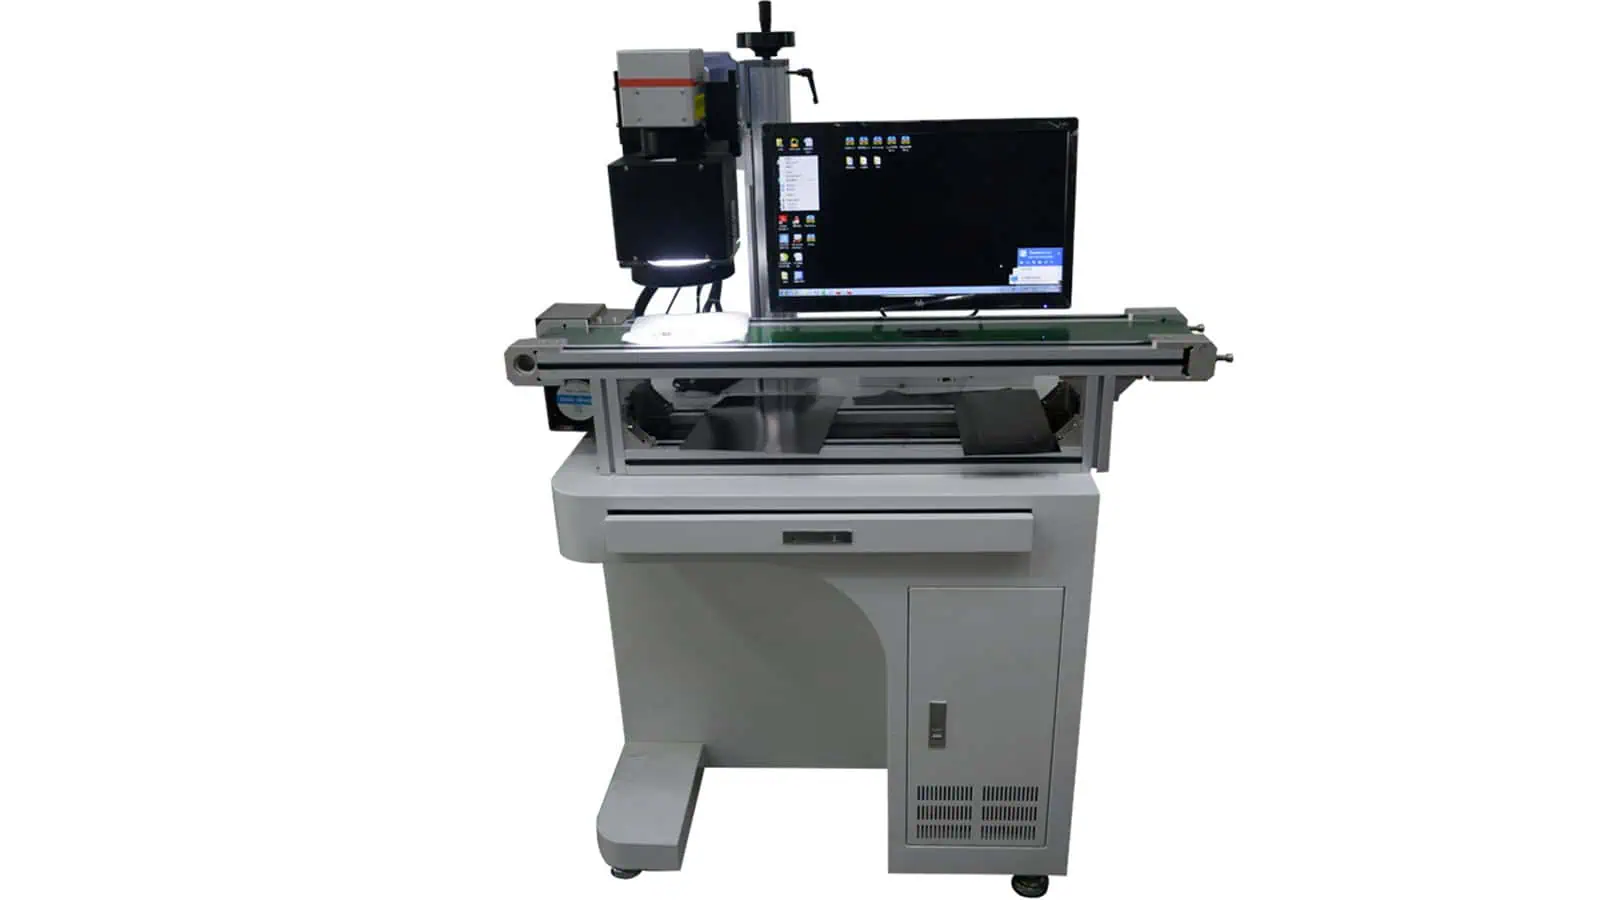
生産プロセスはレーザー照射だけではありません。ローディング、識別、位置決め、検証、不良品処理はすべてタクトタイムと最終的なシステム設計に寄与します。.
部品をロードまたは提示する
手動ローディング、トレイ、治具、コンベア、回転チャック、ロボット、その他のハンドリングが、ワークをマーキングステーションへ供給します。.
部品と向きを確認
部品存在検知、バーコード入力、レシピ選択、または目視チェックにより、誤ったワークに誤ったプログラムが適用されるのを防ぎます。.
マーク基準を特定する
治具、回転基準、またはビジョンシステムが、実際の部品に対してマークをどこに配置すべきかを決定します。.
マークデータを読み込む
固定テキスト、シリアル番号、データベース内容、またはPLC/MESデータが、正しい部品とレシピに関連付けられています。.
部品をマーキングする
承認済みのレーザーとプロセスウィンドウにより、許可されたマーク領域内で必要なコントラスト、除去、または刻印が作成されます。.
検査または検証
目視検査、カメラ、スキャナー、またはベリファイアが、実際のプロジェクトにとって重要な合格基準をチェックします。.
合格、不合格、または記録
不合格部品は必要な場合に分離され、検証結果またはシリアルデータは下流のトレーサビリティのために記録できます。.
アンロードして繰り返す
部品がステーションから退出すると、次のサイクルが始まります。生産タクトを決めるのは、レーザーのスキャン時間だけではなく、この一連のシーケンス全体です。
サンプル試験と検収
産業用部品のサンプルは、どのように試験し、検収すべきですか?
代表的な部品と実際の生産に近い条件を使用し、サンプルが次の2つの疑問に答えられるようにします。すなわち、必要なマークを付与できるか、そして実際の生産プロセス内でそれを再現できるかです。
検収チェックリスト
実部品、マーク、生産条件を一緒にテストする
- 代表的な部品: 可能な限り、実際の材料グレード、コーティング、硬度、仕上げ、形状を使用してください。.
- 生産内容: より簡単なデモ用パターンではなく、実際のテキスト、ロゴ、コードタイプ、コードサイズ、最小の特徴をテストしてください。.
- 制御変数: 承認された結果を再現して比較できるように、レーザー経路とプロセス設定を記録してください。.
- マーク品質: 読みやすさ、コントラストまたは深さ、エッジ品質、位置、および保護された機能面を確認してください。.
- コード性能: 機械可読マークを、想定されたリーダー、照明、および合格判定方法で検証する。.
- 耐久性: 外観から永続性を推測するのではなく、プロジェクトで求められる摩耗、洗浄、または環境に関する検査を適用する。.
- 再現性: 予想される生産ばらつきを代表する複数の部品または表面状態にわたって試験を繰り返す。.
- フルサイクル: タクトタイムが重要になる場合は、投入、位置決め、マーキング、検証、不良品処理、および搬出を含める。.

テスト結果から設備へ
サンプルテスト結果は、最終的なマシン構成をどのように決定するのか?
最終的なシステムは、承認されたサンプル結果に加えて、実際の形状、タクト、運転パターン、負荷、データ、および検査要件から構築されるべきです。レーザー光源と公称出力は、その構成の一部にすぎません。.
| テストまたは生産レビューが示すもの | それが影響する構成上の決定 | 重要な理由 |
|---|---|---|
| どの波長とパルス挙動が許容されるマークを形成するか | レーザー光源ファミリーとパルス制御能力 | 光源は、実際の材料と表面において、要求されるコントラスト、除去、または彫刻を再現できなければならない。. |
| 要求されるタクトでどれだけのプロセス余裕が得られるか | パワー範囲、パルス/繰り返し能力、およびスキャン戦略 | 選択した構成には、プロセス制御の代わりに過剰なエネルギーを使うことなく、十分な生産余裕が必要である。. |
| 最小のテキスト、Data Matrixセル、またはロゴ要素、および総フィールドサイズ | レンズ、マーキングフィールド、および光学セットアップ | フィールドサイズとフィーチャサイズは、実際のマーク領域全体で必要な詳細が読み取れるようにバランスを取る必要があります。. |
| 高さの変動または曲面が固定焦点面を超えている | フォーカス戦略、Z軸移動、または3Dマーキング要件 | マークは、実際の形状全体にわたって使用可能な焦点範囲内に収まる必要があります。. |
| マークがシャフト、リング、ソケット、またはバルブ部品の周囲に巻き付く | 回転軸、チャック、治具、およびデータム戦略 | 制御された回転は、マークが使用可能な接線領域を超えて広がる場合、または円周方向の間隔を維持する必要がある場合に必要です。. |
| 部品の配置が治具の公差を超えて変動する | 改善された治具設計またはビジョンによる位置決め | システムは、マークが安定して繰り返せるようになる前に、位置変動の実際の原因を補正しなければならない。. |
| 手作業では、生産量またはタクトタイムを満たすことはできない。 | シャトルテーブル、コンベア、ロボット、フィーダー、または多ステーション自動化 | 自動化が正当化されるのは、部品の種類だけではなく、ローディングとサイクルタイムの要件による。. |
| シフトあたりの時間、1日あたりのシフト数、または継続運転により、より高いデューティ要件が生じる。 | デューティサイクルの余裕、ワークステーション設計、および選択したソースとシステムで必要な場合の冷却または熱管理対策 | 構成は、短時間のサンプル運転だけでなく、生産期間を通じて計画された運転パターンをサポートしなければならない。. |
| シリアル番号、データベース、またはライン制御によってマーク内容を変更する必要があります。 | ソフトウェア、スキャナー、PLC、データベース、またはMESの統合 | データフローは、トレーサビリティの不一致を生じさせることなく、各部品に正しい内容を選択して検証する必要があります。. |
| このプロセスでは、コードまたはマークの自動検証が必要です。 | カメラ、コードリーダー、ベリファイア、およびリジェクトロジック | 検査ハードウェアと合否処理は、検証時に使用された受け入れ方法と一致している必要があります。. |
| マーキングによりヒューム、コーティングくずが発生する、またはオペレーターのアクセス制限が必要になる。 | 排気、囲い、インターロック、および関連する安全構成 | プロセス排出物およびオペレーター曝露は、最終的な機械とワークステーションの設計の一環として対処する必要があります。. |
FAQ
産業用部品のレーザーマーキングに関する追加の質問
レーザーマーキングは産業部品のラベルやインクを代替できますか?
多くの用途で直接的な識別を提供できますが、その判断は、必要なコントラスト、耐久性、表面状態、マーク内容、および部品が意図したレーザー効果を許容するかどうかによって異なります。生産方法を変更する前に、代表的なサンプルをテストする必要があります。.
金属部品では、より深いマーキングが常に優れていますか?
いいえ。深さは、用途がそれを必要とする場合にのみ有用です。過度な除去はサイクルタイムを増加させたり、保護された機能面に影響を与えたりする可能性があるため、深さは一般的な品質目標として扱うのではなく、受入要件として指定する必要があります。.
1つのレーザーセットアップで複数の異なる産業部品に対応できますか?
材料、マーク効果、フィールドサイズ、ハンドリング要件が共通のプロセスウィンドウ内に収まる場合には、可能なこともあります。混合合金、コーティング、形状、または検査要件によっては、異なるレシピ、光学系、治具、さらには別のレーザー方式が必要になることがあります。.
次のステップ
産業部品のマーキングレビューを開始
ワークピース、材質と表面、必要なマーク、目標結果、部品形状、数量、タクト、運転パターンを共有してください。その後、代表サンプル試験を使用してレーザー経路を絞り込み、必要な光学系、治具、モーション、自動化、検査、データ構成を定義できます。.
準備: 部品タイプ · 材質と仕上げ · 写真または図面 · マーキング内容とサイズ · マーク領域 · 目標結果 · 検査方法 · 数量とタクト · シフトあたりの時間と1日あたりのシフト数 · ローディングまたは治具方法 · 自動化/データ要件 · 代表サンプル。.