
Aplicação em Peças Industriais
Marcação a Laser para Ferramentas, Ferragens e Peças Industriais
Planeje a identificação permanente para ferramentas, fixadores, válvulas, rolamentos, placas de identificação e peças de máquinas em geral, definindo o material e a superfície, a marcação necessária, o resultado desejado, a geometria da peça, o método de produção e os critérios de aceitação de amostras antes que o sistema final de marcação a laser seja configurado.
Solicitar OrçamentoConsulta OEM e Personalizada- Identidade permanente da peça
- Códigos 2D e dados de série
- Geometria plana, redonda e irregular
- Configuração baseada em amostras
Escopo da Peça de Trabalho
Quais Peças Industriais e Tarefas de Marcação São Cobertas?
Comece identificando a família real da peça de trabalho e a zona de marcação permitida. Material e superfície, geometria, manuseio e variáveis de produção são avaliados nas seções de decisão dedicadas abaixo.
Ferramentas
Ferramentas Manuais, Ferramentas Elétricas e Ferramentas de Corte
Marca, dados do modelo, tamanho, números de série, símbolos de segurança e identificação resistente ao desgaste em corpos, lâminas, soquetes, pontas e acessórios.
Explore a marcação a laser em ferramentasFixadores
Parafusos, Porcas, Parafusos e Ferragens Pequenas
Marcas na cabeça, códigos de classe ou tamanho, identidade de lote e conteúdo compacto legível por máquina quando a área limitada e o carregamento repetível controlam o processo.
Explore a marcação a laser de fixadoresVálvulas e Conexões
Corpos de Válvulas, Conexões e Componentes de Fluxo
Números de peça, informações de pressão ou vazão, marcas direcionais, códigos de corrida ou lote e rastreabilidade em superfícies planas, cilíndricas e fundidas.
Explore a marcação de válvulas e conexõesRolamentos
Anéis de Rolamentos, Faces e Superfícies Cilíndricas
Conteúdo de modelo, tamanho, lote, origem e rastreabilidade ao redor de anéis ou em faces estreitas, onde foco, posicionamento e integridade da superfície precisam de revisão.
Explore a marcação a laser de rolamentosPlacas de Identificação
Placas de Identificação Industriais, Placas de Características e Etiquetas
Identidade, modelo e dados nominais do equipamento, diagramas, textos regulatórios e informações variáveis de número de série em formatos de placas metálicas ou poliméricas.
Explore a marcação de placas de identificação industriaisPeças de Máquinas
Peças Mecânicas em Geral e Rastreabilidade
Números de peça, revisão, lote, série e códigos Data Matrix em engrenagens, eixos, carcaças, dispositivos e outros componentes fabricados.
Explore a rastreabilidade de peças de máquinasPor Que Marcar
Por Que as Peças Industriais São Marcadas?
A exigência de marcação normalmente vem de necessidades de rastreabilidade, montagem, assistência técnica, identificação ou informações do produto. Defina esse propósito comercial e de produção antes de comparar opções de laser.
Identificação de Peças
Mantenha o número da peça, modelo, tamanho, classe, origem ou variante diretamente associados ao componente físico durante toda a produção, armazenamento e serviço.
Rastreabilidade
Vincule um componente a um lote, partida, número de série, código de data, registro de produção ou histórico de inspeção quando a genealogia da peça for necessária.
Montagem e prevenção de erros
Use marcas de orientação, setas de fluxo, informações de torque, marcas de grau ou identidade legível por máquina para reduzir trocas e apoiar a montagem correta.
Identificação de serviço e ciclo de vida
Preserve informações que as equipes de manutenção, reparo e substituição possam precisar depois que a peça sair da linha de produção.
Valores nominais e informações técnicas
Mantenha dados de equipamento, especificações, diagramas, informações de segurança ou outras informações obrigatórias do produto legíveis em placas, etiquetas ou na própria peça.
Identidade da marca e do produto
Adicione logotipos, identidade do fabricante ou informações da família de produtos quando os requisitos de aparência e durabilidade forem compatíveis com a superfície real.
O que é marcado
O que normalmente é marcado em peças industriais?
Defina o conteúdo real, o tamanho e a zona de marcação. O menor caractere ou elemento de código pode afetar a configuração óptica, a tolerância de posicionamento e o método de inspeção.
| Conteúdo da marcação | Exemplos de peças comuns | O que deve ser definido |
|---|---|---|
| Marca, logotipo ou marca de origem | Ferramentas, conexões, anéis de rolamento, ferragens e placas de identificação | Aparência, orientação e área de marcação permitida exigidas no acabamento real. |
| Peça, modelo, tamanho ou grau | Fixadores, soquetes, válvulas, insertos, ferramentas de corte e peças de reposição | Menor altura de texto, área disponível e legibilidade exigida. |
| Número de série, lote, batelada ou código de data | Peças de máquinas, ferramentas calibradas, corpos de válvula e conjuntos fabricados | Fonte de dados, frequência de atualização, controle de receita e associação entre peça e dados. |
| Código QR ou Data Matrix | Engrenagens, carcaças, ferramentas, componentes de rolamentos e hardware rastreável | Tamanho do código, tamanho da célula, leitor, iluminação e método de verificação. |
| Marca direcional, de torque, de fluxo ou de montagem | Válvulas, conexões, peças de ajuste e ferragens de instalação | Orientação instalada, tolerância de localização e visibilidade após a montagem. |
| Placa de identificação ou dados de especificação | Placas de identificação, etiquetas, rótulos de máquina e placas de equipamento | Densidade de texto, controle de revisão, informações fixas versus variáveis e condições de exposição. |
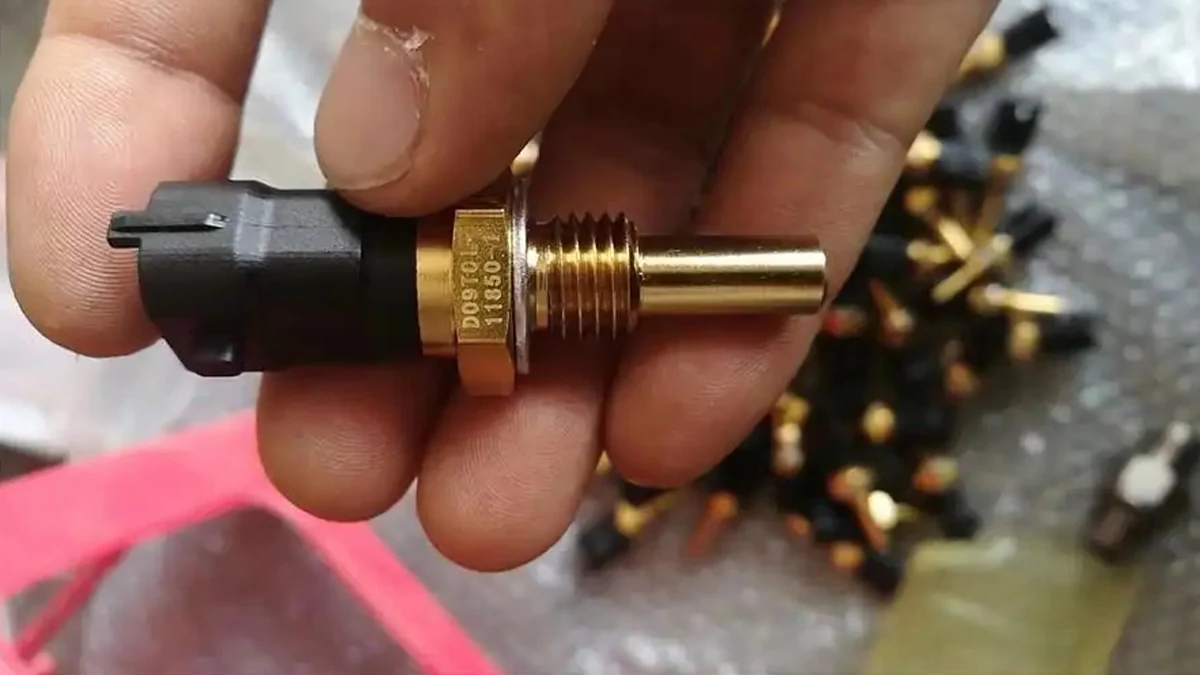
Variáveis de Resultado
O que determina o resultado da marcação a laser?
O nome da indústria não determina o processo. O resultado vem da interação entre o material e a superfície, a definição da marca, a geometria, a apresentação e a exigência de produção.
Material e Superfície
A classe da liga ou do polímero, o revestimento, a galvanoplastia, a anodização, a dureza, o tratamento térmico, a cor, a oxidação e o acabamento podem alterar a absorção, o contraste, o comportamento de remoção e a sensibilidade térmica.
Tamanho e Conteúdo da Marca
A altura do caractere, a largura da linha, o tamanho da célula do Data Matrix, o detalhe do logotipo, a densidade total de informações e a área disponível para a marca determinam quanta resolução e quanto tempo de processo são necessários.
Efeito Alvo
Alto contraste, mudança de cor para escuro ou claro, remoção controlada de revestimento, gravação rasa ou profundidade especificada exigem janelas de processo diferentes e não devem ser tratados como o mesmo resultado.
Geometria e Foco
Planicidade, curvatura, diâmetro, ângulo de envolvimento, faces estreitas de anel e variação de altura determinam se um plano focal fixo é suficiente ou se é necessário movimento controlado.
Posicionamento e Manuseio
A qualidade do datum, a repetibilidade do dispositivo de fixação, o batimento rotacional, a orientação da peça e a variação de carregamento determinam se a marca pode permanecer dentro de sua localização permitida de uma peça para outra.
Takt, Inspeção e Fluxo de Dados
O ciclo real inclui carregamento, posicionamento, marcação, verificação, tratamento de rejeitos e descarregamento. Registre o tamanho do lote, o takt alvo, horas por turno, turnos por dia e se a operação é contínua ou intermitente; requisitos de dados variáveis, scanner, PLC ou MES podem adicionar mais tempo e complexidade ao sistema.
Meta de Aceitação
Qual resultado você deve buscar?
Uma amostra não deve ser aprovada porque parece boa em uma foto. Defina o resultado que deve permanecer aceitável na peça real e sob as condições de inspeção e produção pretendidas.
- LegibilidadeTextos, símbolos e logotipos permanecem nítidos no tamanho e na condição de visualização exigidos.
- Verificação de códigoCódigos QR ou Data Matrix são testados com o leitor, a iluminação e o método de verificação pretendidos, em vez de serem avaliados visualmente.
- Contraste, cor ou profundidadeDefine-se o efeito visível ou a profundidade especificada para a liga, o revestimento e o acabamento reais.
- DurabilidadeA marca permanece aceitável após o desgaste, a limpeza ou a exposição ambiental exigidos pelo projeto.
- Integridade da peçaO processo não cria alteração inaceitável em superfícies de vedação, de apoio, de acoplamento, de corte, cosméticas ou outras superfícies funcionais protegidas.
- Repetibilidade de posiçãoA marca permanece dentro da localização e da orientação permitidas em carregamentos repetidos e variação de peças.
- Resultado do tempo de cicloA qualidade exigida pode ser repetida dentro do takt completo de produção, não apenas durante uma amostra lenta de uma única peça.
- Repetibilidade da receitaAs configurações aprovadas podem ser identificadas, controladas e reproduzidas para a família de peças correta e a condição de superfície correta.

Geometria e Manuseio
Como a Geometria, o Posicionamento e o Manuseio da Peça Afetam a Marca?
A apresentação da peça pode alterar a arquitetura do sistema tanto quanto o próprio material. Defina a condição real de carregamento e de referência antes de selecionar dispositivos de fixação, movimento ou visão.
| Condição da peça | Exemplos | Direção a avaliar |
|---|---|---|
| Superfície plana e estacionária | Placas de identificação, faces de ferramentas, carcaças, suportes e superfícies usinadas planas | Dispositivo de fixação fixo e marcação padrão no plano focal após revisão do material e do efeito do alvo. |
| Marcação cilíndrica ou circunferencial | Eixos, soquetes, hastes de válvulas, conexões e corpos de ferramentas redondos | Marcação cilíndrica rotativa com controle de diâmetro, ângulo de envolvimento, fixação por mandril e referência. |
| Face de anel ou área anular estreita | Rolamentos, pistas, colares e arruelas | Encaixe estável, tolerância de foco, tamanho do código e possível manuseio rotativo. |
| Peça pequena com área de marcação limitada | Fixadores, insertos, pontas e conexões compactas | Campo pequeno, encaixe estável, detecção de presença da peça e limites realistas de caractere ou tamanho de código. |
| Altura irregular ou superfície curva | Corpos de válvulas fundidos, ferramentas conformadas e carcaças complexas | Avaliação de superfície curva 3D quando a variação de foco ao longo da marca não pode ser ignorada. |
| Posicionamento variável ou orientação mista | Carregamento manual, lotes mistos e posição de fixação inconsistente | Posicionamento por visão depois que a faixa de correção permitida e a estratégia de referência forem definidas. |
| Fluxo por transportador ou controlado por takt | Linhas de hardware, peças antes da montagem e marcação serial variável | Marcação voadora ou em linha com gatilho, encoder, espaçamento e revisão de verificação. |
| Carregamento em alto volume ou processo multiestação | Fixadores, anéis de rolamento, ferramentas e peças de máquinas repetidas | Célula de marcação automática ou conceito de carregamento personalizado após análise completa de takt. |


Direção do Laser no Primeiro Teste
Qual Rota de Laser Deve Ser Testada Primeiro?
O primeiro teste é uma direção inicial, não uma decisão final de máquina. Compare a rota que melhor corresponde ao material e ao efeito desejado, depois use os resultados das amostras para restringir a janela de processo e a configuração do sistema.
| Condição da peça e objetivo | Primeira rota a avaliar | O que o teste da amostra deve confirmar |
|---|---|---|
| Aço nu, aço inoxidável ou aço ferramenta; contraste, identificação ou gravação | Laser de fibra como referência; compare a fibra MOPA quando o controle de pulso puder ajudar no contraste alvo ou na resposta térmica. | Contraste ou profundidade, efeito térmico, integridade superficial, menor detalhe e tempo de ciclo no grau e acabamento reais. |
| Alumínio nu ou alumínio anodizado | Fibra ou fibra MOPA, dependendo se a tarefa é marcação em metal nu, contraste da camada anodizada ou alteração controlada da superfície. | Resposta da camada, contraste, qualidade da borda, consistência entre variações de acabamento e se o material de base deve permanecer protegido. |
| Peças de latão, cobre ou liga de níquel | Testes da família de fibra primeiro, com a fibra MOPA comparada quando uma janela mais ampla de controle de pulso for útil. | Resposta de absorção, contraste, efeito térmico, acabamento superficial e a margem de processo necessária para produção repetitiva. |
| Plásticos de engenharia com detalhes finos ou superfícies sensíveis ao calor | O UV pode ser a primeira comparação quando minimizar a entrada de calor é importante; fibra ou fibra MOPA também podem ser testadas quando a resina, a cor ou os aditivos respondem adequadamente. | Mudança de cor, formação de espuma ou resposta superficial, qualidade da borda, distorção, integridade da parede e consistência entre lotes de material. |
| Metal pintado, banhado ou revestido | Escolha a primeira rota a partir do mecanismo pretendido: marcar a camada superior, removê-la seletivamente ou expor o substrato. Testes com fibra da família e UV são direções comuns de comparação. | Se a camada correta é afetada, se o substrato está protegido e se a borda de transição entre áreas marcadas e não marcadas é estável. |
| Placas e etiquetas com revestimento polimérico ou orgânico | O CO₂ pode ser incluído na comparação quando o material superior absorve esse comprimento de onda de forma eficaz; testes com UV ou fibra da família ainda podem ser apropriados para outras construções. | Legibilidade, qualidade da borda, danos à superfície, resíduo, contraste e se o processo permanece dentro da janela térmica permitida. |
Diagnóstico de Falhas
Modos Comuns de Falha em Marcação a Laser de Peças Industriais
Uma amostra reprovada deve ser diagnosticada por sintoma. Alterar apenas a potência do laser pode ocultar a causa real quando o problema vem de variação do material, foco, posicionamento, design do código ou manuseio na produção.
| Falha observada | Variáveis a verificar | Primeira ação diagnóstica |
|---|---|---|
| Contraste muito baixo ou visualmente fraco | Grau da liga ou do polímero, revestimento, acabamento, foco, condições de pulso, estratégia de varredura | Confirme a superfície real e compare alterações controladas de parâmetros na mesma amostra representativa. |
| O resultado varia de peça para peça | Acabamento superficial, contaminação, oxidação, variação de lote, altura focal, repetibilidade do dispositivo | Separe a variação do material da variação de posicionamento antes de alterar a receita do processo. |
| O código parece aceitável, mas não é lido de forma confiável | Tamanho da célula, contraste, distorção, zona de silêncio, leitor, iluminação, posição da marca | Teste com o leitor e a iluminação pretendidos, verificando a geometria e o posicionamento do código, em vez de apenas a aparência visual. |
| Profundidade ou aparência irregular ao longo da marca | Curvatura, variação de altura, excentricidade rotativa, foco, ângulo de varredura | Mapeie a geometria da zona de marcação e confirme se toda a área permanece dentro da faixa focal utilizável. |
| Revestimento ou superfície funcional danificados | Mecanismo de marcação incorreto, energia excessiva, zona de marcação incorreta, margem de processo insuficiente | Reconfirme se o objetivo é mudança de cor, remoção de revestimento ou marcação do substrato e, em seguida, refaça o teste com o requisito de superfície protegida corrigido. |
| A posição da marca se desloca entre as peças | Referência, tolerância do ninho, orientação, carregamento pelo operador, faixa de correção de visão | Meça a repetibilidade do dispositivo de fixação e da apresentação antes de presumir que o campo do laser é a fonte do erro. |
| As marcas circunferenciais não se unem nem são espaçadas corretamente | Diâmetro da peça, fixação na placa, calibração rotativa, referência, sincronização | Verifique o diâmetro real e a condição de rotação mecânica, depois verifique a relação entre a marca e a rotação. |
| A qualidade da amostra é aprovada, mas o takt não é atingido | Conteúdo da marca, estratégia de varredura, carregamento, localização, verificação, tratamento de rejeitos, descarregamento | Meça o ciclo completo e identifique o gargalo em vez de comparar apenas a velocidade de varredura do laser. |
Fluxo de Trabalho de Produção
Como a Marcação Industrial de Peças se Encaixa na Produção?
O processo de produção é mais do que a exposição ao laser. Carregamento, identificação, posicionamento, verificação e tratamento de rejeitos contribuem para o takt time e para o projeto final do sistema.
Carregue ou apresente a peça
Carregamento manual, bandeja, dispositivo de fixação, transportador, placa rotativa, robô ou outro manuseio apresentam a peça de trabalho à estação de marcação.
Confirme a Peça e a Orientação
Detecção de presença de peça, entrada de código de barras, seleção de receita ou verificações visuais impedem que o programa errado seja aplicado à peça de trabalho errada.
Localize a Referência da Marca
O dispositivo de fixação, a referência rotativa ou o sistema de visão estabelece onde a marca deve ficar em relação à peça real.
Carregar Dados de Marcação
Texto fixo, números de série, conteúdo de banco de dados ou dados de PLC/MES são associados à peça e à receita corretas.
Marcar a Peça
O laser aprovado e a janela de processo criam o contraste, a remoção ou a gravação necessários dentro da zona de marcação permitida.
Inspecionar ou Verificar
Inspeção visual, câmera, scanner ou verificador verificam os critérios de aceitação que importam para o projeto real.
Aprovar, Rejeitar ou Registrar
Peças reprovadas são separadas quando necessário, enquanto resultados de verificação ou dados de série podem ser registrados para rastreabilidade a jusante.
Descarregar e Repetir
A peça sai da estação e o próximo ciclo começa. A sequência completa — não apenas o tempo de varredura do laser — define o takt de produção.
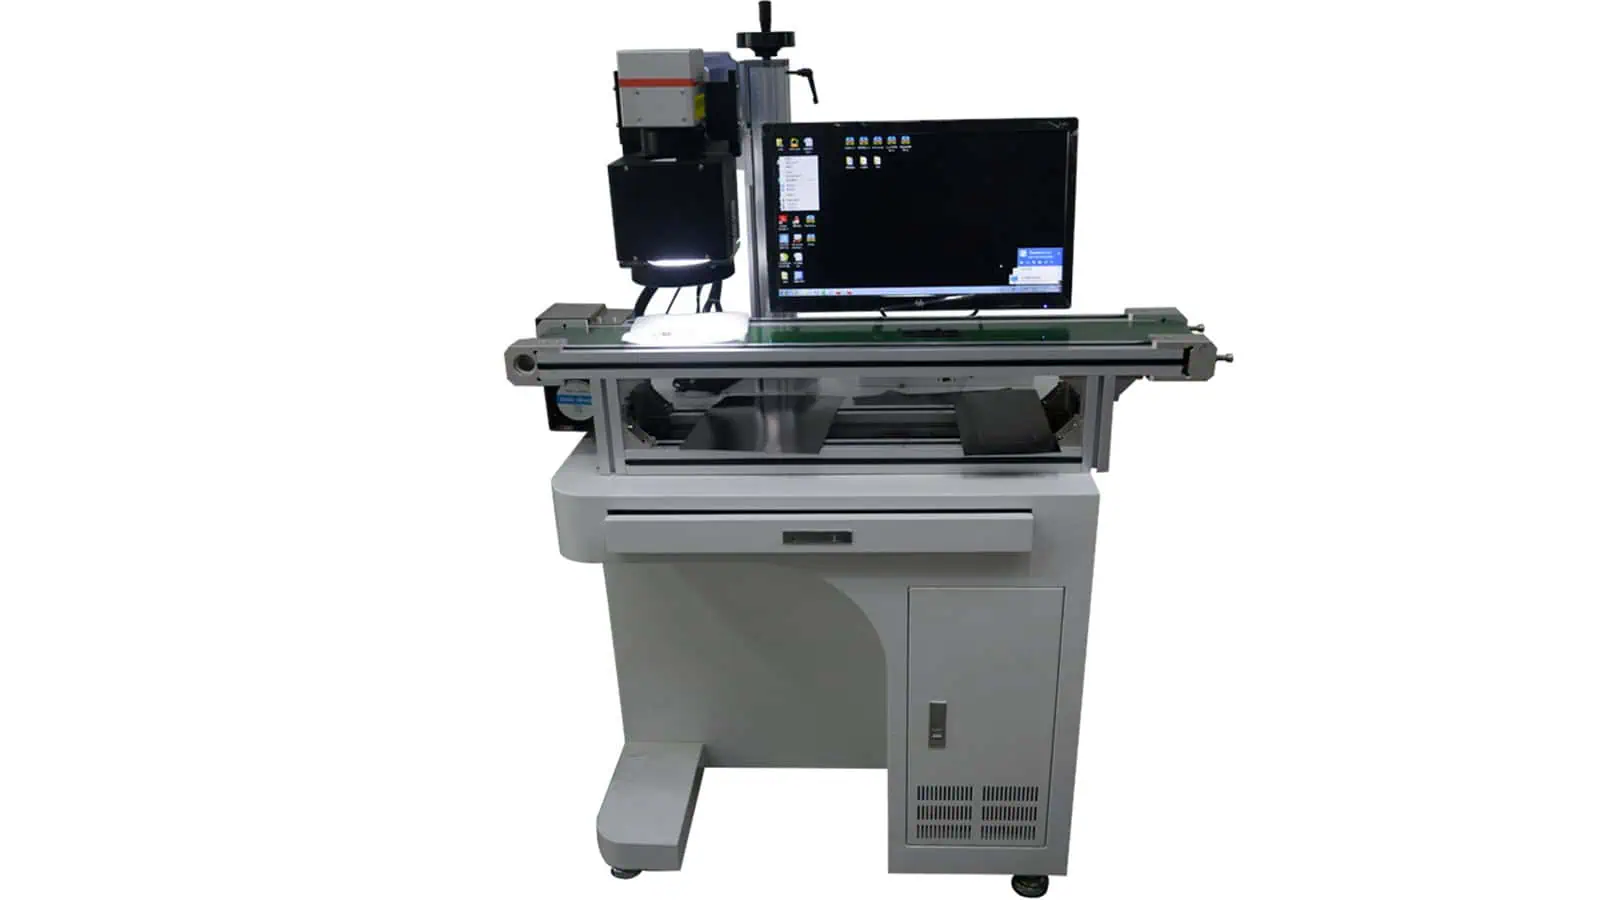
Teste e Aceitação de Amostras
Como as amostras de peças industriais devem ser testadas e aceitas?
Use peças representativas e condições semelhantes às de produção para que a amostra responda às duas perguntas: a marca exigida pode ser criada e pode ser repetida dentro do processo real de produção?
Lista de Verificação de Aceitação
Teste a peça real, a marca e as condições de produção em conjunto
- Peça representativa: use o grau real do material, revestimento, dureza, acabamento e geometria sempre que possível.
- Conteúdo de produção: teste o texto real, o logotipo, o tipo de código, o tamanho do código e o menor detalhe em vez de um padrão de demonstração mais fácil.
- Variáveis controladas: registre o trajeto do laser e as configurações do processo para que o resultado aceito possa ser reproduzido e comparado.
- Qualidade da marcação: verifique a legibilidade, o contraste ou a profundidade, a qualidade das bordas, a posição e qualquer superfície funcional protegida.
- Desempenho do código: verifique as marcas legíveis por máquina com o leitor previsto, a iluminação e o método de aceitação.
- Durabilidade: aplique as verificações de desgaste, limpeza ou ambientais exigidas pelo projeto, em vez de presumir permanência pela aparência.
- Repetibilidade: repita o teste em várias peças ou condições de superfície que representem a variação de produção esperada.
- Ciclo completo: inclua carregamento, posicionamento, marcação, verificação, tratamento de peças rejeitadas e descarregamento quando o takt for relevante.

Do Resultado de Teste ao Equipamento
Como os resultados de testes de amostras determinam a configuração final da máquina?
O sistema final deve ser construído a partir do resultado da amostra aprovada, além da geometria real, takt, padrão de operação, carregamento, dados e requisitos de inspeção. A fonte de laser e a potência nominal são apenas parte dessa configuração.
| O que o teste ou a revisão de produção mostra | Decisão de configuração que isso influencia | Por que é importante |
|---|---|---|
| Qual comprimento de onda e comportamento de pulso cria a marca aceita | Família da fonte de laser e capacidade de controle de pulso | A fonte deve reproduzir o contraste, a remoção ou a gravação exigidos no material e na superfície reais. |
| Quanta margem de processo está disponível no takt exigido | Faixa de potência, capacidade de pulso/repetição e estratégia de varredura | A configuração selecionada precisa de margem de produção suficiente sem usar energia excessiva como substituto para o controle de processo. |
| Menor texto, célula de Data Matrix ou elemento de logotipo, além do tamanho total do campo | Lente, campo de marcação e configuração óptica | O tamanho do campo e o tamanho do detalhe devem estar equilibrados para que o nível de detalhe exigido permaneça legível em toda a área real de marcação. |
| Variação de altura ou superfície curva excede um plano focal fixo | Estratégia de foco, movimento em Z ou requisito de marcação 3D | A marcação deve permanecer dentro da faixa de foco utilizável em toda a geometria real. |
| A marcação contorna um eixo, anel, soquete ou componente de válvula | Estratégia de eixo rotativo, mandril, dispositivo de fixação e referência | A rotação controlada é necessária quando a marcação se estende além da área tangencial utilizável ou deve manter o espaçamento circunferencial. |
| O posicionamento da peça varia além da tolerância do dispositivo de fixação | Projeto aprimorado do dispositivo de fixação ou posicionamento por visão | O sistema deve corrigir a verdadeira fonte de variação de posição antes que a marcação possa se repetir de forma confiável. |
| O volume de produção ou o takt não podem ser atendidos com manuseio manual | Mesa shuttle, transportador, robô, alimentador ou automação multiestação | A automação é justificada pelo requisito de carregamento e tempo de ciclo, e não apenas pelo tipo de peça. |
| Horas por turno, turnos por dia ou operação contínua criam uma exigência de regime de trabalho mais elevada | Margem do ciclo de trabalho, projeto da estação de trabalho e recursos de resfriamento ou gerenciamento térmico quando exigidos pela fonte e pelo sistema selecionados | A configuração deve suportar o padrão de operação planejado ao longo do tempo de produção, e não apenas uma breve execução de amostra. |
| Números de série, bancos de dados ou controles de linha devem alterar o conteúdo da marcação | Integração de software, scanner, PLC, banco de dados ou MES | O fluxo de dados deve selecionar e verificar o conteúdo correto para cada peça sem criar uma incompatibilidade de rastreabilidade. |
| O processo exige verificação automática de código ou marca | Câmera, leitor de código, verificador e lógica de rejeição | O hardware de inspeção e o tratamento de aprovado/reprovado devem corresponder ao método de aceitação usado durante a validação. |
| A marcação produz fumos, detritos de revestimento ou exige acesso restrito do operador | Extração, enclausuramento, intertravamentos e configuração de segurança relacionada | As emissões do processo e a exposição do operador precisam ser abordadas como parte do projeto final da máquina e da estação de trabalho. |
Perguntas Frequentes
Perguntas Adicionais sobre Marcação a Laser de Peças Industriais
A marcação a laser pode substituir etiquetas ou tinta em peças industriais?
Ela pode fornecer identificação direta para muitas aplicações, mas a decisão depende do contraste exigido, da durabilidade, da condição da superfície, do conteúdo da marca e de a peça permitir o efeito a laser pretendido. Uma amostra representativa deve ser testada antes de mudar o método de produção.
A marcação mais profunda é sempre melhor em peças metálicas?
Não. A profundidade só é útil quando a aplicação exige. A remoção excessiva pode aumentar o tempo de ciclo ou afetar uma superfície funcional protegida, portanto a profundidade deve ser especificada como requisito de aceitação, e não ser tratada como meta geral de qualidade.
Uma única configuração de laser pode atender a várias peças industriais diferentes?
Às vezes, quando os materiais, os efeitos de marcação, o tamanho do campo e os requisitos de manuseio permanecem dentro de uma janela de processo compartilhada. Ligas mistas, revestimentos, geometrias ou requisitos de inspeção podem exigir receitas, ópticas, dispositivos de fixação diferentes ou até mesmo uma rota de laser diferente.
Próximas Etapas
Inicie uma Revisão de Marcação de Peças Industriais
Compartilhe a peça de trabalho, o material e a superfície, a marca exigida, o resultado desejado, a geometria da peça, a quantidade, o takt e o padrão de operação. Um teste com amostra representativa pode então ser usado para restringir a rota do laser e definir a óptica, o dispositivo de fixação, o movimento, a automação, a inspeção e a configuração de dados necessários.
Prepare: tipo de peça · material e acabamento · fotos ou desenhos · conteúdo e tamanho da marcação · zona de marcação · resultado desejado · método de inspeção · quantidade e takt · horas/turno e turnos/dia · método de carregamento ou fixação · necessidades de automação/dados · amostras representativas.