
Marcação a Laser em Aço: Aço Carbono, Aço Baixo Carbono, Aço Ferramenta e Aço Liga
O aço carbono, o aço baixo carbono, o aço ferramenta e o aço liga podem todos ser marcados a laser, mas o resultado final depende fortemente da condição real da superfície. Carepa de laminação, óxido, ferrugem, óleo, óxido negro, tinta, revestimento, dureza e profundidade desejada podem todos alterar contraste, legibilidade e repetibilidade.
Comece pela família do aço, depois observe a superfície real
Para muitas peças de aço carbono, aço de baixo carbono, aço ferramenta e aço liga, uma máquina de marcação a laser de fibra é a primeira rota a ser avaliada. A pergunta mais difícil é se a superfície final consegue atender ao contraste, à profundidade, à legibilidade e à durabilidade exigidos.
Esses nomes descrevem grupos de aço diferentes e parcialmente sobrepostos: o aço doce geralmente é um aço de baixo carbono, enquanto muitos aços-ferramenta também são aços-liga. Apenas o nome do material não define a receita de laser. Uma peça usinada de baixo carbono, um componente de aço-liga temperado e revenido e um inserto de aço-ferramenta acabado podem exigir decisões de marcação diferentes porque suas superfícies finais, a profundidade de marca permitida e o serviço posterior diferem. Verifique o grau do aço e a condição final de fabricação antes de usar configurações desenvolvidas em outra amostra.
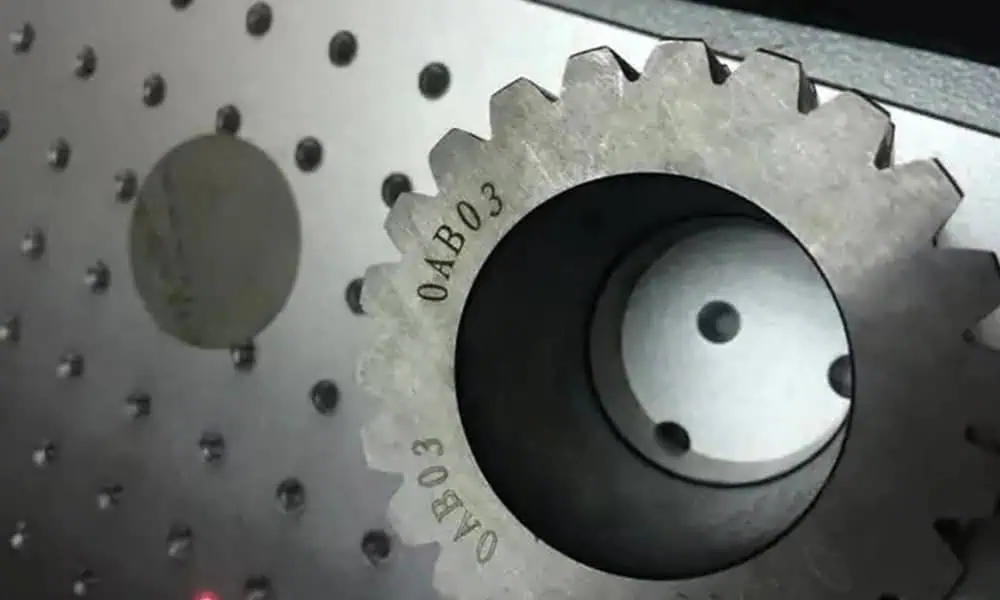
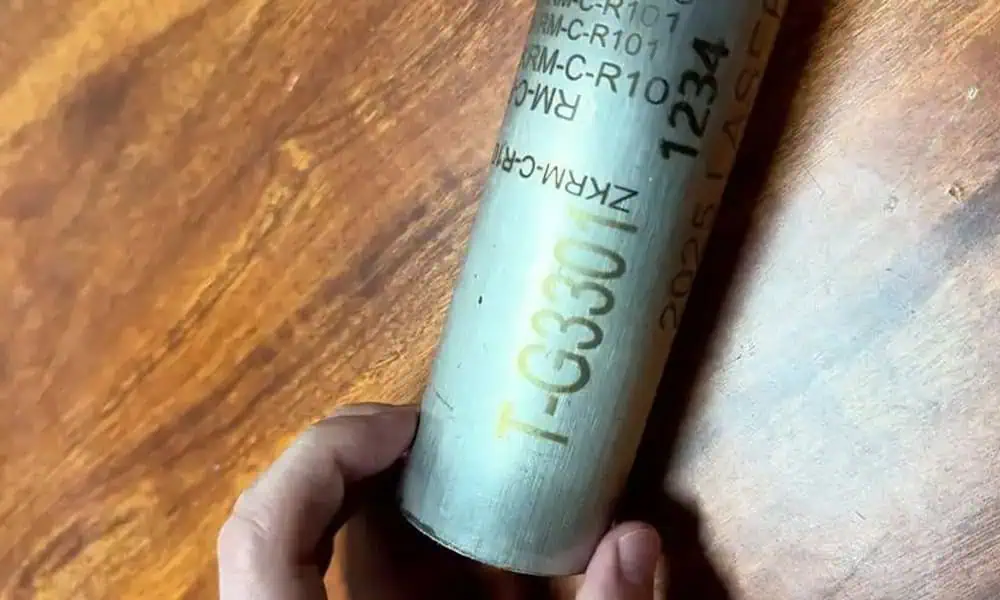
A geometria do tubo altera os requisitos de posicionamento e foco
O processo de marcação em aço ainda depende do material e da condição da superfície, mas uma peça cilíndrica adiciona outra camada de controle de processo. A posição da marca, a consistência do foco e a repetibilidade angular devem permanecer estáveis na peça real.
Como a superfície do aço altera a rota de marcação
Separe a condição real da superfície antes de escolher os parâmetros. A pergunta útil não é apenas “o aço pode ser marcado?”, mas “o que há nesta superfície de aço, qual processo o laser executará e o que deve ser verificado depois?”
Aço-carbono ou aço doce limpo e usinado
Uma face usinada limpa oferece ao laser uma superfície inicial mais consistente, mas o acabamento dela ainda importa. Marcas de ferramenta e rugosidade podem fragmentar letras finas, enquanto áreas polidas podem criar reflexo para uma câmera ou leitor portátil. Decida se o requisito é identificação visível, contraste legível por máquina ou profundidade real de gravação; uma marca com aparência mais escura não atende automaticamente aos três.
Carepa de laminação, ferrugem e óxido irregular
Essas camadas variam em espessura e aparência ao longo da mesma peça. As primeiras passagens do laser podem alterar ou remover a camada existente antes de produzir uma marca no aço subjacente, portanto, um teste em um corpo de prova limpo pode ser enganoso. Compare a peça como recebida com uma área preparada intencionalmente; se os resultados divergirem, defina uma sequência repetível de limpeza ou marcação antes de finalizar os parâmetros.
Óleo de usinagem e resíduo de manuseio
Uma película de óleo ou refrigerante pode alterar o aquecimento local e criar fumaça ou depósitos que obscurecem um código fino. Uma marca que parece boa em uma peça de demonstração recém-desengraxada pode não se repetir em peças de produção. Defina primeiro a condição de limpeza e manuseio, forneça extração de fumaça adequada e, em seguida, avalie o mesmo processo de marcação em superfícies de produção representativas.
Aço-ferramenta ou aço-liga tratado termicamente
Para ferramentas endurecidas ou componentes tratados termicamente, a questão não é simplesmente se o laser consegue deixar uma marca. É se a profundidade escolhida, o efeito térmico local e a condição da borda são aceitáveis na peça acabada. Quando a área marcada tem função relacionada a desgaste, vedação ou fadiga, avalie sua localização permitida e alteração superficial antes de escolher uma gravação mais profunda. Valide na condição final tratada termicamente e acabada.
Separe a remoção de revestimento da marcação em aço nu
Uma marca em aço revestido pode vir da alteração ou remoção de uma camada superficial, não da gravação do aço subjacente. Remover um revestimento escuro para expor um substrato mais claro pode criar forte contraste visual enquanto deixa pouca ou nenhuma profundidade de gravação medida no metal.
A contrapartida é a proteção: se o revestimento removido fazia parte do sistema de controle de corrosão, o trecho exposto pode precisar de aprovação própria ou tratamento posterior. Determine se a marcação deve ser feita antes ou depois do revestimento; em seguida, verifique a química real da camada, o limite de remoção, os resíduos, os requisitos de extração e a especificação final de corrosão. Não transfira um processo para aço nu diretamente para peças pintadas, com oxidação negra ou com revestimento de zinco.

Quais peças de aço são comumente marcadas?
A geometria da peça e o tipo de marca exigido determinam o que precisa ser verificado além da compatibilidade básica do material.
Rastreabilidade em peças de aço acabadas
Para um número de série ou Data Matrix em um componente de aço-carbono ou aço-liga usinado, a primeira escolha é o método de leitura exigido, não a profundidade máxima de gravação. Marcar após o acabamento superficial final evita depender de um código que a usinagem ou o jateamento posteriores possam remover. Se o código precisar resistir ao desgaste ou à limpeza, teste essas condições sem criar um sulco profundo desnecessário em uma superfície funcional.
Identificação sem danificar uma superfície de trabalho
Um inserto de aço-ferramenta pode precisar de um identificador durável, mas mais profundo nem sempre é mais seguro. Uma marca rebaixada pode criar uma rebarba ou um entalhe local e pode ser inadequada em um contato ativo ou em uma área altamente tensionada. Estabeleça em conjunto a localização e a profundidade permitidas da marca antes de desenvolver o processo a laser; inspecione a condição das bordas, assim como a legibilidade, na peça endurecida acabada.
Marcação antes ou depois do jateamento e do revestimento
Em uma chapa de aço fabricada ou em uma carcaça pintada, a ordem do processo pode determinar se um identificador sobrevive. Uma marca de cor superficial feita antes do jateamento abrasivo pode desaparecer; um código criado pela remoção da pintura final pode expor o aço desnudo. Escolha a etapa de marcação em função do roteiro final de acabamento e, depois, verifique tanto a legibilidade quanto a proteção contra corrosão após todas as etapas subsequentes.
Resultados típicos de marcação em aço
Escolha o resultado de acordo com o requisito de inspeção, a exposição ao desgaste e o tempo de produção. Contraste escuro, profundidade mensurável, permanência e resistência à corrosão são questões de aceitação diferentes.
A distinção importante está naquilo que o laser altera. Uma marca escura na superfície muda principalmente a forma como o aço reflete a luz; a gravação superficial remove uma pequena quantidade de material; a gravação mais profunda remove mais material ao longo de passagens repetidas; a remoção de revestimento atua em uma camada separada. Uma marca visualmente escura pode ser fácil de ver, mas se desgastar ou perder contraste para o scanner, enquanto uma marca mais profunda pode ser mais resistente à abrasão superficial, porém introduzir bordas ásperas, rebarbas e tempos de ciclo mais longos. Escolha pelo requisito da peça acabada, e não apenas pela aparência.
| Resultado desejado | Processo típico | O que altera o resultado | O que verificar |
|---|---|---|---|
| Marca escura na superfície | Reação superficial controlada ou contraste do tipo óxido. | Grau, óleo, carepa, limpeza, tratamento térmico e rugosidade. | Contraste visual, legibilidade pelo scanner e aparência após a limpeza. |
| Gravação superficial | Remoção leve de material para textos, logotipos, escalas ou códigos. | Foco, configurações de pulso, dureza e acabamento. | Qualidade da borda, sensação tátil, tamanho mínimo do elemento e legibilidade do código. |
| Gravação mais profunda | Passagens repetidas ou processamento de maior energia para criar profundidade mensurável. | Profundidade alvo, aporte térmico, tempo de ciclo e espessura da peça. | Profundidade medida, rebarbas, textura da borda, distorção e exposição ao desgaste. |
| Remoção de revestimento | Tinta, revestimento em pó, oxidação negra ou outra camada superficial é removida ou modificada. | Química do revestimento, espessura, aderência e comportamento dos fumos. | Borda limpa, exposição do substrato, resíduo, risco de corrosão e necessidade de extração. |
| Código de rastreabilidade | Texto, QR ou Data Matrix devem permanecer legíveis visualmente ou por máquina. | Tamanho do código, brilho, geometria curva e repetibilidade de produção. | Teste com leitor/scanner na peça final de produção. |

Qual rota de laser é normalmente considerada para o aço?
Para muitas tarefas de marcação em aço, um laser de fibra de 1064 nm é a primeira família de equipamentos a ser avaliada. A escolha final ainda depende da profundidade da marca, largura de linha, tamanho do campo, método de fixação, condição da superfície e meta de tempo de ciclo.
Uma fonte de fibra Q-switched padrão costuma ser suficiente para números de série, logotipos, identificadores gravados e muitos códigos legíveis em aço nu. A fibra MOPA pode ser avaliada quando o controle de pulso, a influência térmica ou o ajuste de contraste forem importantes.
As configurações do laser funcionam em conjunto, e não de forma independente. Em uma determinada potência média, uma varredura mais lenta aumenta a energia entregue ao longo de uma linha. A frequência de pulso afeta o espaçamento entre pulsos sucessivos e, dependendo da fonte, a energia de cada pulso. O espaçamento de preenchimento, o tamanho do ponto focalizado e as passagens repetidas então alteram a sobreposição e o aquecimento acumulado ao longo de uma marca preenchida. Sobreposição efetiva insuficiente pode deixar linhas quebradas ou preenchimentos irregulares; energia local excessiva pode criar fusão, bordas ásperas ou uma região afetada pelo calor maior. A designação de maior potência, por si só, não determina qual resultado será mais limpo.
O ponto de partida prático é fixar a superfície de produção e o foco, selecionar o efeito de marcação necessário e, em seguida, alterar um grupo controlado de parâmetros enquanto verifica contraste, qualidade das bordas, profundidade e tempo de ciclo. A duração de pulso ajustável do MOPA pode oferecer outro controle quando um resultado aceitável é difícil com uma fonte de pulso fixo, mas não elimina a necessidade de testes específicos para o aço.
Por que uma boa amostra de marcação em aço pode falhar na produção
Uma marca nítida em uma amostra limpa não prova que os mesmos ajustes funcionarão em toda peça de produção acabada.
Considere um processo aprovado em um corpo de prova usinado limpo. Se as peças de produção reais chegarem com resíduo de fluido de corte, carepa de laminação ou um acabamento superficial diferente, o código pode perder contraste mesmo que o equipamento e as configurações programadas não tenham mudado. O teste relevante não é uma amostra de demonstração perfeita; é um conjunto representativo de peças em sua condição normal de marcação.
A sequência de produção importa tanto quanto a aparência inicial. A limpeza abrasiva pode remover uma marca rasa de coloração superficial, a pintura posterior pode cobrir um código fino, e a remoção de um revestimento protetor pode criar uma região exposta que precisa de análise de corrosão. Para um tubo ou uma peça fixada de forma irregular, a variação de posicionamento também pode tirar um código fino de foco.
Aprove o processo de marcação com base no requisito real de aceitação: código legível ou texto visível após as etapas especificadas de limpeza e acabamento, profundidade medida se exigido, condição aceitável de rebarba e borda, e tempo de ciclo no dispositivo real. Registre a condição do material, as configurações de marcação e o método de inspeção para que um resultado possa ser reproduzido, e não apenas demonstrado uma vez.
O que enviar antes que a Zhuorui recomende uma configuração de marcação em aço
O resultado final deve ser confirmado na peça real quando profundidade, contraste escuro, leitura de código, remoção de revestimento, exposição à ferrugem ou repetibilidade forem importantes.
Material
- Tipo de aço: carbono, baixo carbono, ferramenta, liga ou desconhecido
- Superfície: usinada, polida, com carepa, oxidada, enferrujada, oleada ou revestida
- Informações sobre dureza, tratamento térmico ou revestimento, se disponíveis
Objetivo da marcação
- Texto, número de série, logotipo, código QR ou Data Matrix
- Contraste desejado, profundidade, largura de linha ou toque superficial
- Modelo do scanner, grau do código de barras ou método de inspeção visual
Produção
- Tamanho da peça, área marcada, planicidade e requisito de fixação
- Quantidade, tempo de ciclo exigido e método de carregamento
- Testes de desgaste, ferrugem, solvente, tinta, óleo ou exposição ao ar livre
Aço, aço inoxidável e aço revestido precisam de validação diferente
Use a rota de material que corresponda ao substrato real e ao tratamento de superfície, em vez de tratar cada peça de aço como se fosse o mesmo processo a laser.
Aço Carbono / Aço Baixo Carbono / Aço Ferramenta / Aço Liga
Use este guia para superfícies de aço não inoxidável, nuas ou tratadas, incluindo carepa de laminação, ferrugem, óleo, óxido negro, revestimentos e profundidade de gravação.
Aço Inoxidável
Use a rota do inox quando o comportamento da camada passiva, a sensibilidade à corrosão, marcas escuras ou acabamentos específicos de inox forem relevantes.
Aço Galvanizado / Revestido com Zinco
Trate a camada de zinco como uma condição de revestimento. Analise o comportamento de remoção, os fumos, o substrato exposto e a corrosão após a marcação.
Perguntas sobre marcação a laser em aço
Um laser pode marcar aço carbono?
Sim. Muitas peças de aço carbono podem ser marcadas a laser, mas o resultado final depende do grau, acabamento, ferrugem, óleo, carepa, revestimento e se o objetivo é contraste, gravação rasa ou profundidade medida.
Qual laser é usado para marcação em aço?
Uma máquina de marcação a laser de fibra é geralmente a primeira família de equipamentos a ser avaliada para aço sem revestimento. Fibra MOPA, diferentes classes de potência, dispositivos de fixação ou opções de movimento podem ser analisados depois que a amostra de aço e o requisito de marcação forem conhecidos.
A marcação a laser pode fazer marcas escuras no aço?
Muitas vezes sim, mas o contraste escuro não é garantido em todas as superfícies de aço. Ferrugem, óleo, carepa de laminação, dureza, acabamento e método de limpeza podem afetar o resultado.
A gravação a laser pode criar profundidade no aço?
Sim. A gravação mais profunda normalmente aumenta o tempo de ciclo e o aporte de calor, por isso a profundidade deve ser medida em peças de amostra e verificada quanto a rebarbas, textura das bordas, distorção e exposição em etapas posteriores.
O aço é o mesmo que aço inoxidável para marcação a laser?
Não. O aço inoxidável tem química superficial, passivação e considerações de corrosão diferentes. Use a rota para aço inoxidável para graus como 304, 316, 410 ou 420.
Preciso enviar amostras de aço?
Amostras são fortemente recomendadas quando o resultado depende de contraste escuro, profundidade, legibilidade de código de barras, remoção de revestimento, exposição à ferrugem, efeito térmico ou repetibilidade de produção.
Envie a superfície final do aço e o requisito de marcação
Compartilhe o tipo de aço, a condição da superfície, a arte da marcação, o contraste ou a profundidade desejados, a geometria e o teste de produção. A Zhuorui pode avaliar a resposta do material e recomendar a direção adequada de marcação a laser.