
Aplicações de Embalagem e Codificação
Marcação e Codificação a Laser para Embalagens
A codificação a laser vale a pena ser avaliada quando caixas de papelão, rótulos, filmes, sachês, garrafas, recipientes, tampas, fechamentos ou outras embalagens acabadas precisam de marcação repetível de data, lote, partida, validade, identificação, código de barras, código 2D ou gráfico simples.
Não escolha a máquina apenas pelo nome da embalagem. Comece pela embalagem acabada real, pelo conteúdo do código, pela construção da superfície, pelo resultado desejado, pela geometria, pelo fluxo de dados, pelo método de produção e pelos critérios de aceitação. Essas entradas determinam a primeira rota de laser a testar, o que deve ser validado e como a máquina final deve ser configurada.
Quais Formatos de Embalagem Devem Ser Avaliados?
O formato da embalagem define o problema de manuseio; o material acabado e a construção superficial determinam se um processo a laser é tecnicamente adequado. Um cartucho, garrafa, tampa, rótulo ou sachê não é uma receita de laser. O mesmo formato de embalagem pode usar substratos, pigmentos, revestimentos, laminados, tintas, vernizes ou camadas de barreira diferentes que respondem de maneira diferente ao mesmo comprimento de onda.
| Formato da embalagem | Considerações típicas de marcação | O que confirmar antes de testar |
|---|---|---|
| Cartuchos, papel cartão e papelão ondulado | Painéis planos ou dobrados, superfícies impressas, revestimentos, contraste, densidade do código, apresentação em linha em movimento | Construção do cartão, camada de impressão/revestimento, área do código, velocidade da linha, descoloração ou ablação permitidas |
| Rótulos e rótulos revestidos | Resposta da camada superior, efeitos do liner ou do adesivo, texto fino, códigos de barras, códigos 2D, manuseio de bobina | Material de face, revestimento/tinta, construção do adesivo, tamanho do código, método de inspeção, manta estacionária ou em movimento |
| Filmes, pouches e sachês | Paredes finas, laminados, camadas de barreira, sensibilidade ao calor, distorção, risco de perfuração, material em movimento | Empilhamento de camadas, espessura, requisitos de selagem/barreira, alteração superficial permitida, apresentação na linha |
| Garrafas plásticas e recipientes rígidos | Formulação do polímero, pigmento, espessura da parede, curvatura, foco, orientação, movimento da peça | Resina/cor real, revestimento ou rótulo, zona de marcação, curvatura, método de suporte, requisito de inspeção |
| Tampas e fechos | Superfícies curvas pequenas, textura moldada, pigmento, orientação repetida, alta taxa de peças | Material/cor, área de marcação superior ou lateral, repetibilidade de orientação, dispositivo de fixação ou apresentação na linha |
| Superfícies de embalagens metálicas ou de vidro | Resposta do metal nu ou revestido, camadas de verniz/tinta, integridade da superfície do vidro, apresentação curva | Se o alvo é o substrato ou a camada superior, resultado visual exigido, efeito superficial permitido, método de manuseio |
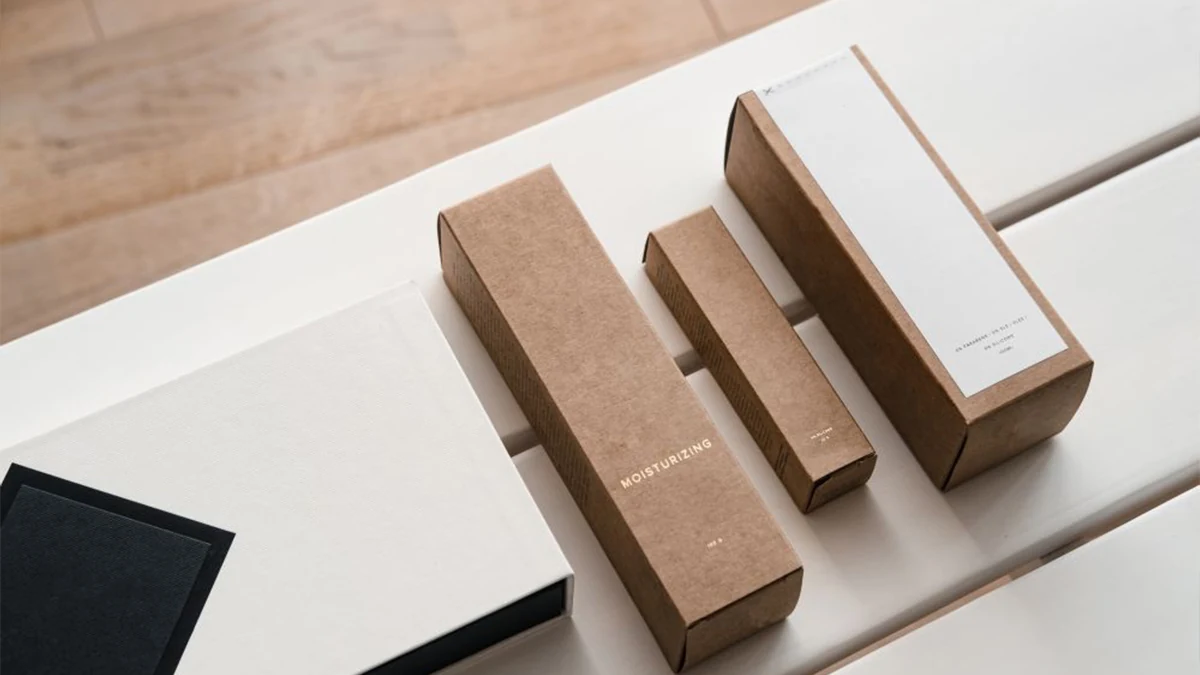
Rotas de Aplicação de Embalagens por Indústria
A definição de rota por setor vem depois que o formato da embalagem e as condições do processo são compreendidos. Projetos de alimentos, bebidas, cosméticos e farmacêuticos podem usar formatos de embalagem semelhantes, mas têm requisitos diferentes de código, inspeção, aparência, validação e controle de produção.
Embalagens de Alimentos
Avalie a construção da embalagem acabada, o conteúdo de data/lote, a alteração superficial permitida, a exigência de inspeção e o ciclo real da linha para o formato específico de embalagem de alimentos.
Garrafas e Tampas de Bebidas
Superfícies curvas, orientação da tampa, cor do recipiente, movimento da embalagem e posição da marcação podem alterar o problema de manuseio e foco tanto quanto a própria fonte de laser.
Embalagens de Cosméticos
Embalagens sensíveis à aparência exigem que o código seja avaliado em conjunto com revestimento, acabamento, qualidade da superfície voltada para a marca, dados variáveis e alteração visível aceitável.
Embalagem Farmacêutica
Comece pelo conteúdo de identificação exigido, construção da embalagem, método de inspeção, controles de produção e requisitos de validação ou regulatórios específicos do projeto antes de selecionar o processo de marcação.
Por que as embalagens são marcadas ou codificadas?
O requisito de marcação deve estar claro antes de decidir se o laser é o processo correto. As embalagens geralmente são codificadas para que a produção, a distribuição, a inspeção ou o usuário final possam identificar o que é a embalagem, quando ou onde ela foi produzida e como deve ser rastreada ou verificada.
O que normalmente é marcado nas embalagens?
O conteúdo típico da codificação de embalagens inclui datas de fabricação ou validade, números de lote e de batelada, identificadores de turno ou linha, dados de número de série ou de variante do produto, texto, logotipos, códigos de barras e códigos 2D. Alguns campos permanecem fixos para um produto, enquanto outros mudam por lote, horário, linha ou item individual, portanto a análise da aplicação deve definir tanto o conteúdo visível quanto o fluxo de dados variáveis.
Informações de produção e rastreabilidade
Data, lote, batelada, turno, linha, série, variante do produto ou outros dados variáveis podem conectar uma embalagem física ao registro de produção correto e ajudar a distinguir uma rodada de produção de outra.
Informações sobre prazo de validade e uso
Informações de validade, consumir preferencialmente antes de, data de fabricação ou semelhantes podem precisar permanecer legíveis durante o manuseio e as condições de armazenamento previstos para a embalagem. O requisito exato é específico do projeto e do mercado.
Identificação legível por humanos e por máquinas
Texto, logotipos, códigos de barras e códigos 2D podem ser usados para identificação, leitura, verificação, inventário, serialização ou outros fluxos de produção. Uma marca visivelmente escura não é automaticamente uma marca legível por máquina.
Por que avaliar o laser depois que a necessidade está definida?
Vale a pena testar uma rota a laser quando o projeto se beneficia de marcação digital sem contato, dados variáveis, um mecanismo de marcação sem consumíveis no ponto de codificação ou integração direta com um processo de produção estacionário ou em movimento. Essas vantagens só importam se a embalagem real passar nos testes exigidos de qualidade e ciclo.

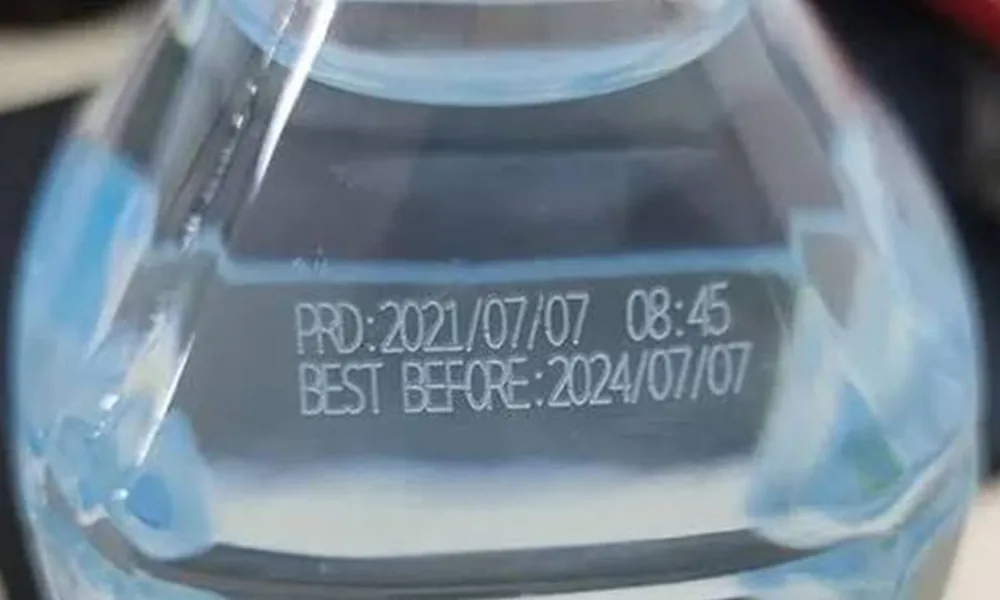
O Que Determina o Resultado da Codificação a Laser?
Os resultados da codificação a laser são controlados por mais do que o nome do material da embalagem. A entrada de teste útil é a combinação de código, superfície acabada, mecanismo de marcação desejado, geometria, apresentação, método de inspeção e ciclo de produção.
| Variável | O que fornecer | Por que isso altera o resultado |
|---|---|---|
| Conteúdo do código | Data, lote, partida, validade, texto, logotipo, código de barras, código 2D, campos fixos e campos variáveis | A densidade de caracteres, as áreas preenchidas, o tamanho do módulo e as alterações de dados afetam o tempo de marcação, a definição de bordas, o fluxo de trabalho do software e a inspeção. |
| Tamanho da marca e área disponível | Dimensões gerais, menor elemento significativo, zona de marcação disponível e orientação necessária | O tamanho do campo, a condição de foco, a tolerância de posicionamento e a quantidade de trabalho a laser por embalagem dependem da geometria real do código. |
| Construção final da embalagem | Substrato base, pigmento, cor, revestimento, tinta, verniz, laminado, adesivo, camada metalizada ou acabamento protetor, quando conhecidos | O laser interage com a camada que realmente recebe o feixe. Um material base semelhante pode marcar de forma diferente após impressão, revestimento, laminação ou alterações de formulação. |
| Mecanismo da marca alvo | Mudança de cor, ablação/remoção superficial, gravação/corrosão, formação de espuma ou outro efeito visível aceitável | Diferentes comprimentos de onda e condições de pulso podem criar diferentes mecanismos, contraste, resíduo e carga térmica. |
| Limites da embalagem | Descoloração, fusão, distorção, perda de revestimento, resíduo, perfuração, dano à barreira ou efeito em superfície adjacente permitidos | A janela de processo utilizável é limitada tanto pela qualidade do código quanto pela integridade da embalagem. |
| Geometria e apresentação | Superfície plana ou curva, espessura da parede, orientação, dispositivo de fixação, posição indexada, movimento da web, movimento do transportador ou apresentação livre | A geometria afeta o foco e o uso do campo; a apresentação afeta a repetibilidade da posição, o tempo de disparo e se o movimento precisa ser sincronizado. |
| Inspeção e verificação | Leitura humana, leitor de código de barras/2D, verificação por visão, método exigido de aprovação/reprovação e lógica de rejeição | O método de aceitação determina qual contraste, qualidade de borda, posição e correção dos dados devem ser realmente alcançados. |
| Meta de produção | Tamanho do lote, trocas de produto, método de carregamento, velocidade da linha, ciclo alvo de peças aceitas e rendimento esperado | O sistema deve atender ao ciclo completo de produção, não apenas à velocidade nominal de varredura ou ao tempo de laser ligado. |
Dados variáveis fazem parte do processo, não apenas da arte
Confirme quais campos são fixos e quais mudam por produto, lote, data, turno, número de série ou entrada de produção upstream. Dados variáveis alteram a seleção do trabalho, a lógica de acionamento, a verificação, a troca de produto e os requisitos de controle de erros, assim como a própria marca.
Qual resultado de marcação de embalagem você deve buscar?
A qualidade da marca é um problema de aceitação, não uma única configuração de laser. O processo deve criar as informações exigidas, mantendo a embalagem dentro dos limites superficiais e funcionais acordados.
Contraste e Legibilidade
Avalie o contraste na condição de visualização ou inspeção que importa na produção. Textos finos, elementos pequenos e códigos densos devem ser avaliados em seu tamanho real, em vez de inferidos a partir de uma marca de demonstração maior.
Integridade da Embalagem e Aparência Superficial
Um código de alto contraste não é aceitável se o mesmo ajuste deformar uma parede fina, danificar uma barreira ou revestimento, criar resíduo indesejável, perfurar um filme ou produzir outra alteração superficial fora dos limites acordados.
Códigos Legíveis por Máquina Quando Necessário
Se a embalagem usar um código de barras ou código 2D, valide-o com o método de inspeção real do usuário e com amostras representativas de produção. A aparência visível por si só não deve ser tratada como prova de qualidade de código verificada.
Qual Rota de Laser Deve Ser Testada Primeiro?
A rota do primeiro teste deve vir da superfície acabada e do mecanismo de marcação desejado, não apenas do nome da embalagem. A tabela abaixo é um guia de triagem para testes com amostras, não uma garantia de que um comprimento de onda funcionará em todas as formulações, revestimentos, cores, laminados ou linhas de produção.
| Embalagem / condição da superfície | Rota prática inicial a avaliar | Por que começar por aí | O que pode mudar a rota |
|---|---|---|---|
| Papel-cartão, cartuchos, papelão ondulado ou papel impresso/revestido responsivo ao laser | O CO₂ costuma ser um primeiro teste prático; vale comparar o UV quando contraste fino ou menor carga térmica for importante. | Papel e muitas superfícies de embalagens orgânicas/revestidas podem responder bem ao processamento com infravermelho de onda longa, enquanto o UV pode criar uma resposta de superfície de alto contraste diferente em alguns papéis e revestimentos. | Química da tinta/revestimento, cor do papelão, profundidade de ablação desejada, requisito de código fino, velocidade de linha, resíduo e descoloração permitida. |
| Filmes flexíveis finos, pouches, sachês ou estruturas de rótulos sensíveis ao calor | O UV costuma ser a primeira rota a triar quando minimizar deformação térmica ou risco de perfuração é prioridade; o CO₂ continua relevante quando o filme ou a camada superior é projetado para responder a ele. | Embalagens multicamadas finas podem ter uma janela térmica estreita, então o teste deve equilibrar contraste do código com distorção, danos à barreira ou microfuros. | Química do filme, espessura, pilha de laminação, camadas metalizadas, mecanismo alvo, requisitos de selagem/barreira e velocidade da bobina em movimento. |
| Garrafas plásticas, recipientes rígidos ou tampas plásticas | UV é uma comparação inicial útil para marcas sensíveis ao calor ou marcas finas de alto contraste; CO₂ ou fibra/MOPA de 1064 nm podem ser melhores em formulações, pigmentos, aditivos ou revestimentos que respondem a esses comprimentos de onda. | A resposta do plástico varia fortemente com a formulação da resina, o pigmento, os aditivos, a espessura da parede e o acabamento da superfície. | Resina/cor reais, transparência, aditivos de marcação, espessura da parede, revestimento, contraste desejado, curvatura e efeito térmico aceitável. |
| Tampas de metal nu, latas, folhas metálicas ou componentes metálicos de embalagem | Fibra/MOPA é normalmente a primeira rota a ser avaliada na superfície metálica exposta. | Sistemas de fibra de infravermelho próximo são comumente usados para marcação direta em metal e podem suportar diferentes mecanismos de marcação de superfície, dependendo da liga e do acabamento. | Liga metálica, anodização, laca, tinta, revestimento protetor, cor/profundidade desejadas e se o alvo é o metal ou apenas a camada superior. |
| Superfícies pintadas, lacadas, impressas, laminadas ou metalizadas | Teste a camada superior como um problema de processo próprio. CO₂, UV ou fibra/MOPA podem ser a primeira rota correta, dependendo de qual camada deve mudar e de qual camada deve permanecer protegida. | O feixe interage primeiro com a camada exposta; o substrato de base, por si só, não prediz a marca. | Espessura da camada, absorção, cor, adesão ao substrato, profundidade de remoção, resíduo e a quantidade permitida de exposição da camada subjacente. |
| Garrafas ou recipientes de vidro | CO₂ ou UV podem ser triados, dependendo da marca superficial desejada e da tolerância a danos. | A marcação em vidro é limitada por tensão superficial, efeito térmico local, risco de trinca/lascamento, textura da marca e requisitos de detalhe do código. | Composição do vidro, espessura da parede, revestimento, curvatura, contraste/textura exigidos e microdanos permitidos. |
Modos de falha comuns e o que verificar primeiro
Quando um teste falha, o próximo passo deve ser o diagnóstico, em vez de aumentar automaticamente a potência. Registre o sintoma, separe efeitos de material/superfície de problemas de foco, geometria, movimento e fluxo de dados, e altere um grupo de variáveis por vez.
| Falha observada | Verificar primeiro | Evidências a coletar | Próxima direção de teste |
|---|---|---|---|
| Contraste fraco ou inconsistente | Lote da embalagem, revestimento/tinta da superfície, cor, foco, contaminação e se o comprimento de onda escolhido está criando o mecanismo de marcação pretendido | Amostras não marcadas e marcadas de várias embalagens/lotes, descrição da superfície, geometria de código idêntica e configurações de teste registradas | Execute uma matriz de parâmetros controlada; se a janela aceitável permanecer estreita, compare outro comprimento de onda ou mecanismo de marcação em vez de apenas adicionar energia. |
| Distorção do filme, microfuros, bordas derretidas ou deformação de parede fina | Aporte térmico, tempo de permanência/sobreposição, foco, parede da embalagem sem suporte e espessura do material | Inspeção da superfície frontal/traseira, deformação ao redor do código, espessura do filme, método de suporte e amostras em toda a faixa de velocidade pretendida | Reduza a carga térmica local, altere a estratégia de varredura ou a velocidade, melhore o suporte e compare uma rota de menor impacto térmico, como UV, onde a resposta do material permitir. |
| Danos ao revestimento ou exposição do substrato além da marca pretendida | Espessura/variação da camada superior, mecanismo de remoção, condição de pulso/energia e resposta do substrato subjacente | Amostras boas e com falha, informações de revestimento quando conhecidas, qualidade das bordas, resíduo e se a camada de base foi atacada | Estreite a janela de remoção, reduza a agressividade do processo ou teste um comprimento de onda que se acople de forma mais seletiva à camada alvo. |
| Código de barras ou código 2D parece visível, mas é lido com dificuldade | Menor módulo/elemento, definição de borda, uniformidade de contraste, distorção geométrica, posição da marcação e configuração de verificador/leitor | Resultado real do leitor/verificador, imagem do código com falha, tamanho real do código, curvatura da embalagem e resultados repetidos em várias amostras | Corrija primeiro a geometria e o posicionamento do código, depois otimize o processo de marcação. Não julgue o sucesso apenas pela escuridão visual. |
| A posição da marca varia entre as embalagens | Apresentação da peça, repetibilidade do dispositivo de fixação/batente, temporização do sensor ou do disparo, movimento da esteira transportadora, encoder/sincronização e variação de foco | Padrão de erro de posição, orientação da embalagem, temporização do sinal de disparo, velocidade da linha e amostras marcadas repetidas | Estabilize a apresentação ou o disparo; adicione sensoriamento, visão ou movimento sincronizado apenas quando a variação medida justificar isso. |
| A amostra estática passa, mas o resultado na linha falha | Velocidade de produção, sincronização de movimento, tempo de permanência, mudança de foco, vibração da embalagem, temporização da atualização de dados e temporização da inspeção | Amostras estáticas vs. móveis, temporização do ciclo completo, faixa de velocidade da linha, registros de disparo/dados quando disponíveis e amostras aceitas/rejeitadas | Teste novamente em condições reais de linha e dimensione o campo de marcação, o fluxo de dados, o método de disparo e a arquitetura de movimento com base no resultado móvel aceito. |
| Qualidade da marca correta, mas dados variáveis errados | Seleção de trabalho, fonte de dados upstream, lógica de disparo, mapeamento de campos, controle de troca e lógica de verificação | Conteúdo esperado vs. real do código, temporização de eventos, registro de trabalho/receita e resultado de inspeção | Valide o caminho de dados independentemente dos parâmetros do laser antes de aumentar a velocidade de produção. |
Como a codificação a laser se encaixa no fluxo de trabalho de produção?
O número útil de produção é o throughput de peças aceitas. Ele inclui troca de configuração, apresentação da embalagem, posicionamento, carregamento de dados variáveis, disparo, marcação, verificação, tratamento de rejeitos, transferência a jusante e extração ou ventilação onde o processo testado exigir.
| Etapa do fluxo de trabalho | Perguntas para testar |
|---|---|
| Configuração e troca | Como produto, código, receita, área de marcação e critérios de aceitação são alterados entre execuções, e como erros de trabalho incorreto são evitados? |
| Apresentação da embalagem | A embalagem é carregada manualmente, fixada em dispositivo, indexada, alimentada por bobina ou se move continuamente? Qual variação de orientação e foco o processo deve tolerar? |
| Dados variáveis e gatilho | De onde vêm os dados do código, quando são atualizados, qual evento dispara a marcação e o que impede que uma embalagem receba o registro errado? |
| Execução da marcação | Como área do código, densidade, alterações de conteúdo, passadas, uso do campo, foco e movimento alteram o tempo de laser ligado e a estabilidade do processo? |
| Verificação | O projeto precisa de inspeção do operador, leitura de código de barras/2D, confirmação por visão, verificação de posição ou outro método de aprovação/reprovação? |
| Rejeição / retrabalho / registro | O que acontece com uma embalagem com falha, como ela é separada do produto bom e quais dados de produção ou qualidade devem ser retidos? |

Uma velocidade nominal de escaneamento mais alta não garante mais pacotes aceitos por hora. Compare ciclos completos testados com o mesmo padrão de qualidade, dados, posicionamento e inspeção.
O que deve contar como um teste de amostra de embalagem aprovado?
Teste a embalagem final real, não apenas uma amostra genérica de material ou uma demonstração de melhor caso. Inclua variação representativa em cor, revestimento, acabamento, espessura, geometria, lote do fornecedor e apresentação da embalagem sempre que esses fatores puderem alterar o resultado.
| Área de aceitação | Aprovado quando | O que registrar |
|---|---|---|
| Qualidade da marcação | O contraste acordado, a legibilidade, a definição de caracteres, a definição de código e a consistência visual são alcançados no tamanho real da marcação. | Amostras marcadas representativas, dimensões do código, condição de visualização e configurações de teste. |
| Exatidão dos dados | Os campos fixos e variáveis exigidos correspondem aos dados de produção pretendidos para cada embalagem de teste. | Dados esperados/reais, identificação do trabalho/receita, condição de disparo e sequência de amostras. |
| Integridade da embalagem | Derretimento, distorção, perfuração, danos ao revestimento, resíduo, descoloração ou efeitos em superfícies adjacentes permanecem dentro dos limites acordados. | Amostras aprovadas/reprovadas, inspeção de frente/verso quando relevante, e quaisquer verificações funcionais de embalagem exigidas pelo projeto. |
| Verificação de código | Códigos de barras ou códigos 2D passam no método real de inspeção ou verificação do usuário quando a legibilidade por máquina for exigida. | Resultado do leitor/verificador, tamanho do código, posição e amostras representativas em toda a variação esperada. |
| Repetibilidade de posição | A marca permanece dentro da zona aprovada e mantém uma condição de foco aceitável em embalagens representativas e variações de apresentação. | Medições de posição ou referência visual, orientação, condição do dispositivo de fixação/linha e amostras repetidas. |
| Resultado de produção | O ciclo completo de carregamento/apresentação → dados/disparo → marcação → verificação → aceitar/rejeitar atende à taxa exigida de peças aprovadas. | Tempo do ciclo completo, condição de velocidade da linha, tempo de inspeção, rejeitos/retrabalho e rendimento aprovado. |
| Repetibilidade | Várias embalagens representativas e, quando relevante, mais de um lote de produção normal passam pela mesma lógica de aceitação. | Contagem de amostras, identidade da embalagem/lote, resultado aprovado/reprovado e a janela de processo utilizável, em vez de uma única configuração que parece melhor. |
Como os resultados de testes de amostras determinam a configuração final da máquina?
O teste de amostra deve responder a questões de configuração, não apenas provar que uma embalagem pode ser marcada. Cada resultado de teste aceito deve ser traduzido em um requisito de sistema para que a máquina final reflita a janela de processo e o método de produção comprovados.
| O que o teste comprova | O que ele determina na configuração final |
|---|---|
| Qual comprimento de onda e janela de processo produzem a marca aceita sem danos inaceitáveis ao encapsulamento | Família de fontes de laser e, quando relevante, direção de controle de pulso/energia; a faixa operacional final deve permanecer dentro da janela de aceitação testada. |
| Tamanho de código necessário, menor detalhe, cobertura de campo e margem de foco | Escolha de lente / campo de marcação, configuração óptica, distância de trabalho e se um campo é suficiente ou se indexação/movimento coordenado é necessário. |
| Curvatura do encapsulamento, variação de altura, orientação e necessidades de suporte | Dispositivo de fixação, batente do encapsulamento, estratégia de altura Z, movimento rotativo ou coordenado quando apropriado, e se o posicionamento assistido por visão é justificado. |
| Variação de posição medida em uma linha estacionária ou em movimento | Posicionamento mecânico, arranjo de sensor/gatilho, requisito de encoder ou sincronização, e a necessidade de visão ou compensação de movimento. |
| Fonte de dados variáveis e verificação de código correto | Fluxo de trabalho de software, tratamento de trabalho/receita, interface de dados upstream, lógica de gatilho, link de inspeção e requisitos de prevenção de erros. |
| Resultado real da inspeção de código de barras/código 2D | Se o sistema precisa de uma estação de leitura ou de verificação por visão, como a verificação é acionada e como os pacotes com falha são identificados ou rejeitados. |
| Fumaça, vapores, resíduos ou odor observados durante o processo de marcação aceito | Se a extração local ou ventilação é necessária e como ela deve ser posicionada sem interferir na apresentação ou na marcação da embalagem. |
| Tempo de ciclo completo aceito e resultado de velocidade da linha | Arquitetura de posto de trabalho manual, estação indexada, transportador ou linha móvel sincronizada, capacidade de manuseio e o nível de automação necessário para atender à vazão de peças aceitas. |
O que Enviar para uma Revisão de Aplicação de Embalagem
Uma recomendação útil de máquina começa com informações suficientes para reproduzir o problema real de decisão de embalagem. Você não precisa escolher o laser com antecedência; forneça as entradas de aplicação necessárias para executar um teste de amostra significativo:
- a embalagem acabada real ou amostras de produção representativas;
- formato da embalagem, dimensões, geometria, orientação e método de apresentação;
- material, pigmento/cor, revestimento, impressão, laminado, verniz ou informações do fornecedor, quando conhecidas;
- a data exigida, lote, partida, validade, texto, logotipo, código de barras, código 2D ou outro conteúdo fixo/variável;
- dimensões gerais da marcação, área de marcação disponível e menor detalhe significativo;
- contraste alvo, legibilidade, inspeção de código, tolerância de posição e exemplos de alterações inaceitáveis na embalagem;
- fonte de dados variáveis, método de disparo, método de inspeção e requisito de rejeição/retrabalho;
- ciclo alvo de peças aceitas, velocidade da linha quando aplicável, tamanho do lote e expectativas de troca;
- restrições de manuseio, visão, extração/ventilação, segurança, interface de linha ou automação que já são conhecidas.
Para manuseio, movimento, integração sincronizada de linha ou outra automação não padrão específicos do projeto, use a Consulta OEM e Personalizada rota. Os caminhos padrão de aplicação e cotação permanecem na chamada final para ação.
Perguntas Frequentes
A codificação a laser pode ser usada em todos os materiais de embalagem?
Nenhuma alegação de compatibilidade universal é segura. A embalagem acabada, a camada exposta, a cor, a geometria, a marca exigida e qualquer alteração superficial ou funcional permitida devem ser avaliadas e testadas antes da seleção do equipamento.
Quais informações podem ser codificadas a laser em embalagens?
Dependendo da aplicação, os usuários podem precisar de datas, informações de lote ou batelada, informações de validade, texto, logotipos, códigos de barras, códigos 2D, números de série ou outras identificações. O conteúdo exato, a fonte de dados variáveis e o menor recurso exigido devem ser incluídos no briefing da aplicação.
Qual laser deve ser testado primeiro para embalagens?
Comece pela superfície acabada e pelo mecanismo de marcação desejado. O CO₂ costuma ser avaliado primeiro em papelão e em muitas superfícies de embalagens orgânicas/revestidas; o UV costuma ser útil em filmes e plásticos sensíveis ao calor; a fibra/MOPA costuma ser a primeira rota em metal exposto e também pode funcionar em plásticos ou revestimentos responsivos. A embalagem real ainda precisa confirmar a rota.
A configuração de varredura mais rápida é a melhor configuração de produção?
Não. A medida relevante é a taxa de peças aceitas ao longo do ciclo completo, incluindo apresentação da embalagem, carregamento de dados, disparo, marcação, verificação, refugos, retrabalho e manuseio a jusante.
Como o teste de amostra afeta a configuração final da máquina?
O teste estabelece o processo laser utilizável, o requisito de campo e foco, o método de posicionamento, o fluxo de dados/disparo, a necessidade de inspeção, o requisito de extração quando aplicável, e o tempo de ciclo que a arquitetura de manuseio ou automação deve suportar.
O que deve ser enviado para um teste de codificação de embalagens?
Envie embalagens acabadas representativas, informações sobre superfície/material quando conhecidas, o conteúdo real do código, dimensões da marcação, critérios de aceitação, modo de produção, ciclo alvo, e quaisquer restrições de posicionamento, dados, inspeção ou integração.