
Guia de viabilidade e riscos de materiais
Pedra, Compósitos e Materiais Especiais
Esses substratos não podem ser selecionados apenas a partir de um rótulo amplo de material. Estrutura mineral, resina ou aglutinante, reforço, cargas, revestimentos, densidade, acabamento superficial e a marca exigida podem alterar a rota de laser viável, o risco de partículas e fumos e a janela de processo aceitável.
Resposta rápida
Pedra, Compósitos e Materiais Especiais Podem Ser Marcados a Laser?
Sim—muitas pedras, compósitos de fibra de carbono e fibra de vidro, espumas/EVA e superfícies emborrachadas podem produzir marcas a laser úteis. A limitação importante é que a compatibilidade não pode ser decidida apenas pelo nome amplo do material. A estrutura mineral, a resina ou o aglutinante, o reforço, os aditivos, os revestimentos, a densidade, a cor e o acabamento podem alterar tanto o resultado alcançável quanto o modo de falha.
Comece identificando cada camada que o feixe atinge, defina a marcação necessária e os danos inaceitáveis, e depois teste a peça representativa. Uma frase de busca como “máquina de marcação a laser de fibra para pedra” é uma consulta de compra, não uma prova de que a fibra seja a fonte correta; a resposta observada do material e os critérios de aceitação decidem a rota.
Famílias de materiais
Escolha a rota que corresponde ao substrato real
Pedra, compósito de fibra de carbono, fibra de vidro, espuma/EVA e revestimentos emborrachados respondem de forma diferente porque o mineral exposto, a resina, o reforço, a estrutura celular ou o revestimento controlam a interação. Use a família de materiais mais próxima como ponto de partida e depois teste a peça exata.
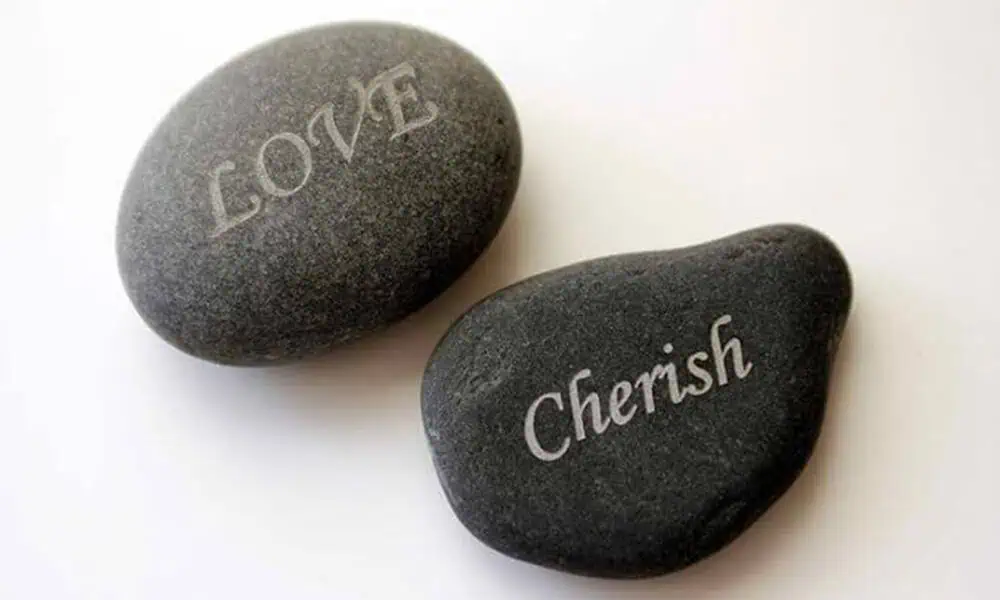
Pedra e Ardósia
Avalie a composição mineral, a porosidade, a cor, o polimento, a variação natural e o efeito de superfície pretendido. Ablação, branqueamento, microfratura, quebra de borda e poeira mineral pertencem à avaliação específica da pedra.
Revisar pedra e ardósia
Compósito de Fibra de Carbono
Separe a matriz de resina do reforço de carbono. O processo pode remover ou descolorir a resina, expor fibras e gerar vapores ou partículas; o laminado e o acabamento exatos determinam o teste.
Revisar compósito de fibra de carbono
Compósito de Fibra de Vidro
Identifique resina, reforço de vidro, gel coat, tinta e sequência de laminação. Contraste, poeira, exposição de fibras e efeitos de calor exigem um plano de aceitação específico do material.
Revisar compósito de fibra de vidro
Espuma e EVA
Densidade, estrutura celular, cor, aditivos e camadas adesivas podem alterar fusão, colapso, odor, definição de bordas e resíduo. Teste a construção final da espuma, não apenas o nome da resina.
Revisar espuma e EVARevestimento emborrachado
Superfícies de toque suave e emborrachadas podem ser revestimentos finos sobre um material de base diferente. A química do revestimento, adesão, cura, espessura e produtos de decomposição definem a rota.
Revisar revestimento emborrachadoProdutos, finalidades e conteúdo da marcação
Onde são usados materiais especiais e o que normalmente é marcado?
O uso final indica o que a marcação deve fazer. Um logotipo decorativo, um número de série e um código legível por máquina podem ser aplicados na mesma família de materiais, mas não exigem o mesmo tamanho de elemento, contraste, durabilidade ou método de verificação.
Pedra e Ardósia
Placas, ladrilhos, peças arquitetônicas, produtos memoriais e pedra decorativa costumam usar nomes, logotipos, gráficos, IDs de ativos ou códigos simples quando a superfície oferece legibilidade confiável.
Compósito de Fibra de Carbono
Artigos esportivos, peças automotivas, drones, painéis estruturais e carcaças compósitas podem precisar de IDs de peça, números de série, marca, referências de montagem ou marcas de rastreabilidade.
Compósito de Fibra de Vidro
Coberturas moldadas, painéis, carcaças elétricas e peças estruturais podem conter números de peça, IDs de lote ou série, informações funcionais e rastreabilidade de produção.
Espuma e EVA
Insertos protetores, vedações, almofadas, componentes de calçados e organizadores podem usar etiquetas de localização, logotipos, identificação de peças, marcas de alinhamento ou informações de controle de embalagem.
Superfícies emborrachadas
Empunhaduras, carcaças, controles e peças revestidas podem precisar de ícones, logotipos, números de série ou identificadores funcionais, preservando a sensação e a aderência do revestimento.
Defina o sucesso antes do teste
Qual resultado de marcação você deve buscar?
Um resultado útil de laser tem duas partes: a mudança física criada na superfície e o resultado de aceitação exigido na produção. Defina ambos antes de comparar fontes de laser, caso contrário, uma marca visualmente óbvia ainda pode ser rejeitada por danos, baixa legibilidade ou durabilidade fraca.
1. Efeito Físico da Marcação
Descreva o que o laser deve criar fisicamente na superfície acabada.
- Escurecimento, clareamento ou outra mudança de contraste controlada.
- Gravação superficial ou textura de superfície definida.
- Modificação seletiva de revestimento ou superfície sem danos indesejados ao substrato.
- Recursos de texto, gráficos ou código claros com a definição de borda necessária.
2. Resultado de Aceitação
Defina como a peça marcada será avaliada após o processamento.
- Contraste visual, consistência e legibilidade de recursos exigidos.
- Sem trincas inaceitáveis, delaminação, exposição de fibras, colapso por fusão ou halo.
- Resíduo e resposta à limpeza dentro do limite acordado.
- Aderência do revestimento, sensação ao toque, verificação de código ou durabilidade mantidas quando a aplicação exigir.
Entradas de viabilidade
Seis entradas controlam a primeira decisão de triagem
Estas são as seis entradas a registrar antes de comparar fontes de laser. Elas são apresentadas como uma sequência de triagem, em vez de outra grade de cartões, porque cada item alimenta a próxima decisão.
Identidade do Material
Nome comercial, além da especificação exata de pedra, polímero, resina, borracha ou espuma, fornecedor e lote, quando disponíveis.
Construção de Camadas
Reforço, aglutinante, gel coat, tinta, adesivo, pele, forro ou suporte que o feixe consegue alcançar.
Estado da Superfície
Cor, polimento, textura, porosidade, cura, contaminação, umidade e tratamento prévio.
Resultado Desejado
Defina o efeito físico e o resultado de aceitação da produção; use a seção anterior para os critérios de aceitação detalhados.
Limite de Risco
Dano térmico, derretimento, colapso, fratura, fibras expostas, poeira, fumos, resíduo e potencial de ignição.
Método de Aceitação
Limites visuais, legibilidade do código, aderência, limpeza, desgaste, manuseio e consistência do lote.
Geometria da peça e manuseio
Como o formato, a espessura e o tamanho da peça alteram o processo?
O material pode ser compatível com laser em um corpo de prova plano e ainda assim se tornar difícil na peça real. Variação de altura, distância da borda, flexibilidade, espessura e área de marcação afetam o foco, o fluxo de calor, a fixação e a estrutura da máquina necessária para produção repetível.
| Condição da peça | Por que isso altera o processo | O que confirmar |
|---|---|---|
| Superfície plana e rígida | Normalmente fornece a condição mais simples de foco e fixação, mas a textura natural ou a variação da superfície ainda pode alterar o contraste local. | Área de marcação, planicidade, datum repetível e janela de foco utilizável. |
| Superfície curva ou irregular | Diferentes pontos podem se mover para fora da faixa focal aceitável, alterando o tamanho do ponto, a densidade de energia e a uniformidade da marca. | Variação de altura, curvatura, ângulo de marcação e se rotação, reposicionamento ou foco dinâmico devem ser avaliados. |
| Seção fina ou sensível ao calor | Baixa massa térmica pode aumentar a distorção, o derretimento, o colapso local ou efeitos na face oposta antes que a marca desejada seja alcançada. | Espessura mínima, método de suporte, face posterior protegida e zona termicamente afetada aceitável. |
| Pedra próxima a bordas, furos ou fissuras naturais | A concentração local de tensões e a variação mineral podem aumentar o risco de lascamento, quebra ou fratura. | Distância da borda, defeitos preexistentes, espessura e se a zona marcada é estruturalmente sensível. |
| Espuma / elastômero flexível ou compressível | A fixação pode alterar a altura ou a forma da superfície, de modo que uma compressão inconsistente pode criar foco e geometria da marca inconsistentes. | Superfície de suporte, pressão de fixação, recuperação da peça e apresentação repetível ao laser. |
| Peça grande ou campo de marcação grande | Uma área útil maior pode alterar a escolha da lente, a distorção de campo, a uniformidade de foco, o acesso à peça e se a peça precisa ser indexada ou movida. | Dimensões gerais, posição da marca, tamanho de campo necessário, folga de carregamento e estratégia de movimento. |
Primeiro teste orientado pelo material
Qual Rota de Laser Deve Ser Testada Primeiro?
Comece pela família de material, pela camada exposta e pelo efeito necessário — não por uma palavra-chave de máquina. A primeira rota é a família de fonte com maior probabilidade de criar a marca-alvo no constituinte exposto, mantendo aquecimento, fratura, exposição de fibras ou dano por fusão dentro do limite de aceitação. Use a sequência abaixo para decidir o que entra na primeira comparação e, em seguida, mude de rota quando o modo de falha observado indicar que a janela de processo é muito estreita.
| Família de materiais | Primeira rota a considerar | Por que ela entra cedo | Quando comparar outra rota |
|---|---|---|---|
| Pedra / ardósia | O CO2 normalmente entra na primeira comparação para gravação de superfície ou contraste visível em muitas superfícies minerais. | A interação de onda longa pode produzir uma mudança superficial visível útil em pedra selecionada sem presumir que a pedra se comporte como um metal. | Se o contraste estiver fraco, a fratura ou o destacamento de grão for excessivo, ou o requisito de detalhe for fino demais, compare outra fonte confirmada com a pedra exata. |
| Compósito de fibra de carbono | Comece pela resina exposta, pelo revestimento ou pela superfície acabada, em vez de presumir que o reforço de carbono seleciona o laser. | UV ou CO2 podem entrar cedo em superfícies ricas em resina; fibra/MOPA só devem entrar quando o acoplamento no infravermelho próximo produzir contraste aceitável sem recessão inaceitável da resina ou exposição da fibra. | Mude de rota quando a matriz for danificada antes de a marca ser aceitável, as fibras ficarem expostas, ou o contraste não puder ser estabilizado ao longo do acabamento do laminado. |
| Compósito de fibra de vidro | Teste primeiro o gel coat, a resina ou a camada superficial colorida; UV ou CO2 frequentemente pertencem à comparação inicial. | A superfície visível geralmente governa a primeira interação mais diretamente do que o reforço de vidro subjacente. | Compare outra rota se a superfície carbonizar, descolorir, expuser fibras, perder adesão ou não conseguir manter a qualidade de detalhe exigida. |
| Espuma / EVA | CO2 frequentemente entra na primeira comparação; UV se torna importante quando detalhes mais finos ou menor impacto térmico visível são necessários. | Muitos polímeros celulares respondem fortemente à energia de onda mais longa, enquanto UV pode ser útil onde o colapso térmico ou a definição de borda se torna o fator limitante. | Mude de rota quando fusão, colapso, odor, resíduo ou contraste insuficiente impedirem uma janela aceitável. Fibra/MOPA só devem entrar onde o pigmento ou os aditivos fornecerem resposta útil no infravermelho próximo. |
| Revestimento emborrachado | Comece pela química do revestimento; CO2 ou UV geralmente entram na primeira comparação para camadas orgânicas de toque suave. | O revestimento pode ser muito mais fino e quimicamente diferente do substrato abaixo, então o primeiro objetivo é modificar o revestimento sem perder adesão ou expor a peça base. | Compare outra rota quando o revestimento borra, carboniza, descasca, fica pegajoso ou o contraste exigido não pode ser alcançado sem danificar o substrato. |
CO2: útil para comparar em muitas superfícies minerais, de espuma e ricas em resina, mas calor, carbonização, fusão e fratura podem estreitar a janela de processo.
UV: útil quando detalhes finos ou menor impacto térmico visível importam, mas não é automaticamente “frio” e ainda depende da química e da resposta da superfície.
Fibra / MOPA: só entra quando a superfície exposta, o pigmento, o revestimento ou a carga responde de forma útil à energia no infravermelho próximo; a palavra “fibra” em uma consulta de busca não é evidência de compatibilidade.
Mapa de riscos
Materiais Especiais Falham de Maneiras Diferentes
Aumentar a potência sem diagnosticar o empilhamento de materiais pode ampliar a zona danificada enquanto reduz a qualidade das evidências. Inspecione o modo de falha primeiro.
Fratura e Arrancamento de Grãos
Pedra e ardósia podem lascar, esbranquiçar de forma irregular ou acompanhar a variação mineral natural.
Remoção de Matriz e Exposição de Fibras
A resina composta pode recuar antes do reforço, alterando a aparência e a integridade da superfície.
Derretimento, Colapso e Rolamento de Borda
Camadas de espuma e elastoméricas podem amolecer, encolher, colapsar ou deixar resíduo pegajoso.
Poeira, Fumaça e Depósitos
Partículas minerais, produtos de decomposição de resina e aditivos desconhecidos exigem uma revisão de extração e filtração orientada pela SDS.
Falso Positivo de Uma Única Amostra
Uma marca limpa em um corpo de prova não aprova outro lote, acabamento, fornecedor ou cronograma de laminação.
Limite de segurança do laser e da célula
A triagem de perigos de materiais não substitui a segurança da célula a laser
Fumos e partículas de material são apenas uma parte da análise de risco. A máquina final e a célula de trabalho também devem controlar radiação laser, trajetórias não intencionais do feixe, acesso e paradas anormais para a fonte e o processo confirmados.
Leve os perigos dos materiais para o projeto da célula
A poeira, os fumos, os depósitos, a exposição a fibras e o risco de ignição encontrados durante os testes devem orientar as decisões de extração, filtração, limpeza e enclausuramento.
Revise a célula de trabalho a laser completa
A configuração final também deve controlar radiação, trajetos do feixe, acesso protegido, intertravamentos, comportamento de parada de emergência e acesso seguro para a fonte real, o dispositivo de fixação real e o nível de automação real.
Validação de amostra
Como uma amostra real deve ser testada e avaliada?
A sequência de testes e as evidências retornadas devem ser lidas em conjunto. Um programa de amostras útil registra o que entrou, o que foi alterado, o que falhou, o que passou e o que ainda precisa ser confirmado na peça de produção.
Sequência de testes
Identificar
Use material de grau final, dados do fornecedor, construção de camadas, acabamento, geometria e FDS.
Definir
Forneça a arte, o código, o tamanho do recurso, o efeito desejado, os limites de aceitação e as zonas protegidas.
Comparar
Compare janelas controladas de fonte e parâmetros em vez de aprovar uma única marca isolada.
Verificar
Verifique aparência, detritos, fratura, exposição de fibra, limpeza, legibilidade do código e durabilidade exigida.
Transferir
Repita em peças ou lotes representativos e, em seguida, leve a janela aceita para a revisão de dispositivo de fixação, extração, foco e ciclo.
Do resultado da amostra à especificação da máquina
Como a configuração final da máquina de marcação a laser é escolhida?
Um teste de material bem-sucedido define uma direção de processo, não a máquina completa. A configuração é montada em sequência com base no resultado aprovado, na peça real e no requisito de produção.
Fonte de Laser e Classe de Potência
Comece pela rota da amostra aprovada e, em seguida, dimensione a potência prática e a capacidade de pulso em torno da janela do processo de trabalho, em vez de presumir que uma potência maior seja automaticamente melhor.
Lente, Campo e Distância de Trabalho
O tamanho da marca, a dimensão do detalhe, o acesso à peça e a variação de foco determinam a configuração óptica. Um campo maior pode sacrificar o tamanho do ponto e a margem de processo.
Apresentação da peça e foco
Converta a geometria real em controle de altura, rotação, reposicionamento, indexação ou uma configuração fixa simples e, em seguida, defina um dispositivo de fixação que apresente a peça de forma repetível.
Exaustão e segurança
Poeira, fumos, depósitos e risco de ignição encontrados durante os testes determinam os requisitos de extração, filtração, aberturas do gabinete, intertravamentos e acesso seguro.
Ciclo, Visão e Automação
Tempo de carregamento, produtividade, posição variável, verificação de código, conexão de dados e integração de linha determinam se visão, E/S, movimento ou automação agregam valor real.
Prepare a revisão de produção
O que você deve enviar para um teste de amostra e orçamento?
Quanto mais o item de teste se aproximar da peça de produção, menor será a incerteza quando a máquina for configurada.
- Amostras representativas do grau final e designação do material ou fornecedor.
- Construção de camadas, revestimento, adesivo, reforço, FISPQ e acabamento superficial, quando aplicável.
- Dimensões da peça, espessura, formato, posição da marcação e fotos ou desenhos.
- Arte-final, texto, tipo de código, tamanho mínimo do elemento e área de marcação necessária.
- Contraste, textura ou profundidade desejados, além de zonas protegidas e danos inaceitáveis.
- Verificações de durabilidade ou legibilidade, capacidade de processamento esperada, método de carregamento e restrições de extração.
Perguntas Frequentes
Perguntas sobre Marcação a Laser em Materiais Especiais
Uma máquina de marcação a laser consegue marcar pedra?
Superfícies selecionadas de pedra e ardósia podem passar por triagem quanto à criação de contraste ou textura a laser, mas a composição mineral, a cor, o polimento, a porosidade e o comportamento à fratura variam. A pedra exata e o efeito desejado exigem testes com amostras.
O laser de fibra é a escolha padrão para pedra?
Não. A demanda de busca por uma máquina de marcação a laser de fibra para pedra não estabelece compatibilidade técnica. CO2, UV, fibra/MOPA ou outra fonte confirmada só podem entrar em uma comparação quando a resposta do material e o objetivo o justificarem.
A fibra de carbono ou a fibra de vidro podem ser marcadas a laser com segurança?
Um teste de viabilidade deve separar o comportamento da resina do comportamento do reforço e avaliar fumos, partículas, exposição a fibras e a FDS. A segurança e a aceitação da superfície dependem do laminado, do revestimento e do processo exatos.
Por que espuma e EVA são agrupados como materiais especiais?
A densidade, a estrutura celular, os aditivos, os pigmentos, as camadas de adesivo e a sensibilidade ao calor podem alterar a fusão, o colapso, o odor, os resíduos e a definição das bordas. Uma designação genérica de resina não fornece informações suficientes.
Uma única amostra bem-sucedida pode definir a configuração de produção?
Não. Um corpo de prova pode confirmar a resposta do material, mas a peça de produção pode acrescentar curvatura, variação de altura, risco nas bordas, limites de fixação, campos de marcação maiores, requisitos de extração e restrições de tempo de ciclo. A configuração final deve ser verificada na peça representativa.
O que devo enviar para um teste de amostra útil?
Envie peças ou material representativos da qualidade final, fornecedor ou designação do material, construção das camadas, FDS quando relevante, dimensões da peça, arte, marca-alvo, zonas protegidas, requisitos de legibilidade ou durabilidade e o ciclo de produção esperado.
Prepare uma revisão útil
Envie o Material Exato, a Geometria da Peça e o Alvo de Aceitação
Inclua amostras representativas, designação do fornecedor/material, SDS, revestimentos ou adesivos, dimensões e espessura da peça, fotos ou desenhos, arte, posição e área da marcação, tamanho do código ou da característica, efeito desejado, zonas protegidas, verificações de durabilidade ou legibilidade, método de carregamento, meta de ciclos e restrições de extração.