
Marcação de Compósito de Fibra de Carbono
A marcação de compósito de fibra de carbono é um problema de resina e reforço, não uma configuração genérica de material preto. O laser pode ablacionar ou descolorir a matriz de resina, expor fibras de carbono, alterar a textura da superfície e gerar fumaça ou partículas. Confirme o laminado, o acabamento e o efeito desejado antes de escolher uma máquina de marcação.
Solicitar uma análise de amostra Discuta o Risco de CompósitosO Compósito de Fibra de Carbono Pode Ser Marcado a Laser?
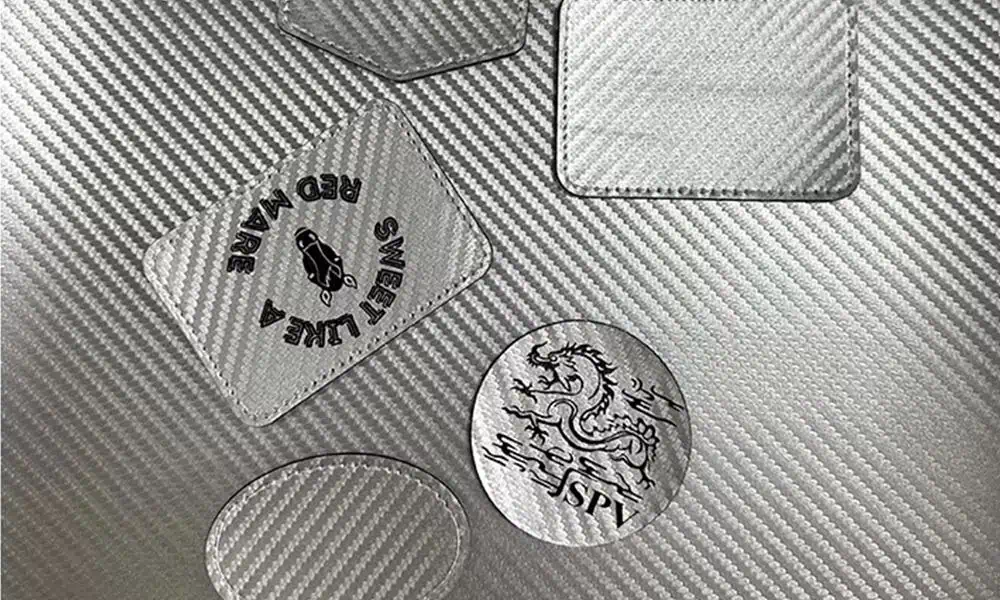
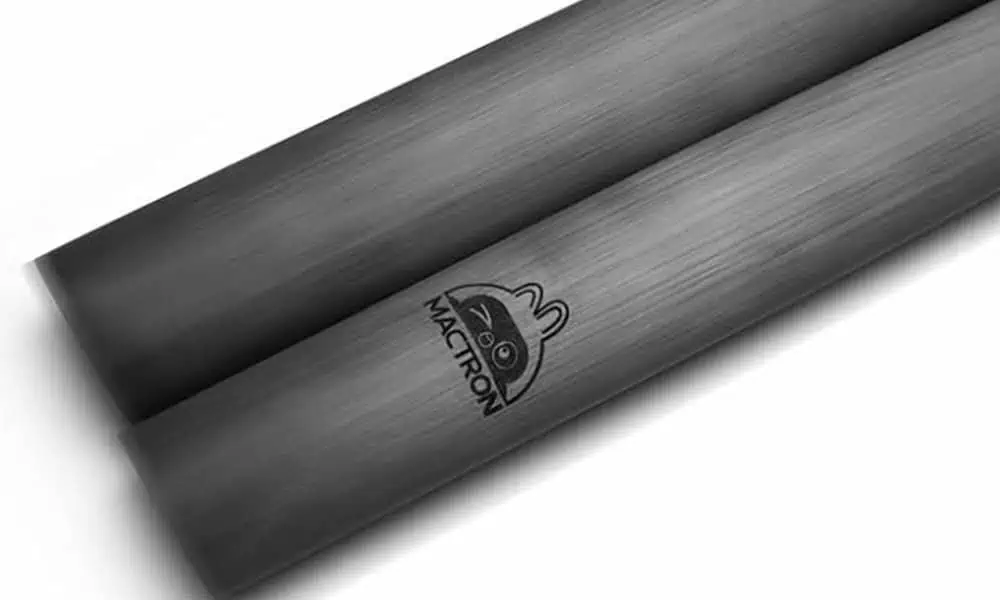
Muitas vezes sim, mas o resultado depende da matriz, da arquitetura das fibras e da pilha de superfície. O processo pode criar um contraste claro ou escuro ao remover resina, pode revelar o padrão do reforço ou pode danificar o laminado se o calor for forçado na peça. Uma recomendação de produção precisa de uma amostra real de laminado e de um limite de aceitação definido.
A Matriz e o Acabamento Superficial Controlam a Primeira Resposta Visível
Matrizes epóxi e termoplásticas, juntamente com revestimentos e acabamentos superficiais, podem amolecer, descolorir, carbonizar, vaporizar ou deixar resíduo em limiares diferentes. A marca visível pode vir de modificação superficial controlada, remoção seletiva de resina ou uma zona queimada inaceitável.
A exposição das fibras é um modo de falha do material
Expor fibras pode ser o efeito desejado para uma textura técnica, mas também pode reduzir a qualidade estética, expor filamentos soltos ou afetar a vedação e a colagem subsequente.
Fumaça e partículas fazem parte da qualificação
A decomposição da resina, a remoção do revestimento e a poeira de carbono podem afetar a extração, a óptica, a limpeza e a segurança do operador. Revise a SDS e o caminho de filtração antes de testes repetidos.
O que Determina os Resultados da Marcação a Laser em Compósito de Fibra de Carbono?
“Fibra de carbono” descreve o reforço, não uma única resposta ao laser. A matriz de resina, a arquitetura das fibras, a pilha superficial, os pigmentos, as cargas e os aditivos podem todos alterar aquilo com que o laser interage primeiro, quanto contraste se desenvolve e quanto de alteração térmica ou superficial permanece aceitável.
Matriz de resina
Registre epóxi, éster vinílico, PA, PEEK, PPS, PEI ou outra matriz, incluindo estado de cura, carga e pacote de retardante de chama.
Arquitetura das fibras
Laminados tecidos, unidirecionais, picados, trançados e híbridos expõem diferentes trajetos de fibra e podem criar contraste direcional ou filamentos soltos.
Pilha de superfície
Identifique verniz de acabamento, pintura, gel coat, primer, peel ply, tinta impressa, resíduo de adesivo, textura de lixamento e de molde. O laser pode atingir uma camada em vez do corpo do laminado.
Pigmentos, Cargas e Aditivos
Corantes, negro de fumo, retardantes de chama, cargas minerais e aditivos sensíveis ao laser podem alterar a absorção, o contraste, os resíduos e a resposta térmica mesmo quando a resina base é semelhante.
Onde são usadas as peças de compósito de fibra de carbono e por que são marcadas?
Os compósitos de fibra de carbono são usados onde baixa massa, rigidez, resistência à corrosão ou aparência de alto desempenho são valiosas. A marcação a laser normalmente é solicitada para identificar a peça, dar suporte à rastreabilidade, adicionar informações de serviço ou aplicar branding permanente sem adicionar uma etiqueta separada.
| Contexto do produto | Peças típicas | Por que a marca é necessária |
|---|---|---|
| Automotivo e VE | Acabamento interno, coberturas leves, suportes, carcaças e painéis compósitos | Identificação de peças, rastreabilidade de lotes, rastreamento de montagem, informações de serviço ou branding |
| Aeroespacial e mobilidade avançada | Painéis, coberturas, estruturas internas, componentes de UAV e subconjuntos leves | Identificação controlada, números de peça, referência de manutenção e rastreabilidade de fabricação quando a especificação da peça permitir marcação |
| Produtos esportivos e de consumo | Componentes de bicicleta, raquetes, capacetes, equipamentos de proteção e equipamentos de alto desempenho | Branding, identificação de modelo, serialização e gráficos cosméticos |
| Robótica e equipamentos industriais | Coberturas de robôs, braços, dispositivos de fixação, painéis de máquinas e componentes estruturais leves | Números de série, IDs de ativos, marcas de serviço e identificação de montagem |
| Eletrônicos e invólucros leves | Carcaças de dispositivos, coberturas de instrumentos, peças de drones e invólucros estruturais compactos | Números de peça, códigos QR/Data Matrix, marcas de orientação e rastreamento de produção |
Limite de aplicação: se a peça for estrutural, colada, sujeita a pressão, crítica para segurança ou rigorosamente regulamentada, a área marcável permitida e a alteração de superfície devem vir da especificação da peça e da validação de amostra—não apenas da aparência.
O que geralmente é marcado em peças de compósito de fibra de carbono?
O conteúdo afeta o tamanho necessário da característica, o contraste, a legibilidade e o tempo de ciclo. Defina a menor característica crítica antes de escolher o tamanho do campo e a configuração do laser.
Códigos de rastreabilidade
Números de série, códigos de lote ou de batelada, códigos de data, códigos QR e códigos Data Matrix usados para conectar a peça aos registros de produção ou de serviço.
Identificação de peças e conjuntos
Números de peça, números de modelo, IDs de conjunto, marcas de posição, marcas de orientação e identificadores de manutenção ou serviço.
Branding e gráficos cosméticos
Logotipos, nomes de produtos, gráficos decorativos e texturas controladas quando a aparência e a repetibilidade fazem parte dos critérios de aceitação.
Qual resultado de marcação você deve buscar?
Defina tanto o efeito físico na superfície quanto o resultado de aceitação. Uma marca pode parecer escura ou clara, mas ainda assim ser reprovada devido a fibras expostas, resíduos, baixa legibilidade do código, rugosidade ou problemas posteriores de revestimento e colagem.
Modificação ou remoção controlada de resina
Crie contraste alterando ou removendo seletivamente a resina da superfície, mantendo o reforço protegido onde necessário. Verifique a limpeza das bordas, resíduos, profundidade e se a zona marcada permanece adequada para vedação, colagem ou revestimento.
Textura visível de fibras quando aceitável
Algumas peças cosméticas ou técnicas não críticas podem aceitar uma trama visível ou textura controlada. Defina a área máxima exposta, o limite de filamentos soltos e se uma etapa de vedação ou revestimento se segue.
Identificação legível e durável
Para logotipos, números de série e códigos 2D, avalie o contraste sob a iluminação de produção, a definição dos recursos, a legibilidade do código e a resistência às condições de limpeza ou abrasão que importam para a peça acabada.
Regra de aceitação: não aprove uma configuração apenas com base na aparência. Registre o resultado visível junto com a condição da superfície, qualquer dano óbvio ao laminado, resíduo, legibilidade e requisitos de funcionalidade da superfície em etapas posteriores.
Como o formato, a espessura e o tamanho da peça alteram o processo?
O mesmo laminado pode exigir uma configuração de marcação diferente quando a peça se torna curva, fina, grande ou difícil de fixar. A geometria altera o controle de foco, o fluxo de calor, o acesso e a forma como a peça deve ser mantida durante a marcação.
Painéis planos e corpos de prova
Superfícies planas são a condição mais simples para foco, preenchimento de hachura e comparação de parâmetros lado a lado. Um corpo de prova plano é útil para triagem, mas uma peça acabada ainda é necessária para aprovação.
Superfícies curvas ou contornadas
A variação de altura altera o foco e as condições do ponto ao longo da marca. Gráficos ou códigos maiores em um contorno podem exigir controle de campo mais rigoroso, reposicionamento ou uma configuração que compense a variação de altura Z.
Paredes finas, bordas e zonas coladas
Seções finas e bordas podem ser menos tolerantes a calor concentrado. Mantenha as marcas de teste longe de juntas críticas, a menos que a especificação da peça permita, e inspecione quanto a distorção local, recuo de resina e delaminação.
Peças grandes e múltiplas posições de marcação
À medida que o tamanho da peça aumenta, a decisão passa a envolver o acesso, o campo de marcação, o reposicionamento, a repetibilidade do dispositivo de fixação, o deslocamento do eixo Z e se é necessário alcançar mais de uma posição de marcação em um ciclo de produção.
Nota sobre espessura: a espessura total do laminado não prediz por si só a resposta da superfície. Resina superficial, construção das camadas, caminho local do calor e a distância das bordas ou juntas geralmente são entradas de teste mais úteis.
| Rota | Quando testá-la primeiro ou antecipadamente | O que deve ser verificado |
|---|---|---|
| UV de 355 nm | Códigos finos, logotipos pequenos, interação superficial rasa ou controle térmico mais rigoroso são prioridades em uma superfície de compósito acabada. | Contraste, resposta da resina, produtividade, comportamento do revestimento, exposição de fibras e se a rota UV proporciona um efeito térmico aceitável com uma janela de processo ampla o suficiente para a produção. |
| Laser CO2 | A remoção de resina ou revestimento é aceitável, a marca-alvo é relativamente ampla, e o laminado pode tolerar um processo de ablação mais térmico. | Carbonização, delaminação, fusão das bordas, remoção excessiva de resina, exposição das fibras, carga de fumaça e necessidade de limpeza. |
| Fibra de 1064 nm / MOPA | A superfície acabada contém um revestimento, pigmento, carga ou aditivo que responde a 1064 nm, ou um teste inicial demonstra um efeito escuro ou texturizado estável. | Contraste fraco em resina nua, aquecimento localizado, rugosidade superficial e a tentação de reutilizar parâmetros de metal em um compósito. |
| Verde de 532 nm | Um projeto específico mostra absorção útil ou comportamento térmico em 532 nm e o benefício é demonstrado na peça fornecida. | Ela permanece uma rota condicional; compare-a com as opções mais simples de UV, CO2 ou fibra/MOPA antes de se comprometer com uma plataforma de máquina. |
Regra de ordem de teste: comece pela rota com maior probabilidade de alcançar o efeito superficial necessário com a menor alteração inaceitável no laminado, depois compare a janela de processo prática. Registre comprimento de onda, regime de pulso, velocidade, tamanho do spot, foco e condições de preenchimento junto com o resultado limpo.
Quais São os Riscos e Modos de Falha Comuns?
A maioria dos testes malsucedidos não se deve simplesmente a “potência excessiva”. Eles decorrem de uma incompatibilidade entre comprimento de onda, condições de pulso, empilhamento da superfície, foco, estratégia de preenchimento e o limite de aceitação do laminado.
| Modo de falha | Aparência | Por que é importante | O que revisar |
|---|---|---|---|
| Carbonização da resina | Halo de queimadura marrom ou preto, bordas chamuscadas ou resíduo persistente | Pode reduzir a qualidade estética, contaminar a superfície e ocultar detalhes finos do código | Densidade de energia, regime de pulso, velocidade, hachura, número de passadas e extração |
| Remoção excessiva de resina | Recesso profundo, textura rugosa ou exposição não intencional do reforço | Pode violar requisitos de superfície, vedação, revestimento ou colagem | Número de passadas, foco, sobreposição e se a remoção é realmente necessária para o contraste |
| Exposição de fibras ou filamentos soltos | Trama visível, fios elevados ou fibras de carbono soltas na área marcada | Pode ser inaceitável para requisitos de aparência, manuseio, vedação ou estruturais | Limite de profundidade da marca, meta de cobertura de resina e inspeção pós-marca |
| Delaminação ou danos por calor | Empolamento local, camadas levantadas, resina amolecida ou danos próximos a bordas e juntas | Pode indicar que o processo ultrapassou uma janela segura de laminação | Acúmulo de calor, tempo de permanência, geometria, distância até a borda e construção do laminado |
| Contraste fraco ou irregular | Baixa legibilidade, alteração apenas no brilho ou variação claro/escuro dependente da trama | Pode falhar nos critérios visuais ou de leitura de código mesmo quando a superfície não apresenta danos visíveis | Resposta ao comprimento de onda, revestimento/pigmento, direção de preenchimento, foco e iluminação de inspeção |
| Fumaça e resíduo redepositado | Poeira, fuligem, película ou contaminação ao redor da marca e em ópticas ou fixações próximas | Afeta a limpeza, a manutenção óptica e, às vezes, a legibilidade do código | Captura de extração, filtragem, método de limpeza e duração do teste |
Como Devem Ser Controlados Fumaça, Poeira de Fibras e Riscos de Laser?
A marcação de compósitos pode liberar produtos de decomposição de resina, fumos de revestimento e partículas de carbono. A matriz exata, os aditivos e a profundidade da marca determinam o requisito de extração e filtragem.
Confirme o pacote do material
Solicite o grau da resina, a FDS, informações sobre revestimento ou pintura, retardante de chama, conteúdo reciclado e qualquer adesivo ou tinta na peça fornecida.
Controle fumos e partículas
Planeje exaustão local, filtragem, manuseio de resíduos e proteção óptica antes de testes repetidos. A poeira de carbono pode contaminar lentes e fixações, bem como o ambiente de trabalho.
Enclausure a fonte de laser
Feixes de 1064 nm, UV e CO2 podem ser invisíveis ou estar fora da resposta visual normal. Controle o feixe direto, a reflexão especular e a reflexão difusa, incluindo trajetos criados por peças curvas, revestidas ou inclinadas. Proteja a célula, verifique intertravamentos e parada de emergência, e interrompa o movimento automático antes de acesso ou recuperação anormal.
Segurança na instalação: A máquina final e a célula instalada ainda exigem uma revisão documentada da classificação do laser, proteções, extração e risco no local de trabalho. Documente os caminhos do feixe, verificações de luz refletida, condições de acesso, desligamento automático em caso de falha e manuseio de filtros/resíduos para a célula instalada.
Como uma amostra de fibra de carbono deve ser testada e avaliada?
Use um cupom representativo para triagem de rota, depois confirme o processo em uma peça de produção acabada com a mesma superfície, geometria e limites de aceitação. O registro de teste deve ser detalhado o suficiente para explicar por que uma determinada configuração de máquina é selecionada.
| Etapa | O que a Zhuorui precisa | Saída da decisão |
|---|---|---|
| 1. Identificar a construção | Resina, tipo de fibra, arquitetura, sequência de camadas se disponível, espessura, estado de cura, informações de fornecedor/grau e condição da superfície de produção | Mapa de risco do material e se o laser está interagindo principalmente com um revestimento, uma camada rica em resina ou a própria superfície do compósito |
| 2. Definir a marcação | Logotipo, número de série, QR/Data Matrix, número da peça, menor detalhe, área de marcação e contraste ou aparência exigidos | Requisito de tamanho de recurso e efeito físico de superfície alvo |
| 3. Rotas de laser da tela | Testes candidatos com UV, CO2, fibra/MOPA ou laser verde, com comprimento de onda, regime de pulsos, velocidade, foco e condições de preenchimento registrados | Lista restrita de rota de laser e janela de parâmetros estável |
| 4. Fazer triagem de superfície visível e danos ao laminado | Alteração/remoção de resina, profundidade da marca, exposição de fibras, filamentos soltos, delaminação visível, zona afetada pelo calor, carbonização, rugosidade, fumaça e resíduo | Evidência de aprovação/reprovação para condição da superfície e triagem de danos visíveis; a aceitação estrutural exige o método de inspeção ou ensaio especificado para a peça acabada |
| 5. Verificar legibilidade e durabilidade | Leitura de código ou inspeção visual, além das verificações relevantes de fricção, abrasão, agentes de limpeza, umidade, exposição térmica ou UV | Evidência de que a marca ainda atende aos critérios reais de aceitação do usuário após manuseio ou exposição ambiental |
| 6. Transferir o processo comprovado para a produção | Geometria da peça, dispositivo de fixação, posições de marcação, meta de tempo de ciclo, necessidade de visão, extração, limpeza, método de carregamento e fluxo de trabalho de dados | Fonte da máquina, lente/campo, movimento, dispositivo de fixação, invólucro, extração e configuração de automação para cotação |
Regra de aprovação: A máquina final deve ser baseada na janela de processo testada mais o requisito real de manuseio da peça. Um corpo de prova visualmente aceitável sozinho não é suficiente para travar a configuração de produção.
Como a configuração final da máquina de marcação a laser é escolhida?
O teste de amostra identifica um processo a laser viável. A peça acabada e o requisito de produção então determinam o tamanho do campo, o controle de foco, o dispositivo de fixação, a extração, a estrutura de segurança e qualquer visão ou automação necessária em torno desse processo.
| Entrada de produção | Decisão de configuração que ela afeta | O que deve ser confirmado antes da cotação |
|---|---|---|
| Comprimento de onda comprovado e janela de processo | UV, CO2, fibra/MOPA ou outra rota de fonte verificada; comportamento de pulso e faixa de potência prática | A rota deve reproduzir o resultado exigido sem carbonização, delaminação ou danos inaceitáveis às fibras na peça real |
| Tamanho da marca e menor detalhe | Lente, campo de marcação, requisito de ponto/detalhe e se o reposicionamento é aceitável | Área real de marcação, menor módulo de texto ou código e critérios de legibilidade |
| Formato da peça e variação de altura | Curso do eixo Z, dispositivo de fixação, orientação da peça, requisito de rotação ou compensação de foco | Desenho, dimensões, localização da marcação, curvatura e acesso ao redor da área marcada |
| Fumaça, poeira e carga de limpeza | Captura de exaustão, filtragem, proteção do invólucro e plano de manutenção óptica | Informações de material/SDS, pilha de revestimentos e a quantidade de ablação demonstrada durante os testes |
| Carregamento, posicionamento e inspeção | Dispositivo de fixação manual, dispositivo de fixação personalizado, alinhamento por visão, múltiplas estações ou revisão de automação | Apresentação da peça, tolerância de orientação, frequência de troca e se a marca deve ser inspecionada automaticamente |
| Taxa de produção e fluxo de dados | Estratégia de marcação, interface de controlador/dados, conceito de carregamento e nível de automação | Produção exigida por hora, conteúdo da marcação, número de posições marcadas e quais dados devem ser enviados ao sistema de marcação ou recebidos dele |
Para uma solicitação de cotação (RFQ): envie a peça acabada ou uma amostra representativa, informações sobre material/resina, se disponíveis, revestimento superficial, dimensões da peça, local e conteúdo da marca, menor característica exigida, critérios de aceitação, quantidade esperada ou meta de tempo de ciclo, método de carregamento e qualquer requisito de visão, dados ou automação.
Perguntas Frequentes sobre Marcação a Laser em Compósitos de Fibra de Carbono
A fibra de carbono pode ser marcada a laser?
Muitos compósitos de fibra de carbono podem ser avaliados, mas a resposta é controlada pela matriz de resina, pela arquitetura das fibras, pelos revestimentos e pelo efeito desejado. Uma amostra real do laminado é o critério de aprovação.
A marcação a laser exporá as fibras de carbono?
Pode sim. A ablação da resina pode revelar a trama ou fibras individuais, especialmente quando a profundidade ou o calor aumentam. Se isso é aceitável depende da função da peça, da especificação da superfície e do limite de aceitação do cliente.
Qual é melhor para compósitos de fibra de carbono: CO2 ou UV?
O CO2 pode ser adequado para remoção mais ampla de resina ou revestimento, enquanto o UV pode ser adequado para trabalhos de superfície mais finos ou sensíveis ao calor. Nenhum dos dois é universal; matriz, acabamento, velocidade e carga de fumos devem ser comparados na peça fornecida.
Um laser de fibra pode marcar fibra de carbono?
Às vezes, especialmente quando um revestimento, pigmento ou aditivo responde a 1064 nm. A resina sem revestimento pode apresentar contraste fraco ou dano térmico localizado, portanto, configurações para metal não devem ser reutilizadas sem testes.
Que fumaça e poeira devem ser esperadas?
Podem ser gerados decomposição de resina, remoção de revestimento e particulados de carbono. Forneça a FISPQ e revise exaustão local, filtragem, manuseio de resíduos e manutenção óptica antes de testes repetidos.
A marcação a laser pode enfraquecer uma peça de compósito de fibra de carbono?
Isso pode acontecer se o processo remover resina em excesso, expuser ou danificar as fibras, criar delaminação ou aquecer uma área crítica além do limite permitido da peça. Peças estruturais ou críticas para a segurança devem ser avaliadas com base no desenho real, nas restrições de zonas marcadas e nos resultados de testes de amostra antes da aprovação para produção.
Envie a Peça Real Antes de Travar a Configuração da Máquina
Forneça a peça acabada ou uma amostra representativa, informações sobre resina ou material, se disponíveis, revestimento, dimensões, posição e conteúdo da marcação, menor detalhe, critérios de aceitação, taxa de produção esperada, método de carregamento e quaisquer requisitos de visão, dados ou automação. A Zhuorui Laser pode usar essas informações para planejar o teste da amostra e definir com mais precisão a configuração final da máquina.