
Markierung von Carbonfaserverbundwerkstoffen
Die Markierung von Carbonfaserverbundwerkstoffen ist ein Problem von Harz und Verstärkung, nicht eine generische Einstellung für schwarzes Material. Der Laser kann die Harzmatrix abtragen oder verfärben, Carbonfasern freilegen, die Oberflächentextur verändern und Rauch oder Partikel erzeugen. Bestätigen Sie das Laminat, die Oberflächenbeschaffenheit und den gewünschten Effekt, bevor Sie eine Markierungsmaschine auswählen.
Musterprüfung anfordern Risiko bei Verbundwerkstoffen besprechenKann ein Kohlenstofffaser-Verbundwerkstoff per Laser markiert werden?
Oft ja, aber das Ergebnis hängt von der Matrix, der Faserarchitektur und dem Oberflächenaufbau ab. Der Prozess kann durch das Entfernen von Harz einen hellen oder dunklen Kontrast erzeugen, das Verstärkungsmuster sichtbar machen oder das Laminat beschädigen, wenn Wärme in das Bauteil eingebracht wird. Eine Produktionsempfehlung erfordert ein echtes Laminatmuster und eine definierte Abnahmegrenze.
Die Matrix und das Oberflächenfinish steuern die erste sichtbare Reaktion
Epoxid- und thermoplastische Matrizen können zusammen mit Beschichtungen und Oberflächenfinishes bei unterschiedlichen Schwellenwerten erweichen, sich verfärben, verkohlen, verdampfen oder Rückstände hinterlassen. Die sichtbare Markierung kann von einer kontrollierten Oberflächenmodifikation, einer selektiven Harzentfernung oder einer unakzeptablen verbrannten Zone stammen.
Faserfreilegung ist ein Materialversagensmodus
Das Freilegen von Fasern kann der gewünschte Effekt für eine technische Textur sein, aber es kann auch die optische Qualität mindern, lose Filamente freilegen oder die Abdichtung und nachgelagerte Verklebung beeinträchtigen.
Rauch und Partikel sind Teil der Qualifizierung
Harzzersetzung, Entfernung von Beschichtungen und Kohlenstoffstaub können Absaugung, Optik, Sauberkeit und Bedienersicherheit beeinträchtigen. Prüfen Sie das SDB und den Filtrationsweg vor wiederholten Versuchen.
Was bestimmt die Ergebnisse der Lasermarkierung auf Kohlenstofffaser-Verbundwerkstoffen?
“Kohlenstofffaser” beschreibt die Verstärkung, nicht eine einzelne Laserreaktion. Die Harzmatrix, Faserarchitektur, der Oberflächenaufbau, Pigmente, Füllstoffe und Additive können alle verändern, womit der Laser zuerst interagiert, wie viel Kontrast entsteht und wie viel thermische oder Oberflächenveränderung akzeptabel bleibt.
Harzmatrix
Erfassen Sie Epoxid, Vinylester, PA, PEEK, PPS, PEI oder eine andere Matrix, einschließlich Aushärtungszustand, Füllstoff und Flammschutzpaket.
Faserarchitektur
Gewebte, unidirektionale, geschnittene, geflochtene und hybride Laminate legen unterschiedliche Faserbahnen frei und können gerichteten Kontrast oder lose Filamente erzeugen.
Oberflächen-Schichtaufbau
Identifizieren Sie Klarlack, Lack, Gelcoat, Primer, Abreißgewebe, Druckfarbe, Klebstoffrückstände, Schleif- und Formtextur. Der Laser kann auf eine Schicht statt auf den Laminatkörper zielen.
Pigmente, Füllstoffe und Additive
Farbstoffe, Ruß, Flammschutzmittel, mineralische Füllstoffe und laserempfindliche Additive können Absorption, Kontrast, Rückstände und thermische Reaktion verändern, selbst wenn das Basisharz ähnlich ist.
Wo werden Kohlenstofffaserverbundbauteile eingesetzt und warum werden sie markiert?
Kohlenstofffaserverbundwerkstoffe werden dort eingesetzt, wo geringe Masse, Steifigkeit, Korrosionsbeständigkeit oder ein hochwertiges Erscheinungsbild wertvoll sind. Die Lasermarkierung wird in der Regel angefordert, um das Bauteil zu identifizieren, die Rückverfolgbarkeit zu unterstützen, Serviceinformationen hinzuzufügen oder ein dauerhaftes Branding anzubringen, ohne ein separates Etikett anzubringen.
| Produktkontext | Typische Teile | Warum die Markierung erforderlich ist |
|---|---|---|
| Automobil und Elektrofahrzeuge | Innenverkleidungen, Leichtbau-Abdeckungen, Halterungen, Gehäuse und Verbundpaneele | Teileidentifikation, Chargenrückverfolgbarkeit, Montageverfolgung, Serviceinformationen oder Branding |
| Luft- und Raumfahrt und fortschrittliche Mobilität | Paneele, Abdeckungen, Innenstrukturen, UAV-Komponenten und Leichtbau-Unterbaugruppen | Kontrollierte Identifikation, Teilenummern, Wartungsreferenz und Fertigungsrückverfolgbarkeit, sofern die Teilespezifikation eine Kennzeichnung zulässt |
| Sport- und Konsumgüter | Fahrradkomponenten, Schläger, Helme, Schutzausrüstung und Performance-Ausrüstung | Branding, Modellidentifikation, Serialisierung und kosmetische Grafiken |
| Robotik und Industrieausrüstung | Roboterabdeckungen, Roboterarme, Vorrichtungen, Maschinenverkleidungen und leichte Strukturbauteile | Seriennummern, Asset-IDs, Service-Kennzeichnungen und Baugruppenidentifikation |
| Elektronik und leichte Gehäuse | Gerätegehäuse, Instrumentenabdeckungen, Drohnenteile und kompakte Strukturschalen | Teilenummern, QR-/Data-Matrix-Codes, Orientierungsmarkierungen und Produktionsverfolgung |
Anwendungsgrenze: Wenn das Teil strukturell, geklebt, drucktragend, sicherheitskritisch oder streng reguliert ist, müssen die zulässige markierte Fläche und Oberflächenveränderung aus der Teilespezifikation und der Mustervalidierung stammen – nicht allein aus dem Aussehen.
Was wird üblicherweise auf Carbonfaser-Verbundbauteilen markiert?
Der Inhalt beeinflusst die erforderliche Merkmalsgröße, den Kontrast, die Lesbarkeit und die Zykluszeit. Definieren Sie das kleinste kritische Merkmal, bevor Sie die Feldgröße und die Laserkonfiguration wählen.
Rückverfolgbarkeitscodes
Seriennummern, Los- oder Chargencodes, Datumscodes, QR-Codes und Data-Matrix-Codes, mit denen das Bauteil mit Produktions- oder Serviceeinträgen verknüpft wird.
Teile- und Baugruppenkennzeichnung
Teilenummern, Modellnummern, Baugruppen-IDs, Positionsmarkierungen, Orientierungsmarkierungen sowie Wartungs- oder Servicekennungen.
Branding und kosmetische Grafiken
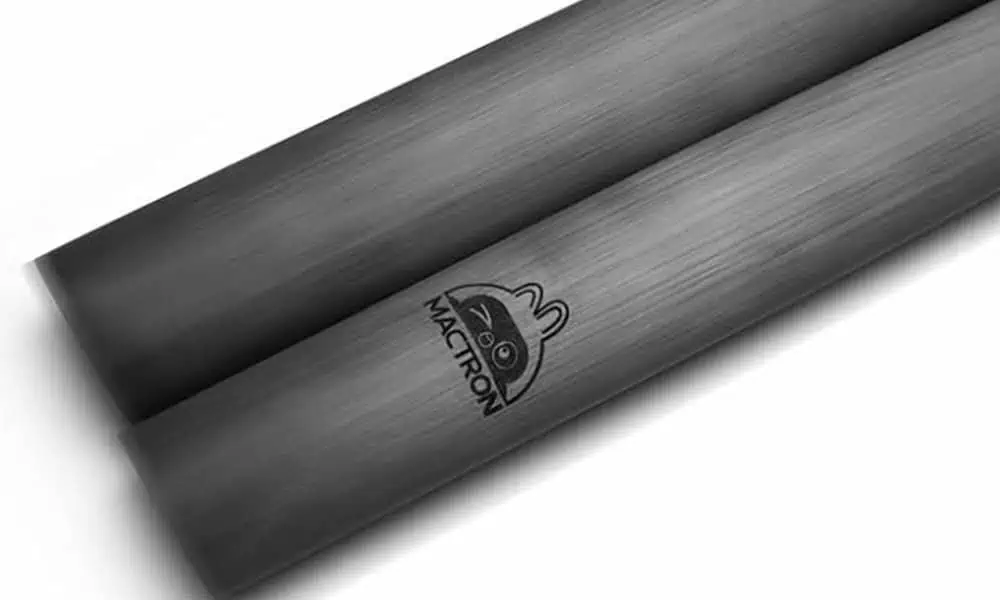
Logos, Produktnamen, dekorative Grafiken und kontrollierte Texturen, bei denen Aussehen und Wiederholbarkeit Teil der Abnahmekriterien sind.
Welches Markierungsergebnis sollten Sie anstreben?
Definieren Sie sowohl den physischen Oberflächeneffekt als auch das Abnahmeergebnis. Eine Markierung kann dunkel oder hell aussehen und dennoch nicht akzeptiert werden, weil freiliegende Fasern, Rückstände, eine schlechte Codelesbarkeit, Rauheit oder Probleme bei nachgelagerter Beschichtung und Verklebung vorliegen.
Kontrollierte Harzmodifikation oder -entfernung
Erzeugen Sie Kontrast, indem Sie das Oberflächenharz verändern oder selektiv entfernen und dabei die Verstärkung dort schützen, wo es erforderlich ist. Prüfen Sie Kantenreinheit, Rückstände, Tiefe und ob die markierte Zone weiterhin für Versiegelung, Verklebung oder Beschichtung geeignet ist.
Sichtbare Fasertextur, wenn sie akzeptabel ist
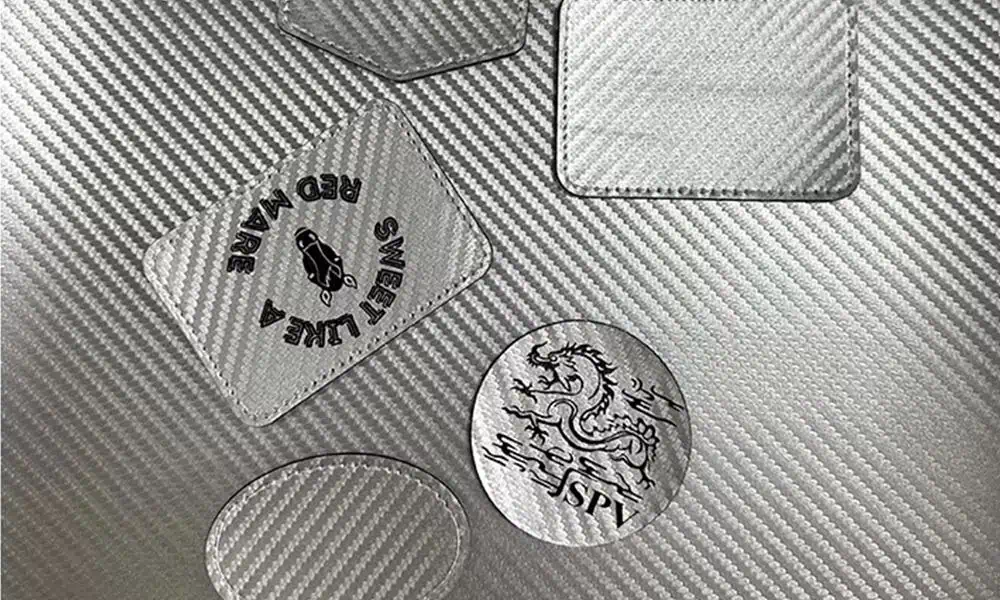
Bei einigen unkritischen kosmetischen oder technischen Bauteilen kann eine sichtbare Gewebestruktur oder kontrollierte Textur akzeptabel sein. Definieren Sie die maximale freiliegende Fläche, die Grenze für lose Filamente und ob ein Versiegelungs- oder Beschichtungsschritt folgt.
Lesbare und dauerhafte Kennzeichnung
Beurteilen Sie bei Logos, Seriennummern und 2D-Codes den Kontrast unter Produktionsbeleuchtung, die Detailgenauigkeit, die Codelesbarkeit und die Beständigkeit gegenüber den Reinigungs- oder Abriebbedingungen, die für das fertige Bauteil relevant sind.
Annahmeregel: Geben Sie eine Einstellung nicht allein aufgrund des Aussehens frei. Dokumentieren Sie das sichtbare Ergebnis zusammen mit dem Oberflächenzustand, offensichtlichen Laminatschäden, Rückständen, der Lesbarkeit und den nachgelagerten Anforderungen an die Oberflächenfunktion.
Wie verändern Bauteilform, Bauteildicke und Bauteilgröße den Prozess?
Dasselbe Laminat kann eine andere Markierungskonfiguration erfordern, wenn das Bauteil gekrümmt, dünn, groß oder nur schwer zu spannen ist. Die Geometrie verändert die Fokussteuerung, den Wärmefluss, die Zugänglichkeit und die Art und Weise, wie das Bauteil während der Markierung gehalten werden muss.
Flache Platten und Prüfkörper
Flache Oberflächen sind die einfachste Voraussetzung für Fokussierung, Schraffurfüllung und den direkten Parametervergleich nebeneinander. Ein flacher Prüfkörper eignet sich für die Vorauswahl, für die Freigabe ist jedoch weiterhin ein fertiges Bauteil erforderlich.
Gekrümmte oder konturierte Oberflächen
Höhenunterschiede verändern den Fokus und die Spotbedingungen über die gesamte Markierung. Größere Grafiken oder Codes auf einer Kontur können eine engere Feldsteuerung, eine Neupositionierung oder eine Konfiguration erfordern, die Z-Höhenvariationen ausgleichen kann.
Dünne Wände, Kanten und Klebezonen
Dünne Abschnitte und Kanten können weniger tolerant gegenüber konzentrierter Wärme sein. Halten Sie Testmarkierungen von kritischen Fügestellen fern, es sei denn, die Bauteilspezifikation erlaubt sie, und prüfen Sie auf lokale Verformung, Harzrückgang und Delamination.
Große Bauteile und mehrere Markierungspositionen
Mit zunehmender Bauteilgröße verschiebt sich die Entscheidung hin zu Zugänglichkeit, Markierfeld, Umpositionierung, Wiederholgenauigkeit der Vorrichtung, Z-Achsen-Verfahrweg und der Frage, ob in einem Produktionszyklus mehr als eine Markierungsposition erreicht werden muss.
Hinweis zur Dicke: Die Gesamtdicke des Laminats allein erlaubt keine Vorhersage der Oberflächenreaktion. Oberflächenharz, Lagenaufbau, lokaler Wärmeweg und der Abstand zu Kanten oder Verbindungsstellen sind in der Regel nützlichere Testparameter.
| Route | Wann zuerst oder frühzeitig testen | Was geprüft werden muss |
|---|---|---|
| 355 nm UV | Feine Codes, kleine Logos, eine geringe Oberflächenbeeinflussung oder eine engere thermische Kontrolle haben auf einer fertigen Verbundstoffoberfläche Priorität. | Kontrast, Harzreaktion, Durchsatz, Beschichtungsverhalten, Faserfreilegung und ob die UV-Route eine akzeptable thermische Wirkung mit einem für die Produktion ausreichend breiten Prozessfenster bietet. |
| CO2-Laser | Die Entfernung von Harz oder Beschichtung ist akzeptabel, die Zielmarkierung ist vergleichsweise breit, und das Laminat kann einen eher thermischen Ablationsprozess tolerieren. | Verkohlung, Delaminierung, Kantenschmelzen, übermäßige Harzentfernung, Faserfreilegung, Rauchbelastung und Reinigungsbedarf. |
| 1064-nm-Faser / MOPA | Die fertige Oberfläche enthält eine Beschichtung, ein Pigment, einen Füllstoff oder ein Additiv, das bei 1064 nm reagiert, oder ein anfänglicher Test zeigt einen stabilen dunklen oder texturierten Effekt. | Schwacher Kontrast auf blankem Harz, lokale Erwärmung, Oberflächenrauheit und die Versuchung, Metallparameter auf einen Verbundwerkstoff anzuwenden. |
| 532 nm Grün | Ein spezifisches Projekt zeigt nützliche Absorption oder thermisches Verhalten bei 532 nm, und der Nutzen wird an dem bereitgestellten Bauteil demonstriert. | Es bleibt eine bedingte Route; vergleichen Sie sie mit den einfacheren UV-, CO2- oder Faser/MOPA-Optionen, bevor Sie sich auf eine Maschinenplattform festlegen. |
Testreihenfolge-Regel: Beginnen Sie mit der Route, die am wahrscheinlichsten den erforderlichen Oberflächeneffekt mit der geringsten noch akzeptablen Laminatveränderung erzielt, und vergleichen Sie dann das praktische Prozessfenster. Erfassen Sie Wellenlänge, Pulsregime, Geschwindigkeit, Spotgröße, Fokus und Füllbedingungen zusammen mit dem gereinigten Ergebnis.
Was sind die häufigen Risiken und Fehlermodi?
Die meisten fehlgeschlagenen Versuche sind nicht einfach “zu viel Leistung.” Sie resultieren aus einer Fehlanpassung zwischen Wellenlänge, Pulsbedingungen, Oberflächenstapel, Fokus, Füllstrategie und der Akzeptanzgrenze des Laminats.
| Fehlermodus | Wie es aussieht | Warum es wichtig ist | Was zu überprüfen ist |
|---|---|---|---|
| Harzverkohlung | Brauner oder schwarzer verbrannter Halo, versengte Kanten oder hartnäckiger Rückstand | Kann die kosmetische Qualität verringern, die Oberfläche verunreinigen und feine Code-Merkmale verdecken | Energiedichte, Pulsregime, Geschwindigkeit, Schraffur, Anzahl der Durchgänge und Absaugung |
| Übermäßige Harzentfernung | Tiefe Vertiefung, raue Textur oder unbeabsichtigte Freilegung der Verstärkung | Kann Anforderungen an Oberfläche, Abdichtung, Beschichtung oder Klebung verletzen | Anzahl der Durchläufe, Fokus, Überlappung und ob die Entfernung tatsächlich für den Kontrast erforderlich ist |
| Faserfreilegung oder lose Filamente | Sichtbare Webstruktur, erhabene Stränge oder lose Kohlenstofffasern im markierten Bereich | Kann in Bezug auf Erscheinungsbild, Handhabung, Abdichtung oder strukturelle Anforderungen nicht akzeptabel sein | Begrenzung der Markierungstiefe, Zielwert für die Harzabdeckung und Inspektion nach der Markierung |
| Delaminierung oder Hitzeschaden | Lokale Blasenbildung, abgehobene Schichten, erweichtes Harz oder Schäden in der Nähe von Kanten und Fügestellen | Kann darauf hinweisen, dass der Prozess über ein sicheres Laminatfenster hinausgegangen ist | Wärmeakkumulation, Verweilzeit, Geometrie, Randabstand und Laminataufbau |
| Schwacher oder ungleichmäßiger Kontrast | Geringe Lesbarkeit, nur Glanzveränderung oder gewebeabhängige Hell-Dunkel-Schwankung | Kann visuelle oder Code-Lesekriterien nicht erfüllen, selbst wenn die Oberfläche nicht sichtbar beschädigt ist | Wellenlängenverhalten, Beschichtung/Pigment, Füllrichtung, Fokus und Prüfbeleuchtung |
| Rauch und wieder abgeschiedene Rückstände | Staub, Ruß, Film oder Verunreinigungen rund um die Markierung und auf nahe gelegenen Optiken oder Vorrichtungen | Beeinflusst die Sauberkeit, die optische Wartung und manchmal die Lesbarkeit von Codes | Absaugerfassung, Filtration, Reinigungsmethode und Versuchsdauer |
Wie sollten Rauch, Faserstaub und Lasergefahren kontrolliert werden?
Beim Markieren von Verbundwerkstoffen können Zersetzungsprodukte des Harzes, Beschichtungsdämpfe und Kohlenstoffpartikel freigesetzt werden. Die genaue Matrix, die Additive und die Markierungstiefe bestimmen die Anforderungen an Absaugung und Filtration.
Materialpaket bestätigen
Fordern Sie die Harzsorte, das SDB, Informationen zu Beschichtung oder Lack, Flammschutzmittel, Recyclinganteil sowie alle Klebstoffe oder Tinten am gelieferten Teil an.
Rauchgase und Partikel kontrollieren
Planen Sie vor wiederholten Versuchen eine lokale Absaugung, Filtration, Rückstandsbehandlung und optischen Schutz ein. Kohlenstoffstaub kann Linsen und Vorrichtungen sowie den Arbeitsbereich verunreinigen.
Laserquelle einkapseln
1064-nm-, UV- und CO2-Strahlen können unsichtbar sein oder außerhalb der normalen visuellen Wahrnehmung liegen. Kontrollieren Sie den direkten Strahl, spiegelnde Reflexion und diffuse Reflexion, einschließlich Strahlengängen, die durch gekrümmte, beschichtete oder geneigte Werkstücke entstehen. Sichern Sie die Zelle ab, überprüfen Sie Verriegelungen und Not-Aus, und stoppen Sie die automatische Bewegung vor Zugriff oder abnormaler Wiederherstellung.
Sicherheit bei der Installation: Die endgültige Maschine und die installierte Zelle erfordern weiterhin eine dokumentierte Überprüfung der Laserklassifizierung, der Abschirmung, der Absaugung und des Arbeitsplatzrisikos. Dokumentieren Sie Strahlengänge, Prüfungen auf reflektiertes Licht, Zugangsbedingungen, automatische Fehlerabschaltung sowie Filter- und Rückstandsbehandlung für die installierte Zelle.
Wie sollte eine Carbonfaserprobe getestet und bewertet werden?
Verwenden Sie einen repräsentativen Probekörper für das Screening der Prozessroute und bestätigen Sie den Prozess anschließend an einem fertigen Serienteil mit derselben Oberfläche, Geometrie und denselben Abnahmegrenzen. Das Prüfprotokoll sollte detailliert genug sein, um zu erklären, warum eine bestimmte Maschinenkonfiguration ausgewählt wird.
| Schritt | Was Zhuorui benötigt | Entscheidungsergebnis |
|---|---|---|
| 1. Aufbau identifizieren | Harz, Faserart, Architektur, Lagenaufbau (falls verfügbar), Dicke, Aushärtungszustand, Lieferanten-/Güteangaben und Oberflächenzustand aus der Produktion | Materialrisikokarte und ob der Laser hauptsächlich mit einer Beschichtung, einer harzreichen Schicht oder der Oberfläche des Verbundwerkstoffs selbst wechselwirkt |
| 2. Die Markierung definieren | Logo, Seriennummer, QR-/Data-Matrix-Code, Teilenummer, kleinstes Merkmal, Markierungsbereich und erforderlicher Kontrast bzw. erforderliches Erscheinungsbild | Anforderung an die Merkmalsgröße und angestrebte physikalische Oberflächenwirkung |
| 3. Laser-Routen screenen | Kandidatentests für UV-, CO2-, Faser/MOPA- oder Grünlaser mit Aufzeichnung von Wellenlänge, Pulsregime, Geschwindigkeit, Fokus und Füllbedingungen | Shortlist der Laserroute und des stabilen Parameterfensters |
| 4. Screening auf sichtbare Oberflächen- und Laminatschäden | Harzveränderung/-entfernung, Markierungstiefe, Faserfreilegung, lose Filamente, sichtbare Delamination, Wärmeeinflusszone, Verkohlung, Rauheit, Rauch und Rückstände | Nachweis zur Bestehens-/Nichtbestehensbewertung für Oberflächenzustand und Prüfung auf sichtbare Schäden; für die strukturelle Abnahme ist die für das Fertigteil spezifizierte Inspektions- oder Prüfmethode erforderlich |
| 5. Lesbarkeit und Dauerhaftigkeit überprüfen | Codelesen oder Sichtprüfung sowie die relevanten Wisch-, Abrieb-, Reinigungsmittel-, Feuchtigkeits-, Wärme- oder UV-Belastungsprüfungen | Nachweis, dass die Markierung nach Handhabung oder Umgebungseinwirkung weiterhin die tatsächlichen Abnahmekriterien des Nutzers erfüllt |
| 6. Bewährten Prozess in die Produktion überführen | Teilegeometrie, Vorrichtung, Markierungspositionen, Taktzeit-Ziel, Bildverarbeitungsbedarf, Absaugung, Reinigung, Beschickungsmethode und Datenworkflow | Maschinenquelle, Objektiv/Feld, Bewegung, Vorrichtung, Einhausung, Absaugung und Automatisierungskonfiguration für das Angebot |
Freigaberegel: Die endgültige Maschine sollte auf dem getesteten Prozessfenster plus der tatsächlichen Anforderung an die Teilehandhabung basieren. Ein visuell akzeptabler Probekörper allein reicht nicht aus, um die Produktionskonfiguration festzulegen.
Wie wird die endgültige Konfiguration der Lasermarkierungsmaschine gewählt?
Der Mustertest identifiziert einen funktionierenden Laserprozess. Das fertige Bauteil und die Produktionsanforderung bestimmen dann die Feldgröße, die Fokussteuerung, die Vorrichtung, die Absaugung, die Sicherheitsstruktur sowie jegliche Bildverarbeitung oder Automatisierung, die rund um diesen Prozess erforderlich ist.
| Produktionsinput | Betroffene Konfigurationsentscheidung | Was vor der Angebotserstellung bestätigt werden sollte |
|---|---|---|
| Nachgewiesene Wellenlänge und Prozessfenster | UV, CO2, Faser/MOPA oder ein anderer verifizierter Quellenweg; Pulsverhalten und praktischer Leistungsbereich | Der Quellenweg muss das geforderte Ergebnis am realen Bauteil ohne inakzeptable Verkohlung, Delamination oder Faserbeschädigung reproduzieren |
| Markierungsgröße und kleinstes Merkmal | Linse, Markierfeld, Spot-/Feature-Anforderung und ob eine Neupositionierung akzeptabel ist | Tatsächliche Markierungsfläche, kleinstes Text- oder Code-Modul und Lesbarkeitskriterien |
| Bauteilform und Höhenvariation | Z-Achsen-Verfahrweg, Vorrichtung, Bauteilausrichtung, Rotations- oder Fokuskompensationsanforderung | Zeichnung, Abmessungen, Markierungsposition, Krümmung und Zugänglichkeit rund um den markierten Bereich |
| Rauch, Staub und Reinigungsaufwand | Absaugung/Erfassung, Filtration, Schutz der Einhausung und Optik-Wartungsplan | Material-/SDB-Informationen, Beschichtungsstapel und die im Test nachgewiesene Ablationsmenge |
| Beschickung, Positionierung und Prüfung | Manuelle Vorrichtung, kundenspezifische Vorrichtung, Vision-Ausrichtung, mehrere Stationen oder Überprüfung der Automatisierung | Teilezuführung, Orientierungstoleranz, Umrüsthäufigkeit und ob die Markierung automatisch geprüft werden muss |
| Produktionsrate und Datenworkflow | Markierungsstrategie, Steuerungs-/Datenschnittstelle, Beladekonzept und Automatisierungsgrad | Erforderliche Stundenleistung, Markierungsinhalt, Anzahl der markierten Positionen und welche Daten an das Markiersystem gesendet oder von diesem empfangen werden müssen |
Für eine Angebotsanfrage: Senden Sie das fertige Teil oder ein repräsentatives Muster, Material-/Harzinformationen, falls verfügbar, Oberflächenbeschichtung, Teileabmessungen, Position und Inhalt der Markierung, kleinstes erforderliches Merkmal, Abnahmekriterien, erwartete Stückzahl oder Zieltaktzeit, Beschickungsmethode sowie alle Anforderungen an Bildverarbeitung, Daten oder Automatisierung.
FAQs zur Lasermarkierung von Carbonfaser-Verbundwerkstoffen
Kann Carbonfaser per Laser markiert werden?
Viele Carbonfaser-Verbundwerkstoffe lassen sich bewerten, doch die Reaktion wird von der Harzmatrix, der Faserarchitektur, den Beschichtungen und dem angestrebten Effekt bestimmt. Ein echtes Laminatmuster ist die Voraussetzung für die Freigabe.
Werden bei der Lasermarkierung die Carbonfasern freigelegt?
Ja, das kann passieren. Harzabtrag kann das Gewebe oder einzelne Fasern freilegen, insbesondere wenn Tiefe oder Wärme erhöht werden. Ob das akzeptabel ist, hängt von der Funktion des Teils, der Oberflächenspezifikation und der Abnahmegrenze des Kunden ab.
Ist CO2 oder UV für Carbonfaser-Verbundwerkstoffe besser?
CO2 kann für die großflächigere Entfernung von Harz oder Beschichtungen geeignet sein, während UV für feinere oder wärmeempfindliche Oberflächenbearbeitung geeignet sein kann. Keines von beiden ist universell; Matrix, Finish, Geschwindigkeit und Rauchbelastung müssen am bereitgestellten Bauteil verglichen werden.
Kann ein Faserlaser Carbonfaser markieren?
Manchmal, insbesondere wenn eine Beschichtung, ein Pigment oder ein Additiv auf 1064 nm anspricht. Freiliegendes Harz kann schwachen Kontrast oder lokale thermische Schäden zeigen, daher dürfen Metalleinstellungen nicht ohne Tests wiederverwendet werden.
Mit welchem Rauch und Staub ist zu rechnen?
Es können Harzzersetzung, Beschichtungsabtrag und Kohlenstoffpartikel entstehen. Stellen Sie das SDB bereit und prüfen Sie lokale Absaugung, Filtration, den Umgang mit Rückständen und die optische Wartung vor wiederholten Versuchen.
Kann die Lasermarkierung ein Carbonfaser-Verbundbauteil schwächen?
Das kann passieren, wenn der Prozess zu viel Harz entfernt, Fasern freilegt oder beschädigt, Delaminationen erzeugt oder einen kritischen Bereich über die zulässige Grenze des Bauteils hinaus erhitzt. Strukturelle oder sicherheitskritische Teile sollten vor der Produktionsfreigabe anhand der tatsächlichen Zeichnung, der Beschränkungen für Markierungszonen und der Ergebnisse von Musterprüfungen bewertet werden.
Senden Sie das tatsächliche Bauteil ein, bevor Sie die Maschinenkonfiguration festlegen
Stellen Sie das fertige Bauteil oder ein repräsentatives Muster bereit, falls verfügbar Informationen zu Harz oder Material, Beschichtung, Abmessungen, Markierungsposition und -inhalt, kleinste Merkmale, Abnahmekriterien, erwartete Produktionsrate, Beschickungsmethode sowie etwaige Anforderungen an Vision, Daten oder Automatisierung. Zhuorui Laser kann diese Angaben nutzen, um den Mustertest zu planen und die endgültige Maschinenkonfiguration einzugrenzen.