
Laserbeschriftung für Metalle und Legierungen
Nutzen Sie Metallfamilie, Oberflächenzustand und gewünschtes Markierungsergebnis, um die Laserroute einzugrenzen, bevor Sie eine Maschine auswählen. Dieser Hub hilft Ihnen, gängige Metalle zu vergleichen, zu verstehen, was das Prozessfenster verändert, und zu erkennen, wann ein Mustertest in Produktionsqualität erforderlich ist.
Angebot anfordern OEM- & Custom-AnfrageMetall + Oberfläche + Markierungsziel definieren den Ausgangsprozess
“Metall” allein reicht nicht aus, um einen Laserbeschriftungsprozess auszuwählen. Dieselbe Legierung kann sich nach Polieren, Passivieren, Eloxieren, Lackieren, galvanischer Beschichtung, Oxidation oder Wärmebehandlung unterschiedlich verhalten, und die richtige Route ändert sich auch mit dem gewünschten Ergebnis.
Für viele Metallbeschriftungsaufgaben ist Faserlaser oder MOPA-Faserlaser eine praktische Ausgangsroute. Grün- oder UV-Laser können ebenfalls geprüft werden, wenn Absorption, Wärmeeintrag, Merkmalsgröße oder ein spezifisches Oberflächensystem die Nahinfrarot-Route weniger geeignet machen. Die endgültige Auswahl sollte anhand des realen Produktionsteils und der Abnahmekriterien erfolgen, nicht allein anhand des Materialnamens.
Zurück zu alle Laserbeschriftungsmaterialien.
Metallfamilie bestimmen
Die tatsächliche Legierungs- oder Substratfamilie bestätigen, statt sich nur auf eine grobe Bezeichnung wie “Stahl” oder “Aluminium” zu verlassen.”
Oberflächensystem bestimmen
Entscheiden, ob der Laser mit blankem Metall, einem Oxid, einer Beschichtung, einer Plattierung oder einer fertig bearbeiteten Oberfläche wechselwirkt.
Akzeptiertes Ergebnis definieren
Erscheinungsbild von Funktion trennen: dunkler Kontrast, Codelesbarkeit, gemessene Tiefe, Schichtabtrag und Beständigkeit der Markierung sind unterschiedliche Ziele.
Metallfamilie vergleichen, bevor die Laserroute gewählt wird
Diese Matrix für das Erst-Screening verwenden. Sie ersetzt keinen Mustertest, zeigt aber, welche Variablen am wahrscheinlichsten Kontrast, Tiefe, Wärmeeintrag oder Oberflächenqualität verändern.
| Metallfamilie | Zu bestätigende Oberflächendetails | Typische Markierziele | Ausgangsroute | Was die Entscheidung ändern kann |
|---|---|---|---|---|
| Edelstahl | Sorte, gebürstete oder polierte Oberfläche, Passivierung, Oxidzustand | Dunkler Kontrast, Kennzeichnungen, flaches Ätzen, Gravur | Faser / MOPA sind gängige Ausgangspunkte | Oberfläche, Korrosionsanforderungen, Wärmeeintrag und erforderlicher Kontrast |
| Aluminium | Blankes, eloxiertes, lackiertes, pulverbeschichtetes oder plattiertes Oberflächenmaterial | Codes, Kontrast, Lasergravur, Beschichtungsabtrag | Faser / MOPA für viele Aufgaben; die Route ändert sich, wenn die Oberflächenschicht das Ziel ist | Anodisierung, Beschichtungschemie, Legierung, Farbe und kosmetische Grenzen |
| Kohlenstoffstahl und legierter Stahl | Zunder, Öl, Beschichtung, Oxidation, Wärmebehandlung | Kennzeichnungen, Ätzen, Gravieren | Faser ist eine übliche Ausgangsroute | Oberflächenverunreinigung, Zunder, Korrosionsschutz und erforderliche Tiefe |
| Kupfer und Messing | Politur, Oxidation, Lack, galvanische Beschichtung und Legierungszusammensetzung | Kontrast, feine Details, flache Beschriftung, Gravur | Faser / MOPA werden häufig bewertet; Grün oder UV können für bestimmte Reaktionsfenster in Betracht gezogen werden | Hohe Reflektivität, Wärmeleitung, Oxidation und Oberflächenqualität |
| Titan | Werkstoffgüte, Oberflächenfinish, Oxidzustand und nachgelagerte Oberflächenanforderungen | Kontrast, dekorative Farbe, Kennzeichnungen, Laserätzen | Faserlaser / MOPA sind gängige Bewertungswege | Oxidverhalten, Farbziel, Oberflächenreinheit und Wärmeeintrag |
| Gold, Silber und Edelmetalle | Polierter Oberflächenfinish, galvanische Beschichtung, Legierung, Anlaufen und Bauteilwert | Feine Details, Kennzeichnungen, oberflächenschonende Laserbeschriftung | Testbasierte Auswahl des Verfahrenswegs | Reflexionsvermögen, Materialabtrag, kosmetische Schäden und sehr kleine Merkmale |
Grundregel: Der Materialname grenzt die Optionen ein, doch der Oberflächenzustand und das akzeptierte Markierungsergebnis bestimmen in der Regel das tatsächliche Prozessfenster.
Die passende Metallroute wählen
Verwenden Sie die Seite, die zum tatsächlichen Substrat oder Oberflächensystem passt. Jede Metallroute behandelt das spezifischere Materialverhalten, die Prozessrisiken und die Fragen zum Mustertest für diese Werkstofffamilie.
Edelstahl
Vergleichen Sie Dunkelmarkierung, Laserätzen und Lasergravur hinsichtlich Sorte, Oberflächenausführung, Passivierung und Korrosionsanforderungen.
Diese Materialroute entdeckenAluminium
Unterscheiden Sie blankes, eloxiertes, lackiertes und pulverbeschichtetes Aluminium, bevor Sie den Markierungsmechanismus wählen.
Diese Materialroute entdeckenStahl
Prüfen Sie Kohlenstoff- und legierten Stahl nach Sorte, Zunder, Öl, Beschichtung und erforderlicher Markiertiefe, bevor Sie das Prozessfenster festlegen.
Diese Materialroute entdeckenKupfer & Messing
Vergleichen Sie Kupfer und Messing nach Legierungszusammensetzung, Reflexionsvermögen, Wärmeleitfähigkeit, Oxidation, Lack oder galvanischer Beschichtung, Oberflächenbeschaffenheit und dem erforderlichen Markierungsergebnis, bevor Sie einen Mustertest durchführen.
Diese Materialroute entdeckenTitan
Oberflächenzustand und Markierungsverfahren auf Kontrast, Farbe, Tiefe, Sauberkeit und nachfolgende Veredelungsanforderungen abstimmen.
Diese Materialroute entdeckenGold
Bei hochwertigen Teilen Priorität auf feine Details, minimalen Materialverlust, Vorrichtungen und Schutz der Oberflächengüte legen.
Diese Materialroute entdeckenSilber
Bei der Beschriftung polierter oder fertigbearbeiteter Silberoberflächen Reflexionsvermögen, Anlaufen, Wärmeeintrag und Kantenqualität kontrollieren.
Diese Materialroute entdeckenNickellegierungen
Vor der Auswahl der Markiermethode Legierungsfamilie, Beschichtung, Wärmeverhalten und Korrosionsanforderungen prüfen.
Diese Materialroute entdeckenDasselbe Metall kann nach einer Oberflächenbehandlung einen anderen Prozess erfordern
Der Laser interagiert nicht mit einer Materialbezeichnung, sondern mit der tatsächlichen Oberfläche im Strahlengang. Eine Beschichtung, Oxidschicht, Passivierungsschicht oder polierte Oberfläche kann Absorption, Kontrast, Wärmefluss und die zu verändernde Schicht beeinflussen.
| Grundmetall | Mögliche Oberflächenzustände | Was zum tatsächlichen Markierziel werden kann | Was zu prüfen ist |
|---|---|---|---|
| Aluminium | Blank, eloxiert, lackiert, pulverbeschichtet, galvanisch beschichtet | Modifikation des Grundmetalls oder kontrolliertes Abtragen/Verändern der Oberflächenschicht | Beschichtungschemie, Farbe, Schichtdicke, Kontrast und Substratschädigung |
| Edelstahl | Gebürstet, poliert, passiviert, oxidiert | Gesteuerte Oberflächenfarbe/Oxidreaktion oder geringfügige Materialveränderung | Oberflächengleichmäßigkeit, Anlauffarbe, Korrosionsanforderungen und kosmetische Grenzen |
| Kohlenstoffstahl / legierter Stahl | Blank, verzundert, geölt, lackiert, beschichtet | Grundmetall, Zunderschicht oder Beschichtungslage | Oberflächenverunreinigung, Korrosionsschutz und akzeptable Abtragstiefe |
| Kupfer / Messing | Poliert, oxidiert, lackiert, beschichtet | Reflektierendes Grundmetall oder die darüberliegende Oberflächenschicht | Reflexionsvermögen, Wärmeausbreitung, Oxidation, Beschichtungsdurchbruch und Kantenqualität |
Praktische Konsequenz: “Gleiches Metall” bedeutet nicht “gleiche Einstellungen”. Ein Produktionsmuster sollte dem endgültigen Oberflächenzustand, der Beschichtung und dem Behandlungszustand entsprechen, wann immer das Ergebnis kritisch ist.
Beginnen Sie mit dem gewünschten Ergebnis und wählen Sie dann den Markierungsmechanismus
Eine sichtbare Markierung kann durch verschiedene physikalische Mechanismen erzeugt werden. Definieren Sie zuerst das akzeptierte Ergebnis, damit die Laserroute und das Prozessfenster für die tatsächliche Anforderung und nicht nur für das Aussehen ausgewählt werden.
Dunkle oder kontrastreiche Markierung
Geeignet für Logos, Kennzeichnungen und lesbare Codes, wenn der Materialabtrag begrenzt bleiben soll. Kontrast, Wärmeeintrag und Oberflächenreaktion müssen kontrolliert werden.
Feiner Code oder flache Ätzung
Wird verwendet, wenn Kantendefinition und Lesbarkeit wichtiger sind als die Tiefe. Die Abnahme sollte das kleinste Merkmal und die vorgesehene Scanner- oder Inspektionsmethode umfassen.
Tiefengravur
Trägt mehr Material für versenkte Tiefe und Verschleißfestigkeit ab, während sich Taktzeit, Späne und Wärmeeffekte erhöhen.
Beschichtungs- oder Oxidentfernung
Behandelt die Oberflächenschicht und das Grundmetall als Stapel. Der Prozess sollte an der vorgesehenen Schicht stoppen, ohne unakzeptable Substratschäden zu verursachen.

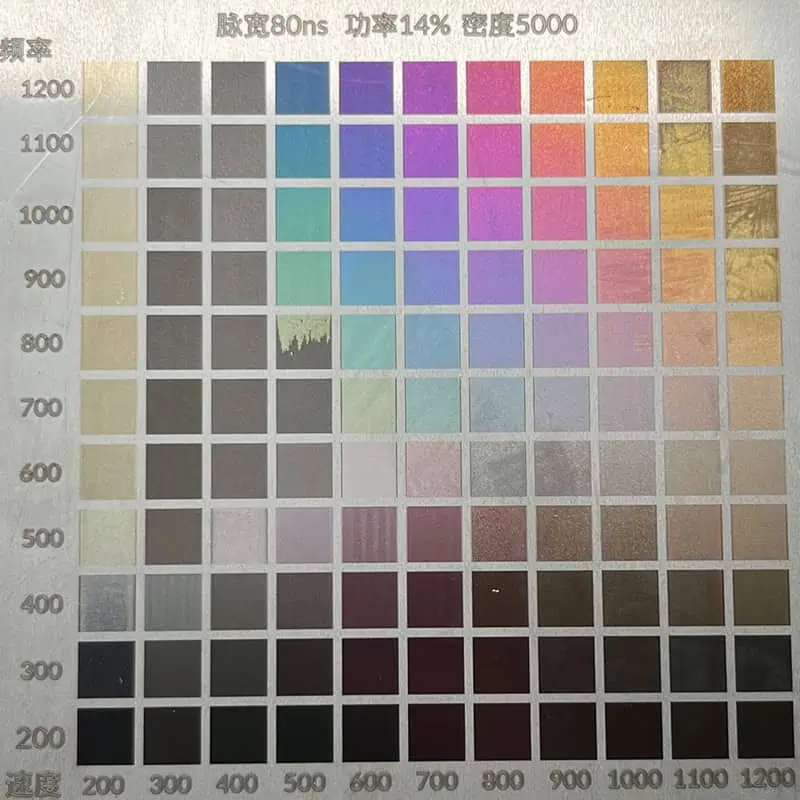
Faser, MOPA, Grün und UV sind unterschiedliche Ausgangsrouten, keine Materialabkürzungen
Die Laserquelle sollte sich nach dem Metall, dem Oberflächensystem, dem geforderten Ergebnis und dem Abnahmefenster richten. Q-switched-Faser und MOPA sind beide Faserlaser-Routen; Grün und UV sind alternative Wellenlängen, die geprüft werden können, wenn eine bestimmte Oberflächenreaktion oder eine thermische Anforderung dies rechtfertigt.
Faserlaser
Ein üblicher Ausgangspunkt für viele Aufgaben der Beschriftung, des Ätzens und der Gravur von blankem Metall. Die endgültige Eignung hängt weiterhin von Legierung, Oberflächenbeschaffenheit, Markiertiefe und Taktziel ab.
MOPA-Faser
Weiterhin eine Faserlaser-Route, jedoch mit größerer Flexibilität bei der Pulssteuerung als ein konventioneller Ansatz mit festen Pulsen. Sie kann nützlich sein, wenn Wärmeeintrag, Oberflächenreaktion oder Kontrast ein breiteres Parameterfenster erfordern.
Grüner Laser
Kann für ausgewählte hochreflektierende Metalloberflächen, einschließlich kupferbezogener Aufgaben, bewertet werden, wenn die Nahinfrarot-Einkopplung oder das Wärmeverhalten den Faserweg erschweren. Ein Mustertest bleibt erforderlich.
UV-Laser
Kann für feine Merkmale, geringe Wärmeeinwirkung auf die Oberfläche oder spezifische Beschichtungen und fertige Oberflächen bewertet werden. Es ist nicht die Standardlösung für allgemeines tiefes Metallgravieren.
Nicht allein nach der Wellenlänge auswählen: Laserleistung, Pulsverhalten, Spotgröße, Fokus, Scanstrategie und die tatsächliche Oberflächenbeschaffenheit beeinflussen alle das nutzbare Prozessfenster.
Metallvariablen, die das Prozessfenster verändern
Vor der Auswahl eines Metallbeschriftungs-Setups das tatsächliche Substrat und den Abnahmetest definieren. Eine sichtbare Markierung ist nicht automatisch eine produktionsfreigegebene Markierung.
| Variable | Was zu prüfen ist | Warum es wichtig ist |
|---|---|---|
| Legierungsfamilie | Edelstahl, Aluminium, Kohlenstoffstahl, Messing, Kupfer, Titan, Gold, Silber, Nickellegierung | Absorption, thermisches Verhalten und Oxidationsreaktion unterscheiden sich. |
| Oberflächenzustand | Poliert, gebürstet, oxidiert, passiviert, verzundert, ölig oder rau | Kontrast und Kantenqualität können sich ändern, bevor sich die Grundlegierung ändert. |
| Beschichtung oder galvanische Beschichtung | Eloxiert, lackiert, pulverbeschichtet, galvanisch beschichtet oder verzinkt | Die Oberflächenschicht kann das eigentliche Markierziel sein. |
| Zielergebnis | Dunkle Markierung, lesbarer Code, Logo, flache Ätzung, gemessene Tiefe, Beschichtungsabtrag | Jedes Ziel erfordert ein anderes Prozessfenster und eine andere Abnahmeprüfung. |
| Beständigkeitsbelastung | Abrieb, Reinigung, Hitze, Korrosion, Außenbewitterung oder nachgelagerte Beschichtung | Die Markierung muss den realen Prozess des Kunden überstehen, nicht nur eine Fotoprüfung. |
| Bauteilgeometrie | Flach, zylindrisch, gewölbt, schwer, klein oder schwer zu spannen | Die Konfiguration kann eine Vorrichtung, eine Drehachse, einen 3D-Fokus oder Vision-Unterstützung erfordern. |
Materialreaktion vergleichen, dann die endgültige Produktionsoberfläche validieren
Repräsentative Muster sind nützlich, um zu verstehen, wie verschiedene Metallfamilien reagieren, sie sind jedoch kein kontrollierter Vergleich aus derselben Quelle, sofern die Testbedingungen nicht dokumentiert sind. Die endgültige Freigabe sollte mit der Produktionslegierung, dem endgültigen Oberflächenzustand und den Abnahmekriterien des Kunden erfolgen.

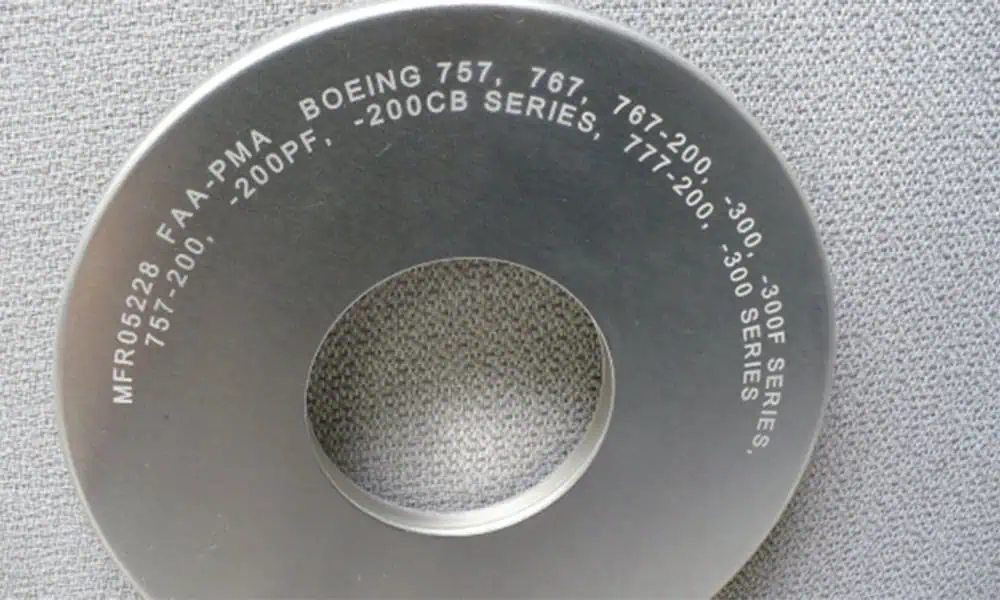
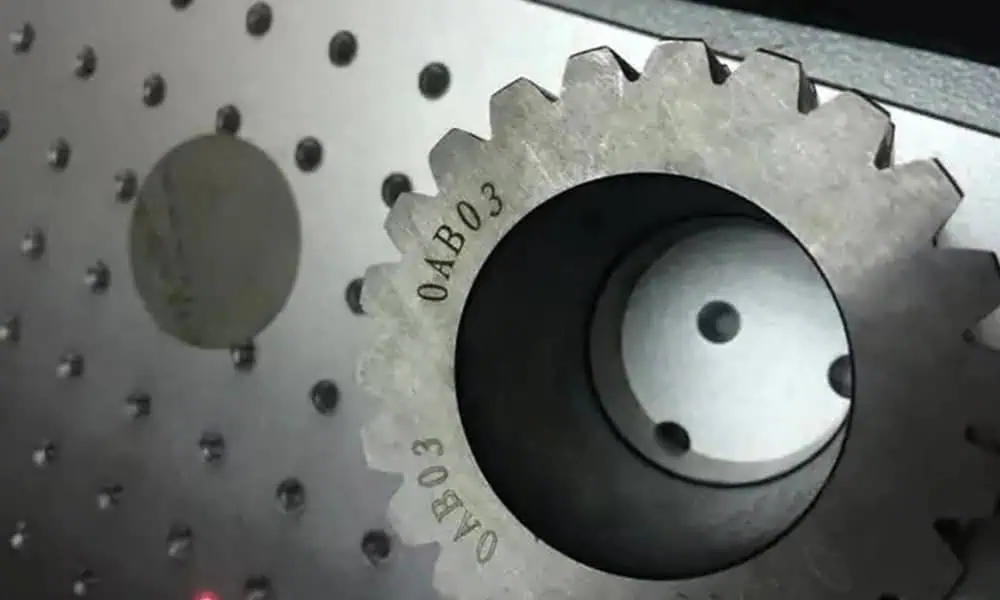
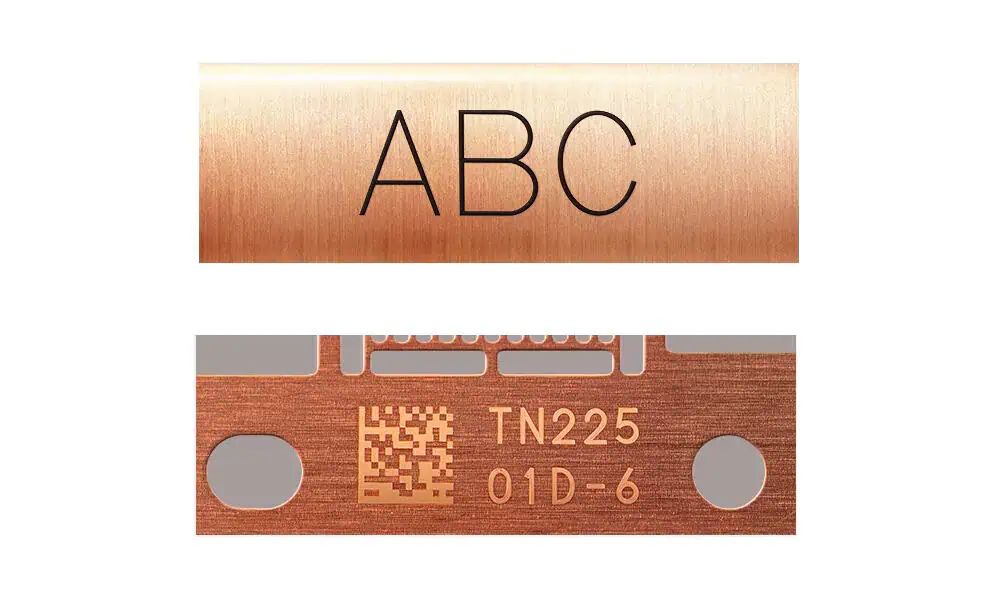
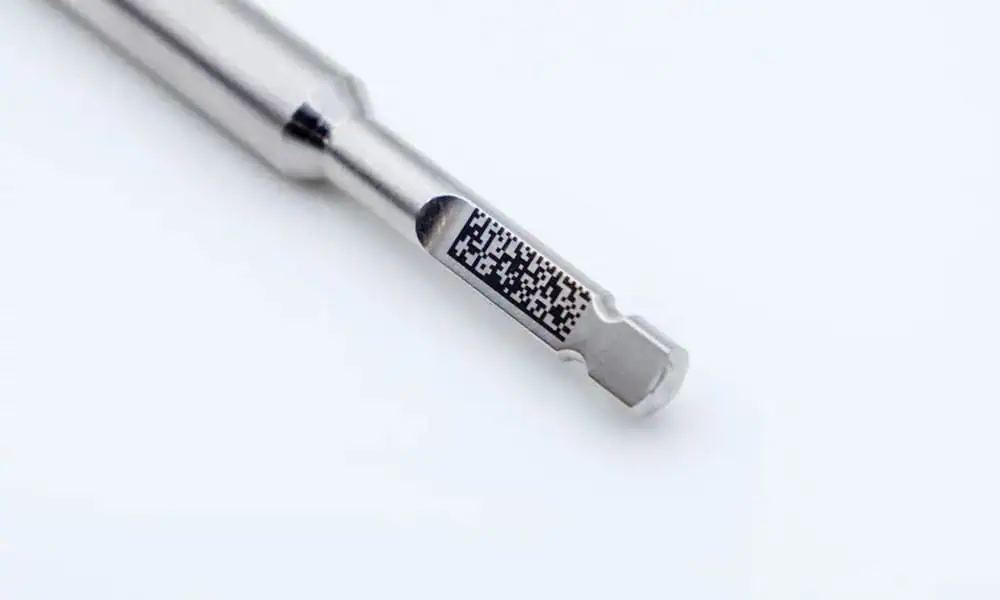
Diese Bilder sind repräsentative Materialbeispiele. Sie dürfen nicht als Nachweis dafür interpretiert werden, dass bei allen Mustern identische Lasereinstellungen, Quellentypen oder Prozessparameter verwendet wurden.
Abnahmematrix für Metall-Musterfreigabe
Geben Sie das Ergebnis mit produktionstauglichen Mustern frei. Ein Prüfkörper mit abweichender Oberflächenbeschaffenheit, Beschichtung oder Wärmebehandlung kann zu einer irreführenden Empfehlung führen.
Die finale Oberfläche testen, nicht einen bequemen Ersatz
Senden Sie nach Möglichkeit die tatsächliche Legierung und den realen Oberflächenzustand. Wenn das Produktionsteil beschichtet, plattiert, poliert, passiviert oder wärmebehandelt ist, sollte das Muster diesem Zustand entsprechen.
| Eingabe | Was festzulegen ist | Abnahmeprüfung |
|---|---|---|
| Kontrast | Visuelles Ziel und Lesbarkeit für die Maschinenvision | Unter vereinbarter Beleuchtung und Lesegeräte-Einstellungen prüfen. |
| Tiefe / Profil | Minimaler oder maximaler Materialabtrag | Bei relevanter Tiefe mit geeigneter Messtechnik messen. |
| Wärmeeinwirkung | Verfärbung, Verzug oder metallurgische Veränderung | Mit kosmetischen und funktionellen Grenzwerten abgleichen. |
| Beständigkeit der Markierung | Abrieb, Reinigung, Korrosion oder Prozessbelastung | Die realen nachgelagerten Bedingungen des Kunden zugrunde legen. |
| Geometrie | Fokussierung auf flachen, zylindrischen oder unregelmäßigen Oberflächen | Bedarf an Vorrichtung, Drehachse oder 3D-Kompensation klären. |
| Zyklus | Markierzeit plus Beladung, Fokussierung und Verifizierung | Vollständigen Zyklus freigeben, nicht nur die Scanzeit. |
Reflexion, Rauchgase und das endgültige Maschinengehäuse berücksichtigen
Die Metallbeschriftung kann gefährliche Laserstrahlung, reflektierte Energie sowie Rauchgase oder Partikel aus Beschichtungen, Ölen, galvanischen Schichten oder abgetragenem Material mit sich bringen. Die Sicherheitsmaßnahmen sollten für die tatsächliche Wellenlänge, die Werkstückgeometrie und den Prozess geprüft werden.
Reflexionsrisiko
Polierte, gekrümmte oder stark reflektierende Teile können Energie umlenken. Strahlengänge, Werkstückausrichtung und Gehäusestrategie sollten vor der Produktion geprüft werden.
Rauchgase und Partikel
Lack, galvanische Beschichtung, verzinkte Schichten, Öle und tieferes Gravieren können Partikel oder Rauchgase erzeugen. Absaugung und Filtration sollten sich nach dem tatsächlichen Material und dem Sicherheitsdatenblatt richten.
Sicherheit des Gesamtsystems
Eine geschlossene Maschine ist nicht automatisch eine verifizierte finale Sicherheitsklasse. Verriegelungen, Zugang, Not-Aus und die vollständige Prozesszelle müssen weiterhin geprüft werden.
Maschinenkonfiguration erst nach nachgewiesener Materialroute wählen
Sobald der Materialtest ein nutzbares Prozessfenster identifiziert, kann die Maschinenauswahl Markierfeld, Fokus-Setup, Gehäuse, Absaugung, Vorrichtung, Drehachse, Vision und Code-Daten-Workflow adressieren. Höhere Leistung verbessert nicht automatisch feinen Kontrast, Wärmekontrolle oder die gesamte Taktzeit.
Vergleichen Faserlaser-Beschriftungsmaschine wenn die validierte Route faserbasiert ist. Verwenden Sie Lösungen wenn das Teil Drehhandling, Vision-Positionierung, Förderbandbeschriftung oder Datenintegration erfordert.
Informationen für eine Empfehlung
Finale Legierung, Oberflächenbeschaffenheit, Beschichtung oder Behandlung, Artwork oder Code, Zielkontrast oder Tiefe, Markierungsposition, Produktionsmenge, Taktziel, Haltbarkeitsanforderung sowie etwaige SDS- oder Sicherheitsvorgaben.
Details zur Metallbeschriftung sendenFAQ zur Metall-Laserbeschriftung
Welcher Laser wird üblicherweise zur Beschriftung von Metall eingesetzt?
Faserlaser und MOPA-Faserlaser sind gängige Ausgangspunkte für viele Metalle. Grün- oder UV-Laser können geprüft werden, wenn eine bestimmte reflektierende Oberfläche, eine Wärmegrenze, feine Strukturen oder das Ansprechverhalten einer Beschichtung eine andere Wellenlänge sinnvoller machen.
Kann ein Laser verschiedene Metalle beschriften?
Häufig ja, doch die nutzbaren Einstellungen und sogar der bevorzugte Prozessmechanismus können sich mit Legierung, Oberflächenbeschaffenheit, Beschichtung und dem geforderten Ergebnis ändern. Eine Maschine, die auf mehreren Metallen eine sichtbare Markierung erzeugen kann, garantiert nicht denselben Kontrast, dieselbe Tiefe, dieselbe Beständigkeit der Markierung oder dieselbe Taktzeit auf allen diesen Metallen.
Benötigen eloxierte, beschichtete oder plattierte Metalle einen anderen Prozess?
Häufig ja, denn die Oberflächenschicht kann zum eigentlichen Beschriftungsziel werden. Der Prozess muss diese Schicht möglicherweise verändern oder entfernen, ohne das Grundmetall unannehmbar zu schädigen.
Ist ein Faserlaser für Kupfer und Messing geeignet?
Faserlaser und MOPA-Faserlaser können für Kupfer und Messing geprüft werden, doch Reflexionsvermögen, Wärmeleitfähigkeit, Oxidation und der geforderte Effekt können das Prozessfenster einengen. Für bestimmte Aufgaben können auch Grün- oder UV-Laser in Betracht gezogen werden, daher ist ein Mustertest wichtig.
Kann ein Laser schwarze Markierungen auf Metall ohne Tiefengravur erzeugen?
Dunkle oder schwarze Markierungen können auf ausgewählten Metallen und Oberflächenzuständen durch eine kontrollierte Oberflächenreaktion statt durch tiefen Materialabtrag erzeugt werden. Der genaue Mechanismus und die Beständigkeit sollten auf der in der Produktion verwendeten Legierung überprüft werden.
Warum sollte die endgültige Produktionsoberfläche mit einem Mustertest geprüft werden?
Polieren, Passivieren, Eloxieren, galvanische Beschichtung, Beschichten, Oxidation und Wärmebehandlung können das Verhalten der Oberfläche verändern. Das Testen eines bequem verfügbaren Ersatzmaterials kann daher zu einer falschen Maschinen- oder Parameterempfehlung führen.
Das tatsächliche Metall, die Oberflächenbeschaffenheit und die Markieranforderung senden
Das endgültige Substrat oder beschichtete Bauteil, die Legierung oder Güte, falls bekannt, die Oberflächenbehandlung, das Artwork oder den Code, den Zielkontrast oder die Zieltiefe, die Markierposition, die Taktanforderung, die Beständigkeitskriterien sowie etwaige SDS- oder Sicherheitsvorgaben angeben. Zhuorui Laser kann diese Angaben nutzen, um den Materialweg einzugrenzen und den nächsten Schritt zur Musterprüfung oder Maschinenkonfiguration festzulegen.
Angebot anfordern Nach der Materialkompatibilität fragen