
Lasermarkierung von Stahl: Kohlenstoffstahl, Baustahl, Werkzeugstahl und legierter Stahl
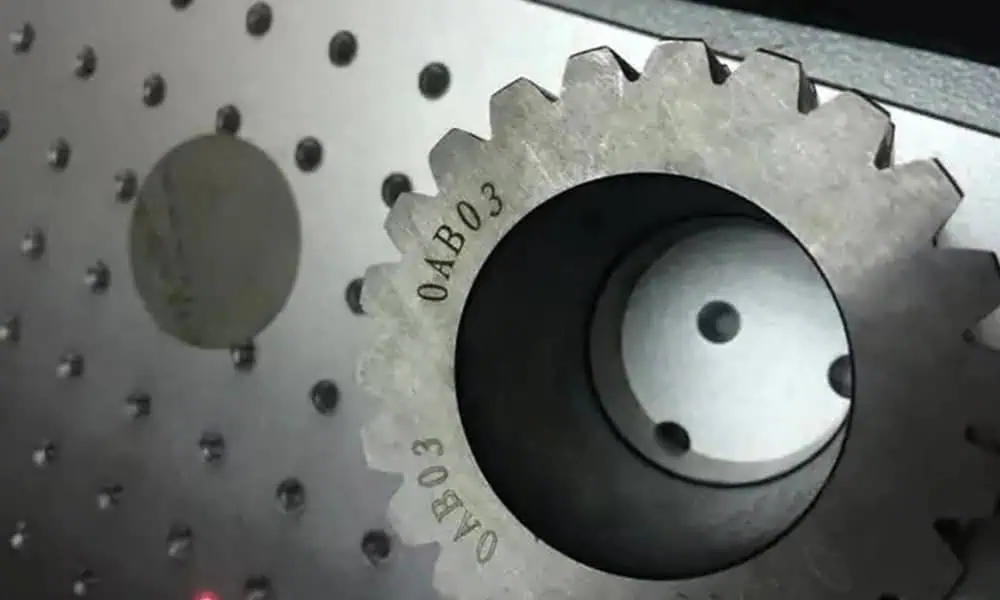
Kohlenstoffstahl, Baustahl, Werkzeugstahl und legierter Stahl können alle lasermarkiert werden, aber das Endergebnis hängt stark vom tatsächlichen Oberflächenzustand ab. Walzhaut, Oxid, Rost, Öl, Schwarzoxid, Farbe, Beschichtung, Härte und Zieltiefe können alle den Kontrast, die Lesbarkeit und die Wiederholbarkeit verändern.
Beginnen Sie mit der Stahlfamilie und betrachten Sie dann die tatsächliche Oberfläche
Für viele Teile aus Kohlenstoffstahl, Baustahl, Werkzeugstahl und legiertem Stahl ist eine Faserlaser-Beschriftungsmaschine der erste Ansatz, der bewertet werden sollte. Die schwierigere Frage ist, ob die endgültige Oberfläche den erforderlichen Kontrast, die Tiefe, die Lesbarkeit und die Haltbarkeit erfüllen kann.
Diese Bezeichnungen beschreiben unterschiedliche, sich teilweise überschneidende Stahlgruppen: Baustahl ist im Allgemeinen kohlenstoffarmer Stahl, während viele Werkzeugstähle auch legierte Stähle sind. Der Werkstoffname allein legt die Laserrezeptur nicht fest. Ein bearbeitetes kohlenstoffarmes Bauteil, ein vergütetes Bauteil aus legiertem Stahl und ein fertiger Einsatz aus Werkzeugstahl können unterschiedliche Markierungsentscheidungen erfordern, weil sich ihre Endoberflächen, die zulässige Markierungstiefe und die nachgelagerte Beanspruchung unterscheiden. Prüfen Sie die Stahlsorte und den endgültigen Fertigungszustand, bevor Sie Einstellungen verwenden, die an einer anderen Probe entwickelt wurden.
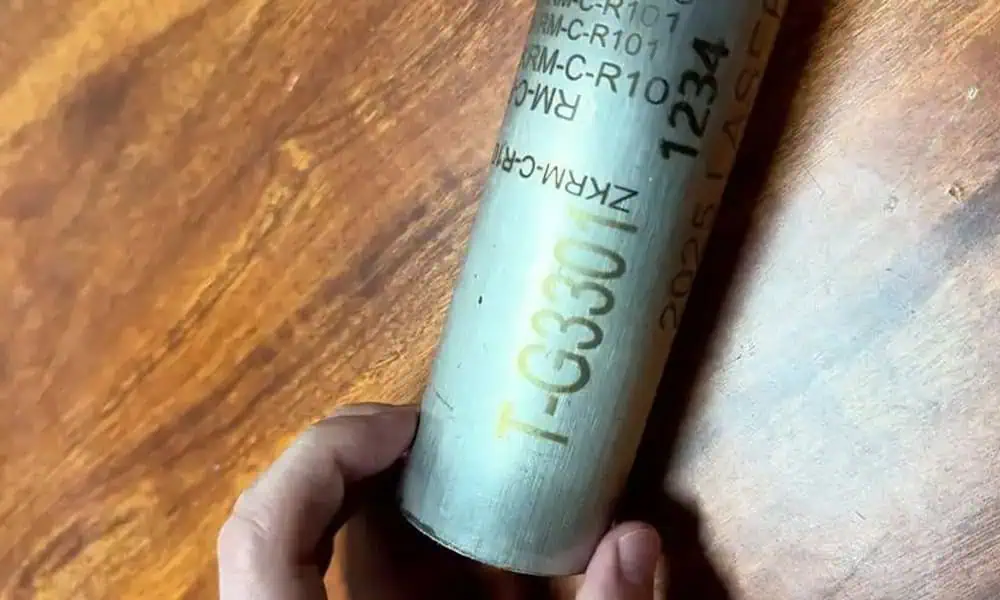
Rohrgeometrie verändert Anforderungen an Positionierung und Fokus
Der Prozess der Stahlmarkierung hängt weiterhin von Material und Oberflächenzustand ab, aber ein zylindrisches Werkstück fügt eine weitere Ebene der Prozesskontrolle hinzu. Markierungsposition, Fokuskonsistenz und Winkelwiederholgenauigkeit müssen am realen Bauteil stabil bleiben.
Wie die Stahloberfläche den Markierungsweg verändert
Den realen Oberflächenzustand getrennt bestimmen, bevor Parameter gewählt werden. Die nützliche Frage ist nicht nur “Kann Stahl markiert werden?”, sondern “Was befindet sich auf dieser Stahloberfläche, welchen Prozess wird der Laser ausführen, und was muss anschließend verifiziert werden?”
Sauberer, bearbeiteter Kohlenstoff- oder Baustahl
Eine sauber bearbeitete Oberfläche bietet dem Laser eine gleichmäßigere Ausgangsfläche, aber ihre Oberflächenbeschaffenheit spielt dennoch eine Rolle. Werkzeugspuren und Rauheit können feine Beschriftungen zerstören, während polierte Bereiche Blendung für eine Kamera oder ein Handlesegerät erzeugen können. Entscheiden Sie, ob die Anforderung sichtbare Identifikation, maschinenlesbarer Kontrast oder tatsächliche Gravurtiefe ist; eine dunkler erscheinende Markierung erfüllt nicht automatisch alle drei.
Walzzunder, Rost und ungleichmäßige Oxidschicht
Diese Schichten variieren in Dicke und Aussehen über dasselbe Bauteil. Die ersten Laserbahnen können die vorhandene Schicht verändern oder entfernen, bevor eine Markierung auf dem darunterliegenden Stahl erzeugt wird; daher kann ein Test an einem gereinigten Coupon irreführend sein. Vergleichen Sie das Bauteil im Anlieferungszustand mit einem absichtlich vorbereiteten Bereich; wenn die Ergebnisse voneinander abweichen, definieren Sie eine wiederholbare Reinigungs- oder Markierungssequenz, bevor Sie die Parameter festlegen.
Bearbeitungsöl und Handhabungsrückstände
Ein Öl- oder Kühlmittelfilm kann die lokale Erwärmung verändern und Rauch oder Ablagerungen erzeugen, die einen feinen Code verdecken. Eine Markierung, die auf einem frisch entfetteten Demonstrationsstück gut aussieht, lässt sich möglicherweise nicht auf Produktionsteilen reproduzieren. Legen Sie zuerst die Reinigungs- und Handhabungsbedingungen fest, sorgen Sie für eine geeignete Absaugung, und bewerten Sie dann denselben Markierungsprozess auf repräsentativen Produktionsoberflächen.
Wärmebehandelter Werkzeug- oder Legierungsstahl
Bei gehärteten Werkzeugen oder wärmebehandelten Komponenten geht es nicht einfach darum, ob der Laser eine Markierung hinterlassen kann. Es geht darum, ob die gewählte Tiefe, die lokale thermische Wirkung und der Kantenzustand am fertigen Bauteil akzeptabel sind. Wenn der markierte Bereich eine verschleiß-, dichtungs- oder ermüdungsbezogene Funktion hat, prüfen Sie seinen zulässigen Ort und die Oberflächenveränderung, bevor Sie eine tiefere Gravur wählen. Validieren Sie dies am endgültigen wärmebehandelten und fertig bearbeiteten Zustand.
Beschichtungsentfernung vom Markieren von blankem Stahl trennen
Eine Markierung auf beschichtetem Stahl kann durch Veränderung oder Entfernung einer Oberflächenschicht entstehen, nicht durch Gravieren des darunterliegenden Stahls. Das Entfernen einer dunklen Beschichtung, um ein helleres Substrat freizulegen, kann einen starken visuellen Kontrast erzeugen, während im Metall kaum oder gar keine messbare Graviertiefe verbleibt.
Der Kompromiss betrifft den Schutz: Wenn die entfernte Beschichtung Teil des Korrosionsschutzsystems war, kann die freigelegte Stelle eine eigene Freigabe oder Nachbehandlung erfordern. Bestimmen Sie, ob die Markierung vor oder nach der Beschichtung erfolgen soll, und prüfen Sie dann die tatsächliche Schichtchemie, die Entfernungsgrenze, Rückstände, Absauganforderungen und die endgültige Korrosionsspezifikation. Übertragen Sie einen Prozess für blanken Stahl nicht direkt auf lackierte, brünierte oder verzinkte Teile.

Welche Stahlteile werden üblicherweise markiert?
Die Bauteilgeometrie und der erforderliche Markierungstyp bestimmen, was über die grundlegende Materialverträglichkeit hinaus verifiziert werden muss.
Rückverfolgbarkeit an fertigbearbeiteten Stahlteilen
Für eine Seriennummer oder einen Data-Matrix-Code auf einem bearbeiteten Bauteil aus Kohlenstoff- oder legiertem Stahl ist die erforderliche Lesemethode die erste Wahl, nicht die maximale Gravurtiefe. Wenn die Markierung nach der endgültigen Oberflächenbearbeitung erfolgt, muss man sich nicht auf einen Code verlassen, der durch spätere Bearbeitung oder Strahlen entfernt werden könnte. Muss der Code Verschleiß oder Reinigung überstehen, testen Sie diese Bedingungen, ohne eine unnötig tiefe Rille auf einer Funktionsfläche anzubringen.
Kennzeichnung ohne Beschädigung einer Wirkfläche
Ein Einsatz aus Werkzeugstahl kann eine dauerhafte Kennzeichnung erfordern, doch tiefer ist nicht immer sicherer. Eine vertiefte Markierung kann einen Grat oder eine lokale Kerbe verursachen und an einer aktiven Kontaktfläche oder hoch beanspruchten Stelle ungeeignet sein. Vereinbaren Sie die zulässige Markierungsposition und -tiefe, bevor Sie den Laserprozess entwickeln; prüfen Sie am fertig gehärteten Bauteil sowohl den Kantenzustand als auch die Lesbarkeit.
Markierung vor oder nach dem Strahlen und Beschichten
Auf einer gefertigten Stahlplatte oder einem lackierten Gehäuse kann die Prozessreihenfolge darüber entscheiden, ob eine Kennzeichnung erhalten bleibt. Eine Farbmarkierung auf der Oberfläche, die vor dem abrasiven Strahlen angebracht wird, kann verschwinden; ein Code, der durch das Entfernen der fertigen Lackschicht erzeugt wird, kann blanken Stahl freilegen. Wählen Sie den Markierungsschritt passend zur endgültigen Oberflächenbehandlungsfolge und prüfen Sie nach allen nachgelagerten Schritten sowohl die Lesbarkeit als auch den Korrosionsschutz.
Typische Ergebnisse der Stahlmarkierung
Wählen Sie das Ergebnis nach Prüfanforderung, Verschleißbelastung und Produktionszeit. Dunkler Kontrast, messbare Tiefe, Dauerhaftigkeit und Korrosionsbeständigkeit sind unterschiedliche Abnahmefragen.
Die entscheidende Unterscheidung ist, was der Laser verändert. Eine dunkle Oberflächenmarkierung verändert hauptsächlich, wie der Stahl Licht reflektiert; flaches Ätzen entfernt eine kleine Menge Material; tieferes Gravieren entfernt bei wiederholten Durchgängen mehr Material; das Entfernen einer Beschichtung wirkt auf eine separate Schicht. Eine visuell dunkle Markierung kann leicht zu sehen sein, aber mit der Zeit abgetragen werden oder ihren Scanner-Kontrast verlieren, während eine tiefere Markierung widerstandsfähiger gegen Oberflächenabrieb sein kann, jedoch raue Kanten, Grate und längere Zykluszeiten mit sich bringt. Wählen Sie nach den Anforderungen an das Fertigteil und nicht allein nach dem Aussehen.
| Zielergebnis | Typischer Prozess | Was das Ergebnis verändert | Was zu prüfen ist |
|---|---|---|---|
| Dunkle Oberflächenmarkierung | Kontrollierte Oberflächenreaktion oder oxidartiger Kontrast. | Stahlsorte, Öl, Zunder, Reinigung, Wärmebehandlung und Rauheit. | Visueller Kontrast, Scanner-Lesbarkeit und Erscheinungsbild nach der Reinigung. |
| Oberflächenätzung | Leichter Materialabtrag für Text, Logos, Skalen oder Codes. | Fokus, Pulseinstellungen, Härte und Finish. | Kantenqualität, Haptik, minimale Strukturgröße und Codelesbarkeit. |
| Tiefere Gravur | Wiederholte Durchgänge oder Bearbeitung mit höherer Energie, um eine messbare Tiefe zu erzeugen. | Zieltiefe, Wärmeeintrag, Zykluszeit und Bauteildicke. | Gemessene Tiefe, Grate, Kantentextur, Verzug und Verschleißbelastung. |
| Beschichtungsentfernung | Lack, Pulverbeschichtung, Brünierung oder eine andere Oberflächenschicht wird entfernt oder verändert. | Beschichtungschemie, Schichtdicke, Haftung und Rauchverhalten. | Saubere Kante, Freilegung des Substrats, Rückstände, Korrosionsrisiko und Absaugbedarf. |
| Rückverfolgbarkeitscode | Text, QR- oder Data-Matrix-Code müssen visuell oder maschinell lesbar bleiben. | Codegröße, Blendung, gekrümmte Geometrie und Wiederholbarkeit in der Produktion. | Leser-/Scanner-Test am endgültigen Serienteil. |

Welche Laserroute wird für Stahl üblicherweise in Betracht gezogen?
Für viele Stahlmarkierungsaufgaben ist ein 1064-nm-Faserlaser die erste Gerätefamilie, die bewertet werden sollte. Die endgültige Wahl hängt weiterhin von Markierungstiefe, Linienbreite, Feldgröße, Vorrichtungsmethode, Oberflächenzustand und Taktzeit-Ziel ab.
Eine standardmäßige gütegeschaltete Faserquelle reicht oft für Seriennummern, Logos, geätzte Kennungen und viele lesbare Codes auf blankem Stahl aus. MOPA-Faser kann geprüft werden, wenn Pulssteuerung, Wärmeeinfluss oder Kontrastabstimmung von Bedeutung sind.
Lasereinstellungen wirken zusammen und nicht unabhängig voneinander. Bei einer gegebenen Durchschnittsleistung erhöht langsameres Scannen die entlang einer Linie eingebrachte Energie. Die Pulsfrequenz beeinflusst den Abstand aufeinanderfolgender Pulse und, je nach Quelle, die Energie in jedem Puls. Hatch-Abstand, fokussierte Spotgröße und Wiederholungsdurchgänge verändern dann die Überlappung und die akkumulierte Erwärmung über eine gefüllte Markierung. Zu wenig effektive Überlappung kann unterbrochene Linien oder ungleichmäßige Füllungen hinterlassen; übermäßige lokale Energie kann Aufschmelzen, raue Kanten oder eine größere wärmebeeinflusste Zone erzeugen. Eine höhere Watt-Angabe allein bestimmt nicht, welches Ergebnis sauberer wird.
Der praktische Ausgangspunkt ist, die Produktionsoberfläche und den Fokus festzulegen, den erforderlichen Markierungseffekt auszuwählen und dann eine kontrollierte Gruppe von Parametern zu ändern, während Kontrast, Kantenqualität, Tiefe und Zykluszeit geprüft werden. Die einstellbare Pulsdauer von MOPA kann eine weitere Kontrollmöglichkeit bieten, wenn mit einer Festpulsquelle ein akzeptables Ergebnis schwierig ist, aber sie beseitigt nicht die Notwendigkeit stahlspezifischer Versuche.
Warum ein gutes Stahlmarkierungsmuster in der Produktion fehlschlagen kann
Eine klare Markierung auf einem gereinigten Muster beweist nicht, dass dieselben Einstellungen bei jedem fertigen Produktionsteil funktionieren.
Betrachten Sie einen Prozess, der an einem sauberen, spanend bearbeiteten Prüfstück freigegeben wurde. Wenn tatsächliche Produktionsteile mit Kühlmittelrückständen, Walzhaut oder einer anderen Oberflächenbeschaffenheit eintreffen, kann der Code an Kontrast verlieren, obwohl die Ausrüstung und die programmierten Einstellungen unverändert sind. Die maßgebliche Prüfung ist kein perfektes Vorführmuster, sondern eine repräsentative Auswahl von Teilen unter ihren normalen Kennzeichnungsbedingungen.
Die Produktionsabfolge ist ebenso wichtig wie das anfängliche Erscheinungsbild. Abrasives Reinigen kann eine flache Oberflächenfarbmarkierung entfernen, später aufgetragener Lack kann einen feinen Code überdecken, und das Entfernen einer Schutzbeschichtung kann einen freiliegenden Bereich erzeugen, der hinsichtlich Korrosion geprüft werden muss. Bei einem Rohr oder einem unregelmäßig gespannten Teil kann eine Positionsabweichung außerdem dazu führen, dass ein feiner Code aus dem Fokus gerät.
Geben Sie den Markierungsprozess anhand der tatsächlichen Abnahmeanforderung frei: lesbarer Code oder sichtbarer Text nach den festgelegten Reinigungs- und Endbearbeitungsschritten, gemessene Tiefe, falls erforderlich, akzeptabler Grat- und Kantenzustand sowie Zykluszeit auf der realen Vorrichtung. Dokumentieren Sie den Materialzustand, die Markierungseinstellungen und die Prüfmethode, damit ein Ergebnis reproduziert und nicht nur einmal vorgeführt werden kann.
Was Sie senden sollten, bevor Zhuorui eine Konfiguration für die Stahlmarkierung empfiehlt
Das Endergebnis sollte am realen Bauteil bestätigt werden, wenn Tiefe, dunkler Kontrast, Code-Lesbarkeit, Entfernung der Beschichtung, Rostexposition oder Wiederholbarkeit wichtig sind.
Material
- Stahltyp: Kohlenstoffstahl, Baustahl, Werkzeugstahl, legierter Stahl oder unbekannt
- Oberfläche: maschinell bearbeitet, poliert, zunderbehaftet, oxidiert, verrostet, geölt oder beschichtet
- Härte-, Wärmebehandlungs- oder Beschichtungsinformationen, falls verfügbar
Markierungsziel
- Text, Seriennummer, Logo, QR-Code oder Data Matrix
- Zielkontrast, Tiefe, Linienbreite oder Oberflächenhaptik
- Scannermodell, Barcode-Güteklasse oder visuelle Prüfmethode
Produktion
- Teilegröße, markierter Bereich, Ebenheit und Vorrichtungsanforderung
- Stückzahl, erforderliche Taktzeit und Beschickungsmethode
- Verschleiß-, Rost-, Lösungsmittel-, Lack-, Öl- oder Außenbewitterungstests
Stahl, Edelstahl und beschichteter Stahl erfordern eine unterschiedliche Validierung
Verwenden Sie die Werkstoffroute, die zum tatsächlichen Substrat und zur Oberflächenbehandlung passt, anstatt jedes Stahlteil als denselben Laserprozess zu behandeln.
Kohlenstoffstahl / Baustahl / Werkzeugstahl / Legierungsstahl
Verwenden Sie diesen Leitfaden für blanke oder behandelte nicht rostfreie Stahloberflächen, einschließlich Walzhaut, Rost, Öl, Schwarzoxid, Beschichtungen und Gravurtiefe.
Edelstahl
Verwenden Sie die Edelstahlroute, wenn Passivschichtverhalten, Korrosionsempfindlichkeit, dunkle Markierungen oder edelstahlspezifische Oberflächen wichtig sind.
Verzinkter / zinkbeschichteter Stahl
Behandeln Sie die Zinkschicht als Beschichtungszustand. Überprüfen Sie Abtragsverhalten, Dämpfe, freiliegendes Substrat und Korrosion nach der Markierung.
Fragen zur Laserbeschriftung von Stahl
Kann ein Laser Kohlenstoffstahl markieren?
Ja. Viele Teile aus Kohlenstoffstahl können laserbeschriftet werden, aber das endgültige Ergebnis hängt von Sorte, Oberflächenbeschaffenheit, Rost, Öl, Zunder, Beschichtung und davon ab, ob das Ziel Kontrast, flaches Ätzen oder gemessene Tiefe ist.
Welcher Laser wird für die Stahlbeschriftung verwendet?
Eine Faserlaser-Beschriftungsmaschine ist normalerweise die erste Gerätefamilie, die für blanken Stahl bewertet werden sollte. MOPA-Faser, verschiedene Leistungsklassen, Vorrichtungen oder Bewegungsoptionen können geprüft werden, nachdem das Stahlmuster und die Markierungsanforderung bekannt sind.
Kann die Laserbeschriftung dunkle Markierungen auf Stahl erzeugen?
Oft ja, aber dunkler Kontrast ist nicht auf jeder Stahloberfläche garantiert. Rost, Öl, Walzzunder, Härte, Oberflächenbeschaffenheit und Reinigungsmethode können alle das Ergebnis beeinflussen.
Kann Lasergravur eine Tiefe auf Stahl erzeugen?
Ja. Tieferes Gravieren erhöht normalerweise die Zykluszeit und den Wärmeeintrag, daher sollte die Tiefe an Musterteilen gemessen und auf Grat, Kantentextur, Verzug und nachgelagerte Exposition geprüft werden.
Ist Stahl für die Laserbeschriftung dasselbe wie Edelstahl?
Nein. Edelstahl hat andere Oberflächenchemie, Passivierung und Korrosionsaspekte. Verwenden Sie für Sorten wie 304, 316, 410 oder 420 den Edelstahl-Weg.
Muss ich Stahlproben einsenden?
Proben werden dringend empfohlen, wenn das Ergebnis von dunklem Kontrast, Tiefe, Barcode-Lesbarkeit, Beschichtungsentfernung, Rostfreilegung, Wärmeeinwirkung oder Produktionswiederholbarkeit abhängt.
Senden Sie die endgültige Stahloberfläche und die Markierungsanforderung
Teilen Sie den Stahltyp, den Oberflächenzustand, die Markierungsvorlage, den Zielkontrast oder die Zieltiefe, die Geometrie und den Produktionstest mit. Zhuorui kann die Materialreaktion bewerten und die geeignete Richtung für die Lasermarkierung empfehlen.