
Edelstahl-Lasermarkierung
Edelstahl kann dauerhafte, kontrastreiche Lasermarkierungen erzeugen, doch das richtige Verfahren hängt von der Sorte, dem Oberflächenfinish, der Markierungstiefe, den Korrosionsanforderungen und davon ab, wie die Markierung nach der Fertigung geprüft wird.
Ist Edelstahl für die Lasermarkierung gut geeignet?
Bei den meisten Edelstahlteilen ja. Faserlasermarkierung wird üblicherweise für dauerhafte Seriennummern, QR-Codes, Data-Matrix-Codes, Logos, Skalen, Typenschilder und Rückverfolgungsmarkierungen verwendet.
Die praktische Frage ist nicht nur, ob Edelstahl markiert werden kann, sondern welches Ergebnis auf der konkreten Oberfläche akzeptabel ist: schwarzer Kontrast, flache Ätzung, tiefere Gravur, Entfernen der Beschichtung, Scanner-Lesbarkeit oder korrosionsgeprüfte Identifikation.

Was kann ein Laser auf der Edelstahloberfläche bewirken?
Unterschiedliche Markierungsergebnisse auf Edelstahl entstehen durch unterschiedliche Wechselwirkungen mit der Oberfläche. Sie sollten anhand des geforderten Aussehens, der Haltbarkeit und nachgelagerter Reinigungs- oder Korrosionstests ausgewählt werden.
Dunkle Anlassmarkierungen
Eine dunkle Markierung kann durch kontrollierte Wärmezufuhr auf der Edelstahloberfläche erzeugt werden. Sie wird oft bevorzugt, wenn der Anwender Kontrast ohne deutlichen Materialabtrag wünscht.
Prüfen: Schwärze, Anlassfarbe, Reinigungsbeständigkeit, Passivierung und Korrosionsbelastung.
Oberflächenätzung
Beim Ätzen wird eine kleine Materialmenge abgetragen, um eine sichtbare, dauerhafte Markierung zu erzeugen. Es kann für Logos, Seriennummern und Codemarkierungen nützlich sein, die einen fühlbaren oder einen helleren Gravureffekt erfordern.
Prüfen: Kantenqualität, gratfreie Haptik, Tiefenkonstanz und Lesbarkeit.
Tieferes Gravieren
Tieferes Gravieren ist möglich, erhöht jedoch den Wärmeeintrag und die Bearbeitungszeit. Es sollte nur gewählt werden, wenn die Markierung Verschleiß, Neulackierung oder rauer Behandlung standhalten muss.
Prüfen: Tiefe, Zykluszeit, Oberflächenverformung und ob die Korrosionsbeständigkeit akzeptabel bleibt.
Farbmarkierung
Auf geeigneten Edelstahloberflächen lassen sich mit kontrolliertem Puls- und Wärmeeintrag sichtbare Farbeffekte ohne Tinteneinsatz erzeugen. Dies ist ein spezialisierter, auf das Erscheinungsbild ausgerichteter Weg und nicht die Standardwahl für die industrielle Identifikation.
Prüfen: Farbkonsistenz, Betrachtungswinkel, Oberflächenbeschaffenheit, Reinigungsverhalten und Wiederholbarkeit am realen Produktionsteil.
Warum Edelstahlgüte und Oberflächenausführung das Markierungsergebnis verändern
Edelstahl erhält einen Großteil seiner Korrosionsbeständigkeit durch einen chromreichen passiven Oberflächenzustand. Die Lasermarkierung kann diese Oberfläche durch kontrollierte Erwärmung, Oxidbildung oder Materialabtrag verändern, sodass die am besten aussehende Markierung nicht automatisch das richtige Verfahren für jedes Bauteil ist. Legierungsfamilie, Oberflächenausführung und Oberflächenbehandlung verändern ebenfalls, wie der Kontrast wahrgenommen wird und was nach der Markierung geprüft werden muss. Die nützliche Frage lautet nicht nur „Kann es markiert werden?“, sondern „Welches Ergebnis ist auf genau dieser Oberfläche akzeptabel?“
| Material / Oberflächenbeschaffenheit | Warum es wichtig ist | Was zu validieren ist |
|---|---|---|
| 304 / 304L | Eine gängige austenitische Edelstahlfamilie und ein praktischer Ausgangspunkt für dunkle Markierungen, Oberflächenätzung und gravierte Kennzeichnung. | Kontrast, Haptik der Oberfläche, Code-Lesbarkeit, Reinigungsbeständigkeit und etwaige Korrosionsanforderungen. |
| 316 / 316L | Wird oft gewählt, wenn Korrosionsbeständigkeit, hygienische Reinigung oder anspruchsvolle Einsatzbedingungen von Bedeutung sind, sodass das Erscheinungsbild allein nicht ausreicht, um die Markierung freizugeben. | Abschließende Reinigungs- oder Sterilisationssequenz, Passivierungszustand, Korrosionstest und Lesbarkeit nach der Behandlung. |
| 410 / 420 und andere martensitische Sorten | Zusammensetzung, Härte und Wärmebehandlung unterscheiden sich von gängigen Sorten der 300er-Serie, daher sollte ein für 304 bewährter Parametersatz nicht als unverändert übertragbar angenommen werden. | Kontrast, Anlauffarbe, Kantenqualität, Tiefe, Verzug und Korrosionsverhalten nach den Anforderungen des Bauteils. |
| 17-4 / ausscheidungshärtende Güten | Diese Güten können ein anderes Prozessfenster erfordern als gängiger Edelstahl der 300er-Serie, insbesondere wenn eine dunkle Markierung eine nachgelagerte Behandlung überstehen muss. | Erscheinungsbild der Markierung vor und nach Passivierung, Reinigung oder dem vom Anwender festgelegten Korrosionstest. |
| Gebürstet / satiniert | Die gerichtete Textur verändert das reflektierte Licht und kann dazu führen, dass dieselbe Lasermarkierung anders aussieht, wenn sie quer zur Strichrichtung betrachtet oder gescannt wird. | Kontrast beim tatsächlichen Betrachtungswinkel, Codebewertung und ob die Markierung die geforderte dekorative Strichrichtung unterbricht. |
| Poliert / spiegelpoliert | Hohe Reflexionsfähigkeit und Blendung können den scheinbaren Kontrast verringern, auch wenn die Laser-Wechselwirkung selbst stabil ist. | Visueller Kontrast unter Produktionsbeleuchtung, Scanner-Lesbarkeit und optische Akzeptanz. |
| Kugelgestrahlt / matt | Eine diffuse Oberfläche verändert die Lichtstreuung, sodass dunkle und helle Markierungen anders aussehen können als dieselbe Markierung auf poliertem Edelstahl. | Kontrast, Texturänderung, Kantenschärfe und Gleichmäßigkeit über die tatsächliche gestrahlte Oberfläche hinweg. |
Unterscheiden Sie das Edelstahlsubstrat von der Oberflächenschicht, bevor Sie das Verfahren auswählen
Unbehandelter Edelstahl, passivierter Edelstahl sowie lackierter oder pulverbeschichteter Edelstahl sollten nicht als dieselbe Markierungsaufgabe behandelt werden. Der Laser kann das Metall selbst verändern, innerhalb eines korrosionsempfindlichen Oberflächenzustands arbeiten oder hauptsächlich eine Beschichtung entfernen, um das Substrat freizulegen.
Unbehandelter Edelstahl
Der Laser interagiert direkt mit dem Edelstahlsubstrat. Dunkle Oberflächenmarkierung, flaches Ätzen und tieferes Gravieren können alle bewertet werden, aber die akzeptable Route hängt davon ab, ob Materialabtrag, Anlauffarbe und Oberflächentextur zulässig sind.
Prüfen: Kontrast, fühlbare Veränderung, Tiefe, wärmebeeinflusstes Erscheinungsbild und die erforderliche Haltbarkeitsprüfung.
Passivierter oder korrosionsempfindlicher Edelstahl
Wenn die Korrosionsleistung entscheidend ist, ist eine optisch gute Markierung nur die erste Prüfung. Materialabtrag, Oxidzustand, Wärmeeintrag, Reinigung und jeder Passivierungsschritt nach der Markierung können den endgültigen Oberflächenzustand verändern.
Prüfen: das markierte Teil nach der tatsächlichen Reinigungs-/Passivierungssequenz und dem vom Kunden festgelegten Korrosions- oder Sterilisationstest.
Lackierter oder pulverbeschichteter Edelstahl
Die Markieraufgabe kann in erster Linie die Entfernung der Beschichtung sein und nicht die direkte Markierung von blankem Edelstahl. Beschichtungschemie, -dicke und das erforderliche Aussehen des freigelegten Metalls werden zu separaten Variablen gegenüber der darunterliegenden Edelstahlsorte.
Prüfen: saubere Beschichtungsentfernung, Substratschäden, Kantendefinition, Dämpfe/Rückstände und endgültiger Kontrast.

Warum beschichteter Edelstahl einen separaten Test benötigt
Ein sauberes Ergebnis an freigelegtem Metall hängt von der Chemie und Dicke der Beschichtung sowie vom darunterliegenden Substrat ab. Beschichteter Edelstahl ist daher ein Problem eines zweischichtigen Prozesses, nicht einfach eine weitere Einstellung für unbeschichteten Edelstahl.
Standardfaser oder MOPA-Faser: Was sollte zuerst getestet werden?
Für die meisten Arbeiten zur Identifizierung von blankem Edelstahl ist ein gepulster Faserlaser der erste zu bewertende Ansatz. Die nächste Entscheidung ist nicht “Welche Maschine ist fortschrittlicher?”, sondern ob die erforderliche Markierung eine gewöhnliche Gravur-/Ätzleistung oder eine engere Puls- und Wärmeeintragskontrolle benötigt.
Standard-Q-Switched-Faser
Ein standardmäßiges gepulstes Fasersystem ist ein praktischer Ausgangspunkt für viele Seriennummern, Logos, QR-/Data-Matrix-Codes, flache Ätzungen und gravierte Kennzeichnungen auf Edelstahl.
Wählen Sie diesen Testweg zuerst, wenn: das Ziel eine konventionelle dauerhafte Kennzeichnung ist und keine besondere Anforderung an ein enges Prozessfenster für dunkle Markierungen oder Farbe besteht.
MOPA-Faser
Eine Pulssteuerung im MOPA-Stil ist einen Test wert, wenn Pulsbreite und Wärmeeintrag feiner angepasst werden müssen, um eine dunkle Oberflächenmarkierung zu optimieren, unerwünschte thermische Effekte zu reduzieren oder kontrollierte Farbeffekte auf geeigneten Edelstahloberflächen zu entwickeln.
Betrachten Sie MOPA nicht als automatisches Upgrade: wenn eine Standard-Faserquelle Kontrast, Haltbarkeit, Taktzeit und Oberflächenanforderungen bereits erfüllt, muss zusätzliche Pulsbreitenflexibilität möglicherweise keinen Mehrwert für den Anwender bieten.
Wann eine andere Route geprüft werden sollte
Wenn das Bauteil eine schwierige Oberflächenbeschaffenheit, strenge Anforderungen an Korrosion/Passivierung oder ein Prozessfenster aufweist, das sich mit den ersten Faser-Versuchen nicht qualifizieren lässt, können andere Quellen wie UV- oder Ultrakurzpulssysteme als technische Alternativen geprüft werden.
Entscheidungsregel: die Laserroute zu wechseln, weil der Abnahmetest es erfordert, und nicht, weil eine andere Quelle fortschrittlicher klingt.
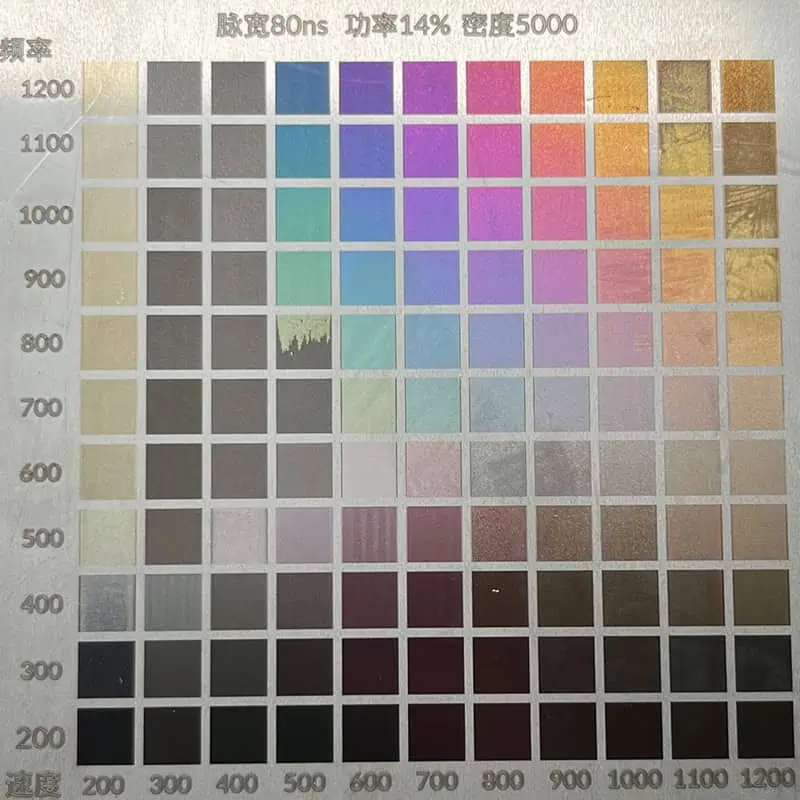
MOPA-Prozessfenster für Farbe und Pulssteuerung
Auf geeigneten Edelstahloberflächen kann die MOPA-Pulsbreitensteuerung genutzt werden, um verschiedene Wärmeeingangsfenster für dunkle oder farbige Oberflächeneffekte zu erkunden. Der Nutzen liegt nicht einfach in „mehr Farben“; er besteht in der Möglichkeit, die Wechselwirkung präziser abzustimmen, wenn die geforderte Optik ein enges Prozessfenster hat.
Wie Korrosionsanforderungen die Markierungsstrategie verändern
Edelstahl ist für seine Korrosionsbeständigkeit auf einen passiven, chromreichen Oberflächenzustand angewiesen. Die Lasermarkierung kann diese Oberfläche durch Wärme, Oxidbildung oder Materialabtrag verändern, daher hängt der akzeptable Markierungsmechanismus von den Korrosions- und Nachbehandlungsanforderungen des Nutzers ab.
- Wenn die Korrosionsbeständigkeit entscheidend ist: beginnen Sie mit dem Testen eines abtragsarmen, kontrastreichen Markierungsverfahrens, anstatt anzunehmen, dass eine Tiefengravur akzeptabel ist.
- Wenn eine Gravurtiefe erforderlich ist: behandeln Sie das abgetragene Material und die freigelegte Oberfläche als technischen Kompromiss, der gegen die Bauteilspezifikation qualifiziert werden muss.
- Wenn die Passivierung nach der Markierung erfolgt: validieren Sie sowohl das Erscheinungsbild der Markierung als auch die Korrosionsbeständigkeit nach dem tatsächlichen Passivierungsprozess; die Nachbehandlung kann das visuelle Ergebnis verändern.
- Wenn das Bauteil gereinigt, sterilisiert oder Chemikalien ausgesetzt wird: den relevanten Prozess vor der endgültigen visuellen Freigabe oder Freigabe der Codelesbarkeit durchführen.
- Wenn die Anforderung nur kosmetisch ist: keine medizinischen oder korrosionskritischen Einschränkungen zu übernehmen, die das Bauteil tatsächlich nicht benötigt.
Was eine aussagekräftige Probenprüfung beweisen sollte
Eine aussagekräftige Probenprüfung sollte mehr beantworten als die Frage „Hat der Laser eine Markierung erzeugt?“ Sie sollte den erforderlichen Kontrast oder die erforderliche Tiefe auf der exakten Legierung und Oberflächenbeschaffenheit bestätigen und dann die Markierung nach dem nachgelagerten Prozess prüfen, der für den Kunden wichtig ist.
- Visueller Kontrast unter realen Lichtbedingungen
- Scanner-/Code-Lesbarkeit, falls zutreffend
- Oberflächenhaptik und Tiefe
- Beständigkeit gegen Reinigung, Abrieb oder Sterilisation
- Passivierung / Korrosionsabnahme, sofern spezifiziert
Von der Materialprüfung zur Maschinenkonfiguration wechseln, wenn Geometrie oder Handhabung zur Hauptbeschränkung wird
- Vergleichen Sie Maschinenfamilien: Faserlaser-Beschriftungsmaschinen.
- Rundteile oder Umfangsmarkierung: Rotations- & Zylindermarkierung.
- Zufällige Teileplatzierung oder Kameraausrichtung: Vision-Positionierung.
- Gekrümmte, abgestufte oder höhenvariierende Oberflächen: 3D-Markierung gekrümmter Oberflächen.
- Produktionsdaten-Anbindung: Rückverfolgbarkeits-Integration.
Wo sich die Anforderungen an die Edelstahlmarkierung in realen Anwendungen ändern
Das Material gehört zur selben Familie, doch die Abnahmekriterien können sehr unterschiedlich sein. Entscheiden Sie anhand des Werkstücks und seiner Einsatzbedingungen, was die Markierung überstehen muss und welche Variablen anhand von Mustern validiert werden müssen.
| Werkstück | Typische Markierung | Hauptsächliches edelstahlspezifisches Problem | Zugehörige Anwendung / Lösung |
|---|---|---|---|
| Medizinische oder zahnmedizinische Instrumente | UDI, Data Matrix, Seriennummer, Logo | Passivierung, Sterilisation, glatte, reinigungsfähige Oberfläche, Korrosionsverhalten und Lesbarkeit nach der Behandlung. | Medizin & Dental |
| Edelstahlkomponenten für die Automobilindustrie | Seriennummer, Data Matrix, Rückverfolgbarkeitscode | Kontrast, Wärmeeinwirkung, Abrieb, Korrosionsbelastung und Lesbarkeit in der Produktion. | Automobil & E-Mobilität |
| Werkzeuge, Typenschilder und Maschinenteile | Logo, Teilenummer, Skala, dauerhafte Kennung | Verschleißfestigkeit, Gravurtiefe, Oberflächengüte und langfristige Lesbarkeit. | Industrieteile |
| Trinkbecher und beschichtete Edelstahlprodukte | Logo, Personalisierung, grafische Markierung | Ob es sich um direktes Metallmarkieren oder das Entfernen von Beschichtungen handelt, plus Rotationshandhabung und ästhetische Kantenqualität. | Tumbler & Becher |
| Rohre, Ringe und zylindrische Teile | Seriennummer, Gradeinteilung, Umfangscode | Oberflächenergebnis plus Fokus, Rotation, Vorrichtungsstabilität und lesbare Abdeckung rund um den Umfang. | Rotationslösung |
Was Sie senden sollten, bevor Zhuorui eine Konfiguration empfiehlt
Ein Edelstahl-Markierungsergebnis sollte am realen Bauteil bestätigt werden. Je vollständiger die Musterinformationen, desto schneller kann Zhuorui eine sinnvolle Parameterrichtung testen und berichten, was der Test tatsächlich belegt.
Material
- Edelstahlsorte, z. B. 304, 316, 410 oder 420
- Oberflächenbeschaffenheit: gebürstet, poliert, kugelgestrahlt oder mechanisch bearbeitet
- Beschichtung, Passivierung, Öl oder Reinigungsprozess
Markierungsziel
- Text, Seriennummer, Logo, QR-Code oder Data Matrix
- Zielkontrast, Tiefe oder Oberflächengefühl
- Barcode-Scanner- und Grading-Anforderungen, falls vorhanden
Produktion
- Bauteilgröße, Markierungsfläche und Geometrie
- Jahresstückzahl und erwartete Taktzeit
- Abrieb-, Lösungsmittel-, Sterilisations- oder Korrosionstests
Fragen zum Lasermarkieren von Edelstahl
Kann ein Laser eine schwarze Markierung auf Edelstahl erzeugen?
Oft ja, aber wie schwarz die Markierung letztlich wird, hängt von der Edelstahlsorte, der Oberflächenbeschaffenheit, dem Reinigungszustand und den Laserparametern ab. Wenn für das Bauteil Korrosions- oder Passivierungsanforderungen gelten, sollte die schwarze Markierung im abschließenden Reinigungs- oder Korrosionstest validiert werden.
Eignet sich die Faserlaser-Markierung für Edelstahl?
Die Faserlaser-Markierung ist in der Regel die erste Wahl für Edelstahl. Standard-Faserlasersysteme können viele Seriennummern, Logos und geätzte Markierungen verarbeiten, während eine MOPA-artige Pulssteuerung für eine feinere Wärmesteuerung oder dunklere Markierungen bewertet werden kann.
Kann die Lasermarkierung die Korrosionsbeständigkeit von Edelstahl beeinträchtigen?
Das kann der Fall sein, wenn der Prozess eine für die Umgebung des Anwenders nicht akzeptable Oberflächenveränderung erzeugt. Bei korrosionsempfindlichen Teilen sollte die tatsächlich markierte Probe nach der Reinigung, Passivierung oder dem vom Anwender geforderten Haltbarkeitstest geprüft werden.
Hinterlässt Edelstahl 304 anders Spuren als Edelstahl 316?
Beide können lasermarkiert werden, aber es sollte nicht davon ausgegangen werden, dass dasselbe Parameterfenster unverändert zwischen Güten, Oberflächen und Nachbehandlungsbedingungen übertragbar ist. Bei korrosionsempfindlichen Teilen sollte die tatsächliche Güte nach dem erforderlichen Reinigungs-, Passivierungs- oder Haltbarkeitsprozess validiert werden.
Details zum Edelstahlmuster für Parametertests senden
Teilen Sie uns Ihre Edelstahlsorte, Oberflächenbeschaffenheit, Markierungsinhalte, Kontrast- oder Tiefenziele, Bauteilgeometrie und die erforderliche Haltbarkeitsprüfung mit. Zhuorui kann das Materialverhalten bewerten und die richtige Maschine oder den richtigen Lösungsweg empfehlen.