
Marquage laser sur acier inoxydable
L'acier inoxydable peut produire des marques laser permanentes et à fort contraste, mais le procédé correct dépend de la nuance, de l'état de surface, de la profondeur de marquage, des exigences de résistance à la corrosion et de la manière dont la marque sera contrôlée après production.
L'acier inoxydable est-il compatible avec le marquage laser ?
Pour la plupart des pièces en acier inoxydable, oui. Le marquage laser à fibre est couramment utilisé pour les numéros de série permanents, les codes QR, les codes Data Matrix, les logos, les graduations, les plaques signalétiques et les marques de traçabilité.
La question pratique n'est pas seulement de savoir si l'acier inoxydable peut être marqué, mais quel résultat est acceptable sur la surface exacte : contraste noir, gravure superficielle, gravure plus profonde, enlèvement de revêtement, lisibilité par scanner ou identification testée en corrosion.

Que peut faire un laser sur la surface de l’acier inoxydable ?
Différents résultats de marquage de l’acier inoxydable proviennent de différentes interactions avec la surface. Ils doivent être choisis en fonction de l’apparence requise, de la durabilité et des essais de nettoyage ou de corrosion en aval.
Marques foncées par recuit
Une marque foncée peut être créée par un apport de chaleur contrôlé à la surface de l'acier inoxydable. Elle est souvent préférée lorsque l'utilisateur souhaite un contraste sans enlèvement de matière évident.
Valider : noirceur, coloration par la chaleur, résistance au nettoyage, passivation et exposition à la corrosion.
Gravure de surface
La gravure chimique enlève une petite quantité de matière pour créer une marque permanente visible. Elle peut être utile pour les logos, les numéros de série et les marques de code qui nécessitent un effet gravé tactile ou plus léger.
Valider : qualité des bords, absence de bavures au toucher, régularité de la profondeur et lisibilité.
Gravure plus profonde
Une gravure plus profonde est possible, mais elle augmente l'apport thermique et le temps de traitement. Elle ne doit être choisie que lorsque la marque doit résister à l'usure, à la repeinture ou à des manipulations brutales.
Valider : profondeur, temps de cycle, déformation de la surface et si la résistance à la corrosion reste acceptable.
Marquage couleur
Sur des surfaces inoxydables appropriées, une impulsion contrôlée et un apport thermique contrôlé peuvent créer des effets de couleur visibles sans utiliser d’encre. Il s’agit d’une voie spécialisée axée sur l’apparence plutôt que du choix par défaut pour l’identification industrielle.
Valider : cohérence des couleurs, angle d’observation, finition de surface, réponse au nettoyage et répétabilité sur la pièce réelle de production.
Pourquoi la nuance d’acier inoxydable et la finition de surface modifient le résultat de marquage
L’acier inoxydable tire une grande partie de sa résistance à la corrosion d’un état de surface passif riche en chrome. Le marquage laser peut modifier cette surface par un chauffage contrôlé, la formation d’oxydes ou l’enlèvement de matière ; la marque la plus esthétique n’est donc pas automatiquement le procédé correct pour chaque pièce. La famille d’alliage, la finition et le traitement de surface modifient aussi la façon dont le contraste est perçu et ce qui doit être vérifié après marquage. La question utile n’est pas seulement “ Peut-on le marquer ? ” mais “ Quel résultat est acceptable sur cette surface précise ? ”
| Matériau / état de surface | Pourquoi c'est important | Ce qu’il faut valider |
|---|---|---|
| 304 / 304L | Une famille d’inox austénitique courante et un point de départ pratique pour les marquages sombres, la gravure de surface et l’identification gravée. | Contraste, toucher de surface, lisibilité du code, résistance au nettoyage et toute exigence de corrosion. |
| 316 / 316L | Souvent sélectionné lorsque la résistance à la corrosion, le nettoyage hygiénique ou des conditions de service exigeantes importent, de sorte que l'apparence seule ne suffit pas pour approuver la marque. | Séquence finale de nettoyage ou de stérilisation, état de passivation, test de corrosion et lisibilité après traitement. |
| 410 / 420 et autres nuances martensitiques | La composition, la dureté et le traitement thermique diffèrent des nuances courantes de la série 300, de sorte qu'un jeu de paramètres éprouvé sur le 304 ne doit pas être supposé transposable sans modification. | Contraste, teinte de chauffe, qualité des bords, profondeur, déformation et comportement à la corrosion exigés par la pièce. |
| 17-4 / nuances à durcissement par précipitation | Ces nuances peuvent nécessiter une fenêtre de procédé différente de celle de l’acier inoxydable courant de la série 300, en particulier lorsqu’une marque sombre doit résister aux traitements en aval. | Apparence de la marque avant et après passivation, nettoyage ou essai de corrosion spécifié par l’utilisateur. |
| Brossé / satiné | La texture directionnelle modifie la lumière réfléchie et peut donner à une même marque laser un aspect différent lorsqu’elle est observée ou scannée en travers du grain. | Contraste à l’angle de vue réel, notation du code et si la marque interrompt le grain cosmétique requis. |
| Poli / miroir | Une réflectivité et un éblouissement élevés peuvent réduire le contraste apparent même lorsque l’interaction laser elle-même est stable. | Contraste visuel sous l’éclairage de production, lisibilité au scanner et acceptation esthétique. |
| Microbillé / mat | Une surface diffuse modifie la façon dont la lumière est diffusée, de sorte que les marques claires et sombres peuvent apparaître différentes de la même marque sur de l’acier inoxydable poli. | Contraste, modification de texture, définition des bords et régularité sur l’ensemble de la finition microbillée réelle. |
Séparez le substrat en acier inoxydable de la couche superficielle avant de choisir le procédé
L'acier inoxydable nu, l'acier inoxydable passivé et l'acier inoxydable peint ou thermolaqué ne doivent pas être traités comme une même tâche de marquage. Le laser peut modifier le métal lui-même, travailler dans un état de surface sensible à la corrosion, ou principalement retirer un revêtement pour exposer le substrat.
Acier inoxydable nu
Le laser interagit directement avec le substrat en acier inoxydable. Le marquage sombre en surface, la gravure peu profonde et la gravure plus profonde peuvent tous être évalués, mais la voie acceptable dépend de si l'enlèvement de matière, la coloration thermique et la texture de surface sont autorisés.
Valider : contraste, changement tactile, profondeur, aspect affecté thermiquement et essai de durabilité requis.
Acier inoxydable passivé ou sensible à la corrosion
Lorsque la performance de corrosion compte, une marque visuellement bonne n'est qu'un premier contrôle. L'enlèvement de matière, l'état des oxydes, l'apport thermique, le nettoyage et toute étape de passivation après marquage peuvent modifier l'état de surface final.
Valider : la pièce marquée après la séquence réelle de nettoyage/passivation et l'essai de corrosion ou de stérilisation spécifié par le client.
Acier inoxydable peint ou thermolaqué
La tâche de marquage peut principalement consister à éliminer le revêtement plutôt qu’à marquer directement l’acier inoxydable nu. La chimie du revêtement, son épaisseur et l’aspect requis du métal exposé deviennent des variables distinctes de la nuance d’acier inoxydable sous-jacente.
Valider : élimination propre du revêtement, dommages au substrat, netteté des bords, fumées/résidus et contraste final.

Pourquoi l’acier inoxydable revêtu nécessite un test distinct
Un résultat propre sur métal exposé dépend de la chimie et de l’épaisseur du revêtement, ainsi que du substrat sous-jacent. L’acier inoxydable revêtu est donc un problème de procédé à deux couches, et non simplement un autre réglage pour acier inoxydable nu.
Fibre standard ou fibre MOPA : que faut-il tester en premier ?
Pour la plupart des travaux d'identification sur acier inoxydable nu, un laser à fibre pulsé est la première voie à évaluer. La décision suivante n'est pas “ Quelle machine est la plus avancée ? ” mais de savoir si la marque requise exige des performances de gravure/décapage ordinaires ou un contrôle plus fin des impulsions et de l'apport thermique.
Fibre Q-Switched standard
Un système à fibre pulsé standard constitue un point de départ pratique pour de nombreux numéros de série, logos, codes QR/Data Matrix, gravures peu profondes et identifiants gravés sur acier inoxydable.
Choisissez d'abord cette voie de test lorsque : l'objectif est un identifiant permanent conventionnel et qu'aucune exigence particulière n'est requise pour une marque sombre étroite ou une fenêtre de procédé de couleur.
MOPA à fibre
Le contrôle d'impulsion de type MOPA vaut la peine d'être testé lorsque la largeur d'impulsion et l'apport thermique nécessitent un ajustement plus fin pour optimiser une marque sombre en surface, réduire un effet thermique indésirable ou développer des effets de couleur contrôlés sur des surfaces en acier inoxydable adaptées.
Ne considérez pas le MOPA comme une mise à niveau automatique : si une source à fibre standard répond déjà aux exigences de contraste, de durabilité, de temps de cycle et de surface, une flexibilité supplémentaire de la largeur d’impulsion peut ne pas apporter de valeur ajoutée à l’utilisateur.
Quand évaluer une autre voie
Si la pièce présente une finition difficile, des exigences strictes de corrosion/passivation ou une fenêtre de procédé qui ne peut pas être qualifiée avec les essais initiaux sur fibre, d’autres sources telles que les systèmes UV ou à impulsions ultracourtes peuvent être évaluées comme alternatives d’ingénierie.
Règle de décision : changez de voie laser parce que le test d’acceptation l’exige, et non parce qu’une source différente semble plus avancée.
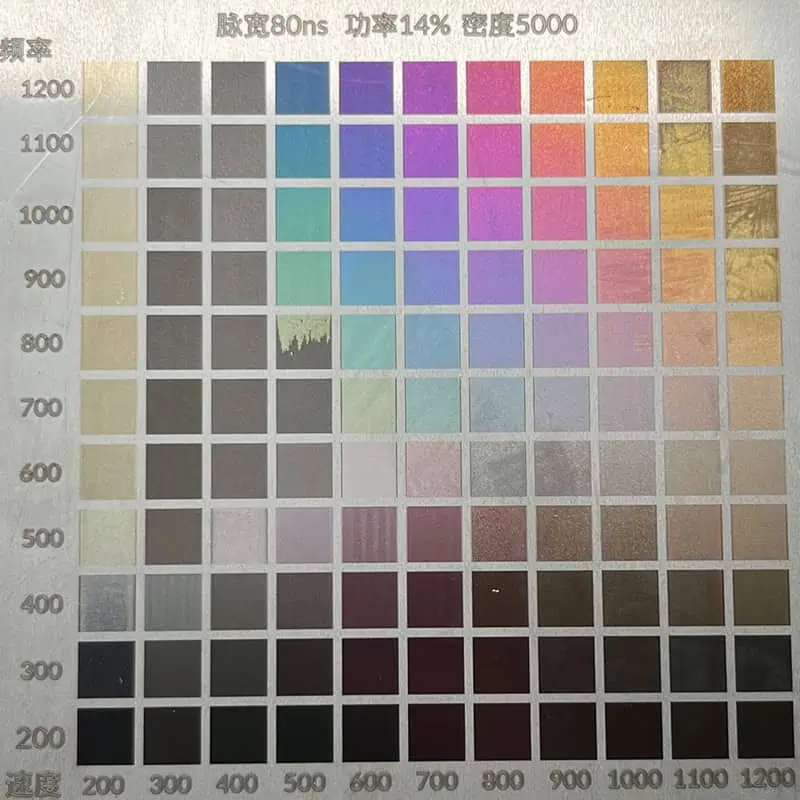
Fenêtre de procédé MOPA pour la couleur et le contrôle des impulsions
Sur des surfaces en acier inoxydable appropriées, le contrôle de la largeur d’impulsion MOPA peut être utilisé pour explorer différentes fenêtres d’apport thermique pour des effets de surface sombres ou colorés. L’intérêt n’est pas simplement “ plus de couleurs ” ; c’est la capacité d’ajuster plus précisément l’interaction lorsque l’aspect requis présente une fenêtre de procédé étroite.
Comment les exigences de corrosion modifient la stratégie de marquage
L'acier inoxydable dépend d'un état de surface passif riche en chrome pour sa résistance à la corrosion. Le marquage laser peut modifier cette surface par la chaleur, la formation d'oxydes ou l'enlèvement de matière, de sorte que le mécanisme de marquage acceptable dépend des exigences de l'utilisateur en matière de corrosion et de post-traitement.
- Si la tenue à la corrosion est critique : commencez par tester un procédé de marquage à faible enlèvement et à fort contraste plutôt que de supposer qu'une gravure profonde est acceptable.
- Si une profondeur de gravure est requise : considérez la matière enlevée et la surface exposée comme un compromis technique qui doit être qualifié par rapport aux spécifications de la pièce.
- Si la passivation a lieu après le marquage : validez à la fois l'aspect de la marque et la tenue à la corrosion après le processus de passivation réel ; le post-traitement peut modifier le résultat visuel.
- Si la pièce est nettoyée, stérilisée ou exposée à des agents chimiques : effectuez le processus concerné avant l'approbation finale de l'aspect visuel ou de la lisibilité du code.
- Si l'exigence est uniquement cosmétique : évitez d'importer des restrictions médicales ou critiques en matière de corrosion dont la pièce n'a pas réellement besoin.
Ce qu'un test utile sur échantillon doit prouver
Un test sur échantillon doit répondre à plus que « Le laser a-t-il fait une marque ? » Il doit confirmer le contraste ou la profondeur requis sur l'alliage et la finition exacts, puis vérifier la marque après le processus en aval qui compte pour le client.
- Contraste visuel sous un éclairage réel
- Lisibilité au scanner / du code, le cas échéant
- Toucher et profondeur de la surface
- Résistance au nettoyage, à l'abrasion ou à la stérilisation
- Passivation / acceptation de la corrosion lorsque spécifié
Passez des essais matériaux à la configuration de la machine lorsque la géométrie ou la manutention devient la contrainte principale
- Comparez les familles de machines : Machines de marquage laser à fibre.
- Pièces rondes ou marquage sur circonférence : marquage rotatif et cylindrique.
- Placement aléatoire des pièces ou alignement par caméra : positionnement par vision.
- Surfaces courbes, étagées ou de hauteur variable : Marquage de surfaces courbes 3D.
- Connexion aux données de production : intégration de la traçabilité.
Où les exigences de marquage de l’acier inoxydable changent dans les applications réelles
Le matériau appartient à la même famille, mais les critères d’acceptation peuvent être très différents. Utilisez la pièce et ses conditions d’utilisation pour déterminer à quoi le marquage doit résister et quelles variables nécessitent une validation sur échantillon.
| Pièce | Marquage typique | Principale préoccupation propre à l’acier inoxydable | Application / solution associée |
|---|---|---|---|
| Instruments médicaux ou dentaires | UDI, Data Matrix, numéro de série, logo | Passivation, stérilisation, surface lisse et nettoyable, tenue à la corrosion et lisibilité après traitement. | Médical et dentaire |
| Composants automobiles en acier inoxydable | Numéro de série, Data Matrix, code de traçabilité | Contraste, effet thermique, abrasion, exposition à la corrosion et lisibilité en production. | Automobile et véhicules électriques |
| Outils, plaques signalétiques et pièces de machine | Logo, numéro de pièce, échelle, identifiant permanent | Résistance à l'usure, profondeur de gravure, finition de surface et lisibilité à long terme. | Pièces industrielles |
| Gobelets et produits en acier inoxydable revêtus | Logo, personnalisation, marque graphique | Que la tâche soit le marquage direct du métal ou l’élimination du revêtement, ainsi que le traitement rotatif et la qualité esthétique des bords. | Tumblers et tasses |
| Tubes, bagues et pièces cylindriques | Numéro de série, graduation, code circonférentiel | Résultat de surface, ainsi que la mise au point, la rotation, la stabilité du montage et une couverture lisible sur la circonférence. | Solution rotative |
Ce qu’il faut envoyer avant que Zhuorui recommande une configuration
Un résultat de marquage sur acier inoxydable doit être confirmé sur la pièce réelle. Plus les informations sur l’échantillon sont complètes, plus Zhuorui peut tester rapidement une direction de paramètres utile et indiquer ce que le test prouve réellement.
Matériau
- Nuance d’acier inoxydable, telle que 304, 316, 410 ou 420
- Finition de surface : brossée, polie, microbillée ou usinée
- Revêtement, passivation, huilage ou procédé de nettoyage
Objectif du marquage
- Texte, numéro de série, logo, code QR ou Data Matrix
- Contraste, profondeur ou toucher de surface visés
- Exigences relatives au lecteur de codes-barres et à la notation, le cas échéant
Production
- Taille de la pièce, zone de marquage et géométrie
- Quantité annuelle et attentes en matière de temps de cycle
- Tests d’abrasion, de solvants, de stérilisation ou de corrosion
Questions sur le marquage laser de l’acier inoxydable
Un laser peut-il faire une marque noire sur de l'acier inoxydable ?
Souvent oui, mais la noirceur finale dépend de la nuance d’acier inoxydable, de la finition, de l’état de propreté et des paramètres laser. Si la pièce présente des exigences de corrosion ou de passivation, la marque noire doit être validée lors du nettoyage final ou de l’essai de corrosion.
Le marquage laser à fibre est-il adapté à l'acier inoxydable ?
Le marquage laser à fibre est généralement le premier choix pour l’acier inoxydable. Les systèmes à fibre standard peuvent gérer de nombreux numéros de série, logos et marquages gravés, tandis que le contrôle d’impulsion de type MOPA peut être évalué pour une maîtrise plus fine de la chaleur ou des marques plus sombres.
Le marquage laser endommage-t-il la résistance à la corrosion de l'acier inoxydable ?
Cela peut se produire si le processus crée une modification de surface inacceptable pour l’environnement de l’utilisateur. Pour les pièces sensibles à la corrosion, testez l’échantillon réellement marqué après le nettoyage, la passivation ou l’essai de durabilité exigé par l’utilisateur.
L’acier inoxydable 304 se marque-t-il différemment de l’acier inoxydable 316 ?
Les deux peuvent être marqués au laser, mais il ne faut pas supposer que la même fenêtre de paramètres se transpose sans modification entre les nuances, les finitions et les conditions de post-traitement. Pour les pièces sensibles à la corrosion, validez la nuance réelle après le processus requis de nettoyage, de passivation ou de durabilité.
Envoyez les détails de votre échantillon en acier inoxydable pour tester les paramètres
Partagez votre nuance d'acier inoxydable, votre finition, le contenu du marquage, l'objectif de contraste ou de profondeur, la géométrie de la pièce et le test de durabilité requis. Zhuorui peut évaluer la réponse du matériau et recommander la machine ou la solution adaptée.