
Marcado láser en acero inoxidable
El acero inoxidable puede producir marcas láser permanentes y de alto contraste, pero el proceso correcto depende del grado, el acabado superficial, la profundidad de la marca, el requisito de corrosión y cómo se inspeccionará la marca después de la producción.
¿Es el acero inoxidable adecuado para el marcado láser?
Para la mayoría de las piezas de acero inoxidable, sí. El marcado con láser de fibra se utiliza comúnmente para números de serie permanentes, códigos QR, códigos Data Matrix, logotipos, escalas, placas de identificación y marcas de trazabilidad.
La cuestión práctica no es solo si el acero inoxidable se puede marcar, sino qué resultado es aceptable en la superficie exacta: contraste negro, grabado superficial, grabado más profundo, eliminación de recubrimiento, legibilidad por escáner o identificación probada frente a la corrosión.

¿Qué puede hacer un láser en la superficie de acero inoxidable?
Los diferentes resultados del marcado de acero inoxidable provienen de distintas interacciones con la superficie. Deben seleccionarse según la apariencia requerida, la durabilidad y las pruebas posteriores de limpieza o corrosión.
Marcas oscuras por recocido
Se puede crear una marca oscura mediante un aporte de calor controlado en la superficie de acero inoxidable. A menudo se prefiere cuando el usuario desea contraste sin una eliminación evidente de material.
Validar: negrura, tinte térmico, resistencia a la limpieza, pasivación y exposición a la corrosión.
Grabado superficial
El grabado elimina una pequeña cantidad de material para crear una marca visible permanente. Puede ser útil para logotipos, números de serie y marcas de código que necesitan un efecto grabado táctil o más claro.
Validar: calidad del borde, tacto sin rebabas, consistencia de profundidad y legibilidad.
Grabado más profundo
El grabado más profundo es posible, pero aumenta el aporte de calor y el tiempo de procesamiento. Solo debe elegirse cuando la marca deba resistir desgaste, repintado o manipulación severa.
Validar: profundidad, tiempo de ciclo, distorsión superficial y si la resistencia a la corrosión sigue siendo aceptable.
Marcado por color
En superficies de acero inoxidable adecuadas, el pulso controlado y el aporte de calor pueden crear efectos de color visibles sin usar tinta. Esta es una ruta especializada orientada a la apariencia, más que la opción predeterminada para la identificación industrial.
Validar: consistencia del color, ángulo de visión, acabado superficial, respuesta a la limpieza y repetibilidad en la pieza de producción real.
Por qué el grado y el acabado superficial del acero inoxidable cambian el resultado del marcado
El acero inoxidable obtiene gran parte de su resistencia a la corrosión de una condición superficial pasiva rica en cromo. El marcado láser puede modificar esa superficie mediante calentamiento controlado, formación de óxido o eliminación de material, por lo que la marca con mejor aspecto no es automáticamente el proceso correcto para cada pieza. La familia de aleación, el acabado y el tratamiento superficial también cambian cómo se percibe el contraste y qué debe comprobarse después del marcado. La pregunta útil no es solo «¿Se puede marcar?», sino «¿Qué resultado es aceptable en esta superficie exacta?».
| Material / condición de la superficie | Por qué es importante | Qué validar |
|---|---|---|
| 304 / 304L | Una familia común de acero inoxidable austenítico y un punto de partida práctico para marcas oscuras, grabado superficial e identificación grabada. | Contraste, tacto superficial, legibilidad del código, resistencia a la limpieza y cualquier requisito relativo a la corrosión. |
| 316 / 316L | A menudo se selecciona cuando la resistencia a la corrosión, la limpieza higiénica o las condiciones de servicio exigentes son importantes, por lo que la apariencia por sí sola no basta para aprobar la marca. | Secuencia final de limpieza o esterilización, condición de pasivación, prueba de corrosión y legibilidad después del tratamiento. |
| 410 / 420 y otros grados martensíticos | La composición, la dureza y el tratamiento térmico difieren de los grados comunes de la serie 300, por lo que no debe suponerse que un conjunto de parámetros probado en 304 se transfiera sin cambios. | Contraste, tinte térmico, calidad del borde, profundidad, distorsión y comportamiento frente a la corrosión requeridos por la pieza. |
| 17-4 / grados endurecidos por precipitación | Estos grados pueden requerir una ventana de proceso distinta a la del acero inoxidable común de la serie 300, especialmente cuando una marca oscura debe sobrevivir a un tratamiento posterior. | Aspecto de la marca antes y después de la pasivación, la limpieza o la prueba de corrosión especificada por el usuario. |
| Cepillado / satinado | La textura direccional modifica la luz reflejada y puede hacer que la misma marca láser se vea diferente cuando se observa o se escanea en dirección transversal al grano. | Contraste en el ángulo de visión real, calificación del código y si la marca interrumpe el grano estético requerido. |
| Pulido / espejo | La alta reflectividad y el deslumbramiento pueden reducir el contraste aparente incluso cuando la interacción del láser en sí es estable. | Contraste visual bajo la iluminación de producción, legibilidad del escáner y aceptación estética. |
| Granallado / mate | Una superficie difusa cambia la forma en que se dispersa la luz, por lo que las marcas oscuras y claras pueden verse diferentes de la misma marca sobre acero inoxidable pulido. | Contraste, cambio de textura, definición de bordes y consistencia en todo el acabado granallado real. |
Separe el sustrato de acero inoxidable de la capa superficial antes de elegir el proceso.
El acero inoxidable sin recubrimiento, el acero inoxidable pasivado y el acero inoxidable pintado o con recubrimiento en polvo no deben tratarse como la misma tarea de marcado. El láser puede estar modificando el propio metal, actuando sobre una superficie sensible a la corrosión o, principalmente, eliminando un recubrimiento para exponer el sustrato.
Acero inoxidable sin recubrimiento
El láser interactúa directamente con el sustrato de acero inoxidable. Se pueden evaluar el marcado oscuro de la superficie, el grabado poco profundo y el grabado más profundo, pero la ruta aceptable depende de si se permiten la eliminación de material, la coloración térmica y la textura superficial.
Validar: contraste, cambio táctil, profundidad, apariencia afectada por el calor y la prueba de durabilidad requerida.
Acero inoxidable pasivado o sensible a la corrosión
Cuando el rendimiento frente a la corrosión importa, una marca visualmente buena es solo la primera comprobación. La eliminación de material, el estado de los óxidos, el aporte térmico, la limpieza y cualquier paso de pasivación posterior al marcado pueden cambiar la condición final de la superficie.
Validar: la pieza marcada después de la secuencia real de limpieza/pasivación y la prueba de corrosión o esterilización especificada por el cliente.
Acero inoxidable pintado o con recubrimiento en polvo
La tarea de marcado puede consistir principalmente en eliminar el recubrimiento en lugar de marcar directamente el acero inoxidable sin recubrimiento. La química del recubrimiento, su espesor y la apariencia requerida del metal expuesto se convierten en variables independientes del grado de acero inoxidable subyacente.
Validar: eliminación limpia del recubrimiento, daño al sustrato, definición de bordes, humos/residuos y contraste final.
Por qué el acero inoxidable recubierto necesita una prueba aparte
Un resultado limpio de metal expuesto depende de la química y el espesor del recubrimiento, así como del sustrato que hay debajo. Por lo tanto, el acero inoxidable recubierto es un problema de proceso de dos capas, no simplemente otro ajuste para acero inoxidable sin recubrimiento.
Fibra estándar o fibra MOPA: ¿qué se debe probar primero?
Para la mayoría de los trabajos de identificación sobre acero inoxidable sin recubrimiento, un láser de fibra pulsado es la primera opción que se debe evaluar. La siguiente decisión no es “¿Qué máquina es más avanzada?”, sino si la marca requerida necesita un rendimiento de grabado/grabado químico convencional o un control más estricto del pulso y del aporte de calor.
Fibra Q-Switched estándar
Un sistema estándar de fibra pulsada es un punto de partida práctico para muchos números de serie, logotipos, códigos QR/Data Matrix, grabados superficiales e identificadores grabados en acero inoxidable.
Elija esta ruta de prueba primero cuando: el objetivo sea un identificador permanente convencional y no exista un requisito especial de una ventana de proceso estrecha para marcas oscuras o color.
Fibra MOPA
Vale la pena probar el control de pulsos de estilo MOPA cuando el ancho de pulso y el aporte térmico necesiten un ajuste más fino para optimizar una marca oscura en la superficie, reducir efectos térmicos no deseados o desarrollar efectos de color controlados en superficies de acero inoxidable adecuadas.
No trate MOPA como una mejora automática: si una fuente de fibra estándar ya cumple con los requisitos de contraste, durabilidad, tiempo de ciclo y superficie, la flexibilidad adicional del ancho de pulso puede no aportar valor al usuario.
Cuándo evaluar otra ruta
Si la pieza tiene un acabado difícil, requisitos estrictos de corrosión/pasivación o una ventana de proceso que no pueda calificarse con las pruebas iniciales de fibra, pueden evaluarse otras fuentes, como sistemas UV o de pulsos ultracortos, como alternativas de ingeniería.
Regla de decisión: Cambie la ruta del láser porque la prueba de aceptación lo requiere, no porque una fuente diferente suene más avanzada.
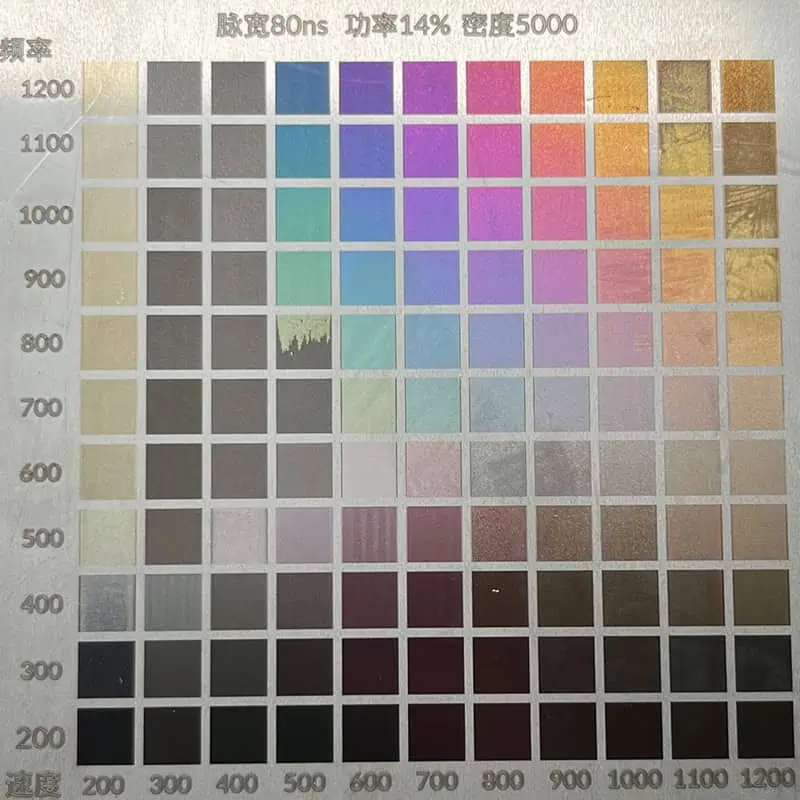
Ventana de proceso para color y control de pulsos MOPA
En superficies de acero inoxidable adecuadas, el control del ancho de pulso MOPA puede usarse para explorar diferentes ventanas de aporte térmico para efectos superficiales oscuros o coloreados. El valor no es simplemente “más colores”; es la capacidad de ajustar con mayor precisión la interacción cuando la apariencia requerida tiene una ventana de proceso estrecha.
Cómo los requisitos de corrosión cambian la estrategia de marcado
El acero inoxidable depende de una condición superficial pasiva rica en cromo para su resistencia a la corrosión. El marcado láser puede cambiar esa superficie mediante calor, formación de óxido o eliminación de material, por lo que el mecanismo de marcado aceptable depende de los requisitos de corrosión y postratamiento del usuario.
- Si el rendimiento frente a la corrosión es crítico: comienza probando una ruta de marcado de baja eliminación y alto contraste en lugar de asumir que el grabado profundo es aceptable.
- Si se requiere profundidad de grabado: considere el material removido y la superficie expuesta como un compromiso de ingeniería que debe validarse frente a la especificación de la pieza.
- Si la pasivación ocurre después del marcado: valide tanto la apariencia de la marca como el comportamiento frente a la corrosión después del proceso de pasivación real; el postratamiento puede cambiar el resultado visual.
- Si la pieza se limpia, se esteriliza o se expone químicamente: realice el proceso correspondiente antes de la aprobación final visual o de legibilidad del código.
- Si el requisito es únicamente cosmético: evite incorporar restricciones médicas o críticas para la corrosión que la pieza no necesita realmente.
Qué debe demostrar una prueba de muestra útil
Una prueba de muestra debe responder más que «¿hizo el láser una marca?». Debe confirmar el contraste o la profundidad requeridos en la aleación y el acabado exactos, y luego comprobar la marca después del proceso posterior que sea relevante para el cliente.
- Contraste visual bajo iluminación real
- Legibilidad para escáner / código, si corresponde
- Tacto superficial y profundidad
- Resistencia a la limpieza, la abrasión o la esterilización
- Aceptación de pasivación/corrosión cuando se especifique
Pase de las pruebas de material a la configuración de la máquina cuando la geometría o la manipulación se conviertan en la principal restricción
- Compare familias de máquinas: Máquinas de marcado láser de fibra.
- Piezas redondas o marcado en circunferencia: marcado rotativo y cilíndrico.
- Colocación aleatoria de piezas o alineación por cámara: posicionamiento por visión.
- Superficies curvas, escalonadas o con variación de altura: Marcado 3D de superficies curvas.
- Conexión de datos de producción: integración de trazabilidad.
Dónde cambian los requisitos de marcado del acero inoxidable en aplicaciones reales
El material pertenece a la misma familia, pero los criterios de aceptación pueden ser muy diferentes. Utilice la pieza de trabajo y sus condiciones de servicio para decidir qué debe resistir la marca y qué variables requieren validación con muestras.
| Pieza de trabajo | Marca típica | Principal consideración específica del acero inoxidable | Aplicación / solución relacionada |
|---|---|---|---|
| Instrumentos médicos o dentales | UDI, Data Matrix, número de serie, logotipo | Pasivación, esterilización, superficie lisa y limpiable, resistencia a la corrosión y legibilidad después del tratamiento. | Médico y dental |
| Componentes de acero inoxidable para automoción | Número de serie, Data Matrix, código de trazabilidad | Contraste, efecto térmico, abrasión, exposición a la corrosión y legibilidad en producción. | Automotriz y VE |
| Herramientas, placas de identificación y piezas de máquina | Logotipo, número de pieza, escala, identificador permanente | Resistencia al desgaste, profundidad de grabado, acabado superficial y legibilidad a largo plazo. | Piezas industriales |
| Vasos térmicos y productos de acero inoxidable recubiertos | Logotipo, personalización, marca gráfica | Ya sea para marcado directo sobre metal o eliminación de recubrimiento, además de manejo rotativo y calidad estética del borde. | Vasos y tazas |
| Tubos, anillos y piezas cilíndricas | Número de serie, graduación, código circunferencial | Resultado superficial, además de enfoque, rotación, estabilidad del dispositivo de sujeción y cobertura legible alrededor de la circunferencia. | Solución rotativa |
Qué enviar antes de que Zhuorui recomiende una configuración
Un resultado de marcado en acero inoxidable debe confirmarse en la pieza real. Cuanto más completa sea la información de la muestra, más rápido podrá Zhuorui probar una dirección de parámetros útil e informar de lo que la prueba demuestra realmente.
Material
- Grado de acero inoxidable, como 304, 316, 410 o 420
- Acabado superficial: cepillado, pulido, granallado con microesferas o mecanizado
- Recubrimiento, pasivación, aceite o proceso de limpieza
Objetivo del marcado
- Texto, número de serie, logotipo, código QR o Data Matrix
- Contraste, profundidad o tacto superficial deseados
- Requisito de lector de códigos de barras y clasificación, si corresponde
Producción
- Tamaño de la pieza, área marcada y geometría
- Cantidad anual y expectativa de tiempo de ciclo
- Pruebas de abrasión, disolventes, esterilización o corrosión
Preguntas sobre el marcado láser de acero inoxidable
¿Puede un láser hacer una marca negra en acero inoxidable?
A menudo sí, pero la negrura final depende del grado de acero inoxidable, el acabado, el estado de limpieza y los parámetros del láser. Si la pieza tiene requisitos de corrosión o pasivación, la marca negra debe validarse en la prueba final de limpieza o corrosión.
¿Es adecuado el marcado con láser de fibra para el acero inoxidable?
El marcado con láser de fibra suele ser la primera opción para el acero inoxidable. Los sistemas de fibra estándar pueden encargarse de muchos números de serie, logotipos y marcas grabadas, mientras que el control de pulsos tipo MOPA puede evaluarse para un control térmico más fino o marcas más oscuras.
¿El marcado láser daña la resistencia a la corrosión del acero inoxidable?
Puede ocurrir si el proceso crea un cambio superficial inaceptable para el entorno del usuario. Para piezas sensibles a la corrosión, pruebe la muestra marcada real después de la limpieza, la pasivación o la prueba de durabilidad requerida por el usuario.
¿El acero inoxidable 304 se marca de manera diferente al acero inoxidable 316?
Ambos pueden marcarse con láser, pero no debe suponerse que la misma ventana de parámetros se transfiera sin cambios entre grados, acabados y condiciones de postratamiento. Para piezas sensibles a la corrosión, valide el grado real después del proceso requerido de limpieza, pasivado o durabilidad.
Envíe los datos de la muestra de acero inoxidable para la prueba de parámetros
Comparta su grado de acero inoxidable, acabado, contenido del marcado, objetivo de contraste o profundidad, geometría de la pieza y prueba de durabilidad requerida. Zhuorui puede evaluar la respuesta del material y recomendar la máquina o la ruta de solución correcta.