
Aplicaciones de la máquina de marcado láser – Textil, cuero y calzado
Aplicaciones de marcado láser en textil, cuero y calzado
Los fabricantes de textil, cuero y calzado utilizan el marcado láser para logotipos, patrones decorativos, información de talla y cuidado, códigos de lote o trazabilidad y tareas seleccionadas con datos variables. El proceso correcto depende del material o recubrimiento exacto, la apariencia objetivo, la geometría de la pieza, el método de carga, la tasa de producción y el requisito de control de humos. Las pruebas con muestras deben confirmar tanto la calidad de la marca como la configuración de producción antes de seleccionar una máquina.
- Artículos de cuero, calzado, etiquetas textiles y patrones de tela
- Defina el contraste, la calidad del borde, la durabilidad y la legibilidad del código antes de las pruebas
- Compare CO2 y UV solo cuando el material y el resultado objetivo lo justifiquen
- Utilice los resultados de las muestras para configurar el dispositivo de sujeción, el posicionamiento, la extracción y la forma de producción
Industria y alcance del producto
¿Qué productos textiles, de cuero y de calzado utilizan el marcado láser?
Comience con el producto real y el área a marcar antes de elegir una máquina. Los artículos de cuero, el calzado, las etiquetas textiles y las aplicaciones de patrones en tela crean requisitos diferentes en cuanto a apariencia, geometría, posicionamiento, manipulación y velocidad de producción; utilice la aplicación más cercana que aparece a continuación cuando el proyecto necesite una orientación más específica.
Marcado de artículos de cuero
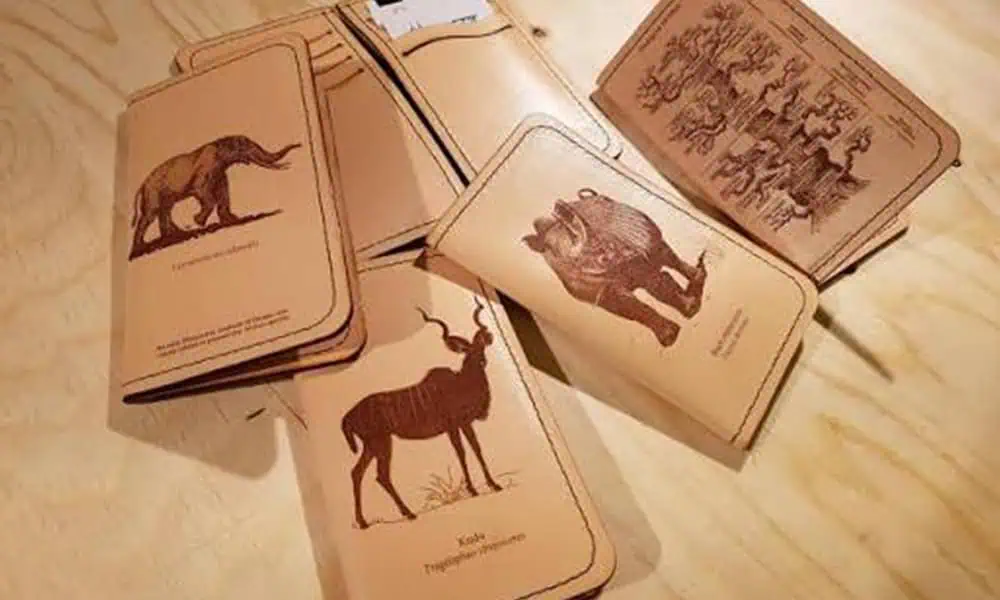
Bolsos, cinturones, carteras, estuches y accesorios de cuero donde importan la calidad del logotipo, el acabado superficial, el soporte de la pieza, el olor y la inspección estética.
Ver marcado de artículos de cueroMarcado láser de calzado
Cortes, suelas, plantillas, lengüetas y componentes del calzado con geometría curva, apilamientos multimaterial, sensibilidad al calor y controles de olor.
Ver marcado de calzadoMarcado láser de etiquetas textiles
Etiquetas de tela, etiquetas sintéticas y etiquetas cosidas o en rollo que necesitan datos variables, códigos de lote, tallas, símbolos de cuidado o codificación en línea.
Ver marcado de etiquetas textilesMarcado láser de patrones en tela
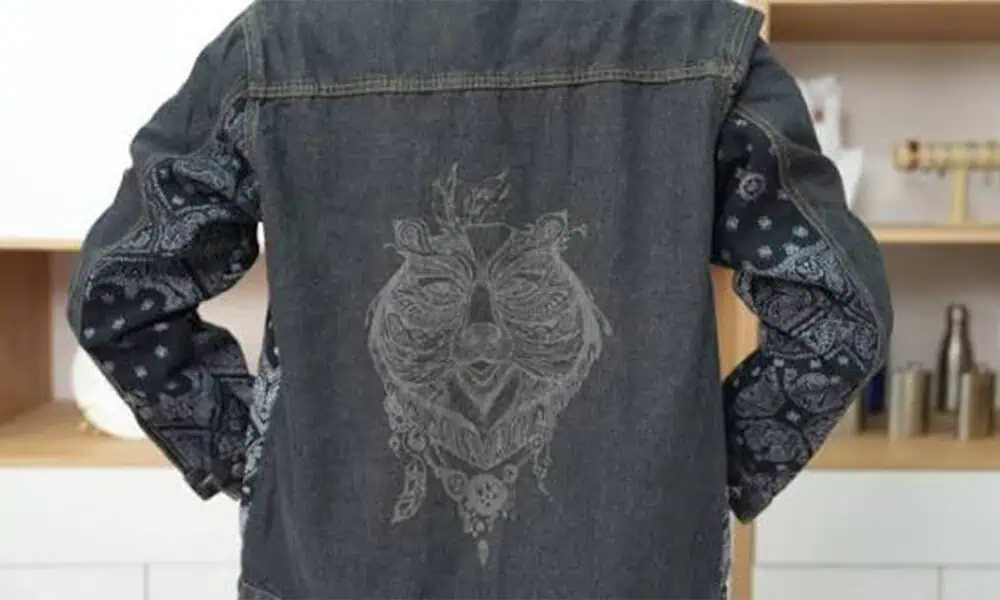
Denim, paneles de prendas de vestir, tapicería y superficies textiles decorativas donde la colocación del patrón, el borde quemado, el encogimiento y la repetibilidad determinan la configuración.
Ver marcado de patrones en telaPor qué marcar
¿Por qué se marcan con láser los productos textiles, de cuero y de calzado?
La razón del marcado determina qué debe ser visible, duradero, legible o repetible. Un logotipo decorativo y un código de trazabilidad de producción pueden usar la misma familia de productos, pero requieren controles de aceptación muy diferentes.
Branding y decoración
Aplicar logotipos, iconos, monogramas, texturas y patrones decorativos sin añadir una etiqueta impresa separada ni un paso de grabado mecánico.
Información del producto
Marcar la talla, el modelo, la información de cuidados, la identificación de piezas u otra información fija directamente en una etiqueta, un componente o un accesorio terminado.
Trazabilidad y datos variables
Añadir códigos de lote, números de serie, códigos QR o códigos Data Matrix cuando el historial de producción o la identificación a nivel de artículo deba acompañar al producto.
Producción flexible de tiradas cortas
Cambiar los gráficos o los datos entre estilos, tallas, lotes o pedidos personalizados cuando el contenido digital cambia con más frecuencia que el puesto de trabajo físico.
Contenido de marcado
¿Qué se suele marcar en productos textiles, de cuero y de calzado?
El contenido del marcado cambia el tamaño de la característica requerido, el contraste, el método de posicionamiento, el flujo de trabajo de datos y el método de inspección. Defina el arte o código reales antes de comparar configuraciones de las máquinas.
| Contenido de la marca | Productos típicos | Qué comprobar |
|---|---|---|
| Logotipo o gráfico decorativo | Bolsos de cuero, cinturones, carteras, partes superiores de calzado, denim y paneles de prendas de vestir. | Colocación, calidad de los bordes, tono o contraste, tacto superficial y límite de rechazo por motivos estéticos. |
| Información sobre talla, modelo o cuidado | Etiquetas textiles, componentes de calzado y accesorios de prendas de vestir. | Claridad de caracteres pequeños, contraste y durabilidad al lavado/roce cuando el uso final lo requiera. |
| Código de lote, código de fecha o número de serie | Etiquetas, etiquetas colgantes, componentes de calzado y accesorios textiles empaquetados. | Tamaño de carácter, fuente de datos, método de cambio y colocación repetible. |
| Código QR o Data Matrix | Etiquetas de trazabilidad, etiquetas antifalsificación e identificadores de fabricación. | Tamaño de módulo, contraste, zona de silencio, iluminación del escáner y regla de retrabajo. |
| Patrón o textura de gran tamaño | Efectos denim, paneles de tela, tapicería y superficies textiles de marca. | Alineación del patrón, efecto térmico, encogimiento, tensión de banda o panel y repetibilidad en toda la superficie. |
Cuando un código deba intercambiar datos con una base de datos de producción, un escáner, un PLC o un MES, revise el flujo de datos requerido junto con la tarea de marcado. Consulte Trazabilidad, PLC, MES e integración de datos para conocer los métodos de integración a nivel de sistema.
Variables de resultado
¿Qué determina el resultado del marcado láser?
El nombre del material por sí solo no es suficiente. La ventana de proceso está determinada por la construcción de la superficie, el efecto objetivo, el tamaño del detalle, la geometría, el requisito de producción y el comportamiento de los humos de la pieza real.
Material y construcción de la superficie
El tipo de cuero, la fibra textil o mezcla, la capa sintética, el recubrimiento, la espuma, el caucho, el adhesivo y el acabado pueden cambiar la absorción, la respuesta al color, la fusión, el quemado y el residuo.
Tipo de marca y requisito de características
El contraste claro u oscuro, el grabado poco profundo, la textura decorativa, el texto fino o un código legible por máquina crean diferentes requisitos de características, efectos superficiales y ventanas de proceso.
Detalle y área marcada
Los caracteres pequeños y los módulos de código enfatizan la resolución óptica y la estabilidad del enfoque; los patrones más grandes enfatizan la cobertura del campo, la colocación y la gestión del calor en toda el área.
Geometría de la pieza
Las piezas planas, blandas, cosidas, curvas, moldeadas o alimentadas desde rollo cambian el soporte, la recuperación de referencias, la distancia de trabajo y la cantidad de variación de altura que debe controlarse.
Requisito de producción
El tamaño del lote, el tiempo takt, la velocidad de la línea, la carga del operador, el cambio de SKU y los datos variables determinan si la manipulación manual, asistida por visión, en movimiento o automatizada es práctica.
Humo, olor y residuos
El volumen de humo, el condensado y los residuos pueden afectar la limpieza de las ópticas, la apariencia de las piezas, el entorno del operador y el paquete de extracción requerido para una producción estable.
Para obtener una respuesta específica del material, revise el correspondiente Cuero, Textil, Espuma y EVA, silicona y caucho o plástico recubierto guía antes de congelar la ventana de proceso.
Resultado objetivo
¿Qué resultado debe definirse antes de las pruebas?
Una muestra debe evaluarse en función del resultado que realmente necesita la pieza de producción. Defina los criterios de aceptación antes de comparar fuentes láser, porque una marca visible a simple vista aún puede no cumplir los requisitos de durabilidad, legibilidad del código, calidad superficial o tiempo de ciclo.
| Tarea | Resultado objetivo | Enfoque típico de aceptación |
|---|---|---|
| Logotipo o marca decorativa | Tono, contraste o textura requeridos con impacto cosmético controlado. | Definición de bordes, uniformidad, ubicación, tacto superficial y daño térmico visible. |
| Información de etiqueta textil | Texto pequeño o símbolos legibles que siguen siendo aceptables tras la manipulación o exposición requeridas. | Claridad de los caracteres, contraste y cualquier prueba especificada de lavado/frotación. |
| Código QR o Data Matrix | Geometría y contraste estables del código que se puedan leer en la configuración de inspección prevista. | Forma del módulo, zona de silencio, resultado del escáner y repetibilidad. |
| Patrón de tela | Colocación y apariencia consistentes del patrón a través del área prevista del panel o de la banda. | Alineación, consistencia del tono, encogimiento, chamuscado y repetibilidad. |
| Componente de calzado | Marca consistente sobre la pieza curva o moldeada real sin daño superficial inaceptable. | Consistencia del enfoque, posición, efecto del calor, residuo y límite de rechazo por aspectos estéticos. |
Geometría y carga
¿Cómo afectan la forma de la pieza y la carga a la configuración?
Muchos problemas en textiles y calzado son problemas de posicionamiento o soporte más que problemas de la fuente láser. La pieza de trabajo debe mantenerse en una posición y condición de enfoque repetibles mientras el operador o la línea cargan la pieza.
- Piezas flexibles planas: utilice una superficie de apoyo estable, una referencia repetible y suficiente sujeción para evitar arrugas, hundimientos o levantamiento de bordes.
- Calzado curvo o piezas moldeadas: revise los nidos de soporte, el ángulo de marcado, la variación de altura, la cobertura del campo y el acceso al área cosmética.
- Etiquetas o tela alimentadas por rollo: controle la tensión de la banda, la posición del disparador, la velocidad de línea, la sincronización de datos variables y la extracción a través de la banda en movimiento.
- Lotes pequeños y personalización: planifique el cambio de arte, el cambio de utillaje, la alineación del operador y la aprobación de la primera pieza para que los cambios frecuentes de SKU no generen errores de colocación.
- Posición variable de la pieza: mejore primero el utillaje, o evalúe el posicionamiento por visión cuando la pieza no se pueda ubicar de manera consistente solo con referencias mecánicas.
Láser de primera prueba
¿Qué fuente láser se debe probar primero?
Elija la primera prueba láser a partir de la construcción del material y el resultado objetivo, no solo del nombre del producto. El CO2 es una comparación inicial común para muchas tareas con cuero y textiles; vale la pena comparar el UV para determinadas superficies sintéticas o recubiertas sensibles al calor y requisitos de detalle fino.
Marcado con láser de CO2
Revisar primero cuando: la aplicación utiliza cuero, textil, tejido, superficies orgánicas o capas no metálicas seleccionadas donde es probable que una interacción con CO2 produzca el contraste, grabado o efecto superficial requeridos.
La prueba de muestra debe comprobar: color o contraste, chamuscado, calidad del borde, encogimiento, residuo, olor y tiempo de ciclo en el material y acabado reales.
Marcado con láser UV
Comparar cuando: las etiquetas sintéticas seleccionadas, las superficies poliméricas recubiertas o las aplicaciones de detalle fino no cumplen el objetivo con el primer proceso, o la sensibilidad al calor hace que valga la pena probar otra longitud de onda.
La prueba de muestra debe comprobar: si el detalle y el contraste requeridos mejoran sin crear daños superficiales inaceptables, residuos o compromisos en el tiempo de ciclo.
Límite de herrajes metálicos: si el componente marcado es en realidad una hebilla metálica, un tirador de cremallera, un ojal, una etiqueta metálica u otro herraje, trátelo como una tarea de marcado de metal y evalúe la ruta adecuada de Fibra/MOPA para ese metal y superficie en lugar de asumir que se aplica la dirección de fuente para cuero/textil.
Importante: no elija la potencia de la fuente ni una máquina final a partir de una etiqueta genérica de material. Registre la muestra exacta, la condición de la superficie, el diseño y el resultado de aceptación antes de pasar de la evaluación de la fuente a la selección de la configuración.
Posicionamiento y forma de producción
¿Cuándo se necesitan utillajes, visión o marcado en vuelo?
Los utillajes, la visión y el marcado en vuelo resuelven problemas de manipulación y posicionamiento. Deben evaluarse después de que la prueba de la fuente demuestre que el material y el efecto objetivo son viables.
Nido de fijación o soporte
Utilice una referencia mecánica cuando piezas blandas, curvas o moldeadas necesiten un soporte, orientación o altura repetibles durante la carga manual.
Posicionamiento por visión
Evalúe la visión cuando la posición u orientación de la pieza varíe lo suficiente como para que un dispositivo de fijación fijo no pueda colocar el diseño de forma fiable con respecto al producto real.
Marcado volante / en línea
Evalúe el marcado en línea para etiquetas alimentadas por rollo, bandas continuas o producción en movimiento donde la velocidad de línea, la temporización del disparo y los cambios de datos deben permanecer sincronizados.
Modos de fallo
¿Dónde fallan habitualmente los proyectos de marcado láser de textil, cuero y calzado?
Una muestra fallida debe diagnosticarse según el síntoma visible. Cambiar la potencia de la fuente a ciegas puede ocultar la causa real cuando el problema es la variación del material, el enfoque, el soporte, la superposición, el posicionamiento o la extracción.
| Problema observado | Posibles causas | Revisar primero |
|---|---|---|
| Color o contraste desigual | Variación del acabado superficial, diferencia en el lote de material, enfoque inconsistente o soporte desigual. | Compare piezas del mismo lote, confirme el estado de la superficie y verifique la distancia de trabajo en toda el área marcada. |
| Quemaduras, oscurecimiento excesivo o carbonización. | Demasiado aporte térmico, superposición excesiva, escaneo lento o una ventana de proceso demasiado agresiva para la superficie. | Reduzca la carga térmica de forma sistemática mientras mantiene controladas la muestra, el diseño y la condición de enfoque. |
| Fusión, vitrificación, contracción o distorsión | Capa sintética sensible al calor, densidad de energía excesiva o material flexible sin soporte. | Confirme la construcción del material y luego compare una ventana de proceso con menor aporte térmico u otra dirección de la fuente cuando esté justificado. |
| Bordes borrosos o distorsionados | Arrugas, hundimiento, movimiento de la pieza, cambio de altura o recuperación deficiente de la referencia. | Estabilice la pieza de trabajo y verifique el enfoque antes de cambiar la receta del láser. |
| Mala legibilidad de QR o Data Matrix | Contraste insuficiente, módulos deformados, textura superficial, contaminación o colocación inconsistente. | Inspeccione la geometría de los módulos y el contraste en la superficie real, luego verifique con el lector o la configuración del verificador previstos. |
| Residuo de humo, condensado u olor persistente | Material con alta emisión de humos, posición de captura deficiente, flujo de aire inadecuado o una combinación de material/proceso no adecuada. | Revise la captura de humos en la marca e identifique recubrimientos, adhesivos o aditivos desconocidos antes de continuar con las pruebas de producción. |
| Posición de marca inconsistente | Dispositivo de sujeción flojo, tensión variable de la banda, orientación cambiante de la pieza o sincronización de disparo incorrecta. | Separe el error de posicionamiento del resultado del láser y corrija el dato de referencia, el dispositivo de sujeción, la visión o el método de disparo. |
Humo, olor y residuos
El control de humos debe evaluarse con el material real
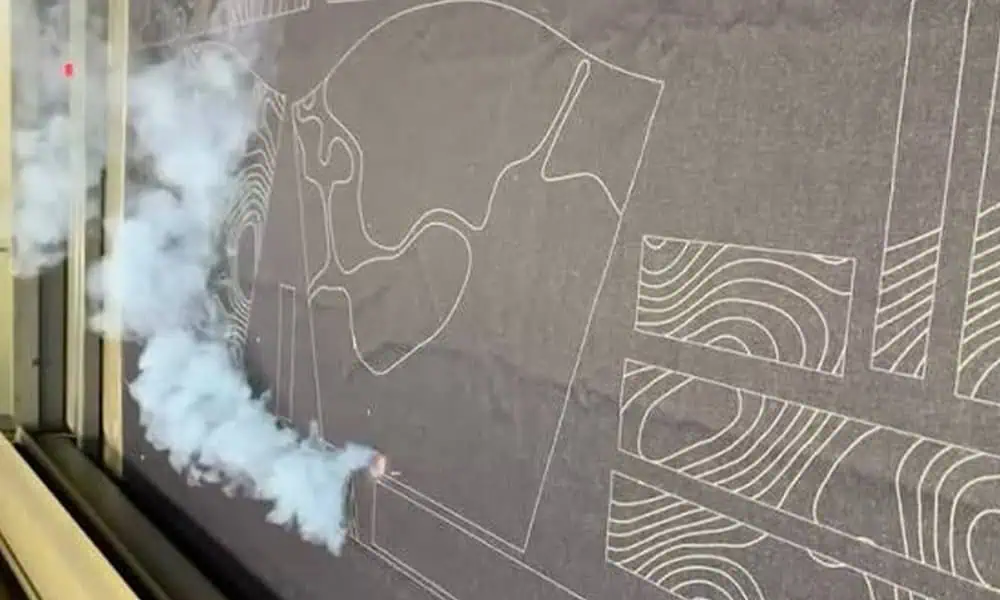
El cuero, el textil, la espuma, el caucho y los productos sintéticos recubiertos pueden producir humo, olor, condensado, carbonilla o residuos. La extracción afecta la limpieza, el mantenimiento de la óptica, las condiciones del operador y si la muestra calificada puede repetirse en producción.
Identifique las capas desconocidas antes de realizar pruebas
El cuero sintético desconocido, los textiles retardantes de llama, las telas recubiertas, los adhesivos y las piezas de calzado multicapa pueden necesitar información de materiales del proveedor o una SDS antes de las pruebas de proceso y la planificación de la extracción.
Calificar la extracción con el proceso
Registrar dónde se capturan los humos, si el residuo regresa a la pieza, con qué rapidez se acumulan los depósitos y si los requisitos de limpieza o filtro son prácticos a la velocidad de producción prevista.
Antes de las pruebas de muestras
¿Qué información se debe preparar antes de las pruebas?
La prueba debe representar el producto real y el requisito de producción. El brief de aplicación debe definir la pieza, el material, el arte, la geometría, los criterios de aceptación y el contexto de producción esperado antes de comparar las muestras.
| Entrada | Qué proporcionar | Por qué es importante |
|---|---|---|
| Tipo de producto | Bolso, cinturón, cartera, parte superior del zapato, suela exterior, plantilla, panel de tejido, etiqueta, material en rollo o accesorio. | Define la geometría, la manipulación, el área cosmética y las expectativas de rendimiento. |
| Material y superficie | Tipo de cuero, fibra/mezcla textil, espuma, caucho, recubrimiento, adhesivo o construcción sintética; información del material del proveedor cuando esté disponible. | Establece los supuestos de cribado de fuentes y control de humos que deben probarse. |
| Arte gráfico o código | Archivo de logotipo, texto, QR/Data Matrix, formato de número de serie, tamaño y característica más pequeña. | Establece los requisitos de detalle, campo, datos e inspección. |
| Geometría de la pieza y carga. | Área plana/curvada/blanda/cosida, espesor, ubicación marcada, tolerancia, referencia y método de carga. | Determina las necesidades de soporte, enfoque, utillaje, visión o manipulación en línea. |
| Criterios de aceptación | Tono o contraste objetivo, profundidad si es relevante, calidad de borde, sensación al tacto, exposición a lavado/frotado/flexión, legibilidad de código, límites de olor y residuos. | Define qué cuenta como una muestra exitosa en lugar de depender únicamente de la apariencia. |
| Contexto de producción | Tamaño de lote, ciclo esperado, velocidad de línea, cambios de SKU, flujo de trabajo del operador, conexión de datos y cantidad de muestras. | Conecta el resultado de la muestra con una estación de trabajo realista y el alcance de la cotización. |
Calificación de muestras
¿Cómo se deben calificar las muestras representativas?
La calificación debe responder dos preguntas: ¿cumple la marca el requisito del producto y puede repetirse ese resultado en las condiciones de producción previstas?
1. Confirme la apariencia y el detalle
Compare el tono, el contraste, la definición de bordes, las características más pequeñas y el estado de la superficie con el objetivo acordado.
2. Compruebe si hay daños no deseados
Inspeccione si hay quemaduras, fusión, contracción, distorsión, residuo excesivo, daños en el recubrimiento o cambios inaceptables en la textura.
3. Compruebe la durabilidad cuando sea necesario
Utilice la exposición al lavado, frotamiento, flexión o manipulación requerida por el cliente cuando la durabilidad sea importante para la aplicación real.
4. Verifique los códigos cuando corresponda
Lea o verifique el contenido de QR, Data Matrix o número de serie utilizando el método de inspección y la condición de iluminación previstos.
5. Repita en piezas representativas
Pruebe varias piezas reales o secciones representativas para revelar la variación de lote, curvatura, colocación y soporte.
6. Registre las condiciones de producción
Registre la dirección de la fuente calificada, la configuración del proceso, los supuestos de óptica/campo, el dispositivo de fijación, la distancia de trabajo, la condición de extracción y el tiempo de ciclo real utilizados para la muestra aceptada.
Flujo de trabajo de producción
¿Cómo pasa una muestra calificada a producción?
Una vez que una muestra representativa ha superado la calificación, la siguiente tarea es reproducir ese resultado aceptado en condiciones reales de carga, posicionamiento, extracción y ciclo. La configuración de producción debe fijar las condiciones que hicieron aceptable la muestra y verificar que los operadores o la línea pueden repetirlas.
1. Fije el material y la superficie calificados
Registre la información de material, recubrimiento, acabado, proveedor o lote y la condición representativa del producto utilizada para la muestra aceptada.
2. Congele la condición de proceso calificada
Registre la dirección de origen aceptada, la ventana de proceso, el arte gráfico, los supuestos de óptica/campo y otras condiciones que afectan directamente a la marca.
3. Congele el soporte, el punto de referencia y el enfoque
Defina el dispositivo de fijación, la sujeción, el punto de referencia, la distancia de trabajo y la posición de marcado necesarios para reproducir la muestra calificada en la pieza real.
4. Verifique la carga real y el cambio de producto
Ejecute con el operario, la bandeja, la banda o el método de carga de línea previstos y compruebe la accesibilidad, la recuperación de colocación, el cambio de SKU y la configuración de la primera pieza.
5. Verifique la repetibilidad, el ciclo y la extracción
Ejecute varias piezas representativas con el ritmo de producción previsto y confirme el tiempo de ciclo real, la consistencia del marcado, la captura de humos y el comportamiento de los residuos.
6. Defina las reglas de primera pieza, inspección rutinaria y rechazo
Establezca la aprobación de la primera pieza, el método de inspección rutinaria, la verificación de código donde se requiera y las condiciones que desencadenan retrabajo, revisión de parámetros o escalamiento del proceso.
Del resultado de prueba a la configuración de la máquina
¿Cómo determinan los resultados de las muestras la configuración final de la máquina?
La muestra aceptada acota la fuente láser, pero la máquina final se determina tanto por el resultado del marcado como por las restricciones de producción. Utilice los hallazgos de las pruebas para definir los requisitos de fuente, óptica, campo, fijación, posicionamiento, extracción y automatización.
| Hallazgo de prueba o de producción | Consecuencia de la configuración |
|---|---|
| El CO2 produce el resultado requerido sin efecto térmico inaceptable ni residuo. | Mantenga el CO2 como la dirección principal de la fuente y dimensione la fuente, la óptica y el campo en función del proceso calificado y el requisito de ciclo. |
| Una superficie sintética o recubierta seleccionada requiere un resultado de detalles finos más limpio que el que ofrece el primer proceso. | Compare la UV u otra dirección de fuente justificada antes de cambiar el diseño del puesto de trabajo. |
| Los caracteres pequeños o los módulos de código pequeños son difíciles de reproducir de manera consistente. | Revise la óptica, la disyuntiva del tamaño de campo, la distancia de trabajo, la estabilidad del enfoque y el método de inspección, en lugar de aumentar la potencia por defecto. |
| La curvatura o un soporte blando provocan variaciones en el enfoque y la colocación. | Añada un nido de soporte, un dispositivo de fijación, una estrategia de Z/enfoque u otro control geométrico apropiado para la pieza. |
| La posición u orientación de la pieza varía entre cargas. | Mejore la referencia mecánica o evalúe el posicionamiento por visión cuando la ubicación mecánica por sí sola no sea fiable. |
| El material en rollo o en movimiento debe marcarse sin detener la línea. | Evaluar el marcado en vuelo/en línea, la lógica del codificador o del disparador, el manejo de la banda y la extracción a lo largo de la trayectoria de movimiento. |
| La presencia de humo, condensado o residuo es alta durante el proceso aceptado. | Aumentar la atención a la captura local, el flujo de aire del cerramiento, la filtración, el acceso de limpieza y las condiciones de mantenimiento en el paquete de máquina. |
| La carga manual no puede cumplir con el takt requerido ni con el requisito de cambio de modelo. | Revisar la carga por bandeja, el manejo semiautomático, las estaciones múltiples o un mayor nivel de automatización según la secuencia de producción real. |
| La pieza real, el fixture o el panel de tejido requiere más espacio libre físico que la muestra plana utilizada durante el desarrollo del proceso. | Confirmar el envolvente físico de la pieza de trabajo y del fixture por separado del campo de marcado; revisar el tamaño de la mesa, el recorrido en Z o la holgura de altura de trabajo, el espacio del fixture y el acceso de carga del operador antes de seleccionar la forma final de la máquina. |
| Los datos variables deben sincronizarse con los registros de producción. | Definir el software, el disparador, el lector y las interfaces PLC/MES junto con la estación de marcado. |
Por lo tanto, una cotización útil debe basarse en la muestra calificada y el resumen de producción, no solo en el nombre del material o la potencia solicitada. Zhuorui Laser puede utilizar el resultado de la prueba aceptada para recomendar la forma de la máquina, la dirección de la fuente, la óptica, el accesorio, el método de posicionamiento, la extracción y el nivel de automatización que deben revisarse para el proyecto.
Próximos pasos
Envíe la tarea del producto, no solo el nombre del material
Para aplicaciones textiles, de cuero y calzado, proporcione la forma del producto, el material y la superficie, el contenido de la marca, el resultado objetivo, el método de carga, la tasa de producción y los criterios de aceptación de la muestra. Esos datos permiten elegir la primera prueba adecuada y convertir el resultado calificado en una configuración de máquina realista.
Prepárese para una revisión más rápida: fotos o dibujos del producto, detalles del material y la superficie, archivo de arte/código, área marcada y característica más pequeña, efecto objetivo, cantidad de muestras, tasa de producción, necesidades de accesorios o en línea, preocupaciones de extracción, voltaje y destino.