
Anwendungen der Laserbeschriftungsmaschine – Textil, Leder & Schuhe
Laserbeschriftungsanwendungen für Textilien, Leder & Schuhe
Hersteller von Textilien, Leder und Schuhen setzen die Laserbeschriftung für Logos, dekorative Muster, Größen- und Pflegeinformationen, Chargen- oder Rückverfolgbarkeitscodes und ausgewählte Aufgaben mit variablen Daten ein. Der richtige Prozess richtet sich nach dem genauen Material oder der Beschichtung, dem gewünschten Erscheinungsbild, der Bauteilgeometrie, der Beschickungsmethode, der Produktionsrate und den Anforderungen an die Rauchabsaugung. Probentests sollten sowohl die Markierungsqualität als auch die Produktionskonfiguration bestätigen, bevor eine Maschine ausgewählt wird.
- Lederwaren, Schuhe, Textiletiketten und Stoffmuster
- Definieren Sie Kontrast, Kantenqualität, Haltbarkeit und Codelesbarkeit vor dem Test
- Vergleichen Sie CO2 und UV nur dort, wo Material und Zielergebnis dies rechtfertigen
- Nutzen Sie Probenergebnisse, um Vorrichtung, Positionierung, Absaugung und Produktionsform festzulegen
Branche & Produktumfang
Welche Textil-, Leder- und Schuhprodukte verwenden Lasermarkierung?
Beginnen Sie mit dem realen Produkt und der markierten Fläche, bevor Sie eine Maschine auswählen. Lederwaren, Schuhe, Textiletiketten und Anwendungen für Stoffmuster stellen unterschiedliche Anforderungen an Aussehen, Geometrie, Positionierung, Handhabung und Produktionsgeschwindigkeit; verwenden Sie die unten am besten passende Anwendung, wenn das Projekt eine spezifischere Anleitung benötigt.
Markierung von Lederwaren
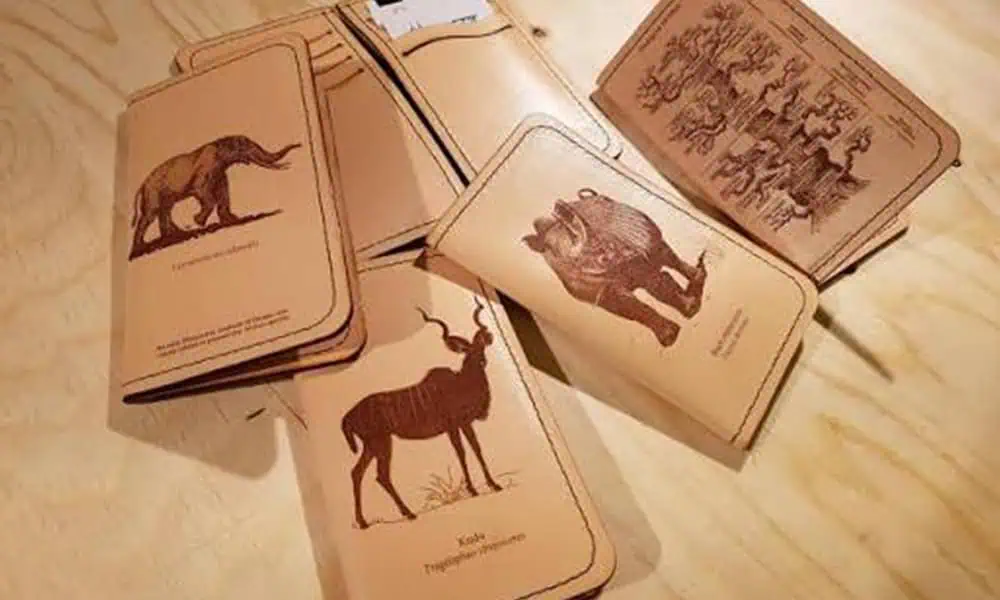
Taschen, Gürtel, Geldbörsen, Etuis und Lederaccessoires, bei denen es auf Logoqualität, Oberflächenbeschaffenheit, Teileauflage, Geruch und Sichtprüfung ankommt.
Lederwarenmarkierung ansehenLasermarkierung von Schuhen
Obermaterialien, Sohlen, Einlegesohlen, Laschen und Schuhkomponenten mit gekrümmter Geometrie, Stapeln aus verschiedenen Materialien, Wärmeempfindlichkeit und Geruchskontrollen.
Schuhmarkierung ansehenLasermarkierung von Textiletiketten
Stoffetiketten, synthetische Etiketten und eingenähte oder rollenweise zugeführte Etiketten, die variable Daten, Chargencodes, Größenangaben, Pflegesymbole oder Online-Codierung benötigen.
Textiletikettenmarkierung ansehenLasermarkierung von Stoffmustern
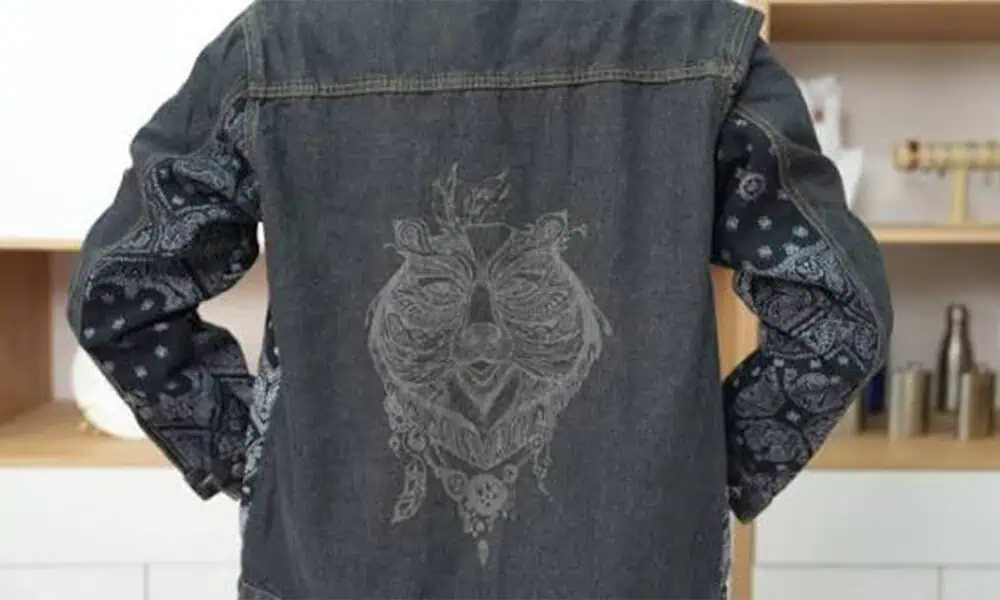
Denim, Bekleidungspanele, Polsterstoffe und dekorative textile Oberflächen, bei denen Musterplatzierung, Brandrand, Schrumpfung und Wiederholbarkeit die Einrichtung bestimmen.
Markierung von Stoffmustern ansehenWarum markieren
Warum werden Textil-, Leder- und Schuhprodukte lasermarkiert?
Der Grund für die Markierung bestimmt, was sichtbar, haltbar, lesbar oder wiederholbar sein muss. Ein dekoratives Logo und ein Produktrückverfolgungscode können dieselbe Produktfamilie verwenden, erfordern jedoch sehr unterschiedliche Abnahmeprüfungen.
Branding und Dekoration
Bringen Sie Logos, Symbole, Monogramme, Texturen und dekorative Muster an, ohne ein separates gedrucktes Etikett oder einen mechanischen Gravurschritt hinzuzufügen.
Produktinformationen
Kennzeichnen Sie Größe, Modell, Pflegehinweise, Teileidentifikation oder andere feste Informationen direkt auf einem Etikett, einer Komponente oder einem fertigen Accessoire.
Rückverfolgbarkeit und variable Daten
Fügen Sie Chargencodes, Seriennummern, QR-Codes oder Data-Matrix-Codes hinzu, wenn die Produktionshistorie oder die Identifikation auf Artikelebene dem Produkt folgen muss.
Flexible Kleinserienproduktion
Ändern Sie Artwork oder Daten zwischen Stilen, Größen, Chargen oder personalisierten Bestellungen, wenn sich digitale Inhalte häufiger ändern als der physische Arbeitsplatz.
Markierungsinhalt
Was wird üblicherweise auf Textil-, Leder- und Schuhprodukten markiert?
Der Markierungsinhalt verändert die erforderliche Merkmalsgröße, den Kontrast, die Positionierungsmethode, den Datenworkflow und die Prüfmethode. Legen Sie die tatsächliche Grafik oder den Code fest, bevor Sie Maschinenkonfigurationen vergleichen.
| Markierungsinhalt | Typische Produkte | Was zu prüfen ist |
|---|---|---|
| Logo oder dekorative Grafik | Ledertaschen, Gürtel, Geldbörsen, Schuhoberteile, Denim und Bekleidungspaneele. | Platzierung, Kantenqualität, Farbton oder Kontrast, Oberflächenhaptik und Grenzwert für kosmetische Ausschussfehler. |
| Größen-, Modell- oder Pflegeinformationen | Textiletiketten, Schuhkomponenten und Bekleidungsaccessoires. | Klarheit, Kontrast und Wasch-/Reibbeständigkeit kleiner Zeichen, sofern der Endverwendungszweck dies erfordert. |
| Chargencode, Datumscode oder Seriennummer | Etiketten, Tags, Schuhkomponenten und verpackte Textilaccessoires. | Zeichengröße, Datenquelle, Umrüstmethode und reproduzierbare Platzierung. |
| QR- oder Data-Matrix-Code | Rückverfolgbarkeitsetiketten, Fälschungsschutz-Tags und Fertigungs-IDs. | Modulgröße, Kontrast, Ruhezone, Scannerbeleuchtung und Nacharbeitsregel. |
| Großes Muster oder Textur | Denim-Effekte, Stoffpaneele, Polsterstoffe und markenbezogene textile Oberflächen. | Musterausrichtung, Wärmeeffekt, Schrumpfung, Bahn- oder Paneelspannung und Wiederholbarkeit über die gesamte Fläche. |
Wenn ein Code Daten mit einer Produktionsdatenbank, einem Scanner, einer SPS oder einem MES austauschen muss, prüfen Sie den erforderlichen Datenfluss zusammen mit der Markierungsaufgabe. Siehe Rückverfolgbarkeit, SPS, MES & Datenintegration für Integrationsmethoden auf Systemebene.
Ergebnisvariablen
Was bestimmt das Ergebnis der Lasermarkierung?
Der Materialname allein reicht nicht aus. Das Prozessfenster wird durch den Oberflächenaufbau, den Zieleffekt, die Detailgröße, die Geometrie, die Produktionsanforderung und das Rauchverhalten des realen Bauteils bestimmt.
Material- und Oberflächenaufbau
Ledertyp, textile Faser oder Mischung, synthetische Schicht, Beschichtung, Schaum, Gummi, Klebstoff und Finish können Absorption, Farbverhalten, Schmelzen, Versengen und Rückstände verändern.
Markierungsart und Merkmalsanforderung
Heller oder dunkler Kontrast, flache Gravur, dekorative Textur, feiner Text oder ein maschinenlesbarer Code erzeugen unterschiedliche Anforderungen an Merkmale, Oberflächeneffekte und Prozessfenster.
Detail- und Markierungsbereich
Kleine Zeichen und Codemodule betonen optische Auflösung und Fokusstabilität; größere Muster betonen Feldabdeckung, Platzierung und Wärmemanagement über die Fläche.
Bauteilgeometrie
Flache, weiche, gesteppte, gekrümmte, geformte oder rollenzugeführte Teile verändern Auflage, Bezugspunktwiederherstellung, Arbeitsabstand und den Umfang der zu kontrollierenden Höhenvariation.
Produktionsanforderung
Chargengröße, Taktzeit, Linientempo, Bedienerbeschickung, SKU-Wechsel und variable Daten bestimmen, ob manuelle, visionsunterstützte, fliegende oder automatisierte Handhabung praktikabel ist.
Rauch, Geruch und Rückstände
Rauchvolumen, Kondensat und Rückstände können die Sauberkeit der Optik, das Aussehen der Teile, die Umgebung des Bedieners und das für eine stabile Produktion erforderliche Absaugpaket beeinflussen.
Für materialspezifische Reaktionen beachten Sie die relevanten Leder, Textilien, Schaumstoff und EVA, Silikon und Gummi oder beschichteter Kunststoff Orientierungshilfe vor dem Fixieren des Prozessfensters.
Zielergebnis
Welches Ergebnis sollte vor dem Testen definiert werden?
Ein Muster sollte anhand des Ergebnisses beurteilt werden, das das Produktionsteil tatsächlich benötigt. Definieren Sie die Abnahmekriterien, bevor Sie Laserquellen vergleichen, denn eine visuell sichtbare Markierung kann dennoch Anforderungen an Haltbarkeit, Codelesbarkeit, Oberflächenqualität oder Zykluszeit nicht erfüllen.
| Aufgabe | Zielergebnis | Typischer Abnahmefokus |
|---|---|---|
| Logo oder dekorative Markierung | Erforderlicher Farbton, Kontrast oder Textur mit kontrollierter optischer Wirkung. | Kantenschärfe, Gleichmäßigkeit, Platzierung, Oberflächengefühl und sichtbare Hitzeschäden. |
| Informationen auf Textiletiketten | Lesbarer kleiner Text oder Symbole, die bei der erforderlichen Handhabung oder Exposition akzeptabel bleiben. | Zeichenschärfe, Kontrast und jeglicher spezifizierter Wasch-/Reibtest. |
| QR- oder Data-Matrix-Code | Stabile Codegeometrie und Kontrast, die unter der vorgesehenen Prüfanordnung gelesen werden können. | Modulform, Ruhezone, Scanner-Ergebnis und Wiederholbarkeit. |
| Stoffmuster | Konsistente Musterplatzierung und -aussehen über den vorgesehenen Panel- oder Warenbahnbereich. | Ausrichtung, Farbtonkonsistenz, Schrumpfung, Versengung und Wiederholbarkeit. |
| Schuhkomponente | Konsistente Markierung auf dem tatsächlichen gekrümmten oder geformten Teil ohne unakzeptable Oberflächenschäden. | Fokuskonsistenz, Position, Wärmeeffekt, Rückstände und kosmetische Ausschussgrenze. |
Geometrie und Belastung
Wie wirken sich Bauteilform und Beschickung auf die Einrichtung aus?
Viele Probleme in der Textil- und Schuhindustrie sind Positionierungs- oder Auflageprobleme und nicht Probleme mit der Laserquelle. Das Werkstück muss eine wiederholbare Position und Fokusbedingung beibehalten, während der Bediener oder die Linie das Teil beschickt.
- Flache flexible Teile: Verwenden Sie eine stabile Auflagefläche, einen wiederholbaren Bezugspunkt und ausreichend Niederhaltung, um Falten, Durchhängen oder ein Abheben der Kanten zu verhindern.
- Gewölbte Schuhe oder Formteile: Überprüfen Sie Auflageaufnahmen, Markierungswinkel, Höhenvariation, Feldabdeckung und Zugang zum Sichtflächenbereich.
- Etiketten oder Stoff von der Rolle: Steuern Sie Bahnspannung, Triggerposition, Liniengeschwindigkeit, Timing variabler Daten und Entnahme über die sich bewegende Bahn.
- Kleine Chargen und Personalisierung: Planen Sie den Artwork-Wechsel, den Vorrichtungswechsel, die Ausrichtung durch den Bediener und die Erstmusterfreigabe, damit häufige SKU-Wechsel keine Platzierungsfehler verursachen.
- Variable Bauteilposition: Verbessern Sie zuerst die Vorrichtung, oder bewerten Sie die Vision-Positionierung, wenn das Bauteil nicht allein durch mechanische Referenzen konsistent lokalisiert werden kann.
First-Test-Laser
Welche Laserquelle sollte zuerst getestet werden?
Wählen Sie den ersten Lasertest anhand des Materialaufbaus und des Zielergebnisses, nicht allein anhand des Produktnamens. CO2 ist ein üblicher erster Vergleich für viele Leder- und Textilaufgaben; UV kann bei ausgewählten hitzeempfindlichen synthetischen oder beschichteten Oberflächen und bei Anforderungen an feine Details einen Vergleich wert sein.
CO2-Lasermarkierung
Zuerst überprüfen, wenn: die Anwendung verwendet Leder, Textil, Stoff, organische Oberflächen oder ausgewählte Nichtmetallschichten, bei denen eine CO2-Wechselwirkung wahrscheinlich den erforderlichen Kontrast, eine Gravur oder einen Oberflächeneffekt erzeugt.
Probetest muss prüfen: Farbe oder Kontrast, Versengung, Kantenqualität, Schrumpfung, Rückstände, Geruch und Zykluszeit am tatsächlichen Material und Finish.
UV-Laserbeschriftung
Vergleichen, wenn: wenn ausgewählte synthetische Etiketten, beschichtete Polymeroberflächen oder Anwendungen mit feinen Details mit dem ersten Verfahren das Ziel nicht erreichen oder die Wärmeempfindlichkeit eine andere Wellenlänge einen Test wert macht.
Probetest muss prüfen: ob die erforderliche Detailgenauigkeit und der Kontrast verbessert werden, ohne inakzeptable Oberflächenschäden, Rückstände oder Kompromisse bei der Zykluszeit zu verursachen.
Grenze für Metallbeschläge: wenn die markierte Komponente tatsächlich eine Metallschnalle, ein Reißverschlussanhänger, eine Öse, ein Metallanhänger oder ein anderes Beschlagteil ist, behandeln Sie sie als Metallmarkierungsaufgabe und prüfen Sie die geeignete Faser-/MOPA-Route für dieses Metall und diese Oberfläche, anstatt anzunehmen, dass die Quellrichtung für Leder/Textil gilt.
Wichtig: Wählen Sie Quellenleistung oder eine endgültige Maschine nicht anhand einer allgemeinen Materialbezeichnung. Dokumentieren Sie das genaue Muster, den Oberflächenzustand, das Artwork und das Abnahmeergebnis, bevor Sie vom Quellen-Screening zur Konfigurationsauswahl übergehen.
Positionierung und Produktionsform
Wann werden Vorrichtungen, Vision oder fliegende Markierung benötigt?
Vorrichtungen, Vision und fliegende Markierung lösen Handhabungs- und Positionierungsprobleme. Sie sollten bewertet werden, nachdem der Quelltest zeigt, dass das Material und der Zieleffekt realisierbar sind.
Vorrichtung oder Auflagenest
Verwenden Sie eine mechanische Referenz, wenn weiche, gekrümmte oder geformte Teile während der manuellen Beschickung eine wiederholbare Abstützung, Ausrichtung oder Höhe benötigen.
Vision-Positionierung
Bewerten Sie Vision, wenn die Position oder Ausrichtung des Teils so stark variiert, dass eine feste Vorrichtung die Markierungsvorlage nicht zuverlässig relativ zum realen Produkt positionieren kann.
Fliegende / Online-Markierung
Bewerten Sie die Online-Markierung für rollenzugeführte Etiketten, durchlaufende Bahnen oder laufende Fertigung, bei der Bandgeschwindigkeit, Trigger-Zeitpunkt und Datenänderungen synchronisiert bleiben müssen.
Fehlerarten
Wo scheitern Lasermarkierungsprojekte für Textilien, Leder und Schuhe häufig?
Eine fehlerhafte Probe sollte anhand des sichtbaren Symptoms diagnostiziert werden. Eine blinde Änderung der Quellenleistung kann die eigentliche Ursache verschleiern, wenn das Problem Materialvariation, Fokus, Auflage, Überlappung, Positionierung oder Extraktion ist.
| Beobachtetes Problem | Mögliche Ursachen | Zuerst prüfen |
|---|---|---|
| Ungleichmäßige Farbe oder Kontrast | Variation der Oberflächenbeschaffenheit, Unterschiede in der Materialcharge, inkonsistenter Fokus oder ungleichmäßige Auflage. | Vergleichen Sie Teile aus derselben Charge, bestätigen Sie den Oberflächenzustand und überprüfen Sie den Arbeitsabstand über den markierten Bereich. |
| Versengung, übermäßige Verdunkelung oder Verkohlung | Zu hoher Wärmeeintrag, übermäßige Überlappung, langsames Scannen oder ein Prozessfenster, das für die Oberfläche zu aggressiv ist. | Reduzieren Sie die thermische Belastung systematisch, während Probe, Motiv und Fokuszustand kontrolliert bleiben. |
| Schmelzen, Verglasen, Schrumpfung oder Verformung | Wärmeempfindliche synthetische Schicht, übermäßige Energiedichte oder nicht unterstütztes flexibles Material. | Bestätigen Sie den Materialaufbau und vergleichen Sie dann ein Prozessfenster mit geringerer Wärme oder eine andere Quellenrichtung, sofern gerechtfertigt. |
| Unscharfe oder verzerrte Kanten | Faltenbildung, Durchhängen, Teilebewegung, Höhenänderung oder schlechte Bezugspunktwiederherstellung. | Stabilisieren Sie das Werkstück und überprüfen Sie den Fokus, bevor Sie das Laserrezept ändern. |
| Schlechte Lesbarkeit von QR- oder Data-Matrix-Codes | Unzureichender Kontrast, verformte Module, Oberflächentextur, Kontamination oder inkonsistente Platzierung. | Modulgeometrie und Kontrast auf der realen Oberfläche prüfen und anschließend mit dem vorgesehenen Leser- oder Verifizierer-Setup verifizieren. |
| Rauchrückstände, Kondensat oder anhaltender Geruch | Stark qualmendes Material, schlechte Erfassungsposition, unzureichender Luftstrom oder eine ungeeignete Material-/Prozesskombination. | Rauchgasabsaugung an der Markierung überprüfen und unbekannte Beschichtungen, Klebstoffe oder Zusatzstoffe identifizieren, bevor die Produktionstests fortgesetzt werden. |
| Inkonsistente Markierungsposition | Lockere Vorrichtung, variable Bahnspannung, wechselnde Teileorientierung oder falsches Trigger-Timing. | Den Positionierungsfehler vom Laserergebnis trennen und das Bezugsmaß, die Vorrichtung, das Vision-System oder die Trigger-Methode korrigieren. |
Rauch, Geruch und Rückstände
Rauchkontrolle muss mit dem realen Material bewertet werden
Leder, Textilien, Schaumstoff, Gummi und beschichtete synthetische Produkte können Rauch, Geruch, Kondensat, Verkohlung oder Rückstände erzeugen. Die Absaugung beeinflusst die Sauberkeit, die Wartung der Optik, die Bedingungen für Bediener und ob das qualifizierte Muster in der Produktion wiederholt werden kann.
Unbekannte Schichten vor der Prüfung identifizieren
Unbekanntes Kunstleder, flammhemmende Textilien, beschichtete Stoffe, Klebstoffe und mehrschichtige Schuhbauteile benötigen möglicherweise Materialinformationen des Lieferanten oder ein SDB vor Prozessversuchen und der Absaugplanung.
Absaugung mit dem Prozess qualifizieren
Dokumentieren Sie, wo Dämpfe erfasst werden, ob Rückstände auf das Bauteil zurückgelangen, wie schnell sich Ablagerungen bilden und ob Reinigungs- oder Filteranforderungen bei der vorgesehenen Produktionsrate praktikabel sind.
Vor der Musterprüfung
Welche Informationen sollten vor der Prüfung vorbereitet werden?
Der Test sollte das reale Produkt und die Produktionsanforderung repräsentieren. Die Anwendungsbeschreibung sollte das Bauteil, das Material, das Artwork, die Geometrie, die Abnahmekriterien und den erwarteten Produktionskontext definieren, bevor Muster verglichen werden.
| Eingabe | Was bereitzustellen ist | Warum es wichtig ist |
|---|---|---|
| Produkttyp | Tasche, Gürtel, Geldbörse, Schuhschaft, Laufsohle, Einlegesohle, Stoffpanel, Etikett, Rollenmaterial oder Zubehör. | Definiert Geometrie, Handhabung, Kosmetikbereich und Durchsatzerwartungen. |
| Material und Oberfläche | Ledertyp, Textilfaser/-mischung, Schaumstoff, Gummi, Beschichtung, Klebstoff oder synthetischer Aufbau; Materialinformationen des Lieferanten, sofern verfügbar. | Legt die Annahmen zum Quellen-Screening und zur Rauchkontrolle fest, die getestet werden müssen. |
| Druckvorlage oder Code | Logodatei, Text, QR-/Data-Matrix, Seriennummernformat, Größe und kleinstes Merkmal. | Legt Detail-, Feld-, Daten- und Prüfanforderungen fest. |
| Bauteilgeometrie und Belastung | Flache/gekrümmte/weiche/genähte Fläche, Dicke, markierte Position, Toleranz, Bezug und Belastungsmethode. | Bestimmt Anforderungen an Auflage, Fokus, Vorrichtung, Bildverarbeitung oder Online-Handhabung. |
| Abnahmekriterien | Zielton oder Kontrast, Tiefe falls relevant, Kantenqualität, Haptik, Wasch-/Reib-/Biegebelastung, Codelesbarkeit, Geruchs- und Rückstandsgrenzwerte. | Definiert, was als erfolgreiches Musterstück gilt, anstatt sich allein auf das Aussehen zu verlassen. |
| Produktionskontext | Losgröße, erwartete Taktzeit, Bandgeschwindigkeit, SKU-Wechsel, Arbeitsablauf der Bediener, Datenanbindung und Anzahl der Musterstücke. | Verbindet das Musterergebnis mit einer realistischen Arbeitsstation und dem Angebotsumfang. |
Musterqualifizierung
Wie sollten repräsentative Muster qualifiziert werden?
Die Qualifizierung sollte zwei Fragen beantworten: Erfüllt die Markierung die Produktanforderung, und kann dieses Ergebnis unter den vorgesehenen Produktionsbedingungen wiederholt werden?
1. Erscheinungsbild und Details bestätigen
Vergleichen Sie Farbton, Kontrast, Kantenschärfe, kleinste Merkmale und Oberflächenbeschaffenheit mit dem vereinbarten Ziel.
2. Unerwünschte Beschädigungen prüfen
Auf Versengung, Schmelzen, Schrumpfung, Verformung, übermäßige Rückstände, Beschichtungsschäden oder unzulässige Texturveränderungen prüfen.
3. Haltbarkeit prüfen, wo erforderlich
Verwenden Sie die vom Kunden geforderte Wasch-, Reib-, Biege- oder Handhabungsbeanspruchung, wenn die Haltbarkeit für die reale Anwendung wichtig ist.
4. Codes verifizieren, sofern zutreffend
Lesen oder verifizieren Sie QR-, Data-Matrix- oder Seriennummerninhalt mit der vorgesehenen Prüfmethode und Beleuchtungsbedingung.
5. An repräsentativen Teilen wiederholen
Testen Sie mehrere reale Teile oder repräsentative Bereiche, um Chargen-, Krümmungs-, Platzierungs- und Auflagevarianten aufzudecken.
6. Die Produktionsbedingungen dokumentieren
Dokumentieren Sie die qualifizierte Quellenrichtung, Prozesseinstellungen, Optik-/Feldannahmen, Vorrichtung, Arbeitsabstand, Extraktionsbedingung und die tatsächliche Zykluszeit, die für das akzeptierte Muster verwendet wurde.
Produktionsablauf
Wie gelangt ein qualifiziertes Muster in die Produktion?
Nachdem ein repräsentatives Muster die Qualifizierung bestanden hat, besteht die nächste Aufgabe darin, dieses akzeptierte Ergebnis unter realen Belade-, Positionierungs-, Entnahme- und Zyklusbedingungen zu reproduzieren. Der Produktionsaufbau sollte die Bedingungen festschreiben, die das Muster akzeptabel gemacht haben, und überprüfen, dass Bediener oder die Linie sie wiederholen können.
1. Qualifiziertes Material und qualifizierte Oberfläche festschreiben
Erfassen Sie das Material, die Beschichtung, die Oberflächenbeschaffenheit, Lieferanten- oder Chargeninformationen und den repräsentativen Produktzustand, der für das akzeptierte Muster verwendet wurde.
2. Qualifizierte Prozessbedingung festschreiben
Erfassen Sie die akzeptierte Quellenrichtung, das Prozessfenster, die Grafik, die Annahmen zu Optik/Feld und weitere Bedingungen, die die Markierung direkt beeinflussen.
3. Auflage, Bezugspunkt und Fokus festschreiben
Definieren Sie die Vorrichtung, den Niederhalter, den Bezugspunkt, den Arbeitsabstand und die markierte Position, die erforderlich sind, um das qualifizierte Muster auf dem realen Bauteil zu reproduzieren.
4. Reale Beladung und Umrüstung überprüfen
Führen Sie die vorgesehene Bediener-, Tablett-, Bahn- oder Linienbeschickungsmethode aus und prüfen Sie Zugänglichkeit, Platzierungswiederherstellung, SKU-Wechsel und First-Off-Einrichtung.
5. Wiederholbarkeit, Zyklus und Absaugung verifizieren
Führen Sie mehrere repräsentative Teile im vorgesehenen Produktionsrhythmus aus und bestätigen Sie die tatsächliche Zykluszeit, Markierungskonsistenz, Rauchgaserfassung und das Rückstandsverhalten.
6. First-Off-, Routineinspektions- und Ausschussregeln definieren
Legen Sie die First-Off-Freigabe, die Routineinspektionsmethode, die Codeprüfung, sofern erforderlich, und die Bedingungen fest, die Nacharbeit, Parameterüberprüfung oder Prozesseskalation auslösen.
Testergebnis zur Maschinenkonfiguration
Wie bestimmen Probenergebnisse die endgültige Maschinenkonfiguration?
Das akzeptierte Muster grenzt die Laserquelle ein, doch die endgültige Maschine wird sowohl durch das Markierungsergebnis als auch durch die Produktionsbedingungen bestimmt. Nutzen Sie die Testergebnisse, um Anforderungen an Quelle, Optik, Feld, Vorrichtung, Positionierung, Absaugung und Automatisierung abzubilden.
| Test- oder Produktionserkenntnis | Konsequenz für die Konfiguration |
|---|---|
| CO2 erzeugt das erforderliche Ergebnis ohne unannehmbare Wärmewirkung oder Rückstände. | Behalten Sie CO2 als primäre Quellenrichtung bei und dimensionieren Sie Quelle, Optik und Feld für den qualifizierten Prozess und die Zyklusanforderung. |
| Eine ausgewählte synthetische oder beschichtete Oberfläche erfordert ein saubereres Feindetailergebnis, als der erste Prozess bietet. | Vergleichen Sie UV oder eine andere begründete Quellenrichtung, bevor Sie das Arbeitsplatzdesign ändern. |
| Kleine Zeichen oder kleine Codemodule lassen sich nur schwer konsistent reproduzieren. | Überprüfen Sie die Optik, den Kompromiss bei der Feldgröße, den Arbeitsabstand, die Fokusstabilität und die Inspektionsmethode, anstatt standardmäßig die Leistung zu erhöhen. |
| Krümmung oder weiche Auflage verursacht Fokus- und Platzierungsabweichungen. | Fügen Sie ein Auflage-Nest, eine Vorrichtung, eine Z-/Fokusstrategie oder eine andere, für das Teil geeignete Geometriekontrolle hinzu. |
| Die Position oder Ausrichtung des Teils variiert zwischen den Ladungen. | Verbessern Sie die mechanische Bezugsbasis, oder bewerten Sie die Vision-Positionierung, wenn die mechanische Positionierung allein nicht zuverlässig ist. |
| Rollenzugeführtes oder bewegtes Material muss markiert werden, ohne die Linie anzuhalten. | Bewerten Sie fliegende/Online-Markierung, Encoder- oder Triggerlogik, Bahnführung und Absaugung entlang des Bewegungswegs. |
| Rauch, Kondensat oder Rückstände treten während des akzeptierten Prozesses stark auf. | Achten Sie verstärkt auf lokale Erfassung, Luftströmung im Gehäuse, Filtration, Reinigungszugang und Wartungsbedingungen im Maschinenpaket. |
| Manuelles Beladen kann die erforderliche Taktzeit oder Umrüstanforderung nicht erfüllen. | Prüfen Sie das Beladen von Werkstückträgern, die halbautomatische Handhabung, mehrere Stationen oder eine höhere Automatisierungsstufe auf Grundlage der tatsächlichen Produktionssequenz. |
| Das reale Bauteil, die Vorrichtung oder das Textilpanel benötigt mehr physischen Freiraum als das flache Muster, das während der Prozessentwicklung verwendet wurde. | Bestätigen Sie das physische Werkstück und die Vorrichtungsabmessungen getrennt vom Markierfeld; prüfen Sie Tischgröße, Z-Verfahrweg bzw. Freiraum in der Arbeitshöhe, Vorrichtungsplatz und den Zugang des Bedieners zum Beladen, bevor Sie die endgültige Maschinenform auswählen. |
| Variable Daten müssen mit Produktionsaufzeichnungen synchronisiert werden. | Definieren Sie Software-, Trigger-, Reader- und PLC/MES-Schnittstellen gemeinsam mit dem Markierarbeitsplatz. |
Ein aussagekräftiges Angebot sollte daher auf dem qualifizierten Muster und dem Produktionsbriefing basieren, nicht nur auf einem Materialnamen oder der gewünschten Wattzahl. Zhuorui Laser kann das akzeptierte Testergebnis nutzen, um die Maschinenform, die Quellenrichtung, die Optik, die Vorrichtung, die Positionierungsmethode, die Absaugung und die Automatisierungsstufe zu empfehlen, die für das Projekt geprüft werden sollten.
Nächste Schritte
Senden Sie die Produktaufgabe, nicht nur den Materialnamen
Für Textil-, Leder- und Schuhanwendungen geben Sie die Produktform, das Material und die Oberfläche, den Markierungsinhalt, das Zielergebnis, die Beladungsmethode, die Produktionsrate und die Musterabnahmekriterien an. Diese Eingaben ermöglichen es, den richtigen ersten Test auszuwählen und das qualifizierte Ergebnis in eine realistische Maschinenkonfiguration zu überführen.
Bereiten Sie eine schnellere Überprüfung vor: Produktfotos oder Zeichnungen, Angaben zu Material und Oberfläche, Grafik-/Codedatei, Markierbereich und kleinste Struktur, gewünschter Effekt, Anzahl der Musterstücke, Produktionsrate, Vorrichtungs- oder Inline-Anforderungen, Absauganforderungen, Spannung und Zielort.