
Lasermarkierung für Glas, Kristall und Keramik
Trennen Sie Glastyp, Restspannung, Beschichtung, Glasur, Keramikzusammensetzung und Fokusposition, bevor Sie eine UV-, Grün-, CO2- oder bestätigte interne/unter der Oberfläche liegende Route wählen. Spröde Materialien erfordern Risskontrolle, Oberflächenprüfung und Probenvalidierung, bevor eine Laserbeschriftungsmaschine empfohlen wird.
Angebot anfordern OEM- & Custom-AnfrageSpröde Materialien erfordern Wärme-, Spannungs- und Fokuskontrolle
Glas, Kristall und Keramik können mit dem Laser markiert werden, aber sie können nicht allein anhand des Aussehens ausgewählt werden. Kalk-Natron-Glas, vorgespanntes Glas, Borosilikatglas, beschichtetes Glas, Kristall, glasierte Keramik, Aluminiumoxid und Zirkonoxid haben jeweils unterschiedliche Absorption, Eigenspannung, Oberflächenverhalten und Rissrisiko.
Der Produktionstest sollte den Endzustand des Bauteils verwenden. Das Markieren eines sauberen, flachen Probekörpers vor dem Tempern, Polieren, Glasieren, Beschichten oder Montieren lässt möglicherweise keine Rückschlüsse auf die gelieferte Komponente zu.
Zurück zu alle Laserbeschriftungsmaterialien.

Welches spröde Material markieren Sie tatsächlich?
Das gleiche Motiv kann unterschiedliche Ergebnisse liefern, wenn sich Material, Oberflächenbehandlung oder Spannungszustand ändern. Behandeln Sie jeden Zustand von Glas, Kristall und Keramik als eigenen Qualifizierungsfall.
Glastyp und Spannungszustand
Kalk-Natron-Glas, Borosilikatglas, vorgespanntes Glas, Verbundglas und beschichtetes Glas können unterschiedlich reagieren. Vorgespanntes oder spannungsbehaftetes Glas benötigt Riss- und Festigkeitskriterien im Endzustand.
Kristall und Transparenz
Transparente Blöcke und Kristallteile erfordern eine Überprüfung von optischer Klarheit, Fokustiefe, Betrachtungswinkel und interner Streuung, wenn das Ziel nicht nur die Oberflächenmarkierung ist.
Keramikkörper und Glasur
Bei glasierter Keramik, unglasierter Keramik, Aluminiumoxid und Zirkonoxid kann die Markierung durch Glasurveränderung, Pigmentreaktion, Ablation oder Wechselwirkung mit dem Grundkörper erfolgen. Übertragen Sie eine Freigabe für eine Keramik nicht auf eine andere Sorte.
Oberflächen-Schichtaufbau
Lack, Film, Funktionsbeschichtung, Politur, Glasur und Verunreinigung können das eigentliche Markierungsziel sein. Testen Sie den vollständigen Schichtaufbau, nicht nur die Bezeichnung des Grundmaterials.
Wählen Sie die exakte Route für Glas, Kristall oder Keramik
Verwenden Sie die Route, die zum tatsächlichen Substrat oder Oberflächensystem passt. Jedes Ziel besitzt spezifischeres Materialverhalten, Risiken und Anforderungen an Probenprüfungen.
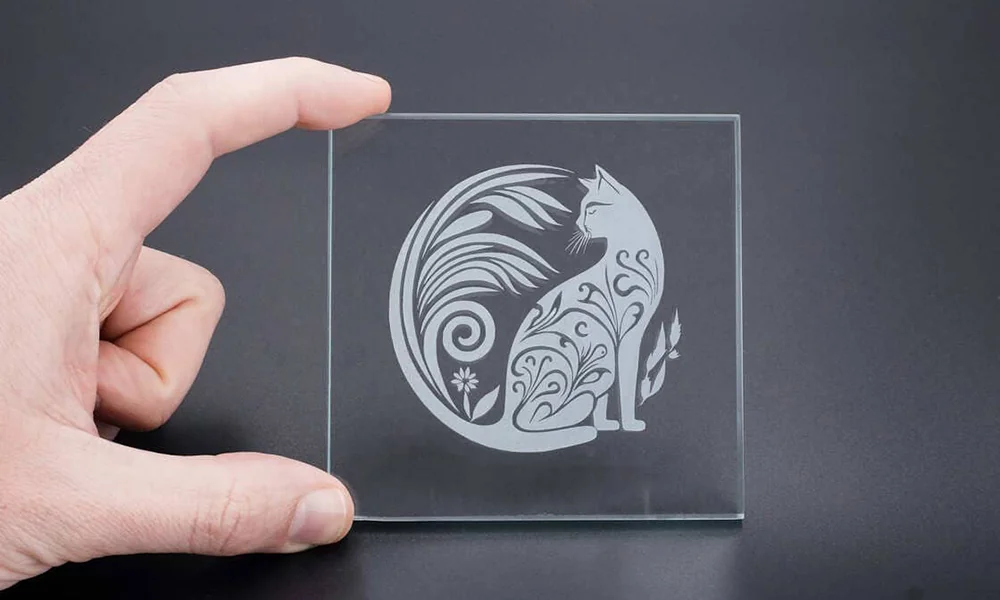
Lasermarkierung von Glasoberflächen
Wählen Sie je nach Glasart, Dicke und Spannungszustand zwischen Mattierung, Mikroablation, Beschichtungsabtrag und Feincodierung.
Diese Route erkunden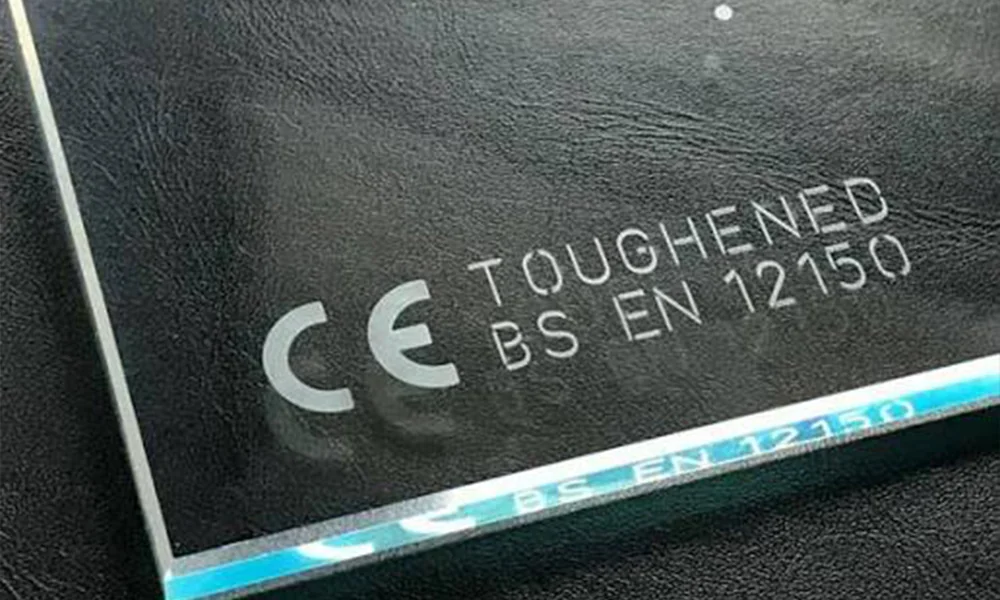
Lasermarkierung von vorgespanntem Glas
Behandeln Sie Restspannung und Rissrisiko als Freigabekriterien. Testen Sie den endgültigen vorgespannten Zustand, nicht unbehandeltes Glas.
Diese Route erkunden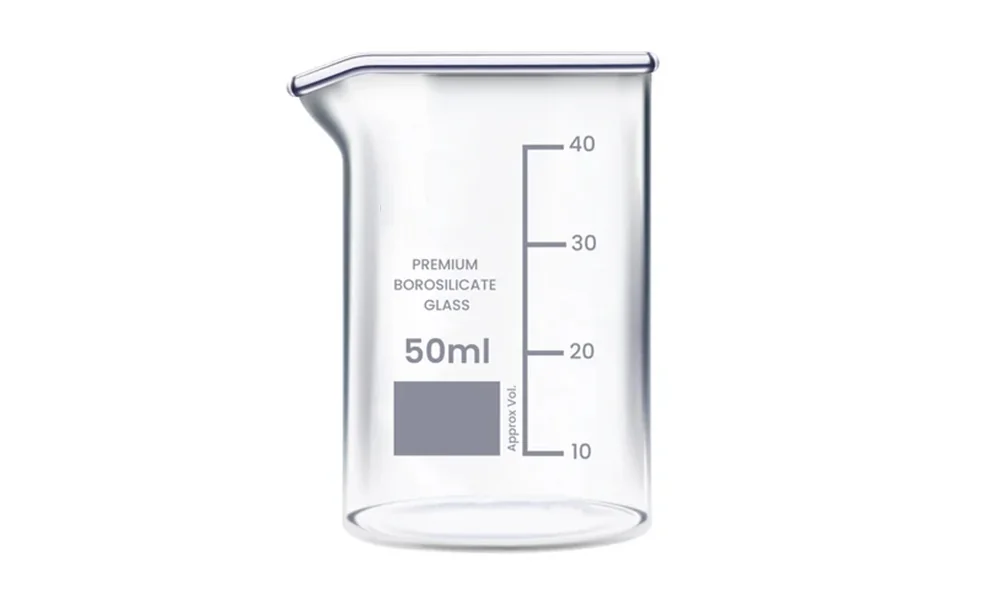
Borosilikatglas-Markierung
Kontrollieren Sie Fokus, Pulsenergie und thermische Belastung, um Absplitterungen und Mikrorisse an Labor- oder technischem Glas zu begrenzen.
Diese Route erkunden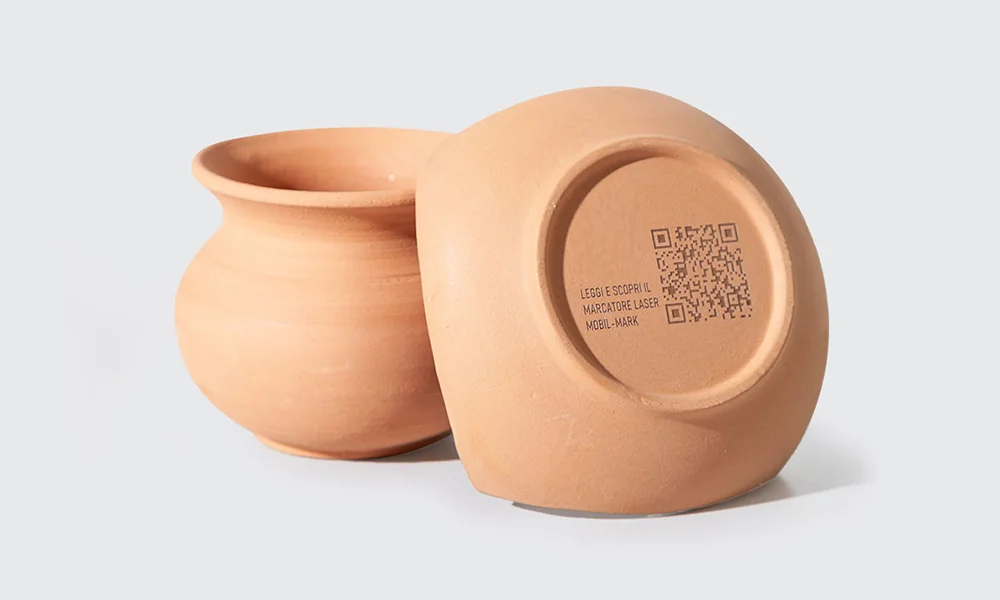
Keramik-Lasermarkierung
Trennen Sie glasierte, unglasierte und technische Keramik, da die Markierung Glasur, Pigment oder den Keramikkörper verändern kann.
Diese Route erkunden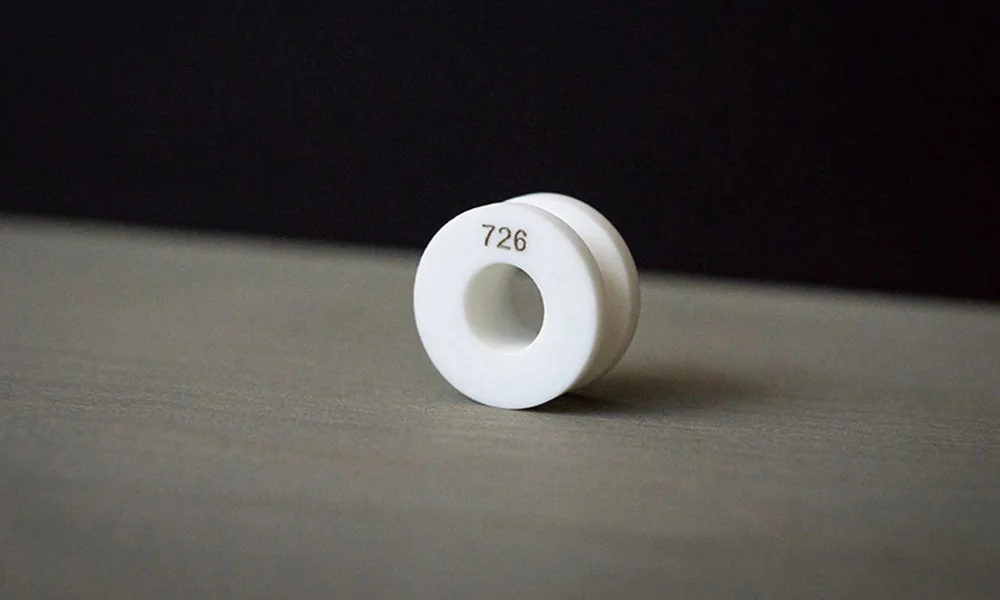
Aluminiumoxid-Keramikmarkierung
Validieren Sie Feincode-Kontrast, Abtragstiefe und Kantenqualität am tatsächlichen Aluminiumoxidtyp und Oberflächenfinish.
Diese Route erkunden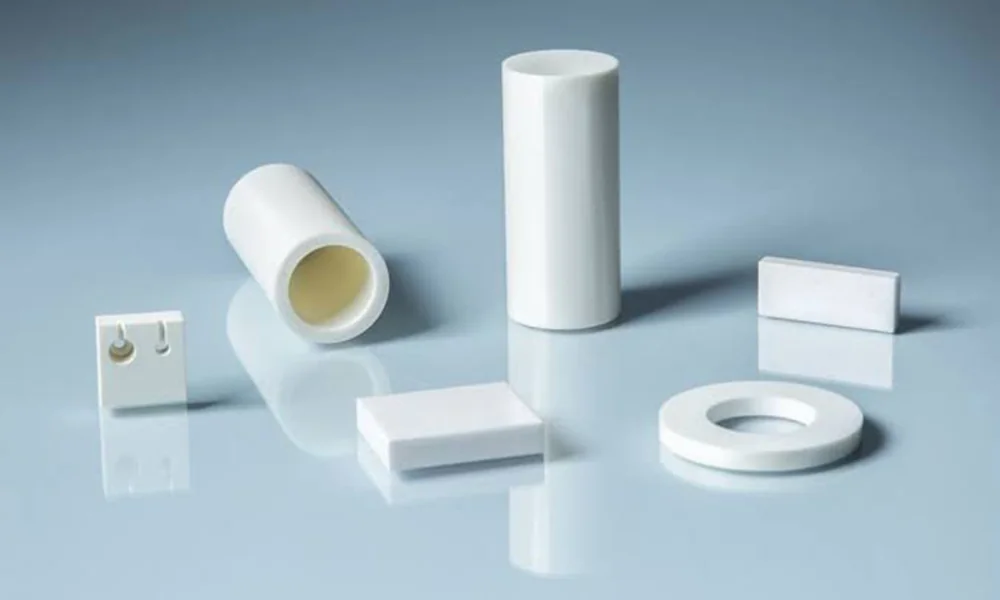
Zirkonoxid-Keramikmarkierung
Bewerten Sie Oberflächenfarbe, Politur, Wärmereaktion und kosmetische Akzeptanz, bevor Sie Produktionsparameter freigeben.
Diese Route erkundenWo Glas, Kristall und Keramik verwendet werden – und warum sie markiert werden
Die Markierungsanforderung beginnt normalerweise mit der Produktaufgabe: dauerhafte Identifizierung, Rückverfolgbarkeit, Codierung, Branding, Personalisierung oder funktionale Referenzmarken. Das Substrat bestimmt dann, wie sicher und konsistent dieses Ergebnis erzeugt werden kann.
Glasflaschen, Einmachgläser und Verpackungen
Datumscodes, Chargen- oder Loskennzeichnung, Logos und dauerhafte Produktcodierung sind üblich. Produktionsgeschwindigkeit, gekrümmte Oberflächen, Beschichtungszustand und Rissgefahr wirken sich alle auf die Verfahrensauswahl aus.
Display-, Geräte- und Elektronikglas
Kleine Identifikationsmarkierungen, Seriennummern, Referenzmarken und maschinenlesbare Codes können auf Abdeckglas, Paneelen oder technischen Fenstern erforderlich sein. Feine Merkmale und die kosmetische Akzeptanz sind in der Regel wichtiger als die Markierungsgröße allein.
Labor- und technische Glaswaren
Teilekennzeichnung, Skalen, Kalibrierreferenzen, Seriennummern und dauerhafte Rückverfolgbarkeit können erforderlich sein. Glasart, Wandstärke und lokale Spannungen sind wichtig, bevor ein Prozess freigegeben wird.
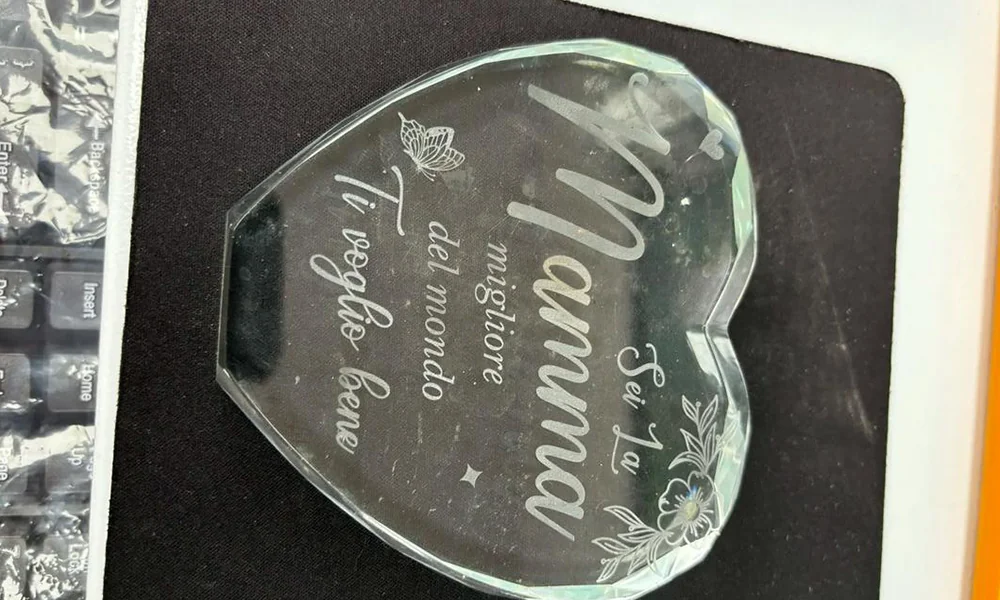
Kristallgeschenke und personalisierte Produkte
Namen, Daten, Logos, dekorative Grafiken und interne Effekte sind üblich. Kosmetische Qualität, Betrachtungswinkel und Fokustiefe sind bei vielen dieser Anwendungen wichtiger als hoher Durchsatz.
Elektronische und technische Keramikteile
Seriennummern, Chargencodes, Data-Matrix-Codes und Teile-IDs unterstützen die Rückverfolgbarkeit über Montage, Prüfung und Service hinweg. Die Keramikgüte, Glasur und Oberflächenbeschaffenheit können Kontrast und Kantenqualität verändern.
Verbraucher- und industrielle Keramikprodukte
Logos, Produktkennzeichnungen, dekorative Markierungen und dauerhafte Codes können auf glasierten oder unglasierten Oberflächen erforderlich sein. Das gewünschte Erscheinungsbild muss gegen Glasurschäden, Abtragstiefe und Chargenkonsistenz geprüft werden.
Was wird üblicherweise auf Glas, Kristall und Keramik markiert?
Der zu markierende Inhalt verändert die Prozessanforderung. Ein großes dekoratives Logo, eine feine Seriennummer und ein maschinenlesbarer Data-Matrix-Code haben nicht die gleiche Toleranz für Kontrast, Kantendefinition oder Positionierfehler.
Rückverfolgbarkeit und Produktionscodes
Seriennummern, Chargen- oder Loscodes, Datumscodes, QR-Codes, Data-Matrix-Codes und Barcodes sind üblich, wenn Teile über Fertigung, Prüfung oder Service identifiziert werden müssen.
Branding und Produktinformationen
Logos, Modellinformationen, Namen, Datumsangaben, Warnhinweise und dauerhafte Produktetiketten können markiert werden, wenn Tinte, Aufkleber oder Transferetiketten unerwünscht sind.
Funktionale und dekorative Markierungen
Gradeinteilungen, Skalen, Ausrichtungsreferenzen, dekorative Grafiken, Personalisierung und geeignete interne Kristallgrafiken können andere optische und Qualitätskriterien erfordern als gewöhnliche Textmarkierung.
Maschinenlesbare Codes benötigen eigene Abnahmekriterien
Definieren Sie Codegröße, Ruhezone, Kontrast, Kantenqualität, Beleuchtung und Reader-Verifizierung, bevor Sie den Prozess abschließen. Ein Code, der für das Auge sichtbar erscheint, ist nicht automatisch zuverlässig für das Scannen in der Produktion.
Welches Markierungsergebnis benötigen Sie?
Beginnen Sie mit dem Ergebnis, das der Benutzer oder die Produktionslinie akzeptieren muss, und wählen Sie dann die Laserroute und die Prüfmethode. “Eine sichtbare Markierung” ist für spröde Materialien keine vollständige Anforderung.
| Gewünschtes Ergebnis | Typischer Einsatz | Was schiefgehen kann | Was freizugeben ist |
|---|---|---|---|
| Mattierte oder matte Oberflächenmarkierung | Glaslogos, Text, dekorative Markierungen und größere sichtbare Kennzeichnungen | Abplatzungen, Trübung außerhalb der Markierung, raue Kanten, Mikrorisse oder ungleichmäßige Mattierung | Aussehen, Kantenqualität, Risszustand, Reinigungsergebnis und Wiederholbarkeit |
| Feiner Text oder maschinenlesbarer Code | Seriennummern, Data Matrix, QR und kleine Rückverfolgbarkeitsmarkierungen | Schwacher Kontrast, gebrochene Module, unscharfe Kanten, Fokusvariation oder Lesegerätfehler | Zeichendefinition, Codelesbarkeit, Beleuchtungsbedingung, Platzierung und Zyklusstabilität |
| Selektive Beschichtungsentfernung | Bemalte, beschichtete, verspiegelte oder funktionale Glas-/Keramikschichten | Übermäßiger Abtrag, Substratschäden, Rückstände, ungleichmäßige Belichtung oder Delaminierung | Schichtselektivität, freigelegtes Aussehen, Rückstände, Substratschutz und Kantendefinition |
| Farb-, Pigment- oder Glasurveränderung | Glasierte Keramiken und ausgewählte technische Keramikoberflächen | Ungleichmäßige Farbe, Glasurschäden, übermäßige Ablation, Glanzänderung oder Chargenabweichung | Kontrast, optische Akzeptanz, Glasurintegrität, Lesbarkeit und Zustand nach der Reinigung |
| Interner oder unter der Oberfläche liegender Effekt | Transparentes Kristall, Glasblöcke und ausgewählte klare Bauteile | Fokusempfindlichkeit, interne Risse, Streuung, Blasen oder geringe Sichtbarkeit | Fokustiefe, optische Klarheit, Betrachtungswinkel, Punktqualität und Spannungszustand des Bauteils |
Wie beeinflussen Form, Dicke und Bauteilgröße die Lasermarkierung?
Ein Prozess, der auf einem flachen Prüfkörper funktioniert, kann sich ändern, wenn das reale Bauteil gekrümmt, dünn, dick, nahe an einer Kante oder größer als das Markierungsfeld ist. Die Geometrie beeinflusst Fokus, lokale Spannung, Vorrichtungsdesign und Maschinenkonfiguration.
Flache vs. gekrümmte Oberflächen
Flaschen, Rohre und gekrümmte Keramikteile verändern den Arbeitsabstand über die Markierung hinweg. Ein ungleichmäßiger Fokus kann Linienbreite, Kontrast und Energiedichte verändern, daher müssen möglicherweise Drehvorrichtungen, kontrollierte Ausrichtung oder 3D-Fokus bewertet werden.
Dünne Wände und dünnes Glas
Geringere Masse und lokale Spannung können Wärmeakkumulation, Rissbildung oder Absplitterung empfindlicher machen. Die endgültige Wandstärke sollte in die Probenprüfung einbezogen werden.
Dicke transparente Teile
Für die Innenmarkierung werden Fokustiefe, Brechung, optischer Weg und innere Spannung wichtiger, da der Strahl im Inneren des Materials statt auf der Oberfläche fokussiert wird.
Kanten, Löcher und Ecken
Markierungen in der Nähe einer Kante, eines Lochs, einer Kerbe oder einer Ecke können empfindlicher auf Spannungskonzentration reagieren. Die Platzierung sollte an der realen Geometrie getestet werden, anstatt sie aus einem Prüfkörper aus der Mitte der Platte abzuleiten.
Große Teile und große Markierungsbereiche
Wenn das Bauteil oder die Grafik ein praktikables einzelnes Feld überschreitet, benötigt das System möglicherweise ein größeres Feld, XY-Bewegung, Indexierung oder kontrollierte Neupositionierung. Die Feldgröße sollte nicht erhöht werden, ohne Spotgröße und Qualitätsanforderungen zu prüfen.
Höhenvariation und Wiederholbarkeit der Vorrichtung
Abgestufte, verzogene oder uneinheitliche Bauteile können dazu führen, dass die Oberfläche aus dem Fokus gerät. Konsistenz der Vorrichtung, Autofokus, Höhenkompensation oder 3D-Fokussierung können erforderlich sein, wenn die Höhenvariation größer als das stabile Prozessfenster ist.
Welche Laser-Route sollten Sie zuerst testen?
Wählen Sie eine Laserbeschriftungsmaschine für Glas oder Keramik nicht allein anhand der Wattzahl aus. Die sinnvolle Route richtet sich nach Materialabsorption, Spannungszustand, Zieleffekt, Position der Markierung, Merkmalsgröße, Oberflächenschicht und danach, ob der Prozess auf der Vorderseite, der Rückseite, der Beschichtungsgrenzfläche oder im Inneren eines transparenten Materials abläuft.
Vergleichen Sie Routen für Produktkategorien über UV-Laser-Beschriftungsmaschinen, grüne Laserbeschriftungsmaschinen, CO2-Laserbeschriftungsmaschinen und breitere Laserbeschriftungsmaschinen nachdem die Probenreaktion bekannt ist.
| Laserroute | Wo es bewertet werden kann | Einzuhaltende Grenze |
|---|---|---|
| UV-Laser | Feine Oberflächenmarkierungen, ausgewähltes beschichtetes Glas, Keramiken, kleine Codes und geringere Anforderungen an sichtbaren Wärmeeintrag | Kontrast, Zykluszeit und Rissrisiko hängen weiterhin vom tatsächlichen Material, der Beschichtung und dem Fokus ab. |
| Grüner Laser | Ausgewählte Versuche mit transparenten, reflektierenden oder spröden Materialien, bei denen die Probenreaktion die Route unterstützt | Nur als bestätigte Testroute verwenden; sie nicht als universelle Glas- oder Keramiklösung darstellen. |
| CO2-Laser | Mattierung von Glasoberflächen, größere Markierungen, Entfernung von Beschichtungen und ausgewählte Arbeiten an keramischen Oberflächen | Wärmebelastung, Kantenqualität, Lesbarkeit feiner Codes, Rauch und Beschichtungsrückstände müssen kontrolliert werden. |
| Internes / Unterflächen-System | Transparenter Kristall, Glas oder klare Blöcke, bei denen die Markierung im Inneren des Materials liegen muss | Erfordert dedizierte Optiken, kontrollierte Fokustiefe und bestätigten Geräteumfang. Es ist nicht automatisch mit normaler Oberflächenmarkierungsausrüstung verfügbar. |
Praktische Richtung für den ersten Test
| Typische Aufgabe | Erste Route, die eine Bewertung verdient | Was noch bestätigt werden muss |
|---|---|---|
| Allgemeine Mattierung der Glasoberfläche oder größere sichtbare Markierungen | CO2 | Rissrisiko, Kantenqualität, Trübung, Wärmebelastung und Zykluszeit bezüglich des endgültigen Glaszustands. |
| Feine Markierungen, kleine Codes oder ausgewähltes beschichtetes Glas | UV | Kontrast, Beschichtungsselektivität, Code-Lesbarkeit und Oberflächenschäden. |
| Reaktion ausgewählter transparenter oder spröder Materialien, wenn die Absorption günstig ist | Grün | Reale Probenreaktion, Strahlengang, thermische Wirkung und Produktionsstabilität. |
| Feine Keramikmarkierung | UV oder ein anderer an Proben erprobter Weg | Keramikgüte, Glasur, Pigmentreaktion, Kontrast und Oberflächenintegrität. |
| Markierung im Inneren von transparentem Kristall oder Glas | Dediziertes internes / Suboberflächen-System | Fokustiefe, internes Rissrisiko, optische Klarheit und bestätigter Ausrüstungsumfang. |
Die Maschinenkonfiguration nicht festlegen, bevor der Probenweg nachgewiesen ist
Laserquelle, Feldgröße, Fokussierungsmethode, Halterung, Vision-System, 3D-Fokus, Absaugung und Bewegungskonfiguration sollten erst ausgewählt werden, nachdem der geforderte Markierungseffekt auf dem tatsächlichen Substrat stabil ist. Die Wattzahl allein ist kein zuverlässiges Auswahlkriterium für Glas, Kristall oder Keramik.
Riss-, Absplitterungs-, Trübungs- und Festigkeitskriterien in die Freigabeprüfungen aufnehmen
Fehler an sprödem Material sind auf einem schnellen Foto möglicherweise nicht erkennbar. Mikrorisse, Absplitterungen, Glasurschäden oder Festigkeitsminderung können nach Reinigung, Temperaturwechseln, Montagedruck oder normaler Handhabung auftreten.
- Auf Mikrorisse, Absplitterungen, Trübungen, vereinzelte Punkte, raue Kanten und Glasflocken prüfen.
- Unbehandelte, gehärtete, polierte, beschichtete und montierte Zustände als separate Proben vergleichen.
- Fokuspositionen auf der Vorder- und Rückseite sowie im Inneren unabhängig voneinander prüfen.
- Anpressdruck der Vorrichtung, Kontaktpunkte und Bauteilauflage prüfen, um Spannungskonzentrationen zu vermeiden.
- Legen Sie fest, ob eine normale Sichtprüfung ausreicht oder ob eine Vergrößerung oder Festigkeitsprüfung erforderlich ist.
- Prüfen Sie auf schwachen oder uneinheitlichen Kontrast, insbesondere wenn sich Oberflächenbeschaffenheit, Beschichtung oder keramisches Pigment von Charge zu Charge ändern.
- Prüfen Sie bei QR- oder Data-Matrix-Codes die Lesbarkeit mit dem vorgesehenen Lesegerät und der vorgesehenen Beleuchtung, anstatt sie nur nach Augenschein freizugeben.
- Achten Sie auf übermäßige Ablation, ungleichmäßige Beschichtungsentfernung, Beschichtungsdelaminierung oder Glanzveränderungen, die selbst dann inakzeptabel sein können, wenn die Markierung sichtbar ist.
- Erneut testen, wenn sich Fokushöhe, Vorrichtungsauflage, Temperierung, Beschichtung, Glasur, Lieferantengüte oder Endmontagezustand ändern.

Vor dem Test Strahlung, Reflexion, Einhausung und Rauchgaskontrollen überprüfen
Beim Markieren von Glas, Kristall und Keramik können UV-, sichtbar-grüne, Infrarot-CO2- oder andere Laserverfahren zum Einsatz kommen. Die sichere Maschinenausführung hängt von der vollständigen Systemkonfiguration ab, nicht nur von der Laserquelle oder davon, dass ein Gehäuse vorhanden ist.
Strahl- und Reflexionskontrolle
Transparente, glänzende, gekrümmte oder glasierte Oberflächen können Strahlwege und Reflexionsverhalten verändern. Prüfen Sie direkte und reflektierte Strahlrisiken, Strahlfallen, kontrollierten Zugang und ob der Arbeitsbereich für die ausgewählte Quelle mit einer Umhausung versehen werden sollte.
Umhausung und Bedienerschutz
Die Laserklasse ist ein Ergebnis auf Systemebene. Überprüfen Sie das Umhausungsdesign, Türverriegelungen, Not-Aus, Sichtfensterfilterung und wellenlängengerechte Schutzbrillen für die tatsächliche UV-, Grün-, CO2- oder Innenmarkierungs-Konfiguration.
Rauch, Staub und Beschichtungsrückstände
Beschichtungen, Glasuren, Lacke, Folien und abgetragene Keramik- oder Glasrückstände können eine lokale Absaugung und geeignete Filtration erfordern. Prüfen Sie das Sicherheitsdatenblatt (SDB) oder die Beschichtungsinformationen, bevor Sie wiederholte Tests durchführen oder die Produktion freigeben.
Sicherheitsinformationen sind konfigurationsabhängig
Diese Seite bietet nur eine Orientierungshilfe zur Materialauswahl. Die endgültigen Sicherheitsvorkehrungen sollten für das tatsächliche Maschinenlayout, die Laserquelle, das Gehäuse, die Optik, die Vorrichtung, den Materialstapel und die örtlichen Anforderungen am Arbeitsplatz bestätigt werden.
Proben-Testmatrix für spröde Materialien
Die endgültige Freigabe sollte auf Mustern in Produktionsqualität und definierten Prüfkriterien basieren, nicht allein auf dem Materialnamen oder einem repräsentativen Prüfling.
| Eingabe | Was festzulegen ist | Warum es wichtig ist |
|---|---|---|
| Materialzustand | Glasart, Kristallart, Keramikmasse, Vorspannung, Glasur, Beschichtung, Politur und Endmontagezustand | Repräsentiert den realen Spannungs-, Absorptions- und Oberflächenzustand. |
| Fokusposition | Vorderfläche, Rückfläche, Beschichtungsgrenzfläche, Glasurschicht oder innere Fokusposition | Steuert Markierungsposition, Energiedichte und Strahlengang. |
| Zielergebnis | Mattierte Markierung, Mikroablation, Beschichtungsabtrag, Farb-/Glasuränderung, lesbarer Code oder interner Effekt | Jeder Effekt hat unterschiedliche Anforderungen an Quelle, Parameter und Prüfung. |
| Qualitätsgrenzen | Abplatzungen, Risse, Trübung, Rückstände, Kantendefinition, Glasurschäden und kosmetische Akzeptanz | Definiert, was eine produktionszugelassene Markierung bedeutet. |
| Lesbarkeit | Zeichengröße, Größe des Data-Matrix- oder QR-Codes, Beleuchtung, Kontrast und Lesegeräte-Einstellungen | Verifiziert die tatsächliche Identifizierungsaufgabe, nicht nur eine sichtbare Markierung. |
| Handhabung und Haltbarkeit | Spannvorrichtungsdruck, Reinigung, Abrieb, Temperaturwechsel, Chemikalienexposition oder Festigkeitsprüfungen | Verhindert eine Freigabe auf Basis eines zerbrechlichen oder nicht haltbaren Einzelmusters. |
Verwenden Sie keine Ersatzmuster für die endgültige Freigabe.
Wenn das Produktionsteil vorgespannt, beschichtet, glasiert, poliert, laminiert, geklebt oder montiert ist, sollte das eingereichte Muster diesem Zustand entsprechen. Ein flacher, unbehandelter Coupon kann zu einer falschen Maschinen- oder Parameterempfehlung führen.
Vom Muster-Test zur Produktionsfreigabe
Tatsächliches Produktionsmuster → kleine Parametermatrix → visuelle oder vergrößerte Prüfung → Code-Lesbarkeitsprüfung, falls zutreffend → Reinigungs- / Abrieb- / Hitze- / Festigkeitsprüfungen, wenn erforderlich → Bestätigung des finalen Montagezustands → das freigegebene Prozessfenster und die Maschinenkonfiguration einfrieren.
Wenn sich die Materialgüte, der Lieferant, die Härte, die Beschichtung, die Glasur, die Dicke, die Vorrichtungsauflage oder die Markierungsposition nach der Freigabe ändern, behandeln Sie diese Änderung als Grund für eine erneute Prüfung, anstatt anzunehmen, dass das ursprüngliche Ergebnis automatisch übertragbar ist.
Vom Musterergebnis zur finalen Maschinenkonfiguration
Die endgültige Maschine sollte anhand des bewährten Musterprozesses und der realen Produktionsbedingungen konfiguriert werden. Dieselbe Markierung kann ein anderes System erfordern, wenn sich die Bauteilgeometrie, die Positionierungstoleranz, der Zieldurchsatz oder die Inspektionsmethode ändern.
| Produktionsinput | Konfiguration, die es mitbestimmt | Warum es wichtig ist |
|---|---|---|
| Material- und Probenreaktion | Laserquelle / Wellenlänge und nutzbares Prozessfenster | Die Prozessroute muss zuerst die erforderliche Markierung erzeugen, ohne unannehmbare Rissbildung, Abplatzungen, Glasurschäden oder Beschichtungsversagen. |
| Markierungsgröße und Merkmalsgröße | Linse, Markierfeld und optischer Aufbau | Ein größeres Feld ist nicht automatisch besser, wenn es die Spot- oder Merkmalsqualität verringert, die für feine Codes erforderlich ist. |
| Feincode- oder Positionierungsanforderung | Halterung, Vision, Lesegerät-Verifizierung und Kontroll-Workflow | Lesbare Codes erfordern eine stabile Platzierung, Fokussierung und Verifizierung, nicht nur sichtbaren Kontrast. |
| Gekrümmtes oder höhenvariables Bauteil | Drehvorrichtung, kundenspezifische Aufnahme, Autofokus oder 3D-Fokus | Fokusvariation kann den Kontrast, die Linienbreite und die Prozessstabilität über das Bauteil hinweg verändern. |
| Großes Bauteil oder großer Markierbereich | Größeres Feld, XY-Bewegung, Indexierung oder kontrollierte Neupositionierung | Das System muss den erforderlichen Bereich abdecken, ohne die benötigte Markierungsqualität zu verlieren. |
| Ziel-Zykluszeit / Teile pro Stunde | Manuelle, halbautomatische, Mehrstationen- oder Inline-Architektur | Die Scangeschwindigkeit allein bestimmt nicht die gesamte Produktionszykluszeit; Beschickung, Positionierung, Fokussierung, Markierung und Verifizierung tragen alle dazu bei. |
| Staub, Beschichtungsrückstände oder Schmutzpartikel | Absaugung und Filtration | Bei wiederholter Produktion kann eine lokale Absaugung erforderlich sein, die auf die tatsächliche Beschichtung, Glasur oder das abgetragene Material abgestimmt ist. |
| Sicherheitsanforderung für Bediener und System | Umhausung, Verriegelungen, Sichtschutz und kontrollierter Zugang | Das endgültige Sicherheitsniveau ist Sache der vollständigen Maschinenkonfiguration, nicht der Laserquelle allein. |
Was Sie für eine nützliche Empfehlung und ein Angebot senden sollten
- Materialart, Güte (falls bekannt), Zustand, Beschichtung oder Glasur, Dicke und Oberflächengüte.
- Tatsächliche Bauteilabmessungen, Geometrie, Position der Markierung und ob es sich beim Ziel um Vorderfläche, Rückseite, Beschichtungsgrenzfläche oder Innenfläche handelt.
- Grafik- oder Codedatei, kleinste Struktur, Zielkontrast / Zieltextur und jegliche Anforderungen an die Lesbarkeit.
- Qualitätsgrenzen für Risse, Abplatzungen, Trübung, Rückstände, Glasurschäden, kosmetisches Erscheinungsbild und Haltbarkeit.
- Angestrebte Taktzeit oder Teile pro Stunde, Beladeverfahren, Vorrichtungsbeschränkungen und Bedienerablauf.
- Anforderungen an Positionierung / Bildverarbeitung, Inspektionsmethode, Absaugungsbedingungen und Kapselungs-/Sicherheitsanforderungen.
- Produktionsgerechte Muster, wann immer möglich, damit die Prozessroute und die Maschinenkonfiguration auf dem echten Bauteil und nicht auf einem Ersatzprüfkörper basieren können.
FAQs zur Lasermarkierung von Glas, Kristall & Keramik
Kann Lasermarkierung Glas zum Reißen bringen?
Ja, das kann passieren, wenn Wärme, Fokus, Restspannung oder Bauteilauflage nicht kontrolliert werden. Gehärtetes, laminiertes, beschichtetes und spannungsbehaftetes Glas sollte im Endzustand mit definierten Riss- und Festigkeitskriterien getestet werden.
Welcher Laser wird für die Glasmarkierung verwendet?
CO2-, UV-, Grün- und spezialisierte interne Systeme können je nach Glasart, Beschichtung, Zieleffekt und Markierungsposition relevant sein. Der richtige Weg sollte am tatsächlichen Muster nachgewiesen werden.
Kann dieselbe Maschine Keramik und Glas markieren?
Einige Konfigurationen können ausgewählte Glas- und Keramikaufgaben bearbeiten, aber das stabile Prozessfenster, die Optik, die Vorrichtung und die Inspektionsanforderungen können erheblich abweichen.
Ist eine Innengravur dasselbe wie eine Markierung der Glasoberfläche?
Nein. Interne oder unter der Oberfläche liegende Effekte erfordern spezielle Optiken, kontrollierte Fokussierung im Inneren des transparenten Materials und einen bestätigten Geräteumfang. Gehen Sie nicht davon aus, dass eine normale Einrichtung zur Oberflächenmarkierung von Glas internes Gravieren durchführen kann.
Welche Proben soll ich einsenden?
Senden Sie das endgültige Material oder Teil, einschließlich Glasart, Kristallart, Keramikgüte, Vorspannung, Beschichtung, Glasur, Dicke, Markierungsseite, Zieleffekt, Grafik, Qualitätsgrenzen, Haltbarkeitstests und Sicherheitsinformationen.
Senden Sie das tatsächliche Glas-, Kristall- oder Keramikteil und den erforderlichen Markierungseffekt
Geben Sie das endgültige Substrat, die Beschichtung oder Glasur, die Dicke, den Spannungs- oder Vorspannungszustand, die Markierungsseite, das interne oder Oberflächenziel, die Grafik oder den Code, Qualitätsgrenzen, Haltbarkeitsanforderung, Zyklusziel, Vorrichtungsbeschränkungen und etwaige SDS- oder Sicherheitshinweise an. Zhuorui Laser kann UV-, Grün- und CO2-Oberflächenverfahren prüfen und, nur wenn für den Projektumfang eine spezielle interne Ausrüstung bestätigt ist, prüfen, ob ein Unteroberflächenverfahren bewertet werden sollte.
Angebot anfordern OEM- & Custom-Anfrage Kontakt