
Laserbeschriftung von Aluminiumoxid-Keramik
Bewerten Sie Feincodes, Identifikationsmarkierungen und kontrollierte Oberflächenablation an der tatsächlichen Aluminiumoxid-Qualität – nicht allein anhand des Materialnamens. Reinheit, Additive, Farbe, Brennzustand, Oberflächenbeschaffenheit und Oberflächenschichten können alle den Kontrast, die Kantenqualität und das Schadensrisiko verändern.
Aluminiumoxid kann markiert werden, doch das Prozessfenster gehört zum exakten Bauteil
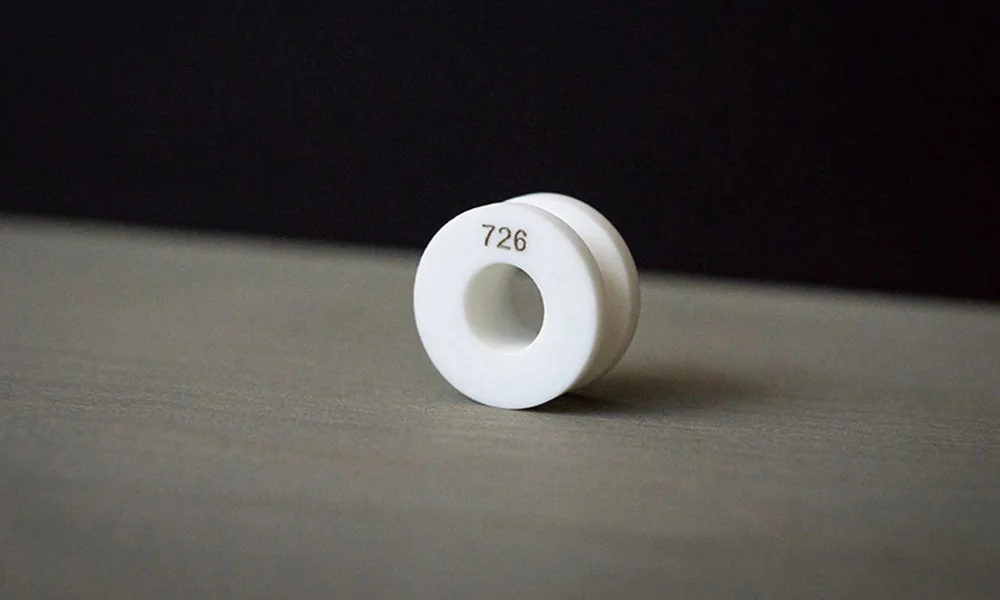
Lasermarkierung kann auf ausgewählten Aluminiumoxid-Keramiken eine sichtbare Veränderung, eine flache Textur oder einen kontrollierten Materialabtrag erzeugen. Das stabile Ergebnis hängt von der Keramikrezeptur und dem Oberflächenzustand ab, daher sollten UV-, Faser-/Infrarot-, Grün- und CO2-Systeme zunächst als Testhypothesen statt als allgemeingültige Vorschriften beginnen.
Bei feinen Data-Matrix-, QR-, Serien- oder Ausrichtungsmarkierungen muss die Freigabe die Codegeometrie, die Beleuchtung und die Reader-Verifizierung umfassen. Bei der Ablation muss die Freigabe zusätzlich Tiefe oder Textur, Abtragsrückstände, Kantenintegrität und jede durch das Bauteil vorgegebene funktionale Grenze abdecken.
Zurück zum Materialleitfaden für Glas, Kristall und Keramik für ein breiteres Routing spröder Materialien.
Materialreaktion von Anforderungen des Produktionssystems trennen
Aluminiumoxid-Güte, Oberflächenbeschaffenheit und die erforderliche Markierung bestimmen, ob ein Verfahren technisch geeignet ist. Produktionsvolumen, Teilehandhabung, Codeverifizierung, Automatisierung und branchenspezifische Akzeptanz bestimmen, wie dieses bewährte Verfahren in einer Maschine umgesetzt werden sollte.
Zuerst bestätigen, was am Aluminiumoxid-Bauteil geschieht
- Güte, Reinheit, Additive, Farbe und Brennzustand
- Polierte, geläppte, glasierte, beschichtete oder metallisierte Oberflächen
- Machbarkeit von Kontraständerung, Mikroablation und Schichtentfernung
- Prüfungen auf Absplitterungen, Mikrorisse, Rauheit und Kantenrisiken
- Vergleich der Laserroute und Probenvalidierung am tatsächlichen Materialzustand
Dann definieren, was die Maschine in der Produktion wiederholen muss
- Komponentenfunktion und Rückverfolgbarkeitsanforderung
- Liniengeschwindigkeit, Teilebereitstellung, Automatisierung und Vorrichtungsfluss
- Reader-Integration, Datenanbindung und Ausschussbehandlung
- Branchenvalidierung, Compliance- und Dokumentationsanforderungen
- Produktionsabnahmekriterien jenseits der reinen Materialreaktion
Wenn Metallisierung oder Elektronik zum Hauptziel werden
Wenn die zentrale Frage lautet, wie der Aluminiumoxidkörper oder seine Oberfläche auf den Laser reagiert, ist zunächst das Material zu bewerten. Wenn das kritische Ziel ein Leiter, eine Metallisierung, ein Lötstopplack, ein Schaltungsstapel oder eine Package-Struktur ist, muss der Test auch die elektrischen, Bonding- und Fertigungsanforderungen dieser Schicht berücksichtigen.
„Aluminiumoxid“ ist keine vollständige Laser-Testspezifikation
Zwei als Aluminiumoxid verkaufte Teile können unterschiedlich reagieren, weil Formulierung, Dichte, Oberflächenfinish und Oberflächenschichten die Absorption, den Wärmefluss und den Mechanismus der sichtbaren Markierung verändern.
Sorte und Zusammensetzung
Halten Sie die angegebene Aluminiumoxid-Sorte oder Reinheit sowie bekannte Sinterhilfsmittel, Pigmente oder Markierungsadditive fest. Übertragen Sie eine Freigabe nicht ohne Vergleichsmuster von einer Formulierung auf eine andere.
Farbe und Brandzustand
Weiße, schwarze und farbige Keramikkörper erzeugen möglicherweise nicht denselben Kontrast. Die Dichte nach dem Brand, die Porosität und der Zustand der Charge können ebenfalls die Textur und das Ablagerungsverhalten verändern.
Oberflächenfinish
Im Brandzustand belassene, geschliffene, geläppte und polierte Oberflächen müssen separat freigegeben werden, weil Rauheit, Glanz und bereits vorhandene Defekte das Erscheinungsbild und die Prüfung beeinflussen.
Schichten und Metallisierung
Glasur, Tinte, Beschichtung, Dünnschicht oder metallisierte Bereiche können zum eigentlichen Laserziel werden. Legen Sie fest, ob das Verfahren die Schicht, die Grenzfläche oder den Keramikkörper verändert.
Geometrie und Kanten
Dicke, Krümmung, Bohrungen, Stufen, ungestützte Spannweiten und der Abstand zu einer Kante können Fokusstabilität, Aufspannung und Bruchrisiko verändern.
Zustand des Fertigteils
Gereinigte, hartgelötete, geklebte, montierte oder beschichtete Teile sollten in dem Zustand geprüft werden, in dem sie in Produktion und Prüfung eingehen.
Aluminiumoxid-spezifische Zustandsmatrix
Verwenden Sie diese Matrix nur als Unterscheidung für die Testplanung; sie ersetzt kein bestätigtes Probenergebnis.
| Zustandsvariable | Möglicher Prozesseffekt | Primäre Validierung |
|---|---|---|
| Reinheit, Güteklasse und Sinterhilfsmittel | Können die Absorption, das thermische Verhalten und den Kontrastmechanismus zwischen ansonsten ähnlichen Teilen verändern. | Code- oder Texturergebnis an identifizierten Güteklassen im direkten Vergleich prüfen; Rand und Ablagerungen kontrollieren. |
| Weißer, schwarzer oder pigmentierter Grundkörper | Sichtbarer Kontrast kann durch eine Änderung des Grundkörpers, eine Additivreaktion oder eine begrenzte Ablation entstehen; die Farbe allein lässt keine dunkle Markierung vorhersagen. | Kontrastmessung, Lesegerät-Test und Aussehen nach der Reinigung. |
| Dichter, poröser oder unterschiedlich gebrannter Grundkörper | Kann den Wärmefluss, die Rauheit, die Partikelfreisetzung und die lokale Bruchempfindlichkeit verändern. | Oberflächenprüfung sowie gegebenenfalls Funktions- oder Festigkeitsprüfungen. |
| Oberfläche wie gebrannt, geschliffen, geläppt oder poliert | Verändert den Glanz, die Streuung, die Fokusempfindlichkeit und die Sichtbarkeit von Defekten an der Markierungskante. | Kantenschärfe unter Produktionsbeleuchtung und nach Handhabung/Reinigung prüfen. |
| Glasierte, beschichtete oder metallisierte Oberfläche | Die Schicht, die Grenzfläche oder die Keramik kann das eigentliche Ziel sein; benachbarte Spuren können funktional empfindlich sein. | Schichtselektivität, Rückstände, Haftung/elektrische Funktion und Keramikschutz. |
Aluminiumoxid-Bauteile werden üblicherweise zur Identifikation, Rückverfolgbarkeit und Montagekontrolle markiert
Der Grund für die Markierung ist wichtig, weil eine einfache menschenlesbare ID, ein kompakter maschinenlesbarer Code und eine kontrollierte Oberflächenabtragung nicht die gleiche Merkmalsgröße, den gleichen Kontrast, die gleiche Inspektionsmethode oder das gleiche Prozessfenster benötigen.
Elektronische Substrate und isolierende Komponenten
Teilenummern, Los-IDs, Orientierungsmarken und maschinenlesbare Codes können verwendet werden, um Keramikteile während der Montage und Inspektion rückverfolgbar zu halten. Die Markierung darf keine unannehmbaren Schäden am Keramikkörper oder an benachbarten metallisierten Merkmalen verursachen.
Präzise technische Keramikkomponenten
Seriennummern, Chargenidentifikation, Prüfreferenzen und Montagemarkierungen helfen, ähnliche Teile zu unterscheiden und die Rückverfolgbarkeit nach Schleifen, Reinigen oder Handhabung zu wahren. Kantenintegrität und Rissrisiko können wichtiger sein als maximaler Kontrast.
Beschichtete, glasierte oder metallisierte Aluminiumoxid-Teile
Bei der Markierungsaufgabe kann die Oberflächenschicht statt des Aluminiumoxidkörpers selbst das Ziel sein. In diesem Fall wird die entscheidende Frage die selektive Schichtmodifikation oder -entfernung ohne inakzeptable Rückstände, Freilegung der Keramik oder Funktionsschäden.
Was wird üblicherweise auf Aluminiumoxid markiert?
Häufige Anforderungen sind Teilenummern, Seriennummern, Chargen- oder Los-IDs, Logos, Kurztexte, Symbole, Orientierungs- oder Ausrichtungsreferenzen, Data-Matrix-Codes und QR-Codes, sofern die verfügbare Markierungsfläche und die Lesemethode sie unterstützen. Der Inhalt sollte vor Laserversuchen festgelegt werden, da Codedichte, kleinste Merkmalsgröße und erforderliche Prüfmethode den Testablauf direkt beeinflussen.
Definieren Sie die erforderliche Änderung, bevor Sie den Laser auswählen
“Aluminiumoxid markieren” kann drei verschiedene Produktionsaufgaben bedeuten. Jede benötigt ihre eigene Abnahmesprache.
Sichtbare Kontrastveränderung
Eine ausgewählte Formulierung kann bei begrenztem Materialabtrag eine dunklere, hellere oder anderweitig sichtbare Veränderung zeigen. Bestätigen Sie Farbe, Gleichmäßigkeit, Glanz, Codelesbarkeit und Stabilität nach der Reinigung.
Mikroablation oder Gravur
Eine flache Textur oder Materialabtrag kann taktilen oder optischen Kontrast erzeugen, wirft jedoch Fragen hinsichtlich Rückständen, Rauheit, Absplitterungen, Mikrorissen und Festigkeit auf. Die Tiefe muss gemessen werden, wenn sie relevant ist.
Schicht- oder Beschichtungsabtrag
Selektiver Abtrag kann die Keramik oder eine andere Schicht freilegen. Überprüfen Sie Selektivität, Rückstände, Keramikschutz, elektrische oder Bonding-Funktion und den Zustand der benachbarten Metallisierung.
Definieren Sie, was eine gute Aluminiumoxid-Markierung erreichen muss, bevor der Prozess optimiert wird
Das erforderliche Ergebnis sollte als Abnahmekriterium festgelegt werden, nicht nur als „dunkel“, „klar“ oder „graviert“. Eine produktionsreife Markierung benötigt das richtige visuelle oder maschinenlesbare Ergebnis, ohne Schäden zu verursachen, die für das Bauteil von Bedeutung sind.
Lesbare Identifikation
Definieren Sie für Text, Logos und Symbole den minimal akzeptablen Kontrast, die Kantenklarheit und die visuelle Konsistenz unter der Beleuchtung, die in der Produktion oder Endprüfung verwendet wird.
Maschinenlesbare Codes
Definieren Sie für Data-Matrix- oder QR-Markierungen die Codegröße, Zellgröße, Beleuchtung, die Methode des Lesegeräts oder Verifizierers sowie das erforderliche Lese- oder Bewertungskriterium. Ein sichtbarer Code ist nicht automatisch ein zuverlässiger Produktionscode.
Minimale Keramikschäden
Legen Sie Grenzwerte für Absplitterungen, Mikrorisse, Rauheit, Rückstände und wärmebeeinflusste Textur fest, wenn diese Festigkeit, Isolierung, Haftung, Abdichtung, Sauberkeit oder Aussehen beeinträchtigen können.
Kontrollierte Tiefe oder Textur
Wenn Materialabtrag erforderlich ist, definieren Sie die zulässige Tiefe, das Profil und die Oberflächenbeschaffenheit, anstatt die Markierung nur anhand eines Fotos zu beurteilen.
Stabiles Erscheinungsbild nach dem Prozess
Prüfen Sie das Ergebnis nach der Reinigung, Abrasion, thermischen Belastung oder anderen nachgelagerten Schritten, denen das Bauteil tatsächlich ausgesetzt sein wird.
Funktionale Integrität bleibt erhalten
Sofern relevant, muss die Markierung innerhalb der Grenzwerte für elektrische Isolierung, Metallisierung, Haftung, Festigkeit, Vakuum, Verschleiß oder andere bauteilspezifische Funktionen bleiben.
Laserarten als Testrouten verwenden, nicht als automatische Antworten
Wellenlänge, Pulsverhalten, Strahlqualität, Spotgröße, Fokussteuerung und das Bauteil selbst wirken zusammen. Die nachstehende Tabelle ist ein Screening-Rahmen und keine Parameterempfehlung.
| Route | Warum es in einen Test aufgenommen werden könnte | Wichtigste Vorsichtsmaßnahmen | Freigabenachweise |
|---|---|---|---|
| UV-Laser | Tests mit feinen Strukturen, ausgewählte Aufgaben zu Kontrast- oder Oberflächenveränderungen und Anwendungen, die eine kontrollierte Platzierung der Energie anstreben. | Nicht automatisch “kalt”; wiederholte Durchgänge oder ein enger Fokus können dennoch Rauheit, Rückstände oder Schäden verursachen. | Codequalität, Kantendefinition, Oberflächenprüfung, Reinigung und Beständigkeit am konkreten Bauteil. |
| Faser- / Infrarotlaser | Ausgewählte Formulierungen, pigmentierte Körper, markierte Additive, metallisierte Bereiche oder Kontrast-/Ablationsversuche, wenn das tatsächliche Ansprechverhalten dies unterstützt. | Weißes Aluminiumoxid garantiert keine stabile dunkle Markierung; Wärmeakkumulation und Rauheit müssen geprüft werden. | Kontrastmechanismus, Wärme-/Texturwirkung, Reader-Ergebnis und Funktionsprüfung. |
| Grüner Laser | Ein Vergleichsweg, wenn Absorption, das Verhalten feiner Merkmale oder eine bestimmte Schicht ihn technisch relevant machen. | Der Geräteumfang und die reale Probenreaktion müssen bestätigt werden; die Wellenlänge allein lässt keine Freigabe vorhersagen. | Direkter Side-by-Side-Probenachweis gegenüber anderen machbaren Wegen. |
| CO2-Laser | Ausgewählte Bewertungen von Oberflächenerwärmung, Textur, größeren Markierungen oder Beschichtungsentfernung. | Feincode-Auflösung, thermische Belastung, Absplitterungs- und Mikrorissrisiko können die Eignung einschränken. | Textur/Tiefe, Kantenqualität, Rissprüfung und Bauteilfunktionsprüfungen. |
Welche Route sollten Sie zuerst testen?
Verwenden Sie die erforderliche Markierung und den tatsächlichen Oberflächenaufbau, um den ersten Vergleich festzulegen. Bei sehr feinen Codes oder kleinen Merkmalen sollte UV normalerweise früh einbezogen werden, da die kontrollierte Energieplatzierung und die Fähigkeit für feine Merkmale oft wichtig sind. Bei pigmentiertem oder additivresponsivem Aluminiumoxid oder wenn eine infrarotresponsive Schicht beteiligt ist, kann Faser/Infrarot einen frühen Vergleich verdienen. Bei beschichteten oder metallisierten Teilen wählen Sie die erste Route anhand der Schicht, die geändert werden muss, und nicht anhand des Wortes „Aluminiumoxid“. Grün kann eine Vergleichsroute sein, wenn Absorption oder Feinmerkmalsverhalten dies rechtfertigen, während CO2 häufiger eine Screening-Option für ausgewählte thermische Textur-, größere Markierungs- oder Abtragsaufgaben ist, bei denen Hitze- und Rissrisiko akzeptiert und verifiziert werden können.
Wenn die Formulierung unbekannt ist – insbesondere bei weißem Aluminiumoxid – gehen Sie nicht von einem dunklen Ergebnis durch Faser oder eine andere Quelle aus. Führen Sie einen kleinen, kontrollierten Vergleich durch und wählen Sie die Route, die Kontrast-, Codequalitäts-, Schadens- und Reinigungskriterien am realen Teil erfüllt.
Keine universelle Parametertabelle
Leistung, Puls-Einstellungen, Geschwindigkeit, Frequenz, Hatch, Fokus-Offset und Durchgangsanzahl sollten aus einer kontrollierten Matrix an produktionsrepräsentativen Teilen entwickelt werden. Die Veröffentlichung unverifizierter Zahlen würde eine Übertragbarkeit implizieren, die nicht nachgewiesen wurde.
Ein sichtbares Symbol ist noch kein produktionsfreigegebener Code
Legen Sie für Data Matrix, QR, Mikrotext und Serienmarkierungen die Informationsdichte und das Prüfsetup fest, bevor Sie das Erscheinungsbild optimieren.
Reader vs. Verifizierer: Ein Lesegerät bestätigt, dass ein Code dekodiert werden kann; ein Verifizierer bewertet die Symbolqualität anhand der festgelegten Bewertungsmethode. Sie sind nicht austauschbar.
- Definieren Sie Codegröße, Zellgröße, Inhalt und erforderliches Bewertungs- oder Lesekriterium.
- Prüfen Sie Zellwachstum, fehlende Zellen, Kantenabrundung, Verunreinigungen und lokale Kontrastschwankungen.
- Testen Sie unter der tatsächlichen Beleuchtung, dem tatsächlichen Winkel sowie der tatsächlichen Kamera- und Lesegerätkonfiguration.
- Wiederholen Sie dies nach Reinigung, Abrieb, thermischer Belastung oder relevanten Prozessschritten für das Bauteil.
- Messen Sie die Prozesskonsistenz über Positionen, Chargen und Vorrichtungsbestückung hinweg – nicht nur an der besten Probe.
Prüfen Sie über den Kontrast hinaus
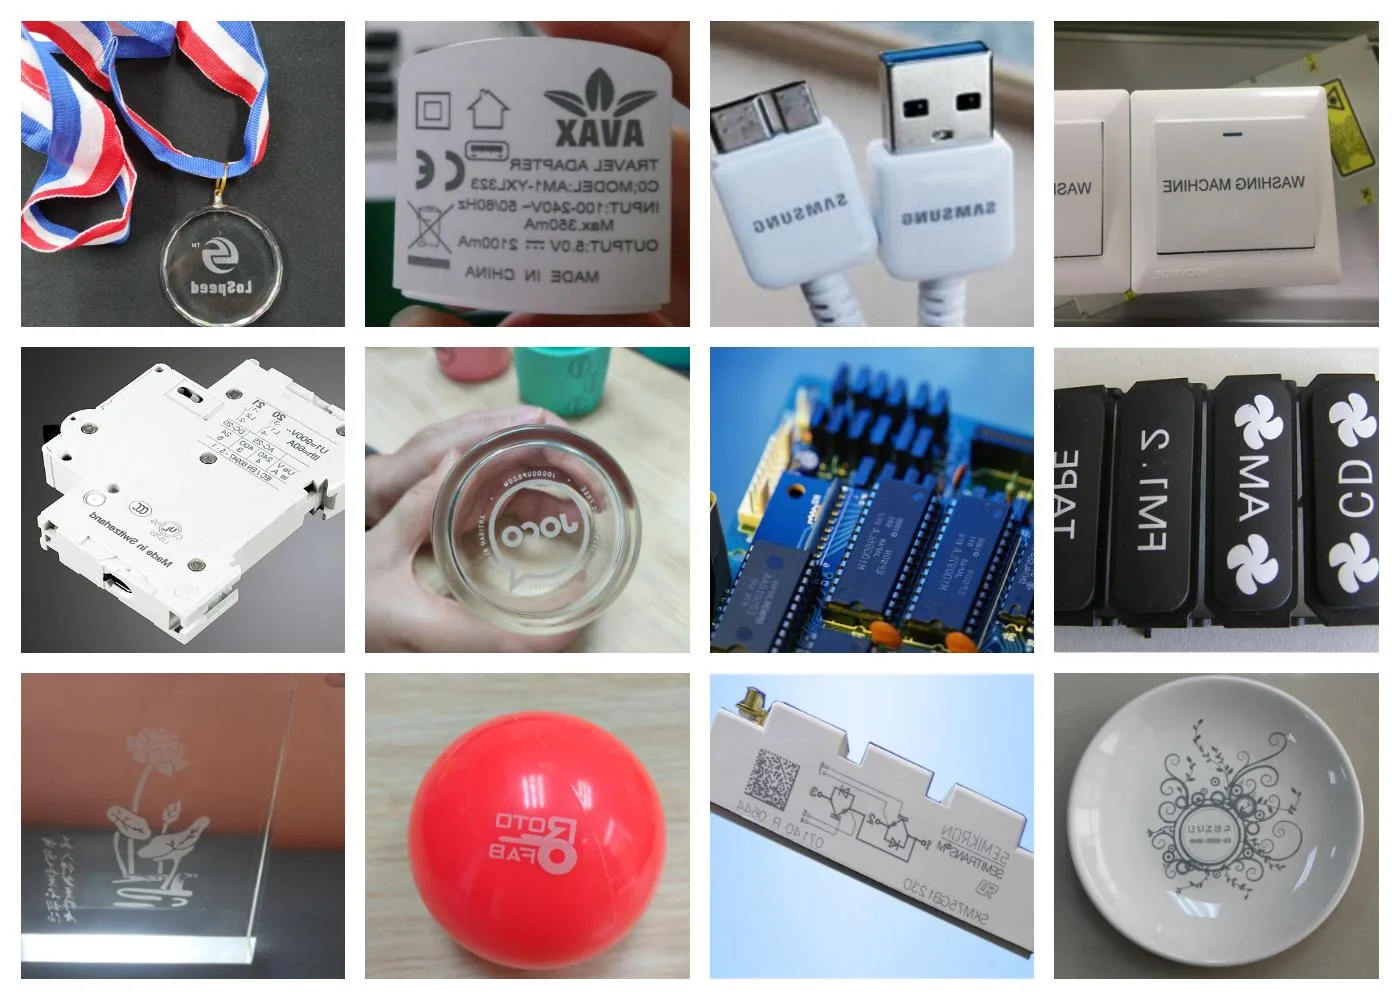
Schäden an spröder Keramik und funktionale Veränderungen können bei einem schnellen Foto übersehen werden. Freigabekriterien sollten dem Risiko des fertigen Bauteils entsprechen.
Mikrorisse und Absplitterungen
Prüfen Sie Markierungsränder, nahe gelegene Löcher, dünne Wände und nicht unterstützte Bereiche. Verwenden Sie eine Vergrößerung oder eine andere definierte Prüfmethode, wenn die normale Sichtprüfung nicht ausreicht.
Rauheit und Rückstände
Bewerten Sie lose Partikel, Wiederaufschmelzung, poröse Textur und das Reinigungsverhalten. Eine kontrastreiche Markierung kann trotzdem die Anforderungen an Sauberkeit, Abdichtung, Kleben oder Handhabung nicht erfüllen.
Tiefen- und Geometrieabweichung
Messen Sie bei der Ablation die Tiefe oder das Profil, wenn dies die Wandstärke, Ebenheit, Passung, den Isolationsabstand oder eine andere funktionale Grenze beeinflusst.
Farbinkonsistenz
Vergleichen Sie Teile über Chargen und Positionen hinweg. Pigmente, Additive, Oberflächenfinish und Wärmestau können das wahrgenommene Ergebnis verändern.
Schichtschäden
Untersuchen Sie bei beschichteten oder metallisierten Teilen benachbarte Spuren, die Haftung, freiliegende Keramik und Rückstände. Ein kosmetisches Ergebnis bestätigt weder die elektrische Integrität noch die Integrität der Verbindung.
Risiko für die Bauteilfunktion
Anforderungen an Festigkeit, Isolierung, Vakuum, Fluide, Verschleiß, Thermik oder Sauberkeit gehören, wenn relevant, in den Validierungsplan; diese Seite zertifiziert sie nicht.
Den Test auf das endgültige Bauteil und dessen Abnahmemethode ausrichten
Eine sinnvolle Prüfanforderung identifiziert sowohl das Material als auch die Produktionsentscheidung. Ersatz-Coupons können eine Route screenen, sollten aber nicht den endgültigen Prozess freigeben.
| Eingabe | Was bereitzustellen ist | Warum es wichtig ist |
|---|---|---|
| Materialidentität | Güte/Reinheit, Lieferantenreferenz, Farbe, Additive sofern bekannt, Brennzustand und Chargeninformationen | Trennt Formulierungen, die sich möglicherweise kein Prozessfenster teilen. |
| Oberflächen-Schichtaufbau | Wie gebrannt, geschliffen, geläppt, poliert, glasiert, beschichtet, bedruckt oder metallisiert; Schichtzweck angeben | Definiert das tatsächliche Absorptions- und Abtragsziel. |
| Bauteilgeometrie | Zeichnung, Dicke, Krümmung, Löcher, Stufen, Kanten, Markierungsbereich, Bezugs- und Vorrichtungsgrenzen | Steuert Fokus, Unterstützung und lokales Bruchrisiko. |
| Markierungsziel | Grafik- oder Codeinhalt, Größe, Zellgröße, Kontrast-/Textur-/Tiefenziel und zulässiger Bereich | Verwandelt “eine Markierung setzen” in ein messbares Ergebnis. |
| Prüfung | Leser- und Verifizierermethode, Beleuchtung, Codekriterium, Vergrößerung, Rauheits-/Tiefenmethode und Fehlergrenzen | Definiert die Akzeptanz über ein visuelles Foto hinaus. |
| Haltbarkeit/Funktion | Reinigung, Abrieb, Hitze, Chemikalien, Haftung, Isolierung, Festigkeit oder andere relevante Prüfungen | Verhindert die Freigabe einer Markierung, die das Bauteil beeinträchtigt. |
| Produktion | Volumen, Zyklusziel, Beladungsmethode, Automatisierung, Rückverfolgbarkeitsdaten und Ausschussstrategie | Leitet den Auftrag an die richtige Anwendung und Systemkonfiguration weiter. |
Verwenden Sie das Ergebnis des freigegebenen Musters, um die endgültige Maschinenkonfiguration zu definieren.
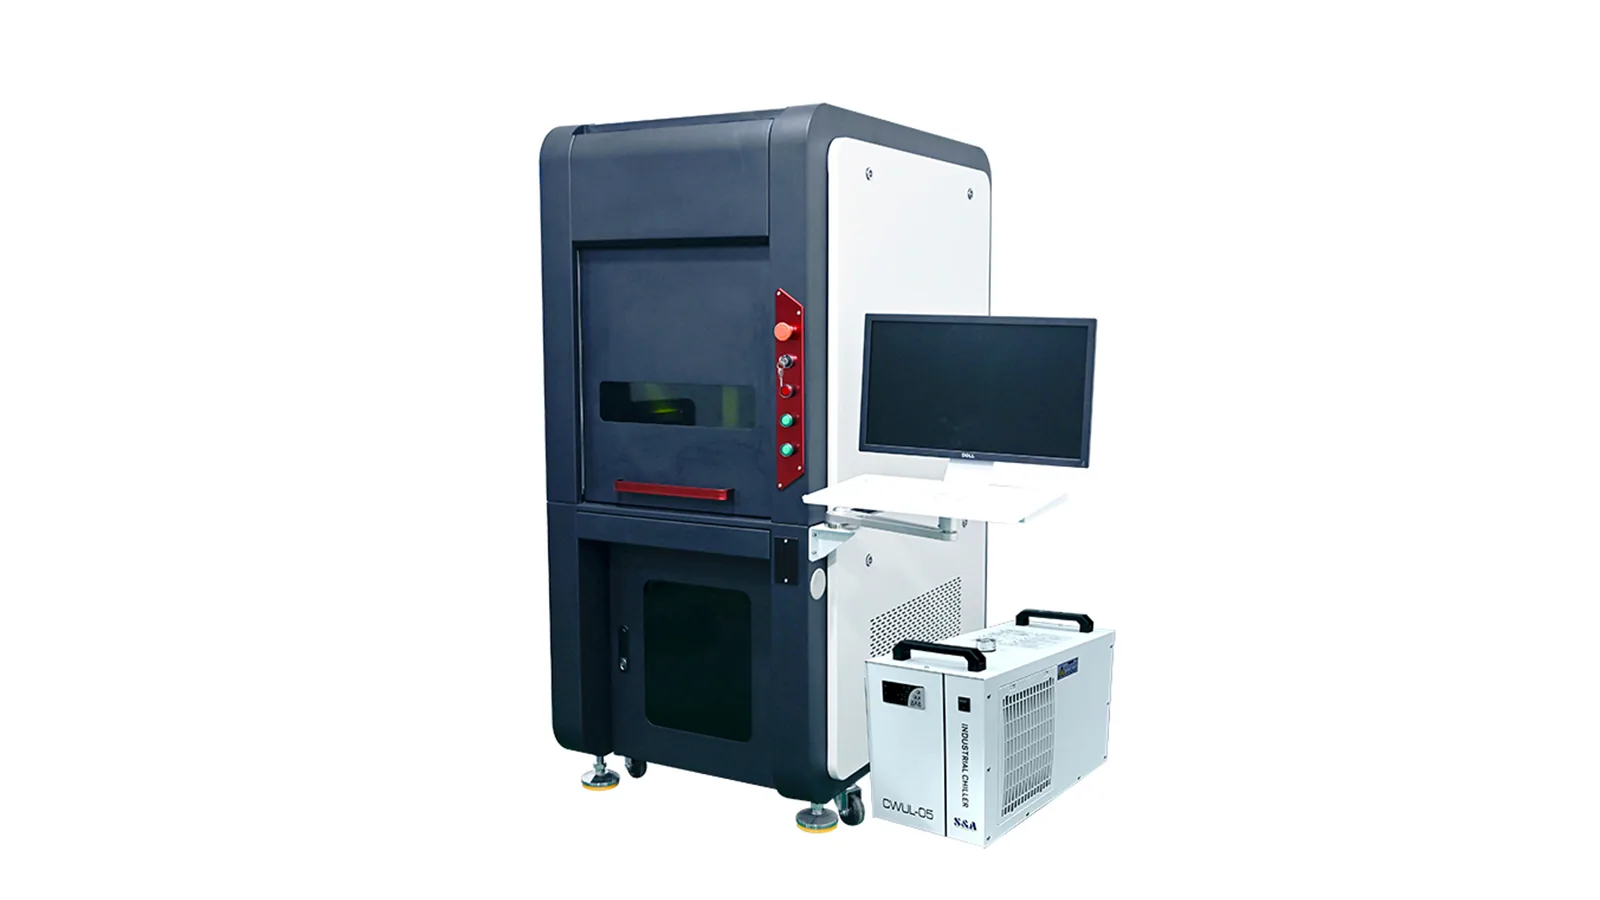
Die Musterprüfung sollte nicht mit “Dieser Laser kann Aluminiumoxid markieren.” enden. Sie sollte die Laserroute, Optik, Fokusstrategie, Vorrichtung sowie Sicherheits- und Produktionsmerkmale identifizieren, die erforderlich sind, um das freigegebene Ergebnis auf realen Bauteilen zu wiederholen.
Laserquelle
Wählen Sie die Quellroute aus, die den Vergleich mit realen Teilen bestanden hat. Wählen Sie nicht nur anhand des Materialnamens; verwenden Sie das tatsächliche Ergebnis für Kontrast, Code, Ablation und Beschädigung.
Linse und Markierfeld
Stimmen Sie Feldgröße, Merkmalsgröße und nutzbaren Arbeitsbereich auf das Bauteil und die Markierung ab. Ein größeres Feld kann den Spielraum für feine Merkmale verringern, daher muss die Optik anhand des realen Artworks und der Toleranz ausgewählt werden.
Fokus- und Z-Strategie
Flache Teile benötigen möglicherweise nur einen festen, wiederholbaren Arbeitsabstand. Gekrümmte, gestufte oder höhenvariable Teile können eine kontrollierte Z-Positionierung, eine Höhenkompensation oder eine andere optische Strategie erfordern.
Vorrichtung und Werkstückauflage
Verwenden Sie eine spannungsarme Auflage mit wiederholbaren Bezugspunkten. Kleine oder spröde Bauteile sollten nicht durch Punktlasten in der Nähe von Kanten, Bohrungen oder dem Markierungsbereich eingespannt werden.
Vision und Code-Verifizierung
Fügen Sie ein Vision-System hinzu, wenn die Position oder Ausrichtung des Werkstücks so stark variiert, dass die Platzierung beeinträchtigt wird. Fügen Sie die Integration eines Lesegeräts oder Verifizierers hinzu, wenn die Code-Akzeptanz Teil der Produktionsanforderung ist.
Absaugung, Einhausung und Handhabung
Konfigurieren Sie die Absaugung auf keramische Partikel oder abgetragene Oberflächenschichten aus, und prüfen Sie Einhausung, Verriegelungen und Handhabung im Zusammenhang mit dem gesamten System statt nur mit der Laserquelle.
Was bestimmt das endgültige Angebot?
Für ein aussagekräftiges Maschinenangebot geben Sie bitte die Aluminiumoxid-Sorte oder -Reinheit, den Oberflächenzustand, die Teilezeichnung und -abmessungen, die Markierungsposition, die Grafik oder den Code, das kleinste Merkmal, den erforderlichen Kontrast oder die erforderliche Tiefe, Fehlergrenzen, die Lese- oder Prüfmethode, die Zielzykluszeit oder Teile pro Stunde, die Beladungsmethode, Vorrichtungsbeschränkungen, das erwartete Volumen sowie alle Anforderungen an Vision, Automatisierung, Daten oder Sicherheit an. Diese Eingaben bestimmen, ob das endgültige System eine Standardmaschine, eine konfigurierte Maschine mit Vorrichtung oder Vision oder ein Projekt ist, das eine zusätzliche technische Prüfung erfordert.

Den gesamten Laserprozess steuern, nicht nur die Laserquelle
Die endgültige Sicherheit hängt von Wellenlänge, Leistung, Einhausung, Optik, Vorrichtung, Materialstapel und lokalen Anforderungen am Arbeitsplatz ab.
- Bestätigen Sie die Laserklasse auf Systemebene, das Gehäuse, Verriegelungen, den Not-Aus und wellenlängengerechten Sichtschutz.
- Prüfen Sie Reflexionen von polierten, glasierten oder metallisierten Bereichen und fassen Sie direkte und reflektierte Strahlengänge sicher ein.
- Verwenden Sie lokale Absaugung und geeignete Filtration für Keramikpartikel, Beschichtungsrückstände, Pigmente oder Metallisierungsrückstände.
- Prüfen Sie vor dem Test die Lieferanteninformationen und das SDB für Beschichtungen, Tinten, Additive und Oberflächenschichten.
- Achten Sie darauf, dass Reinigung und der Umgang mit Rückständen mit den Reinheitsanforderungen der Komponente selbst vereinbar sind.
Was sollte ein aussagekräftiger Aluminiumoxid-Testbericht zeigen?
Ein aussagekräftiger Prüfbericht sollte es Ihnen ermöglichen, die beobachtete Markierung mit dem genauen Aluminiumoxid-Zustand und den Abnahmekriterien, die in der Produktion relevant sind, zu verknüpfen. Ein Foto allein reicht nicht aus, wenn Codequalität, Abtragstiefe, Keramikschäden oder Bauteilfunktion kontrolliert werden müssen.
Mindestens zu prüfende Nachweise
- Produktionsrepräsentative Aluminiumoxid-Sorte, Farbe, Oberflächenfinish und Oberflächenzustand
- Beispielfotos sowohl in der Übersichts- als auch in einer aussagekräftigen Detailauflösung
- Bestätigte Laserquelle und der relevante Testaufbau bzw. die relevanten Prozessbedingungen
- Ergebnis der Code-Lesung/-Bewertung oder Ablationstiefen-/Profilmessung, sofern erforderlich
- Hinweise zu Rissen, Ausbrüchen, Rauheit und Ablagerungen sowie Prüfnotizen nach der Reinigung
- Funktionale Abnahmehinweise für Isolierung, Bonding, Festigkeit oder andere bauteilspezifische Grenzwerte, sofern relevant
FAQs zur Laserbeschriftung von Aluminiumoxidkeramik
Kann Aluminiumoxid-Keramik mit Laser markiert werden?
Ausgewählte Aluminiumoxidkeramiken können auf sichtbaren Kontrast, feine Codes, flache Textur, Ablation oder Abtrag der Oberflächenschicht hin bewertet werden. Das Ergebnis hängt von Sorte, Additiven, Farbe, Brennzustand, Oberflächenfinish, Schichten und Geometrie ab, daher sollte das endgültige Verfahren am tatsächlichen Bauteil freigegeben werden.
Welcher Laser eignet sich am besten für Aluminiumoxid?
Es gibt keine universell beste Strahlquelle. UV-, Faser-/Infrarot-, Grün- und CO2-Verfahren können je nach erforderlichem Effekt und konkretem Bauteil in einen Vergleich einbezogen werden. Wellenlänge, Pulsverhalten, Strahlqualität, Fokus, Vorrichtung und Materialreaktion müssen gemeinsam bewertet werden.
Kann ein Laser einen dunklen Code auf weißem Aluminiumoxid erzeugen?
Einige Formulierungen können eine nutzbare Kontraständerung zeigen, während andere einen anderen Mechanismus erfordern oder kein stabiles dunkles Ergebnis liefern. Versprechen Sie keine dunkle Markierung allein aufgrund von Farbe oder Materialbezeichnung; bestätigen Sie Kontrast, Codelesbarkeit und Haltbarkeit anhand von Mustern.
Schwächt Mikroablation Aluminiumoxid?
Materialabtrag kann Rauheit, Ausbrüche, Mikrorisse oder Geometrieänderungen verursachen, daher müssen Festigkeit oder Funktion möglicherweise validiert werden, wenn sich die Markierung in einem kritischen Bereich befindet. Diese Seite kann keinen allgemeingültigen Festigkeitsgrenzwert festlegen.
Wie klein kann der Code sein?
Die minimale zuverlässige Größe hängt von Optik, Codeinhalt, Zellgeometrie, Oberflächenreaktion, Positionierungstoleranz, Beleuchtung und Lesegerät ab. Definieren Sie das erforderliche Lesegerät oder Bewertungskriterium und validieren Sie das komplette Produktionssetup, statt sich auf eine nominale Spotgröße zu verlassen.
Ändert die Anwendung, wie Aluminiumoxid getestet werden sollte?
Ja. Die Aluminiumoxid-Qualität und die Oberfläche bestimmen die Materialreaktion, während die Anwendung bestimmt, was geschützt werden muss und wie das Ergebnis akzeptiert wird. Beispielsweise kann ein metallisiertes elektronisches Bauteil elektrische Prüfungen und Haftungsprüfungen erfordern, während bei einem Präzisionskeramikbauteil der Schwerpunkt eher auf Kantenintegrität, Sauberkeit oder Maßgrenzen liegt.
Was soll ich für einen Probetest einsenden?
Senden Sie Teile im Endzustand mit Werkstoffgüte/Reinheit, Oberflächenaufbau, Zeichnung, Markierungszone, Artwork oder Code, Lesegerät- und Prüfregeln, Haltbarkeits- oder Funktionsprüfungen, Stückzahl, Zieltaktzeit, Vorrichtungsbeschränkungen und relevanten Sicherheitsinformationen.