
Penandaan Laser Keramik Alumina
Evaluasi kode halus, tanda identifikasi, dan ablasi permukaan terkendali pada tingkat alumina yang sebenarnya—bukan hanya berdasarkan nama material. Kemurnian, aditif, warna, kondisi setelah pembakaran, hasil akhir, dan lapisan permukaan semuanya dapat mengubah kontras, kualitas tepi, dan risiko kerusakan.
Alumina Dapat Ditandai, tetapi Jendela Prosesnya Ditentukan oleh Komponen yang Tepat
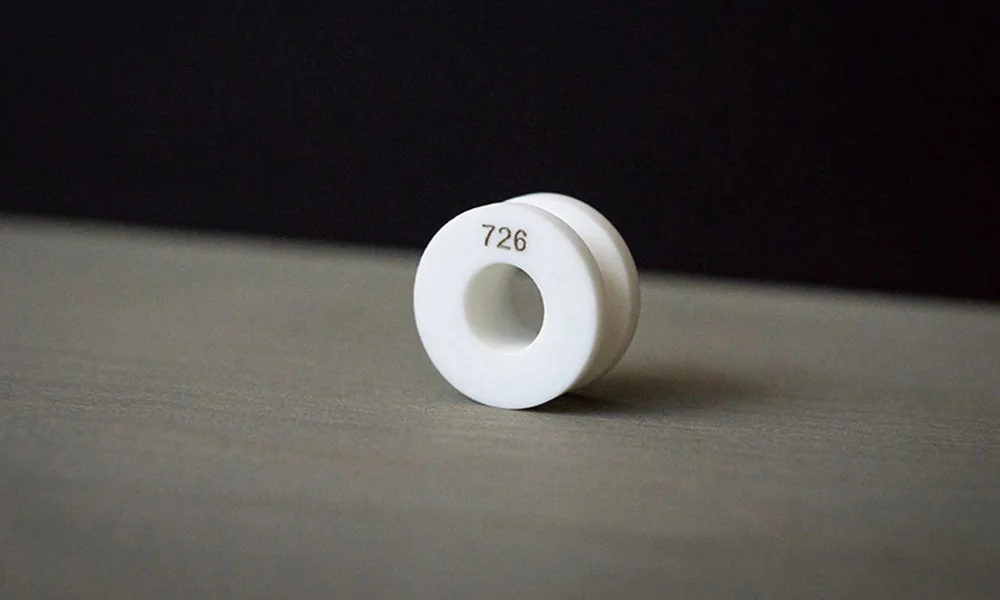
Penandaan laser dapat menghasilkan perubahan yang terlihat, tekstur dangkal, atau penghilangan material terkendali pada keramik alumina tertentu. Hasil yang stabil bergantung pada formulasi keramik dan kondisi permukaan, sehingga sistem UV, fiber/inframerah, hijau, dan CO2 harus dimulai sebagai hipotesis pengujian, bukan sebagai resep universal.
Untuk tanda Data Matrix, QR, serial, atau penyelarasan yang halus, persetujuan harus mencakup geometri kode, pencahayaan, dan verifikasi pembaca. Untuk ablasi, persetujuan juga harus mencakup kedalaman atau tekstur, serpihan, integritas tepi, dan batas fungsional apa pun yang ditetapkan oleh komponen.
Kembali ke panduan material kaca, kristal, dan keramik untuk perutean material rapuh yang lebih luas.
Pisahkan Respons Material dari Persyaratan Sistem Produksi
Mutu alumina, kondisi permukaan, dan tanda yang diperlukan menentukan apakah suatu proses layak secara teknis. Volume produksi, penanganan komponen, verifikasi kode, otomatisasi, dan penerimaan khusus industri menentukan bagaimana proses yang telah terbukti tersebut harus diterapkan pada sebuah mesin.
Pertama, pastikan apa yang terjadi pada komponen alumina
- Grade, kemurnian, aditif, warna, dan kondisi pasca-pembakaran
- Permukaan yang dipoles, dilapping, diglasir, dilapisi, atau dimetalisasi
- Kelayakan perubahan kontras, mikroabrasi, dan penghilangan lapisan
- Pemeriksaan pecah tepi, retak mikro, kekasaran, dan risiko tepi
- Perbandingan jalur laser dan validasi sampel pada kondisi material aktual
Lalu tentukan apa yang harus diulang oleh mesin dalam produksi
- Persyaratan fungsi komponen dan ketertelusuran
- Kecepatan lini, penyajian part, otomatisasi, dan aliran fixture
- Integrasi pembaca, koneksi data, dan penanganan reject
- Persyaratan validasi industri, kepatuhan, dan dokumentasi
- Kriteria penerimaan produksi di luar respons material semata
Ketika metalisasi atau elektronika menjadi target utama
Jika pertanyaan utamanya adalah bagaimana bodi alumina atau permukaannya merespons laser, evaluasi materialnya terlebih dahulu. Jika target kritisnya adalah konduktor, metalisasi, solder mask, tumpukan sirkuit, atau struktur paket, pengujian juga harus memperhitungkan persyaratan kelistrikan, bonding, dan produksi lapisan tersebut.
“Alumina” Bukan Spesifikasi Uji Laser yang Lengkap
Dua komponen yang dijual sebagai alumina dapat merespons secara berbeda karena formulasi, densitas, finishing, dan lapisan permukaan mengubah penyerapan, aliran panas, dan mekanisme tanda yang terlihat.
Mutu dan komposisi
Catat tingkat mutu atau kemurnian alumina yang dinyatakan dan bahan bantu sintering, pigmen, atau aditif penandaan yang diketahui. Jangan mengalihkan persetujuan antara formulasi tanpa sampel pembanding.
Warna dan Kondisi Setelah Pembakaran
Badan putih, hitam, dan berwarna mungkin tidak menghasilkan kontras yang sama. Densitas setelah pembakaran, porositas, dan kondisi batch juga dapat mengubah tekstur serta perilaku serpihan.
Hasil akhir permukaan
Permukaan hasil pembakaran, digerinda, di-lapping, dan dipoles memerlukan persetujuan terpisah karena kekasaran, kilap, dan cacat yang sudah ada sebelumnya memengaruhi tampilan dan inspeksi.
Lapisan dan Metalisasi
Glasir, tinta, pelapisan, film tipis, atau area terlogam dapat menjadi target laser yang sesungguhnya. Tentukan apakah proses mengubah lapisan, antarmuka, atau badan keramik.
Geometri dan tepi
Ketebalan, kelengkungan, lubang, tingkat, bentang tanpa penyangga, dan jarak dari tepi dapat mengubah stabilitas fokus, pencekaman, dan risiko fraktur.
Kondisi akhir komponen
Komponen yang telah dibersihkan, disolder brazing, direkatkan, dirakit, atau dilapisi harus diuji dalam kondisi yang akan masuk ke tahap produksi dan inspeksi.
Matriks keadaan khusus alumina
Gunakan matriks ini hanya sebagai pembeda dalam perencanaan pengujian; ini bukan pengganti hasil sampel yang telah dikonfirmasi.
| Variabel keadaan | Kemungkinan efek proses | Validasi utama |
|---|---|---|
| Kemurnian, tingkatan mutu, dan bahan bantu sintering | Dapat mengubah penyerapan, respons termal, dan mekanisme kontras di antara komponen yang tampak serupa. | Hasil kode atau tekstur secara berdampingan pada grade yang teridentifikasi; periksa tepi dan serpihan. |
| Badan putih, hitam, atau berpigmen | Kontras yang terlihat dapat berasal dari perubahan badan, respons aditif, atau ablasi terbatas; warna saja tidak memprediksi tanda gelap. | Pengukuran kontras, uji pembaca, dan tampilan setelah pembersihan. |
| Badan padat, berpori, atau dibakar secara berbeda | Dapat mengubah aliran panas, kekasaran, pelepasan partikulat, dan sensitivitas retak lokal. | Inspeksi permukaan ditambah pemeriksaan fungsional atau kekuatan jika relevan. |
| Finis setelah pembakaran, digerinda, dilapping, atau dipoles | Mengubah kilap, hamburan, sensitivitas fokus, dan visibilitas cacat pada tepi tanda. | Periksa ketegasan tepi di bawah pencahayaan produksi dan setelah penanganan/pembersihan. |
| Permukaan berglasir, berlapis, atau bermetalisasi | Lapisan, antarmuka, atau keramik mungkin menjadi target sebenarnya; jalur yang berdekatan dapat sensitif secara fungsional. | Selektivitas lapisan, residu, adhesi/fungsi kelistrikan, dan perlindungan keramik. |
Komponen Alumina Biasanya Ditandai untuk Identifikasi, Ketertelusuran, dan Kontrol Perakitan
Alasan penandaan itu penting karena ID sederhana yang dapat dibaca manusia, kode ringkas yang dapat dibaca mesin, dan tugas penghilangan permukaan yang terkendali tidak memerlukan ukuran fitur, kontras, metode inspeksi, atau jendela proses yang sama.
Substrat elektronik dan komponen isolasi
Nomor bagian, ID lot, tanda orientasi, dan kode yang dapat dibaca mesin dapat digunakan untuk menjaga ketertelusuran komponen keramik selama perakitan dan inspeksi. Tanda tersebut tidak boleh menimbulkan kerusakan yang tidak dapat diterima pada badan keramik atau fitur terlogam di sekitarnya.
Komponen keramik teknis presisi
Nomor seri, identifikasi batch, referensi inspeksi, dan tanda perakitan membantu membedakan komponen yang serupa dan menjaga ketertelusuran setelah penggerindaan, pembersihan, atau penanganan. Integritas tepi dan risiko retakan dapat lebih penting daripada kontras maksimum.
Komponen alumina yang dilapisi, diglasir, atau dimetalisasi
Tugas penandaan dapat menyasar lapisan permukaan, bukan badan alumina itu sendiri. Dalam kasus tersebut, pertanyaan kuncinya menjadi modifikasi atau penghilangan lapisan secara selektif tanpa residu yang tidak dapat diterima, paparan keramik, atau kerusakan fungsional.
Apa yang biasanya ditandai pada alumina?
Permintaan umum mencakup nomor bagian, nomor seri, ID batch atau lot, logo, teks pendek, simbol, referensi orientasi atau penyelarasan, kode Data Matrix, dan kode QR jika area penandaan yang tersedia dan metode pembacaan mendukungnya. Konten harus ditentukan sebelum uji laser karena kepadatan kode, ukuran fitur terkecil, dan metode inspeksi yang diperlukan secara langsung memengaruhi jalur pengujian.
Tentukan Perubahan yang Diperlukan Sebelum Memilih Laser
“Menandai alumina” dapat berarti tiga tugas produksi yang berbeda. Masing-masing memerlukan bahasa penerimaannya sendiri.
Perubahan kontras yang terlihat
Formulasi yang dipilih dapat menunjukkan perubahan yang lebih gelap, lebih terang, atau perubahan lain yang terlihat dengan penghilangan material yang terbatas. Konfirmasi warna, keseragaman, kilap, keterbacaan kode, dan stabilitas setelah pembersihan.
Mikroablasi atau pengukiran
Tekstur dangkal atau penghilangan material dapat menciptakan kontras taktil atau optik, tetapi menimbulkan pertanyaan tentang serpihan, kekasaran, pengelupasan, retakan mikro, dan kekuatan. Kedalaman harus diukur saat hal itu penting.
Penghilangan lapisan atau pelapis
Penghilangan selektif dapat menyingkap keramik atau lapisan lain. Verifikasi selektivitas, residu, perlindungan keramik, fungsi kelistrikan atau pengikatan, dan kondisi metalisasi yang berdekatan.
Definisikan Apa yang Harus Dicapai oleh Marka Alumina yang Baik Sebelum Mengoptimalkan Proses
Hasil yang disyaratkan harus dinyatakan sebagai target penerimaan, bukan hanya sebagai “gelap,” “jelas,” atau “terukir.” Marka yang siap produksi memerlukan hasil visual atau yang dapat dibaca mesin yang tepat tanpa menimbulkan kerusakan yang berdampak pada komponen.
Identifikasi yang dapat dibaca
Untuk teks, logo, dan simbol, definisikan kontras minimum yang dapat diterima, kejelasan tepi, dan konsistensi visual di bawah pencahayaan yang digunakan dalam produksi atau inspeksi akhir.
Kode yang dapat dibaca mesin
Untuk marka Data Matrix atau QR, definisikan ukuran kode, ukuran sel, pencahayaan, metode pembaca atau verifikator, dan kriteria baca atau penilaian yang disyaratkan. Kode yang terlihat tidak otomatis merupakan kode produksi yang andal.
Kerusakan keramik minimal
Tetapkan batas untuk pecahan kecil, retak mikro, kekasaran, puing, dan tekstur yang terpengaruh panas jika hal-hal tersebut dapat memengaruhi kekuatan, isolasi, pengikatan, penyegelan, kebersihan, atau penampilan.
Kedalaman atau tekstur yang terkendali
Jika pengurangan material diperlukan, definisikan kedalaman, profil, dan tekstur permukaan yang dapat diterima alih-alih menilai marka hanya dari sebuah foto.
Penampilan pasca-proses yang stabil
Periksa hasilnya setelah pembersihan, abrasi, paparan termal, atau langkah hilir lain yang benar-benar akan dialami komponen tersebut.
Integritas fungsional tetap terjaga
Jika relevan, tanda harus tetap berada dalam batas untuk isolasi listrik, metalisasi, pengikatan, kekuatan, vakum, keausan, atau fungsi khusus komponen lainnya.
Gunakan Jenis Laser sebagai Rute Uji, Bukan Jawaban Otomatis
Panjang gelombang, perilaku pulsa, kualitas berkas, ukuran titik, kontrol fokus, dan komponen itu sendiri bekerja bersama-sama. Tabel di bawah ini adalah kerangka skrining, bukan rekomendasi parameter.
| Rute | Mengapa ini dapat masuk ke dalam pengujian | Peringatan utama | Bukti rilis |
|---|---|---|---|
| Laser UV | Uji coba fitur halus, tugas kontras tertentu atau perubahan permukaan, dan aplikasi yang menginginkan penempatan energi terkendali. | Tidak otomatis “dingin”; lintasan berulang atau fokus yang ketat masih dapat menimbulkan kekasaran, serpihan, atau kerusakan. | Kualitas kode, ketajaman tepi, inspeksi permukaan, pembersihan, dan daya tahan pada komponen yang persis. |
| Laser serat / inframerah | Formulasi terpilih, benda berpigmen, aditif bertanda, area terlapis logam, atau uji kontras/ablasi bila respons aktualnya mendukung. | Alumina putih tidak menjamin marka gelap yang stabil; akumulasi panas dan kekasaran harus diperiksa. | Mekanisme kontras, efek panas/tekstur, hasil pembacaan, dan inspeksi fungsional. |
| Laser hijau | Jalur perbandingan ketika absorpsi, perilaku fitur halus, atau lapisan tertentu membuatnya relevan secara teknis. | Cakupan peralatan dan respons sampel nyata harus dikonfirmasi; panjang gelombang saja tidak memprediksi persetujuan. | Bukti sampel langsung secara berdampingan terhadap rute lain yang layak. |
| Laser CO2 | Evaluasi terpilih untuk pemanasan permukaan, tekstur, tanda lebih besar, atau penghilangan lapisan. | Resolusi kode halus, pembebanan termal, risiko terkelupas dan retak mikro dapat membatasi kesesuaian. | Pemeriksaan tekstur/kedalaman, kualitas tepi, inspeksi retak, dan pemeriksaan fungsi komponen. |
Rute mana yang harus Anda uji terlebih dahulu?
Gunakan tanda yang disyaratkan dan susunan permukaan aktual untuk menetapkan perbandingan pertama. Untuk kode yang sangat halus atau fitur kecil, UV biasanya harus disertakan sejak awal karena penempatan energi yang terkendali dan kemampuan fitur halus sering kali penting. Untuk alumina berpigmen atau responsif terhadap aditif, atau jika ada lapisan yang responsif terhadap inframerah, serat/inframerah mungkin layak dibandingkan sejak awal. Untuk komponen berlapis atau terlogam, pilih rute pertama berdasarkan lapisan yang harus diubah, bukan berdasarkan kata “alumina.” Green dapat menjadi rute pembanding ketika absorpsi atau perilaku fitur halus membenarkannya, sedangkan CO2 lebih umum menjadi opsi skrining untuk tugas tekstur termal, tanda lebih besar, atau penghilangan tertentu yang dipilih, di mana risiko panas dan retak dapat diterima dan diverifikasi.
Jika formulasinya tidak diketahui—terutama pada alumina putih—jangan mengasumsikan hasil gelap dari serat atau sumber lainnya. Jalankan perbandingan kecil yang terkontrol dan pilih rute yang memenuhi kriteria kontras, kualitas kode, kerusakan, dan pembersihan pada part sebenarnya.
Tidak ada tabel parameter universal
Daya, pengaturan pulsa, kecepatan, frekuensi, hatch, offset fokus, dan jumlah lintasan harus dikembangkan dari matriks terkendali pada part yang representatif untuk produksi. Menerbitkan angka yang belum diverifikasi akan menyiratkan transferabilitas yang belum dibuktikan.
Simbol yang Terlihat Belum Menjadi Kode yang Disetujui untuk Produksi
Untuk Data Matrix, QR, mikroteks, dan tanda serial, tentukan kepadatan informasi dan pengaturan inspeksi sebelum mengoptimalkan tampilan.
Pembaca vs pemverifikasi: pembaca memastikan bahwa kode dapat didekode; pemverifikasi mengevaluasi kualitas simbol terhadap metode penilaian yang ditentukan. Keduanya tidak dapat saling menggantikan.
- Tentukan ukuran kode, ukuran sel, isi, dan kriteria penilaian atau pembacaan yang diperlukan.
- Periksa pertumbuhan sel, sel yang hilang, pembulatan tepi, kotoran, dan variasi kontras lokal.
- Uji dengan pencahayaan, sudut, kamera, dan konfigurasi pembaca yang sebenarnya.
- Ulangi setelah pembersihan, abrasi, paparan termal, atau langkah proses yang relevan dengan komponen tersebut.
- Ukur konsistensi proses di berbagai posisi, batch, dan pemuatan fixture—bukan hanya sampel terbaik.
Periksa Lebih dari Sekadar Kontras
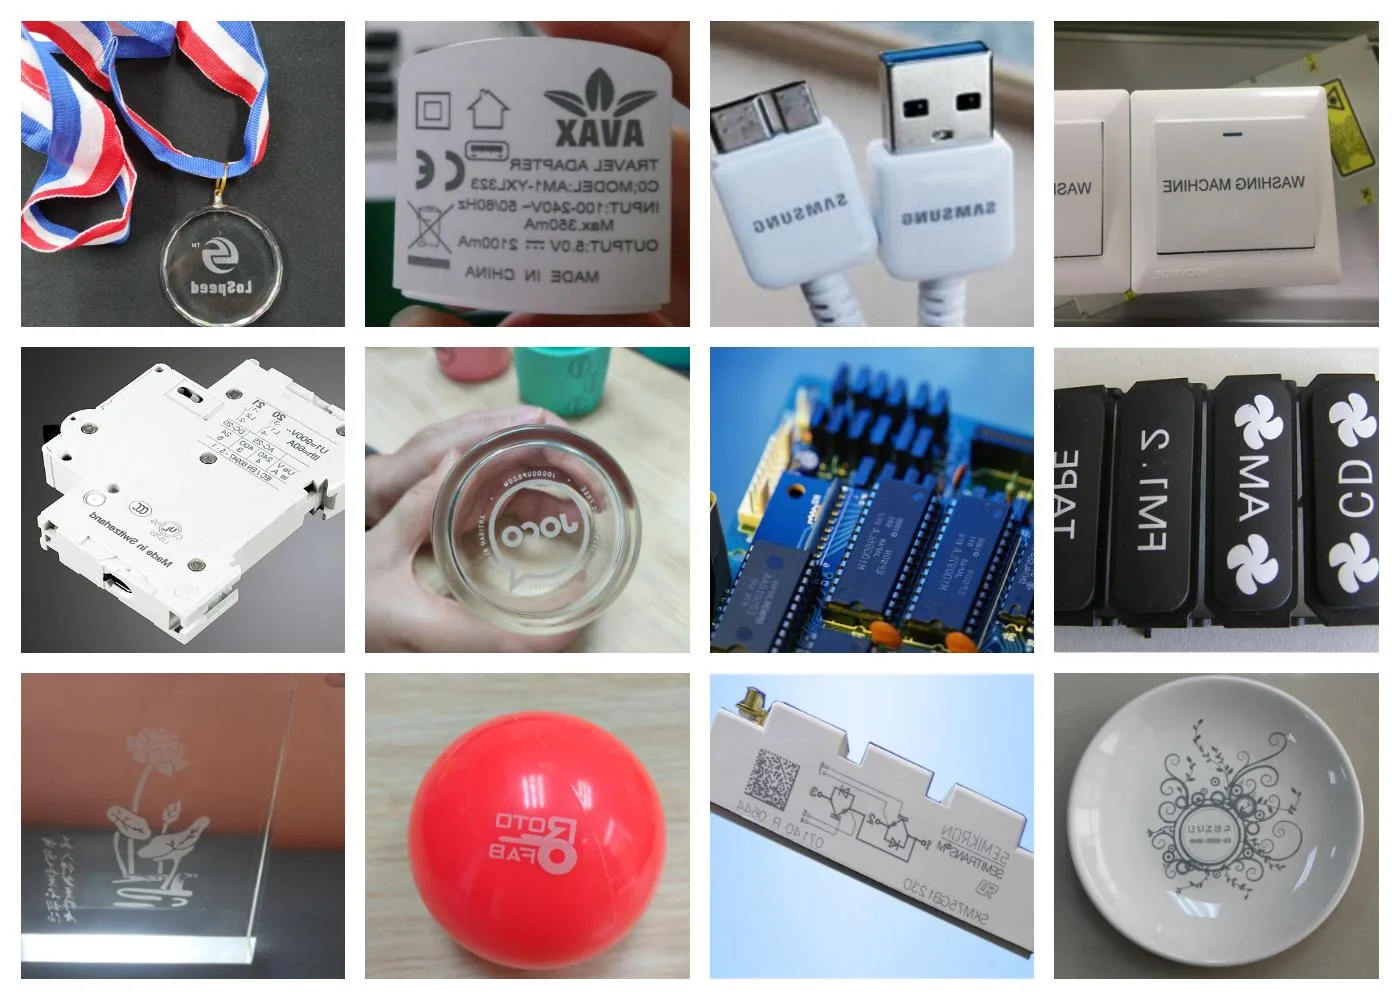
Kerusakan keramik getas dan perubahan fungsional mungkin terlewat oleh foto sekilas. Kriteria rilis harus sesuai dengan risiko komponen jadi.
Retakan Mikro dan Serpihan
Periksa tepi marka, lubang di dekatnya, dinding tipis, dan area yang tidak ditopang. Gunakan pembesaran atau metode inspeksi lain yang ditentukan bila pengamatan normal tidak memadai.
Kekasaran dan serpihan
Evaluasi partikel lepas, recast, tekstur berpori, dan respons pembersihan. Marka berkontras tinggi tetap dapat gagal memenuhi kebutuhan kebersihan, penyegelan, perekatan, atau penanganan.
Penyimpangan kedalaman dan geometri
Untuk ablasi, ukur kedalaman atau profil jika hal itu memengaruhi ketebalan dinding, kerataan, kecocokan, jarak isolasi, atau batas fungsional lainnya.
Ketidakkonsistenan warna
Bandingkan komponen lintas lot dan posisi. Pigmen, aditif, finishing, dan akumulasi termal dapat mengubah hasil yang terlihat.
Kerusakan lapisan
Pada komponen berlapis atau bermetalisasi, periksa jalur di sekitarnya, daya rekat, keramik yang terbuka, dan residu. Hasil yang tampak baik secara kosmetik tidak memastikan integritas kelistrikan atau ikatan.
Risiko fungsi komponen
Persyaratan kekuatan, isolasi, vakum, fluida, keausan, termal, atau kebersihan harus dimasukkan ke dalam rencana validasi bila relevan; halaman ini tidak mensertifikasi persyaratan tersebut.
Susun Pengujian Berdasarkan Komponen Akhir dan Metode Penerimaannya
Permintaan pengujian yang berguna mengidentifikasi material sekaligus keputusan produksi. Kupon pengganti dapat menyaring suatu rute, tetapi kupon tersebut tidak boleh merilis proses akhir.
| Input | Apa yang harus disediakan | Mengapa ini penting |
|---|---|---|
| Identitas material | Mutu/kemurnian, referensi pemasok, warna, aditif jika diketahui, kondisi pembakaran, dan informasi lot | Memisahkan formulasi yang mungkin tidak memiliki jendela proses yang sama. |
| Tumpukan permukaan | Sebagaimana dibakar, digerinda, dilap, dipoles, diglasir, dilapisi, diberi tinta, atau dimetalisasi; sertakan tujuan lapisan | Menentukan target penyerapan dan penghilangan yang sebenarnya. |
| Geometri part | Gambar, ketebalan, kelengkungan, lubang, step, tepi, area penandaan, datum, dan batas fixture. | Mengendalikan fokus, penyangga, dan risiko retak lokal. |
| Target penandaan | Konten artwork atau kode, ukuran, ukuran sel, target kontras/tekstur/kedalaman, dan zona yang diizinkan. | Mengubah “membuat tanda” menjadi hasil yang terukur. |
| Inspeksi | Metode pembaca dan verifikator, pencahayaan, kriteria kode, perbesaran, metode kekasaran/kedalaman, dan batas cacat | Menetapkan penerimaan di luar foto visual. |
| Ketahanan/fungsi | Pemeriksaan kebersihan, abrasi, panas, bahan kimia, daya lekat, insulasi, kekuatan, atau pemeriksaan relevan lainnya | Mencegah persetujuan atas tanda yang dapat merusak komponen. |
| Produksi | Volume, target siklus, metode pemuatan, otomatisasi, data ketertelusuran, dan strategi penolakan | Mengarahkan pekerjaan ke aplikasi dan konfigurasi sistem yang tepat. |
Gunakan Hasil Sampel yang Disetujui untuk Menentukan Konfigurasi Akhir Mesin
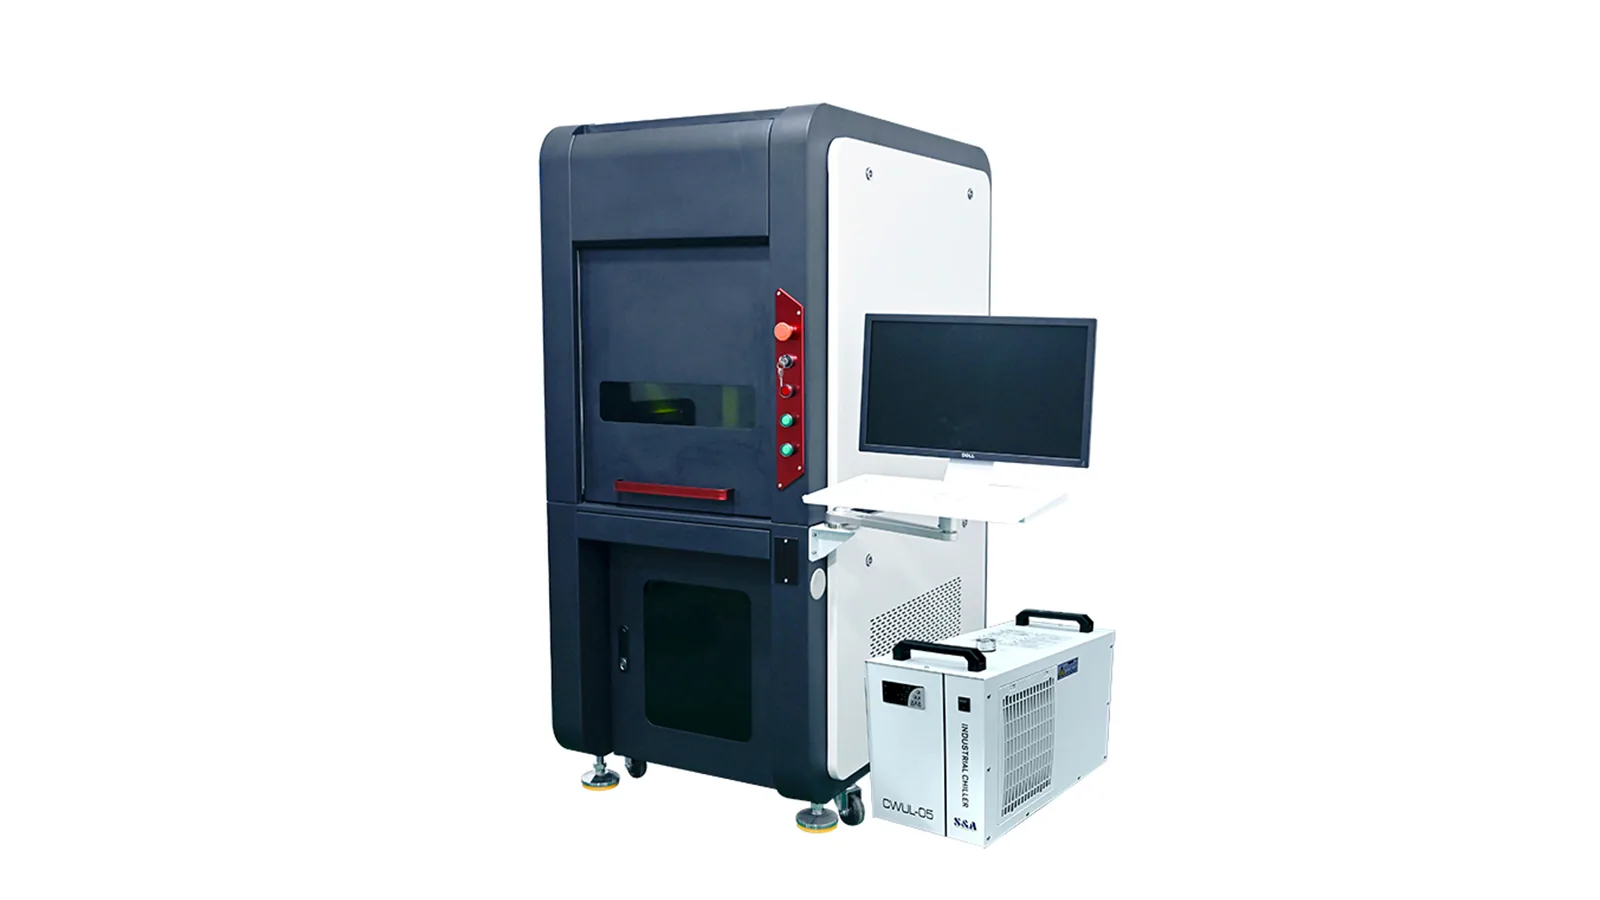
Uji sampel tidak boleh berakhir dengan “laser ini dapat menandai alumina.” Uji tersebut harus mengidentifikasi jalur laser, optik, strategi fokus, fixture, fitur keselamatan, dan fitur produksi yang diperlukan untuk mengulang hasil yang disetujui pada part nyata.
Sumber laser
Pilih rute sumber yang lolos perbandingan part nyata. Jangan memilih hanya berdasarkan nama material; gunakan hasil kontras, kode, ablasi, dan kerusakan yang aktual.
Lensa dan bidang penandaan
Sesuaikan ukuran bidang, ukuran fitur, dan area kerja yang dapat digunakan dengan part dan tanda. Bidang yang lebih besar dapat mengurangi margin fitur halus, sehingga optik harus dipilih berdasarkan artwork dan toleransi yang nyata.
Strategi fokus dan Z
Bagian datar mungkin hanya memerlukan jarak kerja yang tetap dan dapat diulang. Bagian yang melengkung, bertingkat, atau bervariasi ketinggiannya mungkin memerlukan pemosisian Z yang terkendali, kompensasi ketinggian, atau strategi optik yang berbeda.
Fixture dan penopang benda kerja
Gunakan penopang bertegangan rendah dengan datum yang dapat diulang. Komponen kecil atau rapuh tidak boleh dijepit dengan beban titik di dekat tepi, lubang, atau area penandaan.
Verifikasi visi dan kode
Tambahkan visi ketika posisi atau orientasi komponen bervariasi cukup besar sehingga memengaruhi penempatan. Tambahkan integrasi pembaca atau verifikator ketika penerimaan kode menjadi bagian dari persyaratan produksi.
Ekstraksi, enklosur, dan penanganan
Konfigurasikan ekstraksi dengan mempertimbangkan partikulat keramik atau lapisan permukaan yang terlepas, dan tinjau enklosur, interlock, serta penanganan untuk keseluruhan sistem, bukan hanya sumber laser saja.
Apa yang menentukan harga penawaran akhir?
Agar penawaran mesin berguna, berikan tingkat mutu atau kemurnian alumina, kondisi permukaan, gambar dan dimensi komponen, lokasi penandaan, desain grafis atau kode, fitur terkecil, kontras atau kedalaman yang diperlukan, batas cacat, metode pembacaan atau inspeksi, waktu siklus target atau part per jam, metode pemuatan, kendala fixture, volume yang diharapkan, serta persyaratan visi, otomasi, data, atau keselamatan. Input-input ini menentukan apakah sistem akhir berupa mesin standar, mesin terkonfigurasi dengan fixture atau visi, atau proyek yang memerlukan tinjauan teknik tambahan.

Kendalikan Proses Laser Secara Menyeluruh, Bukan Hanya Sumbernya
Keselamatan akhir bergantung pada panjang gelombang, daya, selungkup, optik, perlengkapan fiksasi, susunan material, dan persyaratan tempat kerja setempat.
- Pastikan kelas laser pada tingkat sistem, selungkup, interlock, penghentian darurat, dan pelindung penglihatan yang sesuai panjang gelombang.
- Tinjau pantulan dari area yang dipoles, diberi glasir, atau dimetalisasi dan batasi jalur berkas langsung maupun pantulan.
- Gunakan ekstraksi lokal dan filtrasi yang sesuai untuk partikulat keramik, residu pelapisan, pigmen, atau serpihan metalisasi.
- Tinjau informasi pemasok dan SDS untuk pelapis, tinta, aditif, dan lapisan permukaan sebelum pengujian.
- Jaga agar pembersihan dan penanganan residu tetap kompatibel dengan persyaratan kebersihan komponen itu sendiri.
Apa yang Harus Ditunjukkan oleh Laporan Uji Alumina yang Bermanfaat?
Laporan pengujian yang berguna harus memungkinkan Anda menghubungkan tanda yang diamati dengan kondisi alumina yang tepat dan kriteria penerimaan yang penting dalam produksi. Foto saja tidak cukup ketika kualitas kode, kedalaman ablasi, kerusakan keramik, atau fungsi komponen harus dikendalikan.
Bukti minimum yang perlu ditinjau
- Grade alumina, warna, hasil akhir, dan kondisi permukaan yang representatif untuk produksi
- Foto sampel pada skala ikhtisar maupun detail yang berguna
- Sumber laser yang telah dikonfirmasi serta pengaturan pengujian atau kondisi proses yang relevan
- Hasil pembacaan/penilaian kode atau pengukuran kedalaman/profil ablasi bila diperlukan
- Catatan inspeksi retakan, rompal, kekasaran, serpihan, dan pasca-pembersihan
- Catatan penerimaan fungsional untuk insulasi, ikatan, kekuatan, atau batas spesifik komponen lain bila relevan
FAQ Penandaan Laser Keramik Alumina
Apakah keramik alumina dapat ditandai laser?
Keramik alumina tertentu dapat dievaluasi untuk kontras visual, kode halus, tekstur dangkal, ablasi, atau pengangkatan lapisan permukaan. Hasilnya bergantung pada mutu, aditif, warna, kondisi pembakaran, finishing, lapisan, dan geometri, sehingga proses akhir harus disetujui pada komponen aktual.
Laser mana yang terbaik untuk alumina?
Tidak ada sumber terbaik universal. Rute UV, fiber/inframerah, hijau, dan CO2 dapat dimasukkan ke dalam perbandingan bergantung pada efek yang diperlukan dan komponen yang tepat. Panjang gelombang, perilaku pulsa, kualitas berkas, fokus, fixture, dan respons material harus dievaluasi bersama-sama.
Dapatkah laser membuat kode gelap pada alumina putih?
Beberapa formulasi dapat menunjukkan perubahan kontras yang bermanfaat, sementara yang lain mungkin memerlukan mekanisme berbeda atau mungkin tidak menghasilkan hasil gelap yang stabil. Jangan menjanjikan tanda gelap hanya berdasarkan warna atau nama material; konfirmasi kontras, keterbacaan kode, dan daya tahan dengan sampel.
Apakah mikro-ablasi melemahkan alumina?
Pengangkatan material dapat menimbulkan kekasaran, serpihan, retakan mikro, atau perubahan geometri, sehingga kekuatan atau fungsi mungkin perlu divalidasi ketika tanda berada di area kritis. Halaman ini tidak dapat menetapkan batas kekuatan universal.
Seberapa kecil kode yang dapat dibuat?
Ukuran minimum yang andal bergantung pada optik, konten kode, geometri sel, respons permukaan, toleransi penempatan, pencahayaan, dan pembaca. Tentukan pembaca atau kriteria penilaian yang diperlukan dan validasi seluruh penyiapan produksi alih-alih mengandalkan ukuran titik nominal.
Apakah aplikasi tersebut mengubah cara alumina harus diuji?
Ya. Mutu dan permukaan alumina menentukan respons material, sedangkan aplikasi menentukan apa yang harus dilindungi dan bagaimana hasilnya diterima. Misalnya, komponen elektronik yang dimetalisasi mungkin memerlukan pemeriksaan kelistrikan dan adhesi, sedangkan komponen keramik presisi mungkin lebih menekankan pada integritas tepi, kebersihan, atau batas dimensi.
Apa yang harus saya kirim untuk uji sampel?
Kirimkan komponen dalam kondisi akhir beserta mutu/kemurnian, susunan permukaan, gambar, zona penandaan, artwork atau kode, aturan pembaca dan inspeksi, pemeriksaan ketahanan atau fungsi, volume, target siklus, kendala fixture, dan informasi keselamatan yang relevan.