
Aplikasi Mesin Laser Marking · Elektronik & Kelistrikan
Penandaan Laser untuk Manufaktur Elektronik & Kelistrikan
Produsen elektronik dan kelistrikan menggunakan penandaan laser untuk kode data-matrix, nomor seri, nomor komponen, logo, rating, dan informasi sertifikasi pada PCB, komponen, konektor, komponen ponsel, pengisi daya, dan perangkat pengkabelan. Proses yang tepat bergantung pada material dan permukaan sebenarnya, hasil tanda yang dibutuhkan, geometri dan posisi komponen, laju produksi, aliran data, dan bagaimana tanda tersebut akan diverifikasi. Halaman ini membantu Anda mengubah suatu aplikasi menjadi rencana uji sampel dan konfigurasi mesin yang praktis.
Minta Penawaran Jelajahi Aplikasi Elektronik
- Enam area aplikasi elektronik
- Evaluasi hasil dan mode kegagalan
- Geometri, pemuatan, dan alur kerja produksi
- Hasil uji sampel yang dipetakan ke konfigurasi mesin
Cakupan Industri
Di Mana Penandaan Laser Digunakan dalam Manufaktur Elektronik & Kelistrikan?
Persyaratan umumnya adalah identifikasi permanen atau yang dapat dibaca dalam produksi pada komponen yang mungkin berukuran kecil, sensitif terhadap posisi, sensitif terhadap panas, atau terbuat dari material dan pelapisan campuran.
| Keluarga produk | Mengapa ditandai | Apa yang umumnya ditandai |
|---|---|---|
| PCB dan PCBA | Ketertelusuran papan, batch, dan proses | Data Matrix, nomor seri, batch, logo, atau pengenal produksi |
| Komponen elektronik | Identifikasi suku cadang dan ketertelusuran lot | Nomor suku cadang, kode lot, karakter kecil, simbol, atau logo |
| Konektor dan terminal | Identifikasi dan ketertelusuran perakitan | Kode housing, ID terminal, batch, atau informasi serial |
| Suku cadang ponsel | Identifikasi komponen, branding, dan ketertelusuran | Nomor seri, logo, teks kecil, atau pengenal internal |
| Pengisi daya dan adaptor daya | Identifikasi produk dan informasi selubung yang diperlukan | Rating, simbol, informasi sertifikasi, nomor seri, atau logo |
| Sakelar dan soket | Identifikasi pengguna dan penandaan produk | Ikon, rating, label, logo, atau kode produk |
Jika komponen Anda sesuai dengan salah satu keluarga produk ini, gunakan halaman aplikasi yang cocok di bawah ini untuk detail khusus tugas. Untuk respons laser yang spesifik terhadap substrat, ikuti tautan Material yang relevan bila diperlukan, alih-alih menganggap nama material saja sebagai jawaban pemilihan mesin.
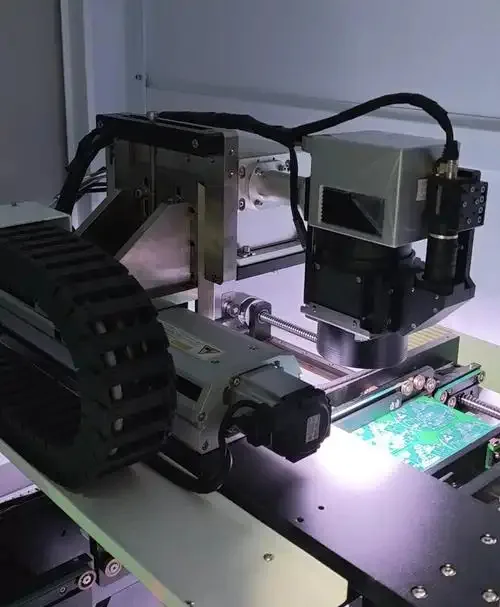
Aplikasi
Aplikasi Penandaan Laser Elektronik & Elektrikal
Gunakan keluarga produk yang paling dekat dengan komponen Anda untuk beralih dari ikhtisar industri ini ke konten penandaan, geometri, dan persyaratan validasi yang spesifik untuk tugas.
Penandaan PCB dan PCBA
Tanda data-matrix, batch, dan logo pada papan kosong dan papan rakitan, termasuk permukaan solder-mask. Lihat halaman PCB dan PCBA untuk konten penandaan dan verifikasi yang umum untuk tugas ini.
Lihat penandaan PCBPenandaan Komponen Elektronik
Tanda karakter kecil dan kode pada IC, relai, kapasitor, dan komponen diskret lainnya, yang mana ukuran karakter, kontras, dan akurasi posisi menjadi penting. Lihat halaman Komponen Elektronik untuk detailnya.
Lihat penandaan komponenPenandaan Konektor dan Terminal
Tanda ketertelusuran housing, terminal, dan batch pada konektor dan terminal, sering kali dengan geometri silindris atau multi-sisi. Lihat halaman Konektor dan Terminal.
Lihat penandaan konektorPenandaan Komponen Ponsel
Rangka, braket, housing, dan komponen internal ponsel, sering kali aluminium anodisasi atau plastik yang memerlukan tanda halus dan terkontrol. Lihat halaman Komponen Ponsel.
Lihat Penandaan Suku Cadang PonselPenandaan Pengisi Daya dan Adaptor Daya
Casing, rating, dan informasi sertifikasi pada pengisi daya dan adaptor, yang menggabungkan permukaan plastik dan kadang logam. Lihat halaman Pengisi Daya dan Adaptor Daya.
Lihat penandaan pengisi dayaPenandaan Sakelar dan Soket
Panel, ikon, dan tanda kontras plastik pada sakelar dan soket, di mana tampilan yang konsisten dan keterbacaan di seluruh permukaan cetakan merupakan kebutuhan umum. Lihat halaman Sakelar dan Soket.
Lihat penandaan sakelarPenandaan sel baterai dan modul untuk aplikasi EV dan penyimpanan energi berada di bawah Energi & Baterai bukan halaman ini karena aplikasi tersebut memiliki konteks produksi dan keselamatan sendiri.
Variabel Hasil
Apa yang Menentukan Hasil Penandaan Laser pada Komponen Elektronik dan Kelistrikan?
Nama produk saja tidak menentukan hasilnya. Komponen dengan nama nominal yang sama dapat berperilaku berbeda ketika substrat, pelapisan, warna, geometri, ukuran tanda, atau persyaratan produksinya berubah.
| Variabel | Mengapa ini penting | Apa yang perlu ditentukan |
|---|---|---|
| Material dan permukaan | Penyerapan dan perubahan permukaan yang terlihat bergantung pada substrat aktual, pelapisan, aditif, warna, dan hasil akhir. | Material yang tepat atau kelas yang diketahui, pelapisan, finishing, warna, dan variasi pemasok jika relevan |
| Konten tanda dan ukuran fitur | Teks halus dan kode 2D padat memerlukan definisi tepi yang dapat digunakan pada ukuran yang dipersyaratkan. | Tinggi karakter, ukuran kode, ukuran sel, lebar garis, dan area yang ditandai |
| Kontras target dan perubahan permukaan | Tanda gelap atau terang yang terbaca dapat memerlukan jendela proses yang berbeda dari penghilangan lapisan atau pengukiran dangkal. | Efek visual yang diperlukan dan batas perubahan permukaan apa pun |
| Geometri dan kondisi fokus | Kelengkungan, cekungan, dan variasi tinggi dapat menggeser permukaan ke luar rentang fokus yang berguna. | Fitur datar, silindris, melengkung, cekung, atau multi-tinggi dan orientasi yang diizinkan |
| Toleransi posisi | Tanda kecil dapat gagal meskipun kualitas laser dapat diterima jika komponen tidak diposisikan secara berulang dengan konsisten. | Datum, toleransi perlengkapan, variasi komponen, dan apakah koreksi visi diperlukan |
| Produksi dan verifikasi | Waktu siklus, perubahan data, dan verifikasi kode dapat mengubah sistem secara keseluruhan bahkan ketika marka optik dapat diterima. | Jumlah bagian per jam, metode pemuatan, sumber data, persyaratan pembaca atau verifikasi |
Respons spesifik material tetap harus diperiksa pada substrat aktual. Referensi relevan mencakup substrat elektronik, plastik dan permukaan berlapis; halaman-halaman ini mendukung keputusan aplikasi tanpa menggantikan uji sampel bagian asli.
Hasil Target
Hasil Penandaan Apa yang Harus Anda Targetkan?
Pilih laser setelah mendefinisikan apa yang harus dicapai oleh marka yang berhasil. Dalam elektronika, targetnya sering kali merupakan kombinasi dari keterbacaan, kontras, detail halus, posisi, dan dampak permukaan yang dapat diterima, bukan sekadar apakah laser dapat membuat marka yang terlihat.
| Hasil target | Penggunaan tipikal | Fokus penerimaan |
|---|---|---|
| Kode 2D yang dapat dibaca mesin | Ketertelusuran PCB, komponen, dan produk | Pembacaan yang andal pada ukuran yang dibutuhkan dengan pembaca produksi yang dimaksudkan; penilaian formal hanya jika ditentukan |
| Teks halus yang dapat dibaca | Nomor part, rating, dan pengenal kecil | Keterbacaan karakter, definisi tepi, dan posisi yang benar |
| Kontras visual yang konsisten | Logo, simbol, housing, dan komponen cetakan | Kontras terang/gelap dan tampilan yang dapat diterima pada komponen representatif |
| Identifikasi yang tahan lama jika diperlukan | Komponen yang terpapar penanganan atau kondisi lingkungan yang ditentukan | Ketahanan yang disyaratkan setelah uji keausan, pelarut, atau paparan yang ditentukan proyek |
| Perubahan permukaan yang terkendali | Permukaan berlapis, dilapisi logam, dianodisasi, atau peka panas | Tidak ada pelelehan, halo, kerusakan lapisan, deformasi, atau pelepasan yang tidak disengaja yang tidak dapat diterima |
| Posisi tanda yang dapat diulang | Bagian-bagian kecil, perlengkapan, dan pekerjaan yang dipandu visi | Mark tetap berada di dalam toleransi lokasi yang disyaratkan sepanjang siklus pembebanan berulang |
Geometri, Pencekaman & Pemuatan
Bagaimana Geometri Komponen, Pencekaman dan Pemuatan Memengaruhi Proses Penandaan?
Tanda yang sama dapat memerlukan struktur mesin yang berbeda ketika komponen berubah dari papan datar menjadi konektor silindris, komponen berposisi longgar, batch yang dimuat dalam tray, atau tahap produksi in-line.
| Kondisi komponen / pemuatan | Apa yang diubahnya | Konfigurasi yang perlu dievaluasi |
|---|---|---|
| PCB datar, panel, atau housing dengan lokasi yang dapat diulang | Kontrol fokus dan datum yang sederhana | Stasiun kerja standar dengan fixture yang sesuai mungkin sudah cukup |
| Baki, palet, atau nest untuk banyak komponen | Jarak yang dapat diulang, cakupan bidang, dan siklus total | Fixture khusus, bidang pakai yang lebih besar, atau proses multi-bagian berindeks |
| Komponen kecil dengan posisi longgar | Variasi XY atau sudut antarbagian | Pemosisian visi dapat mengurangi penyelarasan manual |
| Konektor silindris, terminal, atau tabung | Permukaan penandaan berputar menjauh dari bidang datar | Pengaturan rotari atau sirkumferensial |
| Permukaan melengkung, cekung, atau multi-tinggi | Fokus bervariasi di seluruh area penandaan | Fokus dinamis 3D atau strategi reorientasi yang terkendali |
| Aliran konveyor atau lini produksi | Pemicuan, penanganan, penetapan waktu data, dan keseimbangan waktu siklus | Konfigurasi online / flying hanya ketika gerakan dan proses aktual memerlukannya |
Metode pemuatan adalah bagian dari keputusan sistem. Catat apakah komponen tiba satu per satu, dalam tray atau carrier, di atas konveyor, atau dari stasiun otomatis lain, karena desain fixture, visi, waktu operator, dan verifikasi semuanya berkontribusi pada siklus produksi penuh.
Jalur Laser
Jenis Laser Mana yang Harus Anda Uji Terlebih Dahulu?
Tidak ada satu jenis laser pun yang cocok untuk setiap tugas elektronik. Gunakan permukaan aktual dan hasil target untuk memilih rute pertama yang akan diuji, lalu konfirmasi jendela proses pada komponen representatif.
| Laser | Alasan umum untuk mengujinya | Apa yang harus dikonfirmasi oleh sampel |
|---|---|---|
| UV (355 nm) | Penandaan halus pada plastik, pelapis, dan substrat elektronik terpilih, di mana dampak termal atau ukuran fitur kecil menjadi perhatian | Kontras, definisi tepi, kondisi permukaan, dan keterulangan pada material yang sama persis |
| Serat (1064 nm) | Selubung logam, logam berlapis, terminal, dan permukaan logam terpilih yang dilapisi atau dianodisasi | Kontras target atau efek permukaan tanpa kerusakan lapisan atau substrat yang tidak dapat diterima |
| MOPA fiber | Aplikasi di mana kontrol lebar pulsa yang lebih lebar dapat membantu menyetel kontras atau respons permukaan pada permukaan logam/berlapis yang sesuai | Apakah kontrol pulsa tambahan menghasilkan hasil yang berguna dan dapat diulang pada komponen nyata |
| CO₂ | Permukaan non-logam terpilih di mana panjang gelombang yang dikonfigurasi sesuai | Respons material, kualitas tepi, efek panas, dan tampilan tanda yang diperlukan |
Jenis laser hanyalah keputusan pertama. Ukuran bidang, lensa, ukuran spot, perilaku pulsa, fixture, kontrol fokus, pemosisian, dan ekstraksi semuanya dapat mengubah jendela proses yang dapat diterima.
Untuk keluarga mesin, lihat Mesin penandaan laser UV, mesin penandaan laser serat dan yang lebih luas Produk bagian.
Mode Kegagalan
Apa Saja Mode Kegagalan Umum dalam Penandaan Laser Elektronik?
Tanda yang terlihat tidak otomatis merupakan tanda yang siap produksi. Kegagalan di bawah ini adalah kegagalan yang layak dicari selama pengujian sampel dan produksi percontohan karena biasanya mengarah kembali ke respons material, fokus, pemosisian, pengaturan, atau integrasi sistem.
| Mode kegagalan | Apa yang dilihat pengguna | Apa yang harus diperiksa terlebih dahulu |
|---|---|---|
| Kontras lemah atau tidak stabil | Tanda sulit dibedakan atau berubah antar bagian atau batch | Formulasi material, pelapisan, warna, hasil akhir permukaan, dan jendela proses |
| Panas yang terlihat atau kerusakan permukaan | Peleburan, halo, perubahan warna, deformasi, atau penghilangan lapisan yang berlebihan | Rute laser, pengaturan pulsa/energi, fokus, dan waktu tinggal pada permukaan sebenarnya |
| Kode terlihat dapat diterima tetapi pembacaannya tidak andal | Pembaca produksi kadang-kadang gagal meskipun kode terlihat | Ukuran sel, kontras, zona senyap, definisi tepi, distorsi, posisi penandaan, dan pengaturan pembaca |
| Teks berukuran kecil kehilangan ketajaman. | Karakter berukuran kecil menyatu, tampak kabur, atau kehilangan ketajaman tepinya. | Area kerja efektif, fokus, ukuran titik, pengaturan pemindaian, dan variasi ketinggian |
| Tandai pergeseran posisi | Konten bergeser ke luar toleransi gambar atau fixture. | Data acuan (datum), repetibilitas fixture, variasi pemuatan, dan kalibrasi sistem visi digunakan. |
| Hasil yang tidak merata pada bagian yang melengkung atau menjorok ke dalam. | Satu area terlihat jelas, sementara area lainnya kehilangan kontras atau fokus. | Ketinggian permukaan, orientasi, rentang fokus, serta kebutuhan akan 3D atau orientasi ulang |
| Sampel bagus, konsistensi produksi buruk. | Pengujian satu unit berhasil, namun hasil produksi berulang bervariasi atau tidak mencapai target siklus. | Variasi komponen, pemuatan, penanganan data, waktu verifikasi, ekstraksi, dan waktu siklus total |
Alur Kerja Produksi
Bagaimana Peran Penandaan Laser dalam Produksi Elektronik?
Kesiapan produksi bergantung pada lebih dari sekadar proses penandaan itu sendiri. Alur kerja yang menyeluruh mencakup bagaimana komponen tiba, bagaimana data yang tepat dikaitkan dengannya, bagaimana posisinya diatur, bagaimana hasil penandaan diperiksa, serta langkah selanjutnya setelah dinyatakan lulus atau gagal.
| Langkah produksi | Keputusan untuk menetapkan |
|---|---|
| 1. Pemuatan komponen | Pemuatan komponen tunggal secara manual, baki/palet, konveyor, atau otomatisasi hulu |
| 2. Identifikasi dan penempatan komponen | Pemasangan tetap, konfirmasi datum, penentuan posisi berbasis visi, atau orientasi rotasi |
| 3. Marking data | Konten tetap, data seri/lot, pembuatan kode, dan segala input sistem produksi yang diperlukan. |
| 4. Penandaan laser | Rentang proses yang disetujui untuk material aktual, ukuran tanda, dan hasil target. |
| 5. Verifikasi | Inspeksi visual, pemeriksaan pembaca produksi, atau verifikasi kode formal jika disyaratkan. |
| 6. Penanganan hasil lulus/gagal | Keputusan operator, jalur penolakan, aturan pengerjaan ulang, atau sinyal otomatis sebagaimana disyaratkan oleh lini produksi. |
| 7. Pembongkaran / proses selanjutnya | Pemindahan secara manual, transfer menggunakan alat angkut, atau penyerahan ke tahap operasi manufaktur berikutnya. |
Untuk permintaan penawaran (RFQ) atau perencanaan uji sampel, terpisah. waktu penandaan laser dari waktu siklus penuh pembentukan. Pemuatan, penempatan, transfer data, verifikasi, dan pembongkaran dapat menjadi kendala utama, bahkan ketika tahap penandaan optis berlangsung cepat.
Material plastik, material berlapis, dan material lain yang sensitif terhadap proses dapat menghasilkan asap atau serpihan selama penandaan. Oleh karena itu, persyaratan terkait sistem ekstraksi, pelindung, dan keselamatan sistem secara menyeluruh perlu ditinjau sebagai bagian dari konfigurasi produksi yang disesuaikan dengan material aktual, pengaturan mesin, serta ketentuan setempat yang berlaku.
Penerimaan Sampel
Bagaimana Sebaiknya Anda Menerima Contoh Tes Penilaian?
Uji sampel yang bermanfaat harus diakhiri dengan pencatatan kriteria penerimaan, bukan sekadar kesan visual. Lakukan pengujian pada komponen nyata yang representatif dan nilai hasilnya dengan mengacu pada gambar teknis, alat ukur (reader), persyaratan ketahanan, serta metode produksi yang diharapkan.
- Identitas material tercatat — substrat, pelapis, lapisan akhir, warna, dan kondisi bets representatif yang tepat telah diketahui
- Tandai konten sebagai benar — teks, serial, kode, atau simbol sesuai dengan karya seni atau data yang disyaratkan
- Ukuran dan posisi dapat diterima. — tandai dimensi dan lokasi yang memenuhi toleransi proyek
- Kontras dan detail halus dapat diterima. — teks dan grafis tetap terbaca pada ukuran sebenarnya yang disyaratkan
- Kode tersebut dapat dipahami oleh pembaca yang dituju. — dan penilaian formal hanya dilakukan apabila proyek menetapkan tingkat mutu serta metode verifikasi.
- Tidak ada kerusakan permukaan yang tidak dapat diterima — efek panas, pelelehan, halo, penghilangan lapisan, atau deformasi tetap berada dalam batas yang disetujui
- Persyaratan ketahanan terpenuhi — keausan, paparan pelarut, atau paparan lainnya diperiksa apabila aplikasi secara spesifik mensyaratkannya
- Sampel berulang menunjukkan hasil yang konsisten. — pengaturan fixture, fokus, dan proses tetap berlaku untuk berbagai komponen representatif, bukan hanya untuk satu sampel terbaik.
- Siklus penuh memenuhi target produksi. — mencakup pemuatan, penandaan, verifikasi, dan pembongkaran, bukan hanya mencantumkan waktu pemindaian saja
Kirimkan sampel komponen beserta informasi mengenai konten penandaan, ukuran target, efek yang diinginkan, laju produksi, metode pemuatan, persyaratan pembacaan atau verifikasi, serta kebutuhan otomatisasi atau antarmuka data. Zhuorui Laser dapat menggunakan data tersebut untuk mengonfigurasi dan menguji alur penandaan sebelum konfigurasi akhir mesin ditetapkan.
Dari Uji ke Mesin
Bagaimana Hasil Uji Sampel Menentukan Konfigurasi Akhir Mesin?
Uji coba sampel seharusnya mempersempit cakupan konfigurasi. Jalur laser yang disepakati menentukan titik awal optik, sedangkan geometri, penempatan, waktu siklus, data, dan verifikasi menentukan aspek-aspek sistem lainnya.
| Apa yang ditunjukkan oleh pengujian atau tinjauan produksi | Apa yang diubahnya pada konfigurasi mesin |
|---|---|
| Hasil yang disetujui dicapai dengan penggunaan sinar UV pada material plastik, pelapis, atau substrat elektronik yang spesifik. | Gunakan jalur UV sebagai basis optik, lalu tentukan daya, lensa/medan pandang, dan struktur mesin berdasarkan rentang parameter proses yang telah disepakati. |
| Hasil yang disetujui dicapai pada logam atau logam berlapis menggunakan laser fiber / MOPA fiber. | Gunakan rute serat yang sesuai dan pilih kemampuan kontrol pulsa berdasarkan efek target yang ingin dicapai, bukan sekadar berdasarkan daya. |
| Kode kecil atau teks halus hanya dapat diterapkan pada area penandaan efektif yang lebih kecil. | Pemilihan lensa dan ukuran bidang menjadi bagian dari spesifikasi akhir. |
| Posisi komponen bervariasi selama proses pemuatan. | Tambahkan penyempurnaan pada *fixture* atau evaluasi penempatan sistem visi, alih-alih mengandalkan penyelarasan manual. |
| Tanda tersebut melingkari bagian yang berbentuk silinder. | Tambahkan konfigurasi rotasi dan validasi repetibilitas rotasi/pengindeksan. |
| Variasi ketinggian atau kelengkungan menyebabkan hilangnya fokus. | Evaluasi fokus dinamis 3D, reorientasi terkendali, atau fixtur yang lebih sesuai. |
| Pemuatan manual memenuhi siklus penuh yang disyaratkan. | Stasiun kerja standar dengan perlengkapan (fixture) yang telah divalidasi mungkin sudah memadai. |
| Pemuatan atau verifikasi secara manual tidak dapat memenuhi target throughput. | Evaluasi perlengkapan (fixture) untuk komponen jamak, penanganan dengan konveyor, sistem visi, integrasi daring, atau otomatisasi berbasis proyek sesuai kebutuhan. |
| Data serial atau produksi yang dinamis diperlukan. | Sertakan persyaratan perangkat lunak, kendali, dan antarmuka data dalam tinjauan mesin. |
| Setiap kode memerlukan pembacaan cap pos. | Sertakan verifikasi pembaca atau sistem visi, serta tentukan penanganan hasil lulus/gagal dalam siklus sistem. |
| Proses tersebut menghasilkan asap atau serpihan yang spesifik terhadap materialnya. | Sertakan ekstraksi yang sesuai dan tinjauan keselamatan sistem secara menyeluruh dalam konfigurasi. |
Mesin harus mengikuti sampel yang telah disetujui dan kondisi produksi. Mesin standar sudah memadai jika hasil optik, perlengkapan (fixture), dan siklus manual yang disetujui telah memenuhi persyaratan. Sistem otomatisasi khusus—seperti sistem visi, rotary, 3D, konveyor, atau kustom—sebaiknya hanya ditambahkan jika geometri komponen yang sebenarnya, pemosisian, data, atau tingkat throughput mengharuskannya.
Langkah Selanjutnya
Ubah Kebutuhan Komponen Anda Menjadi Rencana Uji Sampel
Mulailah dengan material dan permukaan yang sesungguhnya, konten serta hasil penandaan yang disyaratkan, geometri komponen dan metode pembebanan, laju produksi, serta cara verifikasi penandaan. Berbagai masukan tersebut menjadikan uji sampel bermanfaat untuk menentukan konfigurasi mesin akhir.
Agar pembuatan penawaran harga lebih cepat, siapkan: material dan permukaan · foto atau gambar produk · konten dan ukuran penandaan · hasil yang diharapkan · geometri komponen dan metode pembebanan · laju produksi · persyaratan pembaca/verifikasi · kebutuhan otomatisasi atau data · tegangan dan tujuan · jumlah sampel.