Penandaan Laser Suku Cadang Ponsel
Identifikasi permanen untuk rangka ponsel, braket, casing, dan komponen internal — merek, model, IMEI, nomor seri, dan kode batch — biasanya ditempatkan pada permukaan internal atau permukaan ber-visibilitas rendah yang disetujui sehingga ketertelusuran dapat dipertahankan tanpa perubahan yang tidak perlu pada permukaan yang menghadap pelanggan.
Halaman ini membahas tampilan tugas industri untuk memilih mesin laser marking ponsel: apa yang ditandai, permukaan mana yang disetujui untuk penandaan, bagaimana geometri bertingkat atau tidak beraturan mengubah perlengkapan dan konfigurasi, dan apa yang harus divalidasi pada sampel nyata sebelum pembelian.
Sekilas Penandaan Laser Komponen Ponsel
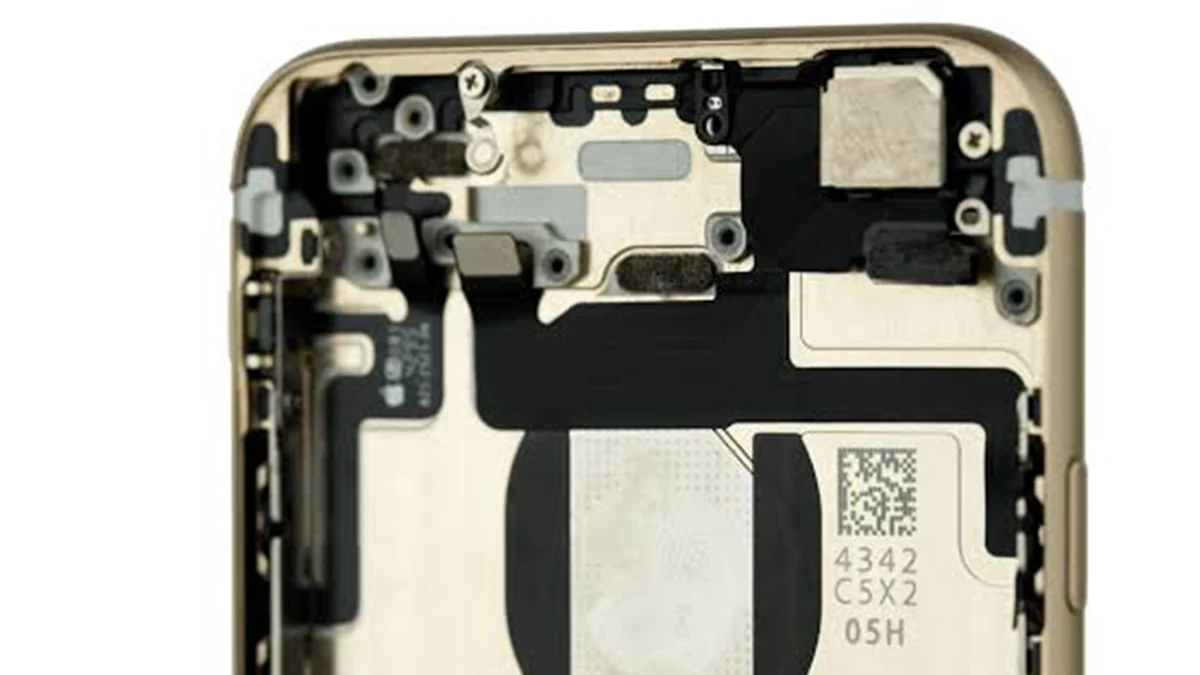
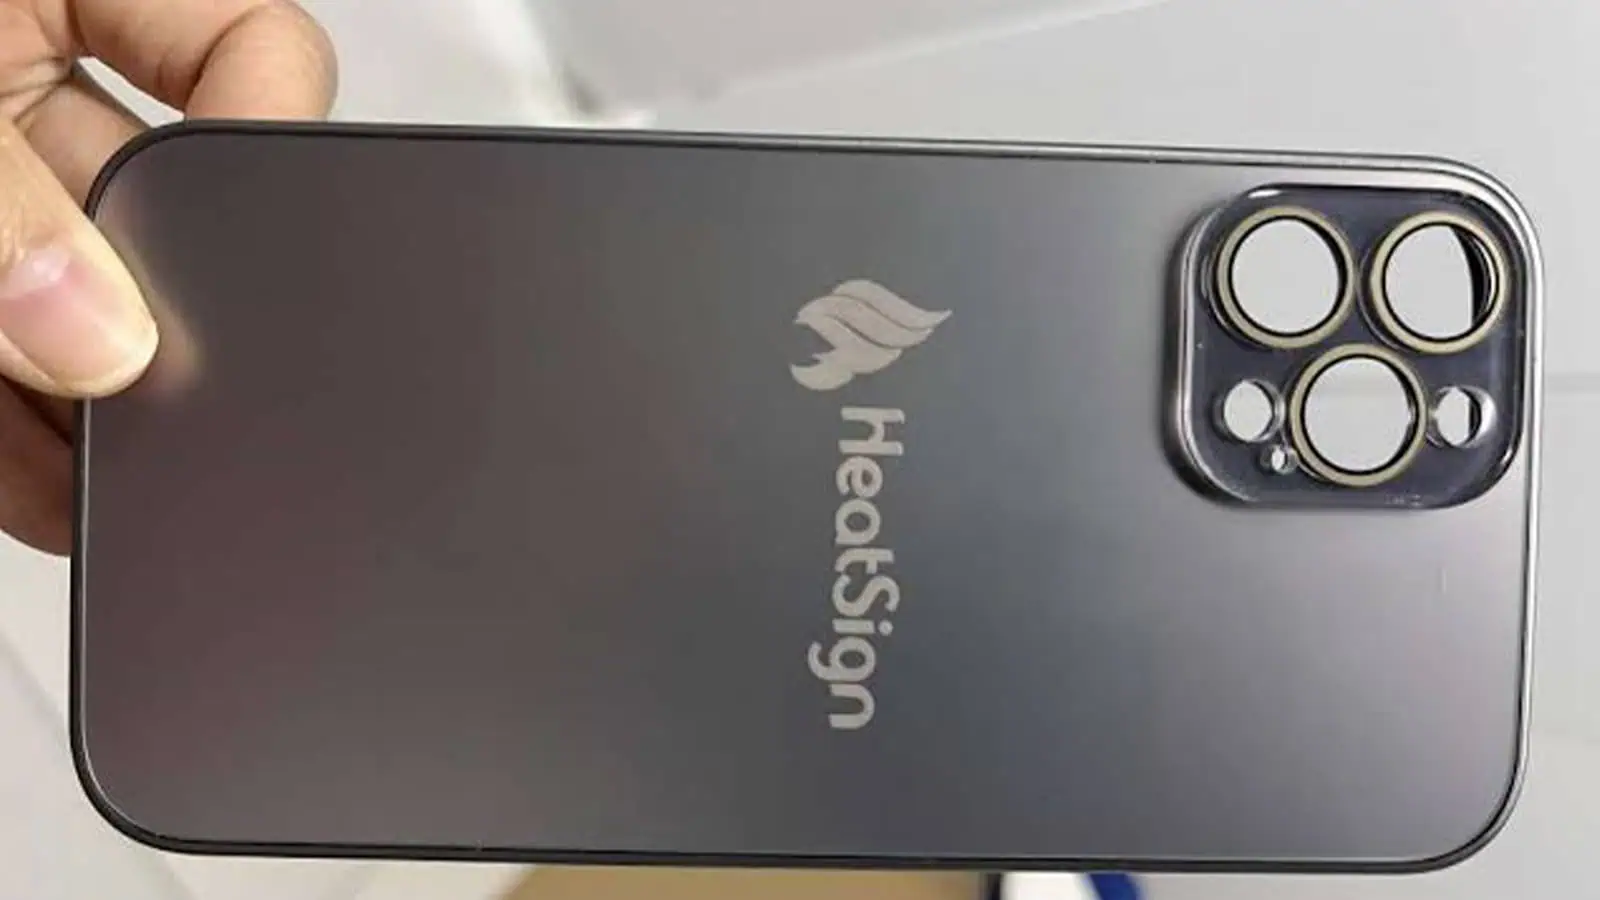
Penandaan laser umumnya dievaluasi untuk identifikasi permanen pada rangka ponsel, braket, casing, baki, pelindung, dan komponen internal lainnya. Pekerjaan tipikal mencakup identifikasi merek atau model, nomor komponen dan lot, informasi IMEI atau serial jika ditentukan, serta kode Data Matrix atau QR yang ringkas untuk ketertelusuran.
Titik awal yang berguna bukan sekadar “logam atau plastik.” Tentukan bahan dan permukaan yang tepat, zona penandaan yang disetujui, hasil visual atau kode yang diperlukan, fitur terkecil yang akan ditandai, geometri komponen dan metode pemosisian, serta siklus produksi yang diperlukan. Masukan tersebut menentukan rute laser mana yang harus diuji terlebih dahulu dan apa yang harus diverifikasi sebelum konfigurasi mesin akhir ditetapkan.
Aluminium tanpa lapisan, aluminium anodisasi, baja tahan karat, titanium, dan jenis plastik harus diperlakukan sebagai kondisi uji sampel yang berbeda karena respons permukaan dan sensitivitas termalnya berbeda. Untuk rakitan PCB atau komponen elektronik individual, lihat khusus PCB / PCBA dan komponen elektronik halaman aplikasi.
Komponen Ponsel Mana yang Umum Ditandai dengan Laser?
Keluarga komponen itu penting karena material, ketebalan dinding, zona penandaan yang tersedia, dan geometrinya mengubah cara pekerjaan tersebut harus diuji dan dipasangi fixture.
Rangka logam, braket, dan sasis
Rangka ponsel, potongan sasis, dan braket yang diproses CNC sering kali terbuat dari aluminium, dengan baja tahan karat atau titanium digunakan pada beberapa desain. Bagian-bagian ini mungkin menyediakan zona penandaan yang relatif stabil, tetapi permukaan teranodisasi atau kosmetik, permukaan bertingkat, dan dinding tipis dapat membuat jendela penandaan sebenarnya sangat berbeda dari kupon uji logam datar.
Housing dan penutup internal
Housing dari logam atau plastik dan penutup internal dapat membawa tanda identifikasi produk atau ketertelusuran. Permukaan luar biasanya lebih ketat dikendalikan untuk tampilan, sehingga zona penandaan yang disetujui harus berasal dari gambar produk, bukan dari kemudahan di stasiun penandaan.
Baki, pelindung, dan komponen internal kecil
Baki kartu, pelindung, braket kecil, dan komponen internal lainnya sering kali memiliki area penandaan yang terbatas. Karakter kecil atau kode 2D ringkas membuat fokus, kontras, keterulangan pemosisian, dan akses pembaca lebih penting daripada luas area penandaan secara keseluruhan.
| Famili part | Peran penandaan yang umum | Batasan umum yang perlu diperiksa |
|---|---|---|
| Rangka logam / sasis / braket | Identifikasi produk dan ketertelusuran | Finishing permukaan, tinggi bertingkat, zona terlarang kosmetik |
| Casing / penutup internal | Identitas merek, serialisasi, atau identifikasi proses | Zona terlihat vs tersembunyi, formulasi pelapisan atau plastik |
| Braket plastik / baki | Identifikasi komponen, rakitan, dan lot | Sensitivitas panas, area tanda kecil, keterulangan posisi |
| Pelindung / baki kartu / komponen logam kecil | Tanda lot, ketertelusuran, atau proses | Ukuran kode kecil, kerataan, akses pemindai setelah penandaan |
Mengapa Komponen Ponsel Ditandai?
Tujuan penandaan harus ditentukan sebelum jalur laser. Logo, nomor komponen tetap, dan kode ketertelusuran berseri menciptakan persyaratan yang berbeda untuk kontrol konten, verifikasi, dan data produksi.
Identifikasi dan ketertelusuran
- Identifikasi produk — merek, model, nomor komponen, atau nomor komponen pelanggan jika gambar mempersyaratkannya.
- Ketertelusuran lot dan nomor seri — informasi batch, serial, IMEI, atau kode 2D saat komponen harus dikaitkan dengan catatan produksi.
- Identifikasi Perakitan — tanda polaritas, orientasi, proses, atau stasiun yang membantu membedakan komponen selama manufaktur.
Produksi dan kontrol kualitas
- Verifikasi hilir — kode yang dapat dibaca mesin dapat dipindai setelah penandaan untuk mengonfirmasi nilai dan keterbacaannya.
- Genealogi proses — perubahan data dapat dikaitkan dengan catatan lini, batch, atau produksi ketika sistem manufaktur memerlukannya.
- Penggunaan kosmetik yang terkendali — logo eksterior atau identifikasi yang terlihat hanya valid jika gambar produk menetapkan persyaratan lokasi dan penampilannya.
Jika tanda berisi data serial, IMEI, atau kode yang berubah, tentukan dari mana nilai itu berasal dan apakah nilai tersebut harus diverifikasi setelah penandaan. Persyaratan data tersebut dapat memengaruhi stasiun penandaan sama seperti sumber laser itu sendiri.
Apa yang Biasanya Ditandai pada Komponen Ponsel?
Jenis konten, ukuran kode, dan zona penandaan yang tersedia menentukan fitur terkecil yang harus dihasilkan proses secara andal. Teks tetap, data serial yang berubah, dan kode 2D ringkas harus diperlakukan sebagai persyaratan produksi yang berbeda.
IMEI, nomor seri, dan kode batch
IMEI dan nomor seri dapat ditandai sebagai teks yang dapat dibaca ditambah simbol kode pada bagian yang sama bila spesifikasi produk mensyaratkannya. Tinggi karakter dan lebar garis harus sesuai dengan zona yang disetujui yang tersedia, dan lingkungan pembacaan setelah perakitan itu penting: kode yang tertutup, terlalu kecil, atau kontrasnya terlalu rendah tidak akan lolos inspeksi akhir. Kode batch dan lot menambahkan dimensi waktu produksi — keluarga komponen yang sama dapat membawa nilai kode yang berubah per batch, yang mengarah pada antarmuka data alih-alih pekerjaan teks tetap. Alokasi nomor IMEI dan kepatuhan penandaan tetap menjadi tanggung jawab pemilik merek dan persyaratan produk yang berlaku; stasiun penandaan harus mereproduksi konten yang ditetapkan dengan benar di dalam zona yang ditentukan.
Persyaratan Data Matrix / QR dan karakter kecil
Simbol Data Matrix dan QR umum ditemukan pada rangka, pelindung, dan baki karena menyimpan lebih banyak data daripada teks di area kecil. Ukuran dan kontras simbol yang dapat dicapai bergantung pada pengaturan optik serta pada material dan kondisi permukaan — misalnya, aluminium anodisasi, aluminium polos dan plastik harus dievaluasi sebagai kondisi sampel yang berbeda. Akurasi posisi juga penting: jika kode harus dibaca oleh pemindai tetap atau dibandingkan dengan basis data, posisi tanda harus berulang dalam toleransi pembaca, yang merupakan persoalan fixture sama besarnya dengan persoalan penandaan.
Jika kode harus dipindai di hilir atau dicocokkan dengan data produksi, verifikasi baca ulang harus menjadi bagian dari persyaratan penerimaan. Gunakan pemindai atau pemverifikasi yang dimaksud untuk mengonfirmasi nilai yang ditandai dan keterbacaan; tambahkan inspeksi kontras atau karakter bila spesifikasi pelanggan mensyaratkannya. Hasilnya tetap bergantung pada sampel dan harus dikonfirmasi pada komponen yang sebenarnya.
Apa yang Menentukan Hasil Penandaan Laser pada Komponen Ponsel?
Dua komponen ponsel yang terlihat serupa dapat memerlukan pengaturan berbeda atau bahkan jalur laser yang berbeda. Hasilnya ditentukan oleh kondisi komponen secara keseluruhan, bukan hanya oleh nama materialnya.
| Variabel | Mengapa ini mengubah hasil | Apa yang perlu dikonfirmasi |
|---|---|---|
| Material dan kelas | Aluminium, baja tahan karat, titanium, ABS, PC, dan material lain berinteraksi dengan laser secara berbeda. | Material atau grade resin sebenarnya jika tersedia |
| Kondisi permukaan | Permukaan tanpa lapisan, dianodisasi, dicat, dilapisi, dipoles, atau bertekstur dapat menghasilkan kontras dan perubahan permukaan yang berbeda. | Persyaratan hasil akhir, pelapisan, warna, dan kosmetik |
| Ketebalan dinding / sensitivitas termal | Komponen logam dan plastik yang tipis dapat mengakumulasi panas, berubah warna, atau mengalami distorsi sebelum tanda yang diinginkan tercapai. | Ketebalan di sekitar zona tanda dan perubahan permukaan yang diizinkan |
| Konten tanda dan ukuran fitur minimum | Karakter kecil dan sel 2D yang kompak memerlukan resolusi optik lebih tinggi dan fokus yang stabil dibandingkan logo besar. | Persyaratan karakter, garis, atau sel kode terkecil |
| Zona penandaan | Area eksterior, tersembunyi, cekung, fungsional, atau area terlarang menerapkan batas kosmetik dan akses yang berbeda. | Zona yang disetujui gambar dan visibilitas pasca-perakitan |
| Tinggi, kelengkungan, dan kedalaman rongga | Variasi tinggi-Z dan akses berkas memengaruhi konsistensi fokus dan apakah satu penyetelan dapat menjangkau seluruh tanda. | Variasi tinggi, sudut, kedalaman rongga, dan akses yang tersedia |
| Toleransi posisi | Toleransi lokasi yang ketat meningkatkan pentingnya repetabilitas fixture atau koreksi visi. | Kesalahan X/Y/rotasi yang diizinkan dan metode datum |
| Hasil target | Kontras terang, kontras gelap, tampilan hitam, penandaan dangkal, pengukiran, atau penghilangan lapisan dapat mengarah ke jendela proses yang berbeda. | Kriteria penerimaan visual, kode, dan permukaan yang disetujui |
| Persyaratan produksi | Pemuatan, pembuatan kode, verifikasi, dan penanganan dapat mendominasi waktu siklus penuh dan desain sistem. | Komponen per jam, ukuran batch, metode pemuatan, dan aliran data |
Variabel-variabel ini harus dibekukan sebagai input uji sampel. Jika bagian yang sama ada dalam beberapa finishing atau warna resin, ujilah sebagai kondisi terpisah alih-alih mengasumsikan satu set parameter akan berlaku tanpa perubahan.
Hasil Penandaan Apa yang Harus Anda Targetkan?
Permintaan sampel yang berguna mendefinisikan hasil sebelum mendefinisikan mesin. “Tanda permanen” terlalu luas; target harus menjelaskan seperti apa tanda tersebut, bagaimana tanda akan dibaca, dan perubahan permukaan apa yang dapat diterima.
Hasil visual dan identifikasi
- Penampilan — cahaya, gelap, hitam, kontras tinggi, atau efek visual lain yang disetujui gambar.
- Konten yang dapat dibaca manusia — tinggi karakter, lebar garis, dan keterbacaan yang diperlukan dalam kondisi inspeksi yang ditentukan.
- Hasil kode — ukuran Data Matrix / QR, pembaca yang dituju, dan kriteria pembacaan ulang atau verifikasi yang diperlukan.
Hasil permukaan, fungsi, dan daya tahan
- Kondisi permukaan — kekasaran, perubahan warna, perubahan pelapisan, atau kedalaman ukiran yang dapat diterima jika ditentukan.
- Perlindungan fungsional — tidak ada perubahan yang tidak dapat diterima pada permukaan penyegelan, penyambungan, kontak, atau permukaan lain yang dikendalikan gambar.
- Daya tahan — pemeriksaan abrasi, keringat, pelarut, kelembapan, atau suhu hanya jika spesifikasi produk mensyaratkannya.
Setelah target penerimaan ini ditetapkan, pemilihan laser menjadi pertanyaan rekayasa yang dapat diuji: rute mana yang dapat mencapai kontras, keterbacaan kode, dan kondisi permukaan yang dibutuhkan tanpa menimbulkan panas maupun kerusakan kosmetik yang tidak dapat diterima?
Di Mana Tanda Ditempatkan: Zona Terlihat vs Tersembunyi
Posisi adalah keputusan desain sama seperti keputusan laser. Untuk tanda identifikasi dan ketertelusuran, permukaan tersembunyi atau yang tertutup rakitan biasanya lebih disukai ketika gambar produk mencadangkan permukaan yang menghadap pelanggan untuk persyaratan kosmetik. Penandaan eksterior hanya boleh dievaluasi ketika desain secara eksplisit mensyaratkannya dan menetapkan kriteria penerimaan tampilan serta daya tahannya sendiri.
Permukaan eksterior yang terlihat memerlukan persetujuan eksplisit
Permukaan eksterior — sisi luar rangka, sisi yang terlihat dari housing, permukaan dekoratif atau anodisasi — umumnya dikendalikan oleh spesifikasi kosmetik. Pemrosesan laser mengubah respons permukaan setempat dan dapat memengaruhi penerimaan tampilan, kekasaran, atau ketahanan gores, sehingga area ini harus mengikuti gambar produk dan spesifikasi finishing. Ketika penandaan eksterior benar-benar diperlukan, itu merupakan keputusan desain dengan kriteria penerimaannya sendiri, bukan default.
Zona tersembunyi dan tertutup rakitan
- Sisi dalam rangka — sasaran umum untuk konten merek, model, dan ketertelusuran ketika bagian eksterior dicadangkan untuk persyaratan kosmetik.
- Bagian dalam housing / penutup tersembunyi — dapat memuat kode serial dan tanda proses, terlindung dari penanganan sehari-hari.
- Bagian belakang braket / sisi dalam perisai — sering kali datar, stabil, dan di luar garis pandang pelanggan.
Zona terkendali atau zona terlarang
- Permukaan eksterior yang menghadap pelanggan — gunakan hanya jika gambar secara eksplisit mengizinkan penandaan dan menetapkan kriteria penerimaan.
- Permukaan dekoratif atau yang dianodisasi — pemrosesan laser mengubah permukaan lokal dan dapat memengaruhi penerimaan kosmetik atau ketahanan terhadap goresan.
- Area fungsional atau area penyegelan — permukaan yang berpasangan, menyegel, atau menopang komponen harus mengikuti aturan keep-out yang ditentukan oleh gambar.
- Zona yang akan tertutup pada tahap perakitan berikutnya — jika tanda akan tertutup, pastikan tanda tersebut masih dapat dipindai, atau pindahkan.
Pemosisian dan penyajian bagian
Di mana tanda berada bergantung pada bagaimana komponen disajikan ke laser. Permukaan tersembunyi yang datar di atas baki mudah ditangani; rangka bertingkat atau braket melengkung mungkin memerlukan fixture, sumbu rotari, atau penentuan posisi berbasis visi agar fokus dan posisi tanda tetap konsisten. Untuk metode penyelarasan dan penentuan posisi, lihat solusi pemosisian visi; untuk fitur silindris yang berputar, lihat solusi penandaan rotari.
Bagaimana Geometri, Pemasangan Fixture, dan Penentuan Posisi Memengaruhi Proses?
Komponen ponsel jarang berupa pelat datar. Rangka memiliki permukaan bertingkat, housing memiliki rongga dalam, braket tipis dan tidak beraturan — dan setiap bentuk mengubah cara komponen harus dipegang dan cara laser mencapai zona tanda.
Rangka bertingkat dan rongga dalam
Rangka bertingkat memiliki zona penandaan pada ketinggian yang berbeda. Laser bidang datar dapat menandai bidang secara andal, tetapi adanya tingkatan berarti perlu penyetelan kedua atau pendekatan fokus dinamis / 3D ketika perbedaan ketinggian melebihi rentang fokus yang dapat digunakan — dan jawaban yang tepat bergantung pada tinggi tingkatan dan posisi tanda. Rongga dalam pada housing atau rangka menimbulkan pertanyaan keterjangkauan: kepala laser harus mencapai zona tersebut tanpa dinding rongga menghalangi sinar, yang memengaruhi pilihan jarak kerja dan ukuran bidang.
Braket berdinding tipis dan tidak beraturan
Dinding tipis dan braket berdinding tipis lebih sensitif terhadap masukan panas dan tegangan penjepitan. Fikstur harus memegang bagian tanpa distorsi, dan jendela parameter harus dievaluasi dengan bagian asli, bukan dengan kupon uji datar, karena ketebalan dinding mengubah cara panas terakumulasi. Bentuk tidak beraturan sering memerlukan fikstur khusus atau konformal agar zona tanda tetap fokus dan pada posisinya untuk setiap bagian.
Penempatan acak dan pemosisian visi
Penandaan terpandu visi dapat mengurangi ketergantungan pada fikstur pemosisian presisi ketika variasi utama adalah posisi X/Y atau rotasi bagian. Kamera menemukan setiap bagian dan perangkat lunak mengoreksi posisi tanda dalam bidang yang tersedia. Bagian tetap memerlukan penyajian yang stabil, dan variasi ketinggian, kemiringan, rongga dalam, atau fokus yang berubah mungkin memerlukan fikstur khusus, kontrol autofokus / 3D, atau penyetelan lain. Pendekatan ini berguna untuk penandaan komponen ponsel yang fleksibel atau bercampur ketika posisi baki tidak dapat dipertahankan secara berulang. Pendekatan integrasi tercakup oleh solusi pemosisian visi; untuk fitur bulat atau bertingkat yang berputar, solusi penandaan rotari berlaku.
| Geometri part | Fikstur tipikal | Arah konfigurasi |
|---|---|---|
| Permukaan tersembunyi datar (braket, baki) | Nampan khusus atau jig sederhana | Mesin desktop standar atau mesin split |
| Rangka bertingkat, berbagai ketinggian | Fixture khusus per tingkat atau penyiapan kedua | Evaluasi fokus dinamis 3D jika tinggi tingkat melebihi rentang fokus yang dapat digunakan |
| Rongga dalam pada housing | Fixture yang menampakkan rongga | Tinjauan jarak kerja / ukuran bidang, kemungkinan 3D |
| Braket tidak beraturan berdinding tipis | Fixture konformal / tegangan rendah | Peninjauan jendela parameter pada part nyata |
| Penempatan acak | Penyajian stabil plus pemosisian terpandu visi | Mesin CCD visi / solusi visi |
Arah Laser Mana yang Harus Dievaluasi Terlebih Dahulu
Komponen ponsel mencakup rentang material yang luas, sehingga tidak ada satu “laser ponsel” tunggal. Arah awal mengikuti material dan permukaan part yang ditandai — dan pilihan akhir bergantung pada kontras target, geometri, dan hasil sampel.
Rangka logam dan komponen yang dianodisasi
Untuk rangka aluminium, braket baja tahan karat, dan komponen titanium, sebuah Laser serat Q-switched (sekitar 1064 nm) sering menjadi arah pertama yang perlu dievaluasi dan merupakan titik awal yang umum untuk identifikasi logam. Aluminium anodisasi berperilaku berbeda dari aluminium polos karena lapisan anodik mengubah cara permukaan merespons; perlakukan ini sebagai kondisi sampel terpisah dan gunakan aluminium anodisasi panduan saat menentukan pengujian. Ketika tanda putih atau kontras terang diperlukan, laser serat MOPA layak untuk dievaluasi: jendela kontrol pulsa yang lebih luas mengubah masukan panas dan respons permukaan. Ini adalah arahan bersyarat, bukan jaminan.
Braket plastik dan komponen peka panas
Untuk plastik gelap atau peka panas — ABS, PC, dan jenis serupa — Laser UV (sekitar 355 nm) sering menjadi arah pertama yang dievaluasi karena panjang gelombang yang lebih pendek dapat mengurangi beban termal pada komponen yang tipis atau sensitif terhadap panas. Perilaku plastik sangat bergantung pada grade resin, pewarna, dan aditif, sehingga grade yang sebenarnya harus diuji sampel; ABS dan polikarbonat panduan dapat membantu menentukan rute awal.
Ketika tujuan kontras, kedalaman, atau tanda hitam mengubah pilihan
Jika tujuannya adalah tanda yang dalam atau terukir, tanda hitam pada permukaan terang, atau efek penghilangan pelapis, arahnya dapat berubah. Tujuan-tujuan ini spesifik untuk material dan permukaan: hasil terang pada latar gelap di aluminium anodisasi dan tanda hitam pada baja tahan karat adalah target berbeda yang mungkin mengarah ke jendela parameter atau sumber yang berbeda. Cara yang tepat untuk memutuskan adalah uji sampel pada komponen yang sebenarnya, bukan aturan umum.
| Material / permukaan bagian | Arah awal | Halaman material untuk detail |
|---|---|---|
| Rangka aluminium, tanpa pelapis | Fiber Q-switched (1064 nm); evaluasi MOPA ketika efek target diuntungkan oleh rentang kontrol pulsanya. | Aluminium |
| Rangka aluminium anodisasi | Fiber / MOPA, khusus untuk lapisan anodik | Aluminium Anodisasi |
| Braket baja tahan karat | Fiber; rute penandaan hitam dievaluasi berdasarkan permukaan dan target | Baja Tahan Karat |
| Komponen titanium | Fiber / MOPA | Titanium |
| Braket ABS / PC, gelap atau sensitif terhadap panas | UV (355 nm) sering menjadi yang pertama | ABS / PC |
Apa Saja Mode Kegagalan Umum Penandaan Komponen Ponsel?
Uji sampel yang baik harus berupaya mengungkap kegagalan produksi yang mungkin terjadi, bukan hanya menghasilkan satu marka yang menarik. Sebagian besar masalah dapat dilacak ke respons permukaan, fokus, posisi, masukan panas, akses, atau kontrol data.
| Kegagalan | Penyebab umum yang perlu diselidiki | Apa yang mungkin berubah |
|---|---|---|
| Kontras rendah atau tidak konsisten | Finishing permukaan, pelapisan, variasi material, fokus, atau jendela parameter yang tidak stabil | Jalur laser, jendela parameter, resep khusus permukaan |
| Kode 2D tidak akan terbaca dengan andal | Ukuran sel, kontras, fokus, tekstur permukaan, posisi atau penyiapan pembaca | Optik / ukuran bidang, ukuran kode, jendela proses, penyiapan verifikasi |
| Tandai pergeseran posisi | Keterulangan fixture, toleransi baki, atau rotasi komponen acak | Desain fixture, strategi datum, atau pemosisian visi |
| Tinggi Z yang berbeda menghasilkan hasil yang berbeda | Geometri bertingkat melebihi rentang fokus yang dapat digunakan | Penyiapan kedua, penyesuaian Z, atau fokus dinamis 3D |
| Perubahan warna akibat panas, pelelehan, atau distorsi | Dinding tipis, resin peka panas, atau energi lokal berlebihan | Rute laser, kontrol pulsa, jendela kecepatan / energi, dukungan fixture |
| Permukaan kosmetik ditolak | Tanda ditempatkan pada finishing eksterior terkendali atau target tampilan yang tidak ditentukan sebelum pengujian | Zona penandaan, hasil target, atau rute proses |
| Berkas tidak dapat mencapai zona secara konsisten | Rongga dalam, dinding samping, sudut, atau jarak kerja tidak memadai | Orientasi fixture, optik, jarak kerja, atau pendekatan multi-sumbu |
| Kode yang terlihat benar membawa data yang salah | Identitas komponen, data serial, atau alur verifikasi tidak dikendalikan | Antarmuka data, verifikasi pemindai, dan logika penolakan |
Jika sampel gagal, catat kegagalan tersebut berdasarkan material, permukaan, geometri, dan kondisi proses yang sebenarnya. Hal itu membuat pengujian berikutnya bermakna dan mencegah konfigurasi mesin terpaku pada hasil yang hanya berhasil pada satu sampel ideal.
Bagaimana Penandaan Komponen Ponsel Seluler Masuk ke dalam Produksi?
Kesiapan produksi adalah rangkaian lengkap dari penyajian komponen hingga keluaran terverifikasi. Waktu pemindaian hanyalah salah satu elemen; penanganan, identifikasi, pemosisian, pertukaran data, inspeksi, dan alur penolakan dapat menentukan desain stasiun kerja akhir.
Penanganan dan pemosisian
Siklus produksi dimulai dengan memuat komponen yang benar dan menyajikan zona penandaan yang disetujui pada posisi dan ketinggian yang dapat diulang. Komponen yang diumpankan dari baki dapat menggunakan jig khusus; penyajian yang campuran atau kurang dapat diulang dapat membenarkan pemosisian berbasis visi. Komponen bertingkat atau reses dapat memerlukan fixture khusus komponen, penyesuaian Z, atau susunan optik yang berbeda sebelum penandaan dimulai.
Alur data, penandaan, dan verifikasi
Untuk logo tetap atau nomor part, pekerjaan penandaan dapat menggunakan resep terkendali. Untuk data serial, IMEI, lot, atau kode 2D yang berubah, tentukan di mana nilai dihasilkan, bagaimana part yang benar dikaitkan dengan nilai tersebut, dan apakah hasil yang ditandai harus dibaca kembali. Alur terkendali yang umum adalah identifikasi part / resep → terima atau hasilkan data penandaan → posisikan → tandai → pindai atau periksa → bandingkan dengan data yang diharapkan → lulus atau tolak. Jika konektivitas database atau MES diperlukan, solusi ketertelusuran dan integrasi data menyediakan konteks integrasi yang lebih mendalam.
Waktu siklus, penanganan reject, dan otomatisasi
Ukur siklus lengkap termasuk pemuatan, penempatan posisi, penandaan, verifikasi, dan pembongkaran. Jika terjadi pembacaan gagal atau pemeriksaan posisi yang gagal, tetapkan apakah part dihentikan, dikerjakan ulang, atau dialihkan ke jalur reject alih-alih dibiarkan berlanjut tanpa verifikasi. Pemuatan tray secara manual atau semi-otomatis cocok untuk banyak pekerjaan; volume yang lebih tinggi atau produksi berbasis lini dapat membenarkan sel penandaan otomatis atau, jika prosesnya benar-benar melibatkan part yang bergerak terus-menerus, penandaan saat bergerak / online rute.
Bagaimana Sampel Part Ponsel Sebaiknya Diuji dan Diterima?
Jika spesifikasi pelanggan atau merek mencakup persyaratan daya tahan, tanda mungkin perlu tetap terbaca setelah penanganan, paparan kelembapan, agen pembersih, atau suhu. Pemeriksaan yang berlaku bergantung pada part, material, lokasi tanda, dan spesifikasi produk, sehingga validasi ditentukan pada sampel nyata, bukan diasumsikan.
Abrasi, keringat, pelarut, dan paparan suhu
Bergantung pada spesifikasi pelanggan atau merek, validasi dapat mencakup pengujian abrasi atau goresan, paparan keringat atau kelembapan, paparan pelarut atau bahan pembersih, dan siklus suhu. Ini adalah contoh kategori validasi, bukan rangkaian pengujian universal untuk setiap komponen ponsel. Mode kegagalan yang relevan juga berubah seiring material dan permukaan, sehingga metode pengujian dan kriteria kelulusan harus ditentukan sebelum sampel dievaluasi.
Pengujian sampel: apa yang perlu disiapkan dan apa yang diverifikasi
Pengujian sampel adalah cara praktis untuk memastikan kontras, keterbacaan kode, posisi tanda, dan ketahanan pada komponen sebenarnya. Zhuorui Laser mendukung penandaan sampel, penyetelan parameter, dan peninjauan proses selama evaluasi aplikasi. Komponen nyata dan spesifikasi tanda yang jelas menghasilkan hasil yang jauh lebih berguna daripada deskripsi lisan. Untuk pengujian sampel, kirimkan komponen atau sampel material, gambar atau foto, isi dan ukuran tanda yang diperlukan, efek target, laju produksi, dan volume yang diharapkan.
Dimensi penerimaan
| Dimensi | Apa yang diperiksa |
|---|---|
| Kontras dan keterbacaan | Marka terbaca di bawah pencahayaan / pembesaran yang ditentukan |
| Ukuran karakter dan kode | Memenuhi batas minimum gambar atau spesifikasi kode |
| Keterbacaan kode | Pembacaan ulang dengan pemindai atau verifikator yang dimaksudkan saat diperlukan |
| Akurasi posisi | Posisi marka dapat diulang dalam toleransi aplikasi |
| Abrasi / goresan | Uji permukaan bila disyaratkan oleh spesifikasi pelanggan atau merek |
| Pelarut / keringat / suhu | Uji paparan bila ditentukan oleh aplikasi |
| Waktu siklus | Diukur pada susunan nyata, termasuk pemuatan |
Kriteria penerimaan itu sendiri ditentukan oleh pelanggan atau pemilik merek. Keluaran yang berguna dari pengujian sampel adalah hasil lulus / gagal yang tercatat yang terkait dengan kondisi aktual bagian dan kebutuhan produksi, sehingga proses yang diterima dapat diterjemahkan ke dalam konfigurasi mesin, optik, pemasangan fixture, penentuan posisi, dan verifikasi. Pengendalian mutu dan kemampuan pengujian pabrik dijelaskan pada halaman pengendalian mutu dan kemampuan pengujian.
Bagaimana Hasil Uji Sampel Menentukan Konfigurasi Akhir Mesin?
Mesin final harus dikunci berdasarkan hasil sampel yang diterima dan kendala produksi, bukan hanya dari nama material. Setiap temuan pengujian harus diterjemahkan menjadi keputusan peralatan atau integrasi yang spesifik.
| Temuan pengujian atau proyek | Keputusan konfigurasi yang diinformasikannya |
|---|---|
| Serat Q-switched mencapai hasil logam yang diperlukan dengan kondisi permukaan yang dapat diterima | Pertahankan jalur serat dan optimalkan jendela parameter produksi |
| MOPA menyediakan jendela penampilan atau pengendalian termal yang diperlukan dengan lebih andal | Evaluasi konfigurasi serat MOPA daripada menganggapnya hanya sebagai perubahan parameter |
| Plastik menunjukkan efek panas yang tidak dapat diterima pada rute saat ini | Tinjau UV atau jalur lain yang terverifikasi dan uji ulang kondisi resin / warna yang sebenarnya |
| Karakter kecil atau sel 2D memerlukan resolusi yang lebih tinggi | Tinjau ukuran bidang, konfigurasi lensa / optik, dan area kerja yang dapat digunakan |
| Variasi tinggi bagian melebihi rentang fokus yang dapat digunakan | Gunakan pengaturan Z yang terkontrol, beberapa pengaturan, atau evaluasi fokus dinamis 3D |
| Variasi X/Y/rotasi menyebabkan kegagalan posisi | Perbaiki strategi fixture / datum atau tambahkan pemosisian visi CCD |
| Rongga dalam atau dinding samping membatasi akses berkas sinar | Ubah orientasi fixture, jarak kerja, optik, atau pengaturan gerakan |
| Pemuatan manual tidak dapat memenuhi siklus penuh yang diperlukan | Evaluasi pengindeksan tray, penanganan semi-otomatis, atau sel otomatis |
| Perubahan data serial / IMEI / kode harus diverifikasi | Tambahkan antarmuka data, verifikasi pemindai / visi, dan logika lulus / tolak sesuai kebutuhan |
| Beberapa varian komponen ponsel berbagi satu stasiun | Tentukan fixture pergantian, resep, strategi visi, dan pemilihan komponen oleh operator / sistem |
| Ketahanan atau penerimaan kosmetik gagal | Kembali ke pengujian rute proses dan parameter sebelum membekukan konfigurasi mesin |
Hasilnya adalah spesifikasi proyek yang menghubungkan sumber laser + optik / bidang + strategi fokus + fixture atau visi + penanganan + verifikasi / data + selungkup keselamatan dan, jika material atau proses memerlukannya, ekstraksi asap atau ventilasi. Sampel yang hanya membuktikan “laser dapat membuat tanda” tidak cukup untuk membekukan mesin produksi.
Pertanyaan yang Sering Diajukan
Dapatkah penandaan laser merusak permukaan eksterior yang terlihat pada rangka ponsel?
Ya, pemrosesan laser mengubah permukaan lokal. Untuk tanda ketertelusuran, permukaan yang menghadap pelanggan umumnya diperlakukan sebagai zona terkendali kecuali gambar produk secara eksplisit mensyaratkan penandaan eksterior dan menetapkan kriteria penerimaan tampilan dan daya tahannya.
Apakah frame bertingkat atau rongga yang dalam memerlukan fixture khusus?
Sering kali ya. Rangka bertingkat memiliki zona penandaan pada ketinggian yang berbeda, dan rongga yang dalam menimbulkan pertanyaan keterjangkauan, sehingga fixture khusus tingkat atau yang memaparkan rongga biasanya diperlukan. Ketika variasi ketinggian melebihi rentang fokus yang dapat digunakan, pendekatan fokus dinamis 3D mungkin layak dievaluasi.
Dapatkah penandaan diintegrasikan ke dalam lini perakitan dengan umpan baki atau inline?
Ya. Penandaan manual atau semi-otomatis dengan umpan baki umum dilakukan, dan volume yang lebih tinggi dapat membenarkan penandaan inline atau flying serta sel pemuatan otomatis. Kelayakan integrasi — waktu siklus, pemosisian, dan antarmuka data — dievaluasi sebagai proyek, dan halaman solusi terkait menjelaskan pendekatan tersebut. halaman solusi yang relevan menjelaskan pendekatannya.
Mengapa kontras penandaan berbeda antara aluminium anodisasi, aluminium tanpa pelapisan, dan plastik?
Karena material dan permukaan menyerap dan merespons laser secara berbeda. Mekanismenya dijelaskan pada halaman khusus aluminium anodisasi, aluminium, ABS, dan polikarbonat, aluminium anodisasi, aluminium, ABS dan polikarbonat dan hasil realistis untuk bagian tertentu harus dikonfirmasi melalui uji sampel.
Dapatkah IMEI dan nomor seri ditandai laser langsung pada frame logam?
Konten tersebut dapat ditandai ketika spesifikasi produk menetapkan konten itu pada rangka logam. Ukuran karakter, kontras, posisi, dan daya tahan yang dapat dicapai bergantung pada material, permukaan, dan pengaturan optik, sehingga persyaratan spesifik harus divalidasi pada komponen aslinya.
Dapatkah tanda tersebut bertahan terhadap abrasi, keringat, dan pelarut selama penggunaan sehari-hari?
Hal ini bergantung pada material, permukaan, parameter laser, dan metode penerimaan. Jika paparan tersebut merupakan bagian dari spesifikasi pelanggan atau merek, hal itu harus disertakan dalam validasi sampel dengan kondisi pengujian dan kriteria kelulusan yang ditetapkan.
Kirimkan Komponen, Target Hasil, dan Persyaratan Produksi
Untuk evaluasi sampel yang bermanfaat, berikan komponen ponsel yang sebenarnya atau material representatif, informasi material / permukaan, gambar kerja atau zona tanda yang disetujui, konten tanda dan ukuran minimum, hasil visual atau kode yang ditargetkan, toleransi penempatan, metode pemuatan, siklus atau keluaran yang diperlukan, serta kebutuhan pemindai, daya tahan, atau data apa pun. Zhuorui Laser kemudian dapat mengevaluasi rute laser awal, kebutuhan perlengkapan / penempatan, dan rencana penerimaan sampel sebelum konfigurasi mesin ditetapkan.
Untuk setiap stasiun kerja penandaan komponen ponsel, tinjauan peralatan mencakup kontrol keselamatan laser untuk konfigurasi mesin yang bersangkutan. Persyaratan selungkup, interlock, dan ekstraksi harus dinilai pada sistem lengkap, bukan hanya disimpulkan dari sumber lasernya saja.