
Panduan keputusan konfigurasi
Panduan Daya Penandaan Laser, Ukuran Bidang & Konfigurasi
Pilih penyiapan penandaan laser dengan bertolak dari hasil yang diperlukan. Pertama, persempit panjang gelombang dan keluarga sumber, lalu bandingkan daya, lensa bidang, ukuran titik, frekuensi, lebar pulsa, dan jarak kerja sebagai keputusan yang saling terkait, bukan spesifikasi yang berdiri sendiri.
Gunakan panduan ini untuk mempersempit konfigurasi yang tepat: Mulailah dengan marka yang diperlukan, part aktual, dan batasan akses, lalu tinjau daya, lensa bidang, ukuran titik, frekuensi, lebar pulsa, dan jarak kerja secara bersamaan. Zhuorui Laser dapat membantu mengubah input tersebut menjadi rencana pengujian sampel yang terfokus.
- Logika pemilihan yang mengutamakan hasil
- Optik dan perilaku pulsa dalam satu tampilan
- Pengujian sampel tetap menjadi gerbang terakhir
Mulai dari pekerjaan
Konfigurasi penandaan laser adalah rangkaian keputusan
Daya (watt) yang lebih tinggi atau bidang penandaan yang lebih luas tidak secara otomatis menghasilkan hasil yang lebih baik. Setiap pilihan mengubah kepadatan energi, detail, toleransi fokus, penanganan, dan siklus produksi secara keseluruhan.
Definisikan hasilnya
Kontras, kedalaman, warna, penghilangan lapisan, keterbacaan kode, tekstur, dan kerusakan yang dilarang.
Deskripsikan permukaan
Tingkat mutu, lapisan, oksida, pelapisan listrik, finishing, kekasaran, warna, dan formulasi membantu menentukan keluarga panjang gelombang/sumber mana yang layak diuji sebelum daya dibandingkan.
Atur bidang
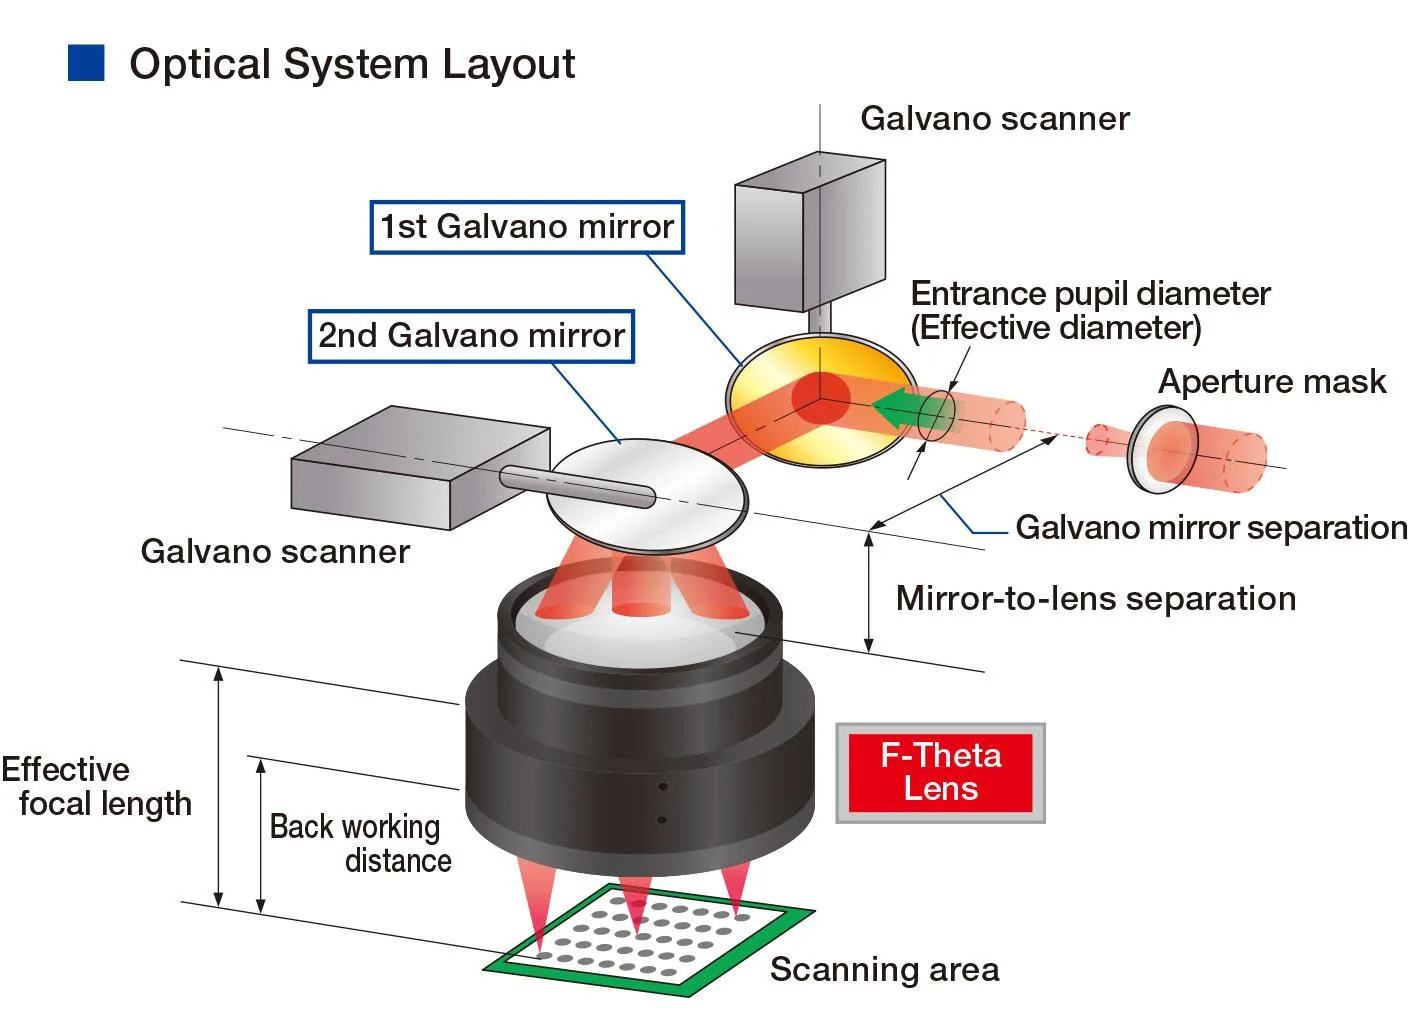
Ukuran bagian, ukuran fitur, dan geometri menentukan lensa bidang, panjang fokus, dan area pemindaian yang dapat digunakan.
Bentuk pulsa
Daya rata-rata bekerja bersama lebar pulsa, frekuensi, kecepatan, dan hatch untuk mengendalikan panas dan respons.
Sesuaikan mesin
Jarak kerja, langkah Z, fixture, rotary, visi, ekstraksi, dan pelindung melengkapi sistem.
Buktikan jendela proses
Gunakan sampel nyata dan kriteria penerimaan yang disepakati sebelum membekukan parameter atau BOM.
Prasyarat sebelum wattase
Pilih panjang gelombang dan keluarga sumber sebelum membandingkan daya laser
Laser UV 30 W dan laser serat 30 W tidak dapat dipertukarkan hanya karena wattase-nya sama. Mulailah dari bagaimana material dan efek target merespons panjang gelombang serta arsitektur pulsa; bandingkan daya hanya dalam jalur sumber yang masuk akal.
Serat Q-switched
Panjang gelombang pusat tipikal: ~1064 nmRute awal yang kuat untuk banyak logam, logam berlapis, dan beberapa plastik. Frekuensi yang dapat digunakan dan perilaku pulsa bersifat spesifik sumber, jadi daya saja tidak menentukan jendela proses.
Tentukan berikutnya: kontras/kedalaman yang diperlukan, energi pulsa, ukuran titik, input panas, dan target siklus.
MOPA fiber
Panjang gelombang pusat tipikal: 1064 nmMOPA bukan kelas panjang gelombang terpisah. Nilainya adalah kontrol lebar pulsa dan laju pengulangan yang lebih luas dan spesifik model, yang dapat memperlebar jendela proses untuk kontrol panas, warna, dan respons permukaan.
Tentukan berikutnya: model sumber aktual, rentang lebar pulsa, rentang frekuensi, dan batas energi pulsa.
UV / hijau
Rute umum: 355 nm UV / 532 nm hijauPertimbangkan panjang gelombang yang lebih pendek ketika absorpsi atau sensitivitas termal membuat jalur near-IR menjadi sulit. Panjang gelombang tersebut dapat bernilai untuk plastik, permukaan presisi, dan material reflektif tertentu, tetapi hasil yang berguna tetap bergantung pada formulasi material yang tepat.
Tentukan berikutnya: absorpsi, efek panas yang dapat diterima, kontras, dan batas kerusakan pada sampel nyata.
CO2
Rute penandaan umum: 9,3 atau 10,6 µmRute umum untuk kertas, kayu, kaca, dan banyak permukaan organik atau polimer. Biasanya ini bukan pilihan pertama untuk penandaan logam tanpa pelapis tanpa lapisan penyerap atau pelapis yang sesuai.
Tentukan berikutnya: absorpsi material, reaksi permukaan, tanda yang diperlukan, dan optik yang spesifik untuk sumber.
Aturan praktis: keluarga panjang gelombang/sumber adalah filter pertama; wattase adalah variabel tahap kedua. Jangan memberi peringkat pada keluarga laser yang berbeda hanya berdasarkan angka daya.
Hubungan parameter
Bagaimana daya, ukuran bidang, ukuran spot, dan pengaturan pulsa bekerja bersama
Baca angka-angka tersebut sebagai sistem yang saling terhubung. Spesifikasi berguna ketika menjelaskan trade-off yang penting pada komponen nyata.
| Input | Pengaruh utamanya | Konfirmasi pada sampel |
|---|---|---|
| Daya rata-rata | Energi proses yang tersedia dan potensi throughput. | Kontras, warna akibat panas, kedalaman, waktu siklus, dan stabilitas pada kecepatan target. |
| Lensa bidang / ukuran bidang | Area yang dapat digunakan, panjang fokus, ukuran titik, dan kerapatan energi. | Fitur terkecil, kualitas tepi, toleransi fokus, dan cakupan komponen aktual. |
| Ukuran titik | Resolusi fitur dan konsentrasi energi. | Lebar garis, tumpang tindih, tekstur permukaan, dan sensitivitas terhadap kesalahan fokus. |
| Frekuensi + lebar pulsa | Frekuensi memengaruhi jarak antarpulsa dan, pada daya rata-rata tertentu, energi pulsa; lebar pulsa memengaruhi daya puncak dan waktu interaksi. Keduanya memengaruhi akumulasi panas dan respons material. | Perubahan warna, lelehan, geram, penghilangan lapisan, karbonisasi, atau kerusakan yang tidak diinginkan. |
| Jarak kerja | Akses benda kerja, cakupan fixture, posisi fokus, dan ruang bebas operator. | Kerataan, gerak Z, permukaan melengkung, pengamanan, dan penyetelan yang dapat diulang. |
Perhitungan orde pertama
Gunakan persamaan sederhana untuk mengubah spesifikasi menjadi rencana pengujian
Persamaan ini membantu menjelaskan arah dan trade-off. Persamaan ini bukan resep penandaan universal: keluaran aktual bergantung pada kurva daya sumber, bentuk pulsa, kualitas berkas, definisi spot, absorpsi material, strategi hatch, dan jumlah lintasan.
Dengan: Pavg = daya rata-rata; frep = laju pengulangan pulsa; τ = durasi pulsa; v = kecepatan pemindaian; s = jarak pulsa; Epulsa = energi pulsa.
Energi pulsa
Pada daya rata-rata yang sama, meningkatkan laju pengulangan akan mengurangi energi rata-rata yang tersedia per pulsa. Gunakan spesifikasi sumber yang sebenarnya karena beberapa sumber tidak mempertahankan daya rata-rata yang sama di seluruh rentang frekuensi.
Perkiraan daya puncak
Untuk bentuk pulsa yang serupa, durasi pulsa yang lebih pendek meningkatkan perkiraan daya puncak untuk energi pulsa yang sama. Nilai tepatnya bergantung pada bentuk pulsa dan arsitektur sumber.
Jarak pulsa pada garis pemindaian
Kecepatan pemindaian v dan laju pengulangan menentukan jarak antara pulsa berturut-turut. Bandingkan jarak s dengan diameter titik fokus untuk memahami tumpang tindih geometris dan akumulasi panas.
Energi per panjang pemindaian
Selama pemindaian laser-on kontinu, memperlambat pemindaian akan meningkatkan energi rata-rata yang diberikan per satuan panjang. Jarak hatch, tumpang tindih spot, blanking, dan lintasan berulang kemudian menentukan bagaimana masukan tingkat garis tersebut menjadi proses dua dimensi.
Penting: persamaan tersebut menggambarkan hubungan, bukan penerimaan. Pengaturan akhir tetap harus dibuktikan terhadap kontras, kedalaman, kualitas kode, kerusakan akibat panas, kekasaran, waktu siklus, atau kriteria apa pun yang penting pada komponen sebenarnya.
Ringkasan konfigurasi fiber pulsa
Buat ringkasan konfigurasi penandaan laser fiber pulsa
Gunakan kontrol hanya setelah Anda mempersempit pekerjaan ke jalur fiber pulsa yang masuk akal. Pembuat ini membandingkan variabel keputusan fiber Q-switched dan fiber MOPA menggunakan nilai ilustratif; UV, hijau, dan CO2 2; sumber-sumber ini memerlukan rentang operasi spesifik untuk sumber tersebut dan harus dievaluasi secara terpisah.
Sebelum membeli: Pastikan model sumber yang sebenarnya dan rentang frekuensi / lebar pulsanya, lalu verifikasi lensa, diameter berkas, ukuran titik, toleransi fokus, dan geometri komponen pada pengaturan yang dimaksud.
Contoh keputusan yang telah dikerjakan.
Lihat bagaimana rantai keputusan berubah sesuai masalah penandaan yang nyata
Contoh-contoh ini menunjukkan cara mempersempit konfigurasi; ini bukan preset parameter. Model sumber akhir, lensa, dan pengaturan tetap memerlukan pengujian sampel terhadap kriteria penerimaan yang telah ditetapkan.
Identifikasi plastik peka panas
Kode kecil dengan kontras tinggi pada komponen plastik cetakan, dengan pelelehan, pembengkakan, atau kerusakan kosmetik seminimal mungkin.

- Mulai dari panjang gelombang: jangan mulai dengan 30 W vs 50 W. Uji UV, hijau, atau rute near-IR yang sesuai berdasarkan resin, aditif, dan respons pigmen.
- Atur bidang berdasarkan fitur: gunakan hanya bidang yang diperlukan untuk komponen dan kode sehingga ukuran spot dan toleransi fokus tidak dikorbankan secara tidak perlu.
- Bentuk energinya: setel perilaku pulsa, laju pengulangan, dan kecepatan pemindaian untuk membangun kontras tanpa akumulasi panas yang berlebihan.
- Lakukan penerimaan pada komponen: verifikasi kontras/keterbacaan, kerusakan permukaan, deformasi, dan konsistensi tampilan pada material cetakan yang sebenarnya.
Yang dicegah oleh ini: membeli sumber berdaya lebih tinggi sebelum membuktikan bahwa interaksi panjang gelombang/material sudah sesuai.
Kode ketertelusuran kecil pada baja tahan karat
Kode ketertelusuran 2D yang ringkas, di mana definisi fitur dan pembacaan yang andal lebih penting daripada mencakup area yang luas.

- Mulailah dari marka: tentukan ukuran kode, fitur atau modul terkecil, finishing permukaan, dan metode verifikasi yang diperlukan.
- Pilih skala optik: bidang praktis yang lebih kecil dapat membantu melindungi ukuran spot dan ketajaman tepi; konfirmasi diameter berkas dan data lensa F-theta yang sebenarnya alih-alih mengasumsikan bahwa ukuran bidang saja yang menentukan resolusi.
- Seimbangkan energi pulsa dan tumpang tindih: gunakan daya rata-rata, laju pengulangan, dan kecepatan pemindaian secara bersamaan alih-alih meningkatkan wattase secara terpisah.
- Terima berdasarkan keterbacaan: periksa keterbacaan atau grade kode jika berlaku, warna akibat panas, kualitas tepi fitur, dan keterulangan di seluruh bidang yang dapat digunakan.
Yang dicegah oleh ini: memilih bidang yang luas atau daya tinggi yang membuat kode lebih sulit—bukan lebih mudah—untuk dibaca secara konsisten.
Penandaan area luas pada casing logam
Logo besar, data serial, dan tanda identifikasi tersebar di sepanjang casing lebar yang sebagian besar datar.
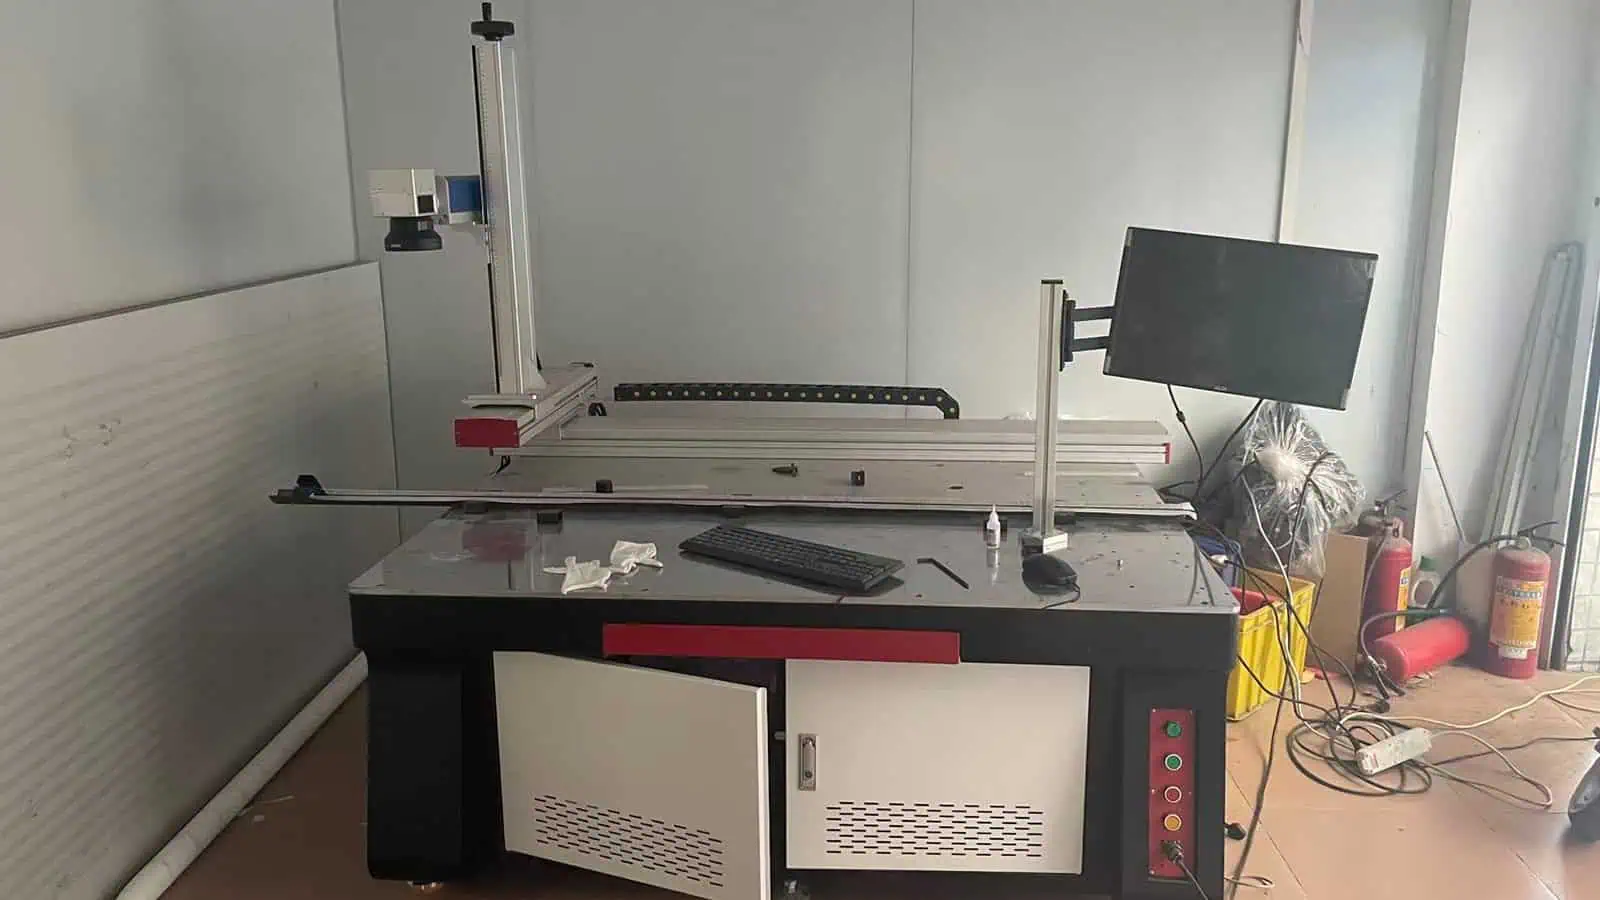
- Mulai dari cakupan: bandingkan satu bidang besar dengan beberapa posisi atau dukungan gerak; jangan menganggap lensa terbesar otomatis merupakan pilihan produksi terbaik.
- Periksa jarak kerja dan kerataan: optik dengan panjang fokus lebih panjang mengubah akses dan perilaku fokus, jadi verifikasi tinggi fixture, kerataan part, dan fokus di tepi bidang.
- Lindungi fitur terkecil: pastikan bidang besar masih dapat meresolusi teks atau elemen kode terkecil pada kualitas yang dibutuhkan.
- Bandingkan total siklus: sertakan reposisi, gerakan, pemfokusan, dan inspeksi—bukan hanya waktu pindai laser—sebelum memutuskan antara strategi optik dan gerak.
Yang dicegah oleh ini: menyelesaikan cakupan dengan bidang besar sambil diam-diam kehilangan kualitas fitur, margin fokus, atau efisiensi produksi.
Panduan konfigurasi terperinci
Pilih faktor konfigurasi penandaan laser yang akan dievaluasi berikutnya
Gunakan panduan ini ketika satu variabel konfigurasi menjadi keputusan berikutnya yang belum terselesaikan. Masing-masing membahas trade-off lebih dalam tanpa mengubah angka-angka itu menjadi prasetel universal.
Ukuran Bidang, Panjang Fokus & Kepadatan Energi
Gunakan topik ini ketika Anda perlu menyeimbangkan cakupan terhadap ukuran spot, resolusi fitur, dan kepadatan energi di seluruh bidang penandaan.
Daya Laser: Mengapa Watt Bukan Satu-satunya Faktor
Gunakan topik ini ketika daya dalam watt tampak seperti jawaban yang jelas, tetapi ukuran spot, perilaku pulsa, strategi pemindaian, masukan panas, dan hasil yang ditargetkan tetap menentukan apa yang dapat dicapai oleh proses.
Jarak Kerja & Fokus
Gunakan topik ini ketika tinggi part, fitur cekung, fixture, atau akses mesin membuat jarak lensa ke part dan rentang fokus yang dapat digunakan menjadi bagian dari keputusan konfigurasi.
Lebar Pulsa & Frekuensi
Gunakan topik ini ketika respons material berubah seiring dengan bagaimana energi pulsa dikirimkan. Jendela lebar pulsa dan frekuensi yang dapat digunakan bergantung pada arsitektur dan model sumber.
Apa yang masih perlu diuji
Apa yang tidak dapat ditentukan hanya oleh panduan konfigurasi
Gunakan halaman ini untuk mempersempit pengaturan, lalu konfirmasi pilihan akhir pada benda kerja sebenarnya dan mesin lengkap.
- Parameter akhirKecepatan, hatch, fokus, pengaturan pulsa, dan frekuensi bergantung pada material, permukaan, optik, dan hasil yang ditargetkan. Semuanya memerlukan pengujian terkontrol.
- Penampilan terjaminKontras, kedalaman, warna, daya tahan, dan performa kode adalah hasil penerimaan, bukan janji yang tersirat oleh angka watt atau lensa.
- Keselamatan mesin secara menyeluruhKlasifikasi laser, pelindung, interlock, ekstraksi, dan status servis harus dinilai pada sistem yang sudah jadi dan pasar sasaran.
- Siklus produksiWaktu pemindaian laser hanyalah satu komponen. Pemuatan, pemosisian, pertukaran data, inspeksi, dan penanganan produk yang ditolak harus disertakan.

Pertanyaan yang sering diajukan
Pertanyaan konfigurasi penandaan laser
Apakah laser berdaya lebih tinggi selalu lebih baik?
Tidak. Daya rata-rata yang lebih tinggi dapat membantu throughput atau kedalaman pada beberapa proses, tetapi hasilnya tetap bergantung pada panjang gelombang, perilaku pulsa, ukuran titik, lensa medan, kecepatan, masukan panas, dan kriteria penerimaan.
Apakah ukuran bidang yang lebih besar membuat mesin lebih mumpuni?
Bidang yang lebih besar dapat mencakup area yang lebih luas, tetapi umumnya mengubah panjang fokus, ukuran titik, dan kerapatan energi. Pilih berdasarkan geometri komponen dan ukuran fitur, lalu konfirmasi hasil aktual pada sampel.
Mengapa lebar pulsa penting pada laser fiber?
Lebar pulsa mengubah cara energi disalurkan ke permukaan. Sistem MOPA dapat menyediakan jendela penyesuaian yang lebih luas, tetapi jendela yang berguna bergantung pada material, efek yang diinginkan, frekuensi, kecepatan, dan konfigurasi optik.
Bagaimana jarak kerja sebaiknya ditentukan?
Tentukan lensa dan penyiapan fokus bersama dengan jarak kerja nominal, toleransi fokus yang dapat digunakan, akses komponen, selubung fixture, dan segala persyaratan Z, putar, atau visi. Satu angka jarak saja tidak lengkap.
Apa yang harus saya kirim untuk peninjauan konfigurasi?
Bagikan material dan permukaan yang tepat, gambar part atau foto, konten penandaan dan fitur terkecil, hasil target, batasan bidang atau akses, target volume dan siklus, jalur data, konteks keselamatan, dan kriteria penerimaan sampel.
Ubah keputusan konfigurasi menjadi rencana sampel
Kirimkan part, permukaan, hasil penandaan, kebutuhan bidang, dan konteks produksi. Zhuorui Laser dapat membantu mengidentifikasi daya, optik, dan variabel pulsa mana yang perlu diuji sebelum konfigurasi mesin akhir ditetapkan.