
Aplikasi Industri
Aplikasi Penandaan Laser Energi & Baterai
Rencanakan penandaan laser untuk sel baterai, modul, pack, komponen surya, dan konektor energi di mana ketertelusuran, keterbacaan kode, kondisi permukaan, dan penanganan produksi semuanya memengaruhi hasil akhir.
Minta Penawaran Permintaan OEM & Custom- Identifikasi sel, modul, dan pack
- Penandaan komponen surya dan energi
- Perencanaan ketertelusuran dan penandaan online
Cakupan Produk / Benda Kerja
Produk Energi dan Baterai Mana yang Memerlukan Penandaan Laser?
Mulailah dari benda kerja yang sebenarnya, bukan dari nama industri. Proyek baterai dan energi dapat melibatkan komponen tingkat sel, komponen modul dan pack, perangkat keras surya, atau interkoneksi daya, dan setiap kelompok menghadirkan material, area penandaan, serta penanganan produksi yang berbeda.
Sel Baterai Lithium dan Komponen Sel
Can sel, housing sel, tab, film isolasi, dan area identifikasi ringkas tempat ukuran kode, kondisi permukaan, zona terlindungi, dan sensitivitas panas harus diperiksa pada komponen nyata.
Lihat penandaan baterai lithiumModul dan Pak Baterai
Housing modul, penutup pak, baki, label, dan area kode serial tempat penandaan mungkin perlu tetap ditautkan ke catatan produksi perakitan, inspeksi, dan tingkat pak.
Lihat penandaan modul dan pakKomponen Surya dan Energi
Rangka surya, kotak sambungan, pelat nama, dan housing komponen energi terkait tempat hasil akhir material, paparan luar ruangan, area penandaan yang tersedia, dan identifikasi yang terbaca memengaruhi penerimaan.
Lihat penandaan komponen suryaBusbar, Terminal, dan Konektor Energi
Konektor tegangan tinggi, busbar tembaga, terminal, cangkang konektor, dan housing plastik tempat satu rakitan dapat menggabungkan logam reflektif, pelapis, dan polimer.
Lihat penandaan konektor energi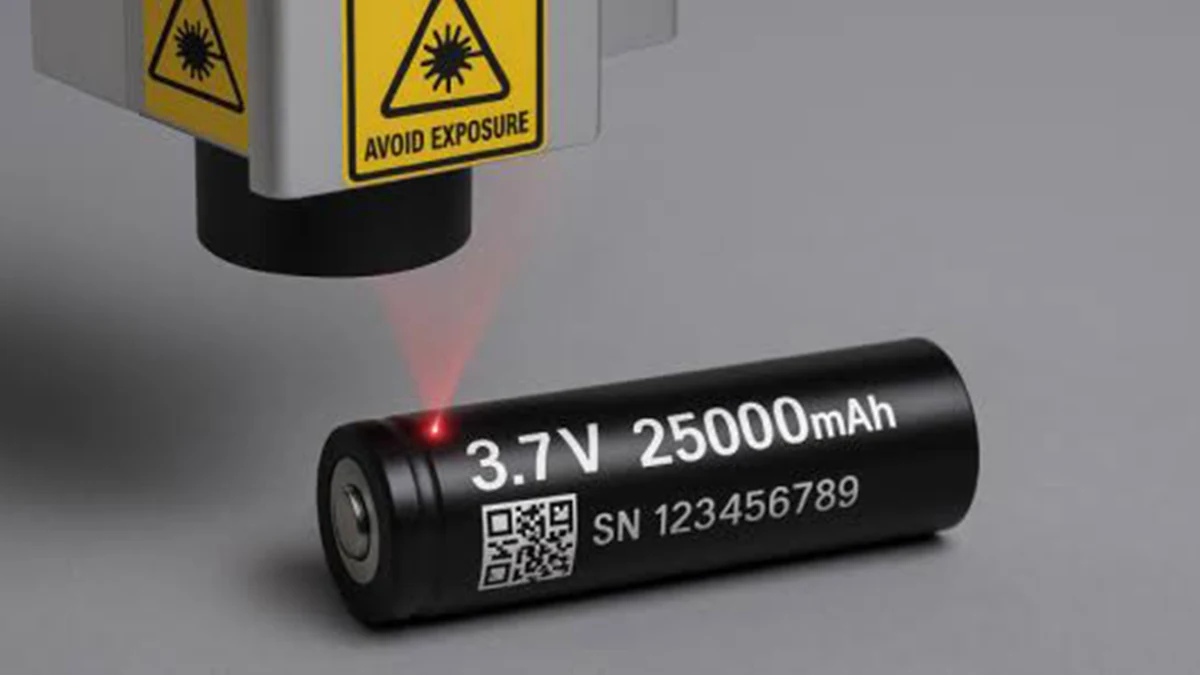
Identifikasi Baterai Bertanda
Penandaan baterai dapat menggabungkan spesifikasi yang dapat dibaca manusia, nomor seri, dan kode yang dapat dibaca mesin di dalam area penandaan yang terbatas, sehingga konten dan keterbacaan harus ditentukan bersama.
Mengapa Menandai
Mengapa Komponen Energi dan Baterai Ditandai dengan Laser?
Tugas penandaan biasanya dimulai dengan identifikasi atau kontrol produksi, bukan dengan model laser. Tentukan mengapa tanda tersebut ada sebelum memutuskan apa yang harus dicetak atau proses mana yang harus diuji.
Ketertelusuran Komponen dan Batch
Nomor seri, kode lot, dan ID yang dapat dibaca mesin dapat menjaga sel, modul, pack, atau komponen energi tetap terhubung dengan catatan manufaktur dan inspeksi.
Perakitan dan Kontrol Produksi
Data produksi variabel dapat mengidentifikasi perintah kerja yang benar, tahap proses, atau hubungan komponen dan mendukung pemindaian atau pemeriksaan data selanjutnya.
Identifikasi Produk dan Informasi Keselamatan
Data model, polaritas, peringatan, spesifikasi, dan informasi terlihat lainnya mungkin perlu tetap dapat dibaca setelah perakitan dan penanganan normal.
Catatan Inspeksi, Servis, dan Siklus Hidup
ID yang tahan lama dan dapat dibaca dapat membantu menghubungkan komponen fisik dengan inspeksi, pengerjaan ulang, servis, atau catatan lain ketika proyek mengharuskan ketertelusuran tersebut.
Apa yang Ditandai
Informasi Apa yang Biasanya Ditandai pada Komponen Energi dan Baterai?
Setelah tujuannya jelas, tentukan konten penandaan yang sebenarnya, fitur terkecil yang diperlukan, dan bagaimana informasi tersebut akan dibaca atau diverifikasi.
| Konten penandaan | Aplikasi umum | Apa yang harus divalidasi |
|---|---|---|
| Nomor seri atau kode lot | Identifikasi sel, modul, pack, rangka, atau komponen | Ukuran karakter, kontras, penempatan, efek permukaan, dan keterbacaan setelah penanganan. |
| Kode QR atau Data Matrix | ID kompak yang dapat dibaca mesin dan tertaut ke catatan produksi, inspeksi, atau servis | Ukuran kode, definisi modul, zona tenang yang tersedia, kontras, dan pembacaan dengan pemindai atau verifikator yang dituju. |
| Tanda keselamatan, polaritas, atau peringatan | Modul baterai, selungkup pack, konektor, atau komponen daya | Posisi, keterbacaan, dan visibilitas setelah perakitan selanjutnya. |
| Pelat nama atau tanda spesifikasi | Rangka solar, kotak sambungan, housing energi, dan penutup pack | Kontras yang diperlukan, kondisi paparan, dan apakah permukaan yang ditandai itu sendiri dapat menoleransi proses tersebut. |
| Data pesanan kerja atau data produksi variabel | Penandaan produksi yang terhubung ke sistem kontrol atau ketertelusuran | Sumber data, pengikatan komponen yang benar, waktu pemicu, konfirmasi pemindaian, dan penanganan pengerjaan ulang atau penolakan. |
Variabel Hasil
Apa yang Menentukan Hasil Penandaan Laser?
Label industri energi seperti “baterai” tidak menentukan proses laser. Hasilnya dikendalikan oleh material dan permukaan yang sebenarnya, tanda yang diperlukan, area penandaan yang tersedia, geometri benda kerja, dan cara komponen bergerak melalui produksi.
- Kondisi material dan permukaanIdentifikasi substrat sebenarnya, paduan atau polimer, lalu catat anodisasi, pelapisan listrik, cat, coating, konstruksi film, warna, finishing, dan variasi batch normal.
- Konten tanda dan ukuran fiturTentukan karakter terkecil, lebar garis, ukuran Data Matrix atau QR, kepadatan informasi, dan area penandaan yang tersedia.
- Efek tanda yang diperlukanKontras tinggi, ukiran dangkal, perubahan atau penghilangan coating, identifikasi yang terlihat, dan pengkodean yang dapat dibaca mesin adalah tujuan proses yang berbeda.
- Geometri dan posisi penandaanPermukaan datar, silindris, melengkung, cekung, bervariasi ketinggian, atau terakit mengubah kendali fokus, desain perlengkapan, dan akses ke area penandaan.
- Permukaan yang dilindungi dan sensitivitas terhadap panasFilm tipis, housing polimer, pelapis, insulasi, dan area fungsional di sekitarnya dapat membatasi masukan panas yang dapat diterima atau penghilangan permukaan.
- Persyaratan produksi dan verifikasiPenyajian komponen, takt, ukuran batch, penggunaan pemindai, data variabel, koneksi PLC/MES, dan logika penolakan dapat sama pentingnya dengan paparan laser itu sendiri.
Umum ditemukan pada casing sel, housing, rangka, pelat, dan struktur pack. Konfirmasi finishing aktual; gunakan penandaan laser aluminium panduan bersama halaman pelapis yang relevan saat permukaannya diberi perlakuan.
Umum ditemukan pada busbar, terminal, kontak konektor, dan bagian konduktif lainnya. Tinjau penandaan laser tembaga untuk pertimbangan reflektivitas dan respons permukaan, lalu kualifikasi paduan dan finishing yang sebenarnya.
Dapat muncul pada kaleng sel, bagian struktural, penutup, dan area papan nama. Mulai dengan penandaan laser baja tahan karat, lalu sertakan kondisi pelapisan atau coating yang sebenarnya dalam pengujian sampel.
Badan konektor, isolasi, label, kotak sambungan, dan bagian pelindung dapat menggunakan polimer atau permukaan berlapis. Periksa plastik & polimer atau jalur pelapisan yang relevan, seperti penandaan laser aluminium anodisasi, hanya setelah susunan material yang sebenarnya diidentifikasi.
Pengujian sampel harus menggunakan batch material dan hasil akhir permukaan yang sebenarnya bila memungkinkan. Dua komponen yang dijelaskan oleh material dasar yang sama dapat berperilaku berbeda setelah pelapisan, penyepuhan, anodisasi, oksidasi, atau perubahan pemasok.
Hasil Target
Hasil Penandaan Apa yang Harus Ditetapkan Sebelum Pengujian?
“Tanda permanen” terlalu luas untuk memenuhi syarat suatu proses. Pengujian yang berguna dimulai dengan kriteria penerimaan yang terlihat yang dapat diperiksa pada benda kerja sebenarnya dan, bila diperlukan, sepanjang siklus produksi lengkap.
- Identifikasi yang dapat dibaca manusiaTeks, simbol, atau peringatan yang diperlukan tetap dapat dibaca pada jarak pandang yang dimaksudkan dan setelah penanganan normal.
- Kualitas kode yang dapat dibaca mesinKode QR atau Data Matrix yang sebenarnya dapat dibaca dengan pemindai, pencahayaan, dan penyajian produksi yang dimaksudkan.
- Kontras, kedalaman, atau efek permukaan yang diperlukanTentukan apakah proses memerlukan kontras yang terlihat, ukiran dangkal, modifikasi pelapisan, atau hasil permukaan spesifik lainnya.
- Integritas bagian dan permukaanTanda yang diterima tidak boleh menimbulkan kerusakan yang tidak dapat diterima pada pelapisan pelindung, film, insulasi, bagian tipis, atau area fungsional di sekitarnya.
- Repetabilitas posisiTanda tetap berada di dalam area yang diizinkan selama pembebanan berulang, variasi komponen normal, dan kondisi fixture atau lini yang sebenarnya.
- Ketahanan yang diperlukanJika aplikasi mensyaratkannya, tentukan penanganan, abrasi, pembersihan, panas, pelarut, atau paparan luar ruangan yang relevan sebelum pengujian.
- Keterulangan produksiPenampilan dan kualitas kode yang diterima dapat direproduksi pada part representatif, bukan hanya pada satu sampel demonstrasi.
- Takt siklus penuhNilai siklus lengkap memuat, memposisikan, data, menandai, memverifikasi, dan membongkar, bukan hanya waktu pemindaian laser.
Geometri & Penanganan
Bagaimana Geometri Part, Pemosisian, dan Pemuatan Memengaruhi Proses Penandaan?
Geometri dan penanganan harus terlebih dahulu ditetapkan sebagai batasan proses. Keduanya menjadi keputusan peralatan hanya setelah rute penandaan dan kriteria penerimaan terbukti pada part representatif.
Tentukan area penandaan, datum, orientasi, toleransi ketinggian, dan akses kerja. Pertanyaannya adalah apakah part dapat kembali ke satu referensi yang dapat diulang di seluruh variasi produksi normal.
Catat diameter atau radius, cakupan sudut, perbedaan ketinggian, kedalaman reses, dan jarak kerja yang dapat diakses. Pengukuran ini menunjukkan apakah satu kondisi fokus tetap sudah cukup.
Tetapkan kelonggaran, repetabilitas datum, dan perubahan permukaan atau termal yang diizinkan agar marka yang bagus secara visual tidak dinyatakan memenuhi kualifikasi dengan mengorbankan area fungsional yang berdekatan.
Tetapkan kontrol orientasi, fitur penempatan, jarak antarpart, kecepatan transfer, pergantian, dan penanganan varian. Kondisi ini menentukan repetabilitas pemosisian yang sebenarnya dan waktu non-laser di dalam takt.
Penyempurnaan fixture, gerakan rotari, pemosisian visi, kontrol sumbu fokus, atau penandaan 3D mungkin menjadi relevan nanti, tetapi semua itu harus menyelesaikan masalah geometri atau pemosisian yang terukur, bukan dipilih terlebih dahulu.
Rute Laser Uji Pertama
Rute Laser Mana yang Harus Diuji Terlebih Dahulu?
Pilih uji pertama berdasarkan substrat sebenarnya, kondisi permukaan, efek yang diperlukan, ukuran fitur, dan sensitivitas panas. Tujuan uji pertama adalah mempersempit rute proses, bukan memfinalkan mesin sebelum sampel memenuhi kualifikasi.
| Jalur laser | Ketika ini adalah evaluasi pertama yang wajar | Apa yang harus dibuktikan oleh sampel |
|---|---|---|
| Fiber pulsa konvensional | Banyak casing sel logam, penutup pack, rangka, pelat, komponen baja tahan karat, dan komponen aluminium atau tembaga tertentu | Kontras atau kedalaman yang diperlukan, integritas permukaan, ukuran fitur yang dapat dibaca, dan jendela proses yang stabil pada hasil akhir sebenarnya. |
| MOPA fiber | Tugas logam atau logam berlapis ketika fleksibilitas kontrol pulsa tambahan dapat membantu memperlebar jendela proses yang dapat diterima atau mengontrol efek permukaan | Bahwa fleksibilitas pulsa tambahan menghasilkan keunggulan penerimaan yang terukur pada bagian nyata, bukan hanya tampilan yang berbeda pada sampel demonstrasi. |
| Laser UV | Plastik peka panas, film polimer, karakter kecil, dan permukaan berlapis terpilih yang mengkhawatirkan kerusakan termal atau kualitas tepi | Kontras atau kualitas fitur yang dapat dibaca sambil menjaga polimer, lapisan, atau area terlindung di sekitarnya yang telah disetujui tetap dalam batas proyek. |
Rute panjang gelombang lain harus dievaluasi hanya ketika material aktual, efek target, dan peralatan yang tersedia membenarkan perbandingan tersebut. Jangan memilih laser hanya berdasarkan kata “baterai,” “tembaga,” atau “plastik”; validasi benda kerja dan hasil akhir yang sebenarnya.
Mode Kegagalan
Di Mana Penandaan Laser Energi dan Baterai Dapat Gagal?
Sampel yang gagal tidak otomatis berarti laser kurang daya. Pisahkan gejala yang teramati dari kemungkinan penyebab bahan, fokus, parameter, geometri, verifikasi, dan penanganan sebelum mengubah konsep mesin.
| Masalah yang teramati | Kemungkinan penyebab yang harus dibedakan | Apa yang harus diperiksa selanjutnya |
|---|---|---|
| Kode terlihat tetapi keandalan pemindaian buruk | Kontras rendah, definisi tepi lemah, kode terlalu kecil, zona tenang (quiet zone) tidak memadai, penyajian melengkung, kontaminasi, ketidaksesuaian pemindai atau pencahayaan | Uji ukuran kode akhir dengan pembaca yang dituju dan penyajian produksi, bukan hanya melalui pemeriksaan visual. |
| Kontras berubah di antara komponen yang secara nominal serupa | Batch material, hasil akhir permukaan, ketebalan pelapisan, oksidasi, kondisi pembersihan, variasi fokus, atau pengaturan proses yang sempit | Catat kondisi permukaan dan bandingkan komponen representatif sambil mempertahankan metode inspeksi tetap konstan. |
| Polimer, film, atau pelapisan rusak | Panjang gelombang yang tidak sesuai, energi lokal berlebihan, akumulasi panas, tumpang tindih berulang, konstruksi lapisan tipis, atau jarak bebas area terlindungi yang terbatas | Sederhanakan masalah menjadi respons material versus jendela parameter sebelum memutuskan bahwa daya yang lebih besar atau penandaan yang lebih cepat diperlukan. |
| Tembaga atau logam reflektif lain menghasilkan hasil yang tidak stabil | Paduan dan hasil akhir sebenarnya, keadaan oksidasi, fokus, perilaku pulsa, kontaminasi, atau jendela proses yang terlalu sempit | Bandingkan pengaturan terkendali pada material sebenarnya dan evaluasi keterulangan, bukan satu sampel yang tampak paling baik. |
| Posisi tanda bergeser pada pembebanan berulang | Variasi datum part, keterulangan fixture, perubahan orientasi, variasi ketinggian, atau penempatan operator | Ukur kesalahan pemosisian secara terpisah dari kualitas tanda laser, lalu tentukan apakah perkakas penepat atau metode penempatan harus diubah. |
| Kualitas sampel dapat diterima tetapi takt tidak tercapai | Logika pemuatan, pemosisian, transfer data, pemicuan, verifikasi, pembongkaran, atau pengerjaan ulang, bukan hanya waktu pemindaian laser | Ukur waktu siklus penuh per langkah sebelum menambah daya laser atau mengganti sumber. |
| Kualitas tanda yang benar dihasilkan dengan nomor seri yang salah atau pada komponen yang salah | Pemilihan resep, pengikatan data, identifikasi komponen, handshake PLC/MES, umpan balik pemindai, atau penanganan reject | Validasi data dan urutan pencegahan kesalahan sebagai bagian dari alur kerja produksi, bukan sebagai tambahan yang dipikirkan belakangan secara terpisah. |
Alur Kerja Produksi
Apa yang Harus Termasuk dalam Alur Kerja Penandaan Produksi?
Setelah proses sampel layak secara teknis, alur kerja produksi harus membuat komponen, posisi, data, dan keputusan penerimaan yang benar dapat diulang. Paparan laser hanyalah satu langkah dalam siklus itu.
- Muat atau Sajikan PartBawa sel, modul, komponen pack, konektor, atau komponen energi ke posisi penandaan yang dapat diulang.
- Identifikasi Komponen atau Perintah KerjaKonfirmasi varian produk, resep, dan catatan produksi yang benar sebelum penandaan.
- Tentukan Lokasi Area PenandaanGunakan datum, fixture, atau metode pemosisian yang disetujui dan pastikan jarak kerja yang diperlukan.
- Ambil atau Hasilkan Data PenandaanSiapkan teks tetap dan variabel, nomor seri, konten QR atau Data Matrix yang benar.
- Terapkan Proses yang DisetujuiJalankan jalur laser dan jendela parameter yang tervalidasi untuk material, permukaan, dan persyaratan penandaan tersebut.
- Baca atau Periksa TandaGunakan pemeriksaan manusia, pemindai, verifikator, atau visi yang diperlukan, bukan hanya penampilan, saat keterbacaan mesin menjadi penting.
- Konfirmasi Pengikatan DataJika ketertelusuran diperlukan, konfirmasi bahwa tanda fisik sesuai dengan catatan atau transaksi produksi yang dimaksud.
- Terima, Tolak, atau Kerjakan UlangTentukan apa yang terjadi ketika kualitas kode, posisi, data, atau kondisi permukaan tidak memenuhi kriteria yang disetujui.
- Bongkar dan Catat SiklusSelesaikan pemindahan komponen dan catat informasi yang diperlukan untuk keterulangan, takt, atau ketertelusuran.
Jika proyek memerlukan umpan balik pemindai, sinyal PLC, atau pertukaran data MES, tinjau alur kerja ketertelusuran dan integrasi data setelah persyaratan penandaan dan penerimaan ditetapkan.

Kualifikasi Sampel
Bagaimana Sampel Energi dan Baterai yang Representatif Harus Dikualifikasi?
Kualifikasi harus membuktikan lebih dari sekadar “laser dapat membuat tanda.” Kualifikasi harus menunjukkan bahwa proses yang dipilih dapat memenuhi hasil yang ditetapkan pada komponen representatif dan dapat diulang dengan metode inspeksi dan penanganan yang dimaksudkan.
- Gunakan Komponen RepresentatifUji material, pelapisan, finishing, geometri, dan variasi produksi normal yang sebenarnya bila memungkinkan.
- Gunakan Konten Penandaan NyataUji teks terkecil, kepadatan kode, lebar garis, dan area penandaan yang sebenarnya, bukan hanya logo besar atau pola demonstrasi yang mudah.
- Bangun Matriks Proses TerkendaliUbah variabel laser yang diperlukan sambil menjaga kondisi sampel, fokus, fixture, dan metode inspeksi tetap terkendali.
- Periksa Tanda dan Area TerlindungiNilai kontras, kedalaman, atau efek permukaan bersama dengan lapisan, insulasi, atau area fungsional di sekitarnya yang harus tetap dapat diterima.
- Verifikasi Kode yang Dapat Dibaca MesinGunakan pemindai, verifikator, atau metode pembacaan produksi yang dimaksudkan ketika kualitas kode menjadi bagian dari penerimaan.
- Jalankan Pemeriksaan Paparan yang DiperlukanJika proyek memerlukan abrasi, pembersihan, panas, pelarut, atau paparan luar ruangan, terapkan pemeriksaan yang relevan sebelum menyetujui daya tahan.
- Ulangi pada Beberapa BagianPastikan hasil yang diterima dapat direproduksi pada bagian-bagian representatif, bukan hanya mengandalkan satu sampel terbaik.
- Uji Siklus Produksi PenuhUkur pemuatan, penempatan, penanganan data, penandaan, verifikasi, logika penolakan, dan pembongkaran ketika takt atau otomatisasi menjadi penting.
- Catat Jendela Proses yang DisetujuiSimpan pengaturan yang disetujui, kondisi komponen, metode inspeksi, kegagalan, dan batas agar konfigurasi akhir mesin didasarkan pada bukti.
Konfigurasi Akhir Mesin
Bagaimana Hasil Uji Sampel Menentukan Konfigurasi Akhir Mesin?
Mesin harus dikonfigurasi berdasarkan proses yang terkualifikasi dan batasan produksi yang terukur. Gunakan hasil pengujian untuk menjustifikasi sumber laser, optik, pemosisian, penanganan, verifikasi, dan integrasi alih-alih memilih fitur-fitur tersebut hanya berdasarkan nama industri.
| Hasil pengujian atau produksi yang terkualifikasi | Apa artinya | Keputusan konfigurasi untuk dievaluasi |
|---|---|---|
| Fiber konvensional memenuhi kualitas penandaan yang disyaratkan dengan jendela proses yang dapat diulang | Rute fiber dasar secara teknis cocok untuk komponen yang diuji | Finalisasi yang sesuai penandaan laser fiber sumber dan rentang daya dari hasil sampel aktual alih-alih menambahkan kompleksitas proses yang tidak perlu. |
| Serat MOPA memberikan jendela penerimaan yang secara terukur lebih baik pada logam atau pelapisan yang sebenarnya | Fleksibilitas kontrol pulsa tambahan memiliki nilai praktis untuk benda kerja ini | Tentukan konfigurasi serat MOPA hanya ketika keunggulan itu dapat diulang dan relevan dengan kriteria penerimaan. |
| UV adalah jalur yang memenuhi kriteria penerimaan polimer, film, atau pelapisan | Tugas yang peka terhadap panas atau berfitur halus mendapat manfaat dari proses UV yang telah diuji | Finalisasi yang sesuai penandaan laser UV konfigurasi di sekitar ukuran tanda, bidang, dan jarak kerja yang telah divalidasi. |
| Karakter kecil atau sel kode harus muat di dalam bidang penandaan yang ditentukan | Ukuran fitur dan ukuran bidang harus diseimbangkan bersama | Tetapkan lensa medan, optik, bidang penandaan, dan jarak kerja berdasarkan ukuran fitur yang memenuhi syarat dan bidang yang dapat digunakan, bukan hanya berdasarkan ukuran bidang. |
| Selubung benda kerja yang memenuhi syarat atau jalur pemuatan melampaui stasiun kerja kompak | Ukuran komponen dan akses fisik menjadi kendala tata letak mesin | Tetapkan area meja yang dapat digunakan, bukaan selubung, gerak Z, jarak bebas kerja, dan arah pemuatan dari selubung benda kerja yang sebenarnya; evaluasi konfigurasi gerak yang lebih besar atau benda kerja terbuka hanya ketika dimensi terukur tersebut mengharuskannya. |
| Variasi ketinggian atau geometri melengkung tidak dapat tetap berada dalam satu kondisi fokus yang stabil | Bidang fokus yang tetap tidak cukup untuk area penandaan yang disetujui | Evaluasi kontrol sumbu fokus, Penandaan permukaan melengkung 3D atau gerakan rotari sesuai dengan geometri aktual dan cakupan yang diperlukan. |
| Pemosisian hanya dengan fixture tidak dapat mempertahankan lokasi tanda yang dibutuhkan selama pembebanan berulang | Metode pemosisian, bukan tanda laser itu sendiri, adalah faktor pembatas | Sempurnakan fixture atau evaluasi pemosisian visi ketika kesalahan posisi terukur membenarkannya. |
| Konveyor atau bagian yang bergerak terus-menerus harus ditandai dalam jendela waktu yang ditentukan | Sinkronisasi gerakan menjadi bagian dari persyaratan proses | Evaluasi sebuah mesin laser marking flying dan alur kerja penandaan online setelah pemicu, persyaratan kecepatan dan jendela penandaan diukur. |
| Kualitas laser dapat diterima tetapi pemuatan, verifikasi, atau pembongkaran manual tidak memenuhi takt | Hambatan produksi berada di luar eksposur laser | Evaluasi penanganan multi-stasiun, perlengkapan, atau penandaan otomatis berdasarkan rincian siklus yang diukur alih-alih meningkatkan daya laser secara default. |
| Setiap komponen yang ditandai harus ditautkan ke data serial, konfirmasi pemindaian, atau catatan MES | Kepala penandaan harus beroperasi di dalam loop informasi tertutup | Tambahkan cakupan integrasi data pemindai, PLC, dan ketertelusuran yang diperlukan, termasuk perilaku penolakan atau pengerjaan ulang yang telah ditentukan. |
| Proses yang diterima menghasilkan asap, partikel, atau serpihan yang harus dikendalikan | Produk sampingan proses memengaruhi desain dan pemeliharaan stasiun kerja | Sertakan peninjauan penyedotan, selungkup, dan stasiun kerja yang diperlukan sebagai bagian dari konfigurasi sistem akhir. |
Penawaran harga paling berguna setelah keterkaitan ini jelas: material dan permukaan aktual → tanda target → geometri dan pembebanan → laser uji pertama → hasil penerimaan yang memenuhi syarat → siklus produksi → konfigurasi mesin akhir.
FAQ
Pertanyaan Umum Tentang Penandaan Laser Energi dan Baterai
Dapatkah satu laser menandai setiap material dalam paket baterai?
Belum tentu. Sebuah paket dapat menggabungkan aluminium, tembaga, baja tahan karat, permukaan berlapis listrik atau berlapis, polimer, dan label. Rute laser yang sama mungkin tidak menghasilkan kontras, integritas permukaan, atau kualitas kode yang diperlukan pada setiap material dan hasil akhir.
Bagaimana kualitas kode yang dapat dibaca mesin seharusnya diterima?
Gunakan pemindai, verifier, atau metode inspeksi produksi yang dimaksudkan pada ukuran kode akhir dan penyajian benda kerja. Tampilan visual saja tidak cukup ketika kode QR atau Data Matrix merupakan bagian dari persyaratan.
Apa yang harus saya siapkan sebelum meminta uji sampel atau penawaran?
Siapkan foto atau gambar produk, informasi material dan permukaan yang tepat, konten dan ukuran penandaan, hasil target, bagian sampel, dimensi benda kerja, laju produksi yang diharapkan, metode pemuatan, persyaratan pemindai atau MES, serta area yang dilindungi atau kondisi ketahanan.
Langkah Selanjutnya
Ubah Tugas Penandaan Energi atau Baterai Anda Menjadi Persyaratan yang Dapat Diuji
Kirimkan komponen aktual, kondisi material dan permukaan, konten penandaan, hasil target, geometri, laju produksi, dan sampel bila memungkinkan. Zhuorui Laser dapat menggunakan hasil uji sampel untuk mempersempit jalur laser dan menentukan optik, penempatan, verifikasi, penanganan, dan cakupan integrasi yang diperlukan.
Persiapkan untuk peninjauan: jenis komponen · material dan pelapisan · foto atau gambar produk · konten tanda dan ukuran · hasil target · metode pembacaan kode · geometri dan pemuatan · laju produksi · kebutuhan lini atau data · jumlah sampel.