
Rumah Sel · Tab · Ketertelusuran · Zona Penandaan Terkendali
Penandaan Laser Baterai Lithium untuk Sel, Tab, dan Keamanan
Tentukan benda kerja baterai yang tepat, permukaan, isi tanda, zona penandaan yang disetujui, hasil target, dan persyaratan produksi sebelum memilih laser. Proses yang tepat harus menghasilkan tanda yang terbaca dan dapat diulang tanpa menimbulkan panas yang tidak dapat diterima, serpihan, penghilangan lapisan, atau gangguan terhadap penyambungan, penyegelan, atau insulasi.
Cakupan Produk & Benda Kerja
Bagian Baterai Lithium Mana yang Biasanya Ditandai dengan Laser?
Penandaan baterai lithium bukanlah satu proses tunggal. Cangkang baja silindris, wadah prismatik aluminium, tab tembaga atau aluminium, dan film isolasi yang peka panas dapat memerlukan arah laser, fixture, dan pemeriksaan penerimaan yang berbeda. Tugas sel pouch terpilih hanya disertakan jika tanda yang disetujui berada pada laminasi eksternal, film, label, atau area nonsegel lain yang ditentukan; tepi penyegelan dan fitur pouch lain yang kritis terhadap keselamatan tidak diperlakukan sebagai zona penandaan umum.
Sel silindris dan prismatik
Tugas umum meliputi identifikasi seri, informasi lot, kode yang dapat dibaca mesin, dan referensi perakitan pada area wadah yang disetujui.
- Periksa material dan lapisan casing
- Jauhkan dari ventilasi, rakitan tutup, sambungan, dan las
- Validasi kualitas kode pada lengkungan nyata atau permukaan datar
Bagian logam kecil di dekat zona penyambungan
Tab dan bagian interkoneksi tingkat sel tertentu dapat memiliki jendela penandaan yang sempit, permukaan reflektif, dan persyaratan pengelasan atau penyambungan di kemudian hari.
- Lindungi area penyambungan dan kontak listrik
- Periksa perubahan warna, oksida, burr, dan perubahan permukaan
- Perlakukan busbar tingkat modul atau paket sebagai aplikasi terpisah ketika geometri dan proses produksinya berbeda dari tugas tingkat sel
Selongsong, film, label, dan bagian polimer terpilih
Informasi peringatan, penanganan, dan ketertelusuran dapat muncul pada insulasi atau komponen polimer yang sensitif terhadap panas. Ini memerlukan pemeriksaan respons material dan daya tahan tersendiri.
- Pisahkan tanda substrat permanen dari label yang dapat dilepas
- Konfirmasi sensitivitas panas dan persyaratan insulasi
- Validasi abrasi, adhesi, atau paparan hilir bila diperlukan
Mengapa Menandai
Mengapa Komponen Baterai Lithium Ditandai dengan Laser?
Tugas penandaan biasanya didorong oleh ketertelusuran, kontrol perakitan, data produksi yang dapat dibaca mesin, atau identifikasi produk yang tahan lama. Alasan penandaan harus ditentukan sebelum memutuskan kode apa yang akan dibuat atau laser mana yang akan diuji.
Ketertelusuran dan riwayat produksi
Informasi nomor seri, lot, atau tanggal dapat mengaitkan benda kerja dengan catatan produksi, inspeksi, dan hilir ketika aliran data dirancang untuk tujuan tersebut.
Identifikasi perakitan dan pencegahan kesalahan
Polaritas, orientasi, referensi posisi, dan pengenal komponen dapat membantu operator atau stasiun otomatis membedakan komponen yang benar dan arah perakitan.
Data proses yang dapat dibaca mesin
Kode QR atau Data Matrix dapat mendukung pencarian berbasis pemindai, verifikasi, dan pengaitan catatan ketika ukuran kode, kontras, dan kondisi pembacaan telah divalidasi.
Informasi produk dan penanganan yang tahan lama
Housing, film, sleeve, atau label terpilih dapat membawa informasi identifikasi, peringatan, atau spesifikasi yang harus tetap dapat dibaca selama proses hilir yang ditentukan dan paparan servis.
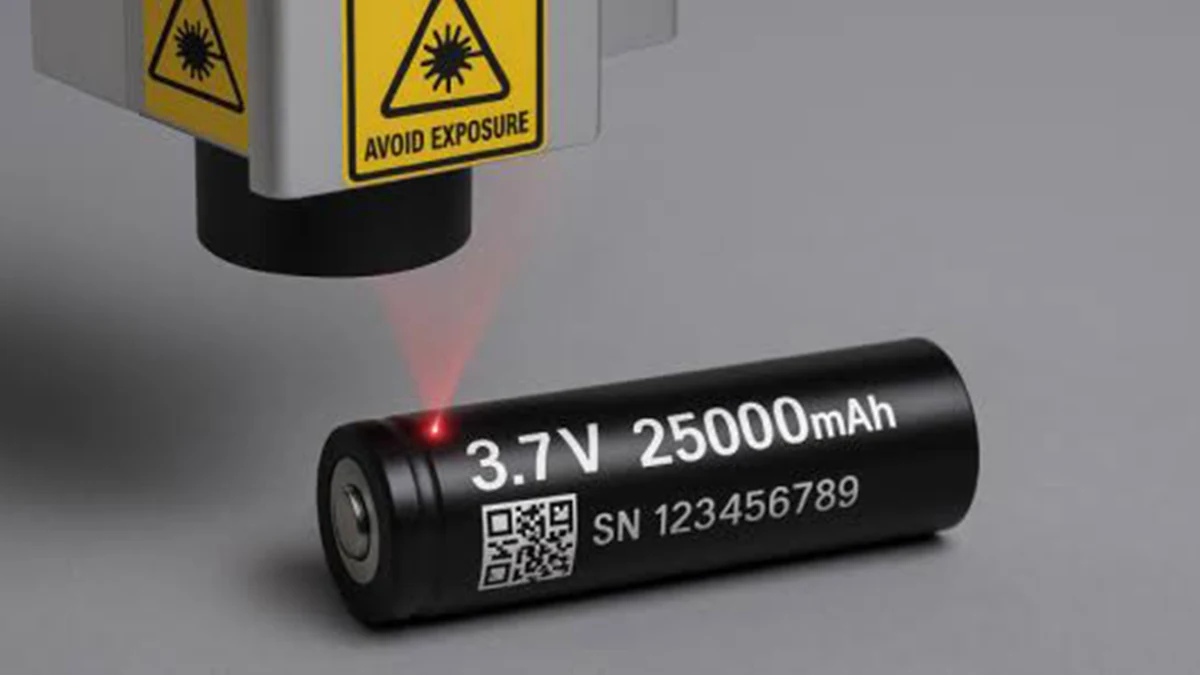
Konten Penandaan
Apa yang Umumnya Ditandai pada Komponen Baterai Lithium?
| Tugas penandaan | Apa yang harus ditentukan | Apa yang harus diperiksa |
|---|---|---|
| Nomor seri, lot, atau kode tanggal | Format, sumber data, aturan duplikat, lokasi, dan ukuran karakter minimum | Nilai yang benar, posisi stabil, dan keterkaitan dengan rekaman |
| Kode QR atau Data Matrix | Muatan data, ukuran kode, zona tenang, perangkat pembaca, dan target tingkat mutu bila diperlukan | Keterbacaan pada kecepatan produksi dan setelah proses hilir yang ditentukan |
| Polaritas, orientasi, atau tanda penanganan | Simbol yang disetujui, ekspektasi kontras, dan lokasi yang terkendali | Keterbacaan oleh manusia tanpa mengganggu fitur keselamatan atau fungsional |
| Pengidentifikasi tab atau bagian logam kecil | Zona pengecualian penyambungan, ukuran tanda, orientasi, dan proses pembentukan atau pengelasan selanjutnya | Tanda yang dapat terbaca dengan permukaan dan kondisi penyambungan yang dapat diterima |
| Teks peringatan atau spesifikasi | Susunan kata yang disetujui, revisi, bahasa, area yang dapat digunakan, dan masa pakai yang disyaratkan | Teks lengkap dan keterbacaan yang tetap terjaga pada paparan yang ditentukan |
Variabel Hasil
Apa yang Menentukan Hasil Penandaan Laser pada Komponen Baterai Lithium?
Nama baterai saja tidak menentukan prosesnya. Hasilnya dikendalikan oleh material yang tepat, permukaan, kondisi komponen, persyaratan penandaan, geometri, dan kondisi produksi.
| Variabel | Apa yang perlu ditentukan | Mengapa ini mengubah hasil |
|---|---|---|
| Material benda kerja | Aluminium, baja, tembaga, polimer, atau konstruksi multilayer | Respons material mengubah penyerapan, kontras, masukan panas, dan arah awal laser yang sesuai. |
| Kondisi permukaan | Tanpa lapisan, dianodisasi, dicat, dilapis logam, dilapisi, diselubungi, atau dilapisi film | Tanda dapat mewarnai, memodifikasi, atau menghilangkan lapisan permukaan alih-alih menandai langsung material dasar. |
| Status komponen atau sel | Komponen lepas, bagian pra-perakitan, atau komponen terakit di bawah rencana pengujian yang disetujui | Panas, serpihan, akses, dan pemeriksaan pascapenandaan dapat berubah saat komponen semakin dekat ke perakitan akhir. |
| Persyaratan penandaan | Teks, serial, simbol, QR, Data Matrix, ukuran karakter, ukuran kode, dan target kontras | Kode halus dan karakter kecil menuntut persyaratan yang lebih ketat pada ukuran titik, fokus, distorsi bidang, dan verifikasi. |
| Geometri dan zona yang disetujui | Bidang datar, silindris, melengkung, area tab yang sempit, area yang dapat digunakan, dan fitur yang harus dihindari | Geometri menentukan posisi, strategi fokus, desain fixture, dan apakah diperlukan gerakan seperti rotasi. |
| Kondisi proses hilir dan produksi | Pengelasan, pembentukan, pembersihan, insulasi, verifikasi pemindaian, waktu siklus, pergantian, dan metode pemuatan | Tanda yang dapat diterima secara visual masih dapat gagal jika mengganggu pemrosesan selanjutnya atau tidak dapat diulang pada laju produksi. |
Hasil Target
Apa yang Harus Dicapai oleh Tanda Baterai Lithium yang Berkualifikasi?
Target harus didefinisikan sebagai hasil yang diterima pada benda kerja nyata, bukan hanya sebagai parameter laser atau tanda yang gelap secara visual.
- Terbaca dan tahan lama: teks, simbol, atau pengenal yang diperlukan tetap terbaca setelah penanganan hilir, pembersihan, abrasi, atau paparan penggunaan yang ditentukan jika kondisi tersebut berlaku.
- Dapat dibaca mesin: Kode QR atau Data Matrix terbaca secara andal dalam kondisi produksi yang ditentukan.
- Diposisikan dengan benar: tanda tetap berada di dalam area yang disetujui dan terhindar dari fitur yang dikendalikan.
- Perubahan permukaan terkendali: kontras dicapai tanpa penghilangan lapisan, serpihan, distorsi, atau efek termal yang tidak dapat diterima.
- Kompatibel dengan pemrosesan hilir: penandaan tidak menimbulkan kondisi yang tidak dapat diterima untuk pengelasan, penyegelan, insulasi, pembersihan, atau perakitan.
- Dapat diulang: hasil yang diterima dapat direproduksi pada komponen representatif, variasi komponen normal, dan waktu siklus yang dipersyaratkan.
Geometri & Penanganan
Bagaimana Geometri Komponen dan Pemuatan Memengaruhi Penandaan Laser?
Geometri harus ditentukan sebelum penapisan laser karena fokus, distorsi kode, desain fixture, dan penanganan dapat menentukan apakah sampel laboratorium dapat menjadi proses produksi.
Tentukan diameter, busur penandaan yang dapat digunakan, orientasi, dan apakah kode harus tetap berada dalam area melengkung yang terbatas. Rotasi atau metode penyajian terkendali lainnya mungkin diperlukan ketika bidang penandaan yang dapat digunakan melebihi zona fokus datar yang dapat diterima.
Konfirmasikan permukaan mana yang ditandai, fitur referensi, variasi ketinggian, dan apakah housing dapat diposisikan secara berulang tanpa mendekati sambungan, las, terminal, atau area terkendali lainnya.
Area yang dapat digunakan, zona penyambungan, akses fixture, dan orientasi komponen dapat lebih membatasi daripada laser itu sendiri. Toleransi pemosisian harus ditetapkan sebelum optik akhir dan ukuran bidang dipilih.
Pemuatan manual, baki, nest, konveyor, dan penanganan otomatis menciptakan persyaratan yang berbeda untuk fitur penentuan posisi, repetabilitas fokus, pergantian, dan verifikasi produksi.

Kondisi Keselamatan & Zona Terlarang
Fitur Baterai Mana yang Harus Dilindungi Selama Penandaan?
Rute Laser Uji Pertama
Laser Mana yang Harus Diuji Terlebih Dahulu?
Mulailah dari substrat dan permukaan sebenarnya, lalu bandingkan hanya arah laser yang sesuai dengan persyaratan penandaan, sensitivitas panas, dan target produksi. Rute uji pertama adalah arah penyaringan, bukan pemilihan mesin final.
| Kondisi awal | Arahan pengujian pertama | Mengapa ini mungkin cocok | Apa yang menentukan apakah akan melanjutkan |
|---|---|---|---|
| Casing logam tanpa lapisan atau dengan lapisan tertentu, tab logam, atau komponen logam serupa | Skrining Fiber / MOPA | Arah awal yang umum untuk banyak permukaan logam ketika kontras dan perubahan permukaan yang diperlukan dapat dicapai dalam batas panas dan geometri yang dapat diterima. | Kontras, respons pelapis, reflektivitas, kualitas tepi, efek termal, ukuran kode, kelengkungan, dan waktu siklus. |
| Lapisan peka panas, polimer, sleeve, film, atau kebutuhan kode halus | Penyaringan UV | Dapat memberikan zona terpengaruh yang lebih kecil atau respons yang lebih baik pada polimer tertentu dan sistem permukaan yang sensitif. | Kontras, kerusakan insulasi atau film, ukuran spot, throughput, residu, dan daya tahan yang dibutuhkan. |
| Selubung, film, atau label organik terpilih yang menyerap panjang gelombang | Penyaringan CO₂ | Dapat cocok untuk permukaan penandaan organik terpilih; ini bukan jalur default untuk komponen baterai logam tanpa lapisan. | Perubahan termal, asap atau residu, kualitas tepi, kontras, respons material, dan kecepatan produksi. |
Gerakan dan pemosisian adalah keputusan yang terpisah
Gerakan rotari, fixture tetap, pemosisian visi, dan penanganan inline harus dipilih berdasarkan geometri komponen, toleransi orientasi, metode pemuatan, dan waktu siklus. Semua itu tidak boleh diperlakukan sebagai jenis laser.
Mode Kegagalan
Di Mana Penandaan Laser Baterai Lithium Dapat Gagal?
Analisis kegagalan harus menghubungkan masalah yang terlihat dengan variabel yang benar-benar dapat membedakan penyebabnya. Jangan menganggap setiap hasil dengan kontras rendah atau tidak terbaca sebagai masalah daya yang sederhana.
| Kegagalan yang teramati | Variabel yang mungkin perlu diperiksa | Langkah validasi berikutnya |
|---|---|---|
| Kontras rendah atau tidak stabil | Lot material, pelapisan, respons panjang gelombang, fokus, jendela proses | Bandingkan sampel representatif dan isolasi apakah variasi mengikuti permukaan, kondisi fokus, atau pengaturan proses. |
| QR atau Data Matrix terbaca tidak konsisten | Ukuran modul, distorsi, kontras, fokus, penempatan kode, pengaturan pembaca | Periksa geometri kode dan verifikasi dengan metode pembacaan aktual yang digunakan dalam produksi. |
| Kode terdistorsi pada permukaan silinder | Kelengkungan, ukuran bidang, orientasi tanda, rentang fokus, penyajian part | Uji bidang pakai yang lebih kecil atau rotasi terkendali dan periksa ulang keterbacaan kode. |
| Pengelupasan lapisan berlebih atau substrat yang terbuka | Ketebalan lapisan permukaan, intensitas proses, jumlah lintasan, variasi lot | Periksa area yang ditandai dan tentukan apakah hasil yang diterima memerlukan perubahan warna, pengelupasan terkendali, atau jalur laser yang berbeda. |
| Perubahan warna akibat panas, distorsi, atau kerusakan pada film/isolasi | Beban termal, panjang gelombang, perilaku pulsa, waktu diam, atau paparan berulang | Kurangi beban termal atau bandingkan arah proses yang lebih sesuai, lalu ulangi pemeriksaan pasca-penandaan yang diperlukan. |
| Sampel dapat diterima tetapi hasil produksi tidak stabil | Keterulangan perlengkapan, variasi fokus, toleransi komponen, waktu siklus, variasi lot | Ulangi proses yang diterima pada komponen representatif dalam kondisi pembebanan dan takt yang realistis. |
| Residu, partikel, atau kontaminasi masih tersisa | Perilaku ablasi, penghilangan lapisan, ekstraksi, geometri di sekitarnya | Periksa kebersihan dan kinerja ekstraksi sebelum menyetujui proses produksi. |
| Tanda mengganggu penyambungan atau kontak listrik | Lokasi tanda, zona pengecualian, perubahan permukaan, persyaratan pengelasan/kontak hilir | Pindahkan atau definisikan ulang zona tanda dan ulangi pemeriksaan penerimaan hilir. |
Alur Kerja Produksi
Apa yang Harus Termasuk dalam Alur Kerja Penandaan Produksi?
Proses penandaan produksi harus menyediakan komponen yang benar, menerapkan data yang benar, membuat tanda, memverifikasi hasilnya, dan menangani komponen yang diterima atau ditolak secara konsisten. Persyaratan ini harus ditetapkan sebelum rilis produksi bersama dengan waktu takt yang diperlukan dan logika penolakan.
Muat
Sajikan komponen yang benar dalam orientasi yang diperlukan menggunakan tray, nest, fixture, atau metode lini yang telah ditentukan.
Lokasikan
Konfirmasi zona penandaan yang disetujui dan kondisi fokus menggunakan referensi fixture, sensor, atau visi bila diperlukan.
Tetapkan Data
Muat serial, lot, tanggal, simbol, atau payload kode yang benar dan terapkan aturan pencegahan duplikasi bila diperlukan.
Tandai
Jalankan proses yang terkualifikasi pada permukaan yang ditentukan dan di dalam area penandaan yang disetujui.
Verifikasi
Periksa posisi, keterbacaan, kualitas kode, dan kondisi permukaan atau komponen yang disyaratkan.
Catat / Tolak
Kaitkan data yang diterima dengan catatan produksi dan arahkan komponen yang gagal sesuai dengan proses penolakan yang ditentukan.
Waktu siklus dan kepadatan kode
Nyatakan jumlah komponen per menit yang dibutuhkan, karakter atau modul kode per komponen, dan jendela penandaan yang tersedia. Kecepatan pemindai saja bukanlah keseluruhan takt produksi.
Lingkungan, ekstraksi, dan pengamanan
Tinjau residu, ekstraksi, selungkup, interlock, akses operator, dan akses pemeliharaan untuk permukaan dan konsep stasiun yang dipilih.

Kualifikasi Sampel
Bagaimana Sampel Baterai Lithium Representatif Seharusnya Dikualifikasi?
Tahap sampel harus menentukan apakah proses berhasil pada komponen nyata dan apakah proses tersebut dapat diulang dalam produksi. Tahap ini tidak boleh direduksi menjadi sekadar membuat satu tanda yang menarik.
Bekukan sampel representatif
Catat secara persis benda kerja, material, pelapisan, kondisi komponen, gambar, zona penandaan yang disetujui, dan fitur keep-out. Sertakan variasi representatif bila dapat memengaruhi hasil.
Gunakan artwork dan data nyata
Uji ukuran karakter aktual, ukuran kode, kepadatan payload, simbol, dan lokasi, bukan pola sampel generik yang tidak mewakili produksi.
Jalankan perbandingan terkendali
Bandingkan hanya arah laser atau proses yang sesuai sambil menjaga kondisi komponen dan target penerimaan cukup terkendali untuk memahami mengapa satu hasil berbeda dari hasil lainnya.
Periksa marka dan komponen
Periksa posisi, keterbacaan, verifikasi kode, kondisi permukaan, dan pemeriksaan pasca-marka untuk kelistrikan, kebocoran, insulasi, dimensi, kebersihan, atau hilir yang disyaratkan oleh komponen.
Ulangi dengan penanganan yang realistis
Jalankan ulang arah yang diterima pada part representatif dengan menggunakan fixture yang dimaksudkan, metode penyajian, dan waktu produksi.
Catat jendela proses yang diterima
Dokumentasikan kondisi benda kerja yang diterima, hasil, metode inspeksi, konsep pemuatan, dan batas proses yang harus tetap terkendali dalam produksi.
Konfigurasi Akhir Mesin
Bagaimana Hasil Uji Sampel Menentukan Konfigurasi Akhir Mesin?
Sistem akhir harus dibangun dari apa yang dibuktikan oleh pengujian sampel tentang permukaan, ukuran tanda, geometri, toleransi pemosisian, metode verifikasi, residu, dan laju produksi.
| Apa yang ditunjukkan oleh pengujian atau aplikasi | Keputusan konfigurasi yang dipicunya |
|---|---|
| Respons material dan permukaan | Arah proses Fiber / MOPA, UV, atau CO₂ dan karakteristik sumber laser yang sesuai untuk tanda yang diterima. |
| Kontras yang diperlukan dan perubahan permukaan yang dapat diterima | Jendela proses yang memenuhi syarat dan kemampuan sumber yang diperlukan untuk mereproduksi hasil tanpa panas, residu, atau penghilangan lapisan yang tidak dapat diterima. |
| Karakter kecil, Data Matrix halus, atau area yang dapat digunakan terbatas | Optik, lensa medan, bidang penandaan, dan jarak kerja yang diperlukan untuk menyeimbangkan detail, bidang yang dapat digunakan, dan akses ke benda kerja. |
| Geometri silindris atau area penandaan di sekitar busur | Gerakan rotasi atau metode penyajian terkontrol lainnya, plus referensi dudukan dan strategi fokus. |
| Variasi tinggi atau posisi benda kerja | Desain fixture, strategi fokus, dan kemungkinan persyaratan penginderaan atau kontrol ketinggian. |
| Toleransi posisi ketat atau orientasi bervariasi | Fixture presisi tetap, pemosisian visi, atau kombinasi keduanya. |
| Persyaratan waktu siklus produksi | Kecepatan laser/proses, arsitektur pemuatan, metode pergantian, dan konsep stasiun manual, semi-otomatis, atau inline. |
| Konten variabel berupa serial, lot, atau yang terhubung ke basis data. | Perangkat lunak, pembuatan kode, antarmuka basis data atau MES, dan logika pencegahan duplikasi. |
| Persyaratan verifikasi yang dapat dibaca mesin | Scanner, kamera, atau pemverifikasi, logika inspeksi, dan penanganan penolakan. |
| Partikel, asap/uap, atau lapisan yang dihilangkan | Ekstraksi, filtrasi, dan tata letak stasiun yang sesuai dengan permukaan yang benar-benar ditandai. |
| Akses operator dan persyaratan keselamatan laser | Selungkup, interlock, pelindung, dan tata letak stasiun kerja. |

FAQ
Pertanyaan tentang Penandaan Laser Baterai Lithium
Apakah sel baterai litium yang telah dirakit dapat ditandai dengan laser?
Hanya ketika komponen aktual, zona penandaan yang disetujui, dan kontrol produk atau proses yang diperlukan telah ditinjau. Tanda harus tetap bebas dari fitur terkontrol, dan proses yang diterima mungkin memerlukan pemeriksaan pasca-penandaan di luar penampakan visual.
Apa saja yang harus disertakan dalam permintaan sampel baterai litium?
Kirimkan informasi suku cadang, material, dan pelapisan yang tepat, gambar atau foto, zona penandaan yang disetujui, fitur yang harus dihindari, teks atau kode yang diperlukan, ukuran kode, metode pembacaan, laju produksi, konsep pemuatan, dan pemeriksaan pasca-penandaan atau hilir yang diperlukan.
Tinjauan Sampel
Gunakan hasil sampel untuk menentukan mesin
Bagikan selubung sel, tab, atau komponen baterai yang disetujui secara persis, beserta permukaan, isi penandaan, fitur yang harus dihindari, hasil target, metode verifikasi, dan persyaratan produksi. Uji sampel kemudian harus digunakan untuk menentukan konfigurasi laser, optik, fixture, gerakan, verifikasi, ekstraksi, dan otomasi.